
Aggiornato a ottobre 2026
La compatibilità dei materiali per il confezionamento delle capsule di caffè consiste nella corretta interazione tra corpo della capsula, opercolo e strato termosaldante, affinché possano svolgere funzioni quali riempimento, termosaldatura, conservazione ed erogazione. Un materiale sostitutivo deve essere compatibile con le attrezzature di produzione, formare la saldatura prevista e proteggere il caffè. La sola denominazione del materiale lascia aperte diverse decisioni, ad esempio su strato saldante, superficie e processo produttivo.
- Abbinate: la superficie del bordo della capsula, lo strato termosaldante dell’opercolo e la geometria di contatto della macchina.
- Tenete sotto controllo: revisioni dei materiali, miscela di caffè e condizioni di produzione.
- Misurate separatamente: resistenza della saldatura, perdite, trasmissione dei gas e prestazioni in erogazione.
- Confrontate sul piano commerciale: costo per 1.000 capsule accettate.
La compatibilità dei materiali per capsule di caffè richiede una superficie del bordo, uno strato saldante dell’opercolo e un processo produttivo abbinati. Mantenete la coppia approvata nella produzione ordinaria. Prima di sostituire la fornitura, provate le modifiche alla superficie di saldatura, alla geometria o all’intera confezione.
- Un opercolo in alluminio può essere termosaldato a un corpo in plastica se il suo strato termosaldante è progettato per quella superficie.
- Un corpo compatibile con la macchina da caffè potrebbe comunque richiedere attrezzature di alimentazione o termosaldatura diverse.
- Un prezzo inferiore dei materiali può tradursi in un costo maggiore per capsula accettata.
Compatibilità dei materiali per capsule di caffè in sintesi
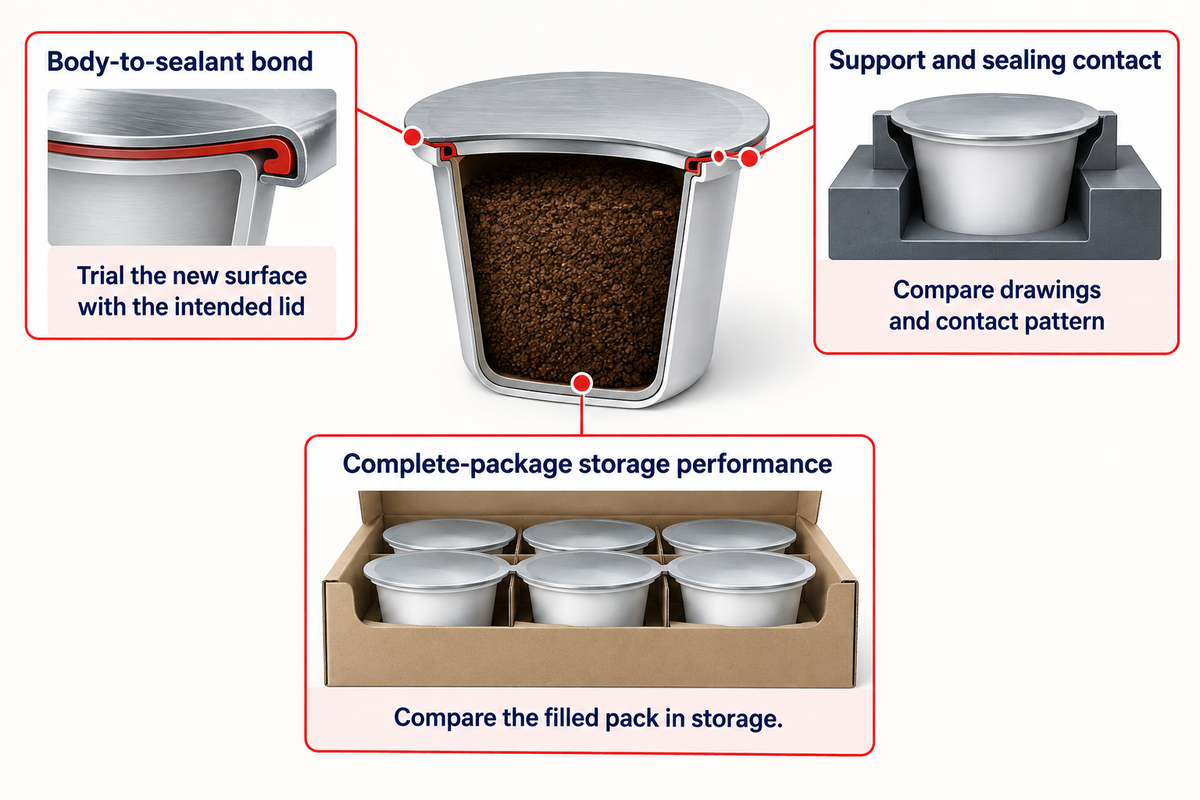
Una confezione compatibile parte dalle superfici che entrano in contatto. Lo strato termosaldante dell’opercolo incontra la flangia della capsula; il corpo entra in contatto con i supporti della macchina riempitrice e con la camera della macchina da caffè; la confezione chiusa è esposta alle condizioni di conservazione. Considerare separatamente ciascuna interfaccia aiuta a decidere le sostituzioni, invece di limitarsi a scegliere tra «plastica o alluminio».
Mappa delle 3 interfacce per la sostituzione
La mappa delle 3 interfacce collega ogni modifica dei materiali alle conseguenze sulla termosaldatura, sul contatto con la macchina o sulla confezione finita.
Usate gli opercoli e i corpi delle capsule attualmente approvati come coppia di riferimento. Una modifica alla stampa può lasciare invariata la superficie di saldatura. Un nuovo rivestimento su un bordo per il resto identico modifica il legame stesso. Questi due acquisti richiedono prove diverse.
| Elemento modificato | Interfaccia interessata | Decisione successiva |
|---|---|---|
| Rivestimento o trattamento superficiale del bordo | Legame tra corpo e strato saldante | Provate la nuova superficie con l’opercolo previsto prima di mantenere la ricetta precedente. |
| Resina o struttura a strati del corpo | Risposta al calore, rigidità e barriera | Valutate alimentazione, supporto della flangia, termosaldatura e protezione della confezione finita. |
| Dimensioni o planarità della flangia | Supporto e contatto di saldatura | Confrontate i disegni tecnici controllati e il modello di contatto prima di ordinare i ricambi per la modifica. |
| Strato saldante dell’opercolo | Formazione del legame | Definite le impostazioni per la nuova coppia corpo e opercolo. |
| Spessore o laminato dell’opercolo | Trasferimento del calore e comportamento in apertura | Valutate la termosaldatura, il distacco e l’erogazione con la struttura completa. |
| Da opercoli pretagliati a film in bobina | Alimentazione, registro e taglio | Includete le attrezzature per la gestione e il taglio del film nell’ambito della modifica. |
| Filtro o membrana interna | Flusso interno e ritenzione | Eseguite verifiche di riempimento ed erogazione per la struttura della capsula selezionata. |
| Strato barriera o confezione esterna | Prestazioni di conservazione della confezione completa | Confrontate la confezione riempita nelle condizioni di conservazione previste. |
| Velocità della linea di produzione | Tempo disponibile di contatto e movimentazione | Ripetete la prova in produzione alla cadenza richiesta, mantenuta nel tempo. |
| Macinatura o dose di caffè | Pulizia del bordo e flusso di erogazione | Tenete separata la modifica del caffè dal confronto tra le confezioni. |
Mantenete il materiale sostitutivo nell’ambito dell’approvazione esistente solo se lo consentono sia la specifica controllata sia la procedura di modifica concordata. In caso contrario, individuate l’interfaccia modificata ed eseguite il confronto pertinente. Questo approccio consente di preservare una base di riferimento approvata e assegna alla produzione un’attività definita.
Capsule di caffè in alluminio, plastica e materiali compostabili
Le capsule di caffè in alluminio, quelle in plastica e quelle compostabili costituiscono tre famiglie di strutture. Scegliete la soluzione che, come confezione completa, si adatta meglio al formato della macchina da caffè, al percorso di conservazione e ai requisiti di produzione. La scelta comprende barriere, rivestimenti, filtri e confezione visibile. La modifica del corpo può incidere su più aspetti del solo prezzo d’acquisto.
Le capsule rigide per caffè hanno un corpo formato e una chiusura, mentre le confezioni delle cialde morbide di caffè hanno una struttura diversa. Nelle capsule rigide, un corpo multistrato e uno monostrato possono sembrare simili. Un opercolo in alluminio può avere uno strato termosaldante in polimero. Una capsula compostabile può presentare strati diversi con funzioni differenti.
| Struttura o componente | Caratteristica rilevante | Conseguenza per la selezione |
|---|---|---|
| Corpo in alluminio rivestito | Superficie e rivestimento della flangia | Abbinate l’opercolo alla superficie di saldatura, senza dare per scontato che sia metallo nudo. |
| Corpo in plastica monopolimero | Grado della resina e geometria di stampaggio | Mantenete sia i requisiti del materiale sia quelli dimensionali. |
| Corpo in plastica barriera | Strati barriera e strutturali | Individuate quale strato raggiunge la flangia di saldatura. |
| Corpo compostabile | Composto specificato e assemblaggio completo | Selezionate insieme l’opercolo, il filtro e il percorso di smaltimento corrispondenti. |
| Opercolo in alluminio | Lacca, coestrusione o strato termosaldante laminato | Usate la struttura designata per il lato di saldatura. |
| Opercolo multistrato a base di fibre | Funzioni di termosaldatura, barriera e flusso | Mantenete l’identità completa del laminato quando confrontate le alternative. |
| Filtro | Ritenzione, flusso e fissaggio | Verificate la configurazione prevista per il caffè e l’erogazione. |
| Membrana interna | Struttura interna specifica della capsula | Includetela quando è richiesta dal formato selezionato. |
| Confezione barriera esterna | Protezione intorno alle capsule finite | Confrontate i risultati sulla durata di conservazione per la stessa confezione completa. |
I materiali compostabili non impongono un unico limite alla velocità di produzione. In un articolo di Packaging World di luglio 2025, Metropolis Coffee ha utilizzato corpi Compostable Solutions e opercoli Jura-Tech su una macchina IMA a quattro corsie, con una velocità di 240 capsule/min. Si tratta di un caso specifico di produzione, non di un confronto a velocità equivalente con capsule in alluminio o di una specifica AFPAK.
Per una torrefazione che già produce caffè di alta qualità con una coppia approvata, mantenete quella coppia come riferimento durante le prove di confezioni alternative. Se si modificano contemporaneamente il caffè, il materiale della capsula e la ricetta della macchina, diventa difficile individuare la causa di un eventuale miglioramento o peggioramento.
Opercolo: abbinate lo strato saldante al bordo della capsula
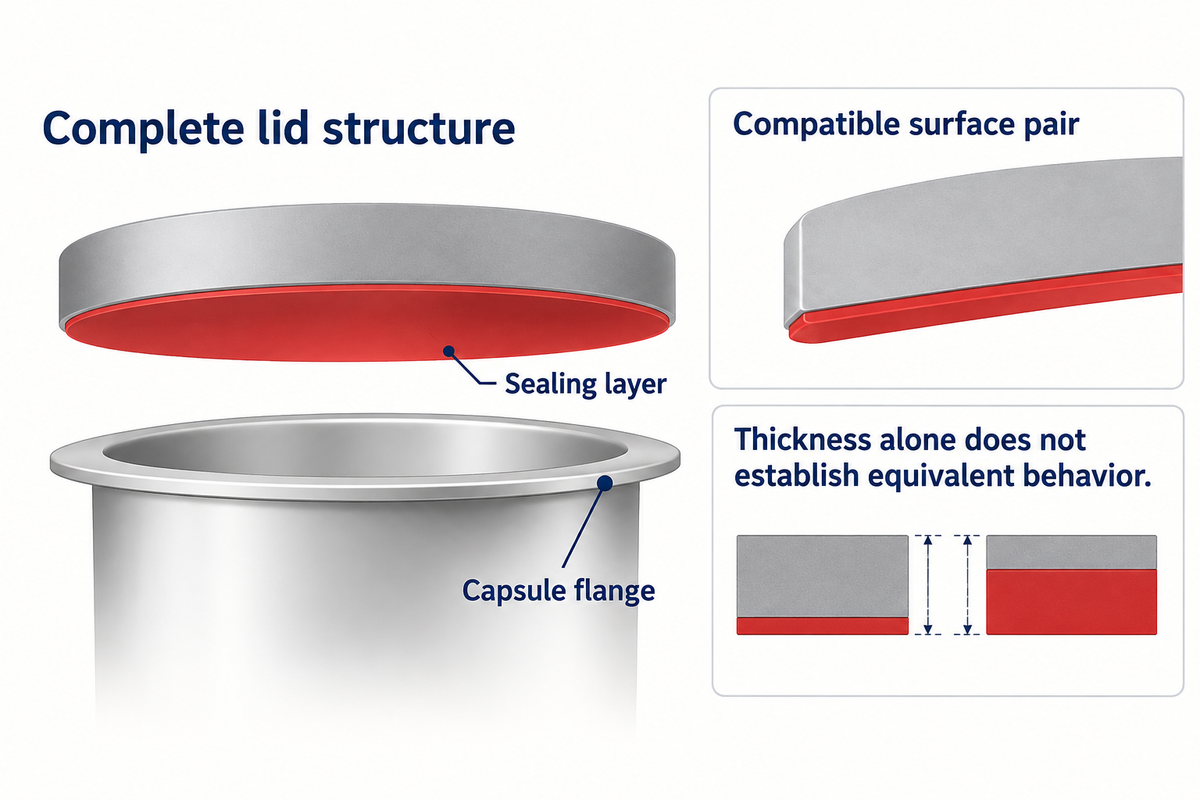
Lo strato a contatto con la superficie della capsula deve garantire la termosaldatura. Il supporto esterno svolge altri compiti, tra cui la movimentazione e le prestazioni barriera. Occorre considerare la struttura completa dell’opercolo, il lato di saldatura e il supporto previsto. Un film in bobina dall’aspetto identico, ma con un rivestimento diverso, costituisce un materiale candidato diverso per la saldatura.
La norma ASTM F2029-16(2021) descrive come lo strato termosaldante, la struttura complessiva e lo spessore influenzino la termosaldabilità in laboratorio. Il suo ambito comprende materiali in bobina uguali o diversi tra loro. La scelta pratica richiede quindi superfici compatibili tra loro, anziché una regola secondo cui corpo e opercolo devono essere realizzati con gli stessi materiali di base.
Immaginate un acquirente che riceve due offerte per film in alluminio di diametro identico e con la stessa grafica stampata. L’offerta meno costosa riguarda una lacca saldante diversa. Mantenere la vecchia temperatura perché i due opercoli sembrano uguali lascerebbe inesaminato il legame modificato. La produzione dovrebbe prima confrontare l’opercolo proposto sul corpo approvato e poi valutare separatamente ogni altra sostituzione prevista. L’approvazione riguarda una coppia compatibile e le relative condizioni operative.
Quale dovrebbe essere lo spessore dell’opercolo?
Utilizzate lo spessore o la grammatura specificati per la struttura completa dell’opercolo e il meccanismo di apertura previsto. Uno spessore uguale per due laminati non comporta lo stesso comportamento di termosaldatura o in erogazione. I diversi strati del laminato (ad es. alluminio, rivestimento, fibra e altri) hanno prestazioni differenti; pertanto, se cambia solo il prezzo, la prima scelta è mantenere la struttura approvata.
Nel caso Metropolis, ad esempio, l’opercolo a tre strati di Jura-Tech svolgeva funzioni di termosaldatura, barriera e filtraggio, con una grammatura dichiarata compresa tra 115 – 130 g/m². La grammatura è espressa come massa per unità di superficie e non può essere convertita nello spessore dell’opercolo senza conoscere la struttura e le densità degli strati. Una sostituzione deve quindi garantire le stesse funzionalità, non limitarsi a rientrare nell’intervallo di grammatura riportato per quel caso.
Diametro delle capsule di caffè e compatibilità con le attrezzature di produzione
Il diametro della capsula di caffè è solo uno degli aspetti della compatibilità con la macchina. Contano anche la forma della flangia, l’altezza, la planarità, l’impilabilità e la rigidità. Da questi elementi dipendono l’alimentazione del corpo e il suo posizionamento sotto la testa di termosaldatura. Mantenete la geometria di contatto riportata nel disegno tecnico. Modificate le attrezzature quando la struttura proposta richiede un supporto o una movimentazione diversi, senza presumere che ogni modifica del materiale richieda un set completo di attrezzature.
La norma ISO 20457:2026 riguarda le tolleranze dei componenti in plastica stampati, inclusi il comportamento del materiale, il ritiro da stampaggio e la deformazione. Il quadro normativo pubblicato aiuta a capire perché le ipotesi sulle tolleranze dei componenti metallici non si applicano direttamente alle plastiche stampate. La compatibilità funzionale della capsula e i relativi supporti richiedono un disegno tecnico specifico per il progetto.
Le attrezzature AFPAK per il formato Nespresso vengono selezionate insieme alla capsula e al materiale dell’opercolo. Per le configurazioni appropriate di film interno e superiore, entrambe le interfacce del film devono essere incluse nella prova. Un’etichetta di compatibilità Nespresso non rappresenta linee di confezionamento per capsule diverse.
Le capsule devono inoltre erogare il caffè in modo uniforme nella macchina per espresso prevista. Packaging World descrive una guarnizione in cartoncino integrata nel corpo della capsula Metropolis per ottenere la tenuta prevista tra capsula e macchina. Il corretto legame dell’opercolo e il corretto alloggiamento nella macchina sono due aspetti di progettazione distinti, anche se entrambi influiscono sulla bevanda che arriva in tazza.
Termosaldatura delle capsule di caffè: convalidare una finestra di processo
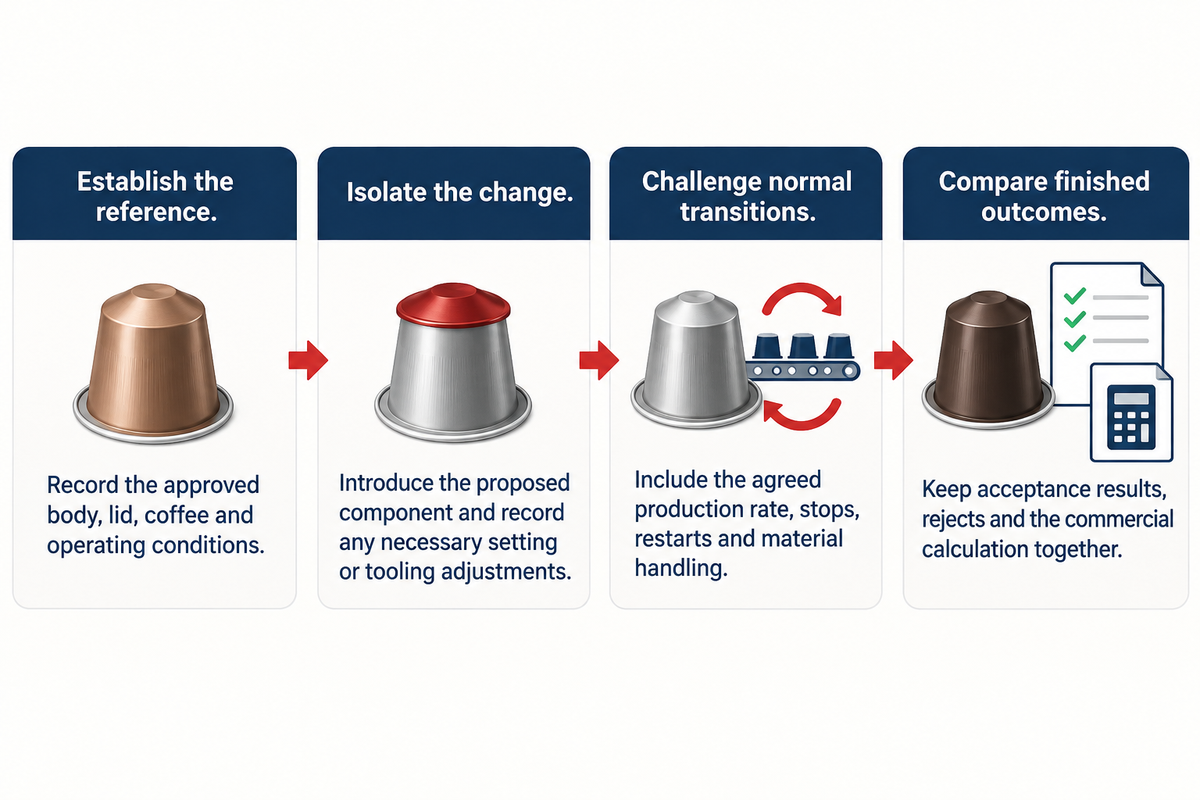
Durante le prove delle capsule di caffè, confrontate le coppie di materiali approvate e proposte in condizioni di processo definite. Registrate temperatura, tempo di contatto e forza o pressione di contatto insieme alle attrezzature e alla velocità della linea. È più utile determinare la finestra operativa che consente di ottenere i risultati concordati, ad esempio il comportamento all’avvio e al riavvio, anziché basarsi su una singola saldatura riuscita.
La norma ASTM F2029 utilizza le curve di termosaldatura ottenute in laboratorio come punto di partenza per definire le impostazioni di produzione. Le termosaldatrici di produzione variano per area di contatto, dimensioni e velocità di lavorazione. Queste differenze spiegano perché occorre adattare i risultati di laboratorio alle condizioni della linea in funzione.
Come possiamo verificare la compatibilità prima della produzione su larga scala?
Eseguite prima una prova con la coppia attuale e poi con quella proposta, utilizzando lo stesso caffè e impostazioni documentate. Confrontate risultati quali alimentazione, polvere di caffè sul bordo, comportamento della saldatura, produzione accettata e risultati di erogazione. Associate le revisioni dei materiali e l’identità dei campioni alle osservazioni, così che la produzione possa distinguere gli effetti del materiale da quelli dovuti a modifiche del caffè o delle condizioni della macchina.
- Stabilite il riferimento. Registrate il corpo, l’opercolo, il caffè e le condizioni operative approvati.
- Isolate la modifica. Introducete il componente proposto e registrate eventuali regolazioni necessarie delle impostazioni o delle attrezzature.
- Verificate le normali transizioni. Includete la velocità di produzione concordata, le fermate, i riavvii e la movimentazione dei materiali.
- Confrontate i risultati delle confezioni finite. Raccogliete insieme i risultati di accettazione, gli scarti e il calcolo commerciale.
Il campionamento ordinario dei lotti e il ricevimento del materiale devono rientrare nella qualifica dei materiali per capsule in ingresso. Se una coppia già approvata presenta un difetto, seguite la procedura di indagine sui difetti di termosaldatura per verificare il processo prima di attribuire la causa a una nuova materia prima.
Uno studio del 2020 pubblicato su Scientific Reports su 43 prodotti in capsule ha rilevato che una percentuale maggiore di particelle fini inferiori a 100 µm era associata a un’estrazione più lunga a parità di dimensione mediana delle particelle. Utilizzate lo stesso lotto di caffè per le prove sui materiali e registratene la distribuzione granulometrica. In caso contrario, un letto di caffè modificato potrebbe falsare il confronto tra le confezioni.
Durata di conservazione delle capsule di caffè: verificate la confezione finita
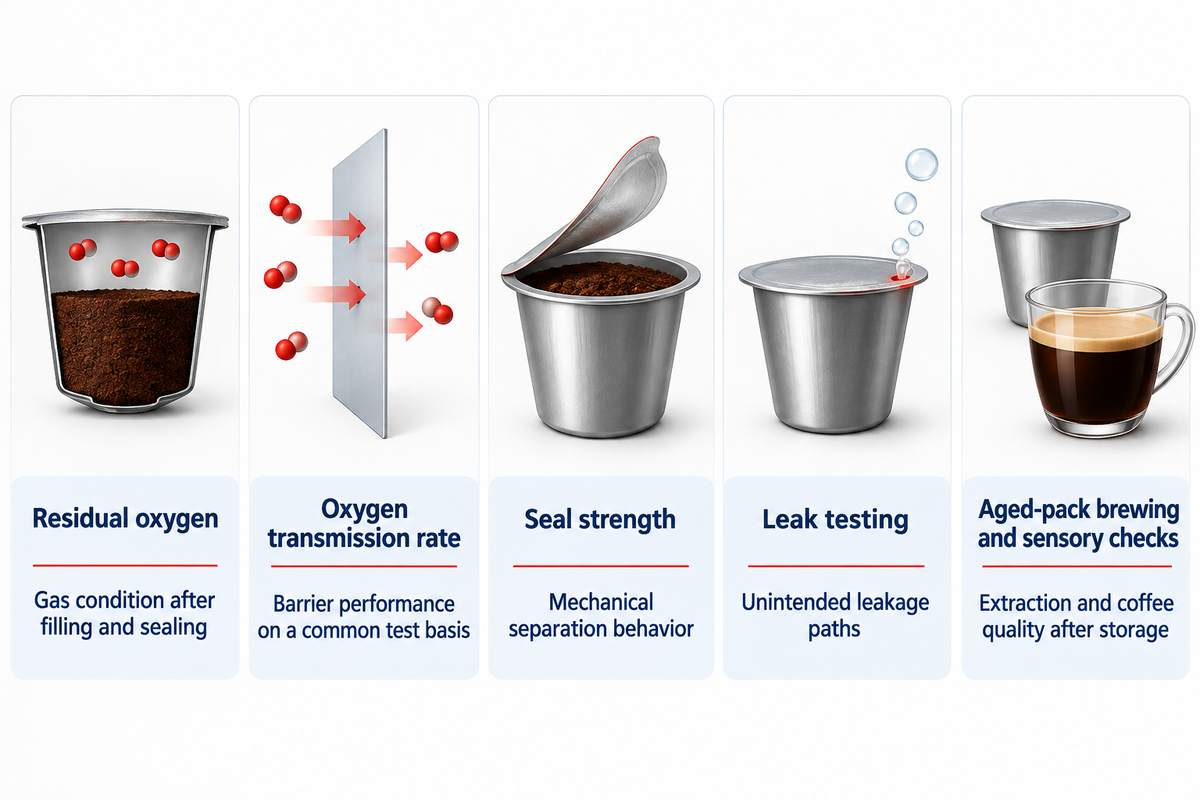
La freschezza del caffè dipende dalla confezione riempita e termosaldata durante la conservazione. L’ossigeno iniziale nello spazio di testa, la trasmissione dei gas, le perdite e la resistenza della saldatura descrivono proprietà diverse. Scegliete la misurazione che risponde al possibile problema e confrontate campioni nelle stesse condizioni. Anche il caffè appena macinato, il flussaggio con azoto e un corpo ad alta barriera richiedono una chiusura che svolga la funzione prevista.
| Misurazione | Criteri di rendicontazione | Decisione supportata |
|---|---|---|
| Ossigeno residuo | Percentuale, momento del campionamento e spazio di testa | Valutate le condizioni dei gas dopo il riempimento e la termosaldatura. |
| Tasso di trasmissione dell’ossigeno | Unità, provino, temperatura e umidità | Confrontate le prestazioni della barriera all’ossigeno secondo criteri di prova uniformi. |
| Resistenza della saldatura | Provino, dispositivo di fissaggio, angolo, forza e modalità di rottura | Valutate il comportamento alla separazione meccanica. |
| Prova di tenuta | Metodo, sensibilità e condizioni di prova | Rilevate eventuali percorsi di perdita indesiderati. |
| Prove di erogazione e sensoriali sulla confezione invecchiata | Caffè, confezione, intervallo di conservazione e macchina da caffè | Valutate l’estrazione e la qualità del caffè dopo la conservazione. |
Anche i metodi per misurare la resistenza della saldatura variano. La norma ASTM F2824-10(2025) riguarda la rimozione dell’intero opercolo flessibile a distacco mediante pelatura da un contenitore rigido o semirigido rotondo. Specifica un angolo di trazione di 45°; si possono usare angoli diversi se documentati e convalidati. Il distacco dell’intero opercolo e la perdita sono misurazioni diverse, e il metodo deve essere adatto alla chiusura sottoposta a prova.
«Questa prova presuppone inoltre che il tratto di un pollice sottoposto a verifica rappresenti l’intera saldatura, ma potrebbe non essere così.»
Lo studio del 2024 di Basile e colleghi sui film multistrato alternativi ha confrontato le confezioni flessibili esterne utilizzate per capsule in carta e in plastica. Le capsule, confezionate a 10 per sacchetto, sono state conservate a 25 °C e 40 °C per 180 giorni. I risultati misurati su lipidi e composti volatili riguardano il caffè conservato in quelle confezioni esterne, non la sostituzione del corpo o dell’opercolo della capsula.
Quando confezionate caffè per la distribuzione, confrontate le confezioni complete per valutarne l’aroma e l’invecchiamento del caffè. Se si rimuove una confezione esterna, la barriera all’ossigeno viene meno in quel design di confezione. Per mantenere fresco il caffè, valutate il nuovo percorso di conservazione e assemblaggio invece di mantenere la durata di conservazione precedente per una confezione modificata.
Capsule vuote per caffè: confrontate il costo per capsula accettata
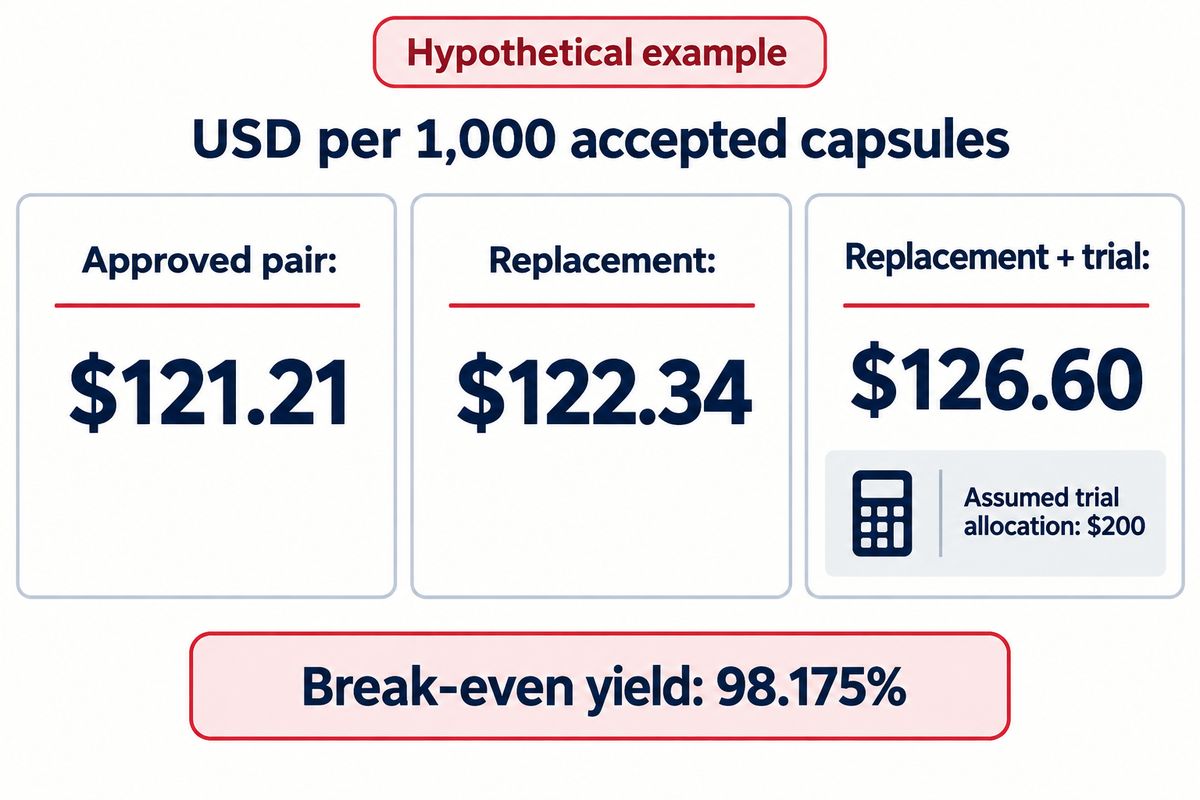
Le capsule vuote per caffè vanno valutate in base alla produzione accettata, perché quelle scartate consumano confezioni, caffè e tempo di linea. Un prezzo inferiore per corpo e opercolo può annullare il vantaggio se la resa diminuisce. Assicuratevi che entrambe le opzioni includano le stesse voci di costo e ripartite i costi delle prove o delle attrezzature su un volume di produzione stimato prima di decidere l’acquisto.
Punto di pareggio del costo per capsula accettata
Il punto di pareggio del costo per capsula accettata è la resa di pareggio alla quale il costo per capsula accettata del materiale sostitutivo equivale a quello della coppia approvata.
Ipotesi: 50.000 capsule avviate, con lo stesso caffè, costo di trasformazione e velocità di produzione per entrambe le opzioni. Ogni capsula avviata comporta i costi variabili indicati. La coppia sostitutiva di corpo e opercolo costa $0,005 in meno, ma la resa accettata scende da 99% a 94%.
| Voce di costo o produzione | Coppia approvata | Coppia sostitutiva |
|---|---|---|
| Corpo e opercolo per capsula avviata | $0.070 | $0.065 |
| Caffè per capsula avviata | $0.030 | $0.030 |
| Trasformazione per capsula avviata | $0.020 | $0.020 |
| Costo variabile per capsula avviata | $0.120 | $0.115 |
| Quantità avviata | 50.000 capsule | 50.000 capsule |
| Resa accettata | 99% | 94% |
| Quantità accettata | 49.500 capsule | 47.000 capsule |
| Costo variabile totale | $6,000 | $5,750 |
| Costo variabile per 1.000 capsule accettate | $121.21 | $122.34 |
| Quota dei costi una tantum della prova | $0 | $200 |
| Costo per 1.000 capsule accettate, inclusa la prova | $121.21 | $126.60 |
Per calcolare il costo per capsula accettata, usate la formula (N × c + F) ÷ (N × y), dove N è il numero di capsule avviate, c è il costo variabile per capsula avviata, F è la quota di costi una tantum e y è la resa accettata espressa come decimale. Il costo del materiale scartato è già incluso in N × c; aggiungerlo nuovamente a N × c comporterebbe un doppio conteggio.
Per pareggiare la base di riferimento includendo la quota di $200 della prova, la resa richiesta per il materiale sostitutivo è 0,99 × ($0,115 + $200 ÷ 50.000) ÷ $0,120 = 0.98175, or 98,175%. Con una resa del 94%, il risparmio proposto non compensa la perdita di produzione accettata. Produzione e acquisti hanno quindi un obiettivo misurabile per la prova successiva.
Il calcolo va adeguato se il materiale sostitutivo rallenta la linea, richiede una confezione esterna o comporta controlli aggiuntivi. Nella sua analisi dell’integrità della saldatura, Claire Koelsch Sand descrive l’aumento del campionamento per il rilevamento delle perdite dopo una modifica del materiale. Questi costi vanno inclusi nel confronto e non nascosti tra materiali equivalenti. Anche le quantità minime d’ordine possono influire sul volume su cui ripartire i costi di qualifica. Un primo ordine di piccole dimensioni può comportare un costo unitario diverso rispetto alla produzione ripetuta di capsule.
Prove su macchine per il riempimento di capsule di caffè: cosa inviare ad AFPAK
Inviate ad AFPAK i disegni tecnici o i campioni delle capsule, il materiale dell’opercolo e i dettagli del caffè, insieme alla produzione richiesta e alla confezione finita. Questi dati collegano la scelta dei materiali alla configurazione della macchina per il riempimento delle capsule di caffè. Coinvolgete nella stessa modifica proposta il fornitore dei corpi, quello degli opercoli e il costruttore della macchina, così che l’offerta consideri tutte le interfacce.
I produttori di caffè possono riportare questi dati ai fornitori di confezioni e al costruttore della linea:
- Identificazione della capsula: formato, struttura del materiale, revisione del disegno tecnico e campioni.
- Identificazione dell’opercolo: struttura completa, lato di saldatura, spessore o grammatura e presentazione pretagliata o in bobina.
- Caffè: tipologia, peso di riempimento previsto, distribuzione granulometrica e caratteristiche rilevanti per la movimentazione.
- Produzione: numero richiesto di capsule accettate al minuto e programma di produzione previsto.
- Confezione finita: numero di capsule, cartone o confezione esterna, percorso di conservazione e durata di conservazione prevista.
- Ambito della prova: metodi di prova concordati, limiti di accettazione, componenti di cambio formato e responsabile delle regolazioni.
- Requisiti di mercato: paese di destinazione, uso previsto a contatto con alimenti e specifica dichiarazione sullo smaltimento.
Confermate quali prove su attrezzature e materiali sono incluse nell’offerta, chi fornisce i campioni e cosa accade in caso di esito negativo. Richiedete i risultati rispetto ai criteri concordati. Il processo pubblicato da AFPAK valuta la capsula, l’opercolo e il caffè del cliente prima di definire la configurazione finale.
Per gli imballaggi alimentari, il quadro della FDA relativo ai componenti e all’uso previsto prevede diverse modalità di autorizzazione. La notifica per il contatto con gli alimenti è una di queste ed è specifica per il produttore, la sostanza e le condizioni d’uso. I requisiti pertinenti si applicano alla struttura completa e alle condizioni di contatto previste, inclusa l’erogazione, ove applicabile.
Uno studio sugli oligomeri delle capsule in polibutilene tereftalato (PBT) e polipropilene (PP) condotto dal JRC, con acqua e un simulante alimentare, ha valutato la migrazione. La valutazione della migrazione è diversa dalla termosaldatura. Lo studio valuta i materiali e le condizioni sottoposti a prova; non è una valutazione sanitaria di tutte le capsule o delle capsule in alluminio.
Capsule di caffè riciclabili e controllo delle modifiche dei materiali
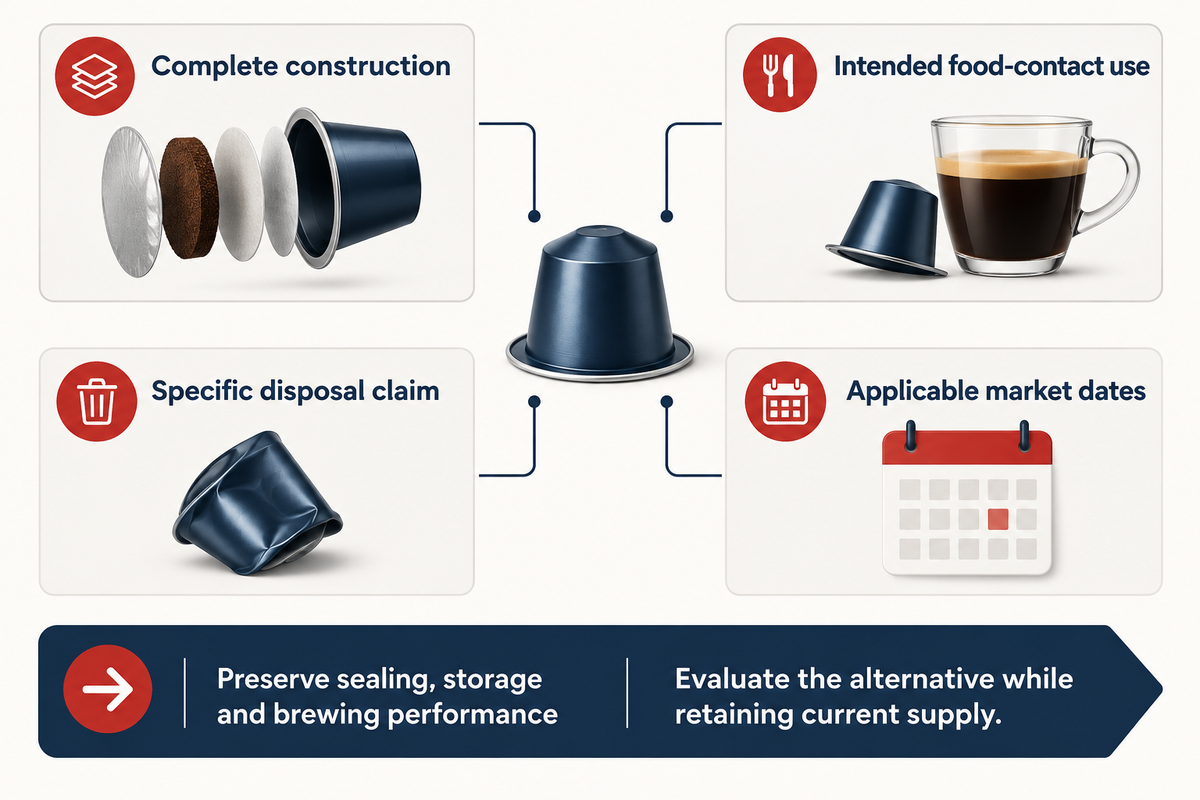
Le capsule di caffè riciclabili e gli imballaggi compostabili richiedono un canale di smaltimento adeguato alla struttura del prodotto finito. Le scelte per un packaging sostenibile del caffè devono inoltre preservare le prestazioni di termosaldatura, conservazione ed estrazione. Pianificate lo sviluppo dei materiali insieme alle altre attività di progetto, come la grafica e l’approvvigionamento, poiché modifiche alla barriera, all’adesivo o alla guarnizione possono influire sulla confezione e sulle dichiarazioni ambientali.
Per il marketing negli Stati Uniti, le indicazioni della Federal Trade Commission sulle dichiarazioni di compostabilità richiedono prove che riguardino tutti i materiali di un prodotto o imballaggio compostabile. Le dichiarazioni devono essere qualificate se il compostaggio domestico non è adatto o se gli impianti appropriati non sono ampiamente disponibili. «Capsula di caffè biodegradabile» e compostabilità industriale non sono dichiarazioni intercambiabili.
I progetti destinati all’esportazione in Europa hanno ora una scadenza di pianificazione definita. L’annuncio della Commissione europea dell’agosto 2026 stabilisce che il Regolamento sugli imballaggi e i rifiuti di imballaggio inizia ad applicarsi gradualmente il 12 agosto 2026, mentre le altre misure entreranno in vigore in seguito. Per ogni revisione dei materiali, considerate i requisiti del mercato di destinazione e le rispettive date di applicazione, anziché utilizzare un’unica data per tutti i requisiti.
Lo sviluppo tecnico nel settore del caffè si concentra già sugli assemblaggi completi. Nell’intervista del 2024 a Global Coffee Report, Nicola Panzani di IMA ha descritto le prove su capsule, filtri e opercoli superiori e il lavoro di IMA/NatureWorks sui componenti a base di PLA. La loro tecnologia appartiene a queste aziende. È un esempio del perché le tendenze nel packaging del caffè vadano definite in base a materiali e processi specifici.
Per i marchi di caffè che valutano nuove capsule, mantenete in funzione la catena di approvvigionamento esistente mentre valutate l’alternativa. Il packaging sostenibile dovrebbe ridurre l’impatto ambientale previsto senza compromettere in modo imprevisto la protezione del prodotto o la produzione accettata. Una struttura che soddisfa i criteri tecnici e la soglia di convenienza economica offre una chiara motivazione all’acquisto.
Domande frequenti
Quali sono i requisiti principali per il packaging del caffè?
Il packaging del caffè deve proteggere il prodotto e funzionare durante la produzione, la distribuzione e l’uso previsto.
Tutte le cialde e le capsule di caffè sono compatibili?
Le capsule di caffè non sono intercambiabili con tutti i sistemi di estrazione.
C’è differenza tra cialde e capsule di caffè?
Una cialda morbida racchiude il caffè in una struttura filtrante; una capsula utilizza un contenitore formato e una chiusura.
Una macchina può lavorare capsule di materiali diversi compatibili con Nespresso?
Una macchina può essere configurata per combinazioni di materiali approvate, con le attrezzature di produzione, gli stampi e le attrezzature di formato e le regolazioni di termosaldatura necessarie.
Le capsule compostabili sono davvero compostabili?
Le capsule compostabili richiedono una dichiarazione supportata da prove per le condizioni di compostaggio indicate e per l’intero assemblaggio a cui si riferisce.
È possibile riutilizzare un opercolo esistente dopo aver cambiato il materiale della capsula?
Mantenete l’opercolo solo se è compatibile con la nuova superficie di termosaldatura e con le condizioni di produzione concordate.
Un prezzo più basso per le capsule significa un costo di produzione inferiore?
Un prezzo più basso per le capsule consente di risparmiare solo se diminuisce il costo complessivo per capsula accettata.
Approvate corpo, opercolo e processo come una struttura coordinata. Confrontate le offerte dei materiali per 1.000 capsule accettate, includendo le interfacce modificate e i costi delle prove.
Pianificate la prova dei materiali con AFPAK
Inviateci il disegno tecnico della capsula, la struttura dell’opercolo, i dettagli del caffè e la produzione desiderata per discutere la configurazione della linea di produzione. Definite insieme ad AFPAK l’ambito della combinazione di materiali, delle attrezzature di produzione, degli stampi e delle attrezzature di formato e della prova; la proposta per le soluzioni di confezionamento e le attrezzature terrà conto dello stesso requisito di produzione.
Questa guida combina fonti tecniche pubblicate e un metodo decisionale per gli acquirenti. L’esempio di costo utilizza dati ipotetici. I casi di produzione citati e le tecnologie dei materiali appartengono alle rispettive aziende. Sono distinti dall’offerta di attrezzature di AFPAK, definita in base al singolo progetto.
Riferimenti e fonti
- Capsule compostabili per i sistemi Nespresso Original Line Pat Reynolds, Packaging World, 2025.
- ASTM F2029-16(2021): termosaldature di laboratorio ASTM International, ambito e rilevanza pubblici.
- ISO 20457:2026: componenti stampati in plastica International Organization for Standardization, panoramica pubblica.
- Estrazione delle capsule di caffè monodose Scientific Reports, 2020.
- ASTM F2824-10(2025): contenitori rotondi con opercoli pelabili ASTM International, ambito e rilevanza pubblici.
- Verifica dell’integrità delle saldature degli imballaggi Claire Koelsch Sand, Food Technology, 2019.
- Cialde e capsule di caffè confezionate in un film multistrato alternativo Basile et al., Foods, 2024.
- Stato normativo dei componenti dei materiali a contatto con gli alimenti U.S. Food and Drug Administration.
- Analisi degli oligomeri ciclici PBT e PET Joint Research Centre della Commissione europea, scheda nel repository 2020.
- 16 CFR § 260.7: dichiarazioni di compostabilità Indicazioni della Federal Trade Commission, riprodotte dal Cornell Legal Information Institute.
- Inizia l’applicazione delle nuove norme UE sugli imballaggi Commissione europea, 11 agosto 2026.
- IMA: creare soluzioni sostenibili per il packaging delle capsule Global Coffee Report, 2024.


