
Actualizado en octubre de 2026
El análisis de una cápsula de café proporciona una estimación de la tasa de transmisión de vapor de agua (WVTR) de los envases de café sellados. Un programa completo de calificación de materiales diferencia la permeación del envase completo respecto de la humedad inicial del tueste, la humedad interna de equilibrio y las fugas gruesas en el reborde.
Confiar únicamente en un certificado de película en bobina plana pasa por alto el adelgazamiento en las esquinas por termoformado y las vías de difusión en la pestaña de termosellado durante el proceso de producción de café. Cuando los equipos de compras evalúan cuerpos de cápsula y películas de tapa candidatos en distintas condiciones ambientales, cada informe debe registrar la geometría, la atmósfera de acondicionamiento y la unidad de reporte de la muestra.
El control de la cantidad de agua que llega al grano de café tostado después del procesamiento o la fabricación protege el aroma del grano y la estabilidad de la bebida.
Especificaciones rápidas: cuatro pilares de verificación de humedad
- Permeación del envase completo: gramos o miligramos de vapor por envase por día (g/pkg/day) a temperatura y humedad fijas.
- Permeación de película plana: gramos por metro cuadrado por día (g/m²/day) según ASTM F1249-25 o ASTM E96/E96M-24a.
- Estado de humedad del producto: fracción másica en base seca (g H₂O/gdw) combinada con la actividad termodinámica del agua (aw).
- Integridad del cierre: caída de vacío no destructiva según ASTM F2338-24 y fuerza de desprendimiento en tira según ASTM F88/F88M-23.
- El café recién tostado comienza cerca de aw = 0.090 y cruza su monocapa crítica cerca de aw0 = 0.43 mucho antes de que aparezca el apelmazamiento visible.
- Las esquinas termoformadas y las pestañas de sellado dominan el ingreso de vapor en el envase terminado, lo que exige pruebas en cartucho montado con epoxi.
- Separe las lecturas repetidas del instrumento respecto de los envases físicos independientes y los lotes de producción de múltiples turnos.
La prueba de barrera contra la humedad en cápsulas de café separa cuatro métricas distintas de humedad
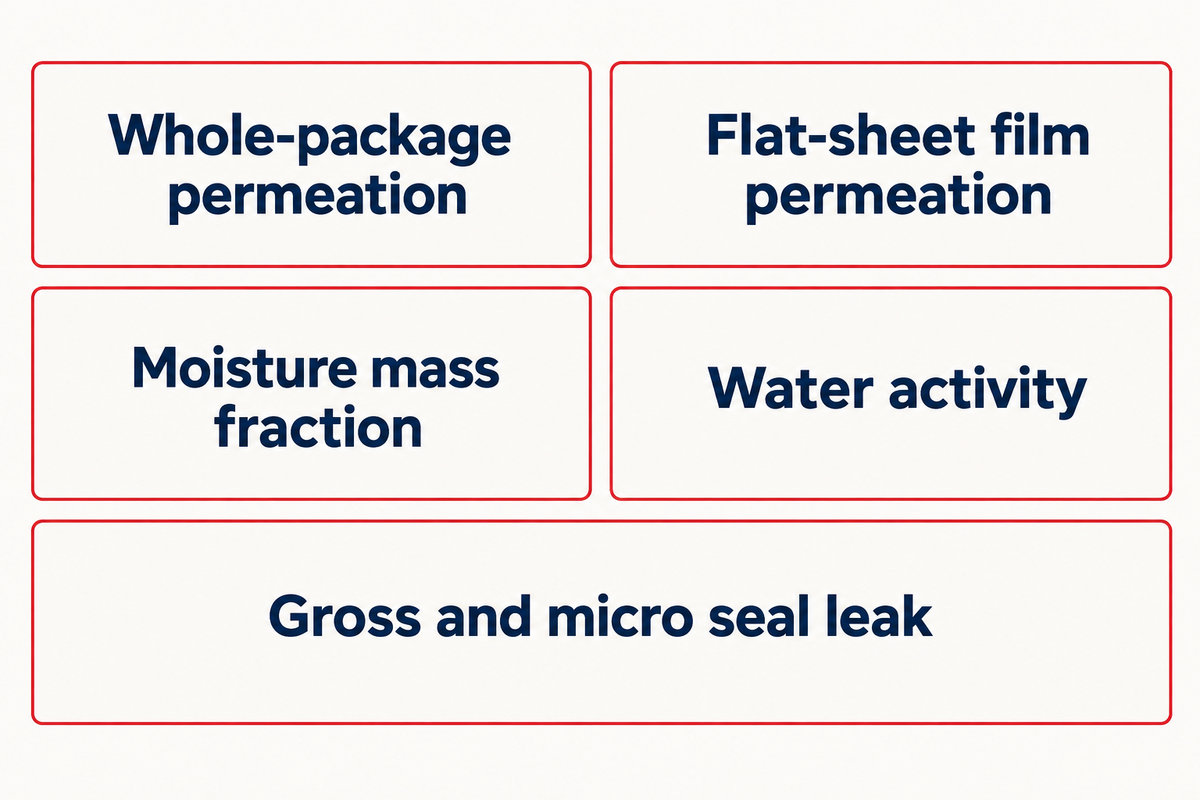
La tasa de transmisión del envase individual (SCTR) describe la velocidad de transmisión de vapor de agua a través de un envase de café. La masa inicial de café molido y su actividad de agua (aw) determinada por el contenido de humedad de equilibrio (EMC), así como las fugas mecánicas del sellado, también deben evaluarse para verificar la integridad de un envase de café.
¿El café absorbe humedad?
El tueste del café elimina la mayor parte del agua libre y químicamente combinada, dejando una matriz de café de aproximadamente 0.27 % a 1.5 % en base seca. Cuando el aire con humedad relativa entra en contacto con un envase monodosis de café, el lecho de café absorbe humedad rápidamente hasta que su presión de vapor interna iguala la del espacio de cabeza.
En un estudio de diciembre de 2024 en Food Packaging and Shelf Life realizado por Lopriore y colaboradores, dosis de 7 g de café Arábica de tueste medio selladas en cuerpos biodegradables de succinato de polibutileno comenzaron con aw = 0.090 ± 0.004 y una humedad M = 0.0027 ± 0.0002 g H₂O/gdw (medida en horno de vacío AOAC 979.12 a 1.32 kPa y 70 °C durante 15 horas). En ese estado seco, la temperatura de transición vítrea se situó en Tg = 52 °C.
A medida que el vapor atravesó las paredes del envase durante el almacenamiento, el modelado de Guggenheim-Anderson-de Boer (C = 2.11, b = 0.95) indicó que la monocapa crítica se alcanzaba en aw0 = 0.43 y m0 = 0.033 g H₂O/gdw, punto en el cual Tg descendió a 34 °C. Cruzar esa monocapa plastificó la matriz hacia un estado gomoso, acelerando la hidrólisis de ésteres de ácido clorogénico y reduciendo el pH de la infusión de 5.40 ± 0.06 a menos de 5.1.
Cabe señalar que aw0 = 0.43 y m0 = 0.033 g H₂O/gdw son específicos de una formulación particular de café Arábica de tueste medio. Diferentes perfiles de tueste, proporciones de mezcla con Robusta, distribuciones granulométricas y condiciones de almacenamiento desplazan la isoterma de sorción de humedad, por lo que los equipos deben establecer límites de calidad del producto para cada método de preparación en lugar de tratar 0.43 como una regla universal de rechazo. Por consiguiente, corresponde que cada método de preparación defina sus propios límites de calidad en vez de asumir un valor de 0.43 para rechazar universalmente un lote.
En el análisis estándar de humedad está documentado cómo la adsorción y el comportamiento higroscópico alteran el contenido de humedad del café cuando el oxígeno y el vapor penetran en un envase monodosis. Los modelos rápidos de espectro de infrarrojo cercano junto con el análisis de componentes principales pueden utilizarse para evaluar lotes sin envasar, en conjunto con la validación tradicional en horno de secado.
| Métrica de medición | Unidad estándar de reporte | Muestra y método de ensayo | Qué demuestra | Qué no puede demostrar |
|---|---|---|---|---|
| Permeación del envase completo | g/pkg/day o mg/cavity·day | Envase vacío sellado montado con epoxi en cartucho de prueba | Transferencia estacionaria de vapor a través del cuerpo, reborde y tapa | Sequedad inicial del tueste o aparición de poros gruesos durante un turno |
| Permeación de película plana | g/(m²·day) a T y HR especificadas | Cupón de película o lámina sin formar (ASTM F1249-25) | Barrera a la permeación intrínseca de la lámina antes del termoformado o sellado | Adelgazamiento de esquinas tras embutición profunda o integridad del sellado en la pestaña |
| Fracción másica de humedad (M) | % en base húmeda o g H₂O/gdw | Lecho de café tostado sin envasar mediante horno de vacío (AOAC 979.12) o balanza halógena | Agua total ligada más libre presente tras el enfriamiento y la molienda | Tasa de permeación del envase o umbral de reactividad termodinámica |
| Actividad de agua (aw) | Relación adimensional (0.00 a 1.00) | Lecho equilibrado en cámara de higrómetro de punto de rocío o capacitivo | Relación de presión de vapor en equilibrio que impulsa la plastificación de la matriz | Si el exceso de agua ingresó a través de la pared o durante la molienda |
| Fuga gruesa y microfuga del sellado | Caída en Pa·s⁻¹ o fuerza en tira (N/15 mm) | Envase intacto (ASTM F2338-24) o tira de desprendimiento (ASTM F88/F88M-23) | Continuidad mecánica del cierre y modo de separación por desprendimiento | Permeación difusiva de vapor a través de una pared polimérica intacta |
Ninguna ficha técnica de película plana ni certificado de humedad del tostador demuestra el desempeño de la unidad sellada en un entorno húmedo. Mantenga esos controles del lecho de café, la permeación del envase completo y las pruebas de la cápsula de café (verificación de barrera) en columnas de calificación separadas.
Elija entre sensores infrarrojos ASTM F1249, ISO 15106 y copas gravimétricas ASTM E96
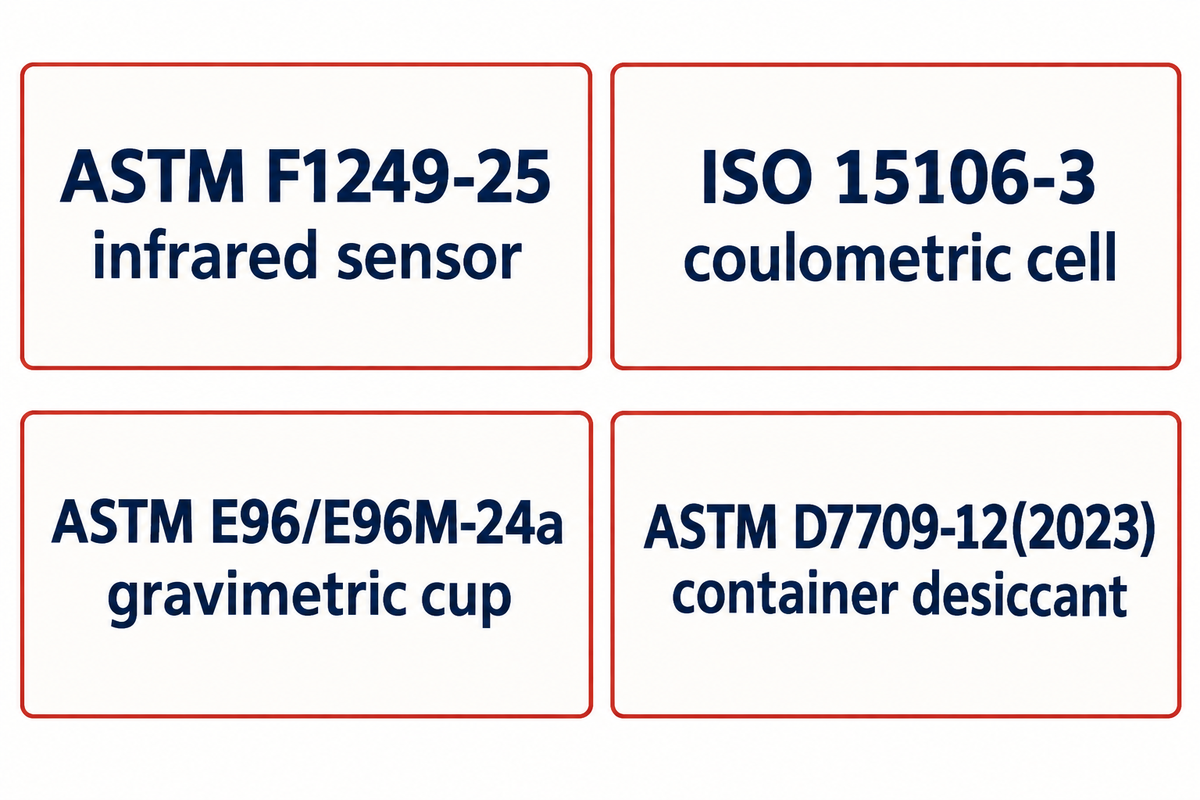
Seleccione analizadores de permeación basados en sensores (ASTM F1249-25, ISO 15106-2 o ISO 15106-3) para envases de alta barrera a la permeación, y reserve las copas gravimétricas (ASTM E96/E96M-24a) para materiales de mayor permeancia cuando no exista desgasificación. Adecuar el detector al rango de permeación esperado evita lecturas falsas de cero y errores de balance de masa.
¿Qué prueba de permeancia al vapor de agua debe utilizar: ASTM E96 o ASTM F1249?
Utilice ASTM F1249-25 (o celdas electrolíticas de pentóxido de fósforo) para láminas de barrera que transmiten menos de 0.1 g/(m²·day) y/o requieren el montaje del envase completo. Utilice ASTM E96/E96M-24a (copas gravimétricas con desecante o agua) para láminas de barrera situadas entre 0.01 y 0.1 g/(m²·day) con sellado de cera.
Verifique el año de revisión vigente en cada cotización de laboratorio. ASTM International actualizó la norma F1249 a ASTM F1249-25 en noviembre de 2025 (sustituyendo a ASTM F1249-20), actualizó E96 a ASTM E96/E96M-24a en noviembre de 2024 y actualizó E398 a ASTM E398-24 en enero de 2025. El alcance 1.3 de ASTM E398-24 establece que la fuga de vapor de agua a través del sello de sujeción impone a cualquier método de WVTR (incluido el procedimiento con desecante de E96/E96M a 37.8 °C y 90 % de humedad relativa) un límite inferior práctico cercano a 0.01 g/(24 h·m²), el cual puede verificarse en cada instrumento con una muestra de papel de aluminio y compensarse mediante calibración.
“Los valores de permeancia al vapor de agua y permeabilidad al vapor de agua deben utilizarse con precaución.”
La Nota 1 de ASTM F1249-25 indica que los valores de permeancia y permeabilidad al vapor de agua deben usarse con precaución, ya que no siempre se cumple una relación inversa con el espesor ni una relación directa con el diferencial de presión parcial de vapor de agua. Asimismo, la cláusula 5.2.1 de ASTM E96/E96M-24a señala que un resultado de WVTR obtenido bajo un conjunto determinado de condiciones no puede utilizarse para prever el resultado bajo condiciones diferentes.
Para estructuras de ultra alta barrera como el aluminio o tapas metalizadas gruesas, el analizador culombimétrico de pentóxido de fósforo AQUATRAN 3/34 de AMETEK MOCON especifica un límite inferior de detección en película plana de hasta 0.005 g/(m²·day). Sin embargo, la sensibilidad de un instrumento en muestras planas no determina el límite de cuantificación para un sistema de envase completo montado, el cual depende además del área de sellado con epoxi, los blancos de tubería de cobre y la varianza en montajes repetidos.
Nunca realice mediciones de ganancia de peso en envases llenos de café recién tostado. El café recién molido libera dióxido de carbono (del 1 % al 2 % de la masa tostada) y compuestos volátiles; a medida que el dióxido de carbono escapa o se difunde hacia el exterior, la pérdida de masa enmascara la absorción de agua en una balanza analítica. Los equipos de pérdida por secado y TGA expulsan los componentes volátiles del tueste junto con el agua, a menos que se calibren frente a una valoración Karl Fischer o desorción en horno de vacío.
| Norma / Método | Revisión vigente | Principio de detección | Alcance típico de la muestra | Límite práctico / Regla de blanco | Limitación principal para el café |
|---|---|---|---|---|---|
| ASTM F1249-25 / ISO 15106-2 | nov. de 2025 | Sensor infrarrojo modulado por pulsos | Películas flexibles, láminas y envases montados en cartucho | ~0.005 g/(m²·day) en película; LoQ del envase fijado por el blanco del soporte | Requiere purga con nitrógeno seco portador y adaptador epoxi sin fugas para vasos 3D |
| ISO 15106-3 / P₂O₅ culombimétrico | Vigente | Corriente electrolítica de Faraday a través de recubrimiento de P₂O₅ | Laminados de ultra alta barrera, folios de aluminio y envases montados | 0.005 g/(m²·day) en película plana en AQUATRAN 3/34 | La celda del sensor se satura si se expone a poros gruesos en el sellado o gas de purga húmedo |
| ASTM E96/E96M-24a | nov. de 2024 | Ganancia gravimétrica de desecante o pérdida de agua en cápsula sellada con cera | Láminas planas y películas permeables a T y HR controladas | Limitado cerca de 0.01 g/(24 h·m²) por el sello de sujeción de cera | No permite ensayar unidades de café recién llenadas debido a la interferencia por pérdida de masa de CO₂ |
| ASTM E398-24 / ISO 15106-1 | ene. de 2025 | Acumulación dinámica de humedad relativa entre cámaras seca y húmeda | Evaluación rápida de barrera en láminas de 5 a 5,000 g/(24 h·m²) | Requiere blanco de lámina de aluminio según el Alcance 1.3 (~0.01 g/(24 h·m²)) | Diseñado para láminas planas de barrera en lugar de cartuchos de envases de embutición profunda |
| ASTM D7709-12(2023) | jun. de 2023 | Ganancia gravimétrica de desecante dentro del envase sellado intacto | Frascos y cavidades blíster termoformadas (mg/cavity·day) | Programa típico de pesaje de varias semanas a 40 °C / 75 % HR | Validado en cavidades farmacéuticas; tiempo de respuesta lento para tasas ultra bajas |
| AOAC 979.12 / Calibración NIR | Vigente | Secado en horno de vacío (1.32 kPa, 70 °C, 15 h) o modelo espectroscópico | Lecho de café molido sin envasar antes o después del almacenamiento | Cuantifica M (g H₂O/gdw) directamente en la muestra de café | Ensayo destructivo del producto; no aísla la pared del envase frente al ingreso por el sellado |
Evalúe la cápsula sellada completa en lugar de confiar en la WVTR de película plana
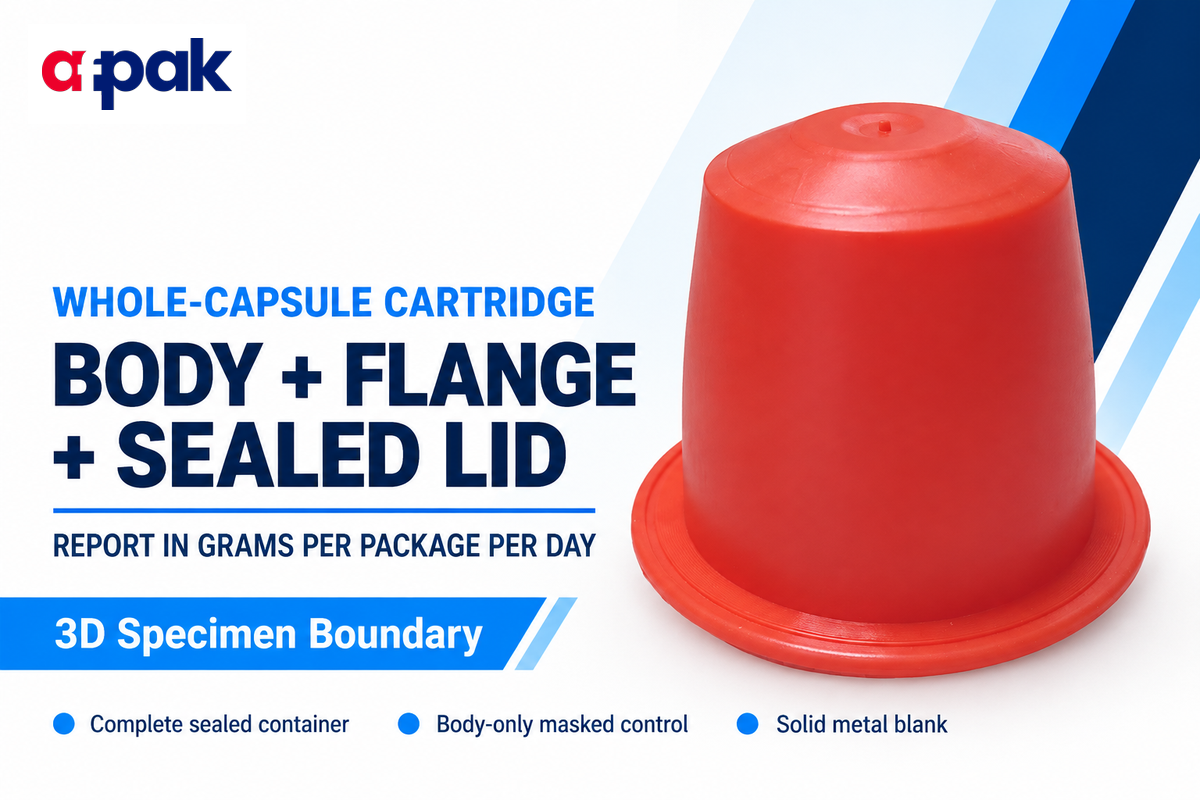
Emplee pruebas de cartucho de envase completo y exprese los resultados en gramos por envase por día (g/pkg/day) al calificar cuerpos termoformados o moldeados por inyección con tapas termoselladas. Los resultados de película plana (g/m²/day) no contemplan el adelgazamiento de pared en las esquinas de embutición profunda ni los cambios en la orientación cristalina.
Consulte el estudio de 2021 en Packaging Technology and Science de Marinello y colaboradores y el Boletín Técnico TB-PTPS-5007 de AMETEK MOCON para conocer los detalles sobre el montaje de envases vacíos sellados en placas metálicas o tubos de cobre mediante epoxi de dos componentes de baja desgasificación. Dos tubos de cobre soldados a través de la placa base permiten que el gas portador de nitrógeno seco barra el interior mientras el exterior permanece en una cámara a 38 °C y 90 % HR.
Para identificar las zonas por donde ingresa el vapor a un envase, los laboratorios ensayan tres configuraciones de cartucho en paralelo.
- Envase sellado completo (cuerpo + pestaña + tapa): Un envase vacío termosellado en la línea de producción se adhiere por su base al adaptador de purga, midiendo el ingreso total a través de la pared lateral, la interfaz de la pestaña y el aluminio de tapa.
- Aislamiento de solo el cuerpo (parte superior enmascarada con lámina gruesa): La tapa estándar se reemplaza por un disco grueso de aluminio impermeable adherido con epoxi sobre la pestaña, aislando la permeación a través de la pared lateral formada y el radio inferior.
- Aislamiento de tapa y sellado (base de copa metálica rígida): La película de tapa de producción se termosella sobre una copa metálica mecanizada o un cuerpo enmascarado, aislando la difusión a través de la lámina de tapa y la capa sellante.
La importancia de la geometría formada, como se muestra en la publicación de patente US20230192983A1 (publicada en junio de 2023), radica en que el termoformado profundo de láminas poliméricas estira la lámina de manera desigual y adelgaza el radio de la esquina inferior, donde se concentra la transmisión de humedad. Incluso cuando un laminado multicapa utiliza una capa sellante de polietileno o polipropileno, las relaciones de estirado en las esquinas alteran el espesor local de la barrera en frascos farmacéuticos, cubiertas de hipromelosa y blísteres con agentes espesantes. El termoformado de formatos más grandes en máquinas de llenado y sellado de K-Cup incrementa la relación entre el perímetro del borde de sellado y el área de la pared lateral.
Según ASTM D7709-12(2023) (Alcances 1.1, 1.4, 1.8 y 1.9), los envases cerrados y sellados que contienen desecante se pesan gravimétricamente, por lo general a 40 °C y 75 % de humedad relativa, y se reportan directamente en miligramos por frasco por día (mg/bottle-day) o miligramos por cavidad de blíster por día (mg/cavity-day), un enfoque de envase-cierre cerrado que la norma señala como adecuado también para la mayoría de los tipos y tamaños de otros envases de consumo.
El laboratorio debe ensayar una pieza metálica maciza o un blanco de lámina de aluminio gruesa con el mismo cordón de epoxi que sus muestras de prueba. Descontar o verificar ese blanco evita que la desgasificación del epoxi y las microfugas en los racores de tubería distorsionen el valor reportado en g/pkg/day.
Calcule la exposición acumulada con el presupuesto de ingreso de humedad por cápsula-día
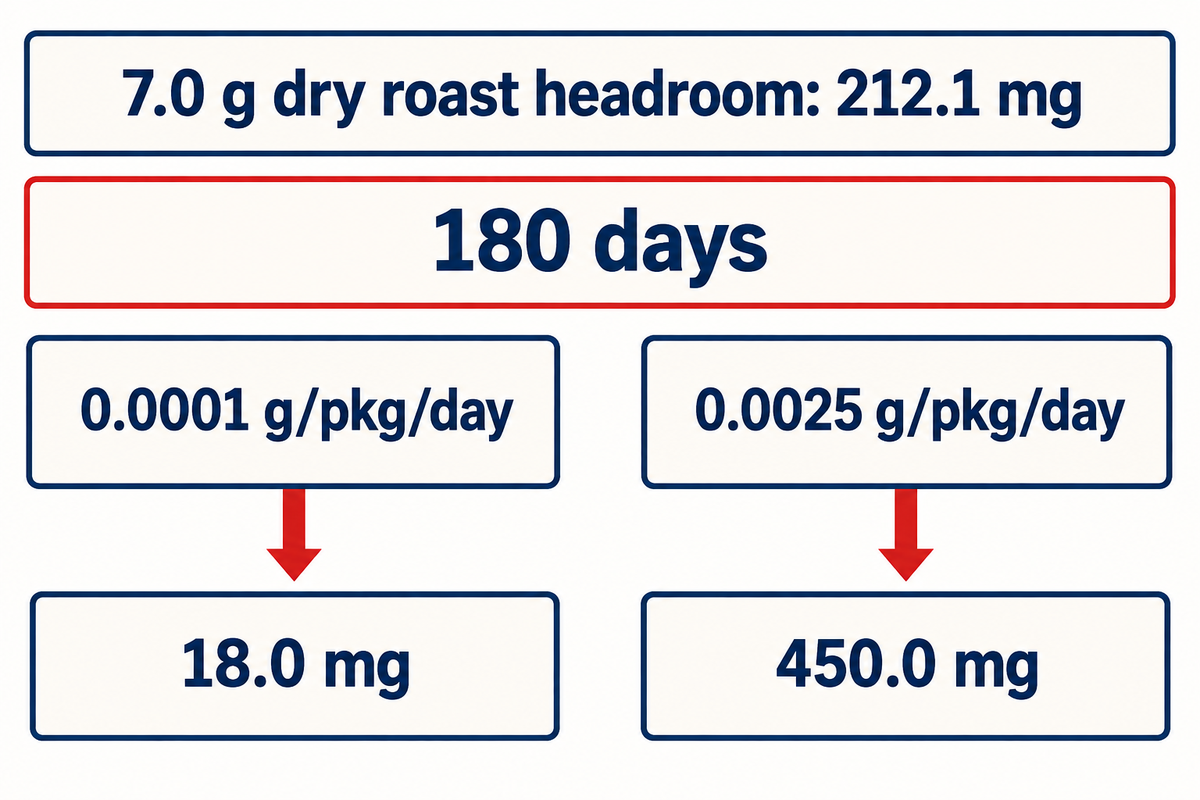
El presupuesto de ingreso de humedad por cápsula-día multiplica una tasa verificada de transmisión del envase completo (WVTRpkg, en g/pkg/day) por el tiempo (t, en días) de almacenamiento del envase para determinar la masa acumulada de agua transmitida (Mcum, en mg), y la compara con el margen de la dosis de café tostado seco antes de la plastificación de la monocapa.
¿Qué factor del envasado considera usted que tiene el mayor impacto en la vida útil del café?
En el caso de un sistema de barrera cerrado de forma totalmente hermética, la barrera combinada contra la transmisión de oxígeno y vapor de agua a través de la pared del envase, la película de tapa y la pestaña de termosellado en una condición de almacenamiento determinada define el impacto principal del envase sobre la vida útil.
Para ilustrar el uso del presupuesto de ingreso de humedad por cápsula-día en cualquier sistema de cápsulas sin exagerar alcances, exprese de forma explícita la ecuación de balance de masa y las condiciones de contorno. Bajo condiciones estacionarias de temperatura y humedad externas, el ingreso acumulado de humedad es Mcum = WVTRpkg × t y, en consecuencia, el contenido de humedad en base seca es M(t) = Mi + (WVTRpkg × t) / mdry. Dado que los compuestos aromáticos volátiles del café son altamente reactivos por encima de la monocapa, mantener la absorción de agua por debajo de este umbral ayuda a preservar la estabilidad del sabor.
Considere una estimación comparativa utilizando los parámetros experimentales de tueste de Lopriore et al. (2024). (2024): asuma una carga de café tostado seco de m dry = 7.0 g que inicia en M i = 0.0027 g H₂O/g dw (18.9 mg de agua inicial) con un límite de monocapa GAB de m 0 = 0.0330 g H₂O/g dw (231.0 mg de agua en a w0 = 0.43). El margen máximo de agua antes de alcanzar la monocapa es ΔMmax = 231.0 − 18.9 = 212.1 mg H₂O por unidad (o 166.7 mg H₂O para una dosis menor asumida de 5.5 g).
| Horizonte de almacenamiento / Parámetro | Envase A asumido (0.0001 g/pkg/day) | Envase B asumido (0.0005 g/pkg/day) | Envase C asumido (0.0025 g/pkg/day) | Referencia experimental (Lopriore 2024 PBS) |
|---|---|---|---|---|
| Tasa diaria en miligramos | 0.10 mg/pkg/day | 0.50 mg/pkg/day | 2.50 mg/pkg/day | Cinética empírica de sorción según T/HR |
| Ingreso acumulado a los 30 días | 3.0 mg (0.04 % de 7 g) | 15.0 mg (0.21 % de 7 g) | 75.0 mg (1.07 % de 7 g) | Monocapa superada en 26 d a 45 °C / 75 % HR |
| Ingreso acumulado a los 60 días | 6.0 mg (0.09 % de 7 g) | 30.0 mg (0.43 % de 7 g) | 150.0 mg (2.14 % de 7 g) | Monocapa superada en 56 d a 30 °C / 75 % HR |
| Ingreso acumulado a los 90 días | 9.0 mg (0.13 % de 7 g) | 45.0 mg (0.64 % de 7 g) | 225.0 mg (3.21 % — supera 212.1 mg) | Monocapa superada en 89 d a 20 °C / 75 % HR |
| Ingreso acumulado a los 120 días | 12.0 mg (0.17 % de 7 g) | 60.0 mg (0.86 % de 7 g) | 300.0 mg (4.29 % — supera el margen) | Monocapa superada en 120 d a 30 °C / 54 % HR |
| Ingreso acumulado a los 180 días | 18.0 mg (0.26 % de 7 g) | 90.0 mg (1.29 % de 7 g) | 450.0 mg (6.43 % — supera el margen) | Monocapa superada en 142 d a 20 °C / 65 % HR |
| Ingreso acumulado a los 270 días | 27.0 mg (0.39 % de 7 g) | 135.0 mg (1.93 % de 7 g) | 675.0 mg (9.64 % — supera el margen) | Por debajo de la monocapa a 20 °C / 54 % HR |
| Ingreso acumulado a los 365 días | 36.5 mg (0.52 % de 7 g) | 182.5 mg (2.61 % de 7 g) | 912.5 mg (13.04 % — supera el margen) | Monocapa superada en 327 d a 20 °C / 54 % HR |
| Fracción del margen de 212.1 mg a los 180 d | 8.5 % del presupuesto de monocapa utilizado | 42.4 % del presupuesto de monocapa utilizado | 212.2 % (cruza aw0 = 0.43 cerca del día 85) | Validación directa de isoterma GAB + caída de pH |
| Dictamen de evaluación de ingeniería | Supera la evaluación tropical de 12 meses | Supera la evaluación de 6–12 meses; verificar estudio con producto | Requiere bolsa secundaria de barrera o mejora del cuerpo | Demuestra por qué el PBS necesita envoltura exterior de barrera |
Debemos tener presentes dos límites físicos al leer la Tabla 3. Primero, asumir una diferencia constante de presión parcial a través de la pared e ignorar la humedad absorbida por el cuerpo del envase significa que, al multiplicar una tasa diaria constante por el tiempo, obtenemos un presupuesto de evaluación conservador (de límite superior) y no un modelo dinámico de vida útil. En la realidad, a medida que el lecho de café absorbe agua y su actividad de agua interna sube de 0.090 hacia 0.43, la diferencia de presión parcial impulsora disminuye, por lo que la multiplicación lineal sirve como un presupuesto de evaluación conservador de cota superior en lugar de un modelo dinámico de vida útil.
Segundo, como Lopriore et al. (2024) demostraron en la Tabla 1 de su estudio, elevar la temperatura de 20 °C a 45 °C al 75 % de HR redujo el tiempo hasta alcanzar la monocapa aw0 = 0.43 de 89 días a 26 días, acelerando tanto la permeabilidad del polímero como los cambios químicos en los sólidos solubles y ácidos grasos que determinan la acidez de la infusión.
Ejecute un protocolo de calificación de cápsulas bajo condiciones tropicales equiparadas (38 °C / 90 % HR)
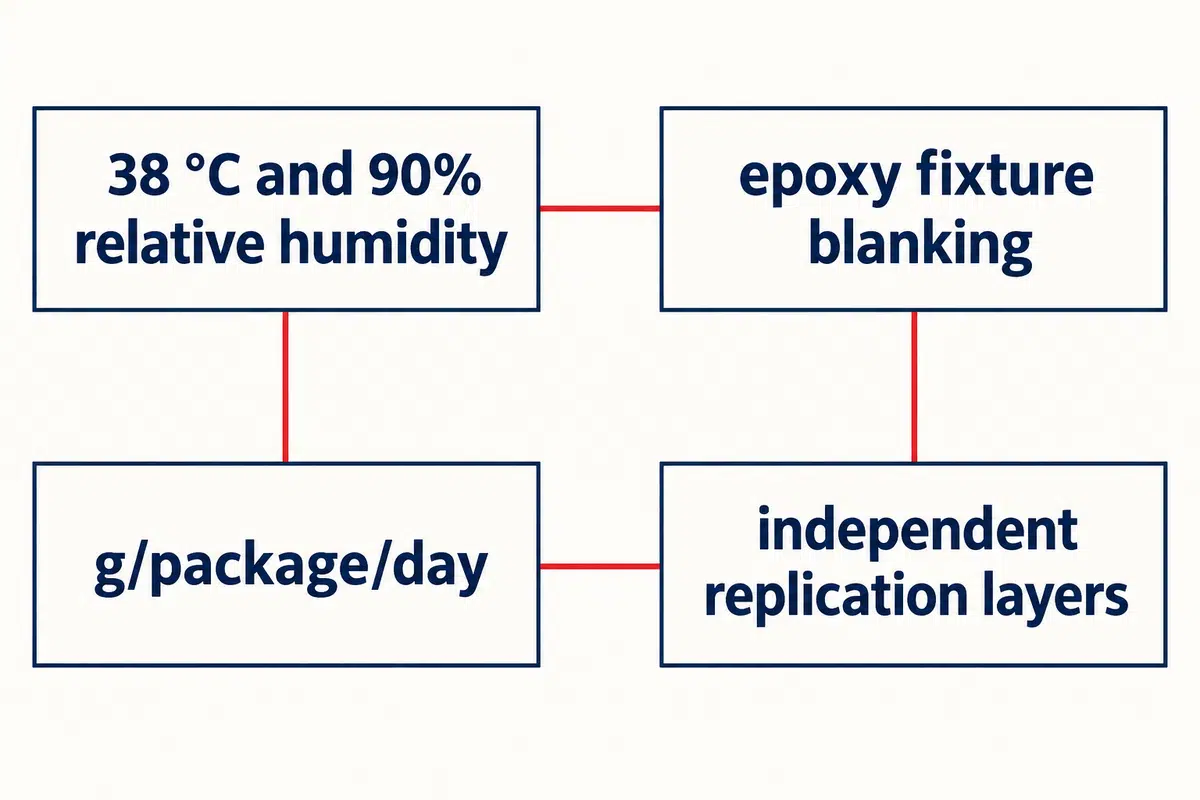
Fije los diez parámetros de contorno, incluidos 38 °C y 90 % de humedad relativa, duración del preacondicionamiento, blanco del soporte epoxi y niveles de replicación independientes, antes de comparar dos envases candidatos. Comparar el informe de un proveedor a 23 °C / 50 % HR frente al informe de otro proveedor a 38 °C / 90 % HR invalida las clasificaciones de compras.
| Parámetro del protocolo | Campo de especificación fijado | Por qué la discrepancia invalida la comparación | Evidencia de verificación de auditoría |
|---|---|---|---|
| 1. Temperatura y HR de ensayo | 38.0 ± 0.5 °C y 90 ± 2 % HR en el lado impulsor (estrés tropical) | La permeación aumenta exponencialmente con la temperatura y la humedad (ASTM E96/E96M-24a 5.2.1) | Registro bruto del termohigrómetro de la cámara adjunto al certificado |
| 2. Configuración de la muestra | Envase vacío sellado en producción + control enmascarado de solo el cuerpo | Separa el adelgazamiento en la esquina de la pared lateral respecto de la difusión por pestaña y tapa | Fotografías del montaje con epoxi y dimensiones del área expuesta |
| 3. Método normativo y edición | ASTM F1249-25 (infrarrojo) o celda culombimétrica de P₂O₅ | Las copas gravimétricas carecen de resolución por debajo de 0.01 g/pkg/day | El certificado cita el año de la revisión vigente de la norma y el modelo del detector |
| 4. Resta del blanco del soporte | Pieza maciza de aluminio o blanco de lámina gruesa montado con epoxi idéntico | La desgasificación del cordón de epoxi o las fugas en uniones de tubos imitan la permeación del envase | Valor base reportado del blanco (g/pkg/day) restado de la muestra |
| 5. Equilibrio de preacondicionamiento | Mínimo de 48 a 72 horas a 38 °C / 90 % HR antes de la meseta estacionaria | El EVOH hidrofílico o los biopolímeros muestran una ruptura retardada de humedad | Curva de flujo resuelta en el tiempo que muestra la pendiente de la meseta en ≥3 puntos |
| 6. Base de la unidad de reporte | g/package/day (o mg/cavity·day) sin normalizar y sin división por área | Dividir por un área geométrica arbitraria distorsiona el presupuesto de ingreso por dosis | Etiqueta explícita de unidad en la tabla resumen y en la exportación bruta del instrumento |
| 7. Jerarquía de replicación | ≥3 envases montados independientes × ≥2 lotes de cavidades de producción | 3 escaneos repetidos del sensor sobre 1 unidad miden el ruido del instrumento, no la dispersión del lote | Número de cavidad, marca de tiempo del turno y valores individuales de cada muestra |
| 8. Filtro previo de integridad del cierre | Caída de vacío no destructiva (ASTM F2338-24) antes del montaje de permeación | Montar un envase con un canal en el sellado desperdicia durante 4 semanas una celda de permeación | Trazado de aprobación/falla de caída de vacío registrado antes del encapsulado con epoxi |
| 9. Envejecimiento paralelo de cápsulas llenas | Lote de tueste equiparado, 7.0 g o dosis nominal, almacenado a 38 °C / 90 % HR | La WVTR del envase vacío no capta la sorción interna del tueste ni la deriva del pH | Fechas programadas de muestreo (0, 30, 60, 90 d) para aw, M y pH de la infusión |
| 10. Trazabilidad del lote de entrada | Grado de resina, espesor de EVOH, calibre del aluminio de tapa e IDs de lote en el COA | Los cambios de resina no registrados invalidan las comparaciones futuras de producción | Vinculado con los registros de calificación de materiales de entrada para cápsulas de café |
Al evaluar informes de laboratorio, identifique tres niveles de replicación. El primero corresponde a escaneos repetidos del detector sobre el mismo cartucho montado. El segundo corresponde a envases físicos independientes procedentes de una misma cavidad del molde. El tercero corresponde a envases muestreados de distintos lotes de resina o turnos de sellado. Tres piezas ensayadas en un solo pedido de laboratorio sugieren viabilidad inicial, no capacidad de producción a escala.
Diagnostique fallas acopladas de humedad-oxígeno y microfugas en el reborde de sellado en la línea de llenado
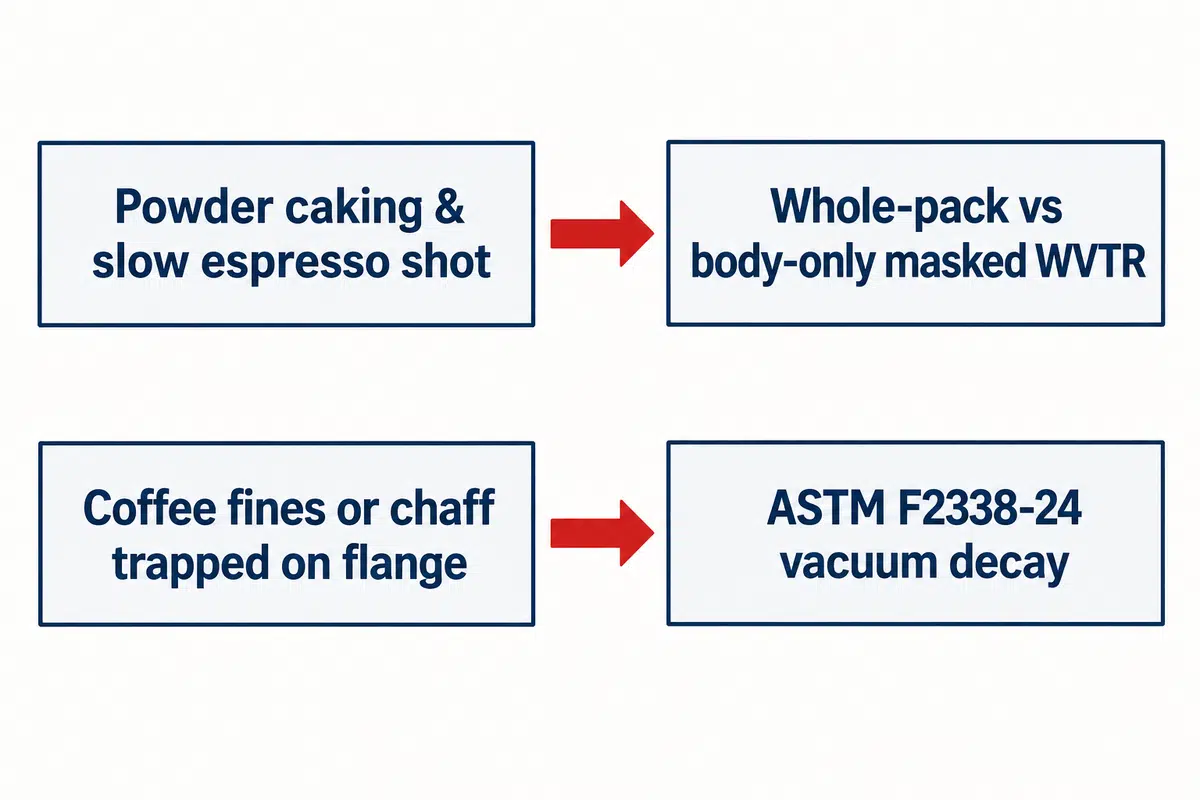
¿Es apelmazamiento por humedad? ¿O envejecimiento del aroma? Si es apelmazamiento por humedad, ¿se debe a la permeación masiva de la pared? ¿O se debe a la plastificación por humedad de una capa de barrera de EVOH? ¿Hay finos de café atrapados en el reborde de termosellado? ¿O existe una humedad inicial elevada en el tueste?
¿Por qué se envasan los granos de café en una bolsa con válvula de escape unidireccional?
Los granos de café recién tostados liberan una gran cantidad de CO2 y, como las bolsas son flexibles, utilizan una válvula unidireccional para evacuar el exceso de gas sin permitir la entrada de aire externo. Las cápsulas monodosis rígidas carecen de válvula, por lo que los tostadores suelen moler y desgasificar el café bajo tiempos controlados antes del encapsulado.
En estructuras multicapa de polipropileno (PP/tie/EVOH/tie/PP), el transporte de vapor de agua y el de oxígeno están interrelacionados. La evidencia demuestra que una humedad relativa elevada puede plastificar el copolímero de EVOH y alterar los enlaces de hidrógeno, incrementando así la transmisión de oxígeno. Sin embargo, como Jakobsen y Risbo demostraron en Packaging Technology and Science, la actividad de agua estacionaria en la capa interna de EVOH depende de la permeancia al vapor de agua y de la asimetría de espesor entre las capas protectoras interior y exterior de poliolefina. Colocar una barrera de polipropileno más gruesa en el lado exterior húmedo en relación con el interior seco del café permite mantener la capa de EVOH por debajo de la zona crítica de plastificación del 75 % de HR incluso cuando la humedad ambiental es alta.
Antes de incrementar la temperatura del cabezal de termosellado o la presión neumática en su máquina de llenado y sellado de cápsulas de café Nespresso AFPAK, aplique la matriz de diagnóstico siguiente para aislar la permeación del material respecto de los defectos mecánicos de cierre, asegurando así que cada cápsula se perfore limpiamente en la cafetera del consumidor al preparar el café.
| Síntoma de defecto observado | Mecanismo físico principal | Prueba confirmatoria de laboratorio / control de calidad | Verificación en la línea de producción antes de cambiar el calor de mordaza |
|---|---|---|---|
| Apelmazamiento del polvo y extracción lenta de espresso tras almacenamiento húmedo, caída de vacío PASS | La permeación de vapor por la pared o la tapa supera el presupuesto de monocapa | WVTR de envase completo frente a solo cuerpo enmascarado (ASTM F1249-25) a 38 °C / 90 % HR | Verificar el espesor de pared del cuerpo en el radio de la esquina inferior; no sobrecalentar el reborde de sellado |
| Pico repentino de oxígeno y aroma rancio solo en almacenamiento al 90 % HR, OTR en seco PASS | Capa exterior de PP demasiado delgada o simétrica, dejando que la capa de EVOH supere el 75 % HR (Jakobsen & Risbo) | OTR en húmedo (ASTM F1927-20) más micrometría de capas en sección transversal | Auditar la relación de capas de coextrusión en el COA del proveedor; añadir envoltura secundaria flow-wrap de barrera |
| Alta aw (>0.35) inmediatamente el día 1 después del sellado | Alta humedad inicial por agua de enfriamiento del tueste o absorción en sala de molienda húmeda antes del llenado | Humedad M en horno de vacío AOAC 979.12 y aw por punto de rocío en la descarga del molino | Revisar la deshumidificación de la sala de molienda (objetivo <40 % HR) y el tiempo de espera en el silo de desgasificación |
| 1 de cada 50 unidades muestra rápida ganancia de humedad y lectura baja de caída de vacío | Finos de café o cascarilla atrapados en la superficie de sellado de la pestaña creando microcanales | Caída de vacío ASTM F2338-24 + inspección microscópica del anillo de sellado | Inspeccionar el cierre antigoteo del sinfín, la eliminación de estática y la limpieza por soplado de aire en el reborde |
| Alta fuerza de desprendimiento en tira (ASTM F88), pero alta varianza de WVTR entre cavidades | Temperatura excesiva de sellado que exprime la capa sellante en el borde de la pestaña | WVTR en cartucho aislado de tapa y sellado + curva de termosellado ASTM F2029-16(2021) | Nivelar el paralelismo de las placas y reducir la temperatura de mordaza en incrementos de 5 °C |
| Abombamiento severo del aluminio de tapa dentro de las 48 horas posteriores al envasado, con humedad normal | Tiempo insuficiente de desgasificación de CO₂ post-tueste antes del sellado hermético | Manómetro de presión de espacio de cabeza + curva gravimétrica de desgasificación del lote de tueste | Ampliar la ventana de desgasificación en silo de 4 a 12 horas; verificar la sincronización del barrido con nitrógeno |
| Poros en las esquinas o blanqueamiento por tensión en vasos de biopolímero de embutición profunda | Relación de estirado del pistón asistente de termoformado que supera la resistencia en fundido de la resina | WVTR enmascarada de solo el cuerpo + penetración de tinte en el radio de la esquina inferior | Rechazar el lote de vasos de entrada; revisar el perfil de estirado por termoformado con el proveedor de vasos |
| Delaminación entre la lámina de aluminio y la capa de laca tras envejecimiento a 38 °C | Hidrólisis del adhesivo o migración de aceites del café hacia la laca termosellable | Inspección del modo de desprendimiento a 90 grados (ASTM F88/F88M-23) tras acondicionamiento tropical | Verificar la compatibilidad química de la laca con el nivel de lípidos del tueste |
| Los cupones termosellados en laboratorio aprueban, pero las unidades de la línea rotativa de alta velocidad presentan fugas | Tiempo de permanencia rotativo corto y retardo de recuperación térmica de la placa (ASTM F2029-16(2021) 4.2) | Comparar unidades vacías selladas en línea de producción frente a unidades selladas en laboratorio mediante caída de vacío | Validar el perfil de leva de tiempo de sellado y la ubicación del termopar del calentador en la torreta rotativa |
- Verifique la humedad relativa de la sala de molienda y la aw inicial del tueste en el día cero.
- Filtre previamente las unidades selladas mediante caída de vacío ASTM F2338-24 antes de encapsular los cartuchos de WVTR.
- Aísle la permeación de solo el cuerpo frente a la de tapa y pestaña al diagnosticar un lote fallido.
- Subir la temperatura de la mordaza de termosellado por encima de la ventana de la capa sellante para corregir un problema de permeación de pared.
- Pesar cápsulas de café recién llenadas en una balanza para estimar la transmisión de vapor de agua.
- Asumir que la OTR en gas seco demuestra la estabilidad tropical de la barrera de EVOH sin verificar el espesor exterior de PP.
Tres casos hipotéticos de resolución de problemas ilustran por qué el diagnóstico permite ahorrar tiempo:
- Escenario 1 (Apelmazamiento tropical hipotético frente a sobrecalentamiento de mordaza): Suponga que un tostador que envía cápsulas de PP/EVOH/PP a un mercado costero húmedo observa café molido compactado y extracción lenta de espresso tras 75 días. Mantenimiento propone elevar la estación de termosellado de 185 °C a 210 °C. Calidad, en cambio, ensaya la caída de vacío en el día cero (que aprueba) y revisa la especificación de la lámina coextruida del proveedor, detectando una capa exterior delgada de PP de 120 µm y una WVTR de envase completo de 0.0022 g/pkg/day a 38 °C / 90 % HR. Subir el calor de la mordaza solo deformaría la pestaña; añadir una bolsa maestra metalizada tipo flow-wrap resuelve la exposición a la distribución húmeda.
- Escenario 2 (Pico hipotético de humedad en la sala de molienda): En un turno hipotético durante la temporada de monzones, el equipo de calidad retira cápsulas de aluminio selladas 2 horas después del envasado y mide una actividad de agua interna de aw = 0.34 en lugar del valor normal de 0.11. Dado que los cuerpos intactos de aluminio tienen una permeación de pared prácticamente nula en 2 horas, el equipo audita la sala de molienda y dosificación, descubriendo una falla en la regeneración de la rueda desecante con un 72 % de HR ambiental durante una espera de 45 minutos en tolva abierta. Restablecer la deshumidificación de la sala por debajo del 40 % de HR elimina el pico de humedad sin tocar la máquina de sellado.
- Escenario 3 (Finos hipotéticos en el reborde tras ajuste de molienda): Suponga que una planta cambia a una molienda de espresso más fina y observa que 2 de cada 60 cápsulas fallan la caída de vacío ASTM F2338-24 mientras la WVTR del vaso vacío permanece sin cambios. La inspección de la pestaña desprendida según ASTM F88/F88M-23 revela un canal de 150 µm causado por polvo de café con carga estática adherido al reborde de sellado. Ajustar la retrosucción del servodosificador de sinfín y la cuchilla de aire ionizado en la torreta de llenado limpia la pestaña y restablece el cierre hermético.
Presupueste los costos de pruebas de WVTR en laboratorio y coordine una prueba en máquina de sellado de cápsulas con AFPAK
Encargue las pruebas de tasa de transmisión de vapor de agua a un laboratorio externo acreditado mientras programa por separado una prueba de sellado de producción con AFPAK. Los laboratorios independientes (como AMETEK MOCON, Systech, Labthink y PTI) y los fabricantes de instrumentos analíticos miden las tasas de barrera, mientras que AFPAK fabrica máquinas rotativas y lineales de llenado y sellado de cápsulas para sellar sus materiales de prueba a velocidades reales de línea de producción.
Al presupuestar pruebas en laboratorios externos, verifique el alcance publicado y las condiciones de precios. Según lo observado el 20 de octubre de 2026, la página publicada de pruebas de WVTR de envase completo de Measurlabs indica un precio base de 745 EUR por muestra (sin IVA) más un cargo de gestión de pedido de 97 EUR, requiere 3 piezas de muestra, incluye 3 mediciones replicadas a una temperatura seleccionada entre 15–55 °C y una humedad relativa entre 20–100 % HR, y señala un plazo de entrega típico de 4 semanas con un límite de detección de 0.01 g/package/day.
Dado que las cápsulas de café de alta barrera suelen requerir cuantificación por debajo de 0.01 g/package/day, los compradores deben solicitar cotización para un cartucho infrarrojo de nivel traza (ASTM F1249-25) o culombimétrico con un límite inferior de cuantificación verificado antes de enviar las muestras a ensayo.
Los laboratorios de investigación universitarios ofrecen un canal alternativo para la evaluación preliminar de materiales. La página Lab Spaces & Equipment del grupo PolyCy (Cochran Research Group) de Iowa State University publica pruebas Mocon-WVTR a $176 por muestra (con asistencia) y $117 por muestra (sin asistencia) e indica que los usuarios externos pueden utilizar sus instalaciones previa consulta por correo electrónico, mientras que la fabricación de cartuchos personalizados para cápsulas, el número de réplicas y las fechas de vigencia de tarifas no figuran en la página y requieren confirmación directa.
Como se menciona en la Cláusula 4.2 de ASTM F2029-16(2021), existen diversas diferencias entre los equipos de laboratorio y los de fabricación, tales como el tamaño del área de sellado, la velocidad de procesamiento y otros factores. Como resultado, puede haber una gran diferencia entre las capacidades del equipo de laboratorio y las del equipamiento industrial. Por lo tanto, los datos de curvas y resistencia del sellado obtenidos en selladoras de laboratorio tienen poco o ningún valor para el diseño de equipos destinados a la fabricación a gran escala.
El envío de cuerpos vacíos y película en bobina para tapa a AFPAK con el fin de realizar una prueba en máquina rotativa RN1S o en una línea lineal de la serie H genera unidades vacías y llenas selladas en condiciones de producción que usted puede remitir posteriormente al laboratorio acreditado para el ensayo de WVTR en cartucho. A continuación, puede enviar las unidades selladas al laboratorio acreditado para la prueba de WVTR.
Lista de verificación completa para solicitud de cotización (RFQ) y preparación de la prueba de sellado:
| Elemento de trabajo | Especificación objetivo a indicar | Responsable | Entregable de verificación |
|---|---|---|---|
| 1. Prueba de sellado en máquina AFPAK | Enviar 500–1,000 cuerpos vacíos + película en bobina compatible para tapa; sellar grupos vacíos y llenos de café en la línea de producción de cápsulas de café | Ingeniería de AFPAK + comprador | Temperatura registrada de mordaza (°C), presión (MPa), tiempo de sellado (s) y unidades de prueba selladas |
| 2. Pedido de laboratorio para WVTR de envase completo | Especificar ASTM F1249-25 o cartucho culombimétrico a 38 °C / 90 % HR; confirmar LoQ ≤ 0.0005 g/pkg/day | Laboratorio externo independiente | Cotización firmada que confirme la resta del blanco del adaptador epoxi y el reporte en g/pkg/day |
| 3. Grupos de aislamiento de componentes | Solicitar 3 cápsulas vacías selladas completas + 3 cápsulas de solo cuerpo enmascaradas con aluminio por cada resina candidata | Calidad del comprador + laboratorio externo | Valores separados de transmisión de pared lateral frente a pestaña y tapa en mg/pkg/day |
| 4. Línea base de tueste y sorción | Medir la humedad inicial M (g H₂O/gdw), la aw inicial y el objetivo de monocapa GAB en la mezcla de tueste seleccionada | Control de calidad interno o laboratorio de alimentos | Hoja de línea base de tueste adjunta al protocolo del estudio de almacenamiento |
Perspectiva de la industria: vuelva a ensayar las cápsulas de base biológica, de fibra y monomaterial bajo alta humedad
Vuelva a verificar la transmisión de vapor de agua del envase completo a 38 °C y 90 % HR, y contemple en su presupuesto una envoltura secundaria flow-wrap de alta barrera siempre que pase de cuerpos de aluminio o multicapa con EVOH a biopolímeros compostables (PBS, PLA, PHA) o cuerpos moldeados de fibra de madera. Las mejoras en la barrera al oxígeno en resinas de base biológica no implican necesariamente una mejor barrera a la humedad.
Los desarrollos recientes de materiales muestran esta asimetría entre el desempeño frente al oxígeno y frente al vapor de agua en distintos materiales. Para reducir la humedad que ingresa en cuerpos de base biológica, los ingenieros deben evaluar tanto la química de la resina como el envasado secundario. Un informe de noviembre de 2025 de Bioplastics Magazine sobre Fraunhofer IAP y Golden Compound describe biocompuestos compostables en el hogar a base de cáscara de girasol donde los investigadores redujeron la permeabilidad al oxígeno, aunque señalaron explícitamente que la optimización de la barrera al vapor de agua sigue en curso. De igual modo, la cobertura de Packaging World sobre el piloto de cápsulas Nespresso a base de papel de Nestlé destaca que el cuerpo compuesto en un 82 % por fibra de madera depende de un revestimiento delgado de biopolímero compostable y de un sellado de precisión en la pestaña para resistir la humedad y la presión de extracción.
Los datos experimentales de almacenamiento confirman por qué los formatos de base biológica requieren modificaciones de barrera con rellenos inorgánicos o cargas nanométricas (como las exploradas en US20230192983A1) o bien bolsas exteriores secundarias. En Lopriore et al. (2024), las cápsulas sin protección de succinato de polibutileno cruzaron la monocapa de aw0 = 0.43 en 327 días a 20 °C / 54 % HR, 120 días a 30 °C / 54 % HR, 56 días a 30 °C / 75 % HR y apenas 26 días a 45 °C / 75 % HR. Por el contrario, Basile y colaboradores (Foods 2024, PMC10931445) demostraron que encerrar monodosis de papel o grupos de diez cápsulas plásticas dentro de bolsas exteriores multicapa de alta barrera (como PET 12 µm / Al 8 µm / PE 60 µm o PET 12 µm / MPET 12 µm / PE 55 µm) traslada la barrera principal de vapor a la bolsa secundaria durante 180 días a 25 °C y 40 °C hasta que el consumidor abre el envase exterior.
Como informó Packaging Strategies acerca de las pruebas de cápsulas en Plastic Technologies Inc. (PTI), la forma en que se ensamblan los componentes estructurales en el envase final gobierna el desempeño real de la barrera. Antes de cambiar a un cuerpo compostable o monomaterial, valide tanto la compatibilidad de los materiales de envasado de cápsulas de café en la estación de termosellado como la WVTR del envase completo en su clima objetivo de distribución.
Preguntas frecuentes
¿Qué es un buen envase para café?
Un buen envase para café aísla herméticamente el café tostado del vapor de agua y del oxígeno externos, al tiempo que soporta la presión del dióxido de carbono posterior al tueste en su clima objetivo de distribución.
En la producción monodosis, un envasado eficaz de café combina un cuerpo de envase rígido o semirrígido, un laminado de tapa perforable compatible y un termosellado perimetral continuo verificado en gramos por envase por día. En lugar de confiar en etiquetas genéricas de materiales, los equipos de calidad evalúan el sistema de envasado completo a 38 °C y 90 % de humedad relativa para que la actividad de agua interna permanezca por debajo del umbral de monocapa (aw0 ≈ 0.43) durante toda la vida útil comercial.
¿Cómo se puede saber si los granos de café son de alta calidad?
Los granos de café de alta calidad presentan un color de tueste uniforme, una estructura celular intacta sin oxidación de aceites superficiales, un bajo contenido de humedad tras el tueste y un aroma limpio en taza libre de defectos rancios o leñosos.
Desde una perspectiva analítica de calidad, el café verde se seca hasta un 10 % a 12 % de humedad antes del tueste, mientras que los granos recién tostados salen de la bandeja de enfriamiento cerca de un 0.3 % a 1.5 % de contenido de humedad y una actividad de agua inferior a 0.20. Durante el almacenamiento dentro de una cápsula o bolsa sellada, mantener una baja humedad de equilibrio previene la hidrólisis de lípidos, preserva los aldehídos volátiles y mantiene estable el pH del espresso preparado por encima de 5.1.
¿Qué cafés se analizan para detectar moho?
Los lotes de café verde, los embarques de café pergamino con alta humedad y los cafés descafeinados o almacenados en climas tropicales se analizan de forma rutinaria para detectar mohos productores de micotoxinas, como las especies de Aspergillus y Penicillium.
El crecimiento de moho y la formación de ocratoxina A ocurren principalmente cuando el café verde o la borra de café permanecen por encima de una actividad de agua de 0.70 a 0.80 durante la cosecha, las etapas de secado o el tránsito marítimo. Aunque el tueste comercial destruye las esporas fúngicas vivas y reduce la actividad de agua del café tostado cerca de 0.09, la prueba de barrera contra la humedad en cápsulas de café garantiza que las unidades selladas nunca reabsorban suficiente humedad tropical como para propiciar el deterioro microbiano o el apelmazamiento.
¿Qué es el café de especialidad?
El café de especialidad es café Arábica o Robusta fino que obtiene 80 puntos o más en una escala sensorial de 100 puntos.
Dado que los delicados compuestos volátiles de origen se degradan rápidamente al exponerse a la humedad, los tostadores de café de especialidad en formato monodosis exigen límites estrictos de barrera a la humedad para el envase completo.
¿Cómo se pueden detectar adulterantes en el café?
Los laboratorios detectan adulterantes en el café mediante espectroscopía infrarroja por transformada de Fourier de reflectancia total atenuada, cromatografía y microscopía.
Los modelos quimiométricos trazan una curva de contorno espectral para cada sustancia con el fin de separar el Arábica puro de las cascarillas o de los rellenos de semillas de Theobroma grandiflorum.
¿Una baja tasa de transmisión de oxígeno garantiza una baja tasa de transmisión de vapor de agua en las cápsulas de café?
No. La transmisión de oxígeno y la de vapor de agua siguen mecanismos distintos de solubilidad-difusión en polímeros, por lo que un material con baja permeabilidad al oxígeno en seco puede transmitir una cantidad significativa de humedad o perder su barrera al oxígeno bajo alta humedad.
Por ejemplo, el copolímero hidrofílico de etileno-alcohol vinílico (EVOH) y ciertos poliésteres de base biológica presentan fuertes barreras al oxígeno en seco, pero absorben moléculas de agua cuando se exponen a la humedad relativa tropical, lo que plastifica las cadenas poliméricas y acelera el ingreso tanto de humedad como de oxígeno. Por el contrario, las poliolefinas como el polipropileno resisten bien el vapor de agua, pero requieren una capa de barrera para bloquear el oxígeno. Ensaye siempre de forma independiente tanto la WVTR del envase completo como la OTR en húmedo.
¿Se puede medir la WVTR de una cápsula de café en cápsulas llenas de café tostado y molido?
No. Los instrumentos estándar de permeación ensayan cápsulas selladas vacías barridas con gas portador seco o llenas con desecante calibrado.
El café recién molido libera dióxido de carbono y compuestos orgánicos volátiles mientras absorbe humedad internamente, lo que altera los pesos de las copas gravimétricas y contamina los sensores de permeación infrarrojos o culombimétricos.
¿Necesita muestras selladas en condiciones de producción para su calificación de WVTR en laboratorio?
Envíe a AFPAK sus cuerpos de cápsula candidatos, su película en bobina para tapa y su peso de dosis objetivo para ejecutar una prueba controlada en máquina de sellado en nuestros equipos rotativos o lineales. Explore nuestras soluciones de líneas de producción de cápsulas de café para preparar grupos de prueba vacíos y llenos repetibles destinados a su verificación en un laboratorio externo.
La tabla del presupuesto de ingreso de humedad por cápsula-día, los ejemplos de planificación de ingeniería y las referencias a la resolución de problemas de producción y a la literatura publicada son casos ilustrativos basados en determinadas premisas y supuestos, y no constituyen pruebas de laboratorio acreditadas por AFPAK ni ejemplos reales de plantas de clientes.
Referencias y fuentes
- ASTM International: ASTM F1249-25, Método de ensayo estándar para la tasa de transmisión de vapor de agua a través de materiales flexibles de barrera mediante un sensor infrarrojo modulado (Vigente, nov. de 2025)
- ASTM International: ASTM F1249-20, Revisión histórica sustituida por F1249-25
- ASTM International: ASTM E96/E96M-24a, Métodos de ensayo estándar para la determinación gravimétrica de la tasa de transmisión de vapor de agua de materiales (Vigente, nov. de 2024)
- ASTM International: ASTM E398-24, Método de ensayo estándar para la tasa de transmisión de vapor de agua de materiales en lámina mediante medición dinámica de humedad relativa (Vigente, ene. de 2025)
- ASTM International: ASTM D7709-12(2023), Métodos de ensayo estándar para medir la tasa de transmisión de vapor de agua (WVTR) de frascos y blísteres farmacéuticos
- ASTM International: ASTM F88/F88M-23, Método de ensayo estándar para la resistencia del sellado de materiales flexibles de barrera
- ASTM International: ASTM F2338-24, Método de ensayo estándar para la detección no destructiva de fugas en envases mediante el método de caída de vacío
- ASTM International: ASTM F2029-16(2021), Prácticas estándar para realizar termosellados de laboratorio en la determinación de la termosellabilidad de materiales flexibles de barrera
- Lopriore, M., et al. (2024): Absorción de humedad durante el almacenamiento de café envasado en cápsulas compostables, Food Packaging and Shelf Life, Vol. 46, 101403
- Marinello, S., et al. (2021): Comparación técnica y ambiental de cápsulas de café, Packaging Technology and Science
- Jakobsen, M., & Risbo, J. (2008): Un modelo simple para la interacción entre la transmisión de vapor de agua y de oxígeno en materiales multicapa de barrera, Packaging Technology and Science, 21(4), 207–216
- Basile, G., et al. (2024): Impacto de diferentes películas de envasado en la vida útil de monodosis y cápsulas de café, Foods, 13(5), 759
- Iowa State University PolyCy (Cochran Research Group): Tarifario público de espacios y equipos de laboratorio
- Publicación de solicitud de patente de EE. UU. US20230192983A1 (2023): Estructuras multicapa biodegradables para cápsulas de café y evaluación de barrera según ASTM E96
- Bioplastics Magazine (19 de nov. de 2025): Barrera mejorada al oxígeno en plástico biodegradable para cápsulas de café
- Packaging World: Nestlé pone a prueba cápsulas Nespresso a base de papel
- Packaging Strategies: Los resultados de un estudio de investigación muestran que el desempeño de barrera de las cápsulas de café varía significativamente según el tipo y la marca
Artículos relacionados
- Verifique el desempeño de la barrera al oxígeno y el O₂ en el espacio de cabeza de las cápsulas de café
- Combine los cuerpos de cápsula con películas de tapa compatibles
- Califique los lotes de entrada de cuerpos de cápsula y película en bobina
- Explore los equipos AFPAK de llenado y sellado de cápsulas Nespresso
- Revise las máquinas AFPAK de llenado y sellado de K-Cup


