
Aggiornato a ottobre 2026
La capsula di caffè fornisce una stima della velocità di trasmissione del vapore acqueo (WVTR) delle confezioni di caffè sigillate. Un programma di qualifica completo distingue la permeazione dell’intera confezione dall’umidità iniziale di tostatura, dall’umidità di equilibrio interna e dalle macro-perdite sul bordo.
Affidarsi unicamente al certificato di un film in foglia piana trascura l’assottigliamento degli angoli per termoformatura e i percorsi di passaggio sulla flangia di termosaldatura che si generano durante il processo produttivo del caffè. Quando i team di acquisto valutano corpi capsula e film di chiusura candidati in diverse condizioni ambientali, ogni rapporto deve registrare la geometria, l’atmosfera di condizionamento e l’unità di misura del campione.
Il controllo della quantità di acqua che raggiunge il chicco di caffè tostato dopo la lavorazione o la produzione tutela l’aroma del chicco e la stabilità della bevanda.
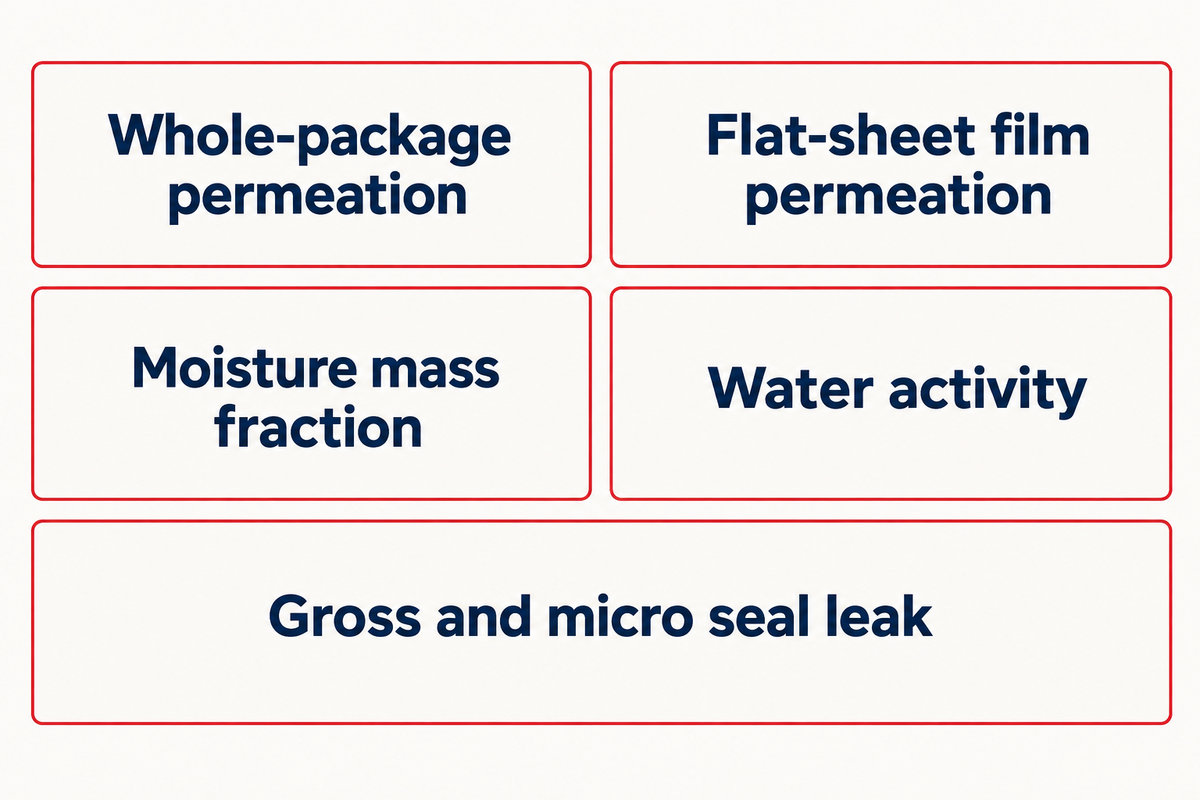
Specifiche rapide: quattro pilastri di verifica dell’umidità
- Permeazione dell’intera confezione: grammi o milligrammi di vapore per confezione al giorno (g/pkg/day) a temperatura e umidità bloccate.
- Permeazione del film piano: grammi per metro quadrato al giorno (g/m²/day) secondo ASTM F1249-25 o ASTM E96/E96M-24a.
- Stato di umidità del prodotto: frazione di massa su base secca (g H₂O/gdw) abbinata all’attività termodinamica dell’acqua (aw).
- Integrità della chiusura: decadimento del vuoto non distruttivo secondo ASTM F2338-24 e forza di distacco mediante pelatura su striscia secondo ASTM F88/F88M-23.
- Il caffè appena tostato parte vicino ad aw = 0.090 e supera il suo monostrato critico intorno ad aw0 = 0.43 molto prima che compaia l’impaccamento visibile.
- Gli angoli termoformati e le flange termosaldate dominano l’ingresso di vapore nella confezione finita, richiedendo prove su cartuccia montata con resina epossidica.
- Separare le letture ripetute dello strumento dai contenitori fisici indipendenti e dai lotti di produzione su più turni.
Il test della barriera all’umidità delle capsule di caffè distingue quattro metriche di umidità
La velocità di trasmissione del contenitore singolo (SCTR) descrive la velocità di trasmissione del vapore acqueo attraverso una confezione di caffè. Anche la massa iniziale del caffè macinato e la sua attività dell’acqua (aw), determinate dal contenuto di umidità di equilibrio (EMC), insieme alle perdite meccaniche della saldatura devono essere valutate per verificare l’integrità di una confezione di caffè.
Il caffè assorbe l’umidità?
La tostatura del caffè macinato elimina la maggior parte dell’acqua libera e chimicamente legata, lasciando una matrice di caffè pari a circa lo 0,27% fino all’1,5% su base secca. Quando l’aria con umidità relativa entra in contatto con una confezione monodose di caffè, il letto di caffè adsorbe rapidamente l’umidità finché la sua pressione di vapore interna non eguaglia quella dello spazio di testa.
In uno studio del dicembre 2024 pubblicato su Food Packaging and Shelf Life da Lopriore e colleghi, dosi da 7 g di Arabica a tostatura media sigillate in corpi biodegradabili di polibutilene succinato (PBS) partivano da aw = 0.090 ± 0.004 e umidità M = 0.0027 ± 0,0002 g H₂O/gdw (misurata con stufa da vuoto AOAC 979.12 a 1,32 kPa e 70 °C per 15 ore). In tale stato secco, la temperatura di transizione vetrosa si attestava a Tg = 52 °C.
Man mano che il vapore attraversava le pareti del contenitore durante lo stoccaggio, la modellazione di Guggenheim-Anderson-de Boer (C = 2.11, b = 0.95) indicava che il monostrato critico sarebbe stato raggiunto ad aw0 = 0.43 e m0 = 0,033 g H₂O/gdw, punto in cui la Tg scendeva a 34 °C. Il superamento di tale monostrato plastificava la matrice portandola a uno stato gommoso, accelerando l’idrolisi degli esteri dell’acido clorogenico e facendo scendere il pH dell’infuso da 5.40 ± 0.06 sotto 5.1.
Vale la pena notare che aw0 = 0.43 e m0 = 0,033 g H₂O/gdw sono specifici per una particolare formulazione di caffè Arabica a tostatura media. Diversi profili di tostatura, percentuali di miscela Robusta, distribuzioni granulometriche e condizioni di stoccaggio spostano l’isoterma di sorbimento dell’umidità; pertanto i team devono stabilire soglie di qualità del prodotto per ciascun metodo di preparazione anziché trattare 0.43 come una legge universale di scarto. Di conseguenza, è opportuno che ogni metodo di preparazione definisca i propri limiti di qualità del prodotto, invece di assumere il valore di 0.43 per respingere universalmente un lotto.
Nell’analisi standard dell’umidità è documentato il modo in cui l’adsorbimento e il comportamento igroscopico alterano il contenuto di umidità del caffè quando ossigeno e umidità penetrano in un contenitore monodose. Modelli rapidi di spettroscopia nel vicino infrarosso (NIR), abbinati all’analisi delle componenti principali, possono essere impiegati per vagliare i lotti sfusi affiancando la convalida tramite il metodo tradizionale in stufa.
| Metrica di misurazione | Unità di misura standard | Campione e metodo di prova | Cosa dimostra | Cosa non può dimostrare |
|---|---|---|---|---|
| Permeazione dell’intera confezione | g/pkg/day oppure mg/cavity·day | Contenitore vuoto sigillato montato con resina epossidica su cartuccia di prova | Trasferimento di vapore in stato stazionario attraverso corpo, bordo e coperchio | Grado di secchezza iniziale post-tostatura o comparsa di microfori durante un turno |
| Permeazione del film in foglia piana | g/(m²·day) a T e RH dichiarate | Provino di film o foglio non formato (ASTM F1249-25) | Barriera intrinseca del nastro prima della formatura o della termosaldatura | Assottigliamento degli angoli dopo imbutitura profonda o integrità della saldatura sulla flangia |
| Frazione di massa di umidità (M) | % su base umida oppure g H₂O/gdw | Letto di caffè tostato sfuso tramite stufa da vuoto (AOAC 979.12) o bilancia alogena | Acqua totale legata più libera presente dopo raffreddamento e macinatura | Velocità di permeazione del contenitore o soglia di reattività termodinamica |
| Attività dell’acqua (aw) | Rapporto adimensionale (da 0.00 a 1.00) | Letto equilibrato in camera igrometrica a punto di rugiada o capacitiva | Rapporto di pressione di vapore di equilibrio che guida la plastificazione della matrice | Se l’acqua in eccesso sia entrata attraverso la parete o durante la macinatura |
| Macro e micro-perdite della saldatura | Decadimento in Pa·s⁻¹ o forza su striscia (N/15 mm) | Contenitore integro (ASTM F2338-24) o striscia di pelatura (ASTM F88/F88M-23) | Continuità meccanica della chiusura e modalità di separazione per pelatura | Permeazione diffusiva del vapore attraverso una parete polimerica integra |
Nessuna scheda tecnica di film piano né certificato di umidità della torrefazione mostra le prestazioni dell’unità sigillata in un ambiente umido. Mantenere i controlli sul macinato, la permeazione dell’intera confezione e le prove sulle capsule di caffè (verifica della barriera) in colonne di qualifica distinte.
Scegliere tra sensori a infrarossi ASTM F1249, ISO 15106 e tazze gravimetriche ASTM E96
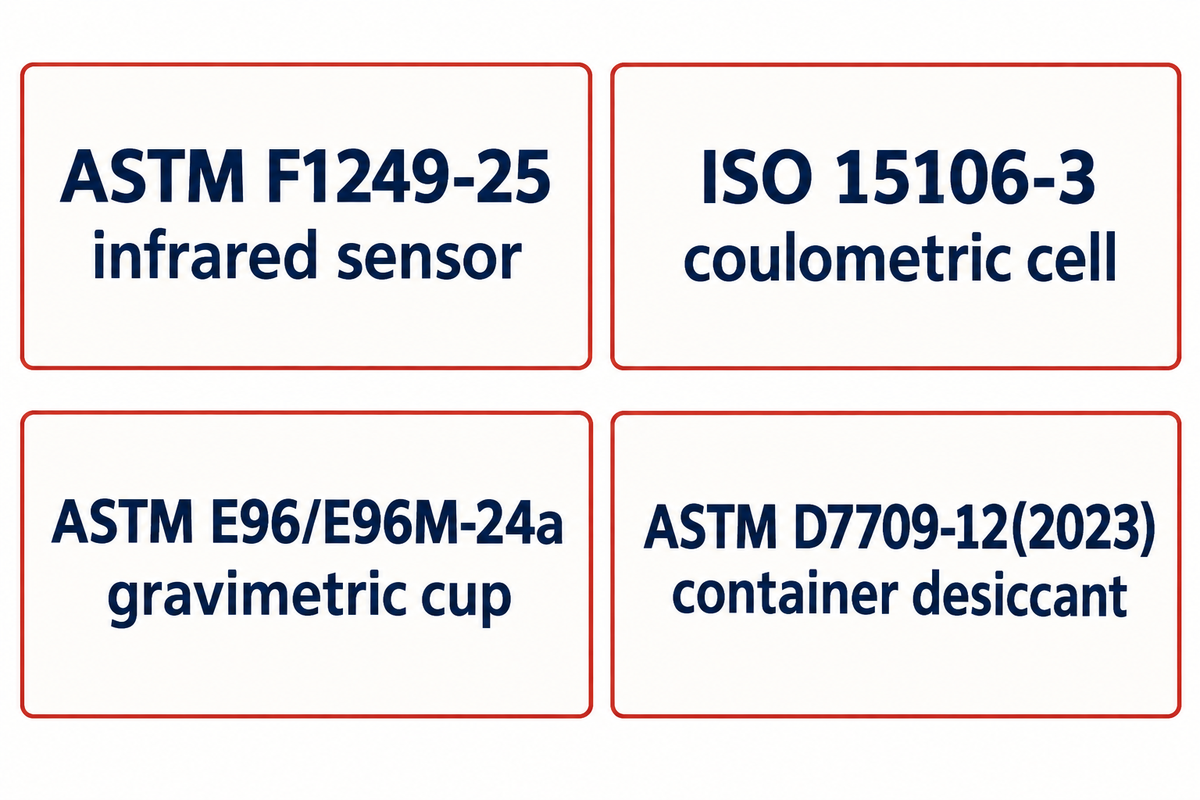
Selezionare analizzatori di permeazione basati su sensori (ASTM F1249-25, ISO 15106-2 o ISO 15106-3) per i contenitori ad alta barriera e riservare le tazze gravimetriche (ASTM E96/E96M-24a) ai materiali a più alta permeanza in assenza di degassamento. Abbinare il rivelatore all’intervallo di permeazione previsto evita false letture pari a zero ed errori nel bilancio di massa.
Quale test di permeanza al vapore acqueo conviene usare: ASTM E96 o ASTM F1249?
Utilizzare ASTM F1249-25 (o celle elettrolitiche al pentossido di fosforo) per fogli barriera che trasmettono meno di 0,1 g/(m²·day) e/o richiedono il montaggio dell’intera confezione. Utilizzare ASTM E96/E96M-24a (tazze gravimetriche con essiccante o acqua) per fogli barriera compresi tra 0.01 e 0,1 g/(m²·day) dotati di sigillatura a cera.
Verificare l’anno di revisione in vigore su ogni preventivo di laboratorio. ASTM International ha aggiornato la F1249 a ASTM F1249-25 nel novembre 2025 (in sostituzione della ASTM F1249-20), la E96 a ASTM E96/E96M-24a nel novembre 2024 e la E398 a ASTM E398-24 nel gennaio 2025. Lo Scope 1.3 della ASTM E398-24 precisa che il trafilamento di vapore acqueo oltre la guarnizione di serraggio conferisce a qualsiasi metodo WVTR (inclusa la procedura con essiccante dei metodi E96/E96M a 37,8 °C e 90% di umidità relativa) un possibile limite inferiore di circa 0,01 g/(24 h·m²), verificabile su ciascuno strumento mediante un provino in foglio di alluminio e compensabile tramite taratura.
“I valori di permeanza al vapore acqueo e di permeabilità al vapore acqueo devono essere utilizzati con cautela.”
La Nota 1 della ASTM F1249-25 afferma che i valori di permeanza al vapore acqueo e di permeabilità al vapore acqueo devono essere usati con cautela, poiché non sempre valgono una relazione inversa con lo spessore e una relazione diretta con il differenziale di pressione parziale del vapore acqueo. Analogamente, la Clausola 5.2.1 della ASTM E96/E96M-24a stabilisce che un risultato di WVTR ottenuto in un dato insieme di condizioni non può essere impiegato per prevedere il risultato ottenibile in condizioni differenti.
Per strutture a barriera ultra-elevata come l’alluminio o i film di copertura metallizzati ad alto spessore, l’analizzatore coulometrico al pentossido di fosforo AQUATRAN 3/34 di AMETEK MOCON specifica un limite inferiore di rilevabilità su film piano fino a 0,005 g/(m²·day). La sensibilità di uno strumento su preparazioni in foglia piana, tuttavia, non determina il limite di quantificazione per un sistema a contenitore intero montato, che dipende anche dall’area di tenuta della resina epossidica, dai bianchi dei tubi in rame e dalla variabilità nei montaggi ripetuti.
Non eseguire mai misurazioni di incremento ponderale su contenitori riempiti con caffè appena tostato. Il caffè appena macinato rilascia anidride carbonica (dall’1% al 2% della massa tostata) e composti volatili; man mano che l’anidride carbonica sfugge o diffonde all’esterno, la perdita di massa maschera l’assorbimento d’acqua su una bilancia analitica. Gli apparecchi per perdita all’essiccamento e analisi termogravimetrica (TGA) espellono i componenti volatili della tostatura insieme all’acqua, a meno che non siano tarati rispetto a una titolazione Karl Fischer o al desorbimento in stufa da vuoto.
| Norma / Metodo | Edizione in vigore | Principio di rilevazione | Ambito tipico del campione | Soglia pratica / Regola del bianco | Limitazione principale per il caffè |
|---|---|---|---|---|---|
| ASTM F1249-25 / ISO 15106-2 | nov 2025 | Sensore a infrarossi modulato a impulsi | Film flessibili, fogli e confezioni montate su cartuccia | ~0,005 g/(m²·day) film; LoQ della confezione fissato dal bianco dell’attrezzatura | Richiede spurgo con gas di trasporto azoto secco e adattatore epossidico a tenuta per tazze 3D |
| ISO 15106-3 / P₂O₅ coulometrico | In vigore | Corrente elettrolitica di Faraday attraverso rivestimento di P₂O₅ | Laminati a barriera ultra-elevata, fogli metallici e contenitori montati | 0,005 g/(m²·day) su film piano AQUATRAN 3/34 | La cella sensore si satura se esposta a microfori grossolani di saldatura o gas di spurgo umido |
| ASTM E96/E96M-24a | nov 2024 | Incremento gravimetrico dell’essiccante o perdita d’acqua in capsula sigillata a cera | Fogli piani e film permeabili a T e RH controllate | Limitato intorno a 0,01 g/(24 h·m²) dalla tenuta di serraggio a cera | Impossibile testare unità appena riempite di caffè per l’interferenza della perdita di massa di CO₂ |
| ASTM E398-24 / ISO 15106-1 | gen 2025 | Accumulo dinamico di umidità relativa tra camera secca e camera umida | Screening barriera di fogli da 5 a 5.000 g/(24 h·m²) | Richiede bianco in foglio di alluminio secondo Scope 1.3 (~0,01 g/(24 h·m²)) | Progettato per fogli barriera piani anziché cartucce per contenitori a imbutitura profonda |
| ASTM D7709-12(2023) | giu 2023 | Incremento gravimetrico dell’essiccante all’interno del contenitore sigillato integro | Flaconi e cavità blister termoformate (mg/cavity·day) | Programma tipico di pesatura su più settimane a 40 °C / 75% RH | Convalidato su cavità farmaceutiche; tempi lunghi per velocità ultra-basse |
| AOAC 979.12 / Calibrazione NIR | In vigore | Essiccazione in stufa da vuoto (1,32 kPa, 70 °C, 15 h) o modello spettroscopico | Letto di caffè macinato sfuso prima o dopo lo stoccaggio | Quantifica M (g H₂O/gdw) direttamente sul campione di caffè | Analisi distruttiva sul prodotto; non isola la parete del contenitore dall’ingresso attraverso la saldatura |
Testare l’intera capsula sigillata invece di affidarsi alla WVTR del film piano
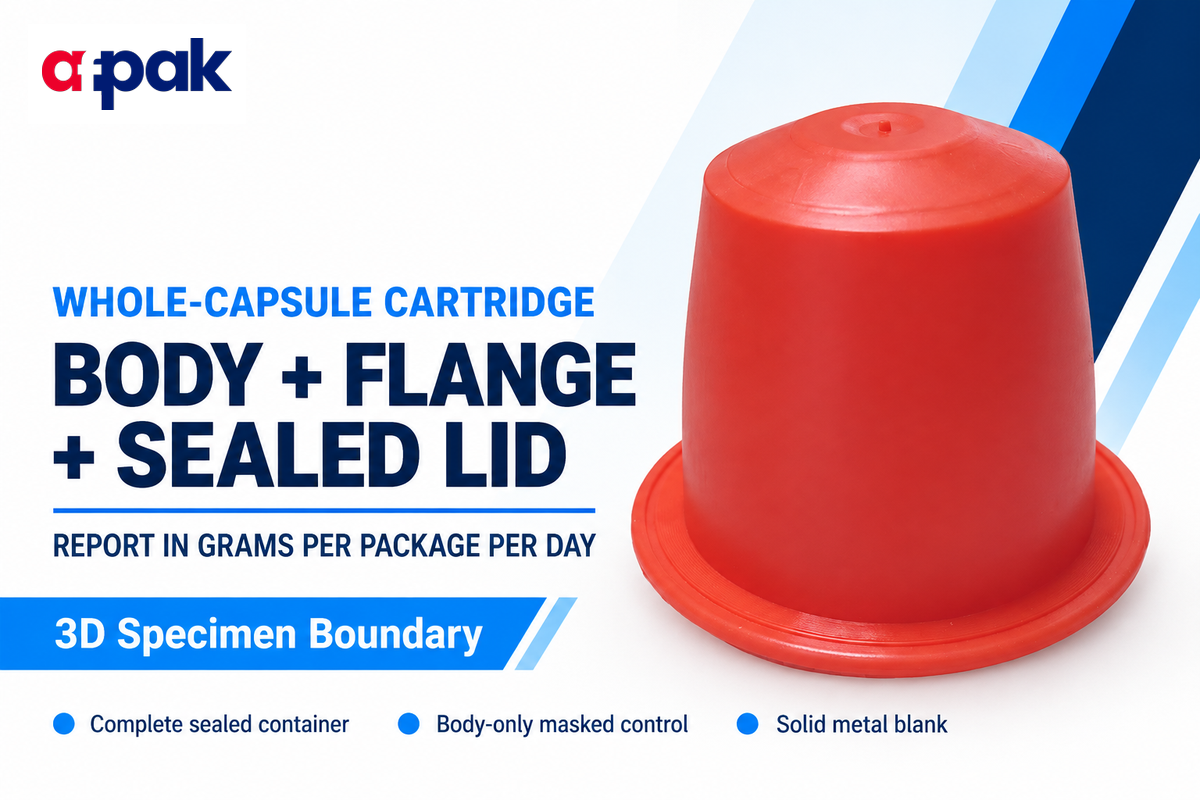
Adottare prove su cartuccia per l’intero contenitore ed esprimere i risultati in grammi per confezione al giorno (g/pkg/day) nella qualifica di corpi termoformati o stampati a iniezione con coperchi termosaldati. I risultati su foglia piana (g/m²/day) non tengono conto dell’assottigliamento della parete negli angoli di imbutitura profonda né delle variazioni nell’orientamento dei cristalliti.
Si vedano lo studio del 2021 pubblicato su Packaging Technology and Science da Marinello e colleghi e il bollettino tecnico TB-PTPS-5007 di AMETEK MOCON per i dettagli sul montaggio di contenitori vuoti sigillati su piastre metalliche o tubi in rame mediante resina epossidica bicomponente a basso degassamento. Due tubi in rame saldati attraverso la piastra di base consentono al gas di trasporto azoto secco di lambire l’interno mentre l’esterno si trova in una camera a 38 °C e 90% RH.
Per individuare le zone in cui il vapore penetra in un contenitore, i laboratori testano in parallelo tre diverse configurazioni di cartuccia.
- Contenitore sigillato completo (corpo + flangia + coperchio): Un contenitore vuoto termosaldato sulla linea di produzione viene incollato alla base sull’adattatore di spurgo, misurando l’ingresso totale attraverso parete laterale, interfaccia della flangia e foglio di copertura.
- Isolamento del solo corpo (parte superiore schermata con foglio spesso): Il film di chiusura standard viene sostituito da un disco spesso e impermeabile di alluminio incollato con resina epossidica sopra la flangia, isolando la permeazione attraverso la parete laterale formata e il raggio di fondo.
- Isolamento di coperchio e saldatura (base rigida a tazza metallica): Il film di copertura di produzione viene termosaldato su una tazza metallica lavorata a macchina o su un corpo schermato, isolando la diffusione attraverso il film del coperchio e lo strato sigillante.
Il motivo dell’importanza della geometria formata, come illustrato nella pubblicazione brevettuale US20230192983A1 (pubblicata nel giugno 2023), risiede nel fatto che la termoformatura profonda di lastre polimeriche stira il foglio in modo disuniforme e assottiglia il raggio dell’angolo inferiore, dove si concentra la trasmissione di umidità. Anche quando un laminato multistrato impiega uno strato saldante in polietilene o polipropilene, i rapporti di stiramento negli angoli alterano lo spessore locale della barriera in flaconi farmaceutici, involucri di ipromellosa e blister di capsule con agenti addensanti. La termoformatura di formati più grandi su macchine riempitrici e sigillatrici K-Cup aumenta il rapporto tra il perimetro del bordo di saldatura e l’area della parete laterale.
Secondo la ASTM D7709-12(2023) (Scopes 1.1, 1.4, 1.8 e 1.9), i contenitori chiusi e sigillati contenenti essiccante vengono pesati per via gravimetrica, tipicamente a 40 °C e 75% di umidità relativa, e riportati direttamente in milligrammi per flacone al giorno (mg/bottle-day) o milligrammi per cavità blister al giorno (mg/cavity-day), un approccio a sistema contenitore-chiusura chiuso che la norma indica come idoneo anche per la maggior parte dei tipi e formati di altri imballaggi di consumo.
Il laboratorio deve testare un simulacro in metallo pieno o un bianco in foglio di alluminio spesso con lo stesso cordolo di resina epossidica dei campioni di prova. La sottrazione o la verifica di tale bianco impedisce che il degassamento dell’epossidica e le micro-perdite dei raccordi dei tubi alterino il valore dichiarato in g/pkg/day.
Calcolare l’esposizione cumulativa con il budget di ingresso di umidità capsula-giorno
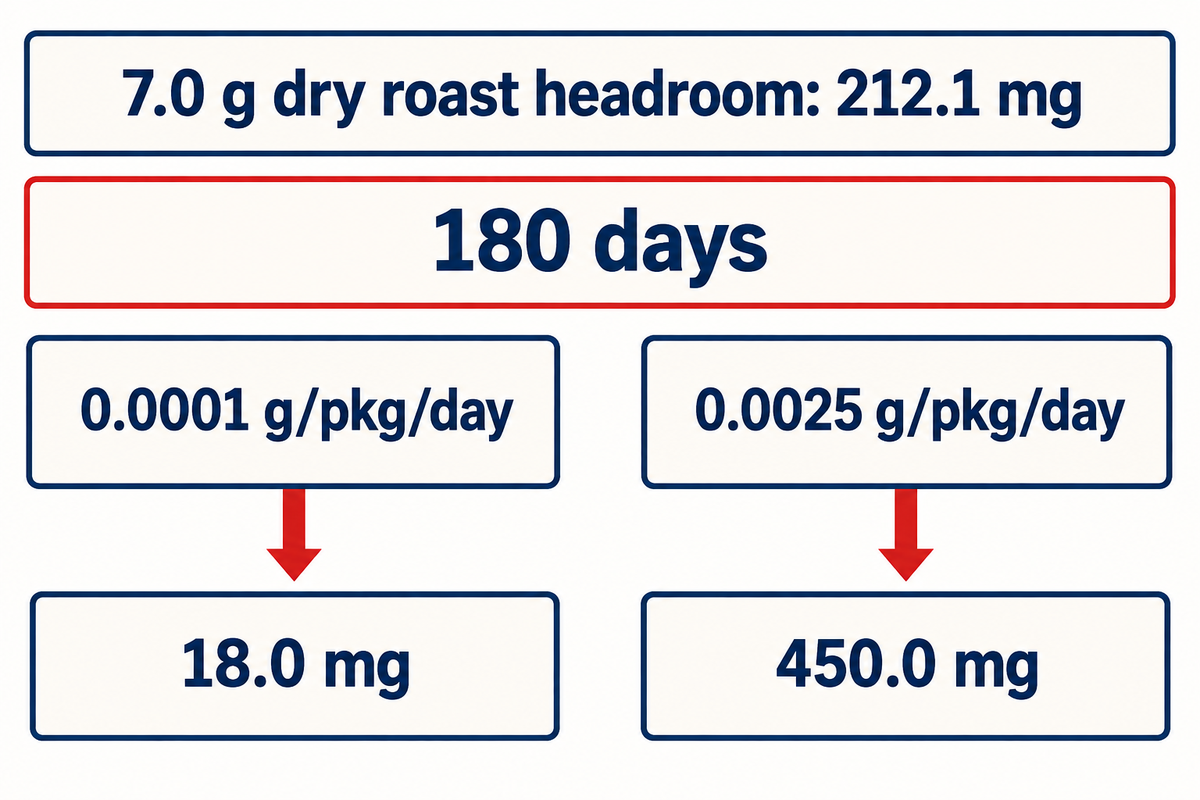
Il budget di ingresso di umidità capsula-giorno moltiplica una velocità verificata di trasmissione dell’intera confezione (WVTRpkg, in g/pkg/day) per il tempo (t, in giorni) di stoccaggio della confezione per determinare la massa cumulativa di acqua trasmessa (Mcum, in mg), confrontandola con il margine della dose di caffè tostato secco prima della plastificazione del monostrato.
Quale fattore di confezionamento ritiene abbia il maggiore impatto sulla shelf life del caffè?
Nel caso di un sistema barriera chiuso ermeticamente, la barriera combinata alla trasmissione di ossigeno e vapore acqueo attraverso la parete della confezione, il foglio di copertura e la flangia di termosaldatura in una determinata condizione di stoccaggio determina l’impatto primario dell’imballaggio sulla shelf life.
Per illustrare l’impiego del budget di ingresso di umidità capsula-giorno su qualsiasi sistema a capsula senza sovrastime, occorre esplicitare l’equazione di bilancio di massa e le condizioni al contorno. In condizioni stazionarie di temperatura e umidità esterne, l’ingresso cumulativo di umidità è Mcum = WVTRpkg × t e, di conseguenza, il contenuto di umidità su base secca risulta M(t) = Mi + (WVTRpkg × t) / mdry. Poiché i composti aromatici volatili del caffè sono altamente reattivi al di sopra del monostrato, contenere l’assorbimento d’acqua sotto tale soglia aiuta a preservare la stabilità aromatica.
Riconsideriamo una stima comparativa basata sui parametri sperimentali di tostatura in Lopriore et al. (2024) (2024): ipotizziamo un riempimento di tostato secco pari a m dry = 7,0 g con partenza a M i = 0,0027 g H₂O/g dw (18,9 mg di acqua iniziale) e un limite di monostrato GAB di m 0 = 0,0330 g H₂O/g dw (231,0 mg di acqua ad a w0 = 0.43). Il margine massimo di acqua prima di raggiungere il monostrato è ΔMmax = 231.0 − 18.9 = 212,1 mg H₂O per unità (oppure 166,7 mg H₂O per un riempimento inferiore ipotizzato di 5,5 g).
| Orizzonte di stoccaggio / Parametro | Confezione ipotizzata A (0,0001 g/pkg/day) | Confezione ipotizzata B (0,0005 g/pkg/day) | Confezione ipotizzata C (0,0025 g/pkg/day) | Riferimento sperimentale (Lopriore 2024 PBS) |
|---|---|---|---|---|
| Velocità giornaliera in milligrammi | 0,10 mg/pkg/day | 0,50 mg/pkg/day | 2,50 mg/pkg/day | Cinetica empirica di sorbimento al variare di T/RH |
| Ingresso cumulativo a 30 giorni | 3,0 mg (0,04% di 7 g) | 15,0 mg (0,21% di 7 g) | 75,0 mg (1,07% di 7 g) | Monostrato superato in 26 d a 45 °C / 75% RH |
| Ingresso cumulativo a 60 giorni | 6,0 mg (0,09% di 7 g) | 30,0 mg (0,43% di 7 g) | 150,0 mg (2,14% di 7 g) | Monostrato superato in 56 d a 30 °C / 75% RH |
| Ingresso cumulativo a 90 giorni | 9,0 mg (0,13% di 7 g) | 45,0 mg (0,64% di 7 g) | 225,0 mg (3,21% — supera 212,1 mg) | Monostrato superato in 89 d a 20 °C / 75% RH |
| Ingresso cumulativo a 120 giorni | 12,0 mg (0,17% di 7 g) | 60,0 mg (0,86% di 7 g) | 300,0 mg (4,29% — supera il margine) | Monostrato superato in 120 d a 30 °C / 54% RH |
| Ingresso cumulativo a 180 giorni | 18,0 mg (0,26% di 7 g) | 90,0 mg (1,29% di 7 g) | 450,0 mg (6,43% — supera il margine) | Monostrato superato in 142 d a 20 °C / 65% RH |
| Ingresso cumulativo a 270 giorni | 27,0 mg (0,39% di 7 g) | 135,0 mg (1,93% di 7 g) | 675,0 mg (9,64% — supera il margine) | Sotto il monostrato a 20 °C / 54% RH |
| Ingresso cumulativo a 365 giorni | 36,5 mg (0,52% di 7 g) | 182,5 mg (2,61% di 7 g) | 912,5 mg (13,04% — supera il margine) | Monostrato superato in 327 d a 20 °C / 54% RH |
| Frazione del margine di 212,1 mg a 180 d | 8,5% del budget di monostrato utilizzato | 42,4% del budget di monostrato utilizzato | 212,2% (supera aw0 = 0.43 intorno al giorno 85) | Convalida diretta tramite isoterma GAB + calo del pH |
| Esito dello screening ingegneristico | Supera lo screening tropicale di 12 mesi | Supera lo screening di 6–12 mesi; verificare studio su prodotto pieno | Richiede busta barriera secondaria o upgrade del corpo capsula | Dimostra perché il PBS necessita di un involucro barriera esterno |
Nella lettura della Tabella 3 occorre tenere presenti due limiti fisici. In primo luogo, ipotizzare una differenza di pressione parziale costante attraverso la parete e trascurare l’umidità assorbita dal corpo del contenitore significa che, moltiplicando una velocità giornaliera costante per il tempo, si ottiene un budget di screening conservativo (limite superiore) anziché un modello dinamico di shelf life. In realtà, man mano che il letto di caffè assorbe acqua e la sua attività dell’acqua interna sale da 0.090 verso 0.43, la differenza di pressione parziale motrice diminuisce; pertanto la moltiplicazione lineare funge da budget di screening conservativo superiore e non da modello dinamico di shelf life.
In secondo luogo, come dimostrato da Lopriore et al. (2024) nella Tabella 1 del loro studio, l’aumento della temperatura da 20 °C a 45 °C al 75% RH ha ridotto il tempo necessario per raggiungere il monostrato aw0 = 0.43 da 89 giorni a 26 giorni, accelerando sia la permeabilità del polimero sia le alterazioni chimiche dei solidi solubili e degli acidi grassi che determinano l’acidità dell’infuso.
Eseguire un protocollo di qualifica delle capsule in condizioni tropicali uniformate (38°C / 90% RH)
Bloccare tutti e dieci i parametri al contorno, inclusi 38 °C e 90% di umidità relativa, durata del pre-condizionamento, sottrazione del bianco dell’attrezzatura in epossidica e livelli di replicazione indipendenti, prima di mettere a confronto due contenitori candidati. Confrontare il rapporto di un fornitore a 23 °C / 50% RH con quello di un altro fornitore a 38 °C / 90% RH invalida le graduatorie di approvvigionamento.
| Parametro del protocollo | Campo di specifica bloccato | Perché la mancata corrispondenza invalida il confronto | Evidenza di verifica in sede di audit |
|---|---|---|---|
| 1. Temperatura e RH di prova | 38.0 ± 0,5 °C e 90 ± 2% RH sul lato motore (stress tropicale) | La permeazione cresce esponenzialmente con temperatura e umidità (ASTM E96/E96M-24a 5.2.1) | Registro grezzo del termoigrometro della camera allegato al certificato |
| 2. Configurazione del campione | Contenitore vuoto sigillato in produzione + controllo schermato solo corpo | Separa l’assottigliamento degli angoli della parete laterale dalla diffusione su flangia e coperchio | Fotografie del montaggio con resina epossidica e dimensioni dell’area esposta |
| 3. Metodo normato ed edizione | ASTM F1249-25 (infrarossi) o cella coulometrica al P₂O₅ | Le tazze gravimetriche mancano di risoluzione sotto 0,01 g/pkg/day | Il certificato cita l’anno di revisione vigente della norma e il modello del rivelatore |
| 4. Sottrazione del bianco dell’attrezzatura | Simulacro in alluminio pieno o bianco in foglio spesso montato con identica resina epossidica | Il degassamento del cordolo epossidico o il trafilamento dei raccordi simula la permeazione del contenitore | Valore di base del bianco dichiarato (g/pkg/day) sottratto dal campione |
| 5. Equilibrio di pre-condizionamento | Minimo da 48 a 72 ore a 38 °C / 90% RH prima del plateau di stato stazionario | L’EVOH idrofilo o i biopolimeri mostrano un attraversamento ritardato dell’umidità | Curva di flusso risolta nel tempo che mostra la pendenza del plateau su ≥3 punti |
| 6. Base dell’unità di misura | Unità non normalizzata g/package/day (o mg/cavity·day) senza divisione per l’area | Dividere per un’area geometrica arbitraria distorce il budget di ingresso per dose | Etichetta esplicita dell’unità sulla tabella riepilogativa e sull’esportazione grezza dello strumento |
| 7. Gerarchia di replicazione | ≥3 contenitori montati indipendenti × ≥2 lotti di cavità di produzione | 3 scansioni ripetute del sensore su 1 unità misurano il rumore strumentale, non la dispersione del lotto | Numero di cavità, marca temporale del turno e valori dei singoli provini |
| 8. Pre-screening dell’integrità della chiusura | Decadimento del vuoto non distruttivo (ASTM F2338-24) prima del montaggio di permeazione | Montare un contenitore con un canale nella saldatura impegna inutilmente una cella di permeazione per 4 settimane | Tracciato passa/non passa del decadimento del vuoto registrato prima dell’incapsulamento epossidico |
| 9. Invecchiamento parallelo di capsule piene | Lotto di tostatura abbinato, 7,0 g o dose nominale, stoccato a 38 °C / 90% RH | La WVTR su confezione vuota non rileva il sorbimento interno del tostato né la deriva del pH | Date di prelievo pianificate (0, 30, 60, 90 d) per aw, M e pH dell’infuso |
| 10. Tracciabilità del lotto in ingresso | Grado della resina, spessore dell’EVOH, spessore del foglio di copertura e ID lotto del COA | Sostituzioni di resina non registrate invalidano i futuri confronti di produzione | Collegato ai registri di qualifica dei materiali in ingresso per capsule di caffè |
Nella valutazione dei rapporti di laboratorio, identificare tre livelli di replicazione. Il primo è costituito da scansioni ripetute del rivelatore sulla medesima cartuccia montata. Il secondo riguarda contenitori fisici indipendenti provenienti da una stessa cavità di stampo. Il terzo comprende contenitori campionati da lotti distinti di resina o turni di saldatura differenti. Tre pezzi testati in un singolo ordine di laboratorio indicano la fattibilità iniziale, non la capacità di produrre su scala industriale.
Diagnosticare guasti accoppiati umidità-ossigeno e micro-perdite sul bordo di saldatura sulla linea di riempimento
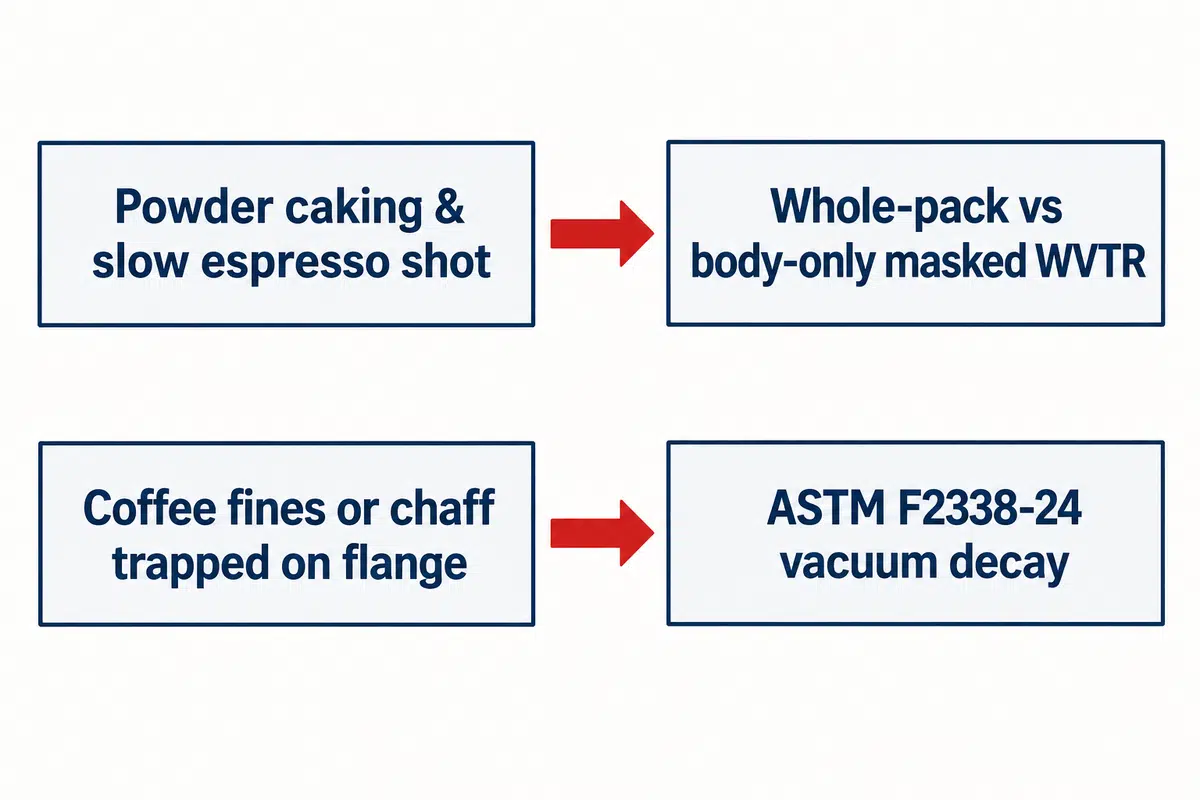
Si tratta di impaccamento da umidità? O di invecchiamento dell’aroma? Se è impaccamento da umidità, dipende dalla permeazione attraverso la parete? Oppure dalla plastificazione da umidità di uno strato barriera in EVOH? Ci sono polveri fini di caffè intrappolate nel bordo di termosaldatura? O c’è un’elevata umidità iniziale di tostatura?
Perché i chicchi di caffè sono confezionati in un sacchetto con valvola di sfiato unidirezionale?
I chicchi di caffè appena tostati rilasciano molta CO2 e sono confezionati in buste flessibili, che pertanto utilizzano una valvola unidirezionale per scaricare il gas in eccesso senza far entrare l’aria esterna. Le capsule rigide monodose sono prive di valvola e i torrefattori macinano solitamente il caffè sottoponendolo a degassamento per controllare il tempo di riposo prima dell’incapsulamento.
Nelle strutture multistrato in polipropilene (PP/tie/EVOH/tie/PP), il trasporto del vapore acqueo e quello dell’ossigeno sono interconnessi. Le evidenze dimostrano che un’elevata umidità relativa può plastificare il copolimero EVOH e interrompere i legami a idrogeno, aumentando così la trasmissione di ossigeno. Tuttavia, come Jakobsen e Risbo hanno dimostrato su Packaging Technology and Science, l’attività dell’acqua in stato stazionario nello strato interno di EVOH dipende dalla permeanza al vapore acqueo e dall’asimmetria di spessore degli strati protettivi interno ed esterno in poliolefina. Collocare una barriera di polipropilene più spessa sul lato esterno umido rispetto al lato interno a contatto con il caffè secco permette di mantenere lo strato di EVOH al di sotto della zona critica di plastificazione del 75% RH anche quando l’umidità ambientale è elevata.
Prima di innalzare la temperatura della testa di termosaldatura o la pressione pneumatica sulla vostra macchina riempitrice e sigillatrice per capsule di caffè Nespresso AFPAK, applicate la matrice diagnostica seguente per isolare la permeazione del materiale dai difetti meccanici di chiusura, assicurando così che ogni capsula venga perforata in modo netto nella macchina da caffè del consumatore durante l’erogazione.
| Sintomo di difetto osservato | Meccanismo fisico primario | Test di conferma di laboratorio / CQ | Controllo sulla linea di riempimento prima di modificare il calore delle ganasce |
|---|---|---|---|
| Impaccamento della polvere ed erogazione espresso lenta dopo stoccaggio umido, decadimento del vuoto CONFORME | La permeazione di vapore attraverso la parete o il coperchio supera il budget del monostrato | WVTR su confezione intera vs solo corpo schermato (ASTM F1249-25) a 38 °C / 90% RH | Verificare lo spessore della parete del corpo sul raggio dell’angolo inferiore; non surriscaldare il bordo di saldatura |
| Picco improvviso di ossigeno e aroma stantio solo in stoccaggio al 90% RH, OTR a secco CONFORME | Strato esterno di PP troppo sottile o simmetrico, che lascia superare il 75% RH allo strato di EVOH (Jakobsen & Risbo) | OTR a umido (ASTM F1927-20) più micrometria degli strati in sezione trasversale | Verificare il rapporto degli strati di coestrusione sul COA del fornitore; aggiungere un flow-wrap barriera secondario |
| Elevata aw (>0.35) immediatamente al giorno 1 dopo la sigillatura | Eccessiva acqua di spegnimento post-tostatura o assorbimento d’umidità nel locale macinatura prima del riempimento | Umidità M in stufa da vuoto AOAC 979.12 e aw a punto di rugiada allo scarico del macinatore | Controllare la deumidificazione del locale macinatura (target <40% RH) e la sosta nel silo di degassamento |
| 1 unità su 50 mostra un rapido aumento di umidità e una bassa lettura di decadimento del vuoto | Polveri fini di caffè o pellicola argentea intrappolate sulla pista di saldatura della flangia che creano micro-canali | Decadimento del vuoto ASTM F2338-24 + ispezione microscopica dell’anello di saldatura | Ispezionare la chiusura antigoccia della coclea, l’eliminazione dell’elettricità statica e il soffio d’aria sul bordo |
| Elevata forza di distacco mediante pelatura su striscia (ASTM F88), ma elevata varianza di WVTR tra le cavità | Temperatura di saldatura eccessiva che espelle lo strato saldante (impoverimento del sigillante) sul bordo della flangia | WVTR su cartuccia isolata coperchio-e-saldatura + curva di termosaldatura ASTM F2029-16(2021) | Livellare il parallelismo della piastra e ridurre la temperatura delle ganasce a passi di 5 °C |
| Forte rigonfiamento del foglio di copertura entro 48 ore dal confezionamento, umidità normale | Tempo di degassamento della CO₂ post-tostatura insufficiente prima della chiusura ermetica | Manometro di pressione dello spazio di testa + curva gravimetrica di degassamento sul lotto tostato | Estendere la finestra di degassamento in silo di 4–12 ore; verificare la fasatura del lavaggio con azoto |
| Microfori negli angoli o sbiancamento da sforzo su tazze in biopolimero a imbutitura profonda | Rapporto di stiramento del punzone di termoformatura superiore alla resistenza del fuso della resina | WVTR solo corpo schermato + penetrazione di liquido colorante sul raggio dell’angolo inferiore | Scartare il lotto di tazze in ingresso; rivedere il profilo di stiramento di termoformatura con il fornitore |
| Delaminazione tra foglio di alluminio e strato di lacca dopo invecchiamento a 38 °C | Idrolisi dell’adesivo o migrazione degli oli del caffè nella lacca termosaldante | Ispezione della modalità di pelatura a 90 gradi (ASTM F88/F88M-23) dopo condizionamento tropicale | Verificare la compatibilità chimica della lacca con il tenore lipidico del tostato |
| I provini termosaldati in laboratorio superano il test, ma le unità della linea rotativa ad alta velocità perdono | Breve tempo di permanenza rotativo e ritardo di recupero termico della piastra (ASTM F2029-16(2021) 4.2) | Confrontare le unità vuote sigillate in linea con quelle sigillate in laboratorio tramite decadimento del vuoto | Convalidare il profilo della camma del tempo di saldatura e la posizione della termocoppia sulla giostra rotativa |
- Controllare l’umidità relativa del locale macinatura e l’aw iniziale del tostato al giorno zero.
- Selezionare le unità sigillate tramite decadimento del vuoto ASTM F2338-24 prima di incapsulare le cartucce WVTR.
- Isolare la permeazione del solo corpo rispetto a coperchio e flangia nella ricerca guasti su un lotto non conforme.
- Alzare la temperatura delle ganasce di termosaldatura oltre la finestra del sigillante per risolvere un problema di permeazione della parete.
- Pesare capsule di caffè appena riempite su una bilancia per stimare la trasmissione del vapore acqueo.
- Dare per scontato che l’OTR con gas secco dimostri la stabilità tropicale della barriera EVOH senza controllare lo spessore esterno del PP.
Tre casi ipotetici di ricerca guasti illustrano perché la diagnostica consente di risparmiare tempo:
- Scenario 1 (Impaccamento tropicale ipotetico vs surriscaldamento delle ganasce): Supponiamo che una torrefazione che spedisce capsule in PP/EVOH/PP verso un mercato costiero umido osservi polvere di caffè compattata ed estrazione espresso lenta dopo 75 giorni. La manutenzione propone di alzare la stazione di termosaldatura da 185 °C a 210 °C. Il controllo qualità esegue invece il test di decadimento del vuoto al giorno zero (superato) e verifica la specifica della lastra coestrusa del fornitore, riscontrando uno strato esterno sottile di PP da 120 µm e una WVTR dell’intera confezione di 0,0022 g/pkg/day a 38 °C / 90% RH. Aumentare il calore delle ganasce deformerebbe soltanto la flangia; l’aggiunta di una busta master flow-wrap metallizzata risolve l’esposizione all’umidità durante la distribuzione.
- Scenario 2 (Picco ipotetico di umidità nel locale macinatura): In un ipotetico turno durante la stagione dei monsoni, la qualità preleva capsule in alluminio sigillate 2 ore dopo il confezionamento e misura un’attività dell’acqua interna pari ad aw = 0.34 anziché il normale 0.11. Poiché i corpi integri in alluminio hanno una permeazione di parete prossima a zero nell’arco di 2 ore, il team ispeziona il locale di macinatura e dosaggio, scoprendo il mancato funzionamento della rigenerazione della ruota essiccante al 72% di RH ambientale durante una sosta di 45 minuti a tramoggia aperta. Il ripristino della deumidificazione del locale sotto il 40% RH elimina il picco di umidità senza toccare la macchina sigillatrice.
- Scenario 3 (Polveri fini ipotetiche sul bordo dopo regolazione della macinatura): Supponiamo che uno stabilimento passi a una macinatura espresso più fine e riscontri che 2 capsule su 60 non superano il decadimento del vuoto ASTM F2338-24, mentre la WVTR sulla tazza vuota rimane invariata. L’ispezione della flangia pelata secondo ASTM F88/F88M-23 rivela un canale di 150 µm causato da polvere di caffè caricata elettrostaticamente che aderisce al bordo di saldatura. La regolazione del richiamo della coclea servoassistita e della lama d’aria ionizzante sul bordo nella giostra di riempimento pulisce la flangia e ripristina saldature ermetiche.
Preventivare i costi dei test WVTR di laboratorio e coordinare una prova di saldatura capsule con AFPAK
Affidate a un laboratorio esterno accreditato le prove sulla velocità di trasmissione del vapore acqueo programmando parallelamente una prova di saldatura di produzione con AFPAK. I laboratori di terza parte (come AMETEK MOCON, Systech, Labthink e PTI) e i costruttori di strumenti analitici misurano le prestazioni barriera, mentre AFPAK costruisce macchine riempitrici e sigillatrici rotative e lineari per sigillare i vostri materiali di prova alle velocità effettive della linea di produzione.
Nel preventivare le prove presso un laboratorio esterno, verificate lo scopo pubblicato e le condizioni tariffarie. Come rilevato il 20 ottobre 2026, la pagina pubblicata da Measurlabs per il test WVTR sull’intera confezione indica un prezzo base di 745 EUR per campione (IVA esclusa) più una tariffa di gestione ordine di 97 EUR, richiede 3 pezzi campione, include 3 misurazioni replicate a una temperatura selezionata tra 15–55 °C e umidità relativa tra 20–100% RH, e dichiara un tempo di consegna tipico di 4 settimane con un limite di rilevabilità di 0,01 g/package/day.
Poiché le capsule di caffè ad alta barriera richiedono solitamente una quantificazione inferiore a 0,01 g/package/day, gli acquirenti dovrebbero richiedere un preventivo per una prova su cartuccia a infrarossi a livello di tracce (ASTM F1249-25) o coulometrica con limite inferiore di quantificazione verificato prima di spedire i campioni.
I laboratori di ricerca universitari offrono un canale alternativo per lo screening dei materiali. La pagina Lab Spaces & Equipment del gruppo PolyCy (Cochran Research Group) della Iowa State University elenca i test Mocon-WVTR a $176 per campione (con assistenza) e $117 per campione (senza assistenza) e precisa che gli utenti esterni all’università possono utilizzare le strutture previa richiesta via e-mail, mentre la realizzazione di cartucce personalizzate per capsule, il numero di repliche e le date di decorrenza delle tariffe non sono indicati nella pagina e richiedono una conferma diretta.
Come ricordato nella Clausola 4.2 della ASTM F2029-16(2021), esistono diverse differenze tra le apparecchiature di laboratorio e quelle di produzione industriale, quali le dimensioni dell’area di saldatura, la velocità di lavorazione e altri fattori. Di conseguenza, può esservi un divario rilevante tra le capacità del laboratorio e quelle dell’impianto produttivo. Pertanto, le curve e i dati di resistenza della saldatura ottenuti con termosaldatrici e barre saldanti da laboratorio hanno un valore scarso o nullo per la progettazione di impianti destinati alla produzione su scala industriale.
Inviare corpi capsula vuoti e bobine di film di chiusura ad AFPAK per una prova su una macchina rotativa RN1S o su una linea lineare serie H consente di ottenere unità vuote e piene sigillate in condizioni produttive, da inoltrare successivamente al laboratorio accreditato per il test WVTR su cartuccia. È così possibile spedire direttamente le unità sigillate al laboratorio accreditato per le prove WVTR.
Checklist completa per la preparazione di RFQ e prova di saldatura:
| Attività di lavoro | Specifica target da dichiarare | Responsabile | Deliverable di verifica |
|---|---|---|---|
| 1. Prova di saldatura su macchina AFPAK | Inviare 500–1.000 corpi vuoti + bobina di copertura abbinata; sigillare gruppi vuoti e pieni di caffè sulla linea di produzione per capsule di caffè | Ingegneria AFPAK + acquirente | Temperatura ganasce (°C), pressione (MPa), tempo di saldatura (s) registrati e unità di prova sigillate |
| 2. Ordine di laboratorio per WVTR su confezione intera | Specificare ASTM F1249-25 o cartuccia coulometrica a 38 °C / 90% RH; confermare LoQ ≤ 0,0005 g/pkg/day | Laboratorio esterno di terza parte | Preventivo firmato che conferma la sottrazione del bianco dell’adattatore epossidico e il report in g/pkg/day |
| 3. Gruppi di isolamento dei componenti | Ordinare 3 capsule vuote sigillate complete + 3 capsule solo corpo schermate con foglio metallico per ogni resina candidata | Qualità acquirente + laboratorio esterno | Valori di trasmissione separati parete laterale vs flangia-e-coperchio in mg/pkg/day |
| 4. Baseline di tostatura e sorbimento | Misurare M iniziale (g H₂O/gdw), aw iniziale e target di monostrato GAB sulla miscela tostata prescelta | CQ interno o laboratorio alimentare | Scheda baseline di tostatura allegata al protocollo dello studio di stoccaggio |
Prospettive del settore: ritestare le capsule bio-based, in fibra e monomateriale ad alta umidità
Riverificare la trasmissione del vapore acqueo sull’intera confezione a 38 °C e 90% RH, e mettere a budget un flow-wrap secondario ad alta barriera, ogni volta che si passa da corpi in alluminio o multistrato EVOH a biopolimeri compostabili (PBS, PLA, PHA) o corpi in fibra di legno stampata. I miglioramenti nella barriera all’ossigeno nelle resine bio-based potrebbero non ridurre il passaggio di umidità.
I recenti sviluppi sui materiali evidenziano questa asimmetria tra le prestazioni verso l’ossigeno e verso il vapore acqueo nei diversi materiali. Per ridurre l’umidità che penetra nei corpi bio-based, gli ingegneri devono testare sia la chimica della resina sia l’involucro secondario. Un servizio del novembre 2025 di Bioplastics Magazine su Fraunhofer IAP e Golden Compound descrive biocompositi a base di gusci di girasole compostabili domesticamente in cui i ricercatori hanno ridotto la permeabilità all’ossigeno, precisando però esplicitamente che l’ottimizzazione della barriera al vapore acqueo è tuttora in corso. Analogamente, l’articolo di Packaging World sul progetto pilota Nespresso a base carta di Nestlé rileva che il corpo composto per l’82% da fibra di legno si affida a un sottile rivestimento interno in biopolimero compostabile e a una sigillatura di precisione sulla flangia per resistere all’umidità e alla pressione di estrazione.
I dati sperimentali di stoccaggio confermano perché i formati bio-based richiedono modifiche barriera con cariche inorganiche o nanocariche (come quelle esplorate in US20230192983A1) oppure buste esterne secondarie. In Lopriore et al. (2024), le capsule non protette in polibutilene succinato hanno superato il monostrato aw0 = 0.43 in 327 giorni a 20 °C / 54% RH, 120 giorni a 30 °C / 54% RH, 56 giorni a 30 °C / 75% RH e appena 26 giorni a 45 °C / 75% RH. Al contrario, Basile e colleghi (Foods 2024, PMC10931445) hanno dimostrato che racchiudere cialde monodose in carta o gruppi di dieci capsule in plastica all’interno di buste esterne multistrato ad alta barriera (come PET 12 µm / Al 8 µm / PE 60 µm oppure PET 12 µm / MPET 12 µm / PE 55 µm) sposta la barriera primaria al vapore sulla busta secondaria per 180 giorni a 25 °C e 40 °C finché il consumatore non apre l’involucro esterno.
Come riferito da Packaging Strategies in merito ai test sulle capsule presso Plastic Technologies Inc. (PTI), il modo in cui i componenti strutturali vengono assemblati nel contenitore finale governa le prestazioni barriera reali. Prima di passare a un corpo compostabile o monomateriale, convalidate sia la compatibilità dei materiali di confezionamento delle capsule di caffè sulla stazione di termosaldatura sia la WVTR dell’intera confezione nel vostro clima di distribuzione di riferimento.
Domande frequenti
Che cos’è un buon imballaggio per il caffè?
Un buon imballaggio per il caffè isola ermeticamente il caffè tostato dal vapore acqueo e dall’ossigeno esterni, gestendo al contempo la pressione dell’anidride carbonica post-tostatura lungo il clima di distribuzione previsto.
Nella produzione monodose, un confezionamento efficace del caffè abbina un corpo contenitore rigido o semirigido, un laminato di copertura compatibile pronto alla perforazione e una termosaldatura continua lungo l’intera circonferenza verificata in grammi per confezione al giorno. Anziché affidarsi a etichette generiche dei materiali, i team qualità valutano il sistema di confezionamento completo a 38 °C e 90% di umidità relativa affinché l’attività dell’acqua interna rimanga sotto la soglia del monostrato (aw0 ≈ 0.43) per tutta la shelf life commerciale.
Come si riconoscono i chicchi di caffè di alta qualità?
I chicchi di caffè di alta qualità presentano un colore di tostatura uniforme, una struttura cellulare integra priva di ossidazione superficiale degli oli, un basso contenuto di umidità post-tostatura e un aroma in tazza pulito, esente da difetti rancidi o legnosi.
Dal punto di vista della qualità analitica, il caffè verde viene essiccato fino al 10%–12% di umidità prima della tostatura, mentre i chicchi appena tostati escono dalla vasca di raffreddamento intorno allo 0,3%–1,5% di contenuto di umidità e con un’attività dell’acqua inferiore a 0.20. Durante lo stoccaggio all’interno di una capsula o di un sacchetto sigillato, il mantenimento di una bassa umidità di equilibrio previene l’idrolisi dei lipidi, preserva le aldeidi volatili e mantiene stabile sopra 5.1 il pH dell’espresso estratto.
Quali caffè vengono analizzati per la presenza di muffe?
I lotti di caffè verde, le spedizioni di caffè pergamino ad alta umidità e i caffè decaffeinati o stoccati in climi tropicali vengono regolarmente sottoposti a screening per le muffe produttrici di micotossine come le specie Aspergillus e Penicillium.
La proliferazione di muffe e la formazione di ocratossina A avvengono principalmente quando il caffè verde o i fondi di caffè esausti permangono sopra un’attività dell’acqua compresa tra 0.70 e 0.80 durante la raccolta, le fasi di essiccazione o il trasporto marittimo. Sebbene la tostatura industriale distrugga le spore fungine vitali e abbassi l’attività dell’acqua intorno a 0.09, il test della barriera all’umidità delle capsule di caffè assicura che le capsule sigillate non riassorbano mai abbastanza umidità tropicale da favorire il deterioramento microbico o l’impaccamento.
Che cos’è lo Specialty Coffee?
Lo specialty coffee è caffè Arabica o Robusta pregiato che ottiene un punteggio pari o superiore a 80 punti su una scala sensoriale di 100 punti.
Poiché i delicati composti volatili d’origine si degradano rapidamente se esposti all’umidità, i torrefattori di specialty coffee monodose richiedono limiti rigorosi di barriera all’umidità sull’intera confezione.
Come si possono rilevare gli adulteranti nel caffè?
I laboratori rilevano gli adulteranti nel caffè mediante spettroscopia infrarossa in trasformata di Fourier a riflettanza totale attenuata (ATR-FTIR), cromatografia e microscopia.
I modelli chemiometrici tracciano una curva di livello spettrale per ciascuna sostanza al fine di distinguere l’Arabica pura dalle bucce o dai riempitivi a base di semi di Theobroma grandiflorum.
Una bassa velocità di trasmissione dell’ossigeno garantisce una bassa velocità di trasmissione del vapore acqueo nelle capsule di caffè?
No. La trasmissione dell’ossigeno e quella del vapore acqueo seguono meccanismi polimerici di solubilità-diffusione differenti; pertanto un materiale con bassa permeabilità all’ossigeno a secco può comunque trasmettere una quantità significativa di umidità o perdere la propria barriera all’ossigeno ad alta umidità.
Ad esempio, il copolimero idrofilo etilene-alcol vinilico (EVOH) e alcuni poliesteri bio-based presentano forti barriere all’ossigeno a secco ma assorbono molecole d’acqua se esposti all’umidità relativa tropicale, il che plastifica le catene polimeriche e accelera l’ingresso sia di umidità sia di ossigeno. Al contrario, le poliolefine come il polipropilene resistono bene al vapore acqueo ma necessitano di uno strato barriera per bloccare l’ossigeno. Testare sempre in modo indipendente sia la WVTR sull’intera confezione sia l’OTR a umido.
È possibile misurare la WVTR delle capsule di caffè su capsule riempite con caffè tostato e macinato?
No. Gli strumenti di permeazione standard testano capsule sigillate vuote lambite da un gas di trasporto secco oppure riempite con essiccante tarato.
Il caffè appena macinato degassa anidride carbonica e composti organici volatili mentre adsorbe umidità al proprio interno, falsando le pesate delle tazze gravimetriche e contaminando i sensori di permeazione a infrarossi o coulometrici.
Avete bisogno di campioni sigillati in condizioni di produzione per la vostra qualifica WVTR di laboratorio?
Inviate ad AFPAK i vostri corpi capsula candidati, le bobine di film di copertura e il peso dose target per eseguire una prova di saldatura controllata sulle nostre macchine rotative o lineari. Esplorate le nostre soluzioni per linee di produzione di capsule di caffè per preparare gruppi di prova vuoti e pieni ripetibili destinati alla verifica presso il vostro laboratorio esterno.
La tabella del budget di ingresso di umidità capsula-giorno, gli esempi di pianificazione ingegneristica e i riferimenti alla ricerca guasti in produzione e alla letteratura pubblicata rappresentano casi illustrativi basati su determinate premesse e ipotesi, e non costituiscono prove di laboratorio accreditate di AFPAK né esempi specifici di impianti clienti.
Riferimenti e fonti
- ASTM International: ASTM F1249-25, Metodo di prova standard per la velocità di trasmissione del vapore acqueo attraverso materiali barriera flessibili mediante sensore a infrarossi modulato (In vigore, nov 2025)
- ASTM International: ASTM F1249-20, Revisione storica sostituita dalla F1249-25
- ASTM International: ASTM E96/E96M-24a, Metodi di prova standard per la determinazione gravimetrica della velocità di trasmissione del vapore acqueo dei materiali (In vigore, nov 2024)
- ASTM International: ASTM E398-24, Metodo di prova standard per la velocità di trasmissione del vapore acqueo di materiali in foglia mediante misurazione dinamica dell’umidità relativa (In vigore, gen 2025)
- ASTM International: ASTM D7709-12(2023), Metodi di prova standard per la misurazione della velocità di trasmissione del vapore acqueo (WVTR) di flaconi e blister farmaceutici
- ASTM International: ASTM F88/F88M-23, Metodo di prova standard per la resistenza della saldatura di materiali barriera flessibili
- ASTM International: ASTM F2338-24, Metodo di prova standard per il rilevamento non distruttivo delle perdite negli imballaggi mediante il metodo del decadimento del vuoto
- ASTM International: ASTM F2029-16(2021), Pratiche standard per l’esecuzione di termosaldatura in laboratorio per determinare la termosaldabilità dei materiali barriera flessibili
- Lopriore, M., et al. (2024): Assorbimento di umidità durante lo stoccaggio di caffè confezionato in capsule compostabili, Food Packaging and Shelf Life, Vol. 46, 101403
- Marinello, S., et al. (2021): Confronto tecnico e ambientale delle capsule di caffè, Packaging Technology and Science
- Jakobsen, M., & Risbo, J. (2008): Un modello semplice per l’interazione tra trasmissione del vapore acqueo e dell’ossigeno nei materiali barriera multistrato, Packaging Technology and Science, 21(4), 207–216
- Basile, G., et al. (2024): Impatto di diversi film di confezionamento sulla shelf life di cialde e capsule di caffè, Foods, 13(5), 759
- Iowa State University PolyCy (Cochran Research Group): Tariffario pubblico degli spazi e delle apparecchiature di laboratorio
- Pubblicazione di domanda di brevetto USA US20230192983A1 (2023): Strutture multistrato biodegradabili per capsule di caffè e valutazione della barriera secondo ASTM E96
- Bioplastics Magazine (19 nov 2025): Barriera all’ossigeno migliorata nella plastica biodegradabile per capsule di caffè
- Packaging World: Nestlé sperimenta le capsule Nespresso a base carta
- Packaging Strategies: I risultati di uno studio mostrano che le prestazioni barriera delle capsule di caffè variano in modo significativo tra tipi e marchi
Articoli correlati
- Verificare le prestazioni di barriera all’ossigeno e l’O₂ nello spazio di testa delle capsule di caffè
- Abbinare i corpi capsula a film di copertura compatibili
- Qualificare i lotti in ingresso di corpi capsula e bobine di film
- Esplorare gli impianti AFPAK di riempimento e sigillatura per capsule Nespresso
- Esaminare le macchine riempitrici e sigillatrici K-Cup AFPAK


