
Atualizado em outubro de 2026
A cápsula de café fornece uma estimativa da taxa de transmissão de vapor de água (WVTR) de embalagens de café seladas. Um programa completo de qualificação diferencia a permeação da embalagem inteira da umidade inicial de torra, da umidade de equilíbrio interno e de vazamentos grosseiros na borda.
Confiar apenas em um certificado de filme em folha plana ignora o afinamento nos cantos por termoformação e os caminhos de passagem na borda de termoselagem que ocorrem durante o processo de produção do café. Quando as equipes de compras avaliam corpos de cápsulas e películas de selagem candidatos em diferentes condições ambientais, cada relatório deve registrar a geometria, a atmosfera de condicionamento e a unidade de medida da amostra.
O controle da quantidade de água que atinge o grão de café torrado após o processamento ou a fabricação protege o aroma do grão e a estabilidade da bebida.
Especificações rápidas: quatro pilares de verificação de umidade
- Permeação da embalagem inteira: gramas ou miligramas de vapor por embalagem por dia (g/pkg/day) sob temperatura e umidade fixadas.
- Permeação de filme plano: gramas por metro quadrado por dia (g/m²/day) conforme ASTM F1249-25 ou ASTM E96/E96M-24a.
- Estado de umidade do produto: fração mássica em base seca (g H₂O/gdw) combinada com a atividade termodinâmica de água (aw).
- Integridade do fechamento: decaimento de vácuo não destrutivo conforme ASTM F2338-24 e força de descolamento em tira conforme ASTM F88/F88M-23.
- O café recém-torrado começa próximo de aw = 0.090 e cruza sua monocamada crítica perto de aw0 = 0.43 muito antes de surgir o empedramento visível.
- Os cantos termoformados e os flanges de termoselagem dominam a entrada de vapor na embalagem acabada, exigindo testes em cartucho montado com epóxi.
- Separe as leituras repetidas do instrumento de recipientes físicos independentes e de lotes de produção de múltiplos turnos.
O teste de barreira contra umidade em cápsulas de café separa quatro métricas distintas de umidade
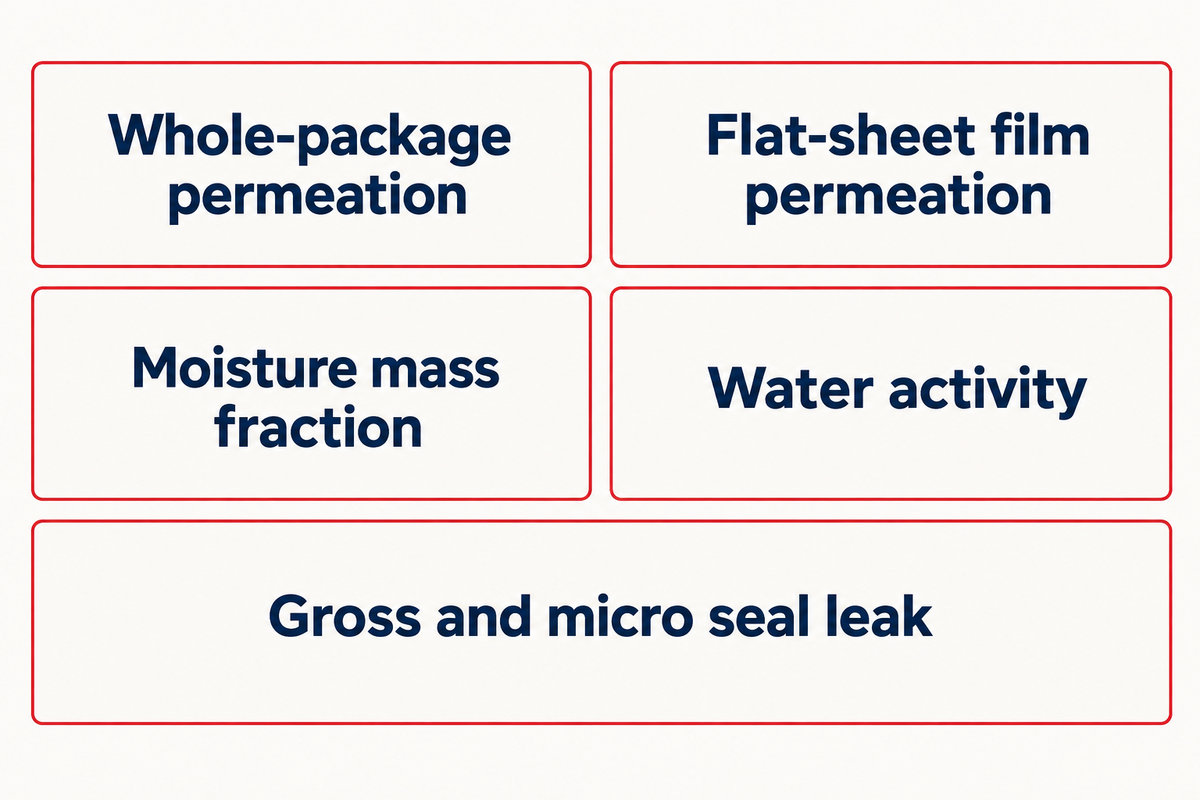
A taxa de transmissão de recipiente individual (SCTR) descreve a velocidade de transmissão de vapor de água através de uma embalagem de café. A massa inicial de café moído e sua atividade de água (aw), determinadas pelo teor de umidade de equilíbrio (EMC), bem como o vazamento mecânico na selagem também devem ser avaliados para verificar a integridade de uma embalagem de café.
O café absorve umidade?
A torrefação do café moído elimina a maior parte da água livre e quimicamente combinada, deixando uma matriz de café com aproximadamente 0,27% a 1,5% em base seca. Quando o ar com umidade relativa entra em contato com uma embalagem individual de café, o leito de pó adsorve rapidamente a umidade até que sua pressão interna de vapor se iguale à do espaço livre (headspace).
Em um estudo de dezembro de 2024 publicado na Food Packaging and Shelf Life por Lopriore e colaboradores, doses de 7 g de Arábica de torra média seladas em cápsulas biodegradáveis de succinato de polibutileno (PBS) iniciaram em aw = 0.090 ± 0.004 e umidade M = 0.0027 ± 0,0002 g H₂O/gdw (medida em estufa a vácuo AOAC 979.12 a 1,32 kPa e 70 °C por 15 horas). Nesse estado seco, a temperatura de transição vítrea situava-se em Tg = 52 °C.
À medida que o vapor atravessava as paredes do recipiente durante o armazenamento, a modelagem de Guggenheim-Anderson-de Boer (C = 2.11, b = 0.95) indicou que a monocamada crítica ocorreria em aw0 = 0.43 e m0 = 0,033 g H₂O/gdw, ponto em que a Tg caiu para 34 °C. Cruzar essa monocamada plastificou a matriz para um estado borrachoso, acelerando a hidrólise de ésteres de ácido clorogênico e reduzindo o pH da bebida extraída de 5.40 ± 0.06 para menos de 5.1.
Vale destacar que aw0 = 0.43 e m0 = 0,033 g H₂O/gdw são específicos para uma formulação particular de café Arábica de torra média. Diferentes perfis de torra, proporções de blend com Robusta, distribuições granulométricas e condições de armazenamento deslocam a isoterma de sorção de umidade, de modo que as equipes devem estabelecer limites de corte de qualidade do produto para cada método de preparo, em vez de tratar 0.43 como uma lei universal de rejeição. Portanto, é recomendável que cada método de preparo defina seus próprios limites de qualidade do produto, em vez de assumir o valor de 0.43 para reprovar universalmente um lote.
Na análise padrão de umidade, está documentado como a adsorção e o comportamento higroscópico alteram o teor de umidade do café quando o oxigênio e a umidade penetram em um recipiente de dose única. Modelos rápidos de espectroscopia no infravermelho próximo (NIR) aliados à análise de componentes principais podem ser usados para triar lotes desembalados, em conjunto com a validação pelo método tradicional de estufa.
| Métrica de medição | Unidade padrão de relatório | Amostra e método de ensaio | O que comprova | O que não pode comprovar |
|---|---|---|---|---|
| Permeação da embalagem inteira | g/pkg/day ou mg/cavity·day | Recipiente vazio selado montado com epóxi em cartucho de teste | Transferência de vapor em regime permanente através do corpo, borda e tampa | Secura inicial da torra ou ocorrência de microfuros ao longo de um turno |
| Permeação de filme em folha plana | g/(m²·day) sob T e RH especificadas | Cupom de filme ou folha não formado (ASTM F1249-25) | Barreira intrínseca da bobina antes da termoformação ou termoselagem | Afinamento de cantos após estampagem profunda ou integridade da selagem no flange |
| Fração mássica de umidade (M) | % em base úmida ou g H₂O/gdw | Leito de café torrado desembalado via estufa a vácuo (AOAC 979.12) ou balança halógena | Água total ligada mais livre presente após resfriamento e moagem | Taxa de permeação do recipiente ou limiar de reatividade termodinâmica |
| Atividade de água (aw) | Razão adimensional (0.00 a 1.00) | Leito equilibrado em câmara de higrômetro de ponto de orvalho ou capacitivo | Razão de pressão de vapor de equilíbrio que impulsiona a plastificação da matriz | Se o excesso de água entrou pela parede ou durante a moagem |
| Vazamento grosseiro e microvazamento na selagem | Decaimento em Pa·s⁻¹ ou força de tira (N/15 mm) | Recipiente intacto (ASTM F2338-24) ou tira de descolamento (ASTM F88/F88M-23) | Continuidade mecânica do fechamento e modo de separação no descolamento | Permeação difusiva de vapor através de uma parede polimérica intacta |
Nenhuma ficha técnica de filme plano ou certificado de umidade da torrefadora mostra o desempenho da unidade selada em ambiente úmido. Mantenha essas verificações do pó, a permeação da embalagem inteira e os testes de cápsulas de café (verificação de barreira) em colunas de qualificação separadas.
Escolha entre sensores infravermelhos ASTM F1249, ISO 15106 e copos gravimétricos ASTM E96
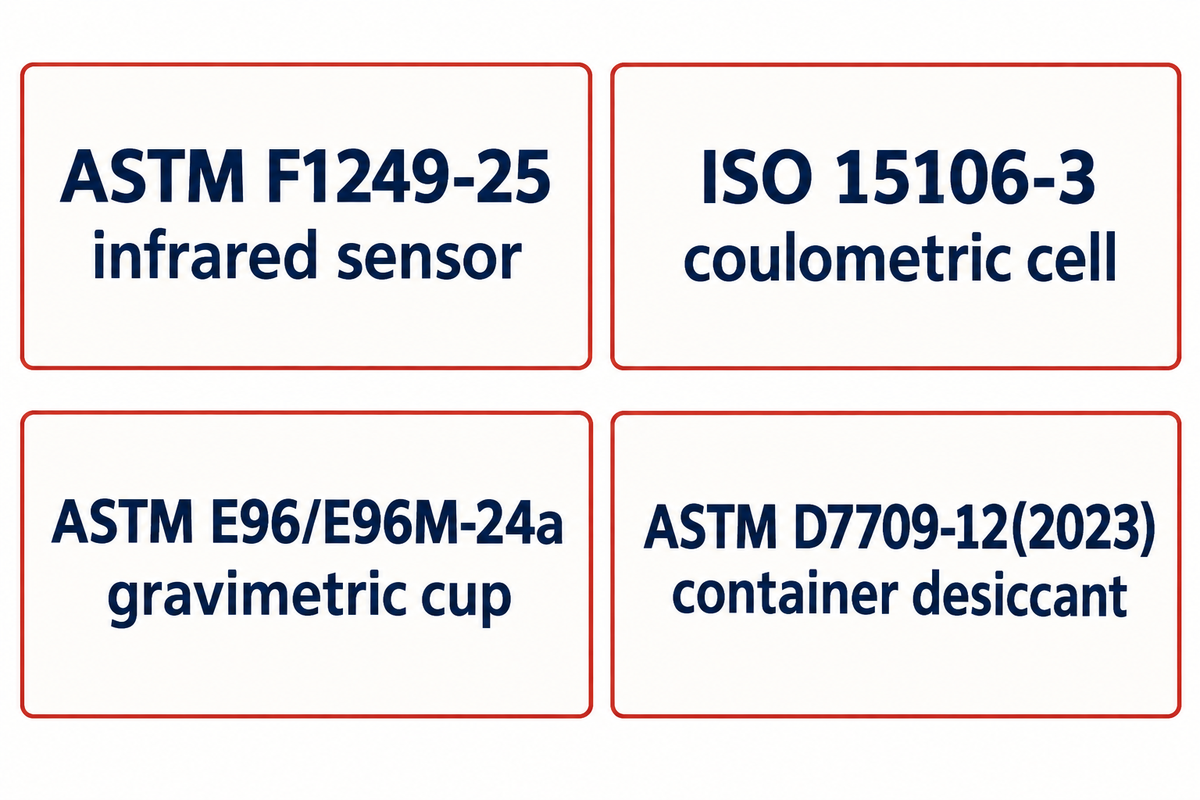
Selecione analisadores de permeação baseados em sensores (ASTM F1249-25, ISO 15106-2 ou ISO 15106-3) para recipientes de alta barreira e reserve os copos gravimétricos (ASTM E96/E96M-24a) para materiais de maior permeância quando não houver desgaseificação. Compatibilizar o detector com a faixa de permeação esperada evita falsas leituras zero e erros de balanço de massa.
Qual ensaio de permeância ao vapor de água você deve usar: ASTM E96 ou ASTM F1249?
Use a ASTM F1249-25 (ou células eletrolíticas de pentóxido de fósforo) para folhas de barreira que transmitem menos de 0,1 g/(m²·day) e/ou exigem montagem da embalagem inteira. Use a ASTM E96/E96M-24a (copos gravimétricos com dessecante ou água) para folhas de barreira que fiquem entre 0.01 e 0,1 g/(m²·day) e utilizem vedação com cera.
Verifique o ano da revisão vigente em cada orçamento de laboratório. A ASTM International atualizou a F1249 para ASTM F1249-25 em novembro de 2025 (substituindo a ASTM F1249-20), atualizou a E96 para ASTM E96/E96M-24a em novembro de 2024 e atualizou a E398 para ASTM E398-24 em janeiro de 2025. O Escopo 1.3 da ASTM E398-24 estabelece que o vazamento de vapor de água pela vedação de fixação impõe a qualquer método de WVTR (incluindo o procedimento com dessecante dos Métodos de Ensaio E96/E96M a 37,8 °C e 90% de umidade relativa) um possível limite inferior de aproximadamente 0,01 g/(24 h·m²), que pode ser verificado em cada instrumento com um corpo de prova de folha de alumínio e compensado por calibração.
“Os valores de permeância ao vapor de água e de permeabilidade ao vapor de água devem ser usados com cautela.”
A Nota 1 da ASTM F1249-25 afirma que os valores de permeância ao vapor de água e permeabilidade ao vapor de água devem ser usados com cautela, pois uma relação inversa com a espessura e uma relação direta com o diferencial de pressão parcial de vapor de água nem sempre se mantêm. Da mesma forma, a Cláusula 5.2.1 da ASTM E96/E96M-24a estabelece que um resultado de WVTR obtido sob um determinado conjunto de condições não pode ser usado para prever o resultado que será obtido sob um conjunto diferente de condições.
Para estruturas de ultra-alta barreira, como alumínio ou películas de selagem metalizadas espessas, o analisador coulométrico de pentóxido de fósforo AQUATRAN 3/34 da AMETEK MOCON especifica um limite inferior de detecção em filme plano de até 0,005 g/(m²·day). A sensibilidade de um determinado instrumento para preparações em folha plana, contudo, não determina o limite de quantificação para um sistema de recipiente inteiro montado, que também depende da área de vedação do epóxi, dos brancos da tubulação de cobre e da variância na montagem repetida.
Nunca realize medições de ganho de massa em recipientes cheios com café recém-torrado. O café recém-moído libera dióxido de carbono (1% a 2% da massa torrada) e compostos voláteis; à medida que o dióxido de carbono escapa ou se difunde para fora, a perda de massa mascara a absorção de água em uma balança analítica. Aparelhos de perda por secagem e termogravimetria (TGA) expulsam os componentes voláteis da torra junto com a água, a menos que sejam calibrados contra titulação Karl Fischer ou dessorção em estufa a vácuo.
| Norma / Método | Edição vigente | Princípio de detecção | Escopo típico da amostra | Piso prático / Regra do branco | Limitação principal para café |
|---|---|---|---|---|---|
| ASTM F1249-25 / ISO 15106-2 | nov. 2025 | Sensor infravermelho modulado por pulso | Filmes flexíveis, folhas e embalagens montadas em cartucho | ~0,005 g/(m²·day) filme; LoQ da embalagem definido pelo branco do dispositivo | Exige purga com gás de arraste nitrogênio seco e adaptador epóxi sem vazamentos para copos 3D |
| ISO 15106-3 / P₂O₅ coulométrico | Vigente | Corrente eletrolítica de Faraday através de revestimento de P₂O₅ | Laminados de ultra-alta barreira, folhas metálicas e recipientes montados | 0,005 g/(m²·day) em filme plano no AQUATRAN 3/34 | A célula sensora satura se exposta a microfuros grosseiros na selagem ou gás de purga úmido |
| ASTM E96/E96M-24a | nov. 2024 | Ganho gravimétrico de dessecante ou perda de água em cápsula vedada com cera | Folhas planas e filmes permeáveis sob T e RH controladas | Limitado próximo a 0,01 g/(24 h·m²) pela vedação de fixação com cera | Não pode testar unidades recém-cheias de café devido à interferência de perda de massa de CO₂ |
| ASTM E398-24 / ISO 15106-1 | jan. 2025 | Acúmulo dinâmico de umidade relativa entre câmaras seca e úmida | Triagem de barreira de folhas entre 5 e 5.000 g/(24 h·m²) | Exige branco de folha de alumínio conforme Escopo 1.3 (~0,01 g/(24 h·m²)) | Projetado para folhas de barreira planas em vez de cartuchos de recipientes termoformados profundos |
| ASTM D7709-12(2023) | jun. 2023 | Ganho gravimétrico de dessecante dentro de recipiente selado intacto | Frascos e cavidades de blíster termoformadas (mg/cavity·day) | Cronograma típico de pesagem de várias semanas a 40 °C / 75% RH | Validado em cavidades farmacêuticas; retorno lento para taxas ultrabaixas |
| AOAC 979.12 / Calibração NIR | Vigente | Secagem em estufa a vácuo (1,32 kPa, 70 °C, 15 h) ou modelo espectroscópico | Leito de café moído desembalado antes ou após o armazenamento | Quantifica M (g H₂O/gdw) diretamente na amostra de café | Ensaio destrutivo do produto; não isola a entrada pela parede do recipiente vs pela selagem |
Teste a cápsula inteira selada em vez de confiar apenas na WVTR do filme plano
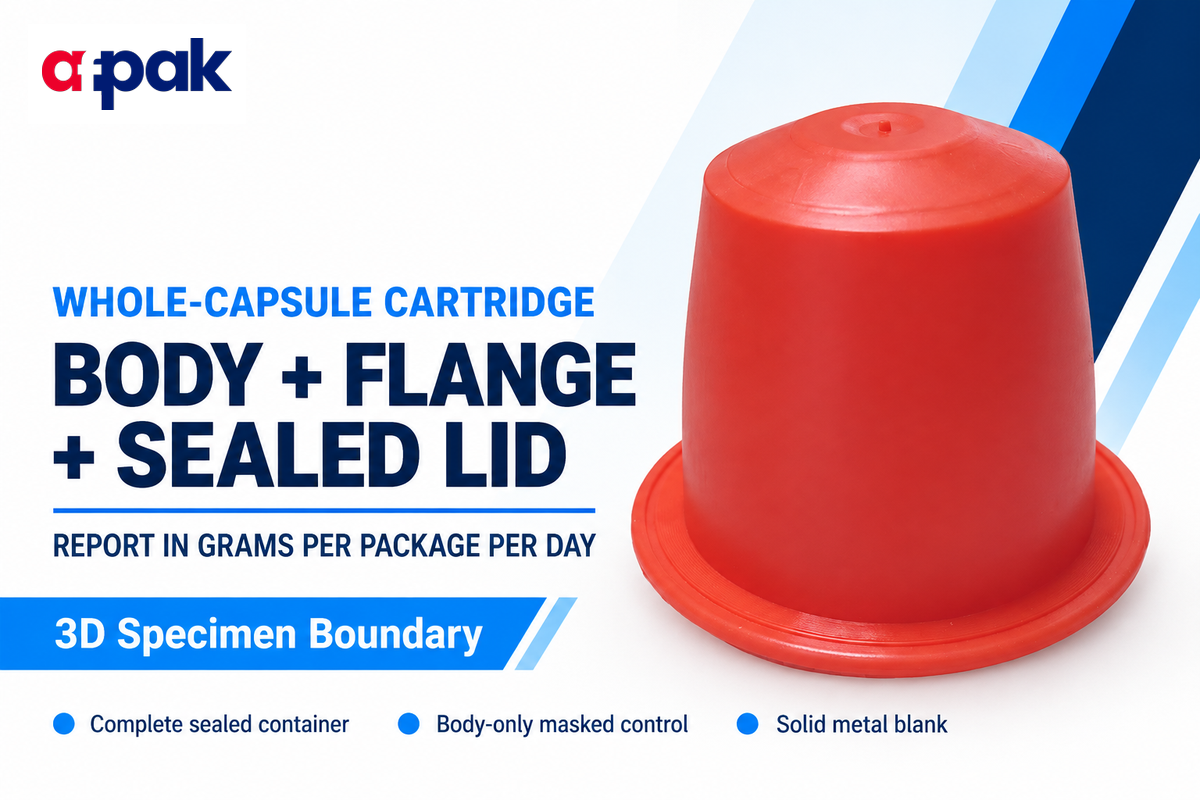
Empregue testes em cartucho do recipiente inteiro e expresse os resultados em gramas por embalagem por dia (g/pkg/day) ao qualificar corpos termoformados ou moldados por injeção com tampas termoseladas. Resultados de folha plana (g/m²/day) não contabilizam o afinamento de parede nos cantos de estampagem profunda nem mudanças na orientação cristalina.
Consulte o estudo de 2021 na Packaging Technology and Science de Marinello e colaboradores e o Boletim Técnico TB-PTPS-5007 da AMETEK MOCON para obter detalhes sobre a montagem de recipientes vazios selados em placas metálicas ou tubos de cobre usando epóxi bicomponente de baixa desgaseificação. Dois tubos de cobre soldados através da placa de base permitem que o gás de arraste nitrogênio seco varra o interior enquanto o exterior permanece em uma câmara a 38 °C e 90% RH.
Para identificar as áreas por onde o vapor está penetrando em um recipiente, os laboratórios testam três arranjos diferentes de cartucho em paralelo.
- Recipiente selado completo (corpo + flange + tampa): Um recipiente vazio termoselado na linha de produção é colado pela base ao adaptador de purga, medindo a entrada total através da parede lateral, da interface do flange e da película de selagem.
- Isolamento somente do corpo (topo mascarado com folha espessa): A película padrão é substituída por um disco espesso e impermeável de alumínio colado com epóxi sobre o flange, isolando a permeação através da parede lateral formada e do raio inferior.
- Isolamento da tampa e da selagem (base rígida de copo metálico): O filme de cobertura de produção é termoselado sobre um copo metálico usinado ou corpo mascarado, isolando a difusão através da película da tampa e da camada selante.
A razão para a importância da geometria formada, conforme demonstrado na publicação de patente US20230192983A1 (publicada em junho de 2023), é que a termoformação profunda de chapas poliméricas estira a chapa de maneira desigual e afina o raio do canto inferior, onde a transmissão de umidade se concentra. Mesmo quando um laminado multicamada utiliza uma camada selante de polietileno ou polipropileno, as razões de estiramento nos cantos alteram a espessura local da barreira em frascos farmacêuticos, cápsulas de hipromelose e blísteres de cápsulas com agente espessante. A termoformação de formatos maiores em máquinas de envase e selagem K-Cup aumenta a proporção entre o perímetro da borda de selagem e a área da parede lateral.
Segundo a ASTM D7709-12(2023) (Escopos 1.1, 1.4, 1.8 e 1.9), recipientes fechados e selados contendo dessecante são pesados gravimetricamente, tipicamente a 40 °C e 75% de umidade relativa, e reportados diretamente em miligramas por frasco por dia (mg/bottle-day) ou miligramas por cavidade de blíster por dia (mg/cavity-day), uma abordagem de recipiente-fechamento fechado que a norma observa ser também adequada para a maioria dos tipos e tamanhos de outras embalagens de consumo.
O laboratório deve testar uma peça simulada de metal maciço ou um branco de folha espessa de alumínio com o mesmo cordão de epóxi das amostras de teste. Remover ou verificar esse branco impede que a desgaseificação do epóxi e microvazamentos nas conexões dos tubos afetem o valor reportado em g/pkg/day.
Calcule a exposição cumulativa com o orçamento de entrada de umidade cápsula-dia
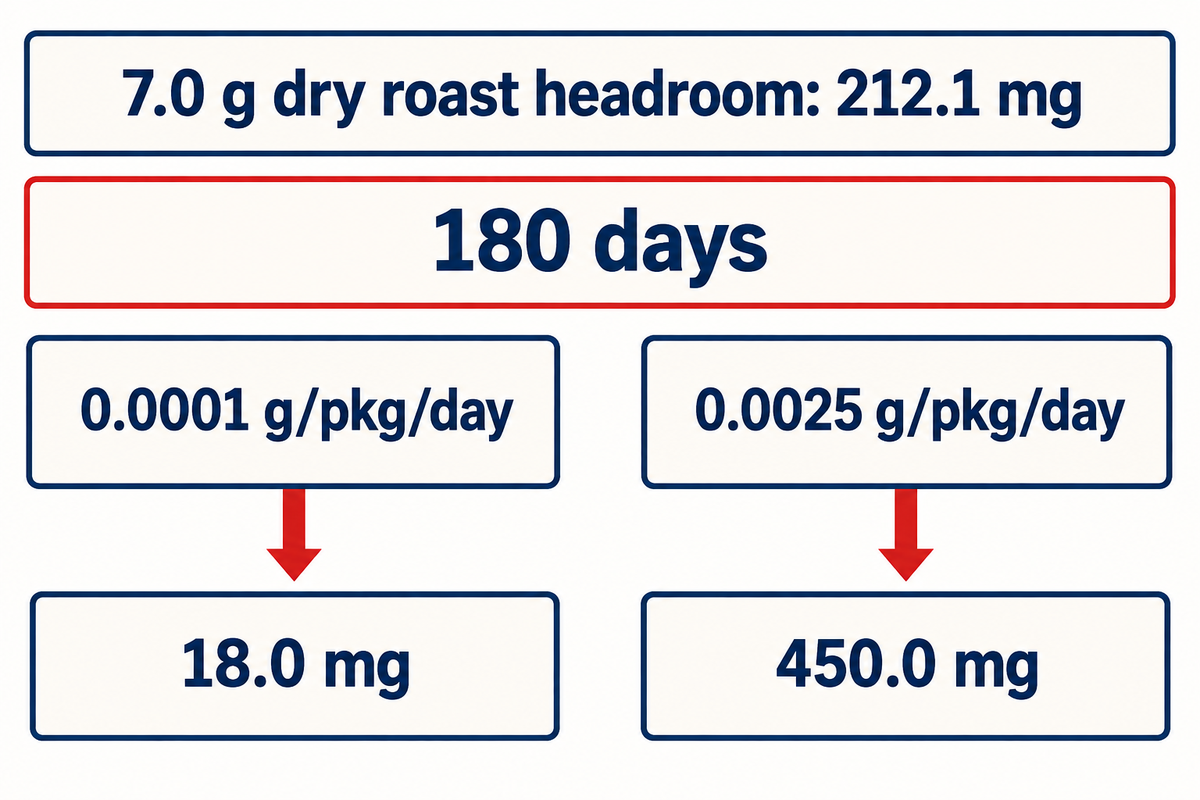
O orçamento de entrada de umidade cápsula-dia multiplica uma taxa verificada de transmissão da embalagem inteira (WVTRpkg, em g/pkg/day) pelo tempo (t, em dias) em que a embalagem permanece armazenada, para determinar a massa cumulativa de água transmitida (Mcum, em mg), e a compara com a margem da dose de café torrado seco antes da plastificação da monocamada.
Qual fator da embalagem você considera ter o maior impacto na vida útil do café?
No caso de um sistema de barreira totalmente fechado de forma hermética, a barreira combinada à transmissão de oxigênio e vapor de água através da parede da embalagem, da película de cobertura e do flange de termoselagem em uma dada condição de armazenamento determina o impacto primário da embalagem na vida útil.
Para ilustrar o uso do orçamento de entrada de umidade cápsula-dia em qualquer sistema de cápsula sem exagerar nas alegações, declare explicitamente a equação de balanço de massa e as condições de contorno. Sob condições de regime permanente de temperatura e umidade externas, a entrada cumulativa de umidade é Mcum = WVTRpkg × t e, consequentemente, o teor de umidade em base seca é M(t) = Mi + (WVTRpkg × t) / mdry. Como os compostos aromáticos voláteis do café são altamente reativos acima da monocamada, manter a absorção de água abaixo desse limiar ajuda a preservar a estabilização do sabor.
Reconsidere uma estimativa comparativa usando os parâmetros experimentais de torra em Lopriore et al. (2024) (2024): assuma um envase de torra seca de m dry = 7,0 g iniciando em M i = 0,0027 g H₂O/g dw (18,9 mg de água inicial) com um limite de monocamada GAB de m 0 = 0,0330 g H₂O/g dw (231,0 mg de água em a w0 = 0.43). A margem máxima de água antes de atingir a monocamada é ΔMmax = 231.0 − 18.9 = 212,1 mg H₂O por unidade (ou 166,7 mg H₂O para uma dose menor assumida de 5,5 g).
| Horizonte de armazenamento / Parâmetro | Embalagem assumida A (0,0001 g/pkg/day) | Embalagem assumida B (0,0005 g/pkg/day) | Embalagem assumida C (0,0025 g/pkg/day) | Referência experimental (Lopriore 2024 PBS) |
|---|---|---|---|---|
| Taxa diária em miligramas | 0,10 mg/pkg/day | 0,50 mg/pkg/day | 2,50 mg/pkg/day | Cinética empírica de sorção ao longo de T/RH |
| Entrada cumulativa em 30 dias | 3,0 mg (0,04% de 7 g) | 15,0 mg (0,21% de 7 g) | 75,0 mg (1,07% de 7 g) | Monocamada cruzada em 26 d a 45 °C / 75% RH |
| Entrada cumulativa em 60 dias | 6,0 mg (0,09% de 7 g) | 30,0 mg (0,43% de 7 g) | 150,0 mg (2,14% de 7 g) | Monocamada cruzada em 56 d a 30 °C / 75% RH |
| Entrada cumulativa em 90 dias | 9,0 mg (0,13% de 7 g) | 45,0 mg (0,64% de 7 g) | 225,0 mg (3,21% — excede 212,1 mg) | Monocamada cruzada em 89 d a 20 °C / 75% RH |
| Entrada cumulativa em 120 dias | 12,0 mg (0,17% de 7 g) | 60,0 mg (0,86% de 7 g) | 300,0 mg (4,29% — excede a margem) | Monocamada cruzada em 120 d a 30 °C / 54% RH |
| Entrada cumulativa em 180 dias | 18,0 mg (0,26% de 7 g) | 90,0 mg (1,29% de 7 g) | 450,0 mg (6,43% — excede a margem) | Monocamada cruzada em 142 d a 20 °C / 65% RH |
| Entrada cumulativa em 270 dias | 27,0 mg (0,39% de 7 g) | 135,0 mg (1,93% de 7 g) | 675,0 mg (9,64% — excede a margem) | Abaixo da monocamada a 20 °C / 54% RH |
| Entrada cumulativa em 365 dias | 36,5 mg (0,52% de 7 g) | 182,5 mg (2,61% de 7 g) | 912,5 mg (13,04% — excede a margem) | Monocamada cruzada em 327 d a 20 °C / 54% RH |
| Fração da margem de 212,1 mg em 180 d | 8,5% do orçamento da monocamada utilizado | 42,4% do orçamento da monocamada utilizado | 212,2% (cruza aw0 = 0.43 perto do dia 85) | Validação direta por isoterma GAB + queda de pH |
| Veredito de triagem de engenharia | Aprovado na triagem tropical de 12 meses | Aprovado na triagem de 6–12 meses; verificar estudo com produto | Exige bolsa secundária de barreira ou upgrade do corpo | Demonstra por que o PBS precisa de envoltório externo de barreira |
Devemos ter em mente dois limites físicos ao ler a Tabela 3. Primeiro, assumir uma diferença de pressão parcial constante através da parede e ignorar a umidade absorvida pelo corpo do recipiente significa que, ao multiplicarmos uma taxa diária constante pelo tempo, obtemos um orçamento de triagem conservador (limite superior) em vez de um modelo dinâmico de vida útil. Na realidade, à medida que o leito de café absorve água e sua atividade interna de água sobe de 0.090 em direção a 0.43, a diferença de pressão parcial motriz diminui, de modo que a multiplicação linear serve como um orçamento de triagem conservador de limite superior, e não como um modelo dinâmico de vida útil.
Segundo, conforme Lopriore et al. (2024) demonstraram na Tabela 1 de seu estudo, elevar a temperatura de 20 °C para 45 °C a 75% RH reduziu o tempo para atingir a monocamada aw0 = 0.43 de 89 dias para 26 dias, acelerando tanto a permeabilidade do polímero quanto as alterações químicas em sólidos solúveis e ácidos graxos que governam a acidez da bebida.
Execute um protocolo de qualificação de cápsulas sob condições tropicais padronizadas (38°C / 90% RH)
Trave todos os dez parâmetros de contorno, incluindo 38 °C e 90% de umidade relativa, duração do pré-condicionamento, branco do dispositivo em epóxi e camadas de replicação independentes, antes de comparar dois recipientes candidatos. Comparar o laudo de um fornecedor a 23 °C / 50% RH com o laudo de outro fornecedor a 38 °C / 90% RH invalida as classificações de compras.
| Parâmetro do protocolo | Campo de especificação fixado | Por que a divergência invalida a comparação | Evidência de verificação em auditoria |
|---|---|---|---|
| 1. Temperatura e RH de ensaio | 38.0 ± 0,5 °C e 90 ± 2% RH no lado motriz (estresse tropical) | A permeação cresce exponencialmente com a temperatura e a umidade (ASTM E96/E96M-24a 5.2.1) | Registro bruto do termo-higrômetro da câmara anexado ao certificado |
| 2. Configuração da amostra | Recipiente vazio selado em produção + controle mascarado somente corpo | Separa o afinamento dos cantos da parede lateral da difusão pelo flange e tampa | Fotografias da montagem com epóxi e dimensões da área exposta |
| 3. Método normalizado e edição | ASTM F1249-25 (infravermelho) ou célula coulométrica de P₂O₅ | Copos gravimétricos não têm resolução abaixo de 0,01 g/pkg/day | O certificado cita o ano da revisão vigente da norma e o modelo do detector |
| 4. Subtração do branco do dispositivo | Peça maciça de alumínio ou branco de folha espessa montado com epóxi idêntico | A desgaseificação do cordão de epóxi ou vazamento nas conexões imita a permeação do recipiente | Valor de linha de base do branco reportado (g/pkg/day) subtraído da amostra |
| 5. Equilíbrio de pré-condicionamento | Mínimo de 48 a 72 horas a 38 °C / 90% RH antes do patamar de regime permanente | O EVOH hidrofílico ou biopolímeros apresentam ruptura de umidade retardada | Curva de fluxo resolvida no tempo mostrando inclinação de patamar ao longo de ≥3 pontos |
| 6. Base da unidade de relatório | Unidade não normalizada g/package/day (ou mg/cavity·day) sem divisão por área | Dividir por uma área geométrica arbitrária distorce o orçamento de entrada por dose | Rótulo explícito de unidade na tabela resumo e na exportação bruta do instrumento |
| 7. Hierarquia de replicação | ≥3 recipientes montados independentes × ≥2 lotes de cavidades de produção | 3 varreduras repetidas do sensor em 1 unidade medem o ruído do instrumento, não a dispersão do lote | Número da cavidade, registro de data/hora do turno e valores individuais das amostras |
| 8. Pré-triagem da integridade do fechamento | Decaimento de vácuo não destrutivo (ASTM F2338-24) antes da montagem de permeação | Montar um recipiente com canal na selagem desperdiça uma célula de permeação por 4 semanas | Traço de aprovado/reprovado de decaimento de vácuo registrado antes do encapsulamento em epóxi |
| 9. Envelhecimento paralelo de cápsulas cheias | Lote de torra correspondente, 7,0 g ou dose nominal, armazenado a 38 °C / 90% RH | A WVTR da embalagem vazia não captura a sorção interna da torra nem o desvio de pH | Datas programadas de retirada (0, 30, 60, 90 d) para aw, M e pH da bebida |
| 10. Rastreabilidade do lote de recebimento | Grau da resina, espessura do EVOH, espessura da película da tampa e IDs de lote no COA | Trocas de resina não registradas invalidam comparações futuras de produção | Vinculado aos registros de qualificação de materiais de entrada para cápsulas de café |
Ao avaliar relatórios de laboratório, identifique três camadas de replicação. A primeira são varreduras repetidas do detector no mesmo cartucho montado. A segunda são recipientes físicos independentes de uma mesma cavidade de molde. A terceira são recipientes amostrados de lotes separados de resina ou turnos distintos de selagem. Três peças testadas em um único pedido de laboratório sugerem viabilidade inicial, não a capacidade de produzir em escala.
Diagnostique falhas acopladas de umidade-oxigênio e microvazamentos na borda de selagem na linha de envase
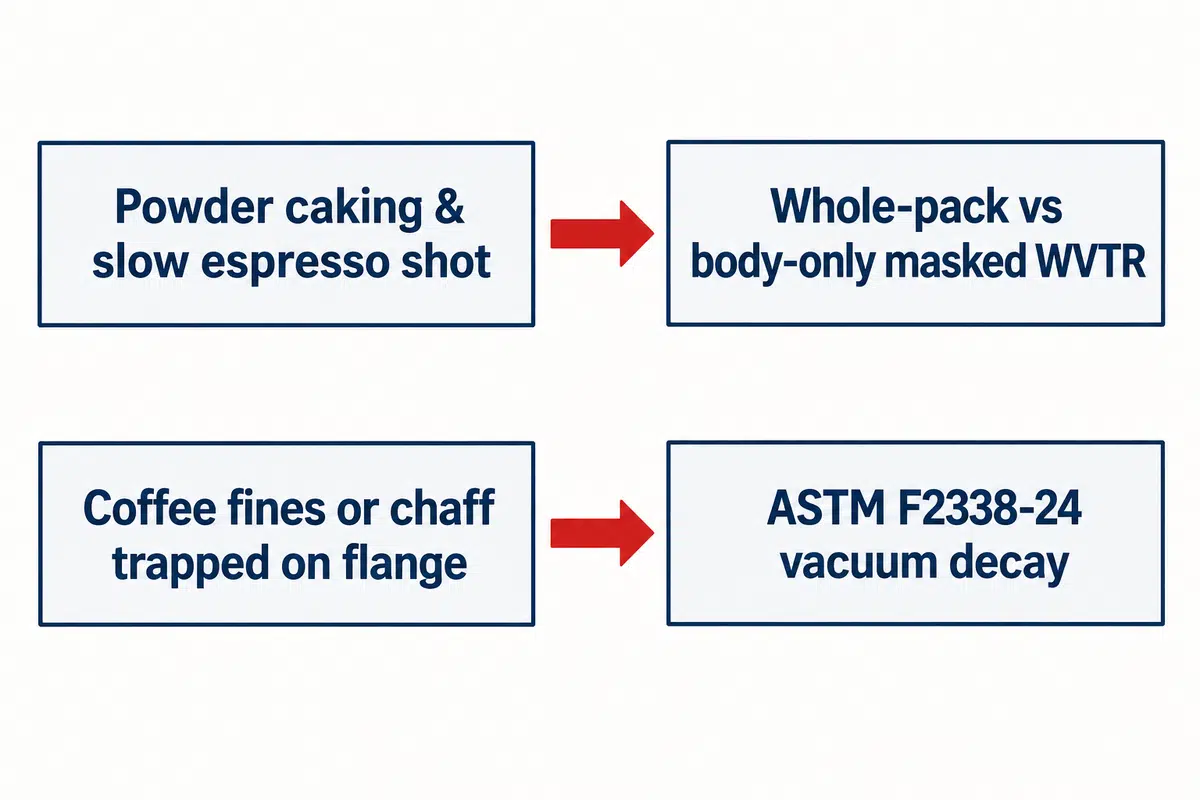
É empedramento por umidade? Ou perda de aroma? Se for empedramento por umidade, deve-se à permeação pela parede do corpo? Ou deve-se à plastificação por umidade de uma camada de barreira de EVOH? Há finos de café presos na borda de termoselagem? Ou há uma alta umidade inicial na torra?
Por que os grãos de café ficam em um pacote com válvula de exaustão unidirecional?
Grãos de café recém-torrados liberam muito CO2 e ficam em embalagens flexíveis; por isso, os pacotes usam uma válvula unidirecional para liberar o excesso de gás sem permitir a entrada de ar externo. Cápsulas rígidas de dose única não possuem válvula, e os torrefadores normalmente moem o café e realizam a desgaseificação para controlar por quanto tempo o café descansa antes do encapsulamento.
Em estruturas multicamadas de polipropileno (PP/tie/EVOH/tie/PP), o transporte de vapor de água e o de oxigênio estão inter-relacionados. As evidências confirmam que a umidade relativa elevada pode plastificar o copolímero EVOH e romper as ligações de hidrogênio, aumentando assim a transmissão de oxigênio. Contudo, conforme Jakobsen e Risbo demonstraram na Packaging Technology and Science, a atividade de água em regime permanente na camada interna de EVOH depende da permeância ao vapor de água e da assimetria de espessura das camadas protetoras interna e externa de poliolefina. Colocar uma barreira de polipropileno mais espessa no lado externo úmido em relação ao interior seco do café pode manter a camada de EVOH abaixo da zona crítica de plastificação de 75% RH, mesmo quando a umidade ambiente é alta.
Antes de aumentar a temperatura do cabeçote de termoselagem ou a pressão pneumática na sua máquina de envase e selagem de cápsulas de café Nespresso AFPAK, aplique a matriz de diagnóstico abaixo para isolar a permeação de material de defeitos mecânicos de fechamento, garantindo assim que cada cápsula seja perfurada de forma limpa na cafeteira do consumidor ao preparar o café.
| Sintoma de defeito observado | Mecanismo físico primário | Ensaio confirmatório de laboratório / CQ | Verificação na linha de envase antes de alterar o calor do mordente |
|---|---|---|---|
| Empedramento do pó e extração lenta de espresso após armazenamento úmido, decaimento de vácuo APROVADO | A permeação de vapor pela parede ou pela tampa excede o orçamento da monocamada | WVTR da embalagem inteira vs somente corpo mascarado (ASTM F1249-25) a 38 °C / 90% RH | Verificar a espessura da parede do corpo no raio do canto inferior; não superaquecer a borda de selagem |
| Pico súbito de oxigênio e aroma oxidado apenas em armazenamento a 90% RH, OTR a seco APROVADO | Camada externa de PP muito fina ou simétrica, deixando a camada de EVOH exceder 75% RH (Jakobsen & Risbo) | OTR úmido (ASTM F1927-20) mais micrometria de camadas em corte transversal | Auditar a proporção de camadas de coextrusão no COA do fornecedor; adicionar flow-wrap secundário de barreira |
| Alta aw (>0.35) imediatamente no dia 1 após a selagem | Alta água de resfriamento pós-torra ou absorção na sala de moagem úmida antes do envase | Umidade M em estufa a vácuo AOAC 979.12 e aw por ponto de orvalho na saída do moinho | Verificar a desumidificação da sala de moagem (meta <40% RH) e o tempo de retenção no silo de desgaseificação |
| 1 em 50 unidades apresenta rápido ganho de umidade e baixa leitura no decaimento de vácuo | Finos de café ou película prateada presos na pista de selagem do flange criando microcanais | Decaimento de vácuo ASTM F2338-24 + inspeção microscópica do anel de selagem | Inspecionar o fechamento antigotejamento da rosca dosadora, a eliminação de estática e o sopro de ar na borda |
| Alta força de descolamento em tira (ASTM F88), porém alta variância de WVTR entre cavidades | Temperatura excessiva de selagem expulsando a camada selante (falta de vedante) na borda do flange | WVTR em cartucho isolado tampa-e-selagem + curva de termoselagem ASTM F2029-16(2021) | Nivelar o paralelismo da placa e reduzir a temperatura do mordente em incrementos de 5 °C |
| Estufamento severo da película de cobertura em até 48 horas após o envase, umidade normal | Tempo insuficiente de desgaseificação de CO₂ pós-torra antes da selagem hermética | Manômetro de pressão de espaço livre + curva gravimétrica de desgaseificação no lote torrado | Estender a janela de desgaseificação no silo em 4 a 12 horas; verificar o tempo de injeção de nitrogênio |
| Microfuros nos cantos ou esbranquiçamento por tensão em copos de biopolímero de estampagem profunda | Razão de estiramento do punção auxiliar de termoformação excedendo a resistência do fundido da resina | WVTR somente corpo mascarado + penetração de corante no raio do canto inferior | Rejeitar o lote de copos recebido; revisar o perfil de estiramento de termoformação com o fornecedor |
| Delaminação entre a folha de alumínio e a camada de verniz após envelhecimento a 38 °C | Hidrólise do adesivo ou migração de óleos do café para o verniz de termoselagem | Inspeção do modo de descolamento a 90 graus (ASTM F88/F88M-23) após condicionamento tropical | Verificar a compatibilidade química do verniz com o nível de lipídios da torra |
| Corpos de prova selados em laboratório passam, mas unidades da linha rotativa de alta velocidade vazam | Tempo curto de permanência rotativa e atraso na recuperação térmica da placa (ASTM F2029-16(2021) 4.2) | Comparar unidades vazias seladas na linha vs unidades seladas em laboratório no decaimento de vácuo | Validar o perfil do came de tempo de selagem e a posição do termopar do aquecedor na torre rotativa |
- Verifique a umidade relativa da sala de moagem e a aw inicial da torra no dia zero.
- Faça a triagem das unidades seladas com decaimento de vácuo ASTM F2338-24 antes de montar os cartuchos de WVTR com epóxi.
- Isole a permeação somente pelo corpo vs pela tampa e flange ao investigar um lote reprovado.
- Aumentar a temperatura do mordente de termoselagem acima da janela do selante para corrigir um problema de permeação pela parede.
- Pesar cápsulas recém-cheias de café em uma balança para estimar a transmissão de vapor de água.
- Assumir que a OTR em gás seco comprova a estabilidade tropical da barreira de EVOH sem verificar a espessura externa de PP.
Três casos hipotéticos de solução de problemas ilustram por que o diagnóstico economiza tempo:
- Cenário 1 (Empedramento tropical hipotético vs superaquecimento do mordente): Suponha que uma torrefadora que envia cápsulas de PP/EVOH/PP para um mercado costeiro úmido observe pó de café compactado e extração lenta de espresso após 75 dias. A manutenção propõe elevar a estação de termoselagem de 185 °C para 210 °C. A qualidade, em vez disso, testa o decaimento de vácuo no dia zero (que é aprovado) e verifica a especificação da chapa coextrusada do fornecedor, encontrando uma camada externa fina de PP de 120 µm e uma WVTR da embalagem inteira de 0,0022 g/pkg/day a 38 °C / 90% RH. Aumentar o calor do mordente apenas deformaria o flange; adicionar uma embalagem secundária flow-wrap metalizada resolve a exposição à umidade na distribuição.
- Cenário 2 (Pico hipotético de umidade na sala de moagem): Em um turno hipotético na estação de monções, a qualidade retira cápsulas de alumínio seladas 2 horas após o envase e mede a atividade interna de água em aw = 0.34 em vez do valor normal de 0.11. Como cápsulas intactas de alumínio têm permeação de parede próxima de zero em 2 horas, a equipe audita a sala de moagem e dosagem, descobrindo falha na regeneração da roda dessecante a 72% de RH ambiente durante uma parada de 45 minutos com o funil aberto. Restaurar a desumidificação da sala abaixo de 40% RH elimina o pico de umidade sem tocar na máquina de selagem.
- Cenário 3 (Finos hipotéticos na borda após ajuste de moagem): Suponha que uma fábrica mude para uma moagem de espresso mais fina e veja 2 de 60 cápsulas reprovarem no decaimento de vácuo ASTM F2338-24, enquanto a WVTR do copo vazio permanece inalterada. A inspeção do flange descolado segundo a ASTM F88/F88M-23 revela um canal de 150 µm causado por pó de café com carga estática aderido à borda de selagem. Ajustar o recuo da rosca servocontrolada e a faca de ar ionizante da borda na torre de envase limpa o flange e restaura as selagens herméticas.
Orce os custos de testes laboratoriais de WVTR e coordene um teste de selagem de cápsulas na AFPAK
Contrate um laboratório externo acreditado para o ensaio da taxa de transmissão de vapor de água enquanto agenda paralelamente um teste de selagem em produção com a AFPAK. Laboratórios terceirizados (como AMETEK MOCON, Systech, Labthink e PTI) e fabricantes de instrumentos analíticos medem as taxas de barreira, e a AFPAK fabrica máquinas rotativas e lineares de envase e selagem de cápsulas para selar seus materiais de teste em velocidades reais de linha de produção.
Ao orçar testes em laboratório externo, verifique o escopo publicado e as condições de preço. Conforme observado em 20 de outubro de 2026, a página publicada pela Measurlabs para ensaio de WVTR na embalagem inteira lista um preço base de 745 EUR por amostra (sem IVA) mais uma taxa de serviço de pedido de 97 EUR, exige 3 peças de amostra, inclui 3 medições em replicata em uma temperatura selecionada entre 15–55 °C e umidade relativa entre 20–100% RH, e informa um prazo típico de 4 semanas com limite de detecção de 0,01 g/package/day.
Como cápsulas de café de alta barreira tipicamente exigem quantificação abaixo de 0,01 g/package/day, os compradores devem solicitar orçamento para um cartucho infravermelho em nível de traço (ASTM F1249-25) ou coulométrico com limite inferior de quantificação verificado antes de enviar as amostras para ensaio.
Laboratórios de pesquisa universitários oferecem um canal alternativo para a triagem de materiais. A página Lab Spaces & Equipment do PolyCy (Cochran Research Group) da Iowa State University lista o ensaio Mocon-WVTR a $176 por amostra (com assistência) e $117 por amostra (sem assistência) e informa que usuários externos à universidade são bem-vindos para utilizar suas instalações mediante consulta por e-mail, enquanto a fabricação de cartuchos personalizados para cápsulas, o número de replicatas e as datas de vigência das tarifas não estão listados na página e exigem confirmação direta.
Conforme mencionado na Cláusula 4.2 da ASTM F2029-16(2021), existem diversas diferenças entre os equipamentos de laboratório e os de fabricação industrial, tais como o tamanho da área de selagem, a velocidade de processamento e outros fatores. Como resultado, pode haver uma grande diferença entre a capacidade do laboratório e a capacidade do equipamento de produção. Portanto, dados de curva e resistência de selagem obtidos em seladoras térmicas e barras de selagem de laboratório têm pouco ou nenhum valor para o projeto de equipamentos destinados à fabricação em escala industrial.
Enviar corpos de cápsulas vazios e bobinas de película de cobertura à AFPAK para um teste em uma máquina rotativa RN1S ou linha linear da série H gera unidades vazias e cheias seladas em condições de produção, que você pode encaminhar ao laboratório acreditado para o ensaio de WVTR em cartucho. Assim, você pode remeter diretamente as unidades seladas ao laboratório acreditado para os testes de WVTR.
Checklist completo de preparação de RFQ e teste de selagem:
| Item de frente de trabalho | Especificação-alvo a declarar | Responsável | Entregável de verificação |
|---|---|---|---|
| 1. Teste de selagem em máquina AFPAK | Enviar 500–1.000 corpos vazios + bobina de película correspondente; selar grupos vazios e cheios de café na linha de produção de cápsulas de café | Engenharia AFPAK + comprador | Temperatura registrada do mordente (°C), pressão (MPa), tempo de permanência (s) e unidades de teste seladas |
| 2. Pedido de laboratório para WVTR da embalagem inteira | Especificar ASTM F1249-25 ou cartucho coulométrico a 38 °C / 90% RH; confirmar LoQ ≤ 0,0005 g/pkg/day | Laboratório externo terceirizado | Orçamento assinado confirmando subtração do branco do adaptador em epóxi e relatório em g/pkg/day |
| 3. Grupos de isolamento de componentes | Solicitar 3 cápsulas vazias seladas completas + 3 cápsulas somente corpo mascaradas com folha metálica por resina candidata | Qualidade do comprador + laboratório externo | Valores separados de transmissão da parede lateral vs flange-e-tampa em mg/pkg/day |
| 4. Linha de base de torra e sorção | Medir M inicial (g H₂O/gdw), aw inicial e meta de monocamada GAB no blend de torra selecionado | CQ interno ou laboratório de alimentos | Ficha de linha de base da torra anexada ao protocolo do estudo de armazenamento |
Perspectiva do setor: reteste cápsulas de base biológica, fibra e monomaterial sob alta umidade
Reverifique a transmissão de vapor de água da embalagem inteira a 38 °C e 90% RH e preveja no orçamento um flow-wrap secundário de alta barreira sempre que migrar de cápsulas de alumínio ou multicamadas com EVOH para biopolímeros compostáveis (PBS, PLA, PHA) ou corpos de fibra de madeira moldada. Melhorias na barreira ao oxigênio em resinas de base biológica podem não reduzir a passagem de umidade.
Desenvolvimentos recentes de materiais evidenciam essa assimetria entre o desempenho frente ao oxigênio e ao vapor de água em diferentes materiais. Para reduzir a umidade que penetra em cápsulas de base biológica, os engenheiros precisam testar tanto a química da resina quanto a embalagem secundária. Uma reportagem de novembro de 2025 da Bioplastics Magazine sobre o Fraunhofer IAP e a Golden Compound descreve biocompostos de casca de girassol compostáveis em âmbito doméstico nos quais os pesquisadores reduziram a permeabilidade ao oxigênio, mas observaram explicitamente que a otimização da barreira ao vapor de água continua em andamento. Da mesma forma, a cobertura da Packaging World sobre o projeto piloto de Nespresso à base de papel da Nestlé destaca que o corpo com 82% de fibra de madeira depende de um fino revestimento interno de biopolímero compostável e de uma selagem precisa no flange para resistir à umidade e à pressão de extração.
Dados experimentais de armazenamento confirmam por que formatos de base biológica exigem modificações de barreira com cargas inorgânicas/nanocargas (como as exploradas em US20230192983A1) ou bolsas externas secundárias. Em Lopriore et al. (2024), cápsulas desprotegidas de succinato de polibutileno cruzaram a monocamada aw0 = 0.43 em 327 dias a 20 °C / 54% RH, 120 dias a 30 °C / 54% RH, 56 dias a 30 °C / 75% RH e em apenas 26 dias a 45 °C / 75% RH. Por outro lado, Basile e colaboradores (Foods 2024, PMC10931445) demonstraram que acondicionar sachês individuais de papel ou grupos de dez cápsulas plásticas dentro de bolsas externas multicamadas de alta barreira (como PET 12 µm / Al 8 µm / PE 60 µm ou PET 12 µm / MPET 12 µm / PE 55 µm) transfere a barreira primária de vapor para a embalagem secundária por 180 dias a 25 °C e 40 °C até que o consumidor abra a bolsa externa.
Conforme a Packaging Strategies reportou sobre os testes de cápsulas na Plastic Technologies Inc. (PTI), a maneira como os componentes estruturais são montados no recipiente final governa o desempenho real de barreira. Antes de mudar para um corpo compostável ou monomaterial, valide tanto a compatibilidade de materiais de embalagem para cápsulas de café na estação de termoselagem quanto a WVTR da embalagem inteira no seu clima de distribuição-alvo.
Perguntas frequentes
O que é uma boa embalagem para café?
Uma boa embalagem para café isola hermeticamente o café torrado do vapor de água e do oxigênio externos, ao mesmo tempo em que acomoda a pressão do dióxido de carbono pós-torra ao longo do seu clima de distribuição-alvo.
Na produção de doses individuais, uma embalagem eficaz de café combina um corpo de recipiente rígido ou semirrígido, um laminado de tampa compatível pronto para perfuração e uma termoselagem contínua em toda a circunferência verificada em gramas por embalagem por dia. Em vez de confiar em rótulos genéricos de materiais, as equipes de qualidade avaliam o sistema completo de embalagem a 38 °C e 90% de umidade relativa para que a atividade interna de água permaneça abaixo do limiar da monocamada (aw0 ≈ 0.43) durante toda a vida útil no varejo.
Como saber se os grãos de café são de alta qualidade?
Grãos de café de alta qualidade apresentam cor de torra uniforme, estrutura celular intacta sem oxidação superficial de óleos, baixo teor de umidade pós-torra e aroma limpo na xícara, livre de defeitos rançosos ou amadeirados.
Sob a perspectiva da qualidade analítica, o café verde é seco até 10% a 12% de umidade antes da torra, enquanto os grãos recém-torrados saem da bandeja de resfriamento com cerca de 0,3% a 1,5% de teor de umidade e atividade de água abaixo de 0.20. Durante o armazenamento dentro de uma cápsula ou pacote selado, manter baixa a umidade de equilíbrio evita a hidrólise lipídica, preserva aldeídos voláteis e mantém o pH do espresso extraído estável acima de 5.1.
Quais cafés são testados quanto a mofo?
Lotes de café verde, remessas de café em pergaminho com alta umidade e cafés descafeinados ou armazenados em regiões tropicais são rotineiramente submetidos a triagem para fungos produtores de micotoxinas, como espécies de Aspergillus e Penicillium.
O crescimento de mofo e a formação de ocratoxina A ocorrem principalmente quando o café verde ou a borra de café permanece acima de uma atividade de água de 0.70 a 0.80 durante a colheita, as etapas do processo de secagem ou o transporte marítimo. Embora a torrefação comercial destrua esporos fúngicos vivos e reduza a atividade de água da torra para perto de 0.09, o teste de barreira contra umidade em cápsulas de café garante que as cápsulas seladas nunca reabsorvam umidade tropical suficiente para sustentar deterioração microbiana ou empedramento.
O que é café especial?
Café especial é o café Arábica ou Robusta fino que atinge 80 pontos ou mais em uma escala sensorial de 100 pontos.
Como os compostos voláteis delicados de origem se degradam rapidamente quando expostos à umidade, os torrefadores de cafés especiais em dose única exigem limites rigorosos de barreira contra umidade na embalagem inteira.
Como adulterantes podem ser detectados no café?
Os laboratórios detectam adulterantes no café utilizando espectroscopia no infravermelho com transformada de Fourier por refletância total atenuada (ATR-FTIR), cromatografia e microscopia.
Modelos quimiométricos traçam uma linha de contorno espectral para cada substância a fim de separar o Arábica puro de cascas ou enchimentos de sementes de Theobroma grandiflorum.
Uma baixa taxa de transmissão de oxigênio garante uma baixa taxa de transmissão de vapor de água em cápsulas de café?
Não. A transmissão de oxigênio e a de vapor de água seguem mecanismos distintos de solubilidade-difusão nos polímeros, de modo que um material com baixa permeabilidade ao oxigênio a seco ainda pode transmitir umidade significativa ou perder sua barreira ao oxigênio sob alta umidade.
Por exemplo, o copolímero hidrofílico de etileno-álcool vinílico (EVOH) e certos poliésteres de base biológica exibem fortes barreiras ao oxigênio a seco, mas absorvem moléculas de água quando expostos à umidade relativa tropical, o que plastifica as cadeias poliméricas e acelera a entrada tanto de umidade quanto de oxigênio. Inversamente, poliolefinas como o polipropileno resistem bem ao vapor de água, mas exigem uma camada de barreira para bloquear o oxigênio. Sempre teste de forma independente tanto a WVTR da embalagem inteira quanto a OTR úmida.
É possível medir a WVTR de cápsulas de café em cápsulas cheias com café torrado e moído?
Não. Os instrumentos padrão de permeação testam cápsulas seladas vazias varridas com gás de arraste seco ou preenchidas com dessecante calibrado.
O café recém-moído libera dióxido de carbono e compostos orgânicos voláteis enquanto adsorve umidade internamente, o que distorce o peso dos copos gravimétricos e contamina sensores de permeação infravermelhos ou coulométricos.
Precisa de amostras seladas em produção para a sua qualificação laboratorial de WVTR?
Envie à AFPAK seus corpos de cápsulas candidatos, bobinas de película de cobertura e peso-alvo da dose para realizar um teste controlado de selagem em nossos equipamentos rotativos ou lineares. Explore nossas soluções de linha de produção de cápsulas de café para preparar grupos de teste vazios e cheios repetíveis para a verificação no seu laboratório externo.
A tabela do orçamento de entrada de umidade cápsula-dia, os exemplos de planejamento de engenharia e as referências à solução de problemas de produção e à literatura publicada são casos ilustrativos baseados em determinadas premissas e suposições, não representando testes laboratoriais acreditados da AFPAK nem exemplos de fábricas de clientes.
Referências e fontes
- ASTM International: ASTM F1249-25, Método de ensaio padrão para taxa de transmissão de vapor de água através de materiais flexíveis de barreira usando sensor infravermelho modulado (Vigente, nov. 2025)
- ASTM International: ASTM F1249-20, Revisão histórica substituída pela F1249-25
- ASTM International: ASTM E96/E96M-24a, Métodos de ensaio padrão para determinação gravimétrica da taxa de transmissão de vapor de água de materiais (Vigente, nov. 2024)
- ASTM International: ASTM E398-24, Método de ensaio padrão para taxa de transmissão de vapor de água de materiais em folha usando medição dinâmica de umidade relativa (Vigente, jan. 2025)
- ASTM International: ASTM D7709-12(2023), Métodos de ensaio padrão para medição da taxa de transmissão de vapor de água (WVTR) de frascos e blísteres farmacêuticos
- ASTM International: ASTM F88/F88M-23, Método de ensaio padrão para resistência de selagem de materiais flexíveis de barreira
- ASTM International: ASTM F2338-24, Método de ensaio padrão para detecção não destrutiva de vazamentos em embalagens pelo método de decaimento de vácuo
- ASTM International: ASTM F2029-16(2021), Práticas padrão para execução de termoselagens em laboratório para determinação da termoselabilidade de materiais flexíveis de barreira
- Lopriore, M., et al. (2024): Absorção de umidade durante o armazenamento de café embalado em cápsulas compostáveis, Food Packaging and Shelf Life, Vol. 46, 101403
- Marinello, S., et al. (2021): Comparação técnica e ambiental de cápsulas de café, Packaging Technology and Science
- Jakobsen, M., & Risbo, J. (2008): Um modelo simples para a interação entre a transmissão de vapor de água e de oxigênio em materiais multicamadas de barreira, Packaging Technology and Science, 21(4), 207–216
- Basile, G., et al. (2024): Impacto de diferentes filmes de embalagem na vida útil de sachês e cápsulas de café, Foods, 13(5), 759
- Iowa State University PolyCy (Cochran Research Group): Tabela pública de tarifas de espaços e equipamentos de laboratório
- Publicação de pedido de patente dos EUA US20230192983A1 (2023): Estruturas multicamadas biodegradáveis de cápsulas de café e avaliação de barreira segundo ASTM E96
- Bioplastics Magazine (19 nov. 2025): Barreira ao oxigênio aprimorada em plástico biodegradável para cápsulas de café
- Packaging World: Nestlé testa cápsulas Nespresso à base de papel
- Packaging Strategies: Resultados de estudo mostram que o desempenho de barreira de cápsulas de café varia significativamente entre tipos e marcas
Artigos relacionados
- Verifique o desempenho da barreira ao oxigênio e o O₂ no espaço livre de cápsulas de café
- Combine corpos de cápsulas com filmes de selagem compatíveis
- Qualifique lotes recebidos de corpos de cápsulas e bobinas de filme
- Explore os equipamentos AFPAK de envase e selagem de cápsulas Nespresso
- Conheça as máquinas AFPAK de envase e selagem K-Cup


