
2026年十月更新
コーヒーカプセルの試験は、密封されたコーヒー容器の水蒸気透過度(WVTR)を定量化します。完全な適格性評価プログラムでは、容器全体の透過を、初期焙煎水分、内部平衡湿度、およびフランジ封止部の粗大リークから明確に区別します。
平面フィルムの試験成績書だけに頼ると、コーヒー製造工程で生じる深絞りコーナー部の肉薄化やヒートシールフランジの透過経路を見落とすことになります。調達チームが環境条件を横断して候補シェルや蓋材箔を評価する際、すべての報告書には試験片の形状、調湿雰囲気、および報告単位が記録されていなければなりません。
加工・製造後に焙煎コーヒー豆へ到達する水分量を管理することで、豆の香気と抽出液の安定性が守られます。
クイックスペック:水分検証の四つの柱
- 容器全体透過度:固定された温度・湿度下における一日一容器あたりの水蒸気グラム数またはミリグラム数(g/pkg/day)。
- 平面フィルム透過度:ASTM F1249-25またはASTM E96/E96M-24aに基づく一日一平方メートルあたりのグラム数(g/m²/day)。
- 製品水分状態:乾量基準質量分率(g H₂O/gdw)と熱力学的的水分活性(aw)のペア。
- 密封完全性:ASTM F2338-24による非破壊真空減衰試験およびASTM F88/F88M-23によるストリップ剥離強度。
- 焙煎直後のコーヒーはaw = 0.090付近から始まり、全体的な固結が目視されるはるか前にaw0 = 0.43付近の臨界単分子層を超えます。
- 熱成形コーナー部とヒートシールフランジが最終容器への水蒸気侵入を支配するため、エポキシ固定カートリッジ試験が不可欠です。
- 同一試験片に対する分析計の反復測定値と、独立した物理的容器および複数シフトの製造ロットを明確に区別してください。
コーヒーカプセル防湿バリア試験が区別する四つの水分指標
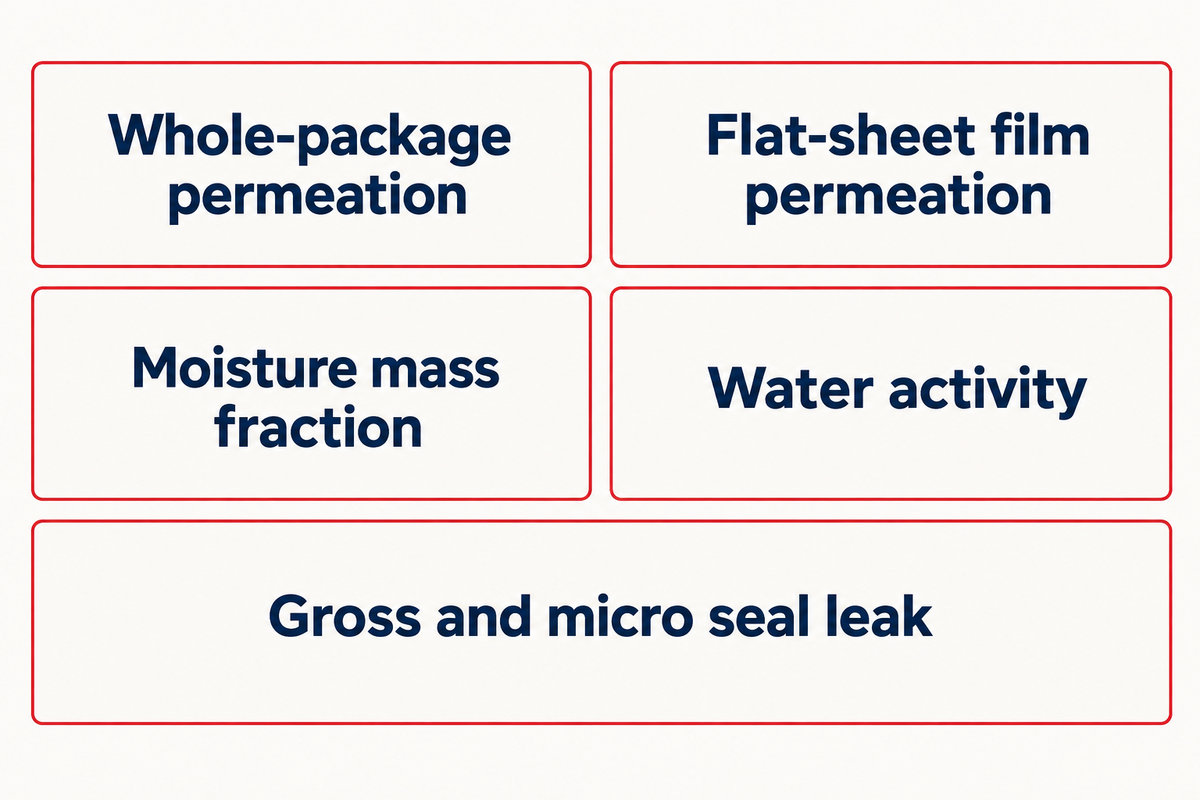
個別容器透過度(SCTR)は、コーヒー容器を通過する水蒸気透過速度を表します。コーヒーパックの完全性を検証するには、平衡含水率(EMC)によって決まる粉砕コーヒーの初期質量と水分活性(aw)、および機械的なシールリークも併せて評価する必要があります。
コーヒーは湿気を吸収しますか?
コーヒー豆の焙煎により自由水と化学結合水の大部分が放出され、乾量基準でおよそ0.27%〜1.5%のコーヒーマトリックスが残ります。相対湿度を持つ空気がシングルサーブのコーヒーパックに接触すると、コーヒー層は内部蒸気圧がヘッドスペースと等しくなるまで急速に水分を収着します。
Loprioreらによる2024年十二月のFood Packaging and Shelf Life誌の研究では、生分解性ポリブチレンサクシネート(PBS)シェルに密封された中煎りアラビカ7 gの初期値は、aw = 0.090 ± 0.004、水分M = 0.0027 ± 0.0002 g H₂O/gdw(AOAC 979.12真空乾燥法、1.32 kPa・70 °Cで15時間測定)でした。この乾燥状態におけるガラス転移温度はTg = 52 °Cでした。
保管中に容器壁を通過して水蒸気が蓄積すると、Guggenheim-Anderson-de Boerモデル(C = 2.11, b = 0.95)により、aw0 = 0.43およびm0 = 0.033 g H₂O/gdwで臨界単分子層に達し、その時点でTgは34 °Cまで低下することが示されました。この単分子層を超えるとマトリックスが可塑化してゴム状態へと変化し、クロロゲン酸エステルの加水分解が加速され、抽出液のpHが5.40 ± 0.06から5.1未満へと低下しました。
なお、aw0 = 0.43およびm0 = 0.033 g H₂O/gdwという数値は、特定の中煎りアラビカ配合に固有の値である点に留意が必要です。焙煎プロファイル、ロブスタのブレンド比率、粒度分布、保管条件が異なれば水分収着等温線もシフトするため、0.43を普遍的な不合格基準として扱うのではなく、抽出方式ごとに製品品質のカットオフ値を設定する必要があります。したがって、0.43という値を一律のロット廃棄基準と仮定するのではなく、各製品仕様に応じた品質限界値を定めるのが適切です。
標準的な水分分析では、酸素や水分がシングルサーブ容器に侵入した際に吸着および吸湿挙動がコーヒーの含水率をどのように変化させるかが文書化されています。従来の乾燥炉試験法による検証と並行して、主成分分析を組み合わせた迅速近赤外分光モデルを用いることで、包装前のロットをスクリーニングできます。
| 測定指標 | 標準報告単位 | 試験片および試験方法 | 証明できること | 証明できないこと |
|---|---|---|---|---|
| 容器全体透過度 | g/pkg/day または mg/cavity·day | 試験カートリッジにエポキシ固定された空の密封容器 | ボディ・フランジ・蓋を通過する定常状態の水蒸気移動 | 初期焙煎乾燥度またはシフト全体での粗大ピンホール発生率 |
| 平面フィルム透過度 | 指定T・RHにおける g/(m²·day) | 未成形のフィルムまたは箔クーポン(ASTM F1249-25) | 成形やヒートシール前の原反固有のバリア性 | 深絞り後のコーナー肉薄化またはフランジシール完全性 |
| 水分質量分率(M) | %湿量基準 または g H₂O/gdw | 真空乾燥炉(AOAC 979.12)またはハロゲン水分計による未包装焙煎粉 | 冷却および粉砕後に存在する結合水と自由水の合計量 | 容器の透過速度または熱力学的反応性しきい値 |
| 水分活性(aw) | 無次元比(0.00〜1.00) | 露点式または静電容量式湿度計チャンバー内で平衡化したコーヒー層 | マトリックスの可塑化を駆動する平衡蒸気圧比 | 過剰な水分が容器壁から入ったか粉砕工程中に吸湿したか |
| 粗大および微小シールリーク | Pa·s⁻¹減衰速度 または ストリップ剥離力(N/15 mm) | 未開封容器(ASTM F2338-24)または剥離試験片(ASTM F88/F88M-23) | 機械的封止の連続性と剥離破壊モード | 無傷のポリマー壁を通過する拡散性の水蒸気透過 |
平面フィルムのデータシートや焙煎業者の水分証明書だけでは、高湿環境下における密封ユニットの性能は分かりません。コーヒー粉の検査、容器全体透過度、およびコーヒーカプセルのバリア性検証試験は、それぞれ独立した適格性評価項目として管理してください。
ASTM F1249赤外線センサー、ISO 15106、およびASTM E96重量法カップの選定
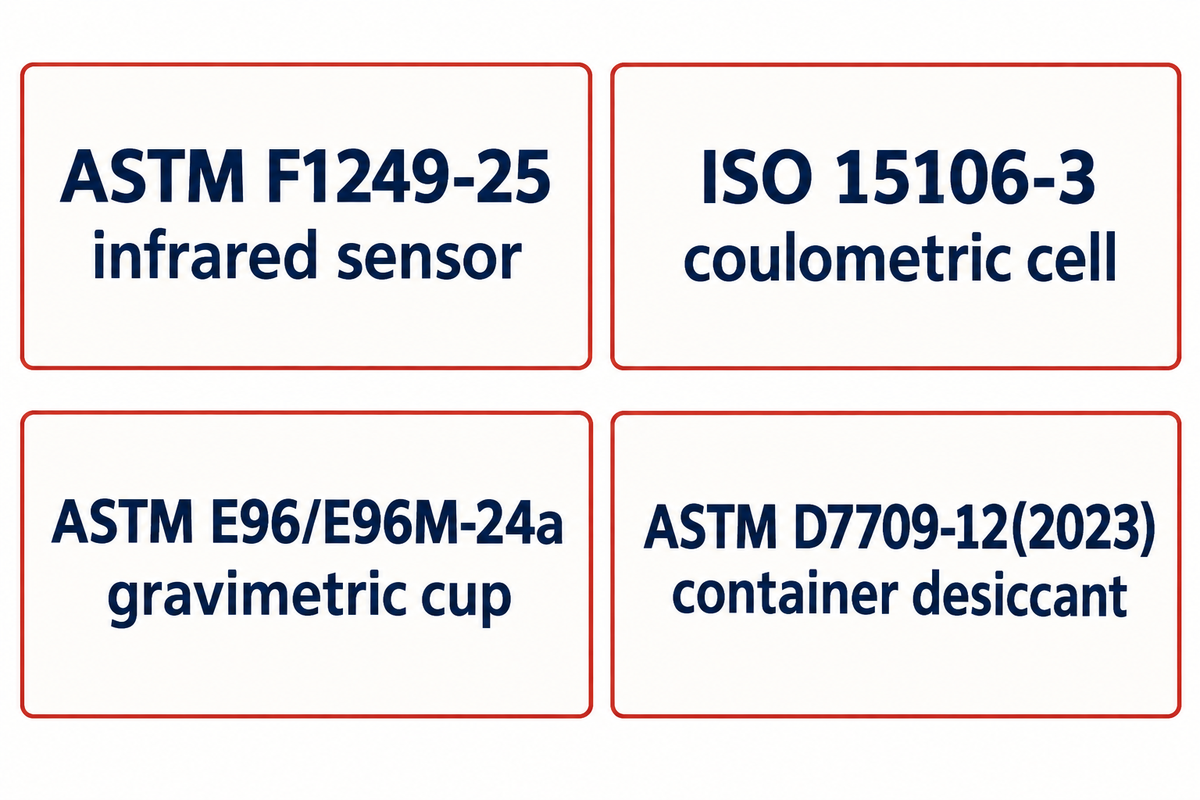
ハイバリア容器にはセンサー式の透過度分析計(ASTM F1249-25、ISO 15106-2、またはISO 15106-3)を選定し、アウトガスがない高透過性材料には重量法カップ(ASTM E96/E96M-24a)を使用します。想定される透過度レンジに検出器を合わせることで、疑似ゼロ表示や物質収支エラーを防げます。
水蒸気透過度試験はASTM E96とASTM F1249のどちらを使うべきですか?
透過度が0.1 g/(m²·day)未満のバリアシートや容器全体のマウントが必要な場合はASTM F1249-25(または電解五酸化二リンセル)を使用してください。透過度が0.01〜0.1 g/(m²·day)の範囲にあり、ワックス封止が可能なバリアシートにはASTM E96/E96M-24a(重量法乾燥剤カップまたは水カップ)を使用してください。
試験機関の見積書では必ず現行の改訂年を確認してください。ASTM Internationalは2025年十一月にF1249をASTM F1249-25へ更新(ASTM F1249-20を代替)し、2024年十一月にE96をASTM E96/E96M-24aへ更新、2025年一月にE398をASTM E398-24へ更新しました。ASTM E398-24の適用範囲1.3では、クランプシール部からの水蒸気リークにより、あらゆるWVTR測定法(37.8 °C・相対湿度90%における試験法E96/E96M乾燥剤法を含む)には約0.01 g/(24 h·m²)の実用下限が存在し、各装置でアルミ箔試験片を用いて確認・校正補償できると規定されています。
「水蒸気透過度および水蒸気透過係数の値は注意して使用しなければならない。」
ASTM F1249-25の注記1では、厚さとの反比例関係および水蒸気分圧差との正比例関係が常に成り立つとは限らないため、水蒸気透過度および透過係数の値は慎重に扱うよう定めています。同様に、ASTM E96/E96M-24aの5.2.1項でも、ある特定の条件下で得られたWVTR結果から異なる条件下での結果を予測することはできないと明記されています。
アルミニウムや厚手蒸着蓋材などの超ハイバリア構造に対し、AMETEK MOCONのAQUATRAN 3/34電量式五酸化二リン分析計は平面フィルムの検出下限を0.005 g/(m²·day)と規定しています。しかし、平面シートに対する機器感度は、マウントされた容器全体システムの定量下限をそのまま保証するものではありません。容器全体の定量下限は、エポキシ封止面積、銅管ブランク、および反復マウント時のばらつきにも左右されます。
焙煎直後のコーヒーを充填した容器で重量増加測定を決して行わないでください。挽きたてのコーヒーは二酸化炭素(焙煎質量の1%〜2%)や揮発性化合物を放出するため、二酸化炭素の放出・拡散による質量減少が分析天びん上の水分吸収を覆い隠してしまいます。乾燥減量法や熱重量分析(TGA)装置も、カールフィッシャー滴定や真空乾燥脱着で校正しない限り、水分と一緒に焙煎揮発分まで揮散させてしまいます。
| 規格 / 試験法 | 現行版 | 検出原理 | 代表的な対象試験片 | 実用下限 / ブランク規則 | コーヒー用途での主な制約 |
|---|---|---|---|---|---|
| ASTM F1249-25 / ISO 15106-2 | 2025年十一月 | パルス変調赤外線センサー | 軟包装フィルム、シート、カートリッジ固定容器 | フィルム ~0.005 g/(m²·day);容器LoQは治具ブランクで決まる | 乾燥窒素キャリアパージと3Dカップ用の無漏洩エポキシアダプターが必要 |
| ISO 15106-3 / 電量式 P₂O₅ | 現行 | P₂O₅皮膜上の電解ファラデー電流 | 超ハイバリアラミネート、金属箔、マウント容器 | AQUATRAN 3/34平面フィルムで 0.005 g/(m²·day) | シール部の粗大ピンホールや湿潤パージガスに晒されるとセンサーセルが飽和する |
| ASTM E96/E96M-24a | 2024年十一月 | ワックス封止皿における乾燥剤増量または水分減量(重量法) | 制御されたT・RH下の平面シートおよび透過性フィルム | ワックスクランプシールにより 0.01 g/(24 h·m²) 付近が下限 | CO₂放出による質量減少干渉のため充填直後のコーヒー容器は試験不可 |
| ASTM E398-24 / ISO 15106-1 | 2025年一月 | ドライ/ウェットチャンバー間の動的相対湿度蓄積 | 5〜5,000 g/(24 h·m²) にわたるシートバリアのスクリーニング | 適用範囲1.3に基づきアルミ箔ブランクが必須(~0.01 g/(24 h·m²)) | 深絞り容器カートリッジではなく平面バリアシート向けに設計 |
| ASTM D7709-12(2023) | 2023年六月 | 無傷の密封容器内に封入した乾燥剤の重量増加 | ボトルおよび熱成形ブリスターキャビティ(mg/cavity·day) | 通常 40 °C / 75% RH での数週間にわたる秤量スケジュール | 医薬品キャビティで妥当性確認済み;極低透過領域では結果判明まで長期間を要する |
| AOAC 979.12 / NIR校正 | 現行 | 真空定温乾燥(1.32 kPa, 70 °C, 15 h)または分光モデル | 保管前または保管後の未包装粉砕コーヒー層 | コーヒー試料上のM(g H₂O/gdw)を直接定量 | 破壊的な製品分析であり、容器壁透過とシール侵入の切り分けは不可 |
平面フィルムのWVTRに頼らず密封カプセル全体を試験する
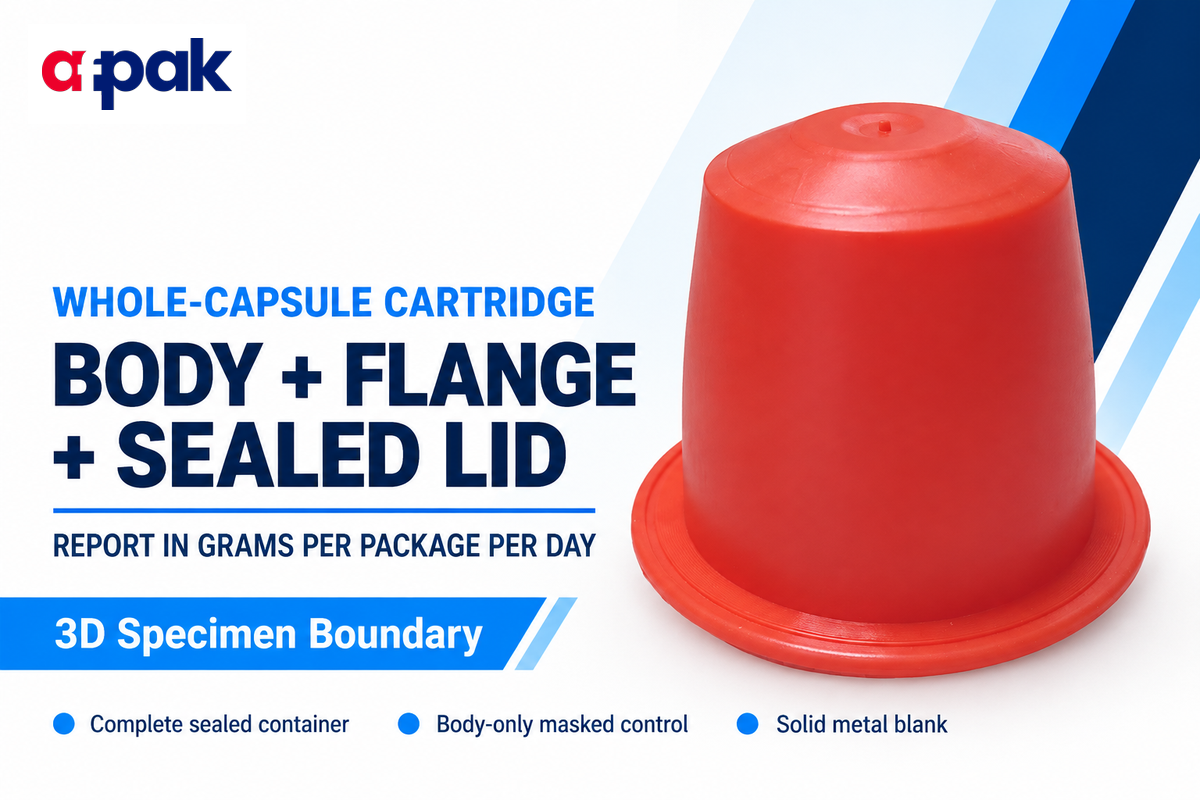
熱成形または射出成形ボディとヒートシール蓋の適格性評価では、容器全体のカートリッジ試験を採用し、一日一容器あたりのグラム数(g/pkg/day)で結果を表記してください。平面シートの結果(g/m²/day)には、深絞りコーナー部の肉薄化や結晶配向の変化が反映されません。
低アウトガス二液型エポキシ樹脂を用いて空の密封容器を金属プレートや銅管にマウントする手順については、Marinelloらによる2021年のPackaging Technology and Science誌の研究およびAMETEK MOCONの技術資料TB-PTPS-5007を参照してください。ベースプレートを貫通してろう付けされた二つの銅管により、外部を38 °C・90% RHチャンバーに晒しながら内部を乾燥窒素キャリアガスで掃気できます。
容器のどの部位から水蒸気が侵入しているかを特定するため、試験機関では三つの異なるカートリッジ構成を並行して測定します。
- 完全密封容器(ボディ+フランジ+蓋):生産ラインでヒートシールされた空容器の底部をパージアダプターに接着し、側壁、フランジ界面、および蓋材箔からの総侵入量を測定します。
- ボディ単体分離(上部を厚手アルミ箔でマスク):標準の蓋材をフランジ上にエポキシ接着した厚手の不透過性アルミディスクに置き換え、成形側壁および底部コーナーRからの透過のみを分離測定します。
- 蓋・シール分離(剛性金属カップベース):量産用の蓋材フィルムを機械加工された金属カップまたはマスク済みボディにヒートシールし、蓋材原反およびシール層からの拡散のみを分離測定します。
特許公開US20230192983A1(2023年六月公開)に示されている通り、成形後の幾何形状が重要となる理由は、ポリマーシートの深絞り熱成形によってシートが不均一に延伸され、水蒸気透過が集中する底部コーナー半径が薄肉化するためです。多層ラミネートがポリエチレンやポリプロピレンのシーラント層を使用していても、コーナーの絞り比によって医薬品ボトル、ヒプロメロースシェル、増粘剤カプセルのブリスターにおける局所バリア厚みが変化します。K-Cup充填シール機でより大型のフォーマットを熱成形すると、側壁面積に対するシール外周長の比率がさらに高まります。
ASTM D7709-12(2023)(適用範囲1.1、1.4、1.8、1.9)では、乾燥剤を封入して密封した容器を通常40 °C・相対湿度75%で重量測定し、一日一ボトルあたりのミリグラム数(mg/bottle-day)または一日一ブリスターキャビティあたりのミリグラム数(mg/cavity-day)で直接報告します。同規格はこの密封容器試験アプローチが他の多くの消費者向け包装形態・サイズにも適していると記しています。
試験機関は、試験片と同一のエポキシビードを用いた金属ソリッドダミーまたは厚手アルミ箔ブランクを必ず並行測定しなければなりません。このブランク値を差し引く(または検証する)ことで、エポキシからのアウトガスや配管継手の微小リークが g/pkg/day の報告値に混入するのを防ぎます。
カプセル日次水分侵入バジェットによる累積曝露量の算出
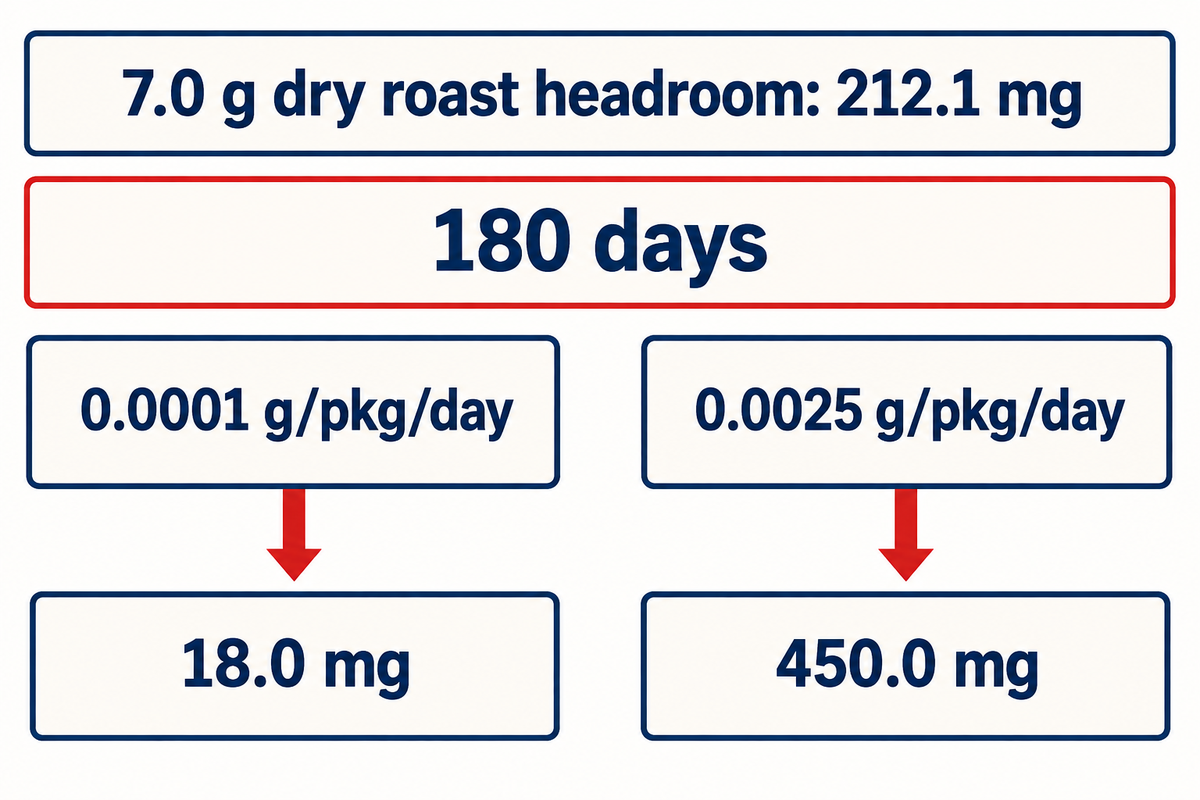
カプセル日次水分侵入バジェットは、検証済みの容器全体透過速度(WVTRpkg、単位 g/pkg/day)に保管日数(t、単位 日)を乗じて累積透過水分質量(Mcum、単位 mg)を算出し、単分子層可塑化に至る前の乾燥焙煎コーヒーの許容水分余裕量(ヘッドルーム)と比較します。
コーヒーの賞味期限に最も大きな影響を与える包装要因は何だと思いますか?
完全に気密封止されたバリアシステムにおいては、所定の保管条件下で容器壁、蓋材箔、およびヒートシールフランジを通過する酸素と水蒸気の複合バリア性能が、賞味期限に対する包装の主要な影響を決定づけます。
あらゆるカプセルシステムに対して誇大主張なしにカプセル日次水分侵入バジェットを適用するため、物質収支式と境界条件を明示します。外部温度・湿度が定常状態にある場合、累積水分侵入量は Mcum = WVTRpkg × t となり、乾量基準含水率は M(t) = Mi + (WVTRpkg × t) / mdry となります。揮発性のコーヒー香気成分は単分子層を超えると急激に反応性が高まるため、吸水量をこのしきい値未満に抑えることが風味の安定化につながります。
Lopriore et al. (2024). (2024) の実験焙煎パラメータを用いた比較試算を考えてみましょう。乾燥焙煎充填量を m dry = 7.0 g、初期含水率を M i = 0.0027 g H₂O/g dw(初期水分 18.9 mg)、GAB単分子層限界を m 0 = 0.0330 g H₂O/g dw(a w0 = 0.43 における水分 231.0 mg)と仮定します。単分子層に達するまでの最大水分ヘッドルームは ΔMmax = 231.0 − 18.9 = 1個あたり 212.1 mg H₂O(充填量を 5.5 g と仮定した場合は 166.7 mg H₂O)となります。
| 保管期間 / パラメータ | 想定パック A (0.0001 g/pkg/day) | 想定パック B (0.0005 g/pkg/day) | 想定パック C (0.0025 g/pkg/day) | 実験参照値 (Lopriore 2024 PBS) |
|---|---|---|---|---|
| ミリグラム単位の日次透過速度 | 0.10 mg/pkg/day | 0.50 mg/pkg/day | 2.50 mg/pkg/day | 各T/RHにおける実測収着速度論 |
| 30日時点の累積侵入量 | 3.0 mg (7 g の 0.04%) | 15.0 mg (7 g の 0.21%) | 75.0 mg (7 g の 1.07%) | 45 °C / 75% RH では 26 d で単分子層到達 |
| 60日時点の累積侵入量 | 6.0 mg (7 g の 0.09%) | 30.0 mg (7 g の 0.43%) | 150.0 mg (7 g の 2.14%) | 30 °C / 75% RH では 56 d で単分子層到達 |
| 90日時点の累積侵入量 | 9.0 mg (7 g の 0.13%) | 45.0 mg (7 g の 0.64%) | 225.0 mg (3.21% — 212.1 mg を超過) | 20 °C / 75% RH では 89 d で単分子層到達 |
| 120日時点の累積侵入量 | 12.0 mg (7 g の 0.17%) | 60.0 mg (7 g の 0.86%) | 300.0 mg (4.29% — ヘッドルーム超過) | 30 °C / 54% RH では 120 d で単分子層到達 |
| 180日時点の累積侵入量 | 18.0 mg (7 g の 0.26%) | 90.0 mg (7 g の 1.29%) | 450.0 mg (6.43% — ヘッドルーム超過) | 20 °C / 65% RH では 142 d で単分子層到達 |
| 270日時点の累積侵入量 | 27.0 mg (7 g の 0.39%) | 135.0 mg (7 g の 1.93%) | 675.0 mg (9.64% — ヘッドルーム超過) | 20 °C / 54% RH では単分子層未満を維持 |
| 365日時点の累積侵入量 | 36.5 mg (7 g の 0.52%) | 182.5 mg (7 g の 2.61%) | 912.5 mg (13.04% — ヘッドルーム超過) | 20 °C / 54% RH では 327 d で単分子層到達 |
| 180 d 時点での 212.1 mg ヘッドルーム消費率 | 単分子層バジェットの 8.5% を消費 | 単分子層バジェットの 42.4% を消費 | 212.2% (85日目付近で aw0 = 0.43 を突破) | GAB等温線+pH低下による直接検証 |
| 技術スクリーニング判定 | 12ヶ月熱帯スクリーニング合格 | 6–12ヶ月スクリーニング合格;実充填試験で確認要 | 二次バリア外袋またはシェル材質のアップグレードが必要 | PBSに外装バリア包装が必須である理由を実証 |
表3を読み解く際には、二つの物理的境界条件を念頭に置く必要があります。第一に、容器壁の両側で分圧差が一定であると仮定し、容器シェル自体に吸収される水分を無視して一定の日次透過速度に時間を乗じる計算は、動的な賞味期限モデルではなく、安全側(上限値)のスクリーニングバジェットであるという点です。実際には、コーヒー層が水分を吸収して内部水分活性が 0.090 から 0.43 へと上昇するにつれて駆動力となる分圧差は縮小するため、線形乗算は動的な賞味期限モデルではなく保守的な上限スクリーニング指標として機能します。
第二に、Lopriore et al. (2024)が研究の表1で示した通り、75% RH下で温度を 20 °C から 45 °C へ上げると、単分子層 aw0 = 0.43 に到達するまでの期間が 89日から 26日へと短縮され、ポリマーの透過性と抽出液の酸味を左右する可溶性固形分および脂肪酸の化学変化の双方が加速されます。
同一熱帯条件(38°C / 90% RH)でのカプセル適格性評価プロトコルの実施
二つの候補容器を比較する前に、38 °C・相対湿度90%、前処理調湿時間、エポキシ治具ブランク差し引き、および独立した反復階層を含む十個の境界パラメータすべてを固定してください。あるサプライヤーの 23 °C / 50% RH での報告書を別のサプライヤーの 38 °C / 90% RH での報告書と比較しても、調達上の優劣評価は無効になります。
| プロトコルパラメータ | 固定仕様項目 | 条件不一致が比較を無効化する理由 | 監査検証エビデンス |
|---|---|---|---|
| 1. 試験温度およびRH | 駆動側 38.0 ± 0.5 °C および 90 ± 2% RH(熱帯ストレス) | 透過度は温度および湿度に対して指数関数的に上昇する(ASTM E96/E96M-24a 5.2.1) | 成績書に添付されたチャンバー温湿度計の生ログデータ |
| 2. 試験片構成 | 実機シールされた空容器 + ボディ単体マスク対照群 | 側壁コーナーの肉薄化とフランジ・蓋材の拡散を切り分ける | エポキシマウントの記録写真および露出面積寸法 |
| 3. 標準試験法および改訂版 | ASTM F1249-25(赤外線法)または電量式 P₂O₅ セル | 重量法カップは 0.01 g/pkg/day 未満の分解能を持たない | 成績書における現行規格改訂年および検出器型式の明記 |
| 4. 治具ブランク差し引き | 同一エポキシでマウントした中実アルミダミーまたは厚手箔ブランク | エポキシビードのアウトガスや配管継手リークが容器透過を疑似的に装うため | 試料値から差し引かれたブランクベースライン報告値(g/pkg/day) |
| 5. 前処理調湿平衡 | 定常プラトー到達前に 38 °C / 90% RH で最低 48〜72 時間保持 | 親水性EVOHやバイオポリマーは水分ブレークスルーに遅れが生じるため | ≥3 点にわたるプラトー勾配を示す経時フラックス曲線 |
| 6. 報告単位基準 | 面積除算を行わない非正規化の g/package/day(または mg/cavity·day) | 任意の幾何面積で割ると一杯あたりの水分侵入バジェットが歪むため | 要約表および分析計の生データ出力における明示的な単位ラベル |
| 7. 反復測定の階層構造 | 独立マウント容器 ≥3 個 × 生産金型キャビティロット ≥2 水準 | 1個の試験片に対する3回の反復スキャンはロットばらつきではなく機器ノイズを測るため | キャビティ番号、シフト時刻印、および個別試験片の測定値 |
| 8. 密封完全性の事前スクリーニング | 透過度マウント前の非破壊真空減衰試験(ASTM F2338-24) | シールリークのある容器をマウントすると 4 週間の透過セル測定が無駄になるため | エポキシポッティング前に記録された真空減衰の合否トレース |
| 9. 充填済みカプセルの並行エージング | 同一焙煎ロット、7.0 g または指定充填量、38 °C / 90% RH で保管 | 空容器のWVTRだけでは内部の焙煎粉吸湿やpHドリフトを捉えられないため | aw、M、および抽出pHの定期抜き取り測定日(0, 30, 60, 90 d) |
| 10. 受入ロットのトレーサビリティ | 樹脂グレード、EVOH厚み、蓋材箔ゲージ、およびCOAロット番号 | 記録のない樹脂変更は将来の量産比較を無効化するため | コーヒーカプセル受入資材適格性評価記録との相互リンク |
試験機関の報告書を評価する際は、三つの反復階層を識別してください。第一は、同一マウントカートリッジに対する検出器の反復スキャンです。第二は、同一金型キャビティから得られた独立した物理的容器です。第三は、異なる樹脂ロットやシールシフトからサンプリングされた容器です。1回の試験依頼で三つの試験片を測定した結果は初期の実現可能性を示すものであり、量産規模での工程能力を保証するものではありません。
充填ラインにおける湿度・酸素連動劣化とシールフランジ微小リークの診断
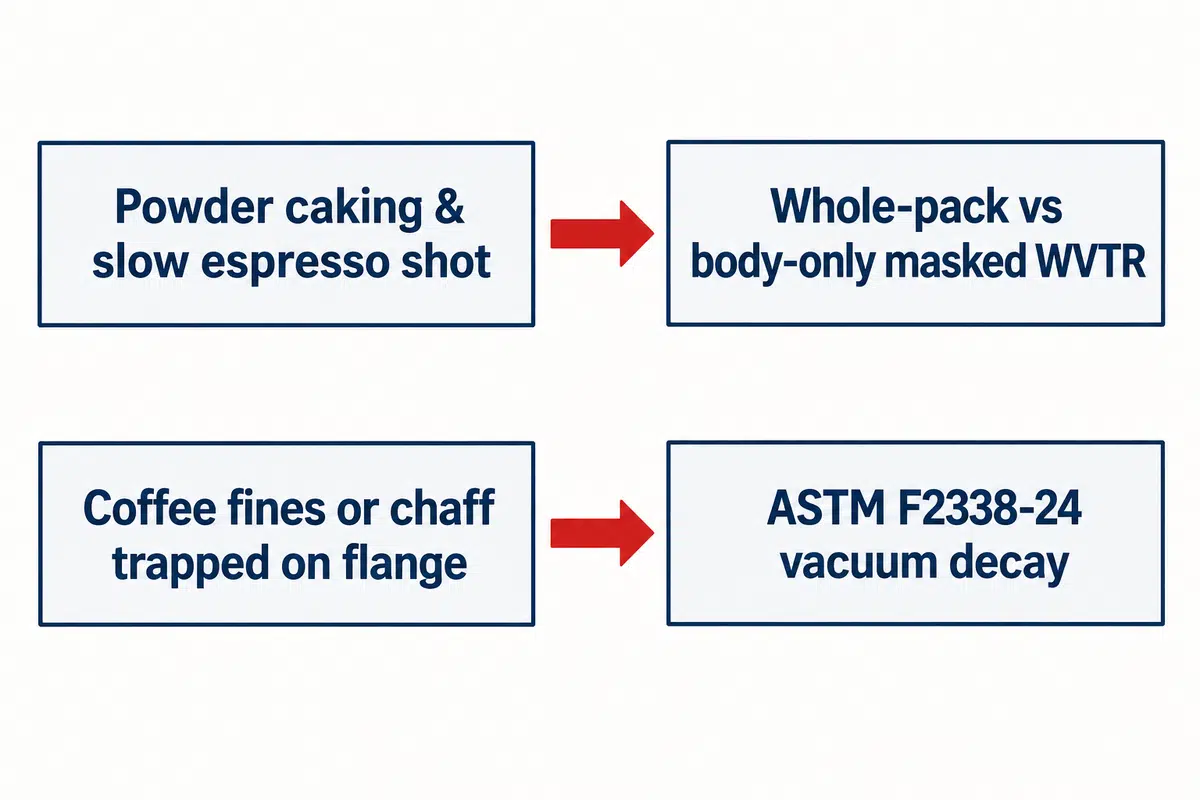
問題は吸湿による粉の固結ですか?それとも香気の酸化劣化ですか?もし吸湿固結なら、原因は容器壁全体の透過ですか?あるいはEVOHバリア層の吸湿可塑化ですか?ヒートシールリムにコーヒー微粉が噛み込んでいますか?それとも初期焙煎水分が高すぎますか?
なぜコーヒー豆の袋にはワンウェイ排気バルブが付いているのですか?
焙煎直後のコーヒー豆は大量のCO2を放出し、軟包装袋は膨張しやすいため、外気の侵入を防ぎながら過剰なガスだけを逃がすワンウェイバルブが使用されます。一方、剛性のあるシングルサーブカプセルにはバルブがないため、ロースターは通常、粉砕後にデガス(脱ガス)時間を設けてカプセル密封前のガス放出を安定化させます。
多層ポリプロピレン構造(PP/tie/EVOH/tie/PP)では、水蒸気と酸素の透過は相互に関連しています。高い相対湿度はEVOH共重合体を可塑化して水素結合を乱し、酸素透過度を急増させることが実証されています。しかし、JakobsenとRisboがPackaging Technology and Science誌で実証したように、中間EVOH層の定常状態における水分活性は、内外のポリオレフィン保護層の水蒸気透過度と厚みの非対称性に依存します。乾燥したコーヒーに接する内側層に対して、高湿な外気に接する外側により厚いポリプロピレンバリア層を配置することで、周囲湿度が高い環境でもEVOH層を臨界可塑化領域である 75% RH 未満に保つことができます。
AFPAK Nespressoコーヒーカプセル充填シール機のヒートシールヘッド温度や空圧を上げる前に、以下の診断マトリックスを用いて材料自体の透過と機械的な封止不良を切り分けてください。これにより、消費者のコーヒーマシンで抽出する際に各ポッドが確実に穿孔される状態を維持できます。
| 観察された不良症状 | 主な物理的メカニズム | 確認用の試験機関 / QCテスト | シール温度変更前に行う充填ライン点検 |
|---|---|---|---|
| 高湿保管後の粉体固結およびエスプレッソ抽出遅延、真空減衰は PASS | 容器壁または蓋材の水蒸気透過が単分子層バジェットを超過 | 38 °C / 90% RH における容器全体 対 ボディ単体マスクWVTR(ASTM F1249-25) | 底部コーナー半径のシェル肉厚を確認;シールリムを過熱しないこと |
| 90% RH 保管時のみ急激な酸素上昇と香気劣化が発生、ドライOTRは PASS | 外側PP層が薄すぎるか対称構造のため、EVOH層が 75% RH を超過(Jakobsen & Risbo) | 加湿OTR(ASTM F1927-20)および断面層厚マイクロメトリー測定 | サプライヤーCOAの共押出層比率を監査;二次バリアピロー外袋を追加 |
| シール後 1 日目に直ちに高い aw(>0.35)を示す | 焙煎冷却時の加水過多、または充填前の高湿粉砕室での吸湿 | グラインダー排出部でのAOAC 979.12真空乾燥Mおよび露点式 aw 測定 | 粉砕室の除湿(目標 <40% RH)およびデガスサイロ滞留時間を点検 |
| 50 個中 1 個の割合で急激な吸湿と低い真空減衰値を示す | フランジシール面に付着したコーヒー微粉やチャフが微小リーク経路を形成 | ASTM F2338-24 真空減衰試験 + シールリングの顕微鏡検査 | オーガードリップ防止シャットオフ、除電装置、およびリムエアブロー清掃を点検 |
| ストリップ剥離強度(ASTM F88)は高いが、キャビティ間のWVTRばらつきが大きい | 過剰なシール温度によりフランジ端部のシーラント層が押し出される(コーキング枯渇) | 蓋・シール分離カートリッジWVTR + ASTM F2029-16(2021) ヒートシール曲線 | プラテン平行度を調整し、シールバー温度を 5 °C 刻みで段階的に下げる |
| 包装後 48 時間以内に蓋材箔が著しくドーム状に膨張、水分は正常 | 気密シール前の焙煎後CO₂デガス時間が不十分 | ヘッドスペース圧力計 + 焙煎ロットの重量法デガス曲線 | サイロのデガス時間を 4〜12 時間延長;窒素フラッシュのタイミングを確認 |
| 深絞りバイオポリマーカップのコーナーピンホールまたは応力白化 | 熱成形プラグアシストの絞り比が樹脂の溶融張力を超過 | ボディ単体マスクWVTR + 底部コーナー半径の染色浸透探傷試験 | 受入カップロットを不合格とし、カップ製造元と熱成形絞りプロファイルを見直す |
| 38 °C エージング後にアルミ箔とラッカー層の間でデラミネーション(層間剥離)が発生 | 接着剤の加水分解またはコーヒーオイルのヒートシールラッカーへの移行 | 熱帯調湿後の 90 度剥離モード検査(ASTM F88/F88M-23) | 焙煎脂質レベルに対するラッカーの化学的適合性を検証 |
| ラボのヒートシール試験片は合格するが、高速ロータリーラインの製品はリークする | ロータリーでの短い加圧保持時間とプラテン熱回復の遅れ(ASTM F2029-16(2021) 4.2) | ライン密封空容器とラボ密封容器を真空減衰試験で比較 | ロータリーターレット上のドウェル時間カムプロファイルとヒーター熱電対位置を検証 |
- ゼロ日目に粉砕室の相対湿度と初期焙煎 aw を必ず確認する。
- WVTRカートリッジをエポキシ封止する前に、ASTM F2338-24 真空減衰で密封ユニットをスクリーニングする。
- 不合格ロットの原因調査では、ボディ単体透過と蓋・フランジ透過を分離測定する。
- 容器壁の透過問題を解決しようとして、ヒートシール温度をシーラント適正窓以上に上げない。
- 水蒸気透過度を推定するために、挽きたてのコーヒーを充填したポッドを天びんで秤量しない。
- 外側PP厚を確認せずに、ドライガスOTRだけで熱帯環境でのEVOHバリア安定性を仮定しない。
適切な診断がいかに時間短縮につながるかを、三つの仮想トラブルシューティング事例で示します:
- シナリオ 1(仮想事例:熱帯地域での固結 対 シールバー過熱):高湿な沿岸市場へPP/EVOH/PPポッドを出荷しているロースターで、75 日後にコーヒー粉の固結とエスプレッソ抽出の遅延が発生したとします。保全担当はヒートシール温度を 185 °C から 210 °C へ上げることを提案しました。しかし品質管理部門がゼロ日目の真空減衰を試験したところ合格であり、サプライヤーの共押出シート仕様を精査した結果、外側PP層が 120 µm と薄く、38 °C / 90% RH における容器全体WVTRが 0.0022 g/pkg/day であることが判明しました。シール温度を上げてもフランジが歪むだけであり、蒸着ピロー外袋(マスターバッグ)を追加することで高湿流通環境での曝露問題を解決できます。
- シナリオ 2(仮想事例:粉砕室の湿度スパイク):モンスーン期の仮想シフトにおいて、品質部門が包装 2 時間後の密封アルミポッドを抜き取り、内部水分活性を測定したところ、通常の 0.11 ではなく aw = 0.34 を記録しました。無傷のアルミシェルは 2 時間では壁面透過がほぼゼロであるため、粉砕・充填室を監査した結果、デシカント除湿ローターの再生不良により室内が 72% RH となり、開放ホッパーでの 45 分間の滞留中に吸湿していたことが判明しました。室内の除湿を 40% RH 未満に復旧させることで、シール機に一切触れることなく水分スパイクを解消できます。
- シナリオ 3(仮想事例:粒度変更後のリム微粉付着):ある工場でエスプレッソ用により細かい挽き目へ切り替えたところ、空カップのWVTRは変わらないにもかかわらず、60 個中 2 個のポッドが ASTM F2338-24 真空減衰試験で不合格となったとします。ASTM F88/F88M-23 に基づき剥離したフランジを検査すると、静電気を帯びたコーヒー微粉がシールリムに付着して 150 µm のチャネルを形成していました。充填ターレットのサーボオーガー逆転サックバックと除電エアナイフを調整することでフランジが清浄化され、気密シールが回復します。
試験機関でのWVTR試験費用の予算化とAFPAKカプセルシールトライアルの連携
水蒸気透過度試験は認定された外部第三者試験機関に委託し、それと並行してAFPAKでの実機シールトライアルをスケジュールしてください。第三者試験機関(AMETEK MOCON、Systech、Labthink、PTIなど)や分析機器メーカーがバリア速度を測定し、AFPAKはロータリー式およびリニア式のカプセル充填シール機を製造して、お客様の候補資材を実際の生産ライン速度でシールします。
外部試験機関の試験費用を予算化する際は、公開されている適用範囲と価格条件を確認してください。2026年十月20日時点の確認では、Measurlabsが公開している容器全体WVTR試験ページにおいて、基本料金はサンプルあたり 745 EUR(税抜)+注文手数料 97 EURと記載されており、試験片 3 個が必要で、15–55 °C および相対湿度 20–100% RH の範囲から選択した条件での反復測定 3 回を含み、標準納期は4 週間、検出下限は0.01 g/package/dayと明記されています。
ハイバリアなコーヒーポッドでは通常 0.01 g/package/day 未満の定量が必要となるため、サンプルを送付する前に、微量レベルの赤外線法(ASTM F1249-25)または電量式カートリッジ測定で定量下限が確認された見積もりを依頼する必要があります。
大学の研究ラボは、材料スクリーニングの代替チャネルとなります。Iowa State UniversityのPolyCy(Cochran Research Group)ラボ施設・装置ページでは、Mocon-WVTR試験がサンプルあたり $176(オペレーター補助あり)およびサンプルあたり $117(補助なし)と掲載されており、学外ユーザーもメール問い合わせにより施設を利用可能であると記載されています。ただし、カスタムカプセルカートリッジの製作費、反復回数、および料金適用開始日はページ上に記載されていないため、直接確認が必要です。
ASTM F2029-16(2021) の 4.2 項に記されている通り、ラボ用試験機と量産設備の間にはシール面積や処理速度など多くの相違点が存在します。そのため、ラボ設備の能力と量産設備の能力には大きな乖離が生じる場合があります。したがって、ラボ用ヒートシーラーやシールバーから得られたシール曲線やシール強度データは、フルスケールの量産機設計においてはほとんど、あるいは全く価値を持ちません。
空のシェルとロール状の蓋材をAFPAKへ送付し、RN1Sロータリー機またはHシリーズリニアラインでトライアルを実施することで、量産条件でシールされた空ユニットと充填済みユニットを作製でき、それらを認定試験機関へ転送してカートリッジWVTR試験にかけることができます。シールされたユニットをそのまま認定ラボへ発送してWVTR試験を実施できます。
RFQおよびシールトライアル準備チェックリスト:
| ワークストリーム項目 | 明記すべき目標仕様 | 担当主体 | 検証成果物 |
|---|---|---|---|
| 1. AFPAK実機シールトライアル | 空シェル 500–1,000 個+対応する蓋材ロールを送付;コーヒーカプセル生産ラインで空群とコーヒー充填群をシール | AFPAK技術陣 + バイヤー | 記録されたシール温度(°C)、圧力(MPa)、保持時間(s)、およびシール済みトライアル品 |
| 2. 容器全体WVTRのラボ試験発注 | 38 °C / 90% RH での ASTM F1249-25 または電量式カートリッジを指定;LoQ ≤ 0.0005 g/pkg/day を確認 | 外部第三者試験機関 | エポキシアダプターのブランク差し引きと g/pkg/day 報告を明記した署名済み見積書 |
| 3. 部位別分離測定グループ | 候補樹脂ごとに完全密封空ポッド 3 個 + アルミ箔マスク済みボディ単体ポッド 3 個を発注 | バイヤー品質部門 + 外部ラボ | 側壁とフランジ・蓋材を分離した透過速度値(mg/pkg/day) |
| 4. 焙煎・水分収着ベースライン | 指定焙煎ブレンドの初期 M(g H₂O/gdw)、初期 aw、およびGAB単分子層目標値を測定 | 社内QC または 食品分析ラボ | 保存試験プロトコルに添付されたベースライン焙煎シート |
業界展望:高湿度下におけるバイオベース・繊維・モノマテリアルカプセルの再試験
アルミニウムや多層EVOHシェルから堆肥化可能なバイオポリマー(PBS、PLA、PHA)または成形木質繊維ボディへ移行する際は、必ず 38 °C・90% RH における容器全体の水蒸気透過度を再検証し、ハイバリアな二次ピロー外袋(フローラップ)を予算に組み込んでください。バイオベース樹脂における酸素バリア性の向上は、必ずしも防湿バリア性の向上を意味しません。
最近の材料開発は、異なる材料間での酸素バリア性能と水蒸気バリア性能の非対称性を浮き彫りにしています。バイオベースシェルへの水分侵入を抑えるには、樹脂化学と二次包装の両面から試験を行う必要があります。Fraunhofer IAPおよびGolden Compoundに関する2025年十一月のBioplastics Magazine誌の報告では、ヒマワリ種皮を用いた家庭堆肥化可能なバイオコンパウンドにおいて酸素透過度を低減させたものの、水蒸気バリアの最適化は依然として進行中の課題であると明記されています。同様に、Nestléの紙ベースNespressoパイロットに関するPackaging World誌の報道でも、82% 木質繊維からなるボディは、湿気と抽出圧力に耐えるために薄い堆肥化可能バイオポリマーライナーと精密なフランジシールに依存していると指摘されています。
実験的な保管データは、バイオベース容器になぜ無機/ナノフィラーによるバリア改質(US20230192983A1で検討されている手法など)または二次外袋が必要なのかを裏付けています。Lopriore et al. (2024)では、外袋のないポリブチレンサクシネート(PBS)カプセルは、20 °C / 54% RH で 327 日、30 °C / 54% RH で 120 日、30 °C / 75% RH で 56 日、そして 45 °C / 75% RH ではわずか 26 日で aw0 = 0.43 の単分子層を超えました。一方、Basileら(Foods 2024, PMC10931445)は、シングルサーブの紙ポッドや十個入りのプラスチックカプセル群をハイバリア多層外袋(PET 12 µm / Al 8 µm / PE 60 µm や PET 12 µm / MPET 12 µm / PE 55 µm など)に封入することで、消費者が外袋を開封するまでの間、25 °C および 40 °C で 180 日間にわたり主たる水蒸気バリア機能を二次パウチへ移行できることを実証しました。
Plastic Technologies Inc. (PTI) のカプセル試験に関してPackaging Strategies誌が報じた通り、構造部材が最終容器としてどのように組み立てられるかが実環境でのバリア性能を左右します。堆肥化可能シェルやモノマテリアルシェルへ切り替える前に、ヒートシールステーションでのコーヒーカプセル包装資材の適合性と、対象流通気候における容器全体WVTRの双方を必ず検証してください。
よくある質問(FAQ)
優れたコーヒー包装とは何ですか?
優れたコーヒー包装とは、対象となる流通気候の全般にわたり、焙煎後の二酸化炭素圧力に対応しつつ、焙煎コーヒーを外部の水蒸気と酸素から気密に隔離する包装です。
シングルサーブ製品の製造において、効果的なコーヒー包装は、剛性または半剛性の容器ボディ、穿孔に適した適合性のある蓋材ラミネート、そして1日1容器あたりのグラム数で検証された全周連続ヒートシールを組み合わせます。一般的な材質表示だけに頼るのではなく、品質チームは 38 °C・相対湿度 90% で包装システム全体を評価し、小売賞味期限を通じて内部水分活性が単分子層しきい値(aw0 ≈ 0.43)未満に保たれることを確認します。
コーヒー豆が高品質かどうかはどうすれば分かりますか?
高品質なコーヒー豆は、均一な焙煎色、表面油脂の酸化がない無傷の細胞構造、低い焙煎後含水率、そして酸敗臭や木質臭のないクリーンなスペシャルティカップの香気を備えています。
分析品質の観点からは、生豆は焙煎前に含水率 10%〜12% まで乾燥されるのに対し、焙煎直後の豆は冷却トレイを出る時点で含水率 0.3%〜1.5% 付近、水分活性 0.20 未満となります。密封されたポッドや袋の内部で保管中、低い平衡湿度を維持することで脂質の加水分解を防ぎ、揮発性アルデヒド類を保持し、抽出されたエスプレッソのpHを 5.1 以上に安定させます。
どのようなコーヒーがカビ検査の対象になりますか?
生豆ロット、高水分のパーチメント輸送品、およびカフェインレスや熱帯保管されたコーヒーは、Aspergillus属やPenicillium属などのマイコトキシン産生カビについて定期的にスクリーニングされます。
カビの増殖およびオクラトキシンAの生成は、主に収穫、乾燥工程、または海上輸送中に生豆や抽出後のコーヒーかすが水分活性 0.70〜0.80 を超える環境におかれた際に発生します。商業焙煎によって生きた真菌胞子は死滅し、焙煎後の水分活性は 0.09 付近まで下がりますが、コーヒーカプセル防湿バリア試験を実施することで、密封ポッドが微生物変敗や固結を引き起こすほどの熱帯湿気を再吸収しないことを保証できます。
スペシャルティコーヒーとは何ですか?
スペシャルティコーヒーとは、100 点満点の官能評価スケールで 80 点以上を獲得したアラビカ種または高品質ロブスタ種のことです。
繊細な産地特有の揮発性香気成分は湿気に晒されると急速に劣化するため、シングルサーブのスペシャルティロースターは厳格な容器全体の防湿バリア基準を求めます。
コーヒーの混ぜ物(異物混入)はどのように検出できますか?
試験機関では、減衰全反射フーリエ変換赤外分光法(ATR-FTIR)、クロマトグラフィー、および顕微鏡検査を用いてコーヒーの不純物を検出します。
ケモメトリックスモデルにより各物質(化学成分)のスペクトル等高線をプロットし、純粋なアラビカ種を殻やTheobroma grandiflorum種子などの増量材から識別します。
コーヒーカプセルの酸素透過度が低ければ、水蒸気透過度も低いと保証されますか?
いいえ。酸素と水蒸気の透過は異なるポリマー溶解・拡散メカニズムに従うため、乾燥酸素透過度が低い材料であっても、多量の水分を透過させたり、高湿度下で酸素バリア性を失ったりすることがあります。
例えば、親水性のエチレン・ビニルアルコール共重合体(EVOH)や特定のバイオベースポリエステルは優れた乾燥酸素バリア性を示しますが、熱帯の相対湿度に晒されると水分子を吸収してポリマー鎖が可塑化し、水分と酸素の双方の侵入が加速します。逆に、ポリプロピレンなどのポリオレフィンは水蒸気には強いものの、酸素を遮断するにはバリア層が必要です。容器全体のWVTRと加湿OTRは必ず個別に試験してください。
焙煎粉砕コーヒーを充填したカプセルでコーヒーカプセルのWVTRを測定できますか?
いいえ。標準的な透過度分析計は、乾燥キャリアガスで掃気された空の密封カプセル、または校正済み乾燥剤を封入したカプセルを試験します。
挽きたてのコーヒーは内部で水分を収着しながら二酸化炭素や揮発性有機化合物を放出するため、重量法カップの秤量値を狂わせ、赤外線式や電量式の透過センサーを汚染してしまいます。
試験機関でのWVTR適格性評価向けに実機シールされたサンプルが必要ですか?
候補のカプセルシェル、蓋材ロール原反、および目標充填重量をAFPAKへお送りいただき、当社のロータリー機またはリニア機で管理されたシールトライアルを実施してください。当社のコーヒーカプセル生産ラインソリューションをご活用いただくことで、外部試験機関での検証に適した再現性の高い空試験群および充填試験群を準備できます。
カプセル日次水分侵入バジェットの表、技術計画の試算例、ならびに製造現場のトラブルシューティングおよび公開文献への言及は、特定の前提および仮定に基づく例示ケースであり、AFPAKの認定試験機関による試験結果や顧客工場の実例ではありません。
参考文献・出典
- ASTM International: ASTM F1249-25, 変調赤外線センサーを用いた軟包装バリア材料の水蒸気透過度標準試験法(現行, 2025年十一月)
- ASTM International: ASTM F1249-20, F1249-25により代替された旧改訂版
- ASTM International: ASTM E96/E96M-24a, 材料の水蒸気透過度の重量法測定に関する標準試験法(現行, 2024年十一月)
- ASTM International: ASTM E398-24, 動的相対湿度測定を用いたシート材料の水蒸気透過度標準試験法(現行, 2025年一月)
- ASTM International: ASTM D7709-12(2023), 医薬品ボトルおよびブリスターの水蒸気透過度(WVTR)測定に関する標準試験法
- ASTM International: ASTM F88/F88M-23, 軟包装バリア材料のシール強度に関する標準試験法
- ASTM International: ASTM F2338-24, 真空減衰法による包装の非破壊リーク検出に関する標準試験法
- ASTM International: ASTM F2029-16(2021), 軟包装バリア材料のヒートシール性評価のためのラボ用ヒートシール作製に関する標準実施規程
- Lopriore, M., et al. (2024): 堆肥化可能なカプセルに包装されたコーヒーの保管中の吸湿挙動, Food Packaging and Shelf Life, Vol. 46, 101403
- Marinello, S., et al. (2021): コーヒーカプセルの技術的および環境的比較, Packaging Technology and Science
- Jakobsen, M., & Risbo, J. (2008): 多層バリア材料における水蒸気と酸素透過の相互作用に関する簡易モデル, Packaging Technology and Science, 21(4), 207–216
- Basile, G., et al. (2024): 異なる包装フィルムがコーヒーポッドおよびカプセルの賞味期限に及ぼす影響, Foods, 13(5), 759
- Iowa State University PolyCy (Cochran Research Group): ラボ施設および装置の公開料金表
- 米国特許出願公開 US20230192983A1 (2023): 生分解性多層コーヒーカプセル構造およびASTM E96バリア評価
- Bioplastics Magazine (2025年十一月19日): コーヒーカプセル用生分解性プラスチックにおける酸素バリア性の向上
- Packaging World: Nestléが紙ベースのNespressoカプセルで市場テストを実施
- Packaging Strategies: コーヒーカプセルのバリア性能は種類やブランドによって大きく異なるとする調査研究結果


