
Mis à jour en octobre 2026
La capsule de café fournit une estimation du taux de transmission de la vapeur d’eau (WVTR) des emballages de café scellés. Un programme de qualification complet distingue la perméation de l’emballage entier de l’humidité initiale de torréfaction, de l’humidité d’équilibre interne et des fuites majeures au niveau du rebord.
Se fier uniquement à un certificat de film en feuille plane occulte l’amincissement aux angles lors de l’emboutissage et les voies de passage au niveau du rebord thermoscellé qui surviennent pendant le processus de production du café. Lorsque les équipes d’achat évaluent des corps de capsules et des opercules candidats dans différentes conditions environnementales, chaque rapport doit consigner la géométrie, l’atmosphère de conditionnement et l’unité de mesure de l’échantillon.
Le contrôle de la quantité d’eau qui atteint le grain de café torréfié après le traitement ou la fabrication préserve l’arôme du grain et la stabilité de la boisson.
Spécifications rapides : quatre piliers de vérification de l’humidité
- Perméation de l’emballage entier : grammes ou milligrammes de vapeur par emballage et par jour (g/pkg/day) à température et humidité verrouillées.
- Perméation du film plat : grammes par mètre carré et par jour (g/m²/day) selon ASTM F1249-25 ou ASTM E96/E96M-24a.
- État hydrique du produit : fraction massique sur base sèche (g H₂O/gdw) associée à l’activité thermodynamique de l’eau (aw).
- Intégrité de la fermeture : décroissance non destructive du vide selon ASTM F2338-24 et force de pelage sur bande selon ASTM F88/F88M-23.
- Le café fraîchement torréfié démarre vers aw = 0.090 et franchit sa monocouche critique vers aw0 = 0.43 bien avant l’apparition d’un mottage visible.
- Les angles thermoformés et les rebords thermoscellés dominent l’entrée de vapeur dans l’emballage fini, ce qui exige des essais sur cartouche montée à l’époxy.
- Séparez les lectures répétées de l’instrument des contenants physiques indépendants et des lots de production multi-équipes.
Le test de barrière à l’humidité des capsules de café distingue quatre indicateurs d’humidité
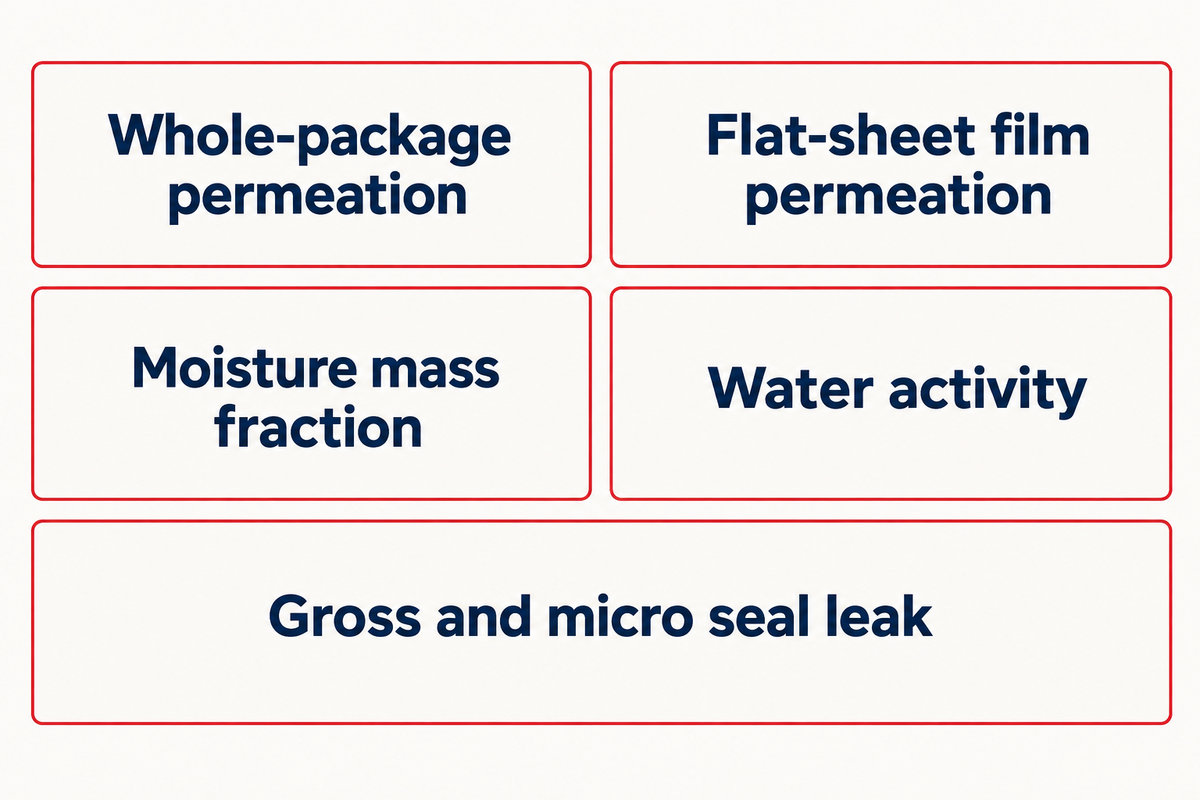
Le taux de transmission d’un contenant séparé (SCTR) décrit la vitesse de transmission de la vapeur d’eau à travers un emballage de café. La masse initiale de café moulu et son activité de l’eau (aw), déterminées par la teneur en humidité à l’équilibre (EMC), ainsi que les fuites mécaniques du scellage doivent également être évaluées pour vérifier l’intégrité d’un emballage de café.
Le café absorbe-t-il l’humidité ?
La torréfaction du café moulu chasse la majeure partie de l’eau libre et chimiquement liée, laissant une matrice de café contenant environ 0,27 % à 1,5 % d’eau sur base sèche. Lorsque de l’air humide entre en contact avec une portion individuelle de café, le lit de mouture adsorbe rapidement l’humidité jusqu’à ce que sa pression de vapeur interne s’équilibre avec celle de l’espace de tête.
Dans une étude publiée en décembre 2024 dans Food Packaging and Shelf Life par Lopriore et ses collègues, des doses de 7 g d’Arabica à torréfaction moyenne scellées dans des corps biodégradables en polybutylène succinate (PBS) débutaient à aw = 0.090 ± 0.004 et une humidité M = 0.0027 ± 0,0002 g H₂O/gdw (mesurée par étuve sous vide AOAC 979.12 à 1,32 kPa et 70 °C pendant 15 heures). Dans cet état sec, la température de transition vitreuse s’établissait à Tg = 52 °C.
À mesure que la vapeur se déposait sur les parois du contenant pendant le stockage, la modélisation de Guggenheim-Anderson-de Boer (C = 2.11, b = 0.95) indiquait que la monocouche critique serait atteinte à aw0 = 0.43 et m0 = 0,033 g H₂O/gdw, point auquel Tg s’abaissait à 34 °C. Le franchissement de cette monocouche plastifiait la matrice vers un état caoutchouteux, accélérant l’hydrolyse des esters d’acide chlorogénique et faisant chuter le pH de la boisson infusée de 5.40 ± 0.06 à moins de 5.1.
Il convient de noter que les valeurs aw0 = 0.43 et m0 = 0,033 g H₂O/gdw sont propres à une formulation particulière de café Arabica à torréfaction moyenne. Des profils de torréfaction différents, des proportions d’assemblage en Robusta, des distributions granulométriques et des conditions de stockage variables déplacent l’isotherme de sorption d’humidité ; les équipes doivent donc établir des seuils de qualité produit pour chaque méthode de préparation plutôt que de traiter 0.43 comme une règle de rejet universelle. Par conséquent, chaque méthode de préparation doit fixer ses propres limites de qualité produit, au lieu de supposer qu’une valeur de 0.43 justifie le rejet systématique d’un lot.
Dans l’analyse standard de l’humidité, la manière dont l’adsorption et le comportement hygroscopique modifient la teneur en eau du café lorsque l’oxygène et l’humidité pénètrent dans un contenant individuel est bien documentée. Des modèles rapides de spectroscopie proche infrarouge (NIR) combinés à une analyse en composantes principales peuvent servir à cribler les lots non emballés, en complément de la validation par la méthode traditionnelle à l’étuve.
| Indicateur de mesure | Unité de rapport standard | Échantillon et méthode d’essai | Ce que cela prouve | Ce que cela ne peut pas prouver |
|---|---|---|---|---|
| Perméation de l’emballage entier | g/pkg/day ou mg/cavity·day | Contenant vide scellé monté à l’époxy sur cartouche d’essai | Transfert de vapeur en régime permanent à travers le corps, le rebord et l’opercule | Siccité initiale de torréfaction ou apparition de micro-trous sur un poste de production |
| Perméation du film en feuille plane | g/(m²·day) à T et RH indiquées | Éprouvette de film ou de feuille non formée (ASTM F1249-25) | Propriétés barrière intrinsèques de la bande avant formage ou thermoscellage | Amincissement des angles après emboutissage profond ou intégrité du scellage sur le rebord |
| Fraction massique d’humidité (M) | % sur base humide ou g H₂O/gdw | Lit de café torréfié non emballé via étuve sous vide (AOAC 979.12) ou balance halogène | Eau totale liée et libre présente après refroidissement et mouture | Taux de perméation du contenant ou seuil de réactivité thermodynamique |
| Activité de l’eau (aw) | Rapport sans dimension (0.00 à 1.00) | Lit équilibré en chambre d’hygromètre à point de rosée ou capacitif | Rapport de pression de vapeur à l’équilibre régissant la plastification de la matrice | Si l’excès d’eau a pénétré à travers la paroi ou pendant la mouture |
| Fuite de scellage globale et micro-fuite | Décroissance en Pa·s⁻¹ ou force de pelage sur bande (N/15 mm) | Contenant intact (ASTM F2338-24) ou bande de pelage (ASTM F88/F88M-23) | Continuité mécanique de la fermeture et mode de séparation au pelage | Perméation diffusive de la vapeur à travers une paroi polymère intacte |
Aucune fiche technique de film plat ni aucun certificat d’humidité de torréfacteur n’indique la performance d’une unité scellée en environnement humide. Maintenez ces contrôles de mouture, la perméation de l’emballage entier et les essais sur capsules de café (vérification des propriétés barrière) dans des colonnes de qualification distinctes.
Choisir entre les capteurs infrarouges ASTM F1249, l’ISO 15106 et les coupelles gravimétriques ASTM E96
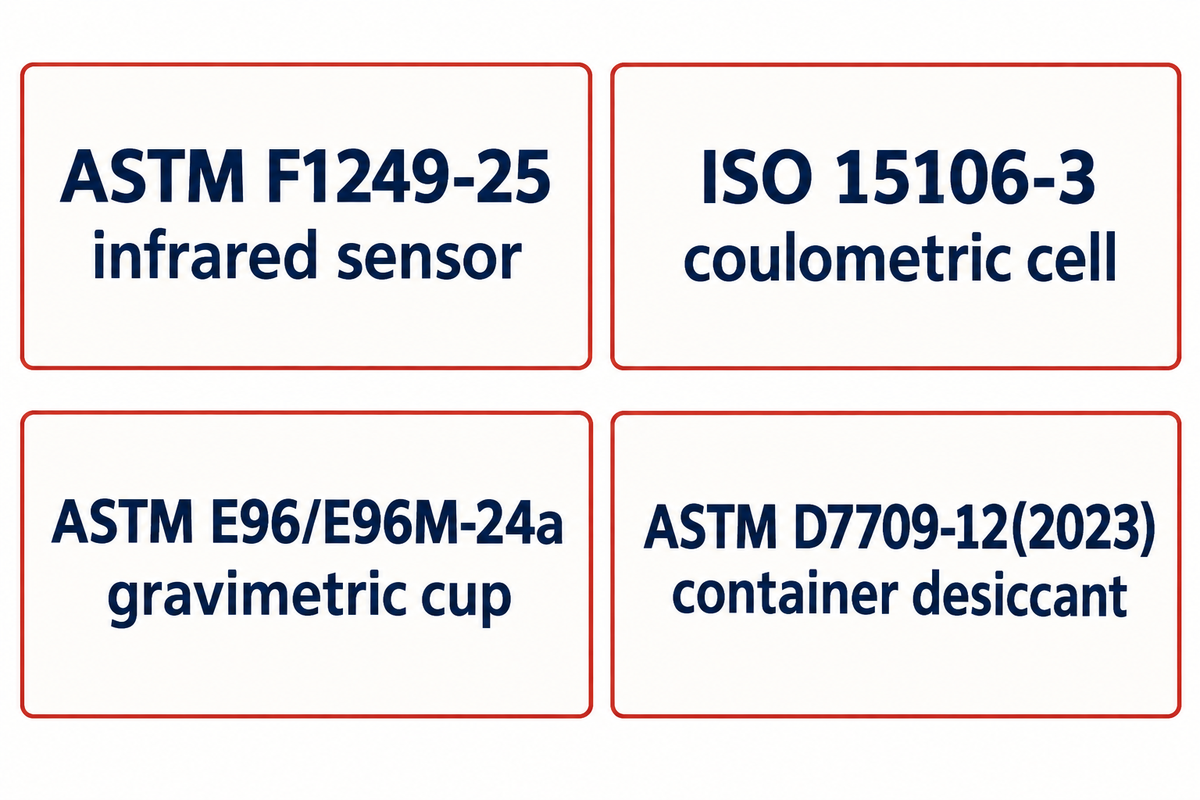
Sélectionnez des analyseurs de perméation à capteur (ASTM F1249-25, ISO 15106-2 ou ISO 15106-3) pour les contenants à haute barrière, et réservez les coupelles gravimétriques (ASTM E96/E96M-24a) aux matériaux plus perméables en l’absence de dégazage. Adapter le détecteur à la plage de perméation attendue évite les faux zéros et les erreurs de bilan massique.
Quel test de perméance à la vapeur d’eau devez-vous utiliser : ASTM E96 ou ASTM F1249 ?
Utilisez la norme ASTM F1249-25 (ou des cellules électrolytiques au pentoxyde de phosphore) pour les feuilles barrière qui transmettent moins de 0,1 g/(m²·day) et/ou nécessitent un montage de l’emballage entier. Utilisez la norme ASTM E96/E96M-24a (coupelles gravimétriques à dessiccant ou à eau) pour les feuilles barrière situées entre 0.01 et 0,1 g/(m²·day) et dotées d’un joint à la cire.
Vérifiez l’année de révision en vigueur sur chaque devis de laboratoire. ASTM International a mis à jour la norme F1249 vers ASTM F1249-25 en novembre 2025 (remplaçant ASTM F1249-20), la norme E96 vers ASTM E96/E96M-24a en novembre 2024 et la norme E398 vers ASTM E398-24 en janvier 2025. L’article 1.3 du domaine d’application de ASTM E398-24 précise que les fuites de vapeur d’eau au niveau du joint de serrage imposent à toute méthode WVTR (y compris la procédure avec dessiccant des méthodes d’essai E96/E96M à 37,8 °C et 90 % d’humidité relative) une limite inférieure pratique d’environ 0,01 g/(24 h·m²), vérifiable sur chaque appareil à l’aide d’une éprouvette en feuille d’aluminium et compensable par étalonnage.
« Les valeurs de perméance à la vapeur d’eau et de perméabilité à la vapeur d’eau doivent être utilisées avec précaution. »
La Note 1 de la norme ASTM F1249-25 indique que les valeurs de perméance et de perméabilité à la vapeur d’eau doivent être utilisées avec précaution, car une relation inverse avec l’épaisseur et une relation directe avec la différence de pression partielle de vapeur d’eau ne se vérifient pas toujours. De même, la clause 5.2.1 de ASTM E96/E96M-24a stipule qu’un résultat de WVTR obtenu dans un ensemble donné de conditions ne peut pas servir à prévoir le résultat qui sera obtenu dans des conditions différentes.
Pour les structures à ultra-haute barrière telles que l’aluminium ou les opercules métallisés épais, l’analyseur coulométrique au pentoxyde de phosphore AQUATRAN 3/34 d’AMETEK MOCON affiche une limite de détection inférieure sur film plat descendant jusqu’à 0,005 g/(m²·day). Toutefois, la sensibilité d’un instrument sur des préparations en feuille plane ne détermine pas la limite de quantification pour un système de contenant entier monté, laquelle dépend également de la surface du joint époxy, des blancs de tubulures en cuivre et de la variance liée aux montages répétés.
N’effectuez jamais de mesures de prise de poids sur des contenants remplis de café fraîchement torréfié. Le café fraîchement moulu libère du dioxyde de carbone (1 % à 2 % de la masse torréfiée) et des composés volatils ; à mesure que le dioxyde de carbone s’échappe ou diffuse vers l’extérieur, la perte de masse masque l’absorption d’eau sur une balance analytique. Les appareils de perte à la dessiccation et d’analyse thermogravimétrique (TGA) chassent les composants volatils de la torréfaction en même temps que l’eau, à moins d’être étalonnés par rapport à un titrage Karl Fischer ou à une désorption en étuve sous vide.
| Norme / Méthode | Édition en vigueur | Principe de détection | Portée typique de l’échantillon | Seuil pratique / Règle du blanc | Limitation principale pour le café |
|---|---|---|---|---|---|
| ASTM F1249-25 / ISO 15106-2 | nov. 2025 | Capteur infrarouge modulé par impulsions | Films souples, feuilles et emballages montés sur cartouche | ~0,005 g/(m²·day) film ; LoQ d’emballage fixée par le blanc du montage | Exige un balayage à l’azote sec et un adaptateur époxy étanche pour les godets 3D |
| ISO 15106-3 / P₂O₅ coulométrique | En vigueur | Courant électrolytique de Faraday à travers un revêtement de P₂O₅ | Stratifiés à ultra-haute barrière, feuilles métalliques et contenants montés | 0,005 g/(m²·day) sur film plat AQUATRAN 3/34 | La cellule du capteur sature en cas d’exposition à des micro-trous de scellage ou à un gaz de purge humide |
| ASTM E96/E96M-24a | nov. 2024 | Gain gravimétrique du dessiccant ou perte d’eau dans une coupelle scellée à la cire | Feuilles planes et films perméables à T et RH contrôlées | Limité vers 0,01 g/(24 h·m²) par le joint de serrage à la cire | Impossible de tester des unités fraîchement remplies de café en raison de l’interférence de perte de masse du CO₂ |
| ASTM E398-24 / ISO 15106-1 | janv. 2025 | Accumulation dynamique d’humidité relative entre chambres sèche et humide | Criblage barrière des feuilles de 5 à 5 000 g/(24 h·m²) | Exige un blanc en feuille d’aluminium selon l’article 1.3 (~0,01 g/(24 h·m²)) | Conçu pour des feuilles barrière planes plutôt que pour des cartouches de contenants emboutis |
| ASTM D7709-12(2023) | juin 2023 | Gain gravimétrique du dessiccant à l’intérieur d’un contenant scellé intact | Flacons et alvéoles de blisters thermoformés (mg/cavity·day) | Calendrier de pesée typique sur plusieurs semaines à 40 °C / 75 % RH | Validé sur des alvéoles pharmaceutiques ; délai long pour les taux ultra-faibles |
| AOAC 979.12 / Étalonnage NIR | En vigueur | Séchage en étuve sous vide (1,32 kPa, 70 °C, 15 h) ou modèle spectroscopique | Lit de café moulu non emballé avant ou après stockage | Quantifie directement M (g H₂O/gdw) sur l’échantillon de café | Analyse destructive du produit ; n’isole pas la paroi du contenant de l’entrée par le scellage |
Tester la capsule entière scellée au lieu de se fier au WVTR du film plat
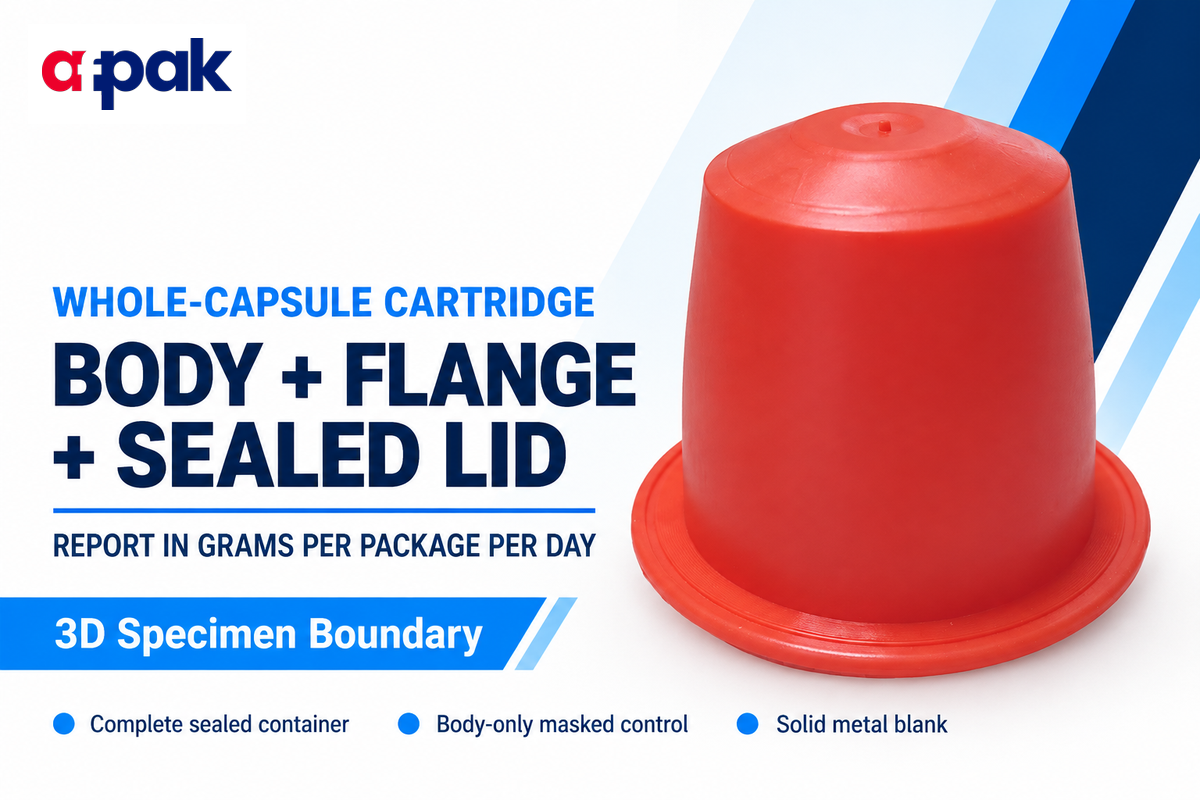
Recourez aux essais sur cartouche de contenant entier et exprimez les résultats en grammes par emballage et par jour (g/pkg/day) lors de la qualification de corps thermoformés ou moulés par injection avec opercules thermoscellés. Les résultats sur feuille plane (g/m²/day) ne tiennent pas compte de l’amincissement des parois dans les angles d’emboutissage profond ni des modifications de l’orientation cristalline.
Consultez l’étude publiée en 2021 dans Packaging Technology and Science par Marinello et ses collègues ainsi que le bulletin technique TB-PTPS-5007 d’AMETEK MOCON pour connaître les détails du montage de contenants vides scellés sur des plaques métalliques ou des tubes en cuivre à l’aide d’une résine époxy bi-composant à faible dégazage. Deux tubes en cuivre brasés à travers la plaque de base permettent à un gaz vecteur d’azote sec de balayer l’intérieur tandis que l’extérieur est exposé dans une enceinte à 38 °C et 90 % RH.
Pour localiser les zones par lesquelles la vapeur pénètre dans un contenant, les laboratoires testent en parallèle trois configurations de cartouches différentes.
- Contenant scellé complet (corps + rebord + opercule) : Un contenant vide thermoscellé sur la ligne de production est collé par sa base sur l’adaptateur de balayage, mesurant l’entrée totale à travers la paroi latérale, l’interface du rebord et l’opercule.
- Isolation du corps seul (dessus masqué par une feuille épaisse) : L’opercule standard est remplacé par un disque d’aluminium épais imperméable collé à l’époxy sur le rebord, isolant la perméation à travers la paroi latérale formée et le rayon de fond.
- Isolation de l’opercule et du scellage (base en godet métallique rigide) : Le film d’operculage de production est thermoscellé sur un godet métallique usiné ou un corps masqué, isolant la diffusion à travers la bande d’opercule et la couche thermoscellante.
L’importance de la géométrie formée, comme le montre la publication de brevet US20230192983A1 (publiée en juin 2023), tient au fait que le thermoformage profond de feuilles polymères étire la feuille de manière inégale et amincit le rayon de l’angle inférieur, là où se concentre la transmission d’humidité. Même lorsqu’un stratifié multicouche utilise une couche thermoscellante en polyéthylène ou en polypropylène, les rapports d’étirage dans les angles modifient l’épaisseur barrière locale sur les flacons pharmaceutiques, les enveloppes en hypromellose et les blisters de capsules à agent épaississant. Le thermoformage de formats plus grands sur des machines de remplissage et de scellage K-Cup augmente le rapport entre le périmètre du bord de scellage et la surface de la paroi latérale.
Selon la norme ASTM D7709-12(2023) (articles 1.1, 1.4, 1.8 et 1.9), des contenants fermés et scellés renfermant un dessiccant sont pesés par gravimétrie, généralement à 40 °C et 75 % d’humidité relative, et les résultats sont exprimés directement en milligrammes par flacon et par jour (mg/bottle-day) ou en milligrammes par alvéole de blister et par jour (mg/cavity-day), une approche de système contenant-fermeture fermé que la norme juge également adaptée à la plupart des types et formats d’autres emballages de consommation.
Le laboratoire doit tester un témoin en métal plein ou un blanc en feuille d’aluminium épaisse avec le même cordon d’époxy que vos échantillons d’essai. La soustraction ou la vérification de ce blanc évite que le dégazage de l’époxy et les micro-fuites des raccords de tubes ne faussent la valeur rapportée en g/pkg/day.
Calculer l’exposition cumulée avec le budget d’entrée d’humidité capsule-jour
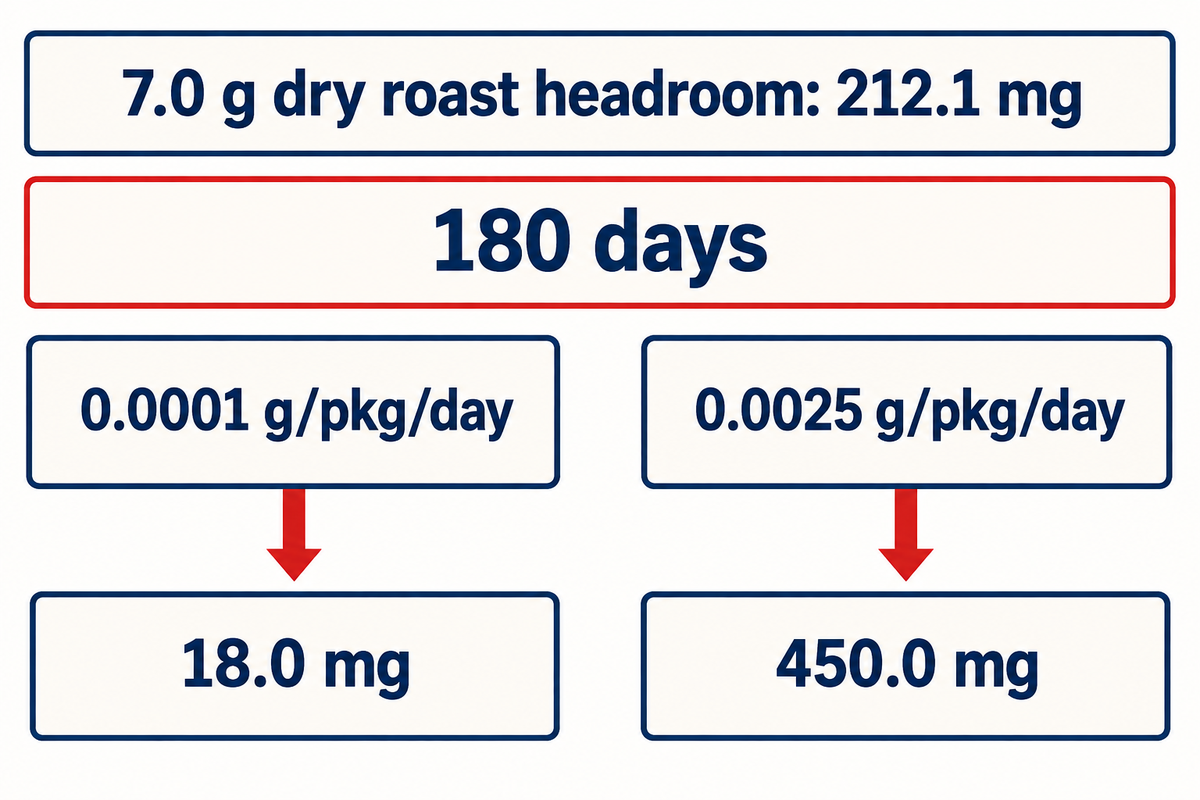
Le budget d’entrée d’humidité capsule-jour multiplie un taux de transmission vérifié sur l’emballage entier (WVTRpkg, en g/pkg/day) par la durée de stockage de l’emballage (t, en jours) pour déterminer la masse cumulée d’eau transmise (Mcum, en mg), et la compare à la marge admissible de la dose de café sec avant la plastification de la monocouche.
Selon vous, quel facteur d’emballage a le plus grand impact sur la durée de conservation du café ?
Dans le cas d’un système barrière entièrement hermétique, la barrière combinée à la transmission de l’oxygène et de la vapeur d’eau à travers la paroi de l’emballage, l’opercule et le rebord thermoscellé dans une condition de stockage donnée détermine l’impact principal de l’emballage sur la durée de conservation.
Pour illustrer l’utilisation du budget d’entrée d’humidité capsule-jour sur tout système de capsule sans surévaluer les performances, énoncez explicitement l’équation de bilan massique et les conditions aux limites. En régime permanent de température et d’humidité extérieures, l’entrée cumulée d’humidité vaut Mcum = WVTRpkg × t et, par conséquent, la teneur en humidité sur base sèche est M(t) = Mi + (WVTRpkg × t) / mdry. Comme les composés aromatiques volatils du café sont très réactifs au-dessus de la monocouche, maintenir l’absorption d’eau sous ce seuil contribue à stabiliser la saveur.
Examinons une estimation comparative basée sur les paramètres expérimentaux de torréfaction de Lopriore et al. (2024) (2024) : supposons une dose de café torréfié sec de m dry = 7,0 g démarrant à M i = 0,0027 g H₂O/g dw (18,9 mg d’eau initiale) avec une limite de monocouche GAB de m 0 = 0,0330 g H₂O/g dw (231,0 mg d’eau à a w0 = 0.43). La marge maximale d’eau avant d’atteindre la monocouche est ΔMmax = 231.0 − 18.9 = 212,1 mg H₂O par unité (ou 166,7 mg H₂O pour une dose supposée plus petite de 5,5 g).
| Horizon de stockage / Paramètre | Emballage supposé A (0,0001 g/pkg/day) | Emballage supposé B (0,0005 g/pkg/day) | Emballage supposé C (0,0025 g/pkg/day) | Référence expérimentale (Lopriore 2024 PBS) |
|---|---|---|---|---|
| Taux journalier en milligrammes | 0,10 mg/pkg/day | 0,50 mg/pkg/day | 2,50 mg/pkg/day | Cinétique de sorption empirique selon T/RH |
| Entrée cumulée à 30 jours | 3,0 mg (0,04 % de 7 g) | 15,0 mg (0,21 % de 7 g) | 75,0 mg (1,07 % de 7 g) | Monocouche franchie en 26 j à 45 °C / 75 % RH |
| Entrée cumulée à 60 jours | 6,0 mg (0,09 % de 7 g) | 30,0 mg (0,43 % de 7 g) | 150,0 mg (2,14 % de 7 g) | Monocouche franchie en 56 j à 30 °C / 75 % RH |
| Entrée cumulée à 90 jours | 9,0 mg (0,13 % de 7 g) | 45,0 mg (0,64 % de 7 g) | 225,0 mg (3,21 % — dépasse 212,1 mg) | Monocouche franchie en 89 j à 20 °C / 75 % RH |
| Entrée cumulée à 120 jours | 12,0 mg (0,17 % de 7 g) | 60,0 mg (0,86 % de 7 g) | 300,0 mg (4,29 % — dépasse la marge) | Monocouche franchie en 120 j à 30 °C / 54 % RH |
| Entrée cumulée à 180 jours | 18,0 mg (0,26 % de 7 g) | 90,0 mg (1,29 % de 7 g) | 450,0 mg (6,43 % — dépasse la marge) | Monocouche franchie en 142 j à 20 °C / 65 % RH |
| Entrée cumulée à 270 jours | 27,0 mg (0,39 % de 7 g) | 135,0 mg (1,93 % de 7 g) | 675,0 mg (9,64 % — dépasse la marge) | Sous la monocouche à 20 °C / 54 % RH |
| Entrée cumulée à 365 jours | 36,5 mg (0,52 % de 7 g) | 182,5 mg (2,61 % de 7 g) | 912,5 mg (13,04 % — dépasse la marge) | Monocouche franchie en 327 j à 20 °C / 54 % RH |
| Fraction de la marge de 212,1 mg à 180 j | 8,5 % du budget monocouche utilisé | 42,4 % du budget monocouche utilisé | 212,2 % (franchit aw0 = 0.43 vers le jour 85) | Validation directe par isotherme GAB + chute du pH |
| Verdict de criblage technique | Réussit le criblage tropical de 12 mois | Réussit le criblage de 6–12 mois ; vérifier l’étude de remplissage | Exige un sachet barrière secondaire ou une mise à niveau du corps | Démontre pourquoi le PBS nécessite un suremballage barrière externe |
Nous devons garder à l’esprit deux limites physiques lors de la lecture du Tableau 3. Premièrement, supposer une différence de pression partielle constante à travers la paroi et ignorer l’humidité absorbée par le corps du contenant signifie que la multiplication d’un taux journalier constant par le temps fournit un budget de criblage prudent (majorant) plutôt qu’un modèle dynamique de durée de conservation. En réalité, à mesure que le lit de café absorbe de l’eau et que son activité de l’eau interne passe de 0.090 vers 0.43, la différence de pression partielle motrice diminue, de sorte que la multiplication linéaire sert de budget de criblage majorant prudent plutôt que de modèle dynamique de durée de conservation.
Deuxièmement, comme l’ont montré Lopriore et al. (2024) dans le Tableau 1 de leur étude, l’augmentation de la température de 20 °C à 45 °C à 75 % RH a réduit le temps nécessaire pour atteindre la monocouche aw0 = 0.43 de 89 jours à 26 jours, accélérant à la fois la perméabilité du polymère et les modifications chimiques des solides solubles et des acides gras qui régissent l’acidité du café infusé.
Exécuter un protocole de qualification de capsules en conditions tropicales harmonisées (38°C / 90 % RH)
Verrouillez les dix paramètres aux limites, notamment 38 °C et 90 % d’humidité relative, la durée de préconditionnement, la soustraction du blanc de montage époxy et les niveaux de réplication indépendants, avant de comparer deux contenants candidats. Comparer le rapport d’un fournisseur à 23 °C / 50 % RH avec celui d’un autre fournisseur à 38 °C / 90 % RH invalide les classements d’achat.
| Paramètre du protocole | Champ de spécification verrouillé | Pourquoi un écart invalide la comparaison | Preuve de vérification d’audit |
|---|---|---|---|
| 1. Température et RH d’essai | 38.0 ± 0,5 °C et 90 ± 2 % RH côté moteur (contrainte tropicale) | La perméation augmente exponentiellement avec la température et l’humidité (ASTM E96/E96M-24a 5.2.1) | Journal brut du thermohygromètre de l’enceinte joint au certificat |
| 2. Configuration de l’échantillon | Contenant vide scellé en production + témoin masqué corps seul | Sépare l’amincissement des angles de paroi de la diffusion par le rebord et l’opercule | Photographies du montage époxy et dimensions de la surface exposée |
| 3. Méthode normalisée et édition | ASTM F1249-25 (infrarouge) ou cellule coulométrique au P₂O₅ | Les coupelles gravimétriques manquent de résolution sous 0,01 g/pkg/day | Le certificat mentionne l’année de révision active de la norme et le modèle de détecteur |
| 4. Soustraction du blanc de montage | Témoin en aluminium plein ou blanc en feuille épaisse monté avec le même époxy | Le dégazage du cordon d’époxy ou une fuite de raccord imite la perméation du contenant | Valeur de base du blanc rapportée (g/pkg/day) soustraite de l’échantillon |
| 5. Équilibre de préconditionnement | Minimum 48 à 72 heures à 38 °C / 90 % RH avant le palier de régime permanent | L’EVOH hydrophile ou les biopolymères présentent une percée d’humidité retardée | Courbe de flux résolue dans le temps montrant la pente du palier sur ≥3 points |
| 6. Base de l’unité de rapport | Unité non normalisée g/package/day (ou mg/cavity·day) sans division par la surface | Diviser par une surface géométrique arbitraire fausse le budget d’entrée par dose | Libellé explicite de l’unité sur le tableau récapitulatif et l’export brut de l’instrument |
| 7. Hiérarchie de réplication | ≥3 contenants montés indépendants × ≥2 lots d’empreintes de production | 3 lectures capteur répétées sur 1 unité mesurent le bruit de l’appareil, pas la dispersion du lot | Numéro d’empreinte, horodatage d’équipe et valeurs individuelles des échantillons |
| 8. Pré-criblage d’intégrité de fermeture | Décroissance non destructive du vide (ASTM F2338-24) avant montage de perméation | Monter un contenant présentant un canal de fuite gaspille une cellule de perméation pendant 4 semaines | Trace conforme/non conforme de décroissance du vide enregistrée avant l’enrobage époxy |
| 9. Vieillissement parallèle de capsules remplies | Lot de torréfaction apparié, 7,0 g ou dose nominale, stocké à 38 °C / 90 % RH | Le WVTR sur emballage vide ne capte ni la sorption interne du café ni la dérive du pH | Dates de prélèvement planifiées (0, 30, 60, 90 j) pour aw, M et pH de la boisson |
| 10. Traçabilité des lots entrants | Grade de résine, épaisseur d’EVOH, jauge de l’opercule et identifiants de lot COA | Des changements de résine non consignés invalident les comparaisons de production futures | Relié aux dossiers de qualification des matériaux entrants de capsules de café |
Lors de l’évaluation des rapports de laboratoire, identifiez trois niveaux de réplication. Le premier correspond aux balayages répétés du détecteur sur la même cartouche montée. Le deuxième correspond à des contenants physiques indépendants issus d’une même empreinte de moule. Le troisième correspond à des contenants échantillonnés sur des lots distincts de résine ou des postes de scellage différents. Trois pièces testées dans une seule commande de laboratoire indiquent une faisabilité initiale, et non une capacité de production à grande échelle.
Diagnostiquer les défaillances couplées humidité-oxygène et les micro-fuites du rebord de scellage sur la ligne de remplissage
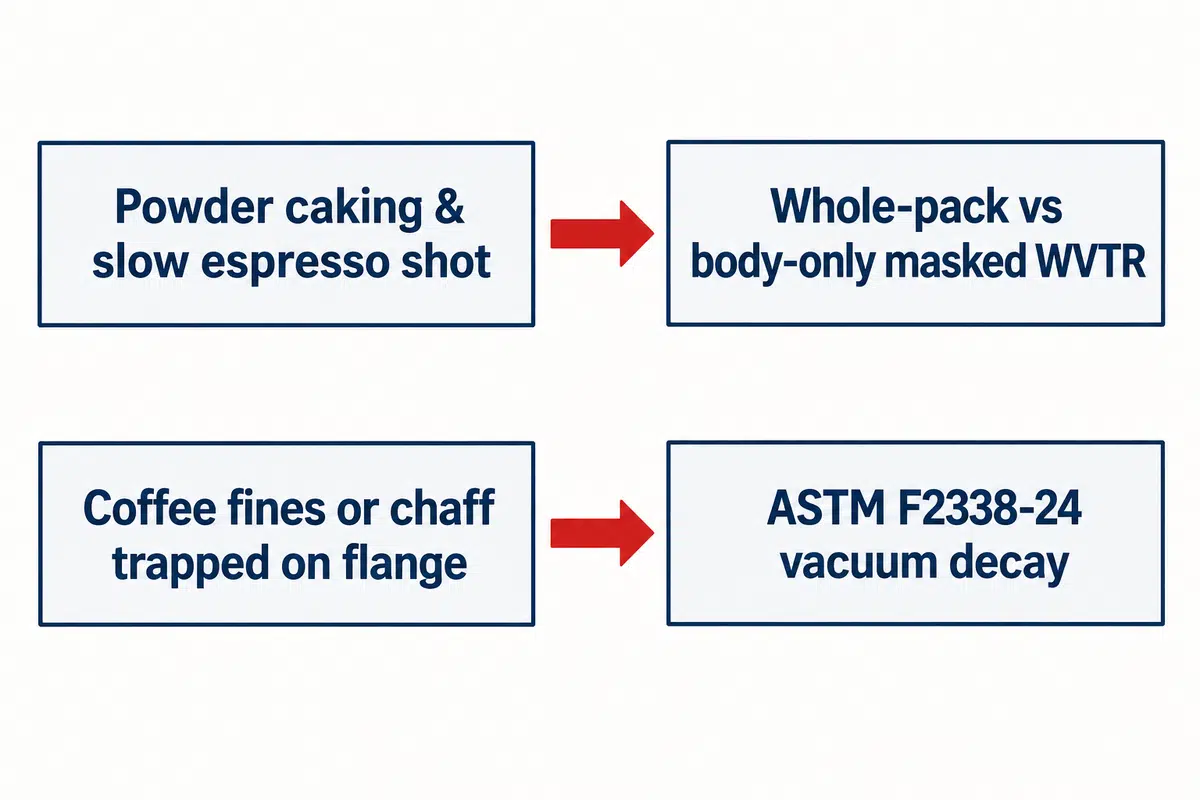
S’agit-il d’un mottage lié à l’humidité ? Ou d’un éventement de l’arôme ? S’il s’agit d’un mottage dû à l’humidité, provient-il de la perméation globale à travers la paroi ? Ou résulte-t-il de la plastification par l’humidité d’une couche barrière en EVOH ? Des fines de café sont-elles piégées sur le rebord de thermoscellage ? Ou l’humidité initiale de torréfaction est-elle trop élevée ?
Pourquoi les grains de café sont-ils conditionnés dans un sachet muni d’une valve de dégazage unidirectionnelle ?
Les grains de café récemment torréfiés libèrent beaucoup de CO2 et sont emballés dans des sachets souples dotés d’une valve unidirectionnelle pour évacuer l’excès de gaz sans laisser entrer l’air extérieur. Les capsules rigides unidoses sont dépourvues de valve, et les torréfacteurs soumettent généralement le café moulu à un dégazage afin de contrôler le temps de repos avant la mise en capsule.
Dans les structures multicouches en polypropylène (PP/liant/EVOH/liant/PP), le transport de la vapeur d’eau et celui de l’oxygène sont interdépendants. Les données montrent qu’une humidité relative élevée peut plastifier le copolymère EVOH et rompre les liaisons hydrogène, augmentant ainsi la transmission de l’oxygène. Toutefois, comme l’ont démontré Jakobsen et Risbo dans Packaging Technology and Science, l’activité de l’eau en régime permanent dans la couche d’EVOH enfouie dépend de la perméance à la vapeur d’eau et de l’asymétrie d’épaisseur des couches protectrices interne et externe en polyoléfine. Placer une barrière en polypropylène plus épaisse du côté extérieur humide que du côté intérieur contenant le café sec permet de maintenir la couche d’EVOH sous la zone critique de plastification de 75 % RH, même lorsque l’humidité ambiante est élevée.
Avant d’augmenter la température de la tête de thermoscellage ou la pression pneumatique sur votre machine de remplissage et de scellage de capsules de café Nespresso AFPAK, utilisez la matrice de diagnostic ci-dessous pour isoler la perméation du matériau des défauts mécaniques de fermeture, garantissant ainsi que chaque capsule soit perforée proprement dans la machine à café du consommateur lors de la préparation.
| Symptôme de défaut observé | Mécanisme physique principal | Essai de confirmation laboratoire / CQ | Vérification sur ligne avant de modifier la chauffe des mâchoires |
|---|---|---|---|
| Mottage de la poudre et extraction espresso lente après stockage humide, décroissance du vide CONFORME | La perméation de vapeur à travers la paroi ou l’opercule dépasse le budget de monocouche | WVTR emballage entier vs corps seul masqué (ASTM F1249-25) à 38 °C / 90 % RH | Vérifier l’épaisseur de paroi au rayon de l’angle inférieur ; ne pas surchauffer le rebord de scellage |
| Pic soudain d’oxygène et arôme éventé uniquement en stockage à 90 % RH, OTR à sec CONFORME | Couche externe de PP trop fine ou symétrique, laissant la couche d’EVOH dépasser 75 % RH (Jakobsen & Risbo) | OTR humide (ASTM F1927-20) plus micrométrie des couches en coupe transversale | Auditer le rapport des couches de coextrusion sur le COA fournisseur ; ajouter un suremballage flow-pack barrière secondaire |
| aw élevée (>0.35) immédiatement au jour 1 après le scellage | Eau de refroidissement de torréfaction élevée ou reprise d’humidité dans la salle de mouture avant le remplissage | Humidité M en étuve sous vide AOAC 979.12 et aw par point de rosée à la sortie du moulin | Contrôler la déshumidification de la salle de mouture (cible <40% RH) et le temps de séjour en silo de dégazage |
| 1 unité sur 50 présente une reprise rapide d’humidité et une faible lecture de décroissance du vide | Fines de café ou pellicules piégées sur la portée de scellage du rebord créant des micro-canaux | Décroissance du vide ASTM F2338-24 + inspection microscopique du cordon de scellage | Inspecter l’arrêt anti-goutte de la vis doseuse, l’élimination de l’électricité statique et le soufflage d’air sur le rebord |
| Force de pelage sur bande élevée (ASTM F88), mais forte variance du WVTR entre les empreintes | Température de scellage excessive chassant la couche thermoscellante (manque de matière) au bord du rebord | WVTR sur cartouche isolée opercule-et-scellage + courbe de thermoscellage ASTM F2029-16(2021) | Régler le parallélisme du plateau et abaisser la température des mâchoires par paliers de 5 °C |
| Bombement prononcé de l’opercule dans les 48 heures suivant l’emballage, humidité normale | Temps de dégazage du CO₂ après torréfaction insuffisant avant le scellage hermétique | Manomètre de pression d’espace de tête + courbe gravimétrique de dégazage sur le lot torréfié | Prolonger la fenêtre de dégazage en silo de 4 à 12 heures ; vérifier la synchronisation du balayage à l’azote |
| Micro-trous aux angles ou blanchiment sous contrainte sur des godets en biopolymère emboutis profonds | Rapport d’étirage du poinçon d’assistance au thermoformage dépassant la résistance à l’état fondu de la résine | WVTR corps seul masqué + pénétration de colorant au rayon de l’angle inférieur | Rejeter le lot de godets entrant ; revoir le profil d’étirage de thermoformage avec le fournisseur |
| Délaminage entre la feuille d’aluminium et la couche de vernis après vieillissement à 38 °C | Hydrolyse de l’adhésif ou migration des huiles de café dans le vernis thermoscellant | Inspection du mode de pelage à 90 degrés (ASTM F88/F88M-23) après conditionnement tropical | Vérifier la compatibilité chimique du vernis avec la teneur en lipides de la torréfaction |
| Les éprouvettes thermoscellées en laboratoire réussissent, mais les unités de la ligne rotative à haute cadence fuient | Temps de maintien rotatif court et retard de récupération thermique du plateau (ASTM F2029-16(2021) 4.2) | Comparer les unités vides scellées sur ligne aux unités scellées en laboratoire par décroissance du vide | Valider le profil de came du temps de maintien et l’emplacement du thermocouple de chauffe sur la tourelle rotative |
- Vérifier l’humidité relative de la salle de mouture et l’aw initiale du café torréfié au jour zéro.
- Cribler les unités scellées par décroissance du vide ASTM F2338-24 avant d’enrober les cartouches WVTR.
- Isoler la perméation du corps seul de celle de l’opercule et du rebord lors du dépannage d’un lot non conforme.
- Monter la température des mâchoires de thermoscellage au-dessus de la fenêtre du scellant pour corriger un problème de perméation de paroi.
- Peser des capsules fraîchement remplies de café sur une balance pour estimer la transmission de vapeur d’eau.
- Supposer que l’OTR sous gaz sec prouve la stabilité barrière tropicale de l’EVOH sans vérifier l’épaisseur externe de PP.
Trois cas hypothétiques de dépannage illustrent pourquoi le diagnostic permet de gagner du temps :
- Scénario 1 (Mottage tropical hypothétique vs surchauffe des mâchoires) : Supposons qu’un torréfacteur expédiant des capsules PP/EVOH/PP vers un marché côtier humide observe une poudre de café compactée et une extraction espresso lente après 75 jours. La maintenance propose d’augmenter le poste de thermoscellage de 185 °C à 210 °C. Le service qualité teste plutôt la décroissance du vide au jour zéro (qui est conforme) et vérifie la spécification de la feuille coextrudée du fournisseur, découvrant une couche externe de PP fine de 120 µm et un WVTR sur emballage entier de 0,0022 g/pkg/day à 38 °C / 90 % RH. Augmenter la chauffe des mâchoires ne ferait que déformer le rebord ; l’ajout d’un sachet maître flow-pack métallisé résout l’exposition humide pendant la distribution.
- Scénario 2 (Pic hypothétique d’humidité dans la salle de mouture) : Lors d’un poste hypothétique en saison de mousson, le service qualité prélève des capsules en aluminium scellées 2 heures après l’emballage et mesure une activité de l’eau interne à aw = 0.34 au lieu de la valeur normale de 0.11. Comme des corps en aluminium intacts ont une perméation de paroi quasi nulle sur 2 heures, l’équipe audite la salle de mouture et de dosage, découvrant une panne de régénération de la roue dessiccante à 72 % RH ambiante pendant une attente de 45 minutes en trémie ouverte. Le rétablissement de la déshumidification de la salle sous 40 % RH élimine le pic d’humidité sans toucher à la machine de scellage.
- Scénario 3 (Fines hypothétiques sur le rebord après réglage de la mouture) : Supposons qu’une usine passe à une mouture espresso plus fine et constate que 2 capsules sur 60 échouent au test de décroissance du vide ASTM F2338-24 alors que le WVTR sur godet vide reste inchangé. L’inspection du rebord pelé selon ASTM F88/F88M-23 révèle un canal de 150 µm causé par de la poudre de café chargée d’électricité statique adhérant au rebord de scellage. Le réglage de l’aspiration retour de la vis servocommandée et de la lame d’air ionisante du rebord sur la tourelle de remplissage nettoie la portée et rétablit des scellages hermétiques.
Budgétiser les coûts d’essais WVTR en laboratoire et coordonner un essai de scellage de capsules AFPAK
Mandatez un laboratoire externe accrédité pour les essais de taux de transmission de la vapeur d’eau tout en planifiant séparément un essai de scellage en conditions de production avec AFPAK. Les laboratoires tiers (tels qu’AMETEK MOCON, Systech, Labthink et PTI) et les fabricants d’instruments analytiques mesurent les performances barrière, tandis qu’AFPAK fabrique des machines rotatives et linéaires de remplissage et de scellage de capsules pour sceller vos matériaux d’essai aux cadences de ligne de production.
Lors de la budgétisation d’essais en laboratoire externe, vérifiez la portée publiée et les conditions tarifaires. Comme observé le 20 octobre 2026, la page publiée par Measurlabs sur les essais WVTR d’emballage entier indique un tarif de base de 745 EUR par échantillon (hors TVA) plus 97 EUR de frais de traitement de commande, exige 3 pièces d’échantillon, inclut 3 mesures répliquées à une température choisie entre 15–55 °C et une humidité relative entre 20–100 % RH, et annonce un délai typique de 4 semaines avec une limite de détection de 0,01 g/package/day.
Comme les capsules de café à haute barrière nécessitent généralement une quantification inférieure à 0,01 g/package/day, les acheteurs doivent demander un devis pour un essai sur cartouche infrarouge à l’état de traces (ASTM F1249-25) ou coulométrique avec une limite inférieure de quantification vérifiée avant d’expédier les échantillons.
Les laboratoires de recherche universitaires offrent un canal alternatif pour le criblage des matériaux. La page Lab Spaces & Equipment du groupe de recherche PolyCy (Cochran Research Group) de l’Iowa State University affiche les essais Mocon-WVTR à $176 par échantillon (avec assistance) et $117 par échantillon (sans assistance) et précise que les utilisateurs externes à l’université peuvent solliciter l’accès aux équipements par demande électronique, tandis que la fabrication de cartouches de capsules sur mesure, le nombre de réplicats et les dates d’entrée en vigueur des tarifs ne figurent pas sur la page et nécessitent une confirmation directe.
Comme mentionné à la clause 4.2 de la norme ASTM F2029-16(2021), il existe plusieurs différences entre les équipements de laboratoire et les équipements de fabrication industrielle, notamment la taille de la surface de scellage, la vitesse de traitement et d’autres facteurs. En conséquence, il peut exister un écart important entre les capacités du matériel de laboratoire et celles de l’équipement de production. Dès lors, les courbes et les données de force de scellage issues de thermoscelleuses et de barres de scellage de laboratoire n’ont que peu ou pas de valeur pour le dimensionnement d’équipements destinés à la fabrication à grande échelle.
L’envoi de corps de capsules vides et de bobines d’opercule à AFPAK pour un essai sur machine rotative RN1S ou sur ligne linéaire série H permet de produire des unités vides et remplies scellées en conditions industrielles, que vous pouvez ensuite transmettre au laboratoire accrédité pour les essais WVTR sur cartouche. Vous pouvez ainsi expédier directement ces unités scellées au laboratoire accrédité pour les mesures de WVTR.
Liste de contrôle complète de préparation d’appel d’offres (RFQ) et d’essai de scellage :
| Lot de travail | Spécification cible à indiquer | Responsable | Livrable de vérification |
|---|---|---|---|
| 1. Essai de scellage sur machine AFPAK | Envoyer 500–1 000 corps vides + bobine d’opercule assortie ; sceller des groupes vides et remplis de café sur la ligne de production de capsules de café | Ingénierie AFPAK + acheteur | Température des mâchoires (°C), pression (MPa), temps de maintien (s) enregistrés et unités d’essai scellées |
| 2. Commande laboratoire WVTR emballage entier | Spécifier ASTM F1249-25 ou cartouche coulométrique à 38 °C / 90 % RH ; confirmer LoQ ≤ 0,0005 g/pkg/day | Laboratoire tiers externe | Devis signé confirmant la soustraction du blanc d’adaptateur époxy et le rapport en g/pkg/day |
| 3. Groupes d’isolation des composants | Commander 3 capsules vides scellées complètes + 3 capsules corps seul masquées par feuille métallique par résine candidate | Qualité acheteur + laboratoire externe | Valeurs de transmission séparées paroi latérale vs rebord-et-opercule en mg/pkg/day |
| 4. Référence de torréfaction et de sorption | Mesurer M initiale (g H₂O/gdw), aw initiale et la cible de monocouche GAB sur l’assemblage torréfié retenu | CQ interne ou laboratoire alimentaire | Fiche de référence de torréfaction jointe au protocole d’étude de stockage |
Perspectives du secteur : retester les capsules biosourcées, en fibres et monomatériau sous forte humidité
Revérifiez la transmission de vapeur d’eau sur l’emballage entier à 38 °C et 90 % RH, et prévoyez un suremballage flow-pack secondaire à haute barrière, chaque fois que vous passez de corps en aluminium ou multicouches EVOH à des biopolymères compostables (PBS, PLA, PHA) ou à des corps en fibres de bois moulées. Les progrès réalisés sur la barrière à l’oxygène des résines biosourcées ne réduisent pas nécessairement la perméation à l’humidité.
Les développements récents de matériaux illustrent cette asymétrie entre les performances vis-à-vis de l’oxygène et de la vapeur d’eau selon les matériaux. Pour réduire l’humidité pénétrant dans les corps biosourcés, les ingénieurs doivent tester à la fois la chimie de la résine et le suremballage secondaire. Un rapport publié en novembre 2025 par Bioplastics Magazine sur le Fraunhofer IAP et Golden Compound décrit des biocomposites à base de coques de tournesol compostables à domicile dont les chercheurs ont abaissé la perméabilité à l’oxygène, tout en soulignant explicitement que l’optimisation de la barrière à la vapeur d’eau fait toujours l’objet de travaux en cours. De même, l’article de Packaging World consacré au projet pilote de capsules Nespresso à base de papier de Nestlé relève que le corps composé à 82 % de fibres de bois repose sur un fin revêtement intérieur en biopolymère compostable et sur un scellage de précision du rebord pour résister à l’humidité et à la pression d’extraction.
Les données expérimentales de stockage confirment pourquoi les formats biosourcés nécessitent soit des modifications barrière par charges inorganiques ou nanocharges (telles que celles explorées dans US20230192983A1), soit des sachets externes secondaires. Dans Lopriore et al. (2024), des capsules en polybutylène succinate non protégées ont franchi la monocouche aw0 = 0.43 en 327 jours à 20 °C / 54 % RH, 120 jours à 30 °C / 54 % RH, 56 jours à 30 °C / 75 % RH et seulement 26 jours à 45 °C / 75 % RH. Inversement, Basile et ses collègues (Foods 2024, PMC10931445) ont démontré que le conditionnement de dosettes en papier individuelles ou de groupes de dix capsules en plastique à l’intérieur de sachets secondaires multicouches à haute barrière (tels que PET 12 µm / Al 8 µm / PE 60 µm ou PET 12 µm / MPET 12 µm / PE 55 µm) transfère la barrière principale à la vapeur vers le sachet externe pendant 180 jours à 25 °C et 40 °C jusqu’à ce que le consommateur ouvre le sachet secondaire.
Comme l’a rapporté Packaging Strategies à propos des essais de capsules chez Plastic Technologies Inc. (PTI), la façon dont les composants structurels sont assemblés dans le contenant final gouverne les performances barrière réelles. Avant de passer à un corps compostable ou monomatériau, validez à la fois la compatibilité des matériaux d’emballage de capsules de café sur le poste de thermoscellage et le WVTR de l’emballage entier dans votre climat de distribution cible.
Questions fréquemment posées
Qu’est-ce qu’un bon emballage pour le café ?
Un bon emballage de café isole hermétiquement le café torréfié de la vapeur d’eau et de l’oxygène extérieurs tout en absorbant la pression du dioxyde de carbone post-torréfaction dans son climat de distribution cible.
Dans la production de portions individuelles, un emballage de café efficace combine un corps de contenant rigide ou semi-rigide, un complexe d’operculage compatible prêt à la perforation et un thermoscellage circonférentiel continu vérifié en grammes par emballage et par jour. Plutôt que de se fier à des appellations génériques de matériaux, les équipes qualité évaluent le système d’emballage complet à 38 °C et 90 % d’humidité relative afin que l’activité de l’eau interne reste sous le seuil de la monocouche (aw0 ≈ 0.43) tout au long de la durée de conservation en rayon.
Comment reconnaître des grains de café de haute qualité ?
Des grains de café de haute qualité présentent une couleur de torréfaction uniforme, une structure cellulaire intacte sans oxydation des huiles en surface, une faible teneur en humidité après torréfaction et un arôme en tasse net, exempt de défauts rances ou boisés.
Du point de vue de la qualité analytique, le café vert est séché jusqu’à 10 % à 12 % d’humidité avant la torréfaction, tandis que les grains fraîchement torréfiés quittent le bac de refroidissement vers 0,3 % à 1,5 % de teneur en eau et une activité de l’eau inférieure à 0.20. Pendant le stockage dans une capsule ou un sachet scellé, le maintien d’une faible humidité d’équilibre prévient l’hydrolyse des lipides, préserve les aldéhydes volatils et maintient le pH de l’espresso extrait stable au-dessus de 5.1.
Quels cafés sont soumis à des tests de détection de moisissures ?
Les lots de café vert, les expéditions de café en parche à forte humidité ainsi que les cafés décaféinés ou stockés en climat tropical font l’objet d’un dépistage systématique des moisissures productrices de mycotoxines telles que les espèces Aspergillus et Penicillium.
La croissance de moisissures et la formation d’ochratoxine A surviennent principalement lorsque le café vert ou le marc de café usagé séjourne au-dessus d’une activité de l’eau de 0.70 à 0.80 lors de la récolte, des étapes de séchage ou du transport maritime. Bien que la torréfaction industrielle détruise les spores fongiques vivantes et abaisse l’activité de l’eau vers 0.09, les essais de barrière à l’humidité sur les capsules de café garantissent que les capsules scellées ne réabsorbent jamais assez d’humidité tropicale pour favoriser une altération microbienne ou le mottage.
Qu’est-ce que le café de spécialité ?
Le café de spécialité est un Arabica ou un Robusta fin obtenant une note égale ou supérieure à 80 points sur une échelle sensorielle de 100 points.
Comme les composés volatils délicats liés au terroir se dégradent rapidement lorsqu’ils sont exposés à l’humidité, les torréfacteurs de café de spécialité en portions individuelles exigent des limites strictes de barrière à l’humidité sur l’emballage entier.
Comment détecter les adultérants dans le café ?
Les laboratoires détectent les adultérants du café par spectroscopie infrarouge à transformée de Fourier en réflectance totale atténuée (ATR-FTIR), chromatographie et microscopie.
Les modèles chimiométriques tracent un profil spectral pour chaque substance afin de séparer l’Arabica pur des coques ou des charges de graines de Theobroma grandiflorum.
Un faible taux de transmission de l’oxygène garantit-il un faible taux de transmission de la vapeur d’eau dans les capsules de café ?
Non. La transmission de l’oxygène et celle de la vapeur d’eau obéissent à des mécanismes différents de solubilité-diffusion dans les polymères, de sorte qu’un matériau ayant une faible perméabilité à l’oxygène à sec peut néanmoins transmettre une humidité importante ou perdre sa barrière à l’oxygène sous forte humidité.
Par exemple, le copolymère hydrophile éthylène-alcool vinylique (EVOH) et certains polyesters biosourcés présentent de fortes barrières à l’oxygène à sec, mais absorbent des molécules d’eau lorsqu’ils sont exposés à l’humidité relative tropicale, ce qui plastifie les chaînes polymères et accélère à la fois l’entrée d’humidité et d’oxygène. À l’inverse, les polyoléfines telles que le polypropylène résistent bien à la vapeur d’eau mais nécessitent une couche barrière pour bloquer l’oxygène. Testez toujours indépendamment le WVTR sur emballage entier et l’OTR humide.
Peut-on mesurer le WVTR des capsules de café sur des capsules remplies de café torréfié moulu ?
Non. Les instruments de perméation standard testent des capsules scellées vides balayées par un gaz vecteur sec ou remplies d’un dessiccant étalonné.
Le café fraîchement moulu dégaze du dioxyde de carbone et des composés organiques volatils tout en adsorbant de l’humidité à l’intérieur, ce qui fausse les pesées des coupelles gravimétriques et encrasse les capteurs de perméation infrarouges ou coulométriques.
Besoin d’échantillons scellés en conditions de production pour votre qualification WVTR en laboratoire ?
Envoyez à AFPAK vos corps de capsules candidats, vos bobines d’opercule et votre poids de dose cible afin de réaliser un essai de scellage contrôlé sur nos équipements rotatifs ou linéaires. Découvrez nos solutions de lignes de production de capsules de café pour préparer des groupes d’essai vides et remplis reproductibles en vue de votre vérification par un laboratoire externe.
Le tableau du budget d’entrée d’humidité capsule-jour, les exemples de planification technique ainsi que les références au dépannage en production et à la littérature publiée constituent des cas illustratifs fondés sur certaines prémisses et hypothèses, et non des essais de laboratoire accrédités par AFPAK ni des exemples d’usines clientes.
Références et sources
- ASTM International : ASTM F1249-25, Méthode d’essai normalisée pour le taux de transmission de la vapeur d’eau à travers les matériaux barrière souples à l’aide d’un capteur infrarouge modulé (En vigueur, nov. 2025)
- ASTM International : ASTM F1249-20, Révision historique remplacée par F1249-25
- ASTM International : ASTM E96/E96M-24a, Méthodes d’essai normalisées pour la détermination gravimétrique du taux de transmission de la vapeur d’eau des matériaux (En vigueur, nov. 2024)
- ASTM International : ASTM E398-24, Méthode d’essai normalisée pour le taux de transmission de la vapeur d’eau des matériaux en feuille par mesure dynamique de l’humidité relative (En vigueur, janv. 2025)
- ASTM International : ASTM D7709-12(2023), Méthodes d’essai normalisées pour mesurer le taux de transmission de la vapeur d’eau (WVTR) des flacons et blisters pharmaceutiques
- ASTM International : ASTM F88/F88M-23, Méthode d’essai normalisée pour la force de scellage des matériaux barrière souples
- ASTM International : ASTM F2338-24, Méthode d’essai normalisée pour la détection non destructive des fuites dans les emballages par la méthode de décroissance du vide
- ASTM International : ASTM F2029-16(2021), Pratiques normalisées pour la réalisation de thermoscellages en laboratoire afin de déterminer la thermoscellabilité des matériaux barrière souples
- Lopriore, M., et al. (2024) : Absorption d’humidité pendant le stockage du café conditionné dans des capsules compostables, Food Packaging and Shelf Life, Vol. 46, 101403
- Marinello, S., et al. (2021) : Comparaison technique et environnementale des capsules de café, Packaging Technology and Science
- Jakobsen, M., & Risbo, J. (2008) : Un modèle simple pour l’interaction entre la transmission de la vapeur d’eau et de l’oxygène dans les matériaux barrière multicouches, Packaging Technology and Science, 21(4), 207–216
- Basile, G., et al. (2024) : Impact de différents films d’emballage sur la durée de conservation des dosettes et capsules de café, Foods, 13(5), 759
- Iowa State University PolyCy (Cochran Research Group) : Grille tarifaire publique des espaces et équipements de laboratoire
- Publication de demande de brevet américain US20230192983A1 (2023) : Structures multicouches biodégradables de capsules de café et évaluation barrière selon ASTM E96
- Bioplastics Magazine (19 nov. 2025) : Barrière à l’oxygène améliorée dans le plastique biodégradable pour capsules de café
- Packaging World : Nestlé teste des capsules Nespresso à base de papier
- Packaging Strategies : Les résultats d’une étude montrent que les performances barrière des capsules de café varient fortement selon les types et les marques
Articles connexes
- Vérifier les performances de barrière à l’oxygène et l’O₂ dans l’espace de tête des capsules de café
- Associer les corps de capsules à des films d’operculage compatibles
- Qualifier les lots entrants de corps de capsules et de bobines de film
- Découvrir les équipements AFPAK de remplissage et de scellage de capsules Nespresso
- Examiner les machines AFPAK de remplissage et de scellage K-Cup


