
Aktualisiert im Oktober 2026
Die Prüfung einer Kaffeekapsel liefert einen Schätzwert für die Wasserdampfdurchlässigkeitsrate (WVTR) versiegelter Kaffeepackungen. Ein vollständiges Qualifizierungsprogramm unterscheidet die Permeation der Gesamtpackung von der anfänglichen Röstfeuchte, der internen Gleichgewichtsfeuchte und groben Randundichtigkeiten.
Wer sich allein auf ein Flachfolienzertifikat verlässt, übersieht die Wanddickenausdünnung an tiefgezogenen Ecken sowie Diffusionspfade am Heißsiegelflansch während der Kaffeeproduktion. Wenn Einkaufsteams potenzielle Kapselkörper und Deckelfolien über verschiedene Umgebungsbedingungen hinweg bewerten, muss jeder Prüfbericht die Geometrie, das Konditionierungsklima und die Berichtseinheit des Prüfmusters erfassen.
Die Begrenzung der Wassermenge, die nach der Verarbeitung oder Herstellung an die geröstete Kaffeebohne gelangt, schützt das BohnenAroma und die Stabilität des Getränks.
Kurzspezifikationen: Vier Säulen der Feuchtigkeitsverifizierung
- Gesamtpackungs-Permeation: Gramm oder Milligramm Wasserdampf pro Packung und Tag (g/pkg/day) bei festgeschriebener Temperatur und Luftfeuchtigkeit.
- Flachfolien-Permeation: Gramm pro Quadratmeter und Tag (g/m²/day) gemäß ASTM F1249-25 oder ASTM E96/E96M-24a.
- Produktfeuchtezustand: Massenanteil auf Trockenbasis (g H₂O/gdw) kombiniert mit der thermodynamischen Wasseraktivität (aw).
- Verschlussintegrität: zerstörungsfreier Vakuumzerfall gemäß ASTM F2338-24 und Streifen-Abziehkraft gemäß ASTM F88/F88M-23.
- Frisch gerösteter Kaffee beginnt nahe aw = 0.090 und überschreitet seine kritische Monoschicht nahe aw0 = 0.43 lange bevor eine sichtbare Verklumpung auftritt.
- Tiefgezogene Ecken und Heißsiegelflansche dominieren den Wasserdampfeintritt der fertigen Packung und erfordern eine epoxidmontierte Kartuschenprüfung.
- Trennen Sie wiederholte Gerätemessungen strikt von unabhängigen physischen Behältern und schichtübergreifenden Produktionslosen.
Die Feuchtigkeitsbarriere-Prüfung von Kaffeekapseln trennt vier verschiedene Feuchtigkeitskenngrößen
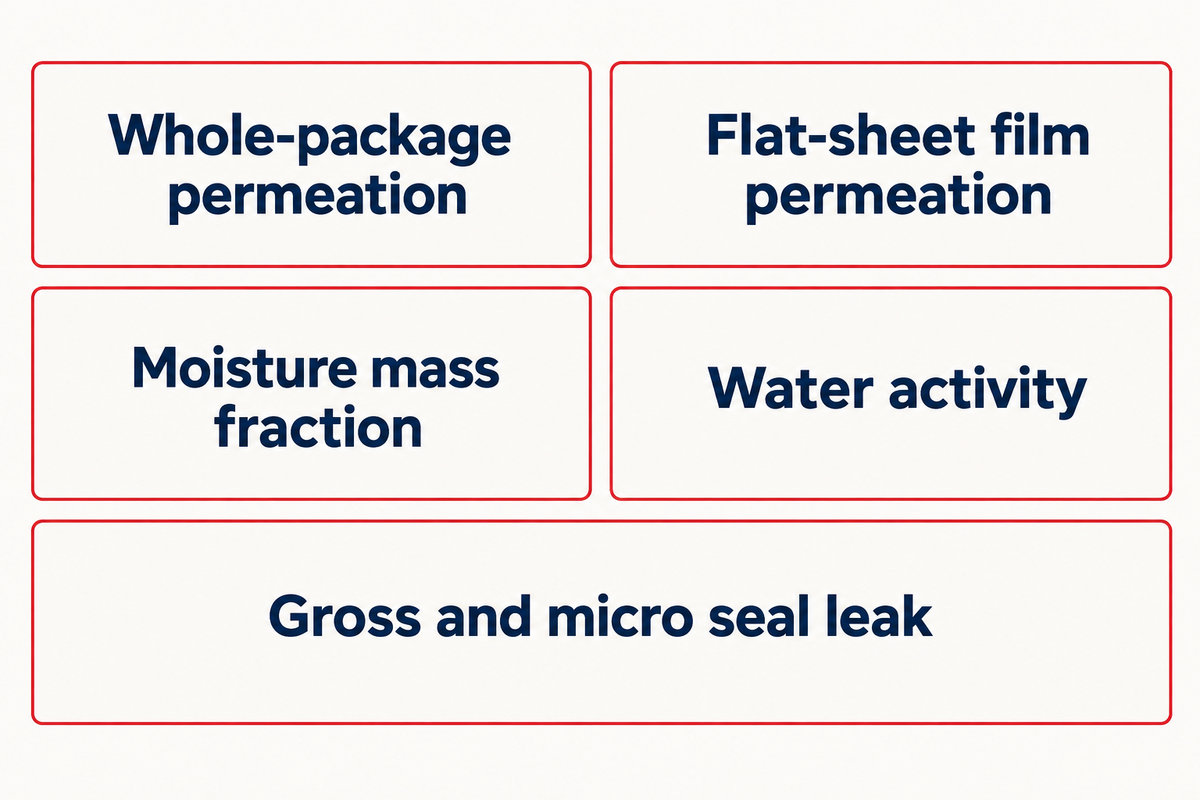
Die separate Behälterdurchlässigkeitsrate (SCTR) beschreibt die Wasserdampfdurchlässigkeit durch eine Kaffeepackung. Die Ausgangsmasse des gemahlenen Kaffees und seine durch den Gleichgewichtsfeuchtegehalt (EMC) bestimmte Wasseraktivität (aw) sowie mechanische Siegelnahtleckagen müssen ebenfalls bewertet werden, um die Integrität einer Kaffeepackung zu verifizieren.
Nimmt Kaffee Feuchtigkeit auf?
Das Rösten von Kaffee treibt den Großteil des freien und chemisch gebundenen Wassers aus und hinterlässt eine Kaffeematrix mit etwa 0,27 % bis 1,5 % auf Trockenbasis. Wenn feuchte Luft mit einer Einzelportions-Kaffeepackung in Kontakt kommt, nimmt das Kaffeebett rasch Feuchtigkeit auf, bis sein interner Dampfdruck dem des Kopfraums entspricht.
In einer Studie von Lopriore und Kollegen in Food Packaging and Shelf Life vom Dezember 2024 starteten 7 g-Portionen mittelgerösteten Arabica-Kaffees, die in biologisch abbaubaren Kapselkörpern aus Polybutylensuccinat versiegelt waren, bei aw = 0.090 ± 0.004 und einer Feuchte von M = 0.0027 ± 0,0002 g H₂O/gdw (gemessen im Vakuumtrockenschrank nach AOAC 979.12 bei 1,32 kPa und 70 °C über 15 Stunden). In diesem trockenen Zustand lag die Glasübergangstemperatur bei Tg = 52 °C.
Als sich während der Lagerung Wasserdampf an den Behälterwänden niederschlug, zeigte die Modellierung nach Guggenheim-Anderson-de Boer (C = 2.11, b = 0.95), dass die kritische Monoschicht bei aw0 = 0.43 und m0 = 0,033 g H₂O/gdw erreicht wird, wobei Tg auf 34 °C absank. Das Überschreiten dieser Monoschicht plastifizierte die Matrix in einen gummiartigen Zustand, beschleunigte die Esterhydrolyse der Chlorogensäure und senkte den pH-Wert des aufgebrühten Kaffees von 5.40 ± 0.06 auf unter 5.1.
Es ist zu beachten, dass aw0 = 0.43 und m0 = 0,033 g H₂O/gdw spezifisch für eine bestimmte mittelgeröstete Arabica-Kaffeerezeptur gelten. Unterschiedliche Röstprofile, Robusta-Mischungsanteile, Korngrößenverteilungen und Lagerbedingungen verschieben die Feuchtigkeitssorptionsisotherme, weshalb Teams Qualitätsgrenzwerte für jede Zubereitungsart festlegen müssen, statt 0.43 als universelles Rückweisungsgesetz zu behandeln. Daher sollte für jede Zubereitungsmethode ein eigener Produktqualitätsgrenzwert definiert werden, anstatt einen Wert von 0.43 pauschal zur Zurückweisung eines Loses heranzuziehen.
In der standardisierten Feuchteanalyse ist dokumentiert, wie Adsorption und hygroskopisches Verhalten den Feuchtegehalt von Kaffee verändern, wenn Sauerstoff und Feuchtigkeit in einen Einzelportions-Kaffeebehälter eindringen. Schnelle Nahinfrarot-Spektralmodelle in Verbindung mit einer Hauptkomponentenanalyse können zusammen mit der klassischen Trockenschrank-Validierung zur Prüfung unverpackter Lose eingesetzt werden.
| Messgröße | Standard-Berichtseinheit | Prüfmuster & Methode | Was sie nachweist | Was sie nicht nachweisen kann |
|---|---|---|---|---|
| Gesamtpackungs-Permeation | g/pkg/day oder mg/cavity·day | Leerer, versiegelter Behälter, mit Epoxid auf Prüfkartusche montiert | Stationärer Wasserdampfdurchtritt durch Kapselkörper, Rand und Deckel | Anfängliche Rösttrockenheit oder grobe Porenbildung über eine Schicht hinweg |
| Flachfolien-Permeation | g/(m²·day) bei angegebener T und RH | Ungeformtes Folien- oder Aluminiummuster (ASTM F1249-25) | Intrinsische Bahnbarriere vor dem Tiefziehen oder Heißsiegeln | Eckenausdünnung nach dem Tiefziehen oder Flansch-Siegelintegrität |
| Feuchte-Massenanteil (M) | % Feuchtbasis oder g H₂O/gdw | Unverpacktes Röstgut mittels Vakuumtrockenschrank (AOAC 979.12) oder Halogenwaage | Gesamtes gebundenes plus freies Wasser nach dem Abkühlen und Mahlen | Behälter-Permeationsrate oder thermodynamische Reaktivitätsschwelle |
| Wasseraktivität (aw) | Dimensionsloses Verhältnis (0.00 bis 1.00) | Äquilibriertes Kaffeebett in Taupunkt- oder kapazitiver Hygrometerkammer | Gleichgewichtsdampfdruckverhältnis als Treiber der Matrixplastifizierung | Ob überschüssiges Wasser durch die Wand oder beim Mahlen eingetreten ist |
| Grobe und Mikro-Siegelnahtleckage | Pa·s⁻¹ Druckabfall oder Streifenkraft (N/15 mm) | Intakter Behälter (ASTM F2338-24) oder Abziehstreifen (ASTM F88/F88M-23) | Mechanische Verschlusskontinuität und Abzieh-Trennmodus | Diffusive Wasserdampfpermeation durch eine intakte Polymerwand |
Kein Flachfolien-Datenblatt und kein Röstfeuchte-Zertifikat zeigt die Leistung der versiegelten Einheit in einer feuchten Umgebung. Führen Sie diese Kaffeebett-Prüfungen, die Gesamtpackungs-Permeation und die Prüfungen der Kaffeekapsel (Barriereverifizierung) in getrennten Qualifizierungsspalten.
Auswahl zwischen ASTM F1249-Infrarotsensoren, ISO 15106 und gravimetrischen Messbechern nach ASTM E96
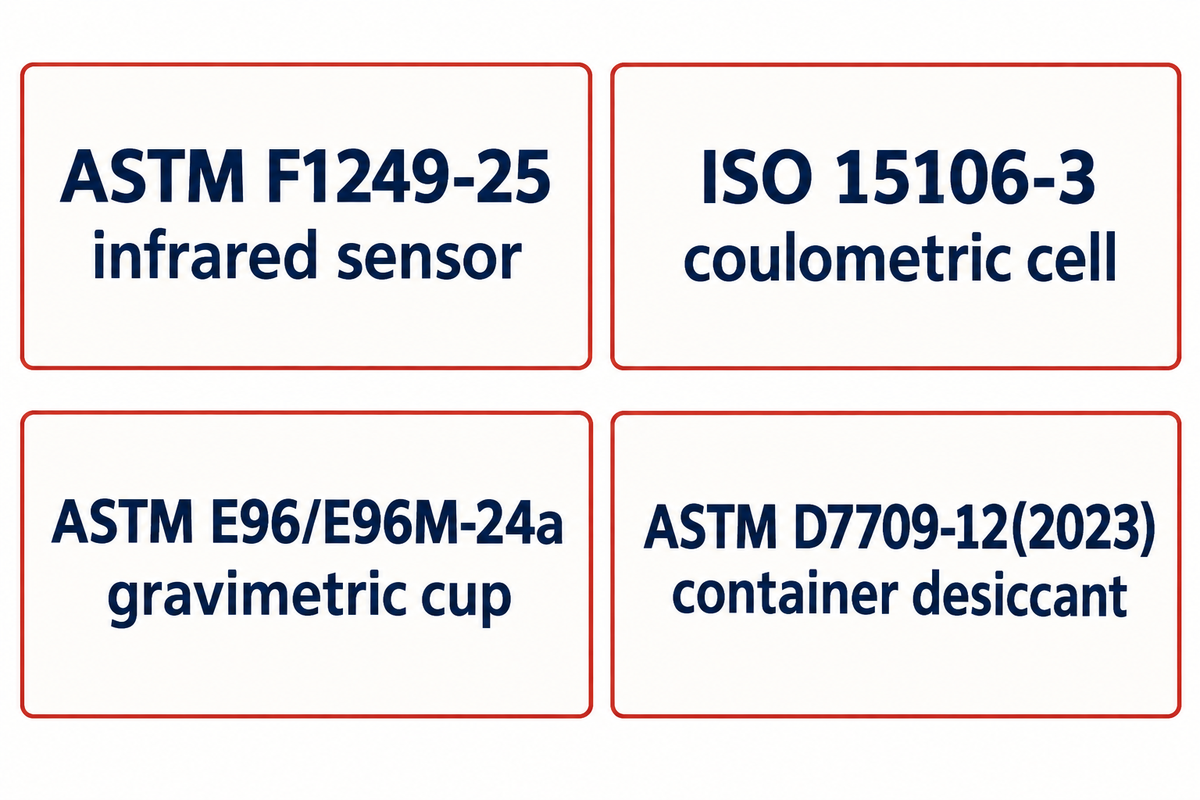
Wählen Sie sensorgestützte Permeationsanalysatoren (ASTM F1249-25, ISO 15106-2 oder ISO 15106-3) für Hochbarriere-Behälter und reservieren Sie gravimetrische Messbecher (ASTM E96/E96M-24a) für Materialien mit höherer Durchlässigkeit, sofern keine Ausgasung vorliegt. Die Abstimmung des Detektors auf den erwarteten Permeationsbereich verhindert falsche Nullwerte und Massenbilanzenfehler.
Welche Wasserdampfdurchlässigkeitsprüfung sollten Sie verwenden: ASTM E96 oder ASTM F1249?
Verwenden Sie ASTM F1249-25 (oder elektrolytische Phosphorpentoxid-Zellen) fürrierefolien, die weniger als 0,1 g/(m²·day) durchlassen und/oder eine Montage der gesamten Packung erfordern. Verwenden Sie ASTM E96/E96M-24a (gravimetrische Trockenmittel- oder Wasserbecher) für Barrierefolien zwischen 0.01 und 0,1 g/(m²·day) mit Wachsabdichtung.
Prüfen Sie auf jedem Laborangebot das gültige Jahr des Änderungsstands. ASTM International hat F1249 im November 2025 auf ASTM F1249-25 aktualisiert (als Ersatz für ASTM F1249-20), E96 im November 2024 auf ASTM E96/E96M-24a und E398 im Januar 2025 auf ASTM E398-24. Abschnitt 1.3 von ASTM E398-24 hält fest, dass Wasserdampfleckagen an der Klemmdichtung jeder WVTR-Methode (einschließlich des Trockenmittelverfahrens nach E96/E96M bei 37,8 °C und 90 % relativer Luftfeuchtigkeit) eine mögliche untere Nachweisgrenze von rund 0,01 g/(24 h·m²) auferlegen, die an jedem Gerät mit einem Aluminiumfolien-Prüfmuster überprüft und durch Kalibrierung kompensiert werden kann.
„Werte für den Wasserdampfdurchgangskoeffizienten und die Wasserdampfpermeabilität sind mit Vorsicht zu verwenden.“
Anmerkung 1 zu ASTM F1249-25 weist darauf hin, dass Werte für Wasserdampfdurchgang und Wasserdampfpermeabilität mit Vorsicht zu verwenden sind, da eine umgekehrte Proportionalität zur Schichtdicke und eine direkte Proportionalität zur Wasserdampf-Partialdruckdifferenz nicht immer gelten. Ebenso besagt Abschnitt 5.2.1 von ASTM E96/E96M-24a, dass ein unter bestimmten Bedingungen erzieltes WVTR-Ergebnis nicht dazu verwendet werden kann, das Ergebnis unter abweichenden Bedingungen vorherzusagen.
Für Ultrahochbarriere-Aufbauten wie Aluminium oder dicke metallisierte Deckelfolien gibt AMETEK MOCON für den coulometrischen Phosphorpentoxid-Analysator AQUATRAN 3/34 eine untere Nachweisgrenze für Flachfolien von bis zu 0,005 g/(m²·day) an. Die Empfindlichkeit eines Messgeräts bei Flachfolienproben bestimmt jedoch nicht die Bestimmungsgrenze eines montierten Gesamtbehältersystems, da diese zusätzlich von der Epoxid-Klebefläche, dem Blindwert der Kupferverrohrung und der Streuung bei wiederholter Montage abhängt.
Führen Sie niemals Messungen der Gewichtszunahme an Behältern durch, die mit frisch geröstetem Kaffee befüllt sind. Frisch gemahlener Kaffee setzt Kohlendioxid (1 % bis 2 % der Röstmasse) sowie flüchtige Verbindungen frei; wenn Kohlendioxid entweicht oder herausdiffundiert, überdeckt dieser Masseverlust auf einer Analysenwaage die Wasseraufnahme. Trocknungsverlust- und TGA-Geräte treiben neben Wasser auch flüchtige Röstbestandteile aus, sofern sie nicht gegen eine Karl-Fischer-Titration oder Vakuumtrockenschrank-Desorption kalibriert sind.
| Norm / Methode | Gültiger Änderungsstand | Detektionsprinzip | Typischer Prüfmusterumfang | Praktische Nachweisgrenze / Blindwertregel | Haupteinschränkung für Kaffee |
|---|---|---|---|---|---|
| ASTM F1249-25 / ISO 15106-2 | Nov. 2025 | Pulsmodulierter Infrarotsensor | Flexible Folien, Platten und auf Kartuschen montierte Packungen | ~0,005 g/(m²·day) Folie; Packungs-LoQ durch Vorrichtungsblindwert bestimmt | Erfordert trockene Stickstoff-Trägergasspülung und leckagefreien Epoxidadapter für 3D-Becher |
| ISO 15106-3 / Coulometrisches P₂O₅ | Aktiv | Elektrolytischer Faraday-Strom über einer P₂O₅-Beschichtung | Ultrahochbarriere-Verbunde, Metallfolien und montierte Behälter | 0,005 g/(m²·day) auf AQUATRAN 3/34 Flachfolie | Sensorzelle sättigt bei groben Siegelnahtporen oder feuchtem Spülgas |
| ASTM E96/E96M-24a | Nov. 2024 | Gravimetrische Trockenmittelzunahme oder Wasserabnahme in wachsversiegelter Schale | Flache Platten und durchlässige Folien bei geregelter T und RH | Begrenzt nahe 0,01 g/(24 h·m²) durch Wachs-Klemmdichtung | Frisch befüllte Kaffeepackungen wegen CO₂-Masseverlust-Interferenz nicht prüfbar |
| ASTM E398-24 / ISO 15106-1 | Jan. 2025 | Dynamische Akkumulation der relativen Luftfeuchtigkeit zwischen Trocken- und Feuchtkammer | Barriere-Vorprüfung von Folien im Bereich von 5 bis 5.000 g/(24 h·m²) | Erfordert Aluminiumfolien-Blindprobe gemäß Abschnitt 1.3 (~0,01 g/(24 h·m²)) | Ausgelegt für flache Barrierebahnen statt tiefgezogener Behälterkartuschen |
| ASTM D7709-12(2023) | Juni 2023 | Gravimetrische Trockenmittelzunahme im intakten versiegelten Behälter | Flaschen und tiefgezogene Blisterkavitäten (mg/cavity·day) | Typischer mehrwöchiger Wiegeplan bei 40 °C / 75 % RH | Validiert an Pharmakavitäten; lange Durchlaufzeit bei extrem niedrigen Raten |
| AOAC 979.12 / NIR-Kalibrierung | Aktiv | Vakuumtrockenschrank (1,32 kPa, 70 °C, 15 h) oder spektroskopisches Modell | Unverpacktes gemahlenes Kaffeebett vor oder nach der Lagerung | Quantifiziert M (g H₂O/gdw) direkt an der Kaffeeprobe | Zerstörende Produktanalyse; trennt nicht zwischen Behälterwand und Siegelnahteintritt |
Die gesamte versiegelte Kapsel prüfen statt sich auf die Flachfolien-WVTR zu verlassen
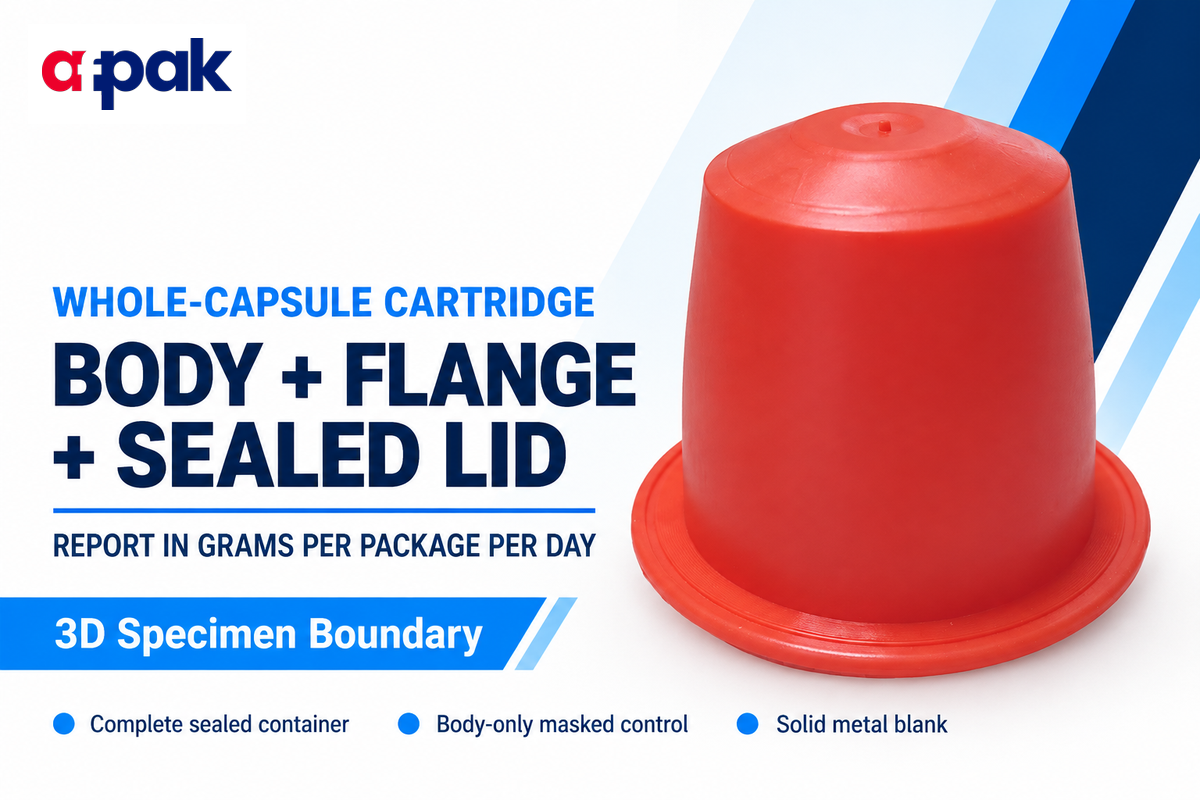
Nutzen Sie die Ganzbehälter-Kartuschenprüfung und geben Sie die Ergebnisse in Gramm pro Packung und Tag (g/pkg/day) an, wenn Sie tiefgezogene oder spritzgegossene Kapselkörper mit heißgesiegelten Deckeln qualifizieren. Flachfolienergebnisse (g/m²/day) berücksichtigen weder die Wanddickenausdünnung an tiefgezogenen Ecken noch Änderungen der Kristallitorientierung.
Siehe die Studie von Marinello und Kollegen aus dem Jahr 2021 in Packaging Technology and Science sowie das Technische Bulletin TB-PTPS-5007 von AMETEK MOCON für Einzelheiten zur Montage versiegelter leerer Behälter auf Metallplatten oder Kupferrohren mittels ausgasungsarmem Zweikomponenten-Epoxidharz. Zwei durch die Grundplatte gelötete Kupferrohre ermöglichen es, trockenes Stickstoff-Trägergas durch das Innere zu spülen, während sich die Außenseite in einer Prüfkammer bei 38 °C und 90 % RH befindet.
Um herauszufinden, über welche Bereiche Wasserdampf in einen Behälter eindringt, prüfen Labore drei verschiedene Kartuschenanordnungen parallel.
- Kompletter versiegelter Behälter (Kapselkörper + Flansch + Deckel): Ein auf der Produktionslinie heißgesiegelter leerer Behälter wird an seiner Basis auf den Spüladapter geklebt und misst den Gesamteintritt über Seitenwand, Flanschgrenzfläche und Deckelfolie.
- Isolierung des Kapselkörpers (mit dicker Metallfolie maskierte Oberseite): Die Standard-Deckelfolie wird durch eine dicke, undurchlässige Aluminiumscheibe ersetzt, die mit Epoxidharz über den Flansch geklebt wird, um die Permeation durch die geformte Seitenwand und den Bodenradius zu isolieren.
- Isolierung von Deckel und Siegelnaht (starre Metallbecherbasis): Die Produktions-Deckelfolie wird auf einen gefrästen Metallbecher oder einen abgedeckten Kapselkörper heißgesiegelt, um die Diffusion durch die Deckelfolienbahn und die Siegelschicht zu isolieren.
Der Grund für die Bedeutung der ausgeformten Geometrie liegt, wie in der Offenlegungsschrift US20230192983A1 (veröffentlicht im Juni 2023) gezeigt, darin, dass tiefes Thermoformen von Polymerfolien die Bahn ungleichmäßig verstreckt und den unteren Eckenradius ausdünnt, wo sich der Feuchtigkeitsdurchtritt konzentriert. Selbst wenn ein Mehrschichtverbund eine Siegelschicht aus Polyethylen oder Polypropylen nutzt, verändern die Tiefziehverhältnisse an den Ecken die lokale Barrieredicke bei Pharmaflaschen, Hypromellose-Hüllen und Blisterpackungen mit Verdickungsmitteln. Das Tiefziehen größerer Formate auf K-Cup-Abfüll- und Siegelmaschinen erhöht das Verhältnis von Siegelrandumfang zu Seitenwandfläche.
Gemäß ASTM D7709-12(2023) (Abschnitte 1.1, 1.4, 1.8 und 1.9) werden geschlossene und versiegelte, mit Trockenmittel gefüllte Behälter gravimetrisch gewogen – typischerweise bei 40 °C und 75 % relativer Luftfeuchtigkeit – und direkt in Milligramm pro Flasche und Tag (mg/bottle-day) oder Milligramm pro Blisterkavität und Tag (mg/cavity-day) angegeben; ein Prüfverfahren für geschlossene Behälter-Verschluss-Systeme, das laut Norm auch für die meisten Arten und Größen anderer Verbraucherpackungen geeignet ist.
Das Prüflabor muss einen massiven Metall-Dummy oder eine dicke Aluminiumfolien-Blindprobe mit derselben Epoxidharzraupe wie Ihre Prüfmuster testen. Das Abziehen oder Verifizieren dieses Blindwerts verhindert, dass Epoxid-Ausgasungen und Mikroleckagen an Rohrverschraubungen den berichteten g/pkg/day-Wert verfälschen.
Kumulative Belastung mit dem Kapsel-Tag-Feuchtigkeitseintrittsbudget berechnen
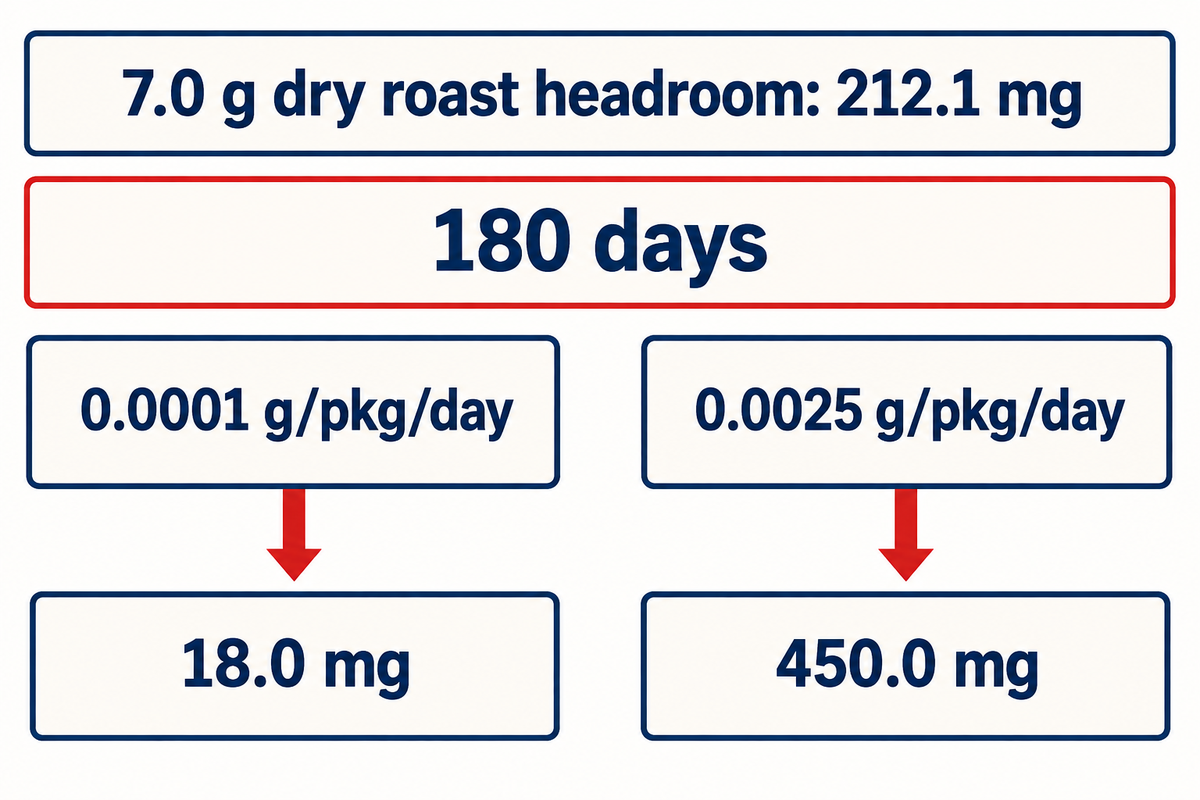
Das Kapsel-Tag-Feuchtigkeitseintrittsbudget multipliziert eine verifizierte Durchlässigkeitsrate der gesamten Packung (WVTRpkg, in g/pkg/day) mit der Lagerdauer (t, in Tagen), um die kumulativ übertragene Wassermasse (Mcum, in mg) zu bestimmen, und vergleicht sie mit der zulässigen Feuchtereserve der trockenen Röstdosis vor dem Einsetzen der Monoschicht-Plastifizierung.
Welcher Verpackungsfaktor hat Ihrer Ansicht nach den größten Einfluss auf die Haltbarkeit von Kaffee?
Bei einem vollständig hermetisch versiegelten Barrieresystem bestimmt die kombinierte Barriere gegen den Durchtritt von Sauerstoff und Wasserdampf durch Behälterwand, Deckelfolie und Heißsiegelflansch unter den jeweiligen Lagerbedingungen den maßgeblichen Verpackungseinfluss auf die Haltbarkeit.
Um die Anwendung des Kapsel-Tag-Feuchtigkeitseintrittsbudgets über beliebige Kapselsysteme hinweg ohne unzulässige Verallgemeinerung zu veranschaulichen, sind die Massenbilanzgleichung und die Randbedingungen explizit anzugeben. Unter stationären Bedingungen der Außentemperatur und Luftfeuchtigkeit beträgt der kumulative Feuchtigkeitseintritt Mcum = WVTRpkg × t, und folglich lautet der Feuchtegehalt auf Trockenbasis M(t) = Mi + (WVTRpkg × t) / mdry. Da flüchtige Kaffeearomaverbindungen oberhalb der Monoschicht hochreaktiv sind, trägt eine Wasseraufnahme unterhalb dieser Schwelle zur Geschmacksstabilisierung bei.
Betrachten wir eine vergleichende Abschätzung anhand der experimentellen Röstparameter aus Lopriore et al. (2024). (2024): Angenommen wird eine Trockenröstfüllung von m dry = 7,0 g mit einem Startwert von M i = 0,0027 g H₂O/g dw (18,9 mg Ausgangswasser) und einem GAB-Monoschichtgrenzwert von m 0 = 0,0330 g H₂O/g dw (231,0 mg Wasser bei a w0 = 0.43). Die maximale Wasserreserve bis zum Erreichen der Monoschicht beträgt ΔMmax = 231.0 − 18.9 = 212,1 mg H₂O pro Einheit (bzw. 166,7 mg H₂O bei einer kleineren angenommenen Füllmenge von 5,5 g).
| Lagerhorizont / Parameter | Angenommene Packung A (0,0001 g/pkg/day) | Angenommene Packung B (0,0005 g/pkg/day) | Angenommene Packung C (0,0025 g/pkg/day) | Experimentelle Referenz (Lopriore 2024 PBS) |
|---|---|---|---|---|
| Tagesrate in Milligramm | 0,10 mg/pkg/day | 0,50 mg/pkg/day | 2,50 mg/pkg/day | Empirische Sorptionskinetik über T/RH |
| Kumulativer Eintritt nach 30 Tagen | 3,0 mg (0,04 % von 7 g) | 15,0 mg (0,21 % von 7 g) | 75,0 mg (1,07 % von 7 g) | Monoschicht nach 26 d bei 45 °C / 75 % RH überschritten |
| Kumulativer Eintritt nach 60 Tagen | 6,0 mg (0,09 % von 7 g) | 30,0 mg (0,43 % von 7 g) | 150,0 mg (2,14 % von 7 g) | Monoschicht nach 56 d bei 30 °C / 75 % RH überschritten |
| Kumulativer Eintritt nach 90 Tagen | 9,0 mg (0,13 % von 7 g) | 45,0 mg (0,64 % von 7 g) | 225,0 mg (3,21 % — überschreitet 212,1 mg) | Monoschicht nach 89 d bei 20 °C / 75 % RH überschritten |
| Kumulativer Eintritt nach 120 Tagen | 12,0 mg (0,17 % von 7 g) | 60,0 mg (0,86 % von 7 g) | 300,0 mg (4,29 % — überschreitet Reserve) | Monoschicht nach 120 d bei 30 °C / 54 % RH überschritten |
| Kumulativer Eintritt nach 180 Tagen | 18,0 mg (0,26 % von 7 g) | 90,0 mg (1,29 % von 7 g) | 450,0 mg (6,43 % — überschreitet Reserve) | Monoschicht nach 142 d bei 20 °C / 65 % RH überschritten |
| Kumulativer Eintritt nach 270 Tagen | 27,0 mg (0,39 % von 7 g) | 135,0 mg (1,93 % von 7 g) | 675,0 mg (9,64 % — überschreitet Reserve) | Unterhalb der Monoschicht bei 20 °C / 54 % RH |
| Kumulativer Eintritt nach 365 Tagen | 36,5 mg (0,52 % von 7 g) | 182,5 mg (2,61 % von 7 g) | 912,5 mg (13,04 % — überschreitet Reserve) | Monoschicht nach 327 d bei 20 °C / 54 % RH überschritten |
| Anteil der 212,1 mg-Reserve nach 180 d | 8,5 % des Monoschicht-Budgets verbraucht | 42,4 % des Monoschicht-Budgets verbraucht | 212,2 % (überschreitet aw0 = 0.43 nahe Tag 85) | Direkte GAB-Isothermen- + pH-Abfall-Validierung |
| Technisches Prüfurteil | Besteht 12-monatige Tropenprüfung | Besteht 6–12-Monats-Prüfung; Abfüllstudie verifizieren | Erfordert sekundären Barrierebeutel oder Upgrade des Kapselkörpers | Zeigt, warum PBS eine äußere Barriere-Umverpackung benötigt |
Beim Lesen von Tabelle 3 müssen wir zwei physikalische Randbedingungen beachten. Erstens bedeutet die Annahme einer konstanten Partialdruckdifferenz über die Wand hinweg unter Vernachlässigung der vom Kapselkörper selbst aufgenommenen Feuchtigkeit, dass die Multiplikation einer konstanten Tagesrate mit der Zeit ein konservatives (nach oben abgeschätztes) Prüfbudget und kein dynamisches Haltbarkeitsmodell darstellt. In der Realität nimmt die treibende Partialdruckdifferenz ab, sobald das Kaffeebett Wasser aufnimmt und seine interne Wasseraktivität von 0.090 in Richtung 0.43 ansteigt, sodass die lineare Multiplikation als konservatives oberes Screening-Budget statt als dynamisches Haltbarkeitsmodell dient.
Zweitens verkürzte, wie Lopriore et al. (2024) in Tabelle 1 ihrer Studie zeigten, eine Temperaturerhöhung von 20 °C auf 45 °C bei 75 % RH die Zeit bis zum Erreichen der Monoschicht aw0 = 0.43 von 89 Tagen auf 26 Tage, was sowohl die Polymerpermeabilität als auch chemische Veränderungen bei löslichen Feststoffen und Fettsäuren beschleunigt, die die Säure des Kaffeegetränks bestimmen.
Ein abgeglichenes Qualifizierungsprotokoll unter tropischen Bedingungen (38 °C / 90 % RH) durchführen
Legen Sie alle zehn Randparameter – darunter 38 °C und 90 % relative Luftfeuchtigkeit, Vorkonditionierungsdauer, Epoxid-Vorrichtungsblindwert und unabhängige Wiederholungsebenen – verbindlich fest, bevor Sie zwei potenzielle Behälter vergleichen. Der Vergleich eines Lieferantenberichts bei 23 °C / 50 % RH mit dem Bericht eines anderen Lieferanten bei 38 °C / 90 % RH macht jede Einkaufsbewertung ungültig.
| Protokollparameter | Festgeschriebenes Spezifikationsfeld | Warum Abweichungen den Vergleich entwerten | Audit-Nachweisdokumentation |
|---|---|---|---|
| 1. Prüftemperatur & RH | 38.0 ± 0,5 °C und 90 ± 2 % RH auf der Treiberseite (Tropenstress) | Die Permeation steigt exponentiell mit Temperatur und Luftfeuchtigkeit (ASTM E96/E96M-24a 5.2.1) | Rohdatenprotokoll des Kammer-Thermohygrometers dem Zertifikat beigefügt |
| 2. Prüfmusterkonfiguration | Leerer produktionsversiegelter Behälter + nur am Kapselkörper gemessene maskierte Kontrolle | Trennt die Eckenausdünnung der Seitenwand von der Flansch- und Deckeldiffusion | Fotografien der Epoxidmontage und Abmessungen der exponierten Fläche |
| 3. Normverfahren & Änderungsstand | ASTM F1249-25 (Infrarot) oder coulometrische P₂O₅-Zelle | Gravimetrischen Messbechern fehlt unterhalb von 0,01 g/pkg/day die Auflösung | Zertifikat nennt gültiges Revisionsjahr der Norm und Detektormodell |
| 4. Abzug des Vorrichtungsblindwerts | Massiver Aluminium-Dummy oder dicke Folienblindprobe mit identischem Epoxidharz montiert | Ausgasen der Epoxidraupe oder Rohrverbindungsleckagen täuschen Behälterpermeation vor | Berichteter Blindwert (g/pkg/day) wird vom Prüfmuster abgezogen |
| 5. Vorkonditionierungs-Gleichgewicht | Mindestens 48 bis 72 Stunden bei 38 °C / 90 % RH vor dem stationären Plateau | Hydrophiles EVOH oder Biopolymere zeigen verzögerten Feuchtedurchbruch | Zeitaufgelöste Flusskurve mit Plateausteigung über ≥3 Messpunkte |
| 6. Basis der Berichtseinheit | Unnormierte g/package/day (oder mg/cavity·day) ohne Flächendivision | Die Division durch eine willkürliche geometrische Fläche verzerrt das Eintrittsbudget pro Dosis | Explizite Einheitenangabe in der Ergebnistabelle und im Rohdatenexport des Messgeräts |
| 7. Wiederholungshierarchie | ≥3 unabhängig montierte Behälter × ≥2 Produktions-Kavitätenlose | 3 wiederholte Sensorscans an 1 Einheit messen das Geräterauschen, nicht die Losstreuung | Kavitätennummer, Schichtzeitstempel und Einzelwerte der Prüfmuster |
| 8. Vorprüfung der Verschlussintegrität | Zerstörungsfreier Vakuumzerfall (ASTM F2338-24) vor der Permeationsmontage | Die Montage eines Behälters mit Siegelkanal blockiert unnötig für 4 Wochen eine Messzelle | Gut/Schlecht-Verlauf des Vakuumzerfalls vor dem Epoxidverguss protokolliert |
| 9. Parallele Alterung befüllter Kapseln | Abgeglichenes Röstlos, 7,0 g oder Nenndosis, gelagert bei 38 °C / 90 % RH | Die Leerpackungs-WVTR erfasst weder die interne Röstsorption noch die pH-Drift | Geplante Entnahmetermine (0, 30, 60, 90 d) für aw, M und Brüh-pH |
| 10. Rückverfolgbarkeit der Eingangslose | Harztyp, EVOH-Schichtdicke, Deckelfolienstärke und COA-Los-IDs | Nicht dokumentierte Harzwechsel machen künftige Produktionsvergleiche ungültig | Querverweis auf Aufzeichnungen zur Qualifizierung von Eingangsmaterialien für Kaffeekapseln |
Unterscheiden Sie bei der Bewertung von Laborberichten drei Wiederholungsebenen. Die erste umfasst wiederholte Detektorscans an derselben montierten Kartusche. Die zweite umfasst unabhängige physische Behälter aus einer Formkavität. Die dritte umfasst entnommene Behälter aus getrennten Harzlosen oder Siegelschichten. Drei in einem Laborauftrag geprüfte Teile belegen die grundsätzliche Machbarkeit, nicht jedoch die Serienfähigkeit im Produktionsmaßstab.
Gekoppelte Feuchte-Sauerstoff-Ausfälle und Mikroleckagen am Siegelrand an der Produktionslinie diagnostizieren
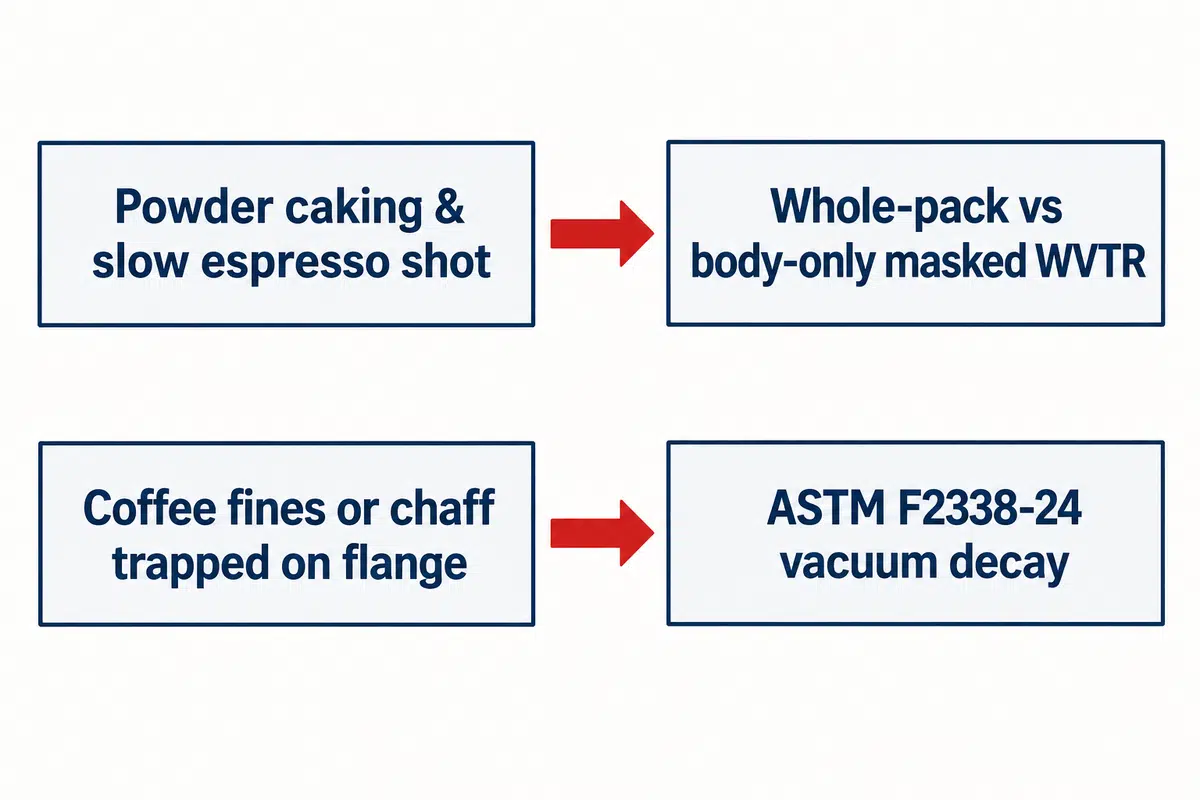
Handelt es sich um feuchtebedingtes Verklumpen? Oder um Aromaverlust? Falls eine Verklumpung vorliegt: Beruht sie auf der Permeation durch die Behälterwand? Oder auf einer feuchtebedingten Plastifizierung einer EVOH-Barriereschicht? Sind Kaffeefeinteile im Heißsiegelrand eingeschlossen? Oder liegt eine zu hohe Ausgangsfeuchte der Röstung vor?
Warum werden Kaffeebohnen in einem Beutel mit Einweg-Entgasungsventil verpackt?
Frisch geröstete Kaffeebohnen setzen große Mengen CO2 frei; da Folienbeutel flexibel sind, nutzen sie ein Einwegventil, um überschüssiges Gas abzulassen, ohne Außenluft eindringen zu lassen. Starre Einzelportionskapseln besitzen kein Ventil, weshalb Röster den gemahlenen Kaffee vor dem Verkapseln gezielt entgasen lassen, um das Ausgasungsverhalten zu steuern.
In mehrschichtigen Polypropylen-Aufbauten (PP/tie/EVOH/tie/PP) sind der Transport von Wasserdampf und Sauerstoff miteinander gekoppelt. Erhöhte relative Luftfeuchtigkeit kann das EVOH-Copolymer plastifizieren und die Wasserstoffbrückenbindungen schwächen, wodurch die Sauerstoffdurchlässigkeit ansteigt. Wie jedoch Jakobsen und Risbo in Packaging Technology and Science nachgewiesen haben, hängt die stationäre Wasseraktivität in der eingebetteten EVOH-Schicht vom Wasserdampfdurchgang und der Dickenasymmetrie der inneren und äußeren Polyolefin-Schutzschichten ab. Eine dickere Polypropylen-Barriere auf der feuchten Außenseite im Verhältnis zur trockenen Kaffee-Innenseite kann die EVOH-Schicht selbst bei hoher Umgebungsfeuchte unterhalb der kritischen Plastifizierungszone von 75 % RH halten.
Bevor Sie die Temperatur des Heißsiegelkopfs oder den Pneumatikdruck an Ihrer AFPAK Nespresso-Kaffeekapsel-Abfüll- und Siegelmaschine erhöhen, nutzen Sie die nachstehende Diagnosematrix, um Materialpermeation sauber von mechanischen Verschlussfehlern zu trennen und sicherzustellen, dass jede Kapsel bei der Kaffeezubereitung in der Maschine des Verbrauchers sauber angestochen wird.
| Beobachtetes Fehlersymptom | Primärer physikalischer Mechanismus | Bestätigende Labor- / QS-Prüfung | Prüfung an der Produktionslinie vor Änderung der Siegeltemperatur |
|---|---|---|---|
| Pulververklumpung & langsamer Espressobezug nach feuchter Lagerung, Vakuumzerfall PASS | Wasserdampfpermeation durch Wand oder Deckelfolie überschreitet Monoschicht-Budget | Gesamtpackungs- vs. maskierte Kapselkörper-WVTR (ASTM F1249-25) bei 38 °C / 90 % RH | Wanddicke des Kapselkörpers am unteren Eckenradius prüfen; Siegelrand nicht überhitzen |
| Plötzlicher Sauerstoffanstieg & schales Aroma nur bei 90 % RH Lagerung, Trocken-OTR PASS | Äußere PP-Schicht zu dünn oder symmetrisch, sodass EVOH-Schicht 75 % RH überschreitet (Jakobsen & Risbo) | Feuchte-OTR (ASTM F1927-20) plus Querschnitts-Schichtmikrometrie | Coextrusions-Schichtverhältnis im Lieferanten-COA prüfen; sekundäre Barriere-Schlauchbeutelverpackung ergänzen |
| Hohe aw (>0.35) unmittelbar an Tag 1 nach dem Siegeln | Hohe Ausgangsfeuchte durch Röstkühlwasser oder Feuchteaufnahme im Mahlraum vor dem Abfüllen | Vakuumtrockenschrank-Feuchte M nach AOAC 979.12 und Taupunkt-aw am Mühlenauslauf | Entfeuchtung des Mahlraums (Ziel <40 % RH) und Standzeit im Entgasungssilo prüfen |
| 1 von 50 Einheiten zeigt schnelle Feuchtezunahme & niedrigen Vakuumzerfallswert | Auf der Flanschsiegelfläche eingeschlossene Kaffeefeinteile oder Silberhäutchen bilden Mikrokanäle | Vakuumzerfall nach ASTM F2338-24 + mikroskopische Prüfung des Siegelrings | Nachtropfsperre der Dosierschnecke, Antistatik-Einrichtung und Rand-Abblasreinigung prüfen |
| Hohe Streifen-Abziehkraft (ASTM F88), aber hohe WVTR-Streuung zwischen Kavitäten | Zu hohe Siegeltemperatur quetscht die Siegelschicht an der Flanschkante heraus (Dichtmasse-Verarmung) | Kartuschen-WVTR mit isoliertem Deckel und Siegelrand + Heißsiegelkurve nach ASTM F2029-16(2021) | Planparallelität der Siegelplatten ausrichten und Siegeltemperatur in 5 °C-Schritten senken |
| Starkes Aufwölben der Deckelfolie innerhalb von 48 Stunden nach dem Verpacken bei normaler Feuchte | Unzureichende CO₂-Entgasungszeit nach dem Rösten vor dem hermetischen Siegeln | Kopfraumdruckmanometer + gravimetrische Entgasungskurve des Röstloses | Silo-Entgasungsfenster um 4 bis 12 Stunden verlängern; Zeitpunkt der Stickstoffspülung prüfen |
| Eckenporen oder Weißbruch an tiefgezogenen Biopolymer-Bechern | Tiefziehverhältnis des Vorstreckstempels überschreitet Schmelzefestigkeit des Harzes | Maskierte Kapselkörper-WVTR + Farbstoffpenetration am unteren Eckenradius | Eingehendes Becherlos zurückweisen; Tiefziehprofil mit dem Becherlieferanten überprüfen |
| Delamination zwischen Aluminiumfolie und Lackschicht nach Alterung bei 38 °C | Klebstoffhydrolyse oder Migration von Kaffeeölen in den Heißsiegellack | Prüfung des 90-Grad-Abziehbilds (ASTM F88/F88M-23) nach Tropenkonditionierung | Chemische Beständigkeit des Lacks gegenüber dem Lipidgehalt der Röstung verifizieren |
| Labor-Heißsiegelstreifen bestehen, aber Einheiten der schnelllaufenden Rundläuferlinie sind undicht | Kurze Siegelzeit am Rundläufer und thermische Nachheizverzögerung der Siegelplatte (ASTM F2029-16(2021) 4.2) | Auf der Produktionslinie versiegelte Leereinheiten mit laborversiegelten Einheiten im Vakuumzerfall vergleichen | Kurvenprofil der Siegelzeit und Thermoelement-Positionierung am Rundläufer-Drehtisch validieren |
- Relative Luftfeuchtigkeit im Mahlraum und initiale Röst-aw an Tag null prüfen.
- Versiegelte Einheiten mittels Vakuumzerfall nach ASTM F2338-24 vorprüfen, bevor WVTR-Kartuschen vergossen werden.
- Bei der Fehlersuche an einem ausgefallenen Los die Permeation von Kapselkörper und Deckel samt Flansch getrennt isolieren.
- Die Siegelbackentemperatur über das Siegelfenster hinaus erhöhen, um ein Wandpermeationsproblem zu beheben.
- Frisch befüllte Kaffeekapseln auf einer Waage wiegen, um die Wasserdampfdurchlässigkeit abzuschätzen.
- Davon ausgehen, dass die Trockengas-OTR die tropische Stabilität der EVOH-Barriere beweist, ohne die äußere PP-Schichtdicke zu prüfen.
Drei hypothetische Fallbeispiele zur Fehlersuche veranschaulichen, warum eine systematische Diagnose Zeit spart:
- Szenario 1 (Hypothetische Verklumpung in den Tropen vs. Überhitzung der Siegelbacken): Angenommen, ein Röster, der PP/EVOH/PP-Kapseln in einen feuchten Küstenmarkt liefert, beobachtet nach 75 Tagen verdichtetes Kaffeepulver und eine langsame Espressoextraktion. Die Instandhaltung schlägt vor, die Heißsiegelstation von 185 °C auf 210 °C hochzustellen. Die Qualitätssicherung prüft stattdessen den Vakuumzerfall an Tag null (der bestanden wird) und kontrolliert die Coextrusionsfolien-Spezifikation des Lieferanten, wobei sie eine dünne äußere PP-Schicht von 120 µm sowie eine Gesamtpackungs-WVTR von 0,0022 g/pkg/day bei 38 °C / 90 % RH feststellt. Eine Erhöhung der Siegeltemperatur würde lediglich den Flansch verziehen; ein metallisierter Schlauchbeutel als Umverpackung löst hingegen die Feuchtebelastung in der Lieferkette.
- Szenario 2 (Hypothetischer Feuchteanstieg im Mahlraum): In einer hypothetischen Schicht während der Monsunzeit entnimmt die Qualitätssicherung versiegelte Aluminiumkapseln 2 Stunden nach dem Verpacken und misst eine interne Wasseraktivität von aw = 0.34 statt des Normalwerts von 0.11. Da intakte Aluminiumkapseln über 2 Stunden nahezu keine Wandpermeation aufweisen, überprüft das Team den Mahl- und Dosierraum und entdeckt eine ausgefallene Trockenrad-Regeneration bei 72 % Umgebungs-RH während einer 45-minütigen Standzeit im offenen Trichter. Die Wiederherstellung der Raumentfeuchtung auf unter 40 % RH beseitigt die Feuchtespitze, ohne die Siegelmaschine anzufassen.
- Szenario 3 (Hypothetische Kaffeefeinteile am Siegelrand nach Mahlgradanpassung): Angenommen, ein Werk stellt auf einen feineren Espressomahlgrad um und beobachtet, dass 2 von 60 Kapseln beim Vakuumzerfall nach ASTM F2338-24 durchfallen, während die WVTR leerer Becher unverändert bleibt. Die Untersuchung des abgezogenen Flansches nach ASTM F88/F88M-23 zeigt einen 150 µm breiten Kanal, verursacht durch statisch aufgeladenes Kaffeepulver am Siegelrand. Die Anpassung des Servo-Schneckenrückzugs und des ionisierenden Luftmessers am Fülldrehtisch hält den Flansch sauber und stellt hermetische Siegelnähte wieder her.
Laborkosten für die WVTR-Prüfung kalkulieren und einen AFPAK-Kapselsiegelversuch koordinieren
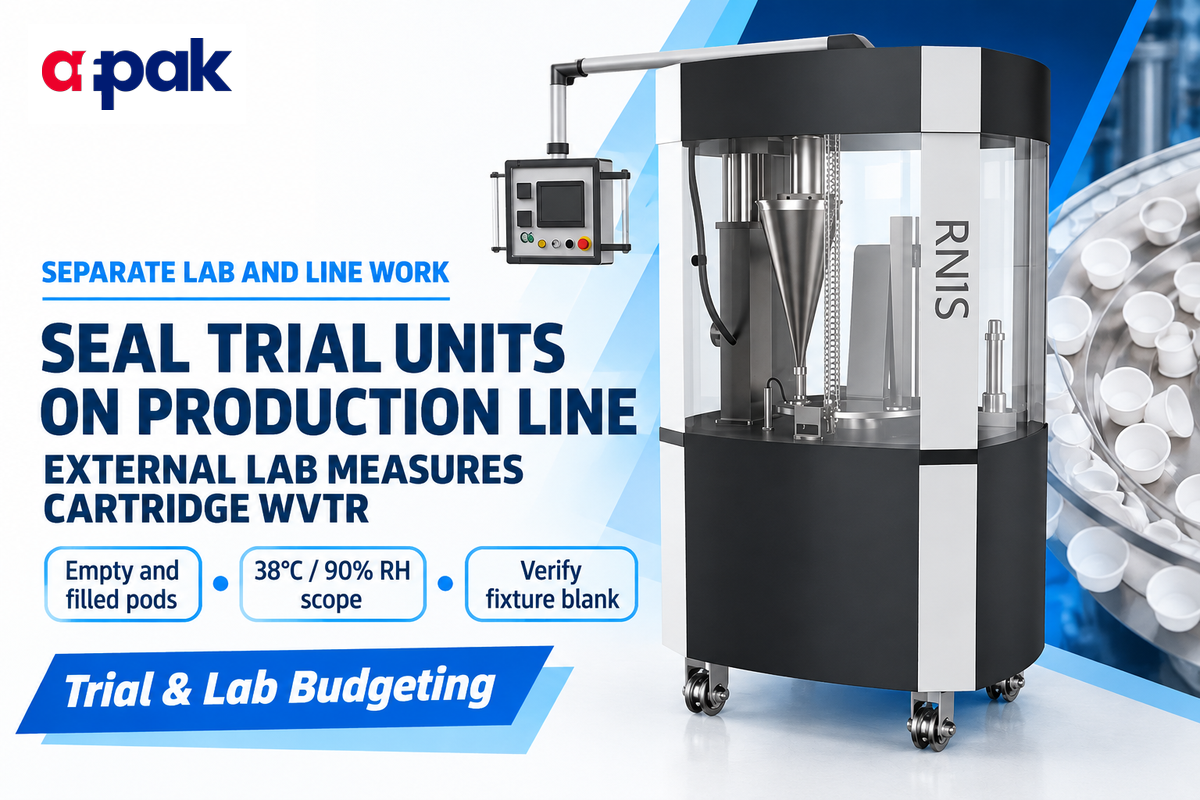
Beauftragen Sie ein akkreditiertes externes Prüflabor mit der Messung der Wasserdampfdurchlässigkeitsrate, während Sie separat einen Produktions-Siegelversuch mit AFPAK planen. Unabhängige Drittlabore (wie AMETEK MOCON, Systech, Labthink und PTI) sowie Hersteller von Analysegeräten messen die Barriereraten, während AFPAK Rundläufer- und lineare Kaffeekapsel-Abfüll- und Siegelmaschinen fertigt, um Ihre Versuchsmaterialien unter realen Produktionsgeschwindigkeiten zu versiegeln.
Prüfen Sie bei der Budgetierung externer Laborprüfungen den veröffentlichten Leistungsumfang und die Preisbedingungen. Stand 20. Oktober 2026 weist die veröffentlichte Angebotsseite von Measurlabs für Ganzpackungs-WVTR-Prüfungen einen Grundpreis von 745 EUR pro Probe (zzgl. MwSt.) sowie eine Auftragsservicegebühr von 97 EUR aus, erfordert 3 Musterteile, beinhaltet 3 Wiederholungsmessungen bei einer gewählten Temperatur zwischen 15–55 °C und einer relativen Luftfeuchtigkeit zwischen 20–100 % RH und nennt eine typische Durchlaufzeit von 4 Wochen bei einer Nachweisgrenze von 0,01 g/package/day.
Da Hochbarriere-Kaffeekapseln in der Regel eine Quantifizierung unterhalb von 0,01 g/package/day erfordern, sollten Einkäufer vor dem Einsenden der Proben ein Angebot für eine empfindliche Infrarot- (ASTM F1249-25) oder coulometrische Kartuschenmessung mit verifizierter unterer Bestimmungsgrenze anfordern.
Universitäre Forschungslabore bieten einen alternativen Weg für die Materialvorprüfung. Die Seite Lab Spaces & Equipment der PolyCy-Gruppe (Cochran Research Group) an der Iowa State University führt Mocon-WVTR-Prüfungen mit 176 $ pro Probe (mit Betreuung) und 117 $ pro Probe (ohne Betreuung) auf und gibt an, dass externe Nutzer die Einrichtungen auf E-Mail-Anfrage nutzen können, während die Anfertigung kundenspezifischer Kapselkartuschen, die Anzahl der Wiederholungsmessungen und das Gültigkeitsdatum der Gebührenordnung dort nicht aufgeführt sind und direkt bestätigt werden müssen.
Wie in Abschnitt 4.2 von ASTM F2029-16(2021) erläutert, bestehen mehrere Unterschiede zwischen Labor- und Produktionsanlagen, etwa hinsichtlich der Siegelflächengröße, der Verarbeitungsgeschwindigkeit und weiterer Faktoren. Infolgedessen kann sich die Leistungsfähigkeit der Laborausrüstung erheblich von jener der Produktionsanlagen unterscheiden. Daten zu Siegelkurven und Siegelnahtfestigkeit aus Labor-Heißsiegelgeräten und Siegelschienen sind daher für die Auslegung von Großserien-Produktionsanlagen kaum oder gar nicht aussagekräftig.
Wenn Sie leere Kapselkörper und Deckelfolie als Rollenfolie für einen Maschinenversuch auf einer RN1S-Rundläufermaschine oder einer linearen H-Serie an AFPAK senden, erhalten Sie unter Produktionsbedingungen versiegelte leere und befüllte Einheiten, die Sie anschließend zur Kartuschen-WVTR-Prüfung an das akkreditierte Labor weiterleiten können. Sie können die versiegelten Einheiten danach direkt zur WVTR-Prüfung an das akkreditierte Prüflabor versenden.
Vollständige Checkliste für Angebotsanfrage (RFQ) & Vorbereitung des Siegelversuchs:
| Arbeitspaket | Anzugebende Zielspezifikation | Verantwortlich | Verifizierungsnachweis |
|---|---|---|---|
| 1. AFPAK-Maschinen-Siegelversuch | 500–1.000 leere Kapselkörper + passende Rollenfolie senden; leere und kaffeebefüllte Gruppen auf der Kaffeekapsel-Produktionslinie siegeln | AFPAK-Technik + Einkäufer | Aufgezeichnete Siegeltemperatur (°C), Druck (MPa), Siegelzeit (s) und versiegelte Versuchseinheiten |
| 2. Laborauftrag für Gesamtpackungs-WVTR | ASTM F1249-25 oder coulometrische Kartusche bei 38 °C / 90 % RH vorgeben; LoQ ≤ 0,0005 g/pkg/day bestätigen | Externes Drittlabor | Unterzeichnetes Angebot mit Bestätigung des Epoxidadapter-Blindwertabzugs und der Berichterstattung in g/pkg/day |
| 3. Komponenten-Isolationsgruppen | Je Kandidatenharz 3 komplett versiegelte Leerkapseln + 3 folienmaskierte Nur-Kapselkörper-Proben beauftragen | Qualitätssicherung des Einkäufers + externes Labor | Getrennte Durchlässigkeitswerte für Seitenwand vs. Flansch und Deckel in mg/pkg/day |
| 4. Röst- & Sorptions-Basislinie | Initiale Feuchte M (g H₂O/gdw), initiale aw und GAB-Monoschicht-Zielwert an der gewählten Röstmischung messen | Interne QS oder Lebensmittellabor | Basis-Röstdatenblatt dem Lagerstudienprotokoll beigefügt |
Branchenausblick: Biobasierte, Faser- und Monomaterial-Kapseln unter hoher Luftfeuchtigkeit neu prüfen
Verifizieren Sie die Wasserdampfdurchlässigkeit der gesamten Packung bei 38 °C und 90 % RH neu und planen Sie eine hochbarrierefähige Sekundär-Schlauchbeutelverpackung ein, wann immer Sie von Aluminium- oder mehrschichtigen EVOH-Kapselkörpern auf kompostierbare Biopolymere (PBS, PLA, PHA) oder geformte Holzfaser-Kapselkörper umsteigen. Verbesserungen der Sauerstoffbarriere bei biobasierten Harzen führen nicht zwangsläufig zu einer besseren Feuchtigkeitsbarriere.
Jüngste Materialentwicklungen verdeutlichen diese Asymmetrie zwischen Sauerstoff- und Wasserdampfbarriere bei verschiedenen Werkstoffen. Um das Eindringen von Feuchtigkeit in biobasierte Kapselkörper zu verringern, müssen Ingenieure sowohl die Harzchemie als auch die Sekundärverpackung prüfen. Ein Bericht des Bioplastics Magazine vom November 2025 über das Fraunhofer IAP und Golden Compound beschreibt heimkompostierbare Biocompounds auf Basis von Sonnenblumenschalen, bei denen Forscher die Sauerstoffpermeabilität senkten, jedoch ausdrücklich anmerkten, dass die Optimierung der Wasserdampfbarriere noch Gegenstand laufender Arbeiten ist. In ähnlicher Weise hebt die Berichterstattung von Packaging World über das papierbasierte Nespresso-Pilotprojekt von Nestlé hervor, dass der zu 82 % aus Holzfasern bestehende Kapselkörper auf eine dünne, kompostierbare Biopolymer-Auskleidung und eine präzise Flanschversiegelung angewiesen ist, um Feuchtigkeit und Extraktionsdruck standzuhalten.
Experimentelle Lagerdaten bestätigen, warum biobasierte Formate entweder anorganische bzw. Nanofüllstoff-Barrieremodifikationen (wie sie in US20230192983A1 untersucht werden) oder sekundäre Außenbeutel erfordern. In Lopriore et al. (2024) überschritten ungeschützte Kapseln aus Polybutylensuccinat die Monoschicht von aw0 = 0.43 nach 327 Tagen bei 20 °C / 54 % RH, nach 120 Tagen bei 30 °C / 54 % RH, nach 56 Tagen bei 30 °C / 75 % RH und nach nur 26 Tagen bei 45 °C / 75 % RH. Umgekehrt zeigten Basile und Kollegen (Foods 2024, PMC10931445), dass das Verpacken einzelner Papierpads oder von Gruppen zu je zehn Kunststoffkapseln in mehrschichtige Hochbarriere-Außenbeutel (etwa PET 12 µm / Al 8 µm / PE 60 µm oder PET 12 µm / MPET 12 µm / PE 55 µm) die primäre Wasserdampfbarriere für 180 Tage bei 25 °C und 40 °C auf den Sekundärbeutel verlagert, bis der Verbraucher den Außenbeutel öffnet.
Wie Packaging Strategies über die Kapselprüfungen bei Plastic Technologies Inc. (PTI) berichtete, entscheidet das Zusammenfügen der Strukturkomponenten zum fertigen Behälter über die Barriereleistung in der Praxis. Validieren Sie vor dem Wechsel auf einen kompostierbaren oder aus Monomaterial bestehenden Kapselkörper sowohl die Verträglichkeit der Verpackungsmaterialien für Kaffeekapseln an der Heißsiegelstation als auch die Gesamtpackungs-WVTR für Ihr Ziel-Vertriebsklima.
Häufig gestellte Fragen
Was zeichnet eine gute Kaffeeverpackung aus?
Eine gute Kaffeeverpackung schirmt gerösteten Kaffee hermetisch gegen äußeren Wasserdampf und Sauerstoff ab und hält zugleich dem nach dem Rösten entstehenden Kohlendioxiddruck im jeweiligen Vertriebsklima stand.
In der Einzelportionsproduktion kombiniert eine wirksame Kaffeeverpackung einen starren oder halbstarren Kapselkörper, einen kompatiblen, anstichfähigen Deckelfolienverbund und eine umlaufende Heißsiegelnaht, deren Dichtheit in Gramm pro Packung und Tag verifiziert wurde. Statt sich auf pauschale Materialbezeichnungen zu verlassen, prüfen Qualitätsteams das gesamte Verpackungssystem bei 38 °C und 90 % relativer Luftfeuchtigkeit, damit die interne Wasseraktivität über die gesamte Haltbarkeit im Handel unterhalb des Monoschicht-Schwellenwerts (aw0 ≈ 0.43) bleibt.
Woran erkennt man hochwertige Kaffeebohnen?
Hochwertige Kaffeebohnen zeigen eine gleichmäßige Röstfarbe, eine intakte Zellstruktur ohne oxidierte Oberflächenöle, einen niedrigen Feuchtegehalt nach dem Rösten sowie ein reines Spezialitäten-Tassenaroma ohne ranzige oder holzige Fehlnoten.
Aus Sicht der analytischen Qualitätssicherung wird Rohkaffee vor dem Rösten auf 10 % bis 12 % Feuchte getrocknet, während frisch geröstete Bohnen das Kühlsieb mit rund 0,3 % bis 1,5 % Feuchtegehalt und einer Wasseraktivität unter 0.20 verlassen. Während der Lagerung in einer versiegelten Kapsel oder einem Beutel verhindert die Aufrechterhaltung einer niedrigen Gleichgewichtsfeuchte die Lipidhydrolyse, bewahrt flüchtige Aldehyde und hält den pH-Wert des gebrühten Espressos stabil über 5.1.
Welche Kaffees werden auf Schimmelpilze getestet?
Rohkaffeelose, Pergamentkaffee-Lieferungen mit erhöhter Feuchte sowie entkoffeinierte oder unter tropischen Bedingungen gelagerte Kaffees werden routinemäßig auf mykotoxinbildende Schimmelpilze wie Aspergillus- und Penicillium-Arten untersucht.
Schimmelpilzwachstum und die Bildung von Ochratoxin A treten vor allem dann auf, wenn Rohkaffee oder Kaffeesatz während der Ernte, der Trocknungsschritte oder des Seetransports über einer Wasseraktivität von 0.70 bis 0.80 verbleibt. Obwohl das industrielle Rösten lebende Pilzsporen abtötet und die Wasseraktivität des Röstkaffees auf nahe 0.09 senkt, stellt die Feuchtigkeitsbarriere-Prüfung von Kaffeekapseln sicher, dass versiegelte Kapseln niemals so viel tropische Luftfeuchtigkeit wiederaufnehmen, dass mikrobieller Verderb oder Verklumpung entsteht.
Was ist Spezialitätenkaffee?
Spezialitätenkaffee ist Arabica- oder hochwertiger Robusta-Kaffee, der auf einer 100-Punkte-Sensorikskala 80 Punkte oder mehr erreicht.
Da empfindliche Herkunftsaromastoffe bei Feuchtigkeitseinwirkung rasch abbauen, verlangen Röster von Einzelportions-Spezialitätenkaffee enge Grenzwerte für die Feuchtigkeitsbarriere der gesamten Packung.
Wie lassen sich Streckmittel in Kaffee nachweisen?
Labore weisen Kaffee-Streckmittel mittels abgeschwächter Totalreflexions-Fourier-Transformations-Infrarotspektroskopie, Chromatographie und Mikroskopie nach.
Chemometrische Modelle zeichnen für jede Substanz eine spektrale Konturlinie auf, um reinen Arabica von Kaffeehülsen oder Samenfüllstoffen aus Theobroma grandiflorum zu unterscheiden.
Garantiert eine niedrige Sauerstoffdurchlässigkeitsrate auch eine niedrige Wasserdampfdurchlässigkeitsrate bei Kaffeekapseln?
Nein. Der Durchtritt von Sauerstoff und Wasserdampf folgt unterschiedlichen Lösungs-Diffusions-Mechanismen im Polymer, sodass ein Werkstoff mit niedriger Trocken-Sauerstoffpermeabilität dennoch erhebliche Feuchtigkeit durchlassen oder unter hoher Luftfeuchtigkeit seine Sauerstoffbarriere verlieren kann.
Beispielsweise weisen hydrophiles Ethylen-Vinylalkohol-Copolymer (EVOH) und bestimmte biobasierte Polyester im trockenen Zustand eine starke Sauerstoffbarriere auf, nehmen jedoch unter tropischer relativer Luftfeuchtigkeit Wassermoleküle auf, was die Polymerketten plastifiziert und sowohl den Feuchte- als auch den Sauerstoffeintritt beschleunigt. Umgekehrt halten Polyolefine wie Polypropylen Wasserdampf gut zurück, benötigen jedoch eine Barriereschicht, um Sauerstoff zu blockieren. Prüfen Sie daher stets unabhängig voneinander sowohl die Gesamtpackungs-WVTR als auch die Feuchte-OTR.
Kann man die Kaffeekapsel-WVTR an Kapseln messen, die mit geröstetem Mahlkaffee gefüllt sind?
Nein. Standard-Permeationsmessgeräte prüfen leere versiegelte Kapseln, die mit trockenem Trägergas gespült werden oder mit kalibriertem Trockenmittel befüllt sind.
Frisch gemahlener Kaffee gast Kohlendioxid und flüchtige organische Verbindungen aus, während er im Inneren Feuchtigkeit sorbiert, was gravimetrische Bechergewichte verfälscht und Infrarot- oder coulometrische Permeationssensoren verunreinigt.
Benötigen Sie unter Produktionsbedingungen versiegelte Prüfmuster für Ihre WVTR-Laborqualifizierung?
Senden Sie Ihre potenziellen Kapselkörper, Ihre Deckel-Rollenfolie und Ihr angestrebtes Dosisgewicht an AFPAK, um einen kontrollierten Maschinenversuch zum Siegeln auf unseren Rundläufer- oder Linearanlagen durchzuführen. Entdecken Sie unsere Produktionslinien-Lösungen für Kaffeekapseln, um reproduzierbare leere und befüllte Prüfgruppen für Ihre externe Laborverifizierung vorzubereiten.
Die Tabelle zum Kapsel-Tag-Feuchtigkeitseintrittsbudget, die Beispiele zur technischen Planung sowie die Verweise auf die Produktions-Fehlersuche und die veröffentlichte Fachliteratur dienen als veranschaulichende Fallbeispiele auf Grundlage bestimmter Annahmen und stellen keine akkreditierten Laborprüfungen von AFPAK oder konkrete Kundenanlagen-Messwerte dar.
Referenzen & Quellen
- ASTM International: ASTM F1249-25, Standardprüfverfahren für die Wasserdampfdurchlässigkeitsrate durch flexible Barrierematerialien mittels moduliertem Infrarotsensor (Aktiv, Nov. 2025)
- ASTM International: ASTM F1249-20, Historischer Änderungsstand, ersetzt durch F1249-25
- ASTM International: ASTM E96/E96M-24a, Standardprüfverfahren zur gravimetrischen Bestimmung der Wasserdampfdurchlässigkeitsrate von Materialien (Aktiv, Nov. 2024)
- ASTM International: ASTM E398-24, Standardprüfverfahren für die Wasserdampfdurchlässigkeitsrate von Flachmaterialien mittels dynamischer Messung der relativen Luftfeuchtigkeit (Aktiv, Jan. 2025)
- ASTM International: ASTM D7709-12(2023), Standardprüfverfahren zur Messung der Wasserdampfdurchlässigkeitsrate (WVTR) von pharmazeutischen Flaschen und Blistern
- ASTM International: ASTM F88/F88M-23, Standardprüfverfahren für die Siegelnahtfestigkeit flexibler Barrierematerialien
- ASTM International: ASTM F2338-24, Standardprüfverfahren zur zerstörungsfreien Leckageerkennung an Verpackungen mittels Vakuumabfallverfahren
- ASTM International: ASTM F2029-16(2021), Standardverfahren zur Herstellung von Labor-Heißsiegelungen zur Bestimmung der Heißsiegelfähigkeit flexibler Barrierematerialien
- Lopriore, M., et al. (2024): Feuchtigkeitsaufnahme während der Lagerung von in kompostierbaren Kapseln verpacktem Kaffee, Food Packaging and Shelf Life, Vol. 46, 101403
- Marinello, S., et al. (2021): Technischer und ökologischer Vergleich von Kaffeekapseln, Packaging Technology and Science
- Jakobsen, M., & Risbo, J. (2008): Ein einfaches Modell für die Wechselwirkung zwischen Wasserdampf- und Sauerstoffdurchlässigkeit in mehrschichtigen Barrierematerialien, Packaging Technology and Science, 21(4), 207–216
- Basile, G., et al. (2024): Einfluss verschiedener Verpackungsfolien auf die Haltbarkeit von Kaffeepads und Kaffeekapseln, Foods, 13(5), 759
- Iowa State University PolyCy (Cochran Research Group): Öffentliche Gebührenordnung für Laborräume & Ausstattung
- US-Patentoffenlegungsschrift US20230192983A1 (2023): Biologisch abbaubare mehrschichtige Kaffeekapsel-Aufbauten und Barrierebewertung nach ASTM E96
- Bioplastics Magazine (19. Nov. 2025): Verbesserte Sauerstoffbarriere in biologisch abbaubarem Kunststoff für Kaffeekapseln
- Packaging World: Nestlé erprobt papierbasierte Nespresso-Kapseln
- Packaging Strategies: Studienergebnisse zeigen deutliche Unterschiede der Barriereleistung von Kaffeekapseln je nach Typ & Marke
Weiterführende Artikel
- Sauerstoffbarriereleistung und Kopfraum-O₂ von Kaffeekapseln verifizieren
- Kapselkörper mit kompatiblen Deckelfolien abstimmen
- Eingehende Kapselkörper- und Rollenfolien-Lose qualifizieren
- AFPAK Nespresso-Kaffeekapsel-Abfüll- und Siegelanlagen entdecken
- AFPAK K-Cup-Abfüll- und Siegelmaschinen im Überblick


