AF-C100 Máy đóng gói tự động Case Packer cho túi cà phê
Tự động lật túi, đếm & sắp xếp, tải đẩy bên, và niêm phong keo nóng chảy
Tốc độ và cấu hình thực tế phụ thuộc vào kích thước túi, tình trạng túi, số lượng mỗi trường hợp, cấu trúc thùng carton và dòng sản phẩm ngược dòng.
Tổng quan về sản phẩm
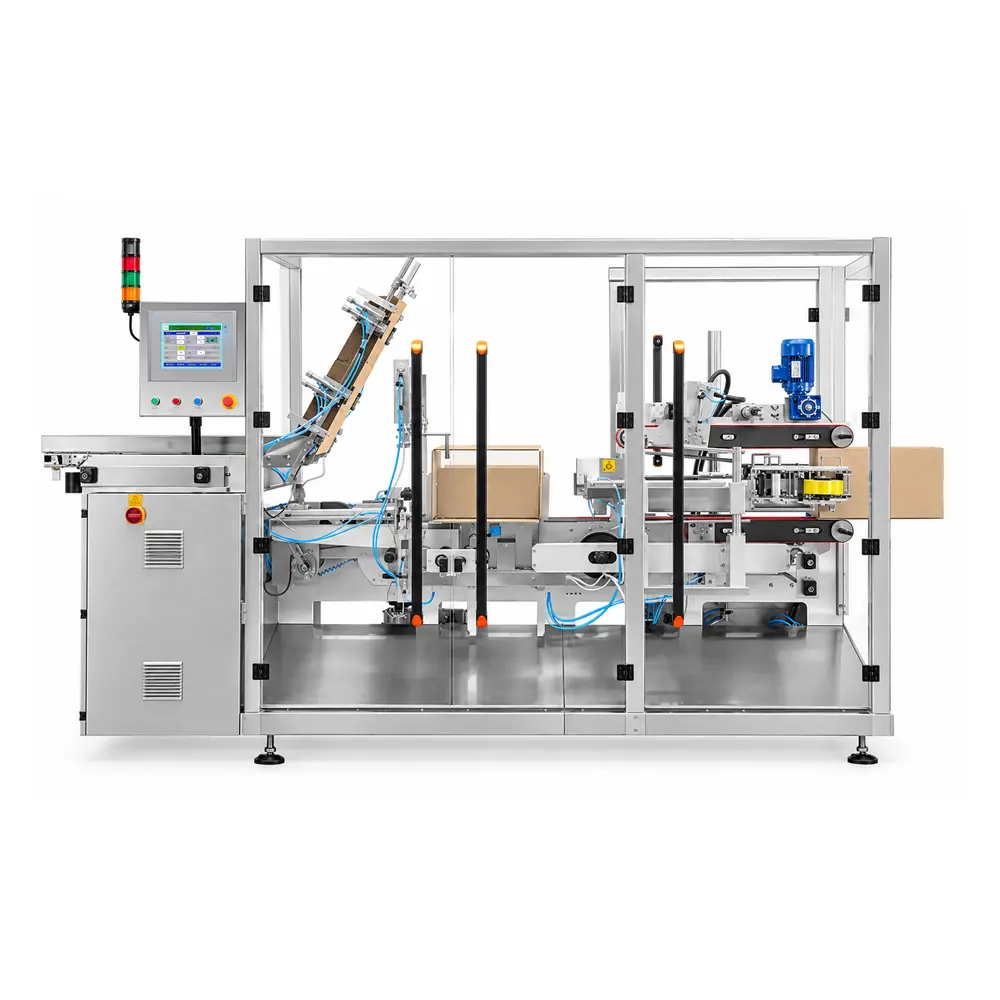
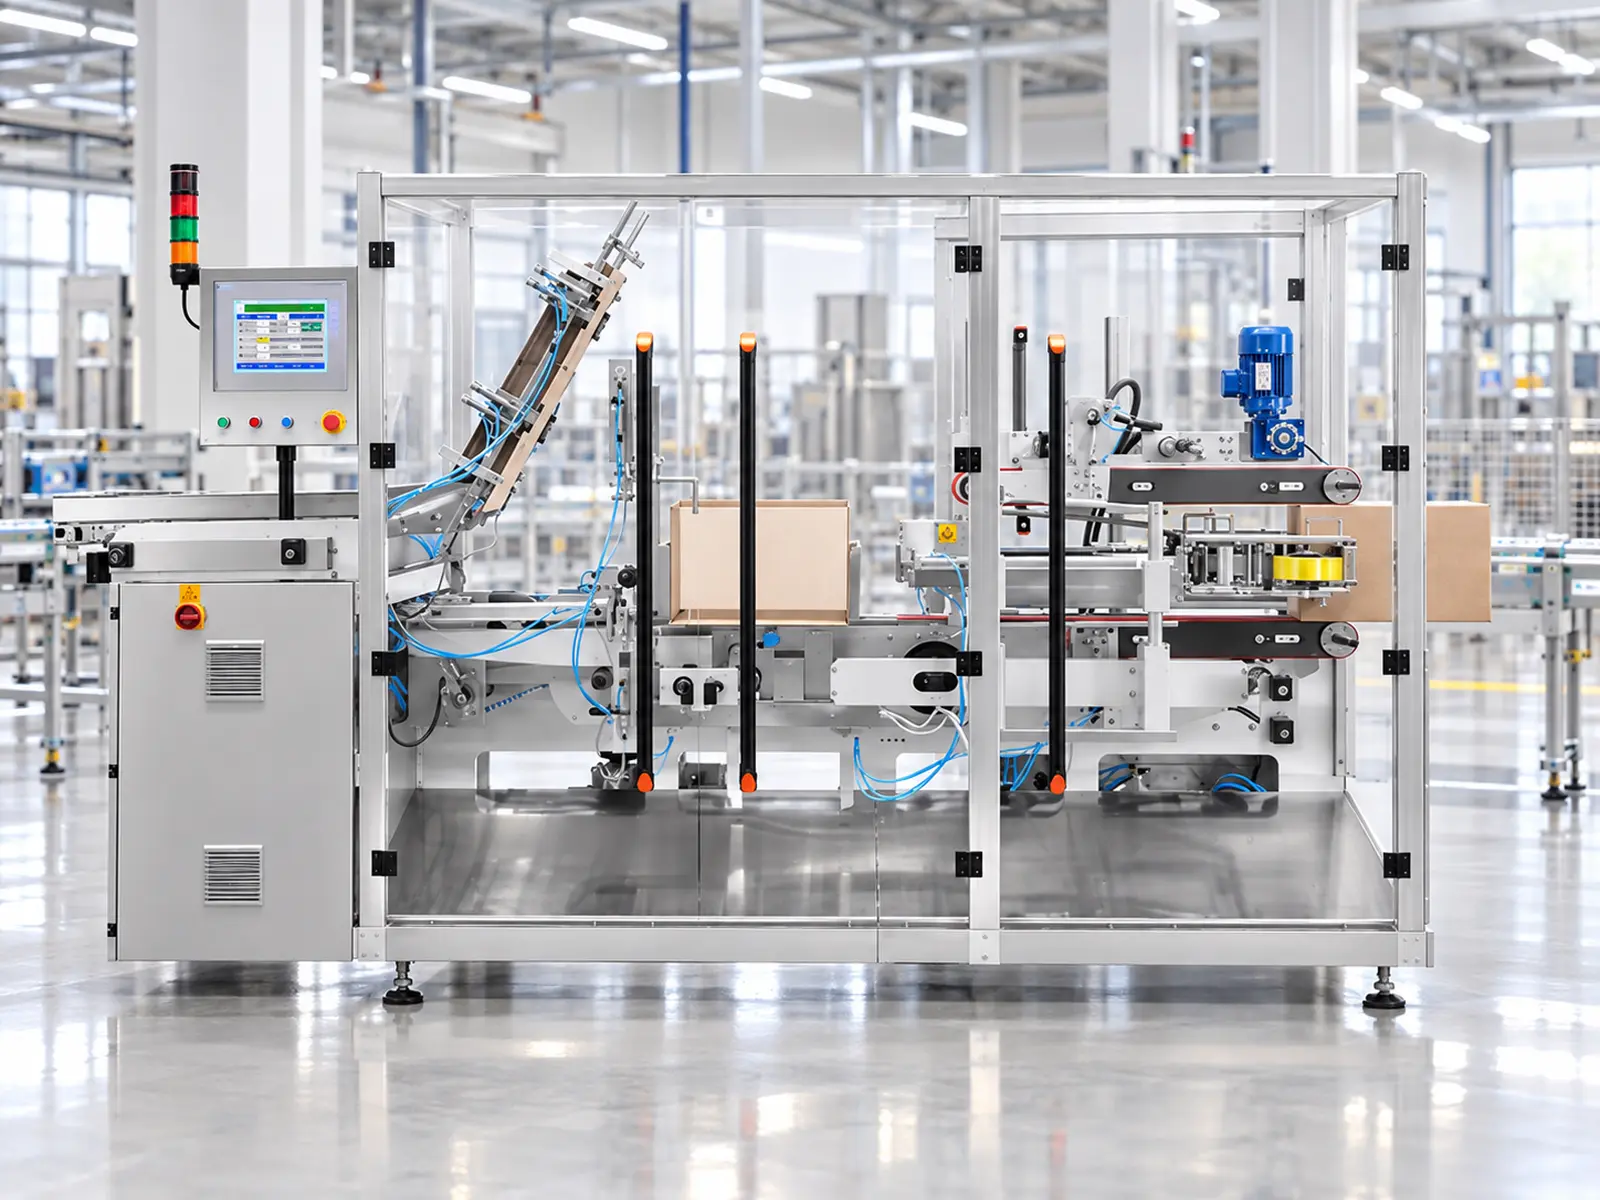
Được thiết kế đặc biệt cho vỏ cuối dòng của túi hạt cà phê đóng gói, hệ thống này tích hợp lật túi (đến vị trí đứng bên), đếm và sắp xếp, xoay 90°, tải đẩy bên, và Wrap-xung quanh Case hình thành và niêm phong nắp.
Thiết bị kết nối với dây chuyền đóng gói cà phê ngược dòng và có thể được cấu hình với trọng lượng nội tuyến tùy chọn, băng tải đệm và xếp hàng bằng robot để hoàn thành toàn bộ quy trình cuối dây chuyền từ túi cà phê thành phẩm đến hộp đựng được xếp hàng.
Từ Infeed túi đã hoàn thành đến Outfeed Case
Máy đóng gói vỏ túi cà phê tự động kết nối với các quy trình đóng gói ngược dòng, nhận túi cà phê đầy và kín và sắp xếp chúng theo số lượng đặt trước và mẫu sắp xếp.
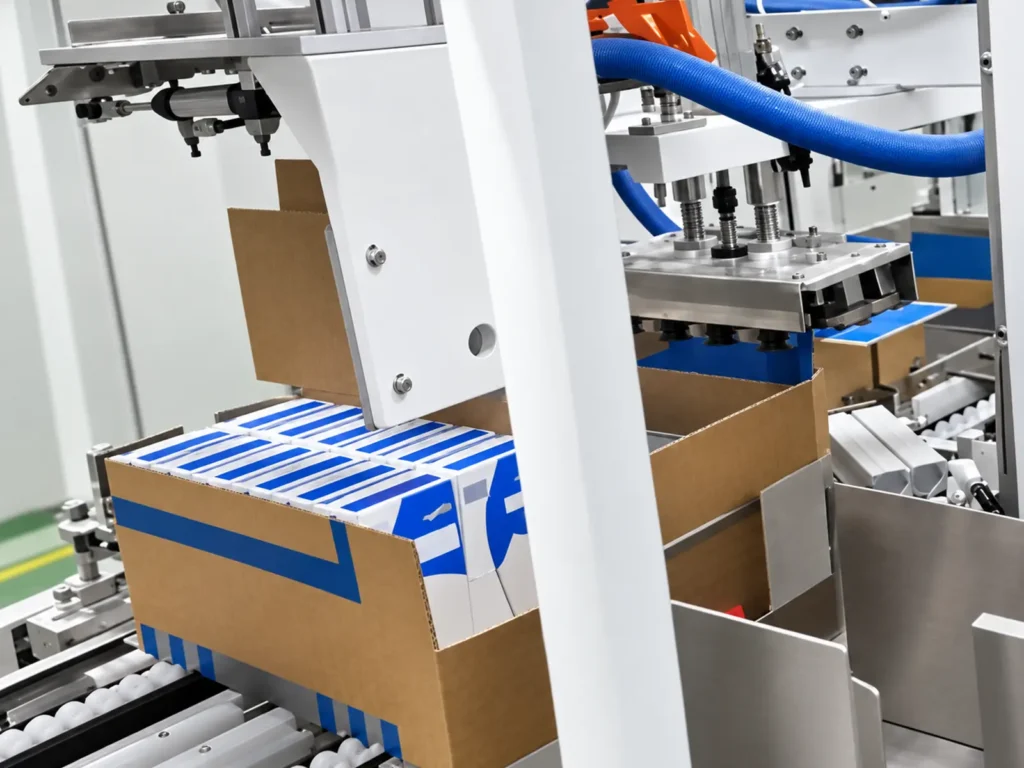
Sau khi các túi được lật sang vị trí đứng bên, đếm và nhóm, nhóm sản phẩm xoay 90° trước khi cơ chế đẩy tải toàn bộ nhóm vào một thùng carton được định vị, định hình trước. máy sau đó tự động gấp các nắp và niêm phong vỏ bằng keo nóng chảy.
Tổ chức sản phẩm và hình thành thùng carton xảy ra tại các trạm chuyên dụng, hội tụ tại điểm tải. khách hàng có thể cấu hình thêm thiết bị cuối dòng ascsuch như hệ thống cân, băng tải, và palletizers robot ascbased trên khối lượng sản xuất, thông số kỹ thuật sản phẩm, và bố trí nhà máy.
Thông số kỹ thuật của túi cà phê và sắp xếp đóng gói vỏ
Cấu hình dựa trên loại túi thực tế và số lượng mỗi hộp
Các yếu tố như hình dạng, độ dày, loại con dấu, khối lượng không khí dư, và định hướng của túi cà phê trong quá trình đóng gói tất cả ảnh hưởng đến quá trình nhóm và trường hợp-tải. giải pháp thiết bị phải được hoàn thiện dựa trên mẫu sản phẩm thực tế và cấu trúc thùng carton.
Bảng sau liệt kê các kết hợp đóng gói từ một dự án tham khảo:
| Đặc điểm kỹ thuật Coffee Bag | Số lượng mỗi trường hợp | Sắp xếp đóng gói | Kích thước thùng carton tham khảo (L × W × H) |
|---|---|---|---|
| 1000 g/bao | 6 túi | 2×3 | 250 × 285 × 310 mm |
| 500 g/bao | 6 túi | 2×3 | 250 × 285 × 195 mm |
| 250 g/bao | 8 túi | 2×4 | 325 × 220 × 280 mm |
| 250 g/bao | 10 túi | 2×5 | 420 × 220 × 170 mm |
Trên đây là các kết hợp tham chiếu cho một dự án cụ thể; sự phù hợp không thể được xác định chỉ bằng trọng lượng túi. các loại túi khác, số lượng mỗi trường hợp, và thông số kỹ thuật thùng carton có thể được đánh giá khi cung cấp mẫu.
*2 × 2 được liệt kê như là một lựa chọn sắp xếp, sự kết hợp túi và thùng carton cụ thể vẫn phải được xác nhận.

Thư viện máy
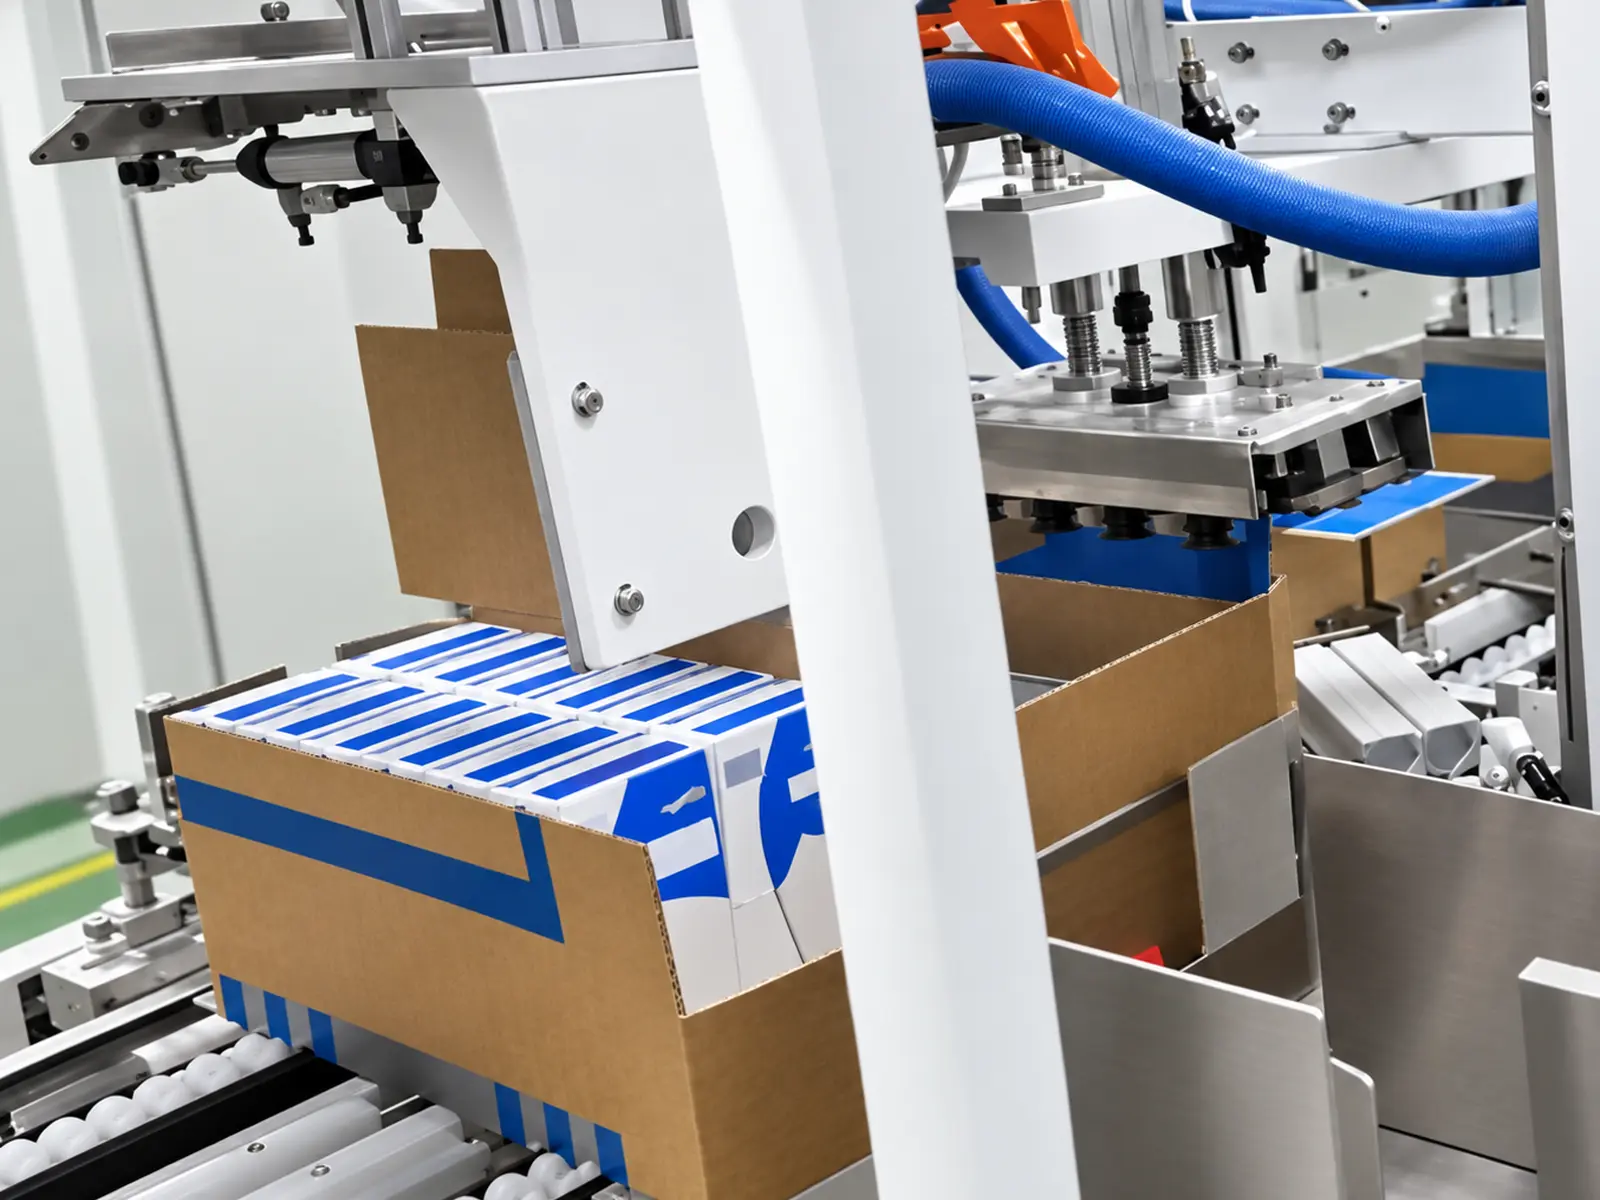
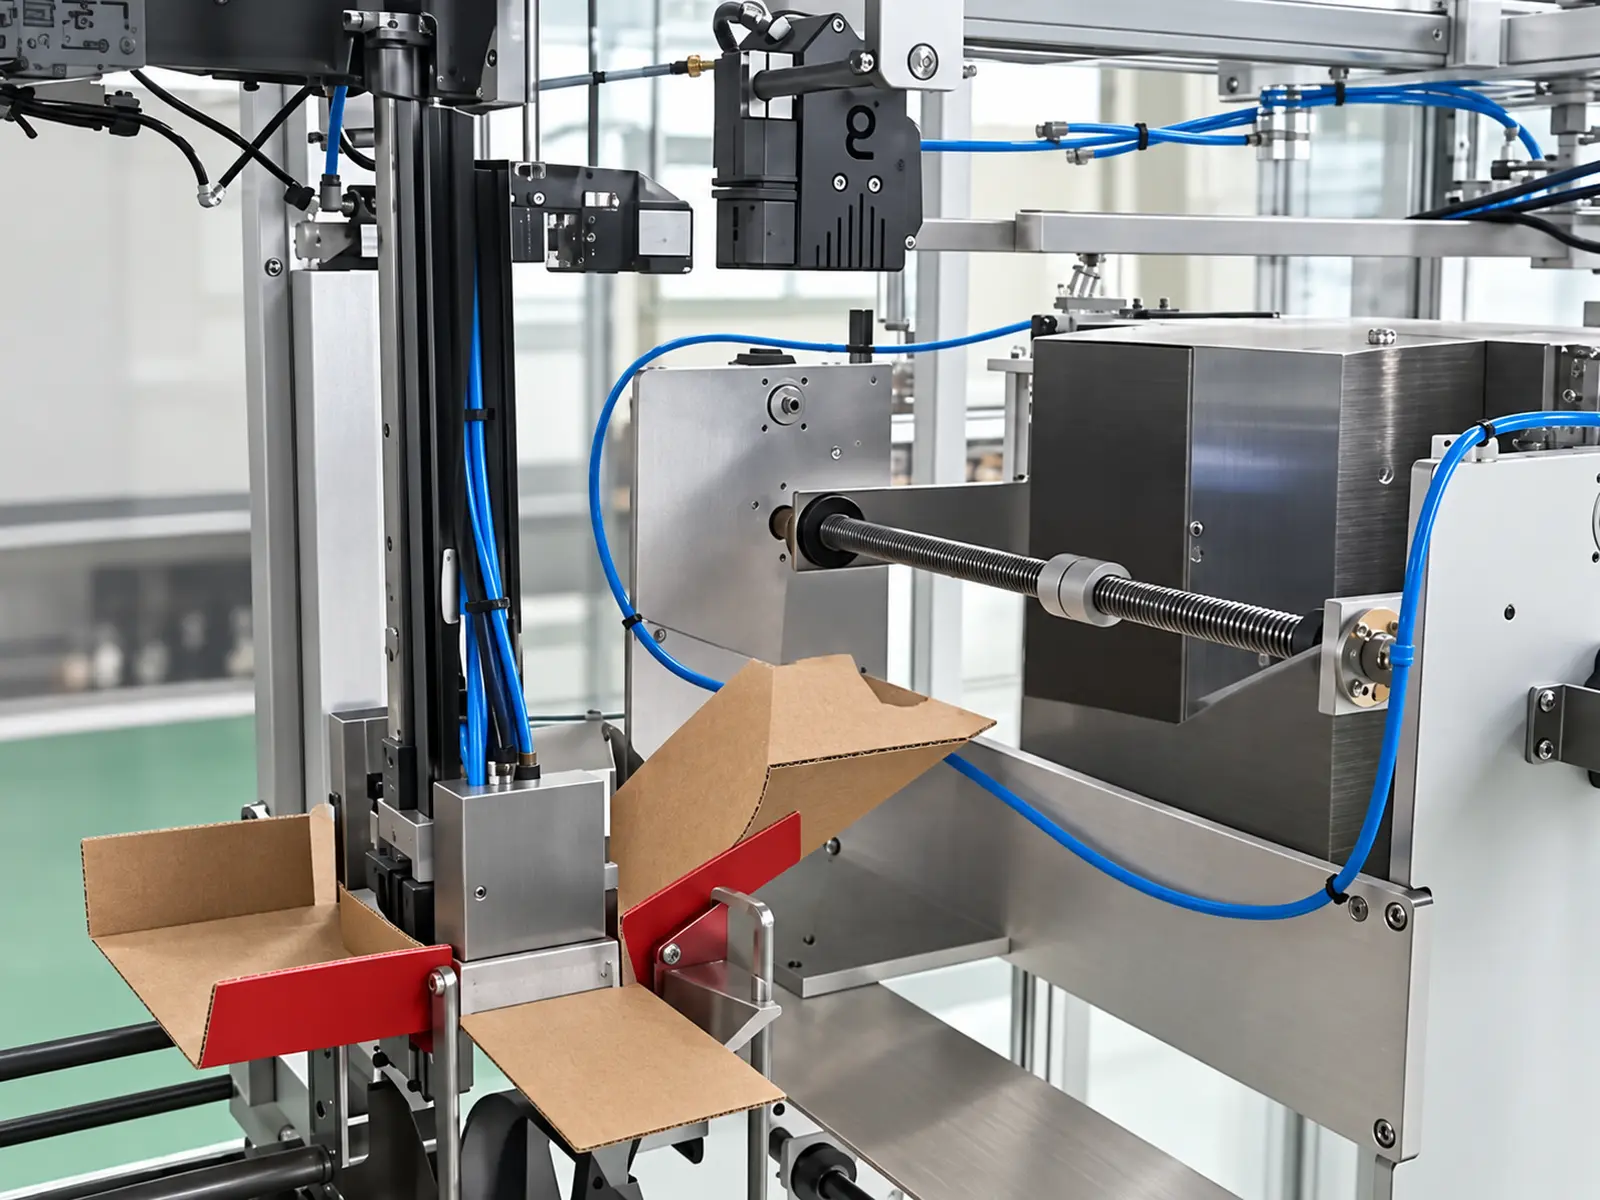
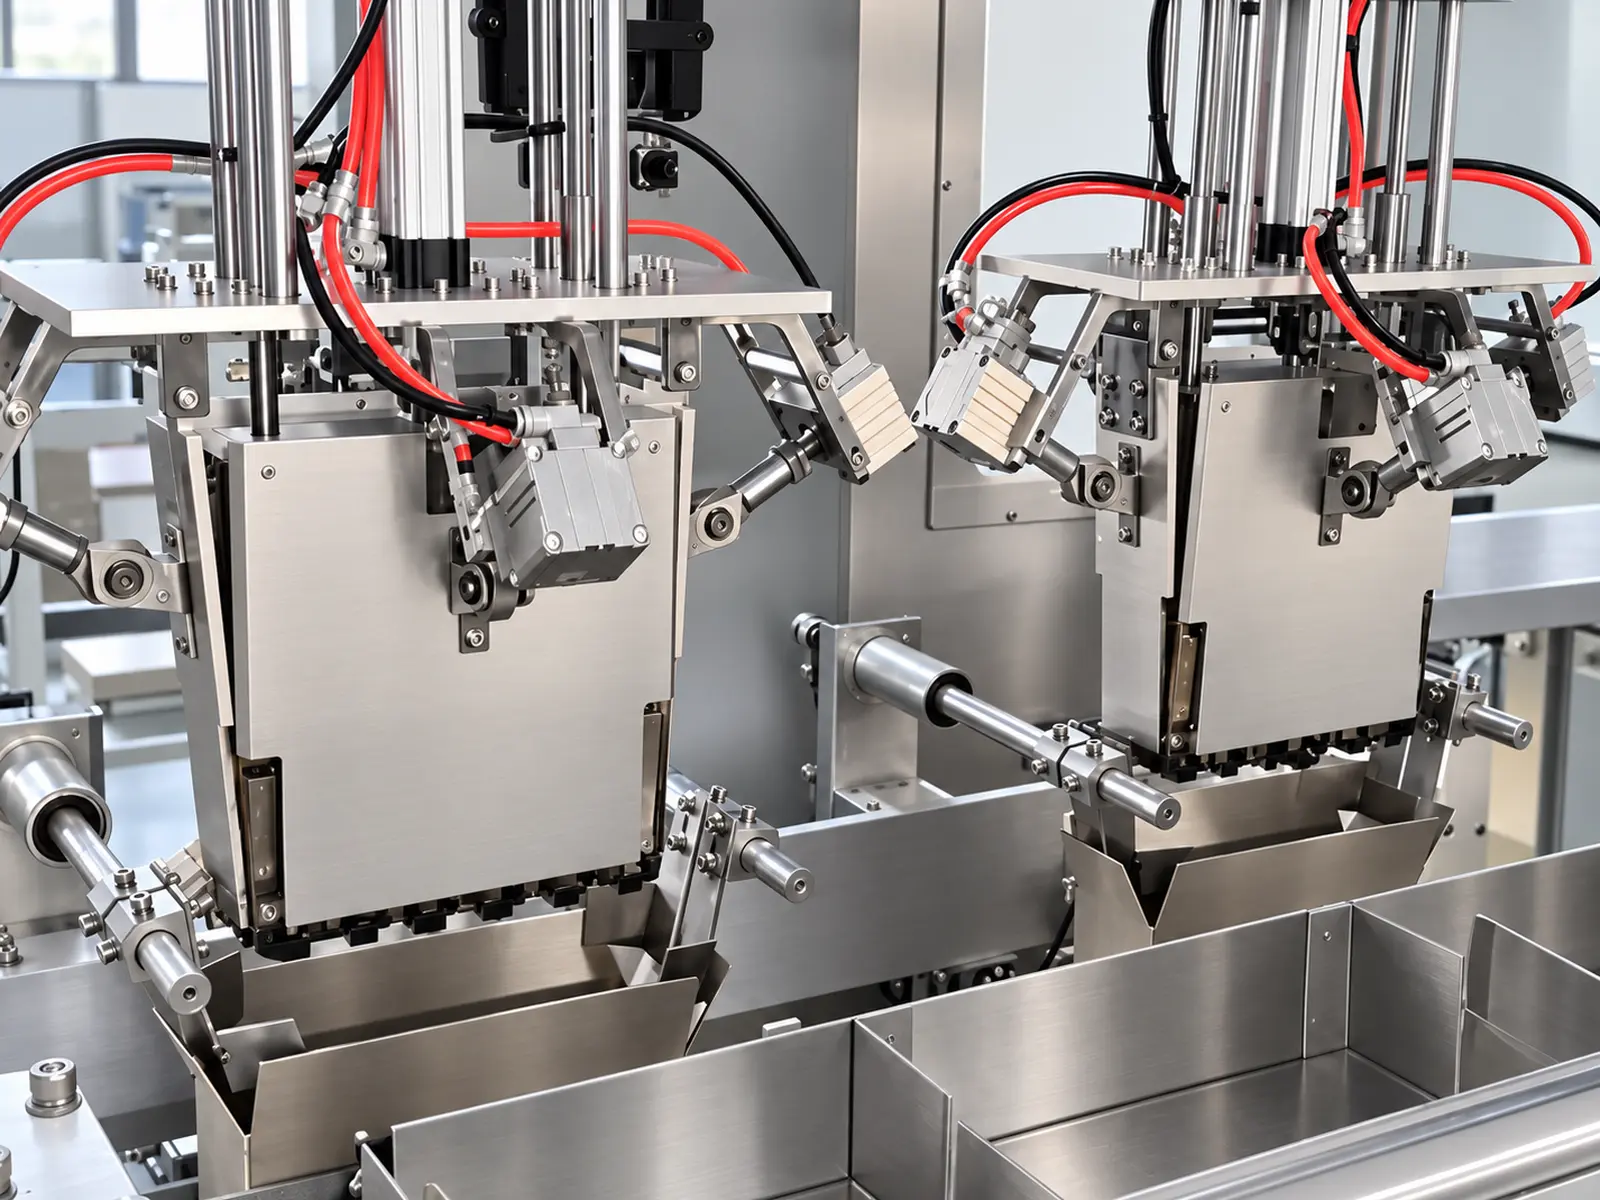
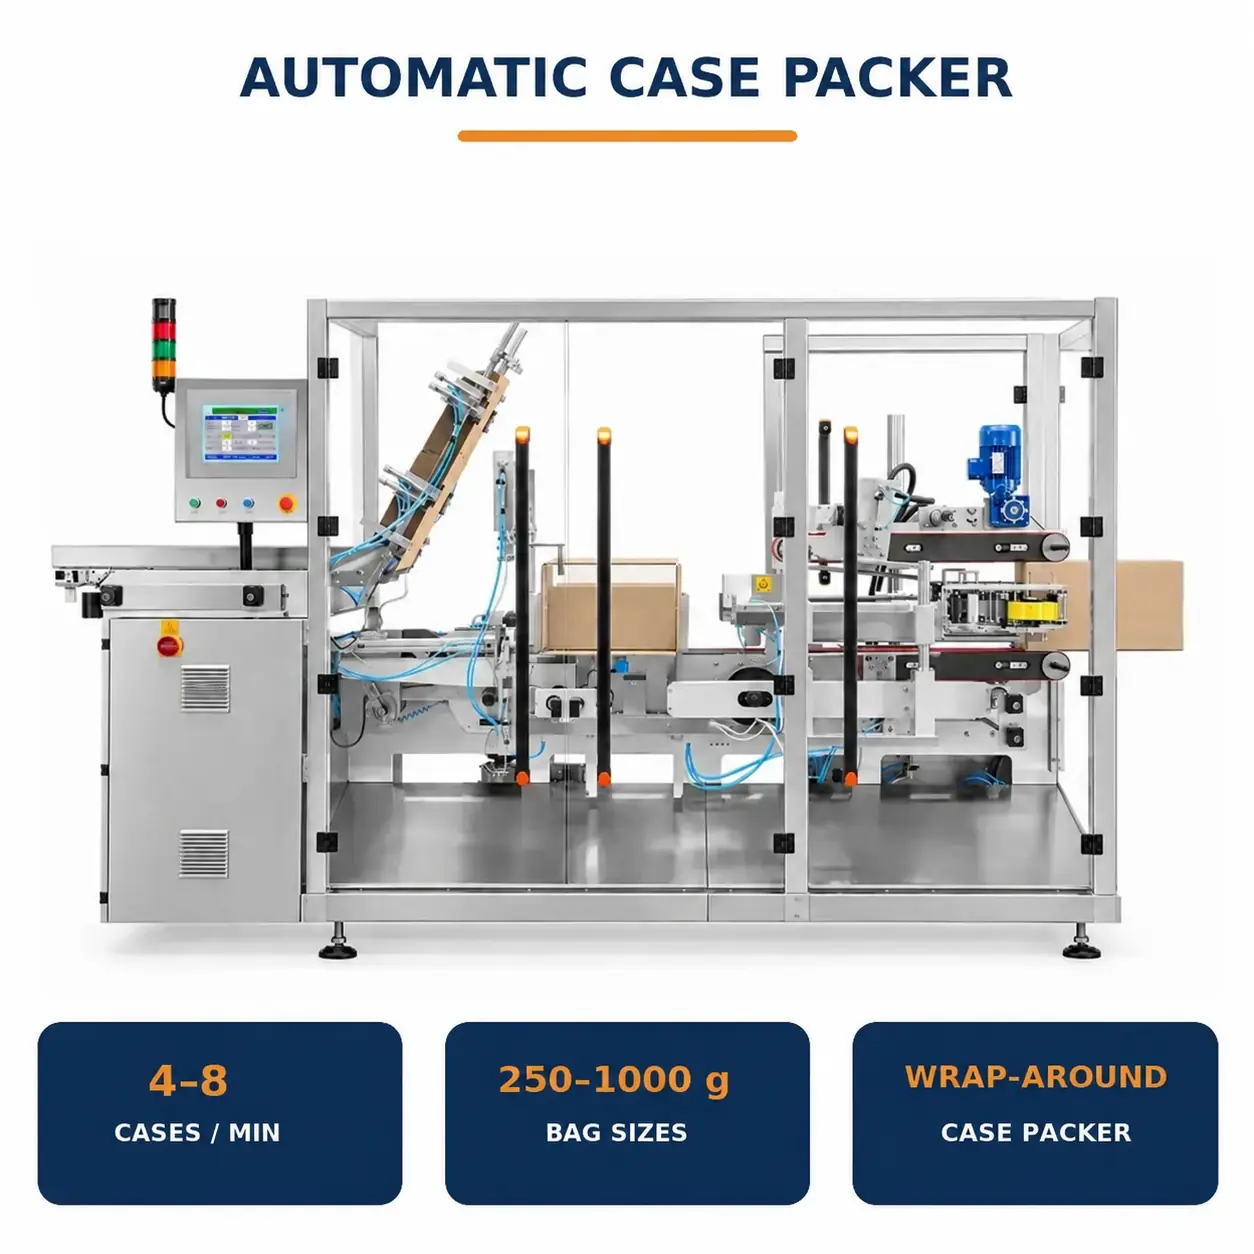
Di chuyển qua máy đóng gói vỏ từ máy hoàn chỉnh đến khu vực nạp và tạo hình.
Hình ảnh 1 trên 5
Quy trình làm việc
Tích hợp Xử lý Túi Cà Phê và Tạo Hình Thùng Carton tại Trạm Đóng Gói
Quy Trình Xử Lý Túi Cà Phê
- Đã hoàn thành túi infeed
- Xoay sang vị trí bên thẳng đứng
- Đếm và sắp xếp
- 90° xoay nhóm sản phẩm
- Đẩy bên vào thùng carton
Quy trình Chuẩn bị Carton
- Bao quanh Trường hợp cung cấp trống
- Chọn và hình thành
- Vận chuyển đến trạm đóng gói
- Định vị để tải
Niêm phong trường hợp và quá trình hạ nguồn
- Tự động nắp và gấp tab
- Niêm phong keo nóng chảy
- Xả trường hợp
- Cân nội tuyến và truyền tải đệm
- Pallet hóa robot
Việc định vị và tích hợp các mô-đun cân, vận chuyển và xếp pallet được xác định bởi cách bố trí dây chuyền sản xuất cuối cùng.
Tự động lật túi, đếm và sắp xếp
Tổ chức sản phẩm trước khi tải trường hợp
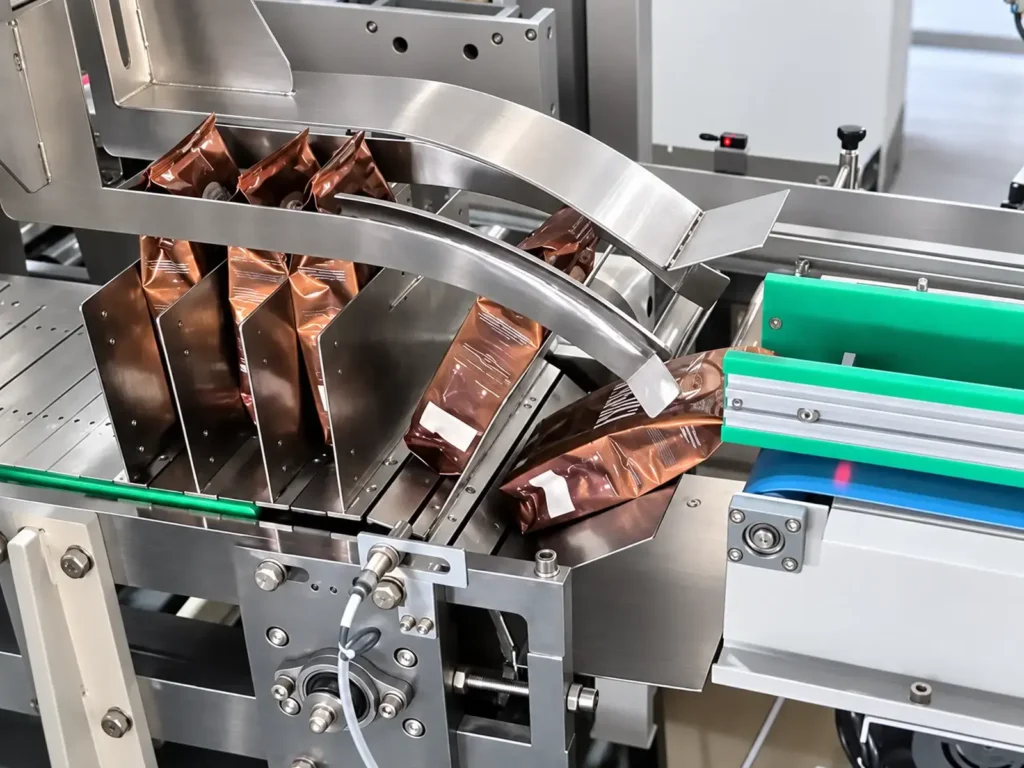
Khi các túi cà phê đi vào máy đóng gói hộp, thiết bị sẽ lật chúng theo hướng đứng bên cần thiết, sau đó đếm và sắp xếp chúng theo số lượng mục tiêu cho mỗi hộp.
Quá trình này đảm bảo nhóm sản phẩm đi vào trạm nạp có số lượng, hướng và cách sắp xếp xác định, chuẩn bị cho việc quay 90 độ và tải trọng đẩy sang một bên tiếp theo.
Cấu hình tham chiếu bao gồm sắp xếp 2 × 3, 2 × 4 và 2 × 5. cơ chế xử lý sản phẩm cụ thể và phương pháp điều chỉnh phải được xác nhận dựa trên kích thước và tình trạng thực tế của túi cà phê.
Yêu cầu về nguồn cấp dữ liệu
Để đảm bảo sự chuyển tiếp suôn sẻ giữa xử lý sản phẩm và tải vỏ, hệ thống băng tải ngược dòng phải đáp ứng các điều kiện sau:
- Túi cà phê đã được niêm phong.
- Hướng tiến dao khớp với hướng đặt trước.
- Hình dạng và tình trạng túi tương đối phù hợp.
- Tránh túi bị lệch, túi bị đổ hoặc xếp chồng bất thường.
- Nhịp truyền tải phù hợp với khả năng xử lý xuôi dòng.
Chiều cao xả, hướng truyền tải và khoảng cách sản phẩm của máy đóng gói ngược dòng phải được xác nhận lẫn nhau trong giai đoạn thiết kế dây chuyền sản xuất.
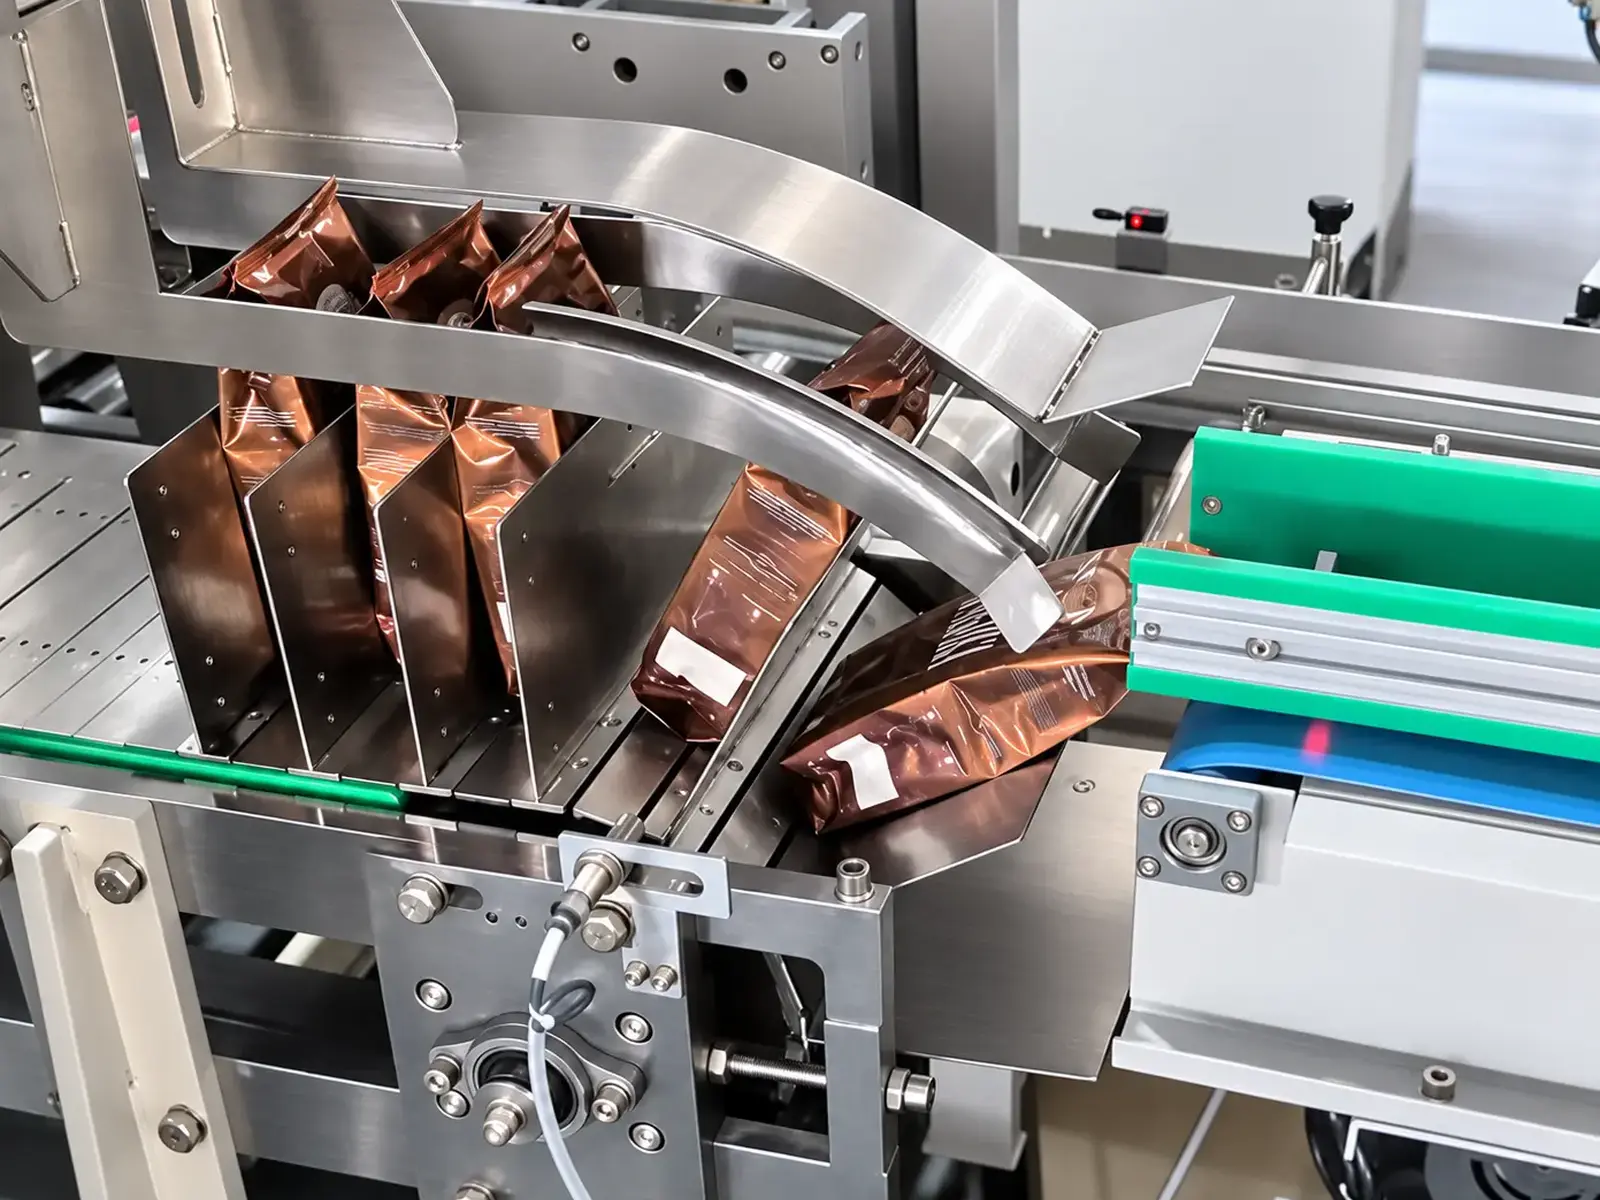
Tải trường hợp quay và đẩy bên 90°
Đang tải nhóm túi cà phê đã sắp xếp vào thùng carton
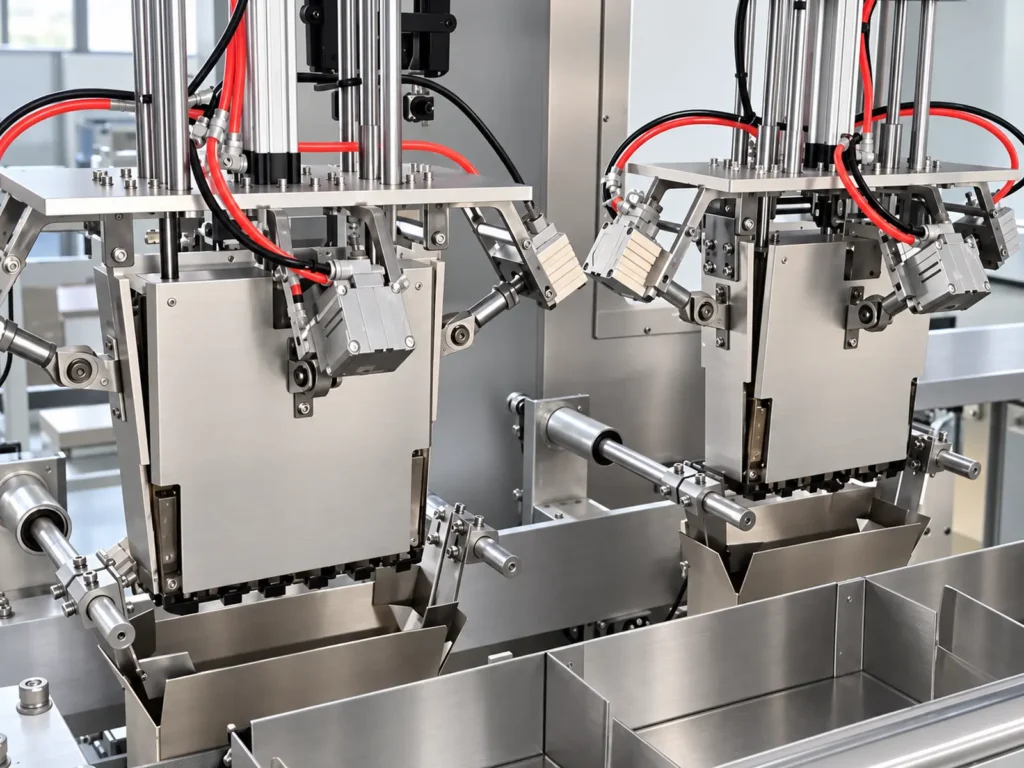
Sau khi đếm và sắp xếp, thiết bị xoay nhóm sản phẩm 90° theo hướng tải yêu cầu và sau đó sử dụng cơ chế đẩy bên để tải nó vào thùng carton.
Side-đẩy tải yêu cầu kích thước nhóm sản phẩm để phù hợp với việc mở thùng carton và không gian bên trong.Trong quá trình xác nhận giải pháp, quá trình tải và trạng thái sau tải nên được xác minh dựa trên độ dày túi thực tế, mật độ đóng gói, và kích thước thùng carton.
Các khía cạnh chính của thử nghiệm mẫu bao gồm:
- Liệu nhóm sản phẩm có duy trì sự sắp xếp đặt trước hay không.
- Liệu quá trình đẩy có suôn sẻ hay không.
- Cho dù thân túi hoặc các cạnh con dấu bị nghiền nát hoặc mài mòn.
- Liệu vị trí sản phẩm có đáp ứng yêu cầu sau khi tải hay không.
- Liệu thùng carton có biểu hiện biến dạng đáng kể hay không.
Bao bọc xung quanh Case Hình thành và niêm phong keo nóng chảy
Từ truy xuất trống đến niêm phong sau tải
Thiết bị sử dụng Wrap-xung quanh Case trống tương thích với cơ chế thực hiện truy xuất trống, hình thành và vận chuyển đến trạm nạp.Sau khi các túi cà phê được nạp vào thùng carton, thiết bị gấp các nắp và tấm theo trình tự xác định trước và hoàn thành quá trình niêm phong bằng cách sử dụng keo nóng chảy.
Cấu trúc cắt chết của thùng carton, kích thước, độ cứng, và vật liệu phải đáp ứng các yêu cầu hoạt động của thiết bị. thông số kỹ thuật thùng carton nên được hoàn thiện đồng thời với thiết kế sắp xếp sản phẩm để đảm bảo khả năng tương thích trên các giai đoạn hình thành, tải, và niêm phong.
Carton Thông số kỹ thuật Chi tiết
- Bố cục cắt khuôn phẳng (mở ra).
- Kích thước thùng carton hình thành (bên ngoài và bên trong/mở).
- Vật liệu ván, độ dày, độ cứng.
- Đường nhăn và cấu trúc gấp.
- Điểm ứng dụng keo nóng chảy.
- Hiệu suất niêm phong sau khi tải thực t.
Các tính năng kỹ thuật chính
Tự động quay/chờ
Điều chỉnh túi cà phê theo hướng cần thiết để đóng gói, đảm bảo căn chỉnh nguồn cấp dữ liệu nhất quán cho việc đếm, nhóm và sắp xếp tiếp theo.
Đếm và sắp xếp theo số lượng mục tiêu
Cấu hình mẫu sắp xếp dựa trên số lượng túi trên mỗi thùng carton và kích thước sản phẩm, tạo ra các nhóm sản phẩm sẵn sàng cho trạm bốc hàng.
90° Xoay Nhóm Sản Phẩm
Định hướng lại nhóm sản phẩm sau khi hình thành để căn chỉnh với đường tải đẩy bên.
Tải đẩy bên
Sử dụng cơ chế đẩy bên để chuyển các túi cà phê đã sắp xếp vào thùng carton dưới dạng một khối duy nhất.
Hình thành vỏ bọc xung quanh và niêm phong nóng chảy
Tích hợp tạo hình trống, tải, gấp nắp tự động và niêm phong dính vào quy trình làm việc liền mạch.
Tích hợp với Cân và Pallet hóa bằng robot
Thiết bị hạ nguồn có thể được cấu hình dựa trên các yêu cầu của dự án để xử lý việc kiểm tra trọng lượng, vận chuyển và xếp pallet bằng robot của các thùng carton đã đổ đầy.
Tích hợp dây chuyền sản xuất và bố cục trang web
Bố cục dựa trên đầu ra ngược dòng và điều kiện hội thảo
Máy đóng gói vỏ có thể giao tiếp với các dây chuyền băng tải đóng gói cà phê ngược dòng. thiết kế đường dây phải tính đến việc nạp túi cà phê, bổ sung trống thùng carton, xả thùng carton kín và vùng xếp pallet robot.
Layout verification bao gồm:
- Số lượng máy đóng gói ngược dòng và tốc độ xả.
- Chiều cao băng tải và hướng nạp liệu.
- Định hướng túi cà phê khi đi vào cơ chế nạp/sắp xếp.
- Khoảng cách truyền tải giữa máy đóng gói vỏ và thiết bị hạ lưu.
- Không gian để vận hành, bổ sung vật liệu và bảo trì.
- Lối đi để đặt và xử lý pallet.
- Khu vực bao vây an toàn robot.
Đường vận chuyển và cấu hình thiết bị có thể khác nhau tùy theo xưởng; kích thước dấu chân cuối cùng phải tuân theo bản vẽ bố cục đã được xác nhận.

Cân nội tuyến
Cấu hình để kiểm tra trọng lượng toàn trường hợp
Thùng carton kín có thể được chuyển đến thiết bị cân nội tuyến để kiểm tra trọng lượng toàn bộ trường hợp theo yêu cầu của dự án.
Độ chính xác cân tham chiếu cho dự án là ±10–20 g. hiệu suất cân thực tế phải được xác minh dựa trên trọng lượng thùng carton, tốc độ truyền tải, tình trạng sản phẩm và điều kiện trang web.
Nếu cần có các chức năng như cảnh báo ngoài dung sai, từ chối tự động, ghi dữ liệu hoặc truyền dữ liệu đến các hệ thống khác thì các thông số kỹ thuật về chức năng và giao diện tương ứng phải được xác định trong giai đoạn đề xuất.
Palletizing robot
Palletizing thùng carton kín
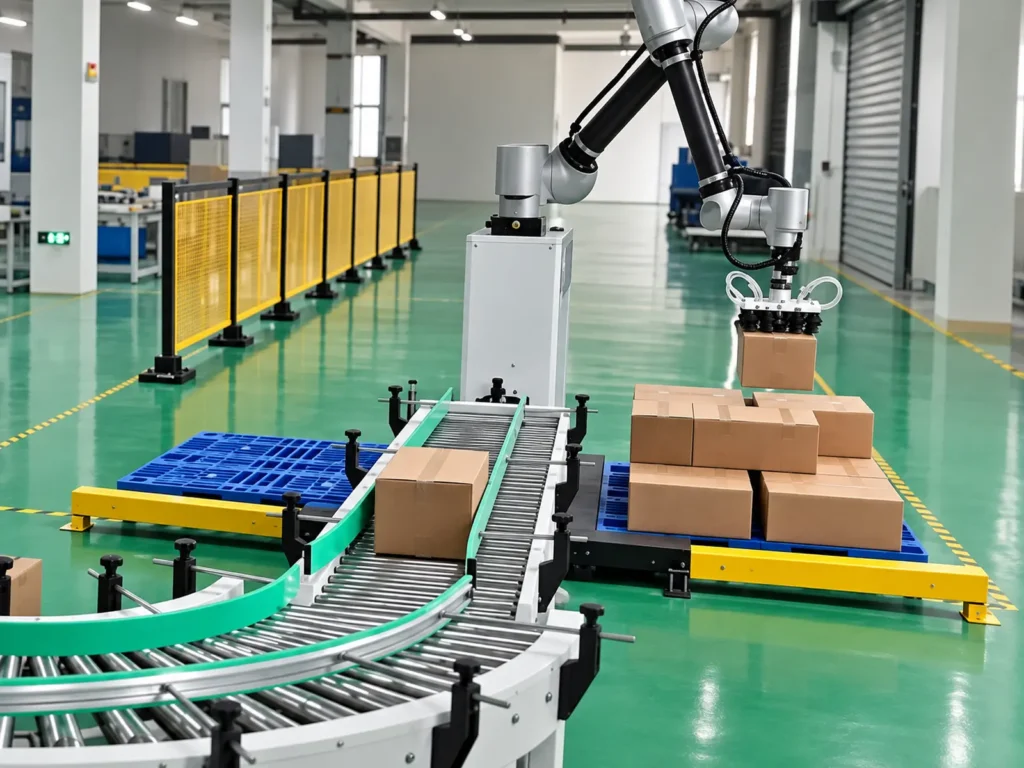
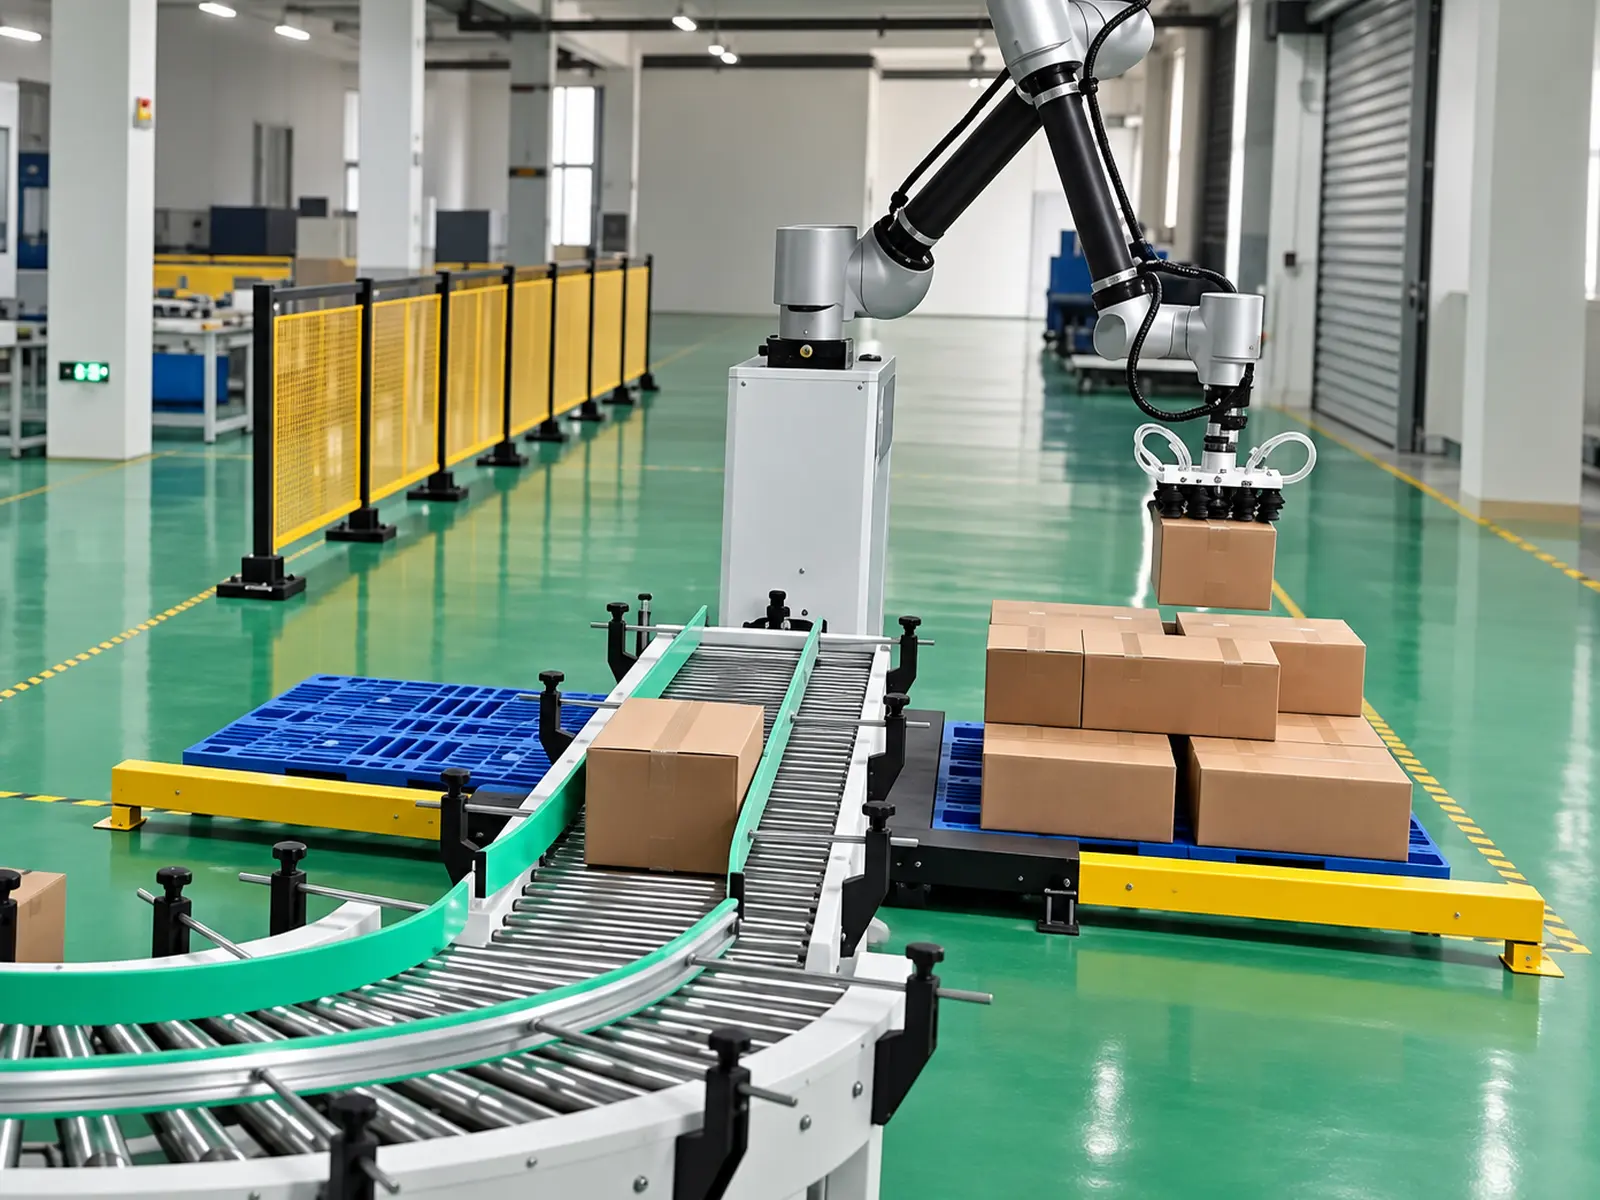
Sau khi vận chuyển xuôi dòng, các thùng carton đến vị trí lấy robot; Robot, được trang bị bộ kẹp chân không, đặt chúng lên pallet theo mẫu xếp pallet đã được xác nhận.
Cấu hình palletizing tham khảo bao gồm:
- Robot 6 trục.
- Máy hút chân không gripper.
- Khoảng. băng tải đệm 1,6 m.
- Hệ thống kiểm soát xếp hàng.
- Hàng rào an toàn.
Thông số kỹ thuật tham khảo robot
| Tham s | Cấu hình tham chiếu |
|---|---|
| Số trục | 6 trục |
| Tối đa danh nghĩa. tải trọng | 30kg |
| Tiếp cận | 1900 mm |
| Quyền lực | 3,5 kW |
| Xếp hạng bảo vệ | IP54 |
| Cung cấp điện | Một pha 220V / 50Hz |
Trọng tải danh nghĩa của robot không tương đương với trọng lượng cho phép của một thùng carton duy nhất. khả năng xử lý thực tế phải tính đến trọng lượng gripper, trọng tâm thùng carton, và điều kiện hoạt động.
Kích thước pallet, chiều cao xếp chồng, sắp xếp lớp và tốc độ xếp pallet thực tế phải được xác nhận riêng dựa trên thông số kỹ thuật của thùng carton và cách bố trí địa điểm.
Cấu hình điều khiển và khóa
Điều phối hoạt động của trạm thông qua hệ thống điều khiển
Hệ thống tham chiếu sử dụng PLC và màn hình cảm ứng của Siemens, kết hợp động cơ servo Inovance và bộ truyền động tần số thay đổi (VFD), cũng như các bộ phận khí nén AirTAC, để quản lý hoạt động của thiết bị và chuyển từ trạm này sang trạm khác.
| Mục cấu hình | Cấu hình tham chiếu |
|---|---|
| Vật liệu cơ thể chính | Thép không gỉ, thép và nhôm |
| PLC | Siemens |
| Màn hình cảm ứng | Siemens |
| Động cơ Servo | Inovance |
| VFD | Inovance |
| Linh kiện khí nén | AirTAC |
| Hệ thống keo nóng chảy | Robatech |
Các thương hiệu, kiểu máy và cấu hình cụ thể phải tuân theo đề xuất kỹ thuật cuối cùng.
Thông số kỹ thuật chính
Cấu hình tham khảo cho thiết bị đóng gói vỏ túi cà phê
| Tham s | Chi tiết |
|---|---|
| Mô hình Máy | AF-C100 |
| Sản phẩm Xử lý | Túi hạt cà phê đóng gói sẵn |
| Trọng lượng túi tham khảo | 250 g, 500 g, 1000 g |
| Tốc độ đóng gói ổn định | 4 -8 trường hợp/phút |
| Sắp xếp tham khảo | 2×3, 2×4, 2×5 |
| Định hướng/Sắp xếp sản phẩm | Lật để đứng ở bên, sắp xếp đếm, xoay 90° |
| Phương pháp đóng gói | Tải trọng đẩy bên |
| Loại Carton | Vỏ bọc xung quanh; cấu trúc cắt khuôn phải phù hợp với thiết bị |
| Phương pháp niêm phong | Niêm phong keo nóng chảy |
| Điện áp hoạt động | 220V/50Hz |
| Áp suất khí nén | ≥0,6 MPa |
| Cấu hình hạ nguồn | Các tùy chọn bao gồm cân nội tuyến, vận chuyển bộ đệm và xếp hàng bằng robot |
Năng lực sản xuất phụ thuộc vào sản phẩm thực tế, số lượng túi mỗi trường hợp, cấu trúc thùng carton, và thời gian chu kỳ của các quá trình thượng nguồn và hạ nguồn. kích thước thiết bị, tổng công suất, và trọng lượng sẽ được xác nhận dựa trên cấu hình cuối cùng và bố trí.
Kiểm tra mẫu và xác nhận dự án
Xác nhận kế hoạch đóng gói bằng cách sử dụng túi và thùng cà phê thực tế
Ngay cả đối với các sản phẩm cà phê có cùng trọng lượng, kích thước túi, mức lạm phát và cấu hình con dấu có thể khác nhau. để xác nhận cấu hình thiết bị, nên cung cấp túi hoàn thành thực tế và thùng carton trống thử nghiệm để đánh giá.
Đề nghị cùng nhau xác nhận các mục sau:
- Túi cà phê truyền đạt và hướng infeed.
- Hiệu ứng lật và lật túi (đứng trên mép).
- Sắp xếp đếm và nhóm.
- Nhóm sản phẩm Xoay 90°.
- Quy trình tải trường hợp bên.
- Tình trạng của túi và các cạnh con dấu sau khi vỏ bọc.
- Hình thành thùng carton, gấp nắp, và niêm phong keo nóng chảy.
- Yêu cầu điều chỉnh cho các thông số kỹ thuật khác nhau.
- Chức năng cân nội tuyến và yêu cầu về độ chính xác.
- Sắp xếp chọn và xếp pallet bằng robot.
- Tổng thể thời gian chu kỳ dòng trong quá trình hoạt động liên tục.
Các điều kiện thử nghiệm và tiêu chí chấp nhận phải được thống nhất trong giai đoạn xác nhận dự án.
Kiểm tra trước khi giao hàng
Kiểm tra sự phối hợp trong toàn bộ quá trình đóng gói
Để kiểm tra trước khi giao hàng, nên sử dụng các sản phẩm đã thỏa thuận, thùng carton trống và cấu hình vỏ để quan sát hoạt động liên tục của thiết bị từ đầu vào đến đầu ra vỏ thành phẩm.
Các hạng mục kiểm tra chính bao gồm:
- Độ mịn của việc vận chuyển túi cà phê.
- Tuân thủ tư thế lật và nâng túi với yêu cầu.
- Độ chính xác của việc đếm và sắp xếp.
- Tính ổn định của quá trình quay và đẩy ngang.
- Hoạt động bình thường của việc chọn, tạo hình và định vị trống thùng carton.
- Phối hợp các hành động gấp nắp và ứng dụng chất kết dính.
- Xuất hiện và chất lượng liên kết của các trường hợp kín.
- Tuân thủ cân và vận chuyển xuôi dòng với các yêu cầu đã thỏa thuận.
- Tuân thủ xử lý trường hợp robot và xếp hàng với các cài đặt.
- Các chức năng báo động, dừng khẩn cấp và bảo vệ an toàn có liên quan.
Các hạng mục nghiệm thu thực tế, thời gian vận hành và tiêu chí đậu phải dựa trên các yêu cầu kỹ thuật được hai bên xác nhận.
Video Hoạt động thực tế
Xem trên YouTube (Thống kê) (Thống kê)
Xem toàn bộ quá trình từ nạp túi cà phê đến xếp hàng
Sử dụng video hoạt động sản phẩm thực tế để hiểu cách túi cà phê được lật và lật lên, sắp xếp theo mẫu quy định, xoay 90°, và đẩy ngang vào trường hợp. bước quy trình chính để quan sát:
Thức ăn trong túi cà phê → Lật để đứng ở bên → Đếm & sắp xếp → 90° quay → Side-đẩy vào trường hợp → Flap gấp & dán → Xả trường hợp → In-line cân → Palletizing robot
Các chi tiết liên quan đến loại túi, số lượng mỗi trường hợp và cấu hình thiết bị hiển thị trong video cần được ghi chú cùng với thông tin hiển thị để giúp xác định xem giải pháp có phù hợp với sản phẩm cụ thể của bạn hay không.
Câu hỏi thường gặp
Thiết bị này có bao gồm nhân hạt cà phê và niêm phong túi không?
Thiết bị này xử lý túi cà phê đóng gói sẵn, tập trung vào việc xử lý sản phẩm hạ lưu, đóng gói vỏ và niêm phong vỏ. chiết rót hạt cà phê thượng nguồn và niêm phong túi được thực hiện bằng máy móc đóng gói riêng biệt.
Trọng lượng túi có thể được xử lý?
Các dự án tham khảo bao gồm túi cà phê 250g, 500g, và 1000g. tính phù hợp phụ thuộc vào các yếu tố như kích thước túi, độ dày, hình dạng, loại con dấu, và tình trạng của túi đến; trọng lượng một mình không phải là yếu tố quyết định duy nhất.
Bao nhiêu túi có thể phù hợp trong mỗi trường hợp?
Các dự án tham khảo bao gồm các cấu hình của 6, 8, và 10 túi cho mỗi trường hợp, sắp xếp trong 2×3, 2×4, và 2×5 mẫu, tương ứng. số lượng đóng gói khác và sắp xếp có thể được đánh giá khi nhận được mẫu và yêu cầu cụ th.
Tốc độ đóng gói là gì?
Tốc độ đóng gói tham chiếu là 4 -8 thùng mỗi phút, tùy thuộc vào thông số kỹ thuật của túi cà phê, số lượng mỗi thùng, cấu trúc thùng carton và điều kiện sản phẩm đến. Khi tích hợp hệ thống cân và xếp pallet, thời gian chu kỳ tổng thể của dây chuyền cũng phải được xem xét.
Nó có thể kết nối với các máy đóng gói cà phê hiện có không?
Chúng tôi có thể đánh giá các kế hoạch tích hợp dựa trên thông số kỹ thuật xả của máy đóng gói hiện có. thông tin bắt buộc bao gồm tốc độ xả, chiều cao băng tải, hướng nạp, hướng túi và bố trí cơ s.
Nó có sử dụng băng dính tiêu chuẩn để niêm phong thùng carton không?
Giải pháp này sử dụng các khoảng trống Wrap-around Case và niêm phong keo nóng chảy.Nếu cần niêm phong băng, cấu trúc thùng carton và cấu hình thiết bị phải được xác nhận riêng.
Cần điều chỉnh gì khi thay đổi thông số kỹ thuật túi cà phê?
Điều chỉnh có thể liên quan đến hướng dẫn băng tải, vị trí dàn sản phẩm, số lượng sắp xếp, căn chỉnh tải trường hợp và vị trí tạo hình/niêm phong thùng carton. phạm vi và phương pháp điều chỉnh cụ thể phụ thuộc vào sự khác biệt giữa các thông số kỹ thuật.
Thùng carton có trọng lượng không chính xác có thể tự động bị từ chối không?
Cân nội tuyến có thể được bao gồm trong cấu hình hệ thống.Nếu cần từ chối tự động, cơ chế từ chối, tiêu chí quyết định và các chức năng tương ứng phải được xác định rõ ràng trong đề xuất; sự hiện diện đơn thuần của thiết bị cân không đảm bảo khả năng này.
Robot có thể xử lý thùng carton 30 kg?
30 kg đề cập đến tải trọng tối đa danh nghĩa của robot. trọng lượng thùng carton cho phép phải tính đến trọng lượng của gripper (end-effector) và được xác minh dựa trên trọng tâm và điều kiện hoạt động.
Có thể thêm chức năng in và ghi nhãn không?
In nội tuyến và yêu cầu ghi nhãn có thể được đáp ứng; chúng tôi sẽ đánh giá vị trí cài đặt, kích thước nhãn, hướng ứng dụng, giao diện dữ liệu và tốc độ dòng tổng thể. mô-đun này yêu cầu xem xét cấu hình riêng.
Mẫu có cần thiết trước khi đặt hàng không?
Chúng tôi khuyên bạn nên cung cấp các mẫu thực tế của túi cà phê, bìa cứng hoặc thùng carton, và bản vẽ cắt chết. thử nghiệm vật lý giúp xác minh dàn sản phẩm, tải đẩy bên, và hiệu suất niêm phong.
Nhận Giải pháp Đóng gói Hộp đựng Túi Cà Phê
Cung cấp chi tiết về túi cà phê, thùng carton và đầu ra mục tiêu của bạn.
AFPAK có thể hỗ trợ xác định giải pháp đóng gói hộp và đóng gói cuối dòng tự động dựa trên sản phẩm thực tế, yêu cầu đóng gói và điều kiện cơ sở của bạn.
Vui lòng cung cấp:
- Hình ảnh và mẫu thực tế của túi cà phê.
- Trọng lượng và kích thước của túi cá nhân.
- Số lượng túi mỗi thùng và sắp xếp mục tiêu.
- Mẫu thùng carton, kích thước và bản vẽ cắt khuôn bằng bìa cứng.
- Tốc độ xả và chiều cao băng tải của máy đóng gói ngược dòng.
- Đầu ra đóng gói trường hợp mục tiêu.
- Bố trí cơ sở và không gian có sẵn.
- Thông số kỹ thuật cung cấp điện và khí nén tại địa phương.
- Yêu cầu đối với cân nội tuyến hoặc in/ghi nhãn.
- Tổng trọng lượng mỗi trường hợp, kích thước pallet và mẫu pallet hóa mục tiêu.
Dựa vào thông tin này, chúng tôi sẽ xác định:
- Phương pháp định hướng và xử lý túi cà phê.
- Số lượng mỗi trường hợp và sắp xếp sản phẩm.
- Cơ chế tải bên và cấu trúc tạo thùng carton.
- Cấu hình niêm phong keo nóng chảy.
- Giao diện thiết bị và truyền tải thượng nguồn/hạ lưu.
- Thiết lập cân và xếp pallet.
- Thông lượng ước tính, bố trí thiết bị và đề xuất kỹ thuật cuối cùng.
Chuẩn bị các chi tiết dự án và thông tin mẫu ở trên cho yêu cầu của bạn.