AF-C100 Empaquetador automático de cajas para bolsas de café
Volteado, conteo y disposición automáticos de bolsas, carga de empuje lateral y sellado adhesivo termofusible
La velocidad y configuración reales dependen de las dimensiones de la bolsa, el estado de la bolsa, la cantidad por caja, la estructura de la caja y el flujo de producto aguas arriba.
Descripción general del producto
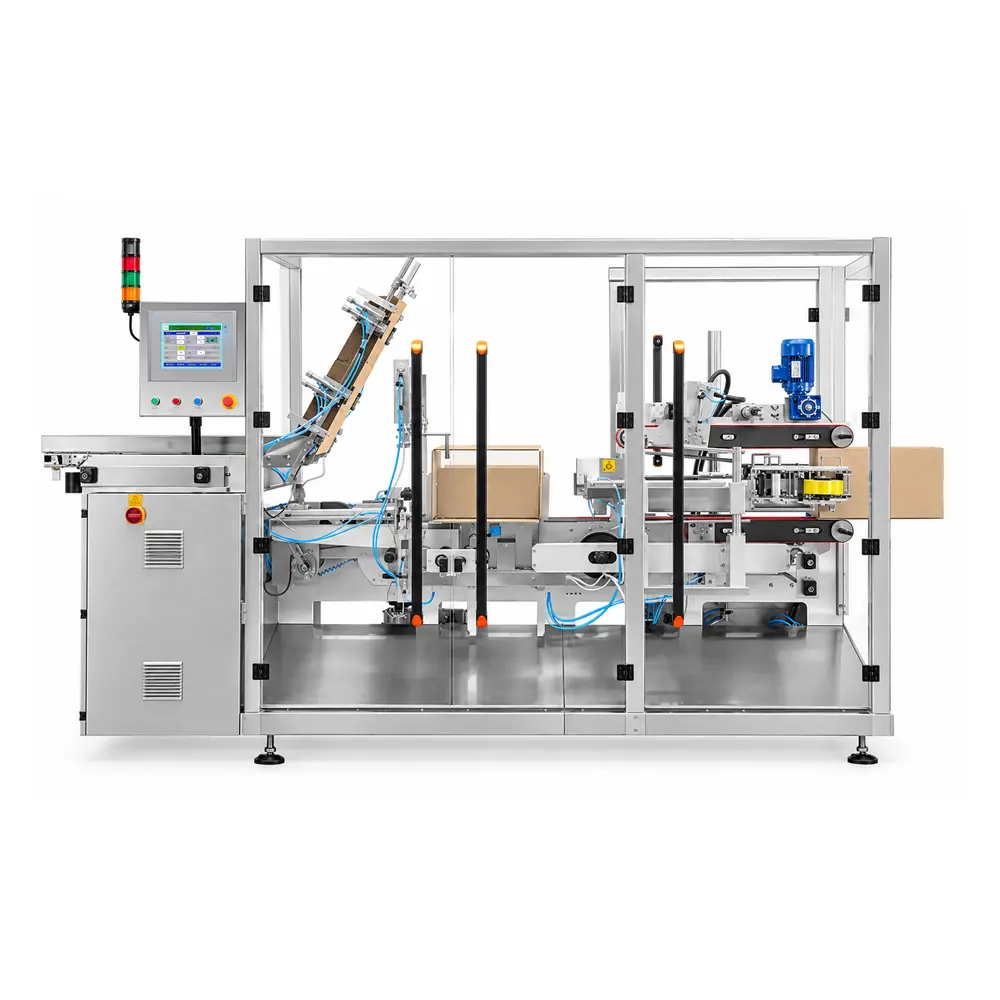
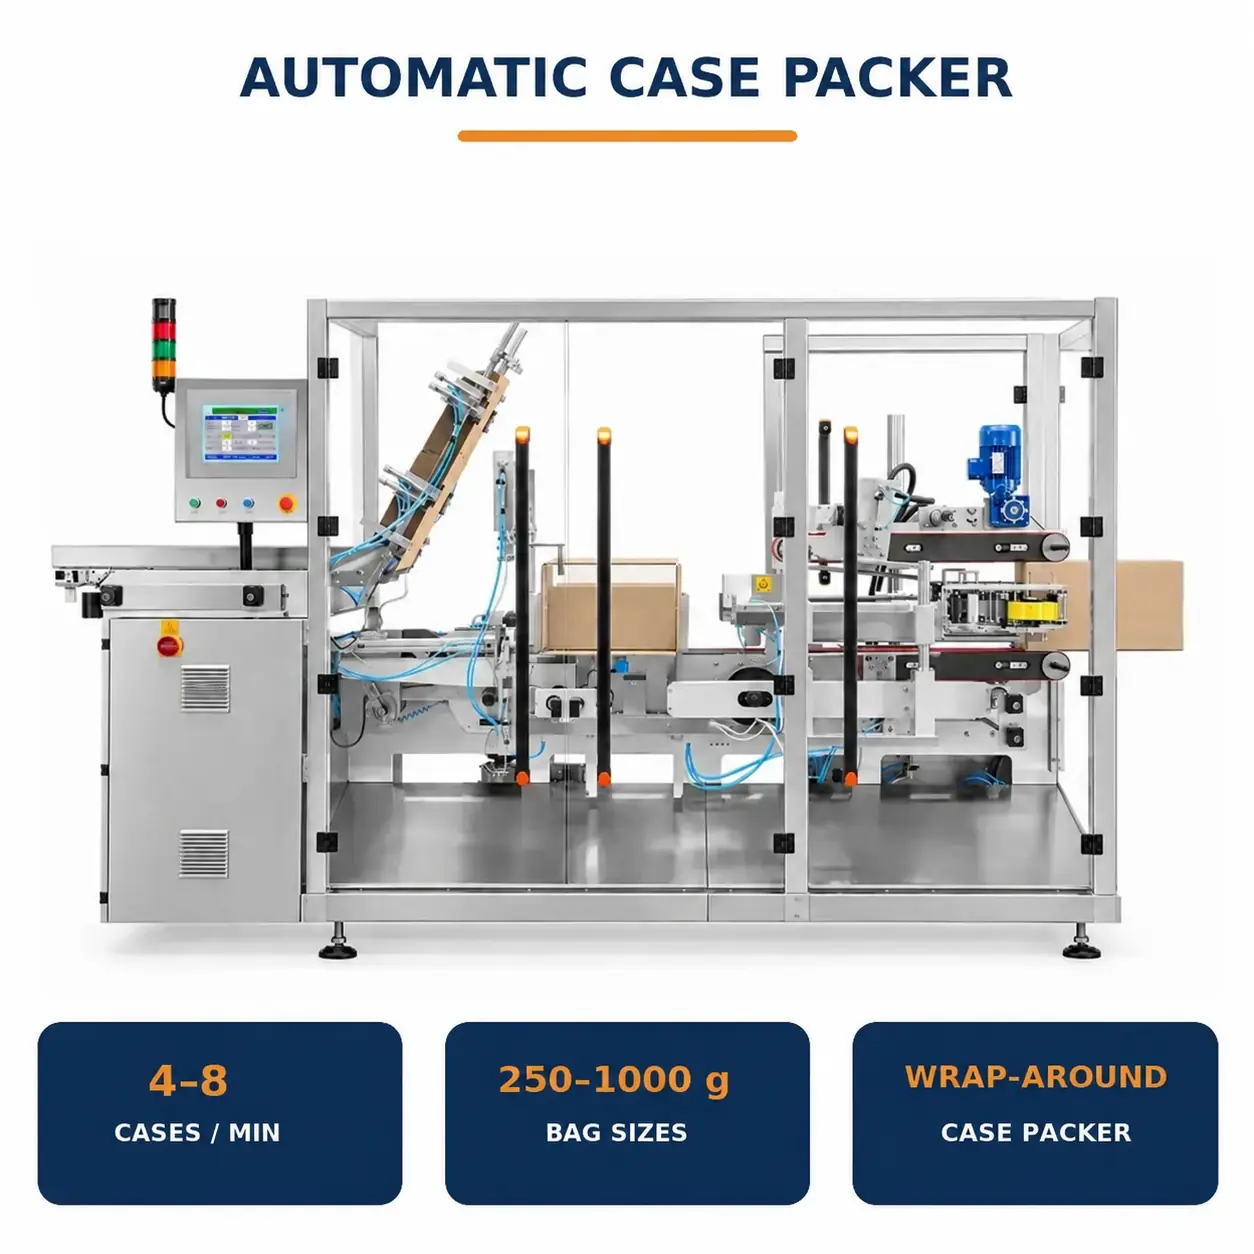
Diseñado específicamente para la carcasa de final de línea de bolsas de café envasadas, este sistema integra volteo de bolsas (a una posición lateral), conteo y disposición, rotación de 90°, carga de empuje lateral y formación de cajas envolventes y sellado de solapas.
El equipo se conecta a líneas de envasado de café ascendentes y se puede configurar con pesaje en línea opcional, transportadores de amortiguación y paletizado robótico para completar todo el proceso de final de línea, desde bolsas de café terminadas hasta cajas paletizadas.
Desde la entrada de la bolsa terminada hasta la salida de la caja
El empacador automático de bolsas de café se conecta a los procesos de envasado anteriores, recibiendo bolsas de café llenas y selladas y organizándolas según cantidades preestablecidas y patrones de disposición.
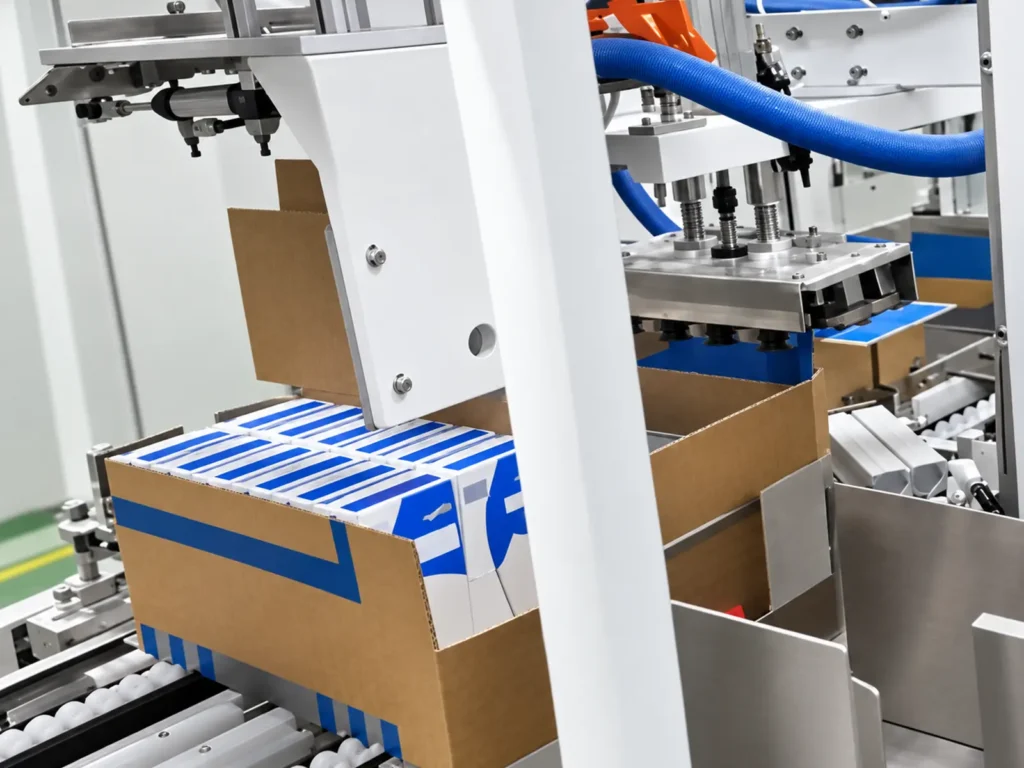
Después de voltear las bolsas a una posición lateral, contarlas y agruparlas, el grupo de productos gira 90° antes de que un mecanismo empujador cargue todo el grupo en una caja preformada y colocada. Luego, la máquina pliega automáticamente las solapas y sella la caja usando adhesivo termofusible.
La organización del producto y el conformado de cajas se producen en estaciones dedicadas que convergen en el punto de carga. Los clientes pueden configurar equipos adicionales de final de línea, como sistemas de pesaje, transportadores y paletizadores robóticos, según el volumen de producción, las especificaciones del producto y el diseño de fábrica.
Especificaciones de la bolsa de café y disposición del embalaje de la caja
Configuración basada en el tipo de bolsa real y la cantidad por caja
Factores como la forma, el grosor, el tipo de sello, el volumen de aire residual y la orientación de la bolsa de café durante el embalaje influyen en los procesos de agrupación y carga de la caja. La solución del equipo debe finalizarse en función de muestras reales del producto y la estructura de la caja.
La siguiente tabla enumera combinaciones de empaques de un proyecto de referencia:
| Especificación de la bolsa de café | Cantidad por caso | Disposición de embalaje | Dimensiones de la caja de referencia (L × W × H) |
|---|---|---|---|
| 1000 g/bolsa | 6 bolsas | 2×3 | 250×285×310 mm |
| 500 g/bolsa | 6 bolsas | 2×3 | 250×285×195 mm |
| 250 g/bolsa | 8 bolsas | 2×4 | 325×220×280 mm |
| 250 g/bolsa | 10 bolsas | 2×5 | 420×220×170 mm |
Lo anterior son combinaciones de referencia para un proyecto específico; La idoneidad no puede determinarse únicamente por el peso de la bolsa. Otros tipos de bolsas, cantidades por caja y especificaciones de cajas se pueden evaluar al proporcionar muestras.
*2×2 figura como opción de arreglo; la combinación específica de bolsa y caja sigue sujeta a confirmación.

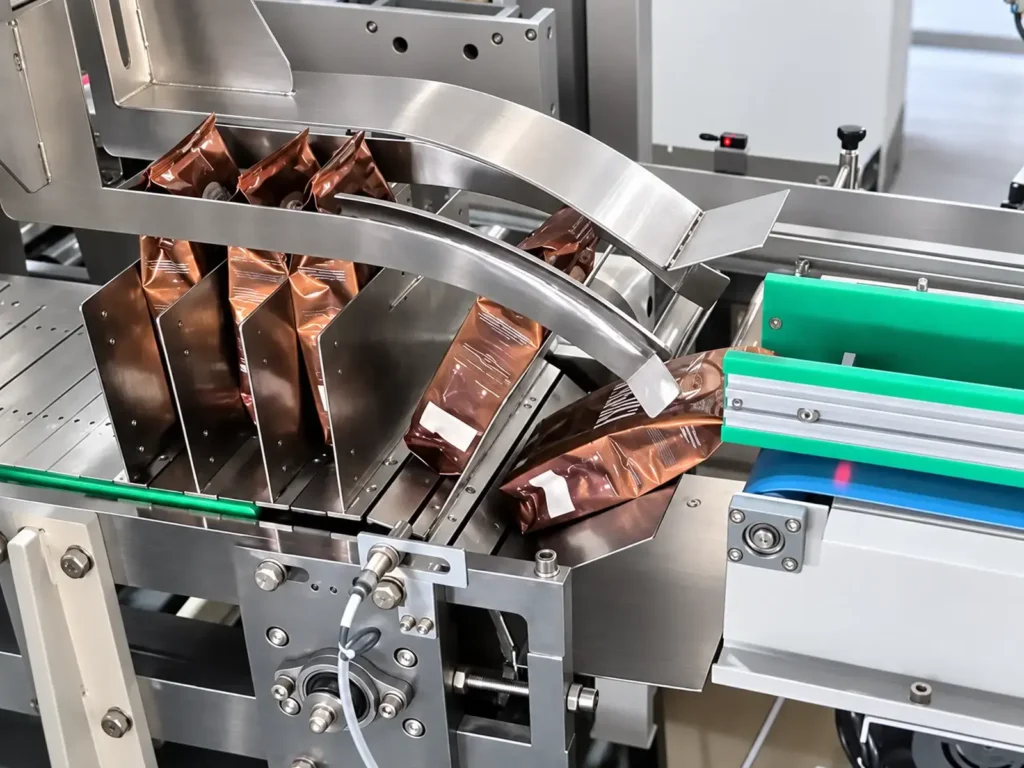
Galería de máquinas
Pase por el empacador de cajas desde la máquina completa hasta las áreas de carga y conformación.
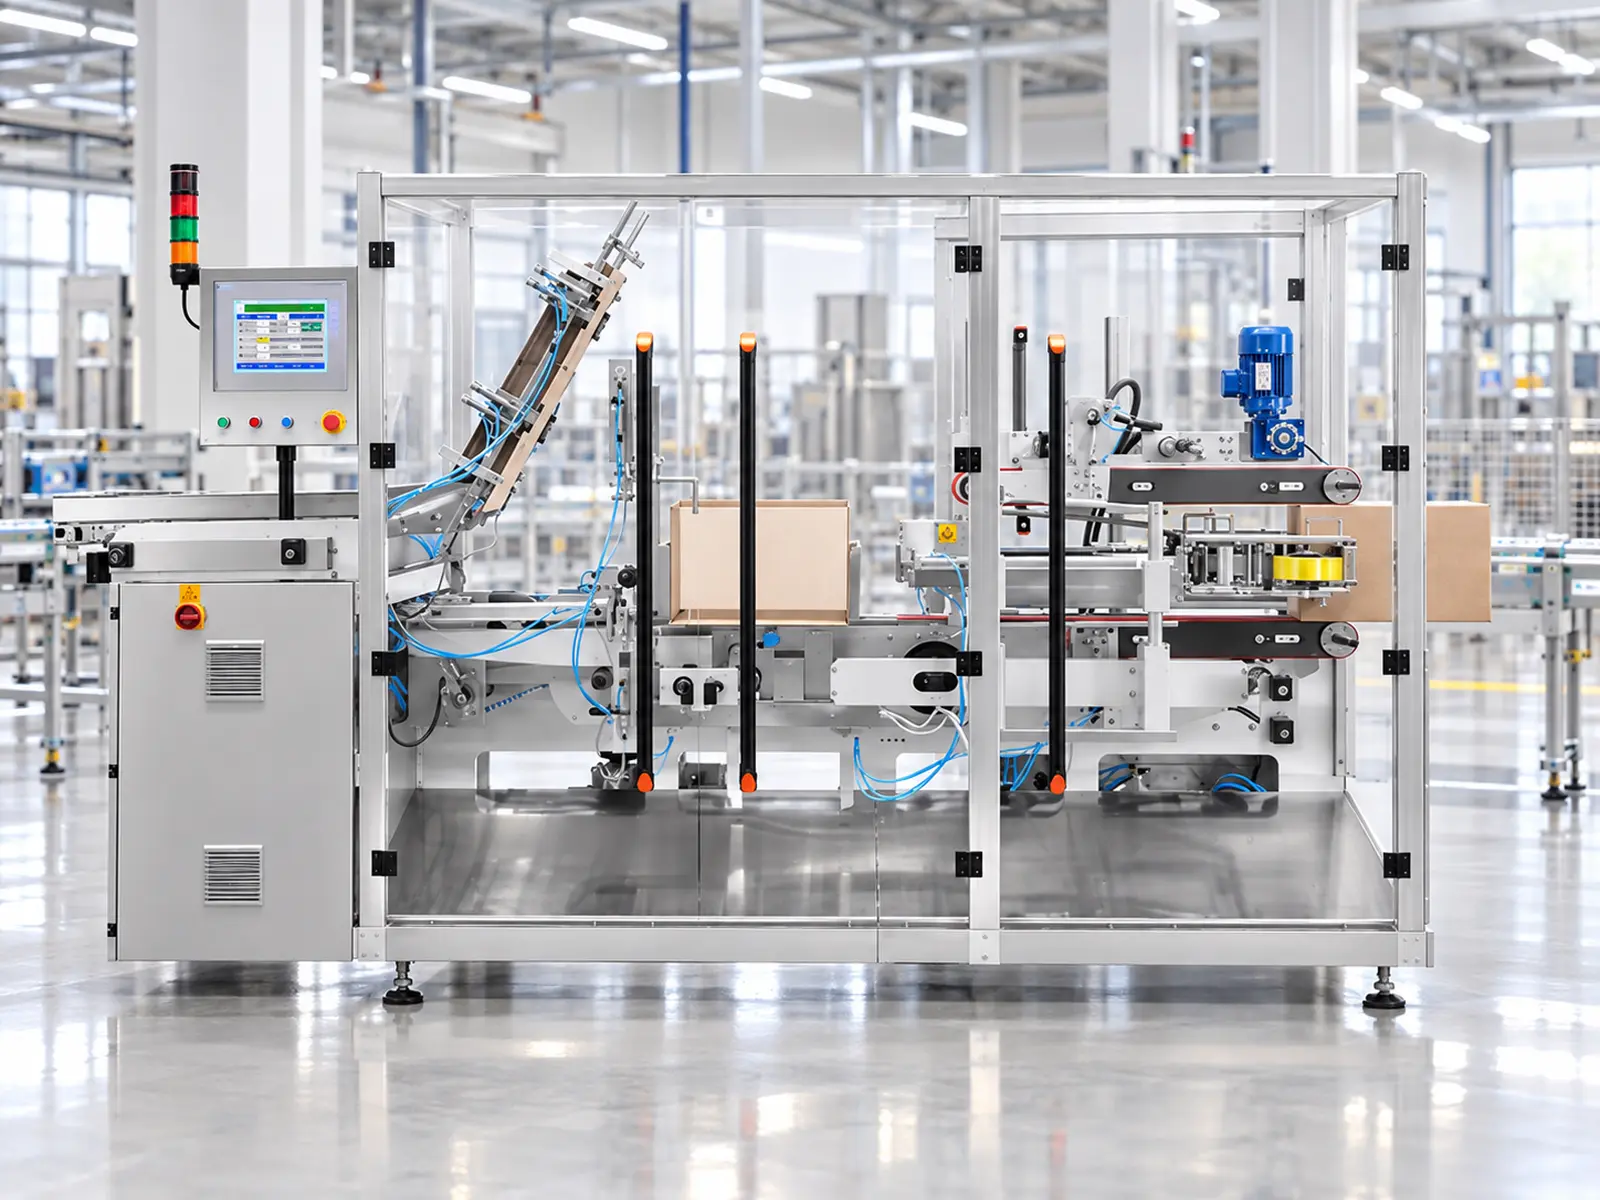
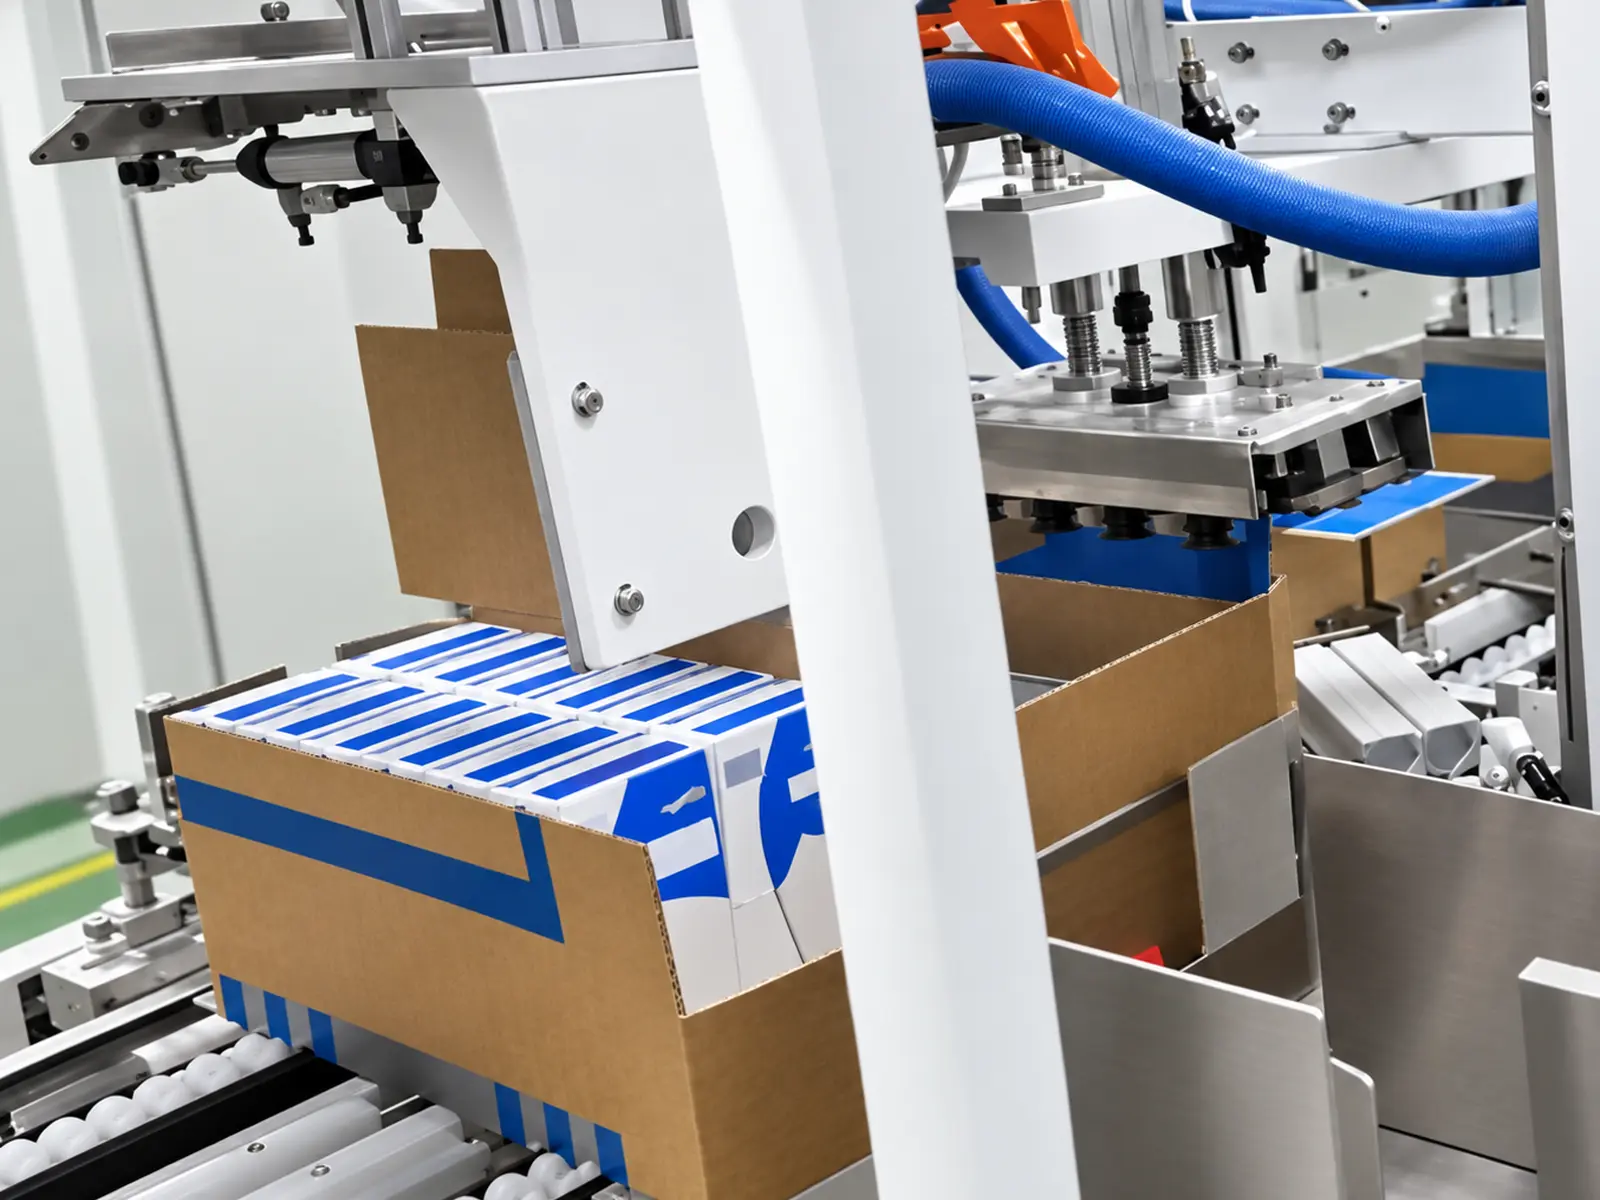
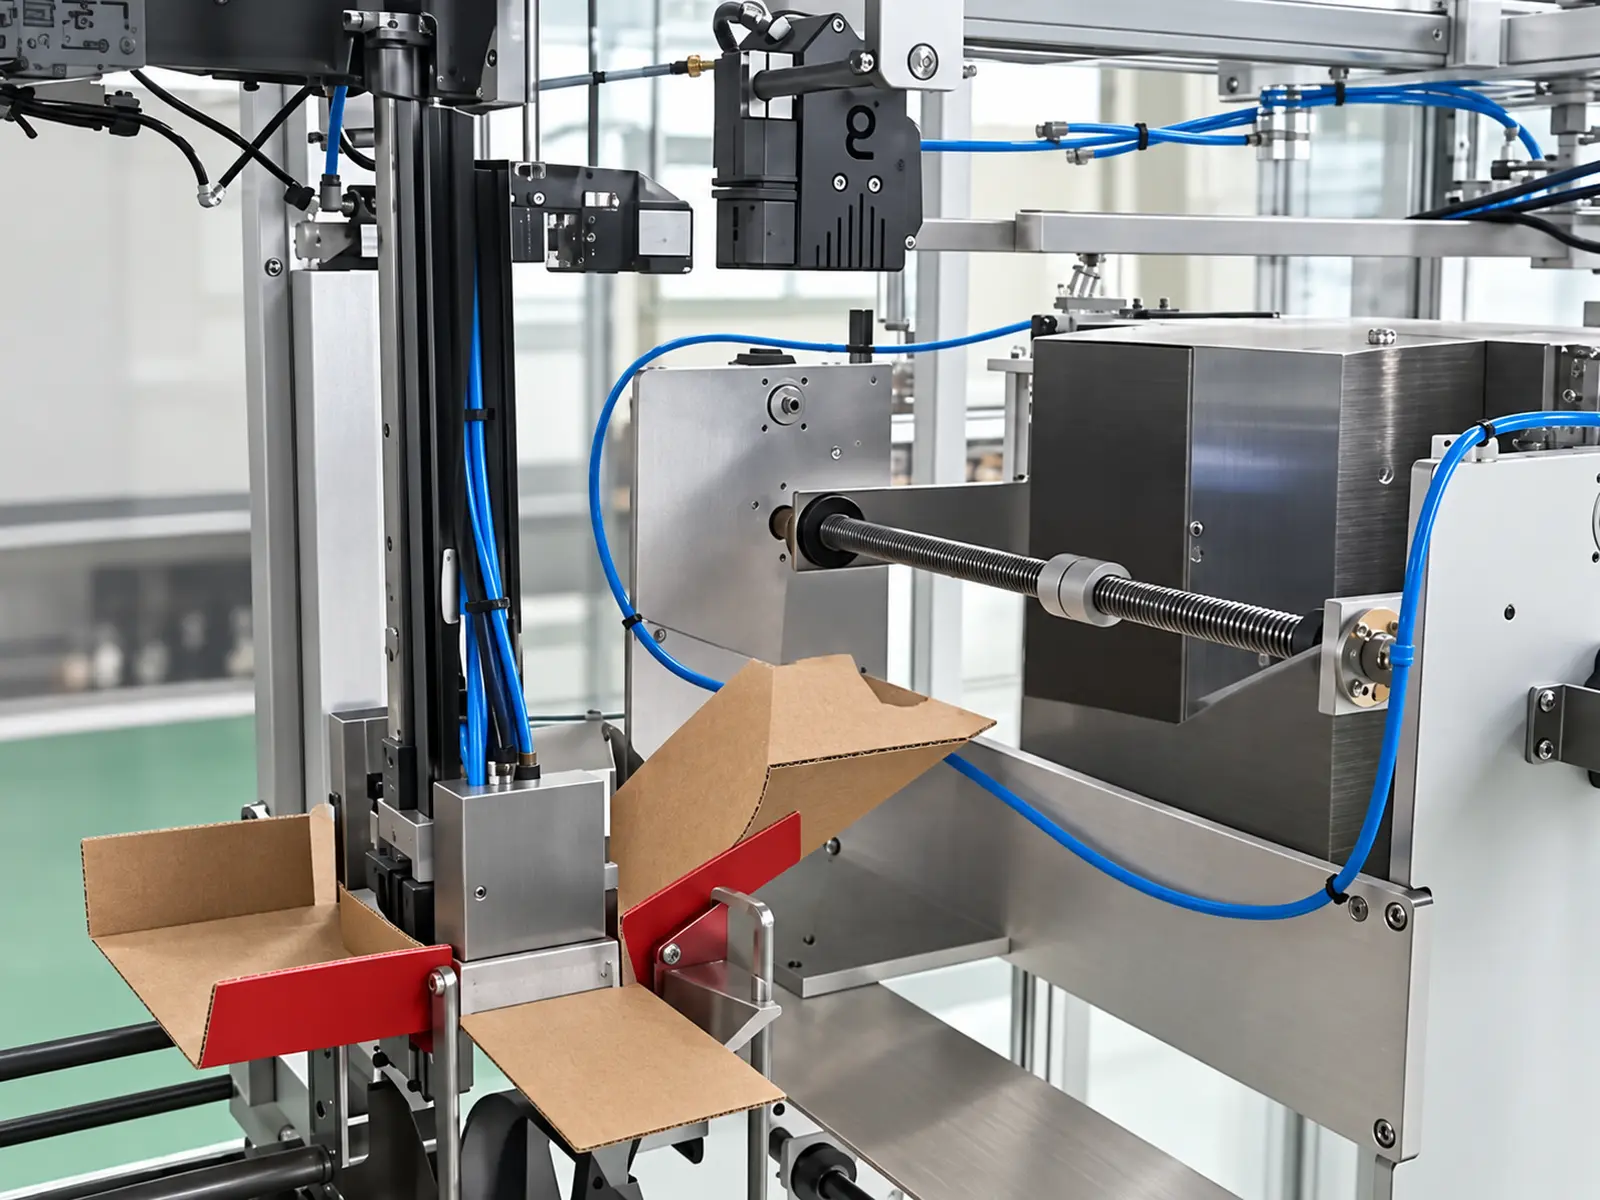
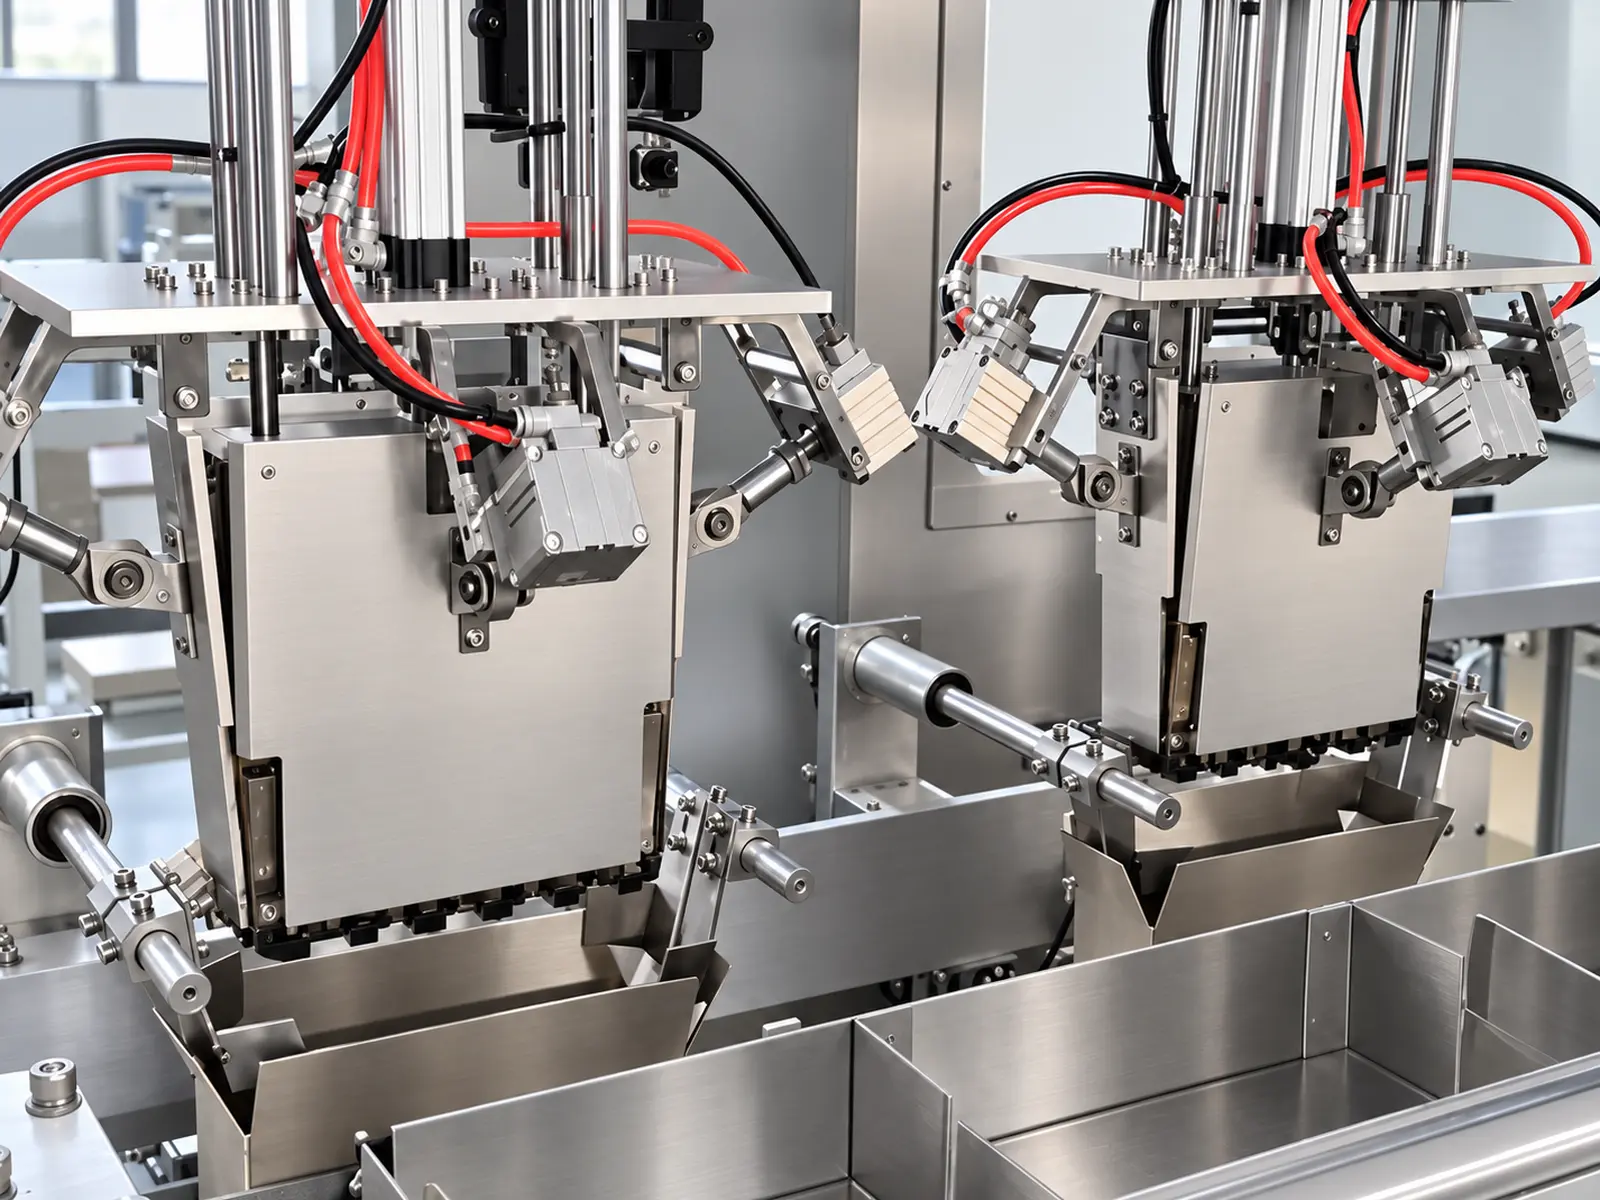
Imagen 1 de 5
Flujo de trabajo
Integración de la manipulación de bolsas de café y conformado de cajas en la estación de embalaje
Proceso de manipulación de bolsas de café
- Alimentación de bolsa terminada
- Rotación a posición lateral vertical
- Contando y arreglando
- Rotación de 90° del grupo de productos
- Empuje lateral dentro de la caja
Proceso de preparación de cartón
- Suministro de piezas en blanco para estuche envolvente
- Recogiendo y formando
- Transporte a estación de embalaje
- Posicionamiento para carga
Sellado de cajas y proceso downstream
- Plegado automático de solapas y pestañas
- Sellado adhesivo termofusible
- Descarga del caso
- Pesaje en línea y transporte de amortiguadores
- Paletizado robótico
El posicionamiento e integración de los módulos de pesaje, transporte y paletizado están determinados por el diseño final de la línea de producción.
Volteado, conteo y disposición automáticos de bolsas
Organización de productos antes de cargar el caso
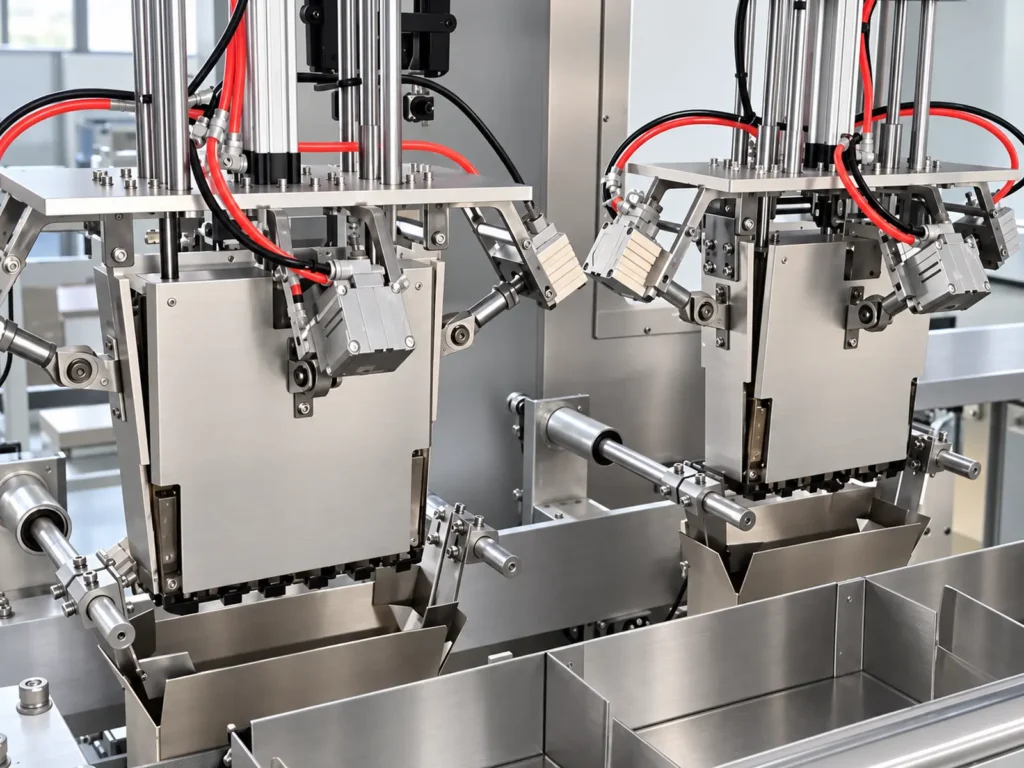
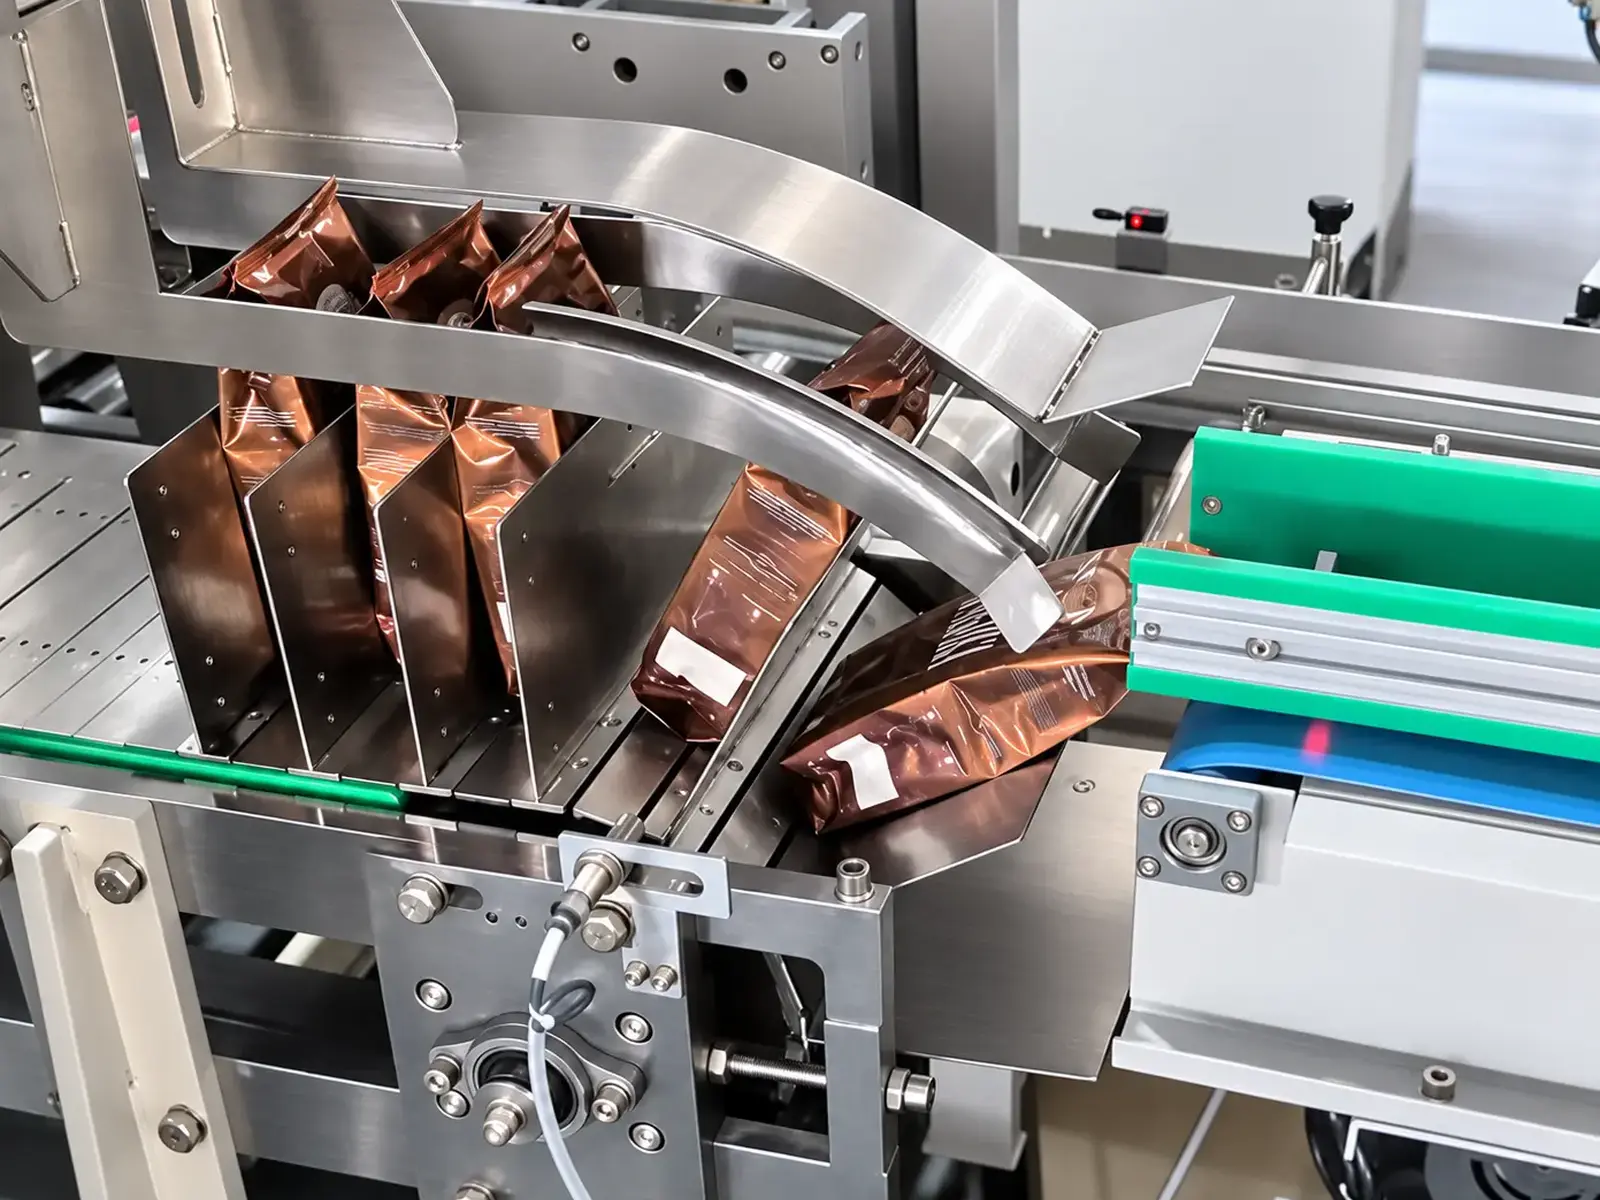
Una vez que las bolsas de café ingresan al empacador de cajas, el equipo las voltea hacia la orientación lateral requerida, luego las cuenta y las organiza de acuerdo con la cantidad objetivo por caja.
Este proceso garantiza que el grupo de productos que ingresa a la estación de carga tenga una cantidad, orientación y disposición definidas, preparándolo para un posterior giro de 90 grados y carga de empuje lateral.
Las configuraciones de referencia incluyen disposiciones 2×3, 2×4 y 2×5. Los mecanismos específicos de manipulación del producto y los métodos de ajuste deben confirmarse en función de las dimensiones y el estado reales de las bolsas de café.
Requisitos de alimentación
Para garantizar una transición fluida entre la manipulación del producto y la carga de la caja, el sistema transportador aguas arriba debe cumplir las siguientes condiciones:
- Las bolsas de café ya están selladas.
- La orientación de alimentación coincide con la orientación preestablecida.
- La forma y el estado de la bolsa son relativamente consistentes.
- Evitar bolsas sesgadas, bolsas derribadas o apilamientos anormales.
- La cadencia de transporte coincide con la capacidad de procesamiento posterior.
La altura de descarga, la dirección de transporte y la separación del producto de la máquina envasadora aguas arriba deben confirmarse mutuamente durante la fase de diseño de la línea de producción.
Carga de caja de giro y empuje lateral de 90°
Cargar el grupo de bolsas de café dispuestas en la caja
Después de contar y disponer, el equipo gira el grupo de productos 90° hasta la orientación de carga requerida y luego utiliza un mecanismo de empuje lateral para cargarlo en la caja.
La carga lateral requiere que las dimensiones del grupo de productos coincidan con la abertura y el espacio interno de la caja. Durante la validación de la solución, el proceso de carga y el estado posterior a la carga deben verificarse en función del espesor real de la bolsa, la densidad del embalaje y las dimensiones de la caja.
Los aspectos clave de las pruebas de muestras incluyen:
- Si el grupo de productos mantiene la disposición preestablecida.
- Si el proceso de empuje es fluido.
- Si el cuerpo de la bolsa o los bordes del sello sufren aplastamiento o abrasión.
- Si la posición del producto cumple con los requisitos después de la carga.
- Si la caja presenta una deformación significativa.
Conformación de cajas envolventes y sellado con pegamento termofusible
Desde la recuperación en blanco hasta el sellado posterior a la carga
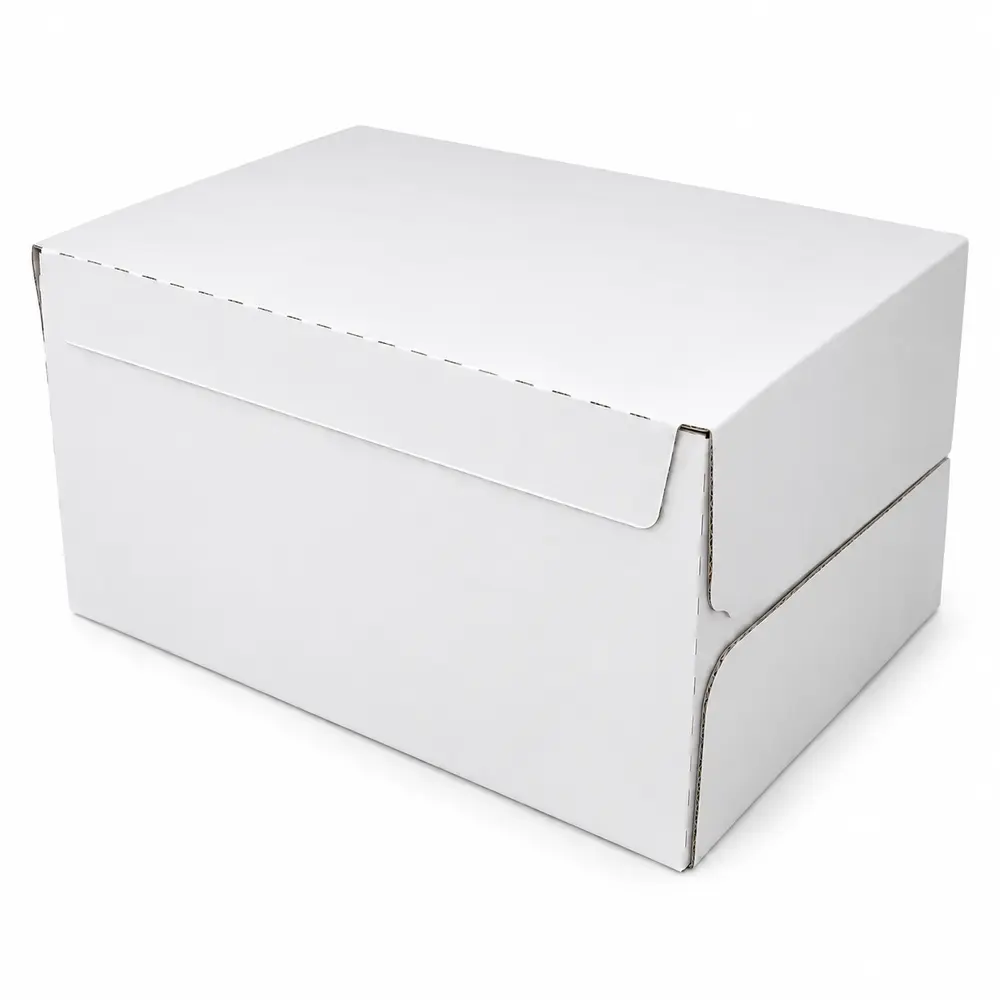
El equipo utiliza espacios en blanco de caja envolvente compatibles con el mecanismo para realizar la recuperación, formación y transporte de espacios en blanco a la estación de carga. Después de cargar las bolsas de café en la caja, el equipo pliega las solapas y los paneles en una secuencia predeterminada y completa el proceso de sellado utilizando adhesivo termofusible.
La estructura troquelada, las dimensiones, la rigidez y el material de la caja deben cumplir con los requisitos operativos del equipo. Las especificaciones de la caja deben finalizarse simultáneamente con el diseño de la disposición del producto para garantizar la compatibilidad entre las etapas de conformado, carga y sellado.
Detalles de especificaciones de cartón
- Diseño plano troquelado (desplegado).
- Dimensiones del cartón conformado (externo e interno/apertura).
- Material, espesor y rigidez del tablero.
- Líneas de pliegue y estructura plegable.
- Puntos de aplicación de adhesivos termofusibles.
- Rendimiento de sellado después de la carga real.
Características clave de ingeniería
Giro lateral/arriba automático
Ajusta las bolsas de café a la orientación requerida para el empaque, asegurando una alineación constante del alimento para el conteo, agrupación y disposición posteriores.
Conteo y disposición por cantidad objetivo
Configura el patrón de disposición en función del número de bolsas por caja y las dimensiones del producto, creando grupos de productos listos para la estación de carga.
Rotación del grupo de productos de 90°
Reorienta el grupo de productos después de la formación para alinearlo con la trayectoria lateral de carga de empuje.
Carga de empuje lateral
Utiliza un mecanismo empujador lateral para transferir las bolsas de café organizadas a la caja como una sola unidad.
Conformación de cajas envolventes y sellado por fusión en caliente
Integra la formación de piezas en bruto, la carga, el plegado automático de solapas y el sellado adhesivo en un flujo de trabajo fluido.
Integración con Pesaje y Paletizado Robótico
Los equipos posteriores se pueden configurar según los requisitos del proyecto para manejar la inspección de peso, el transporte y el paletizado robótico de las cajas llenas.
Integración de líneas de producción y diseño de sitios
Diseño basado en resultados upstream y condiciones del taller
El empacador de cajas puede interactuar con líneas transportadoras de envasado de café aguas arriba. El diseño de la línea debe tener en cuenta la alimentación de bolsas de café, el reabastecimiento de cajas en blanco, la descarga de cajas selladas y la zona de paletización robótica.
Verificarea maquetului include:
- Número de máquinas envasadoras aguas arriba y velocidades de descarga.
- Altura del transportador y dirección de alimentación.
- Orientación de las bolsas de café al ingresar al mecanismo de alimentación/disposición.
- Distancia de transporte entre el empacador de cajas y el equipo posterior.
- Espacio para operación, reposición de materiales y mantenimiento.
- Pasillos para colocación y manipulación de palets.
- Zona de recinto de seguridad del robot.
Las rutas de transporte y las configuraciones de los equipos pueden variar según el taller; Las dimensiones finales de la huella están sujetas al dibujo de diseño confirmado.

Pesaje en línea
Configuración para inspección de peso en caja completa
Las cajas selladas se pueden enviar a equipos de pesaje en línea para realizar comprobaciones de peso en caja completa según lo requiera el proyecto.
La precisión del pesaje de referencia para el proyecto es ±10-20 g. El rendimiento real del pesaje debe verificarse según el peso de la caja, la velocidad de transporte, el estado del producto y las condiciones del sitio.
Si se requieren funciones como alarmas de falta de tolerancia, rechazo automático, registro de datos o transmisión de datos a otros sistemas, se deben definir las especificaciones funcionales y de interfaz correspondientes durante la etapa de propuesta.
Paletizado Robótico
Paletizar cajas selladas
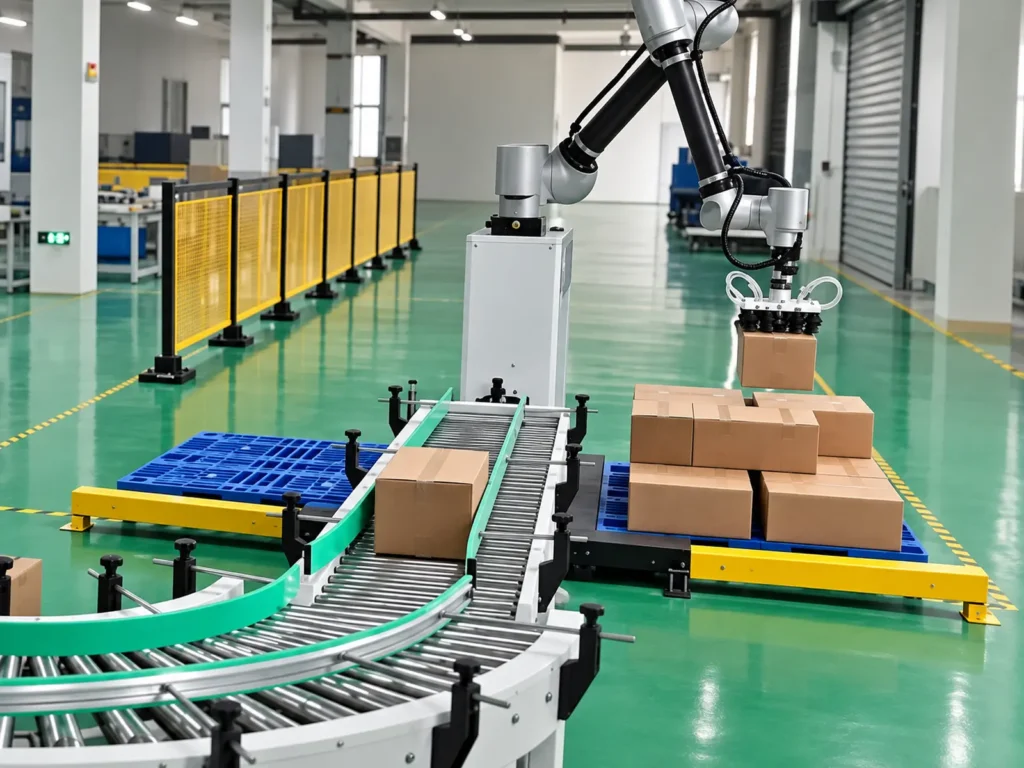
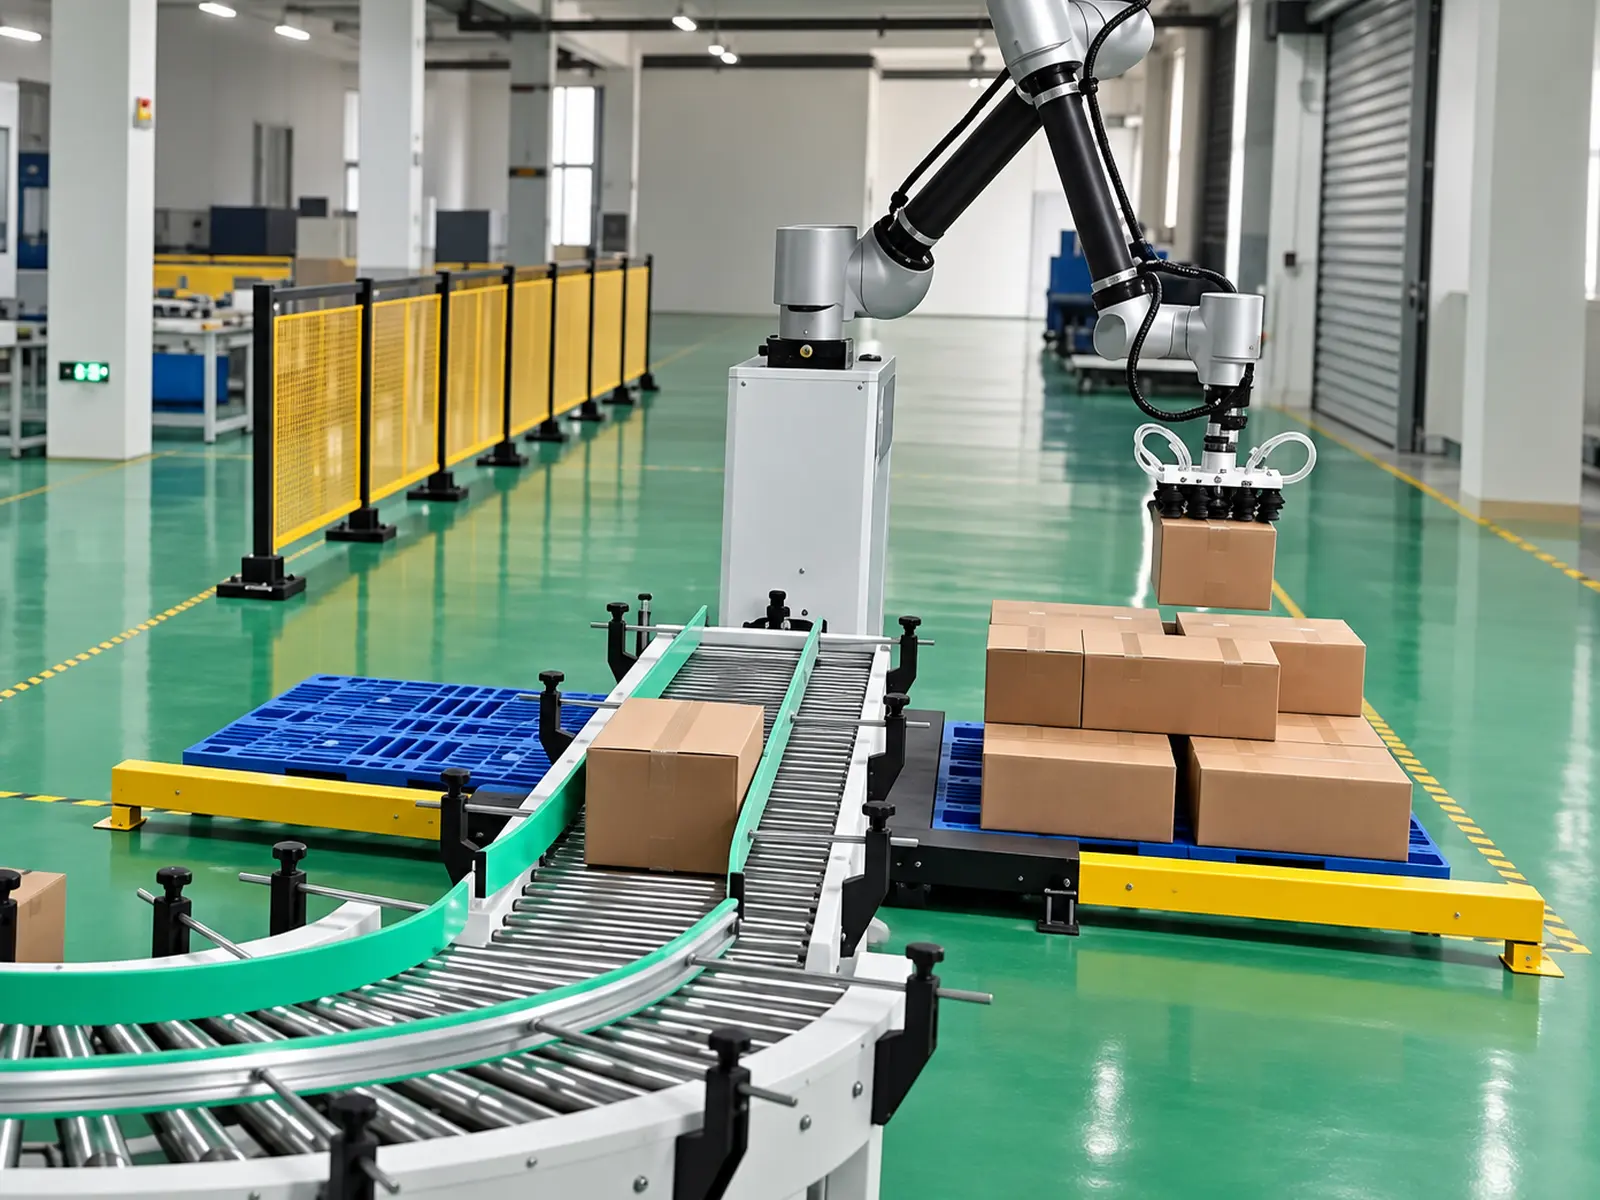
Después del transporte aguas abajo, las cajas llegan a la posición de recogida del robot; el robot, equipado con una pinza de vacío, los coloca sobre el palet según el patrón de paletización confirmado.
La configuración de paletizado de referencia incluye:
- Robot de 6 ejes.
- Pinza de vacío.
- Aprox. Transportador amortiguador de 1,6 m.
- Sistema de control de paletizado.
- Cercado de seguridad.
Especificaciones de referencia del robot
| Parámetro | Configuración de referencia |
|---|---|
| Número de ejes | 6 ejes |
| Máximo nominal. carga útil | 30 kg |
| Alcance | 1900 mm |
| Poder | 3,5 kW |
| Calificación de protección | IP54 |
| Fuente de alimentación | Monofásico 220V / 50Hz |
La carga útil nominal del robot no equivale al peso permitido de una sola caja. La capacidad de manipulación real debe tener en cuenta el peso de la pinza, el centro de gravedad de la caja y las condiciones de funcionamiento.
Las dimensiones de la plataforma, la altura de apilamiento, la disposición de las capas y la velocidad real de paletización deben confirmarse por separado según las especificaciones de la caja y el diseño del sitio.
Control y configuración de claves
Coordinar las operaciones de la estación a través del sistema de control
El sistema de referencia utiliza PLC y pantallas táctiles de Siemens, incorporando servomotores Inovance y variadores de frecuencia (VFD), así como componentes neumáticos AirTAC, para gestionar las operaciones de equipos y las transferencias de estación a estación.
| Elemento de configuración | Configuración de referencia |
|---|---|
| Materiales del cuerpo principal | Acero inoxidable, acero y aluminio |
| PLC | Siemens |
| Pantalla táctil | Siemens |
| Servomotor | Inovance |
| VFD | Inovance |
| Componentes neumáticos | AirTAC |
| Sistema de pegamento termofusible | Robatech |
Marcas, modelos y configuraciones específicas están sujetas a la propuesta técnica final.
Parámetros técnicos clave
Configuración de referencia para equipos de embalaje de cajas de bolsas de café
| Parámetro | Detalles |
|---|---|
| Modelo de máquina | AF-C100 |
| Producto manejado | Bolsas de café preenvasadas |
| Pesos de bolsas de referencia | 250 g, 500 g, 1000 g |
| Velocidad de embalaje estable | 4-8 casos/minuto |
| Disposición de referencia | 2×3, 2×4, 2×5 |
| Orientación/disposición del producto | Voltear para pararse de lado, disposición contada, rotación de 90° |
| Método de embalaje | Carga de empuje lateral |
| Tipo de cartón | Caja envolvente; La estructura troquelada debe coincidir con el equipo |
| Método de sellado | Sellado de pegamento termofusible |
| Voltaje de funcionamiento | 220V/50Hz |
| Presión de aire comprimido | ≥0,6 MPa |
| Configuración descendente | Las opciones incluyen pesaje en línea, transporte de buffer y paletizado robótico |
La capacidad de producción depende del producto real, la cantidad de bolsas por caja, la estructura de la caja y los tiempos de ciclo de los procesos ascendentes y descendentes. Las dimensiones del equipo, la potencia total y el peso se confirmarán según la configuración y el diseño finales.
Pruebas de muestras y confirmación de proyectos
Validar el esquema de embalaje utilizando bolsas y cartones de café reales
Incluso para productos de café del mismo peso, las dimensiones de las bolsas, los niveles de inflado y las configuraciones de los sellos pueden variar. Para confirmar la configuración del equipo, se recomienda proporcionar bolsas terminadas reales y cajas en blanco de prueba para su evaluación.
Se recomienda confirmar conjuntamente los siguientes ítems:
- Dirección de transporte y alimentación de bolsas de café.
- Efecto de voltear y voltear la bolsa (de pie sobre el borde).
- Disposición de conteo y agrupación.
- Grupo de productos Rotación de 90°.
- Proceso de carga de casos lateral.
- Estado de las bolsas y bordes de sellado después de la carcasa.
- Conformación de cartón, plegado de solapas y sellado adhesivo termofusible.
- Requisitos de ajuste para diferentes especificaciones.
- Función de pesaje en línea y requisitos de precisión.
- Disposición robótica de recogida y paletizado.
- Tiempo total del ciclo de línea durante la operación continua.
Las condiciones de prueba y los criterios de aceptación deben acordarse durante la etapa de confirmación del proyecto.
Inspección previa al envío
Comprobar la coordinación en todo el proceso de envasado
Para la inspección previa al envío, se recomienda utilizar los productos acordados, los espacios en blanco de la caja y las configuraciones de la carcasa para observar el funcionamiento continuo del equipo desde la alimentación hasta la salida de la caja terminada.
Los elementos clave de inspección incluyen:
- Suavidad del transporte de bolsas de café.
- Cumplimiento de la postura de voltear y levantar bolsas con los requisitos.
- Precisión del conteo y disposición.
- Estabilidad de los procesos de rotación y empuje lateral.
- Funcionamiento normal de la recogida, conformado y posicionamiento de piezas en bruto de cartón.
- Coordinación de acciones de plegado de solapas y aplicación de adhesivos.
- Aspecto y calidad de pegado de cajas selladas.
- Cumplimiento del pesaje y transporte posterior con los requisitos acordados.
- Cumplimiento de la manipulación robótica de cajas y paletizado con la configuración.
- Funciones relevantes de alarma, parada de emergencia y protección de seguridad.
Los elementos de aceptación real, la duración de la operación y los criterios de aprobación se basarán en los requisitos técnicos confirmados por ambas partes.
Vídeo de operación real
Visualización del proceso completo desde la alimentación de la bolsa de café hasta la paletización
Utilice el vídeo de funcionamiento real del producto para comprender cómo se voltean y doblan las bolsas de café, se disponen según el patrón especificado, se giran 90° y se empujan lateralmente dentro de la caja. Pasos clave del proceso a observar:
Alimentación de bolsa de café → Voltear para colocarlo de lado → Contar y organizar → Giro de 90° → Empujar lateralmente en el estuche → Doblar y pegar la solapa → Descarga del estuche → Pesaje en línea → Paletizado robótico
Los detalles sobre el tipo de bolsa, la cantidad por caja y la configuración del equipo que se muestran en el video deben anotarse junto con la información de la pantalla para ayudar a determinar si la solución se adapta a su producto específico.
Preguntas frecuentes
¿este equipo incluye relleno de granos de café y sellado de bolsas?
Este equipo maneja bolsas de café preenvasadas, enfocándose en el manejo de productos posteriores, el empaquetado y el sellado de cajas. El llenado de granos de café y el sellado de bolsas se realizan mediante maquinaria de envasado separada.
¿Qué pesos de bolsa se pueden manipular?
Los proyectos de referencia incluyen bolsas de café de 250g, 500g y 1000g. La idoneidad depende de factores como las dimensiones de la bolsa, el grosor, la forma, el tipo de sello y el estado de las bolsas entrantes; El peso por sí solo no es el único factor determinante.
¿Cuántas bolsas caben en cada estuche?
Los proyectos de referencia incluyen configuraciones de 6, 8 y 10 bolsas por caja, dispuestas en patrones 2×3, 2×4 y 2×5, respectivamente. Otras cantidades y disposiciones de embalaje se pueden evaluar al recibir muestras y requisitos específicos.
¿cuál es la velocidad de embalaje?
La velocidad de embalaje de referencia es de 4 a 8 cajas por minuto, dependiendo de las especificaciones de la bolsa de café, la cantidad por caja, la estructura de la caja y las condiciones entrantes del producto. Al integrar sistemas de pesaje y paletizado, también se debe considerar el tiempo total del ciclo de la línea.
¿Puede conectarse a las máquinas envasadoras de café existentes?
Podemos evaluar planes de integración basados en las especificaciones de descarga de la máquina envasadora existente. La información requerida incluye la velocidad de descarga, la altura del transportador, la dirección de alimentación, la orientación de la bolsa y el diseño de la instalación.
¿utiliza cinta adhesiva estándar para sellar cartones?
Esta solución utiliza espacios en blanco para cajas envolventes y sellado adhesivo termofusible. Si se requiere sellado con cinta, la estructura de la caja y la configuración del equipo deben confirmarse por separado.
¿Qué ajustes se necesitan al cambiar las especificaciones de las bolsas de café?
Los ajustes pueden implicar guías del transportador, posiciones de preparación del producto, cantidades de disposición, alineación de carga de cajas y posiciones de conformado/sellado de cajas. El alcance específico y el método de ajuste dependen de las diferencias entre las especificaciones.
¿se pueden rechazar automáticamente las cajas con pesos incorrectos?
El pesaje en línea se puede incluir en la configuración del sistema. Si se requiere rechazo automático, en la propuesta se deberá definir claramente el mecanismo de rechazo, los criterios de decisión y las funciones correspondientes; la mera presencia de equipos de pesaje no garantiza esta capacidad.
¿Puede el robot manejar cajas de 30 kg?
30 kg se refieren a la carga útil máxima nominal del robot. El peso permitido de la caja debe tener en cuenta el peso de la pinza (efector final) y verificarse en función del centro de gravedad y las condiciones de funcionamiento.
¿Se pueden agregar funciones de impresión y etiquetado?
Se pueden cumplir los requisitos de impresión y etiquetado en línea; Evaluaremos la ubicación de instalación, el tamaño de la etiqueta, la orientación de la aplicación, las interfaces de datos y la velocidad general de la línea. Este módulo requiere una revisión de configuración por separado.
¿Se requieren muestras antes de realizar un pedido?
Recomendamos proporcionar muestras reales de bolsas de café, cartón o cajas de cartón y dibujos troquelados. Las pruebas físicas ayudan a verificar la preparación del producto, la carga de empuje lateral y el rendimiento del sellado.
Obtenga una solución para empaquetar cajas de bolsas de café
Proporcione detalles sobre sus bolsas de café, cajas de cartón y resultados objetivo.
AFPAK puede ayudarle a definir la solución de embalaje automático y de final de línea en función de sus productos, requisitos de embalaje y condiciones de instalación reales.
Te rog prezenta:
- Fotos y muestras reales de las bolsas de café.
- Peso y dimensiones de bolsas individuales.
- Número de bolsas por caja y disposición del objetivo.
- Muestras de cartón, dimensiones y dibujos troquelados de cartón.
- Velocidad de descarga y altura del transportador de la máquina envasadora aguas arriba.
- Salida de empaquetado de casos objetivo.
- Disposición de las instalaciones y espacio disponible.
- Especificaciones locales de suministro de energía y aire comprimido.
- Requisitos para pesaje en línea o impresión/etiquetado.
- Peso total por caja, dimensiones de la paleta y patrón de paletización objetivo.
Con base en esta información, determinaremos:
- Orientación de bolsas de café y método de manipulación.
- Cantidad por caja y disposición del producto.
- Mecanismo de carga lateral y estructura formadora de cartón.
- Configuración de sellado adhesivo termofusible.
- Interfaces de transporte y equipos aguas arriba/aguas abajo.
- Configuración de pesaje y paletizado.
- Rendimiento estimado, diseño del equipo y propuesta técnica final.
Prepare los detalles del proyecto y la información de muestra anterior para su consulta.