AF-C100 Automatischer Kofferpacker für Kaffeebeutel
Automatisches Umdrehen, Zählen und Anordnen des Beutels, seitliches Beladen und Heißschmelzkleberversiegelung
Die tatsächliche Geschwindigkeit und Konfiguration hängt von den Beutelabmessungen, dem Beutelzustand, der Menge pro Fall, der Kartonstruktur und dem vorgelagerten Produktfluss ab.
Produktübersicht
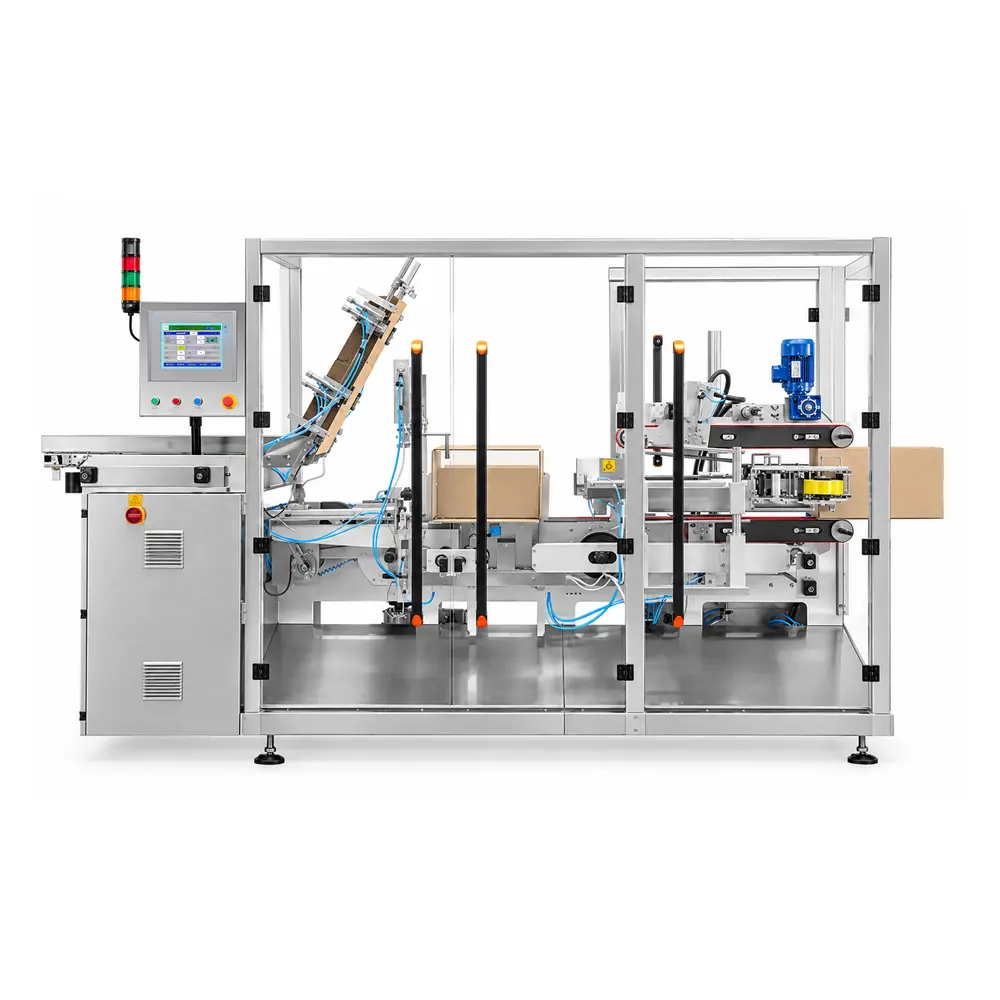
Dieses System wurde speziell für die End-of-Line-Hülle verpackter Kaffeebohnenbeutel entwickelt und integriert Beutelumdrehen (in eine seitliche Position), Zählen und Anordnen, 90° -Drehung, seitliches Drücken und Umwickeln von Gehäusen und Klappenversiegelung.
Die Ausrüstung ist mit vorgelagerten Kaffeeverpackungslinien verbunden und kann mit optionalem Inline-Wägen, Pufferförderern und Roboterpalettierung konfiguriert werden, um die gesamten End-of-Line-Prozesskoffer von fertigen Kaffeebeuteln bis hin zu Paletten zu vervollständigen.
Von der fertigen Beutelzuführung bis zur Kofferausspeisung
Der automatische Kaffeebeutelkofferverpacker wird an vorgelagerte Verpackungsprozesse angeschlossen, nimmt gefüllte und versiegelte Kaffeebeutel auf und ordnet sie nach voreingestellten Mengen und Anordnungsmustern.
Nachdem die Beutel in eine seitliche Standposition umgedreht, gezählt und gruppiert wurden, dreht sich die Produktgruppe um 90°, bevor ein Schiebemechanismus die gesamte Gruppe in einen vorgeformten, positionierten Karton lädt, die Maschine faltet dann automatisch die Klappen und versiegelt das Gehäuse mit Schmelzkleber.
Produktorganisation und Kartonorganisation an speziellen Stationen, die an der Ladestelle zusammenlaufen. Kunden können zusätzliche End-of-Line-Geräte konfigurieren, z. B. Wiegesysteme, Fördermittel- und Roboterpalettenformung, basierend auf Produktionsvolumenspezifikationen und Fabriklayout.
Spezifikationen für Kaffeebeutel und Verpackungsanordnung für die Hülle
Konfiguration basierend auf dem tatsächlichen Beuteltyp und der tatsächlichen Beutelmenge pro Fall
Faktoren wie Form, Dicke, Dichtungstyp, Restluftvolumen und Ausrichtung des Kaffeebeutels während des Verpackens beeinflussen alle die Gruppierungs- und Fallbeladungsprozesse. Die Ausrüstungslösung muss auf der Grundlage tatsächlicher Produktproben und Kartonstruktur finalisiert werden.
In der folgenden Tabelle sind Verpackungskombinationen aus einem Referenzprojekt aufgeführt:
| Kaffeebeutelspezifikation | Menge pro Fall | Verpackungsanordnung | Referenzkartonabmessungen (L × W × H) |
|---|---|---|---|
| 1000 g/Beutel | 6 Beutel | 2×3 | 250 × 285 × 310 mm |
| 500 g/Beutel | 6 Beutel | 2×3 | 250 × 285 × 195 mm |
| 250 g/Beutel | 8 Beutel | 2×4 | 325 × 220 × 280 mm |
| 250 g/Beutel | 10 Beutel | 2×5 | 420 × 220 × 170 mm |
Bei den oben genannten handelt es sich um Referenzkombinationen für ein bestimmtes Projekt; Die Eignung kann nicht allein anhand des Beutelgewichts bestimmt werden. Andere Beuteltypen, Mengen pro Fall und Kartonspezifikationen können nach Bereitstellung von Proben bewertet werden.
*2×2 wird als Arrangement-Option aufgeführt; die konkrete Beutel - und Kartonkombination bleibt der Bestätigung unterworfen.

Maschinengalerie
Bewegen Sie sich durch den Kofferpacker von der kompletten Maschine zu den Lade - und Umformbereichen.
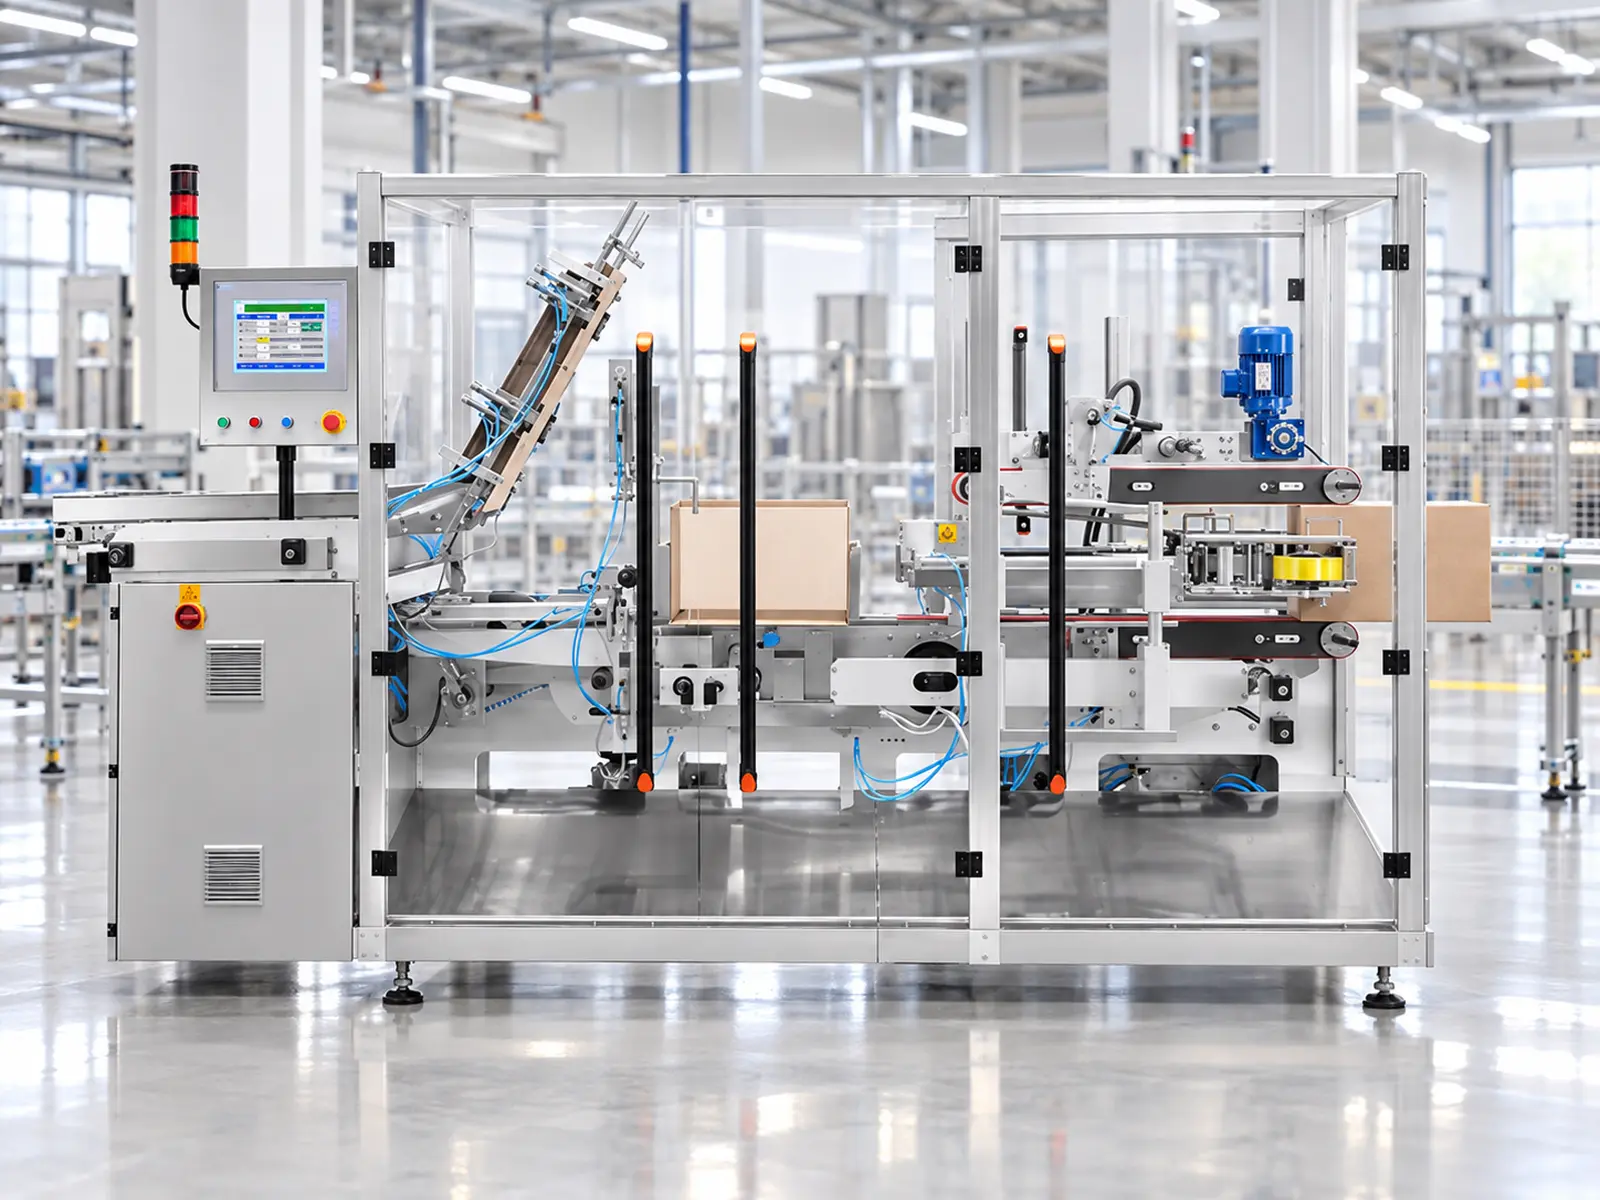
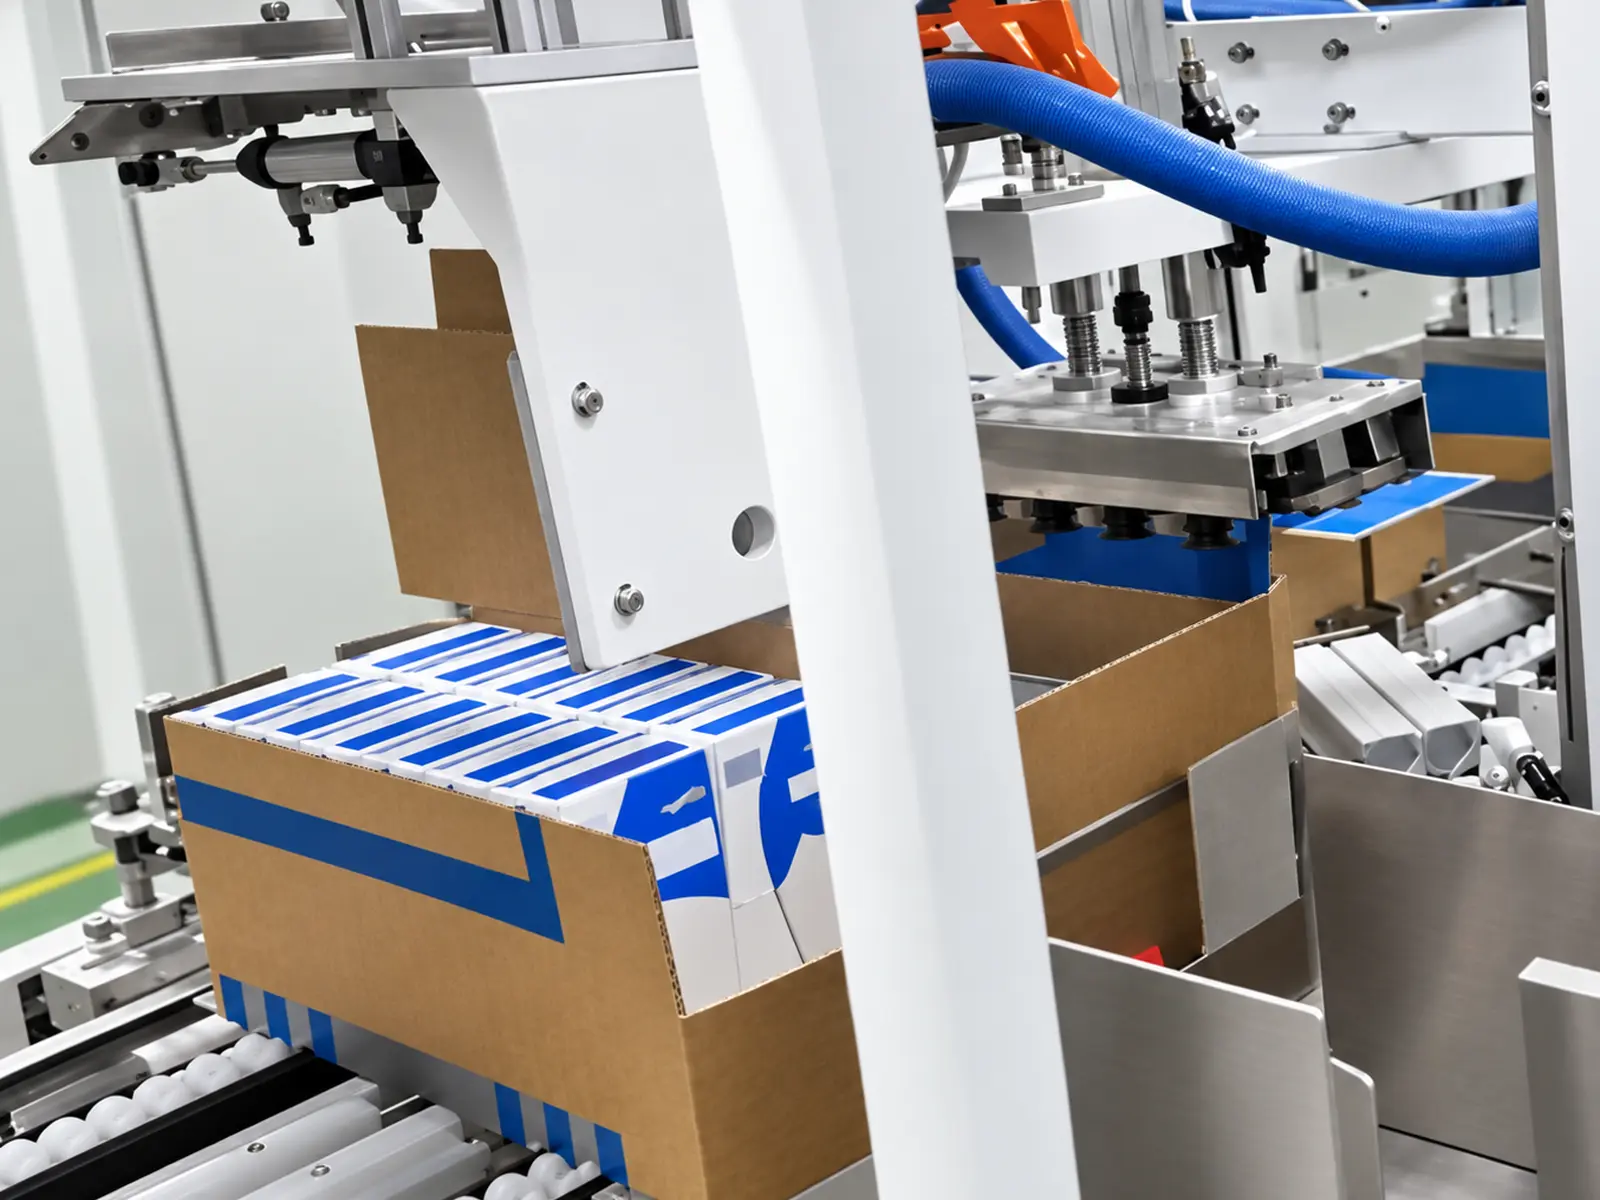
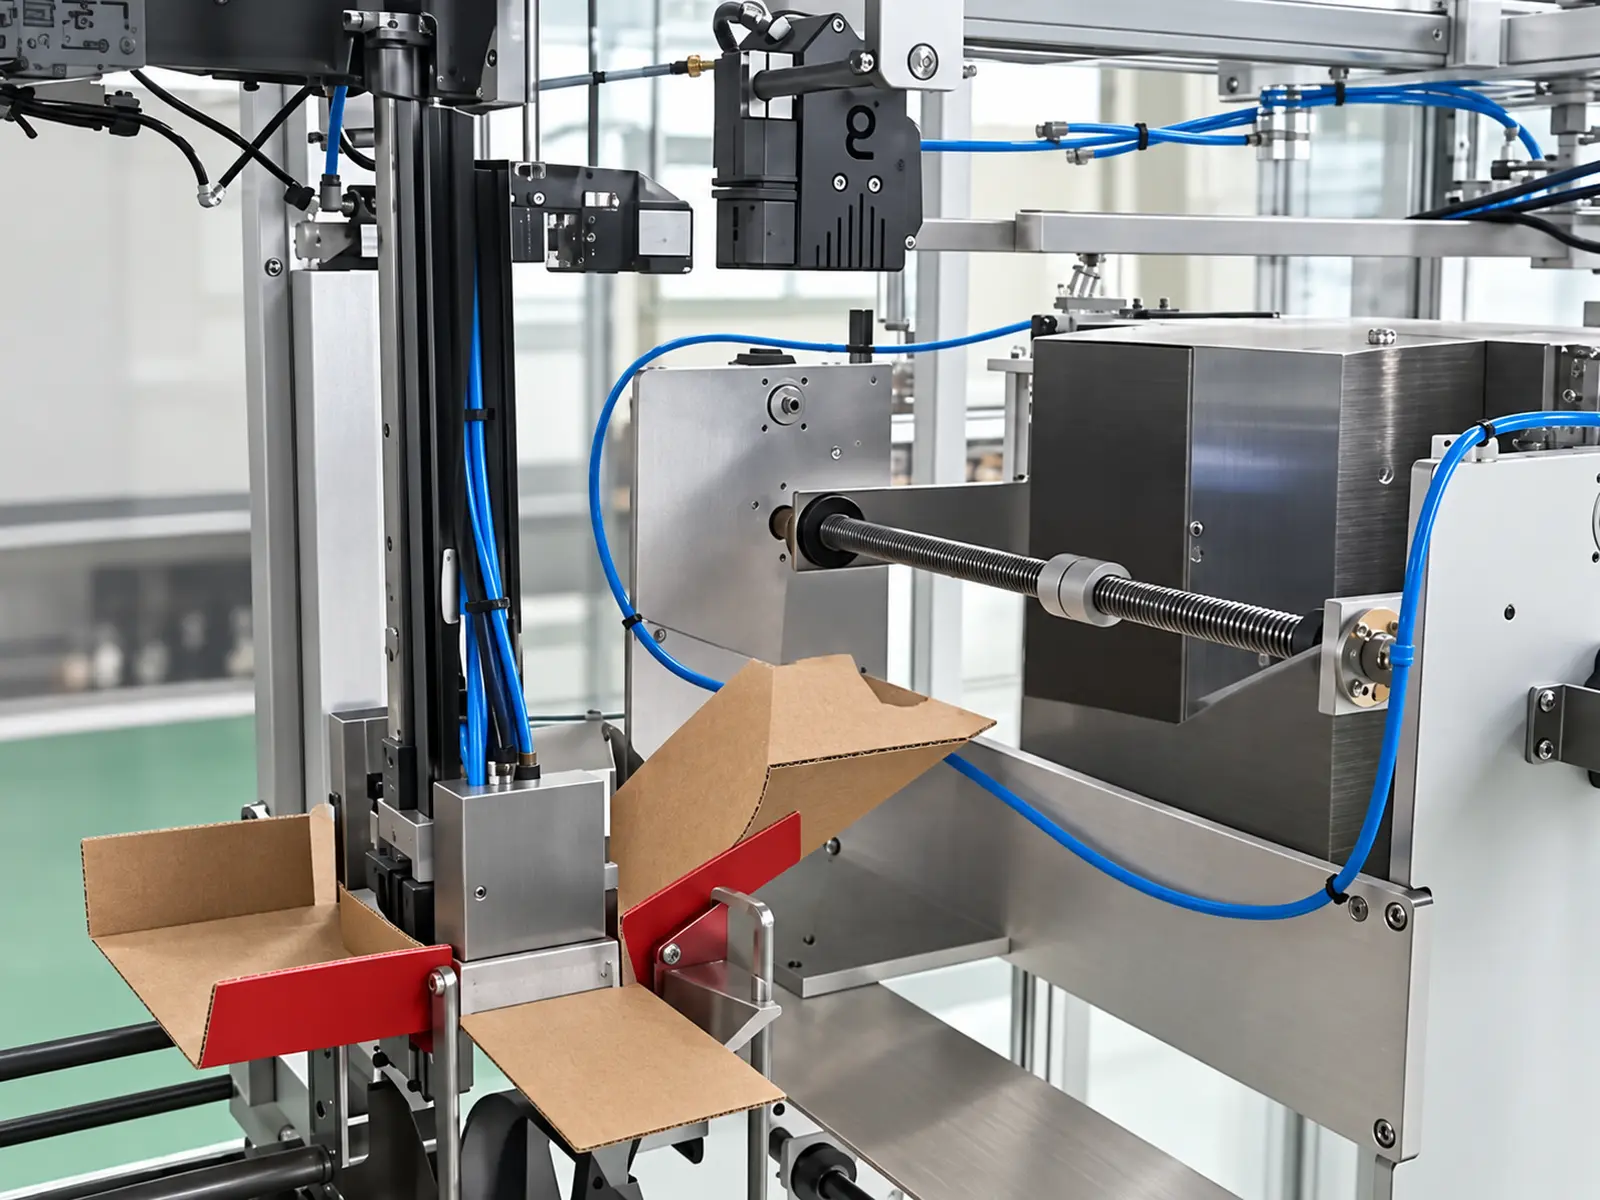
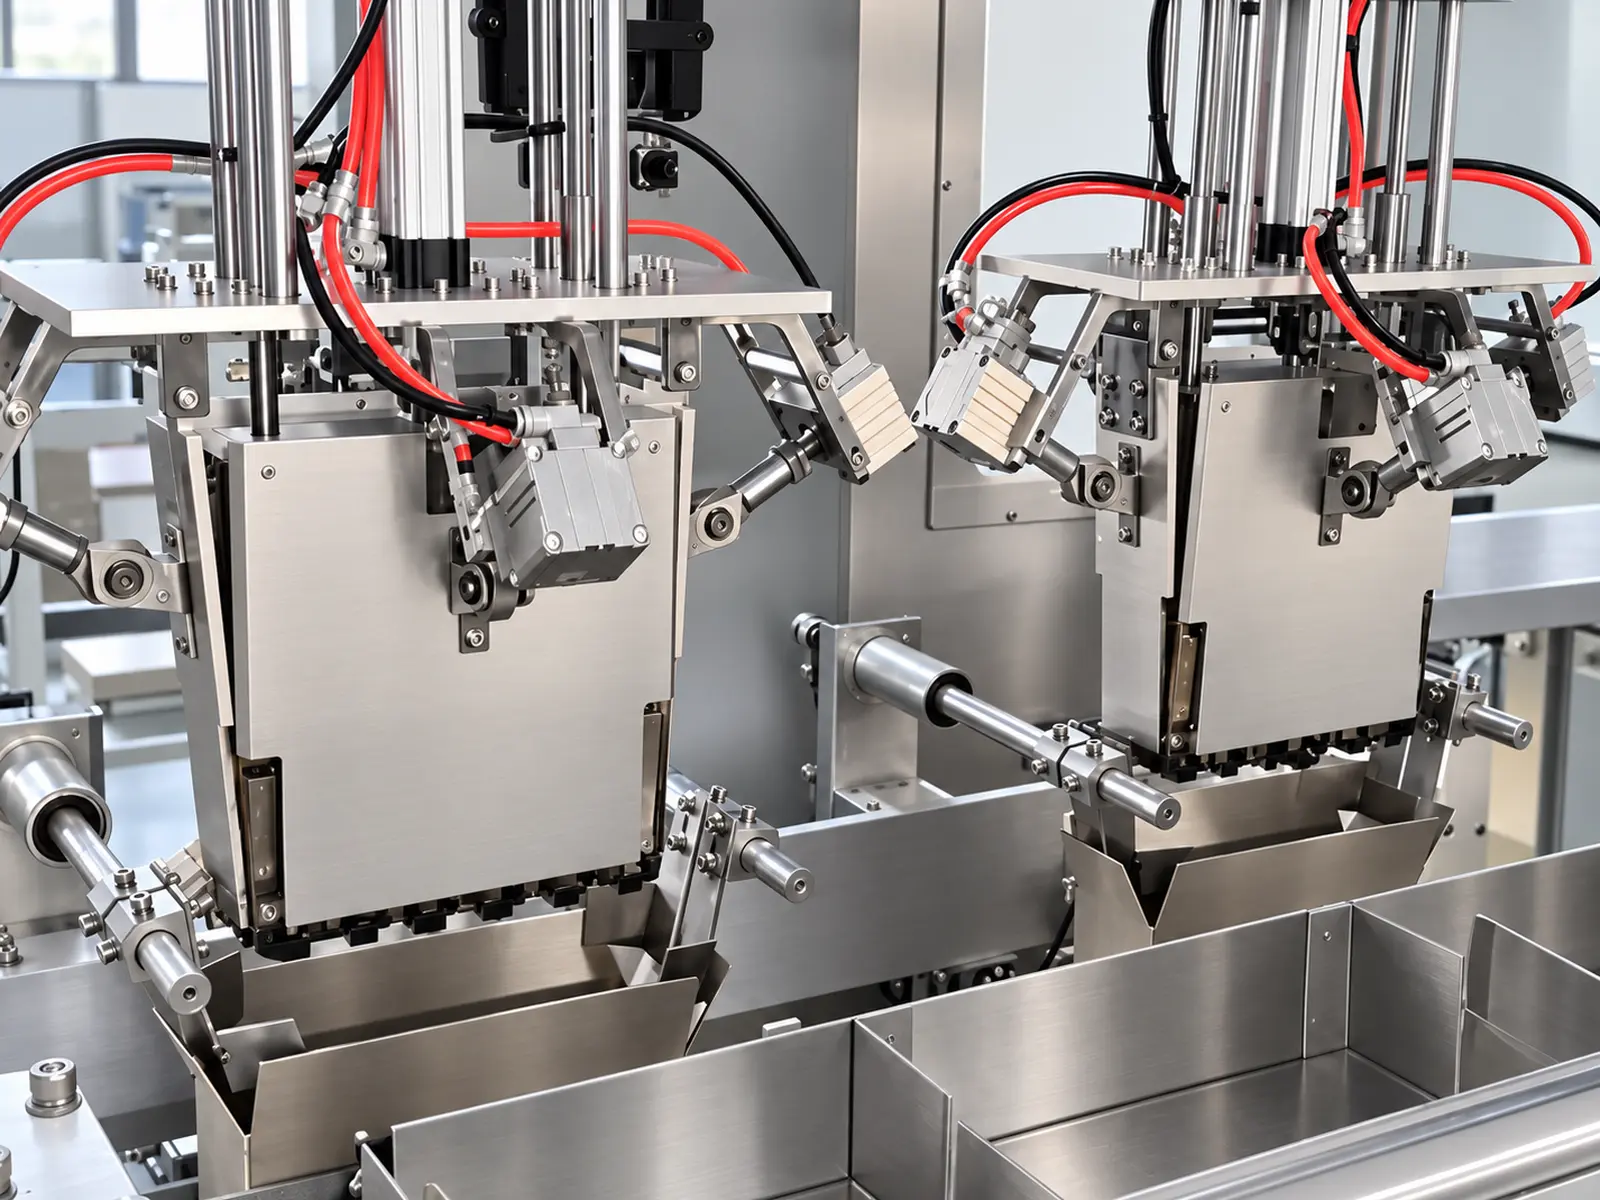
Bild 1 von 5
Arbeitsablauf
Integration der Handhabung von Kaffeebeuteln und der Kartonbildung an der Verpackungsstation
Prozess zur Handhabung von Kaffeebeuteln
- Fertigbeutel-Zufuhr
- Drehung in die aufrechte Seitenlage
- Zählung und Anordnung
- 90° -Drehung der Produktgruppe
- Seitlicher Druck in den Karton
Kartonvorbereitungsprozess
- Wickelhülle Leerversorgung
- Pflücken und Umformen
- Beförderung zur Packstation
- Positionierung zum Laden
Fallversiegelung und Downstream-Prozess
- Automatisches Klappen - und Laschenfalten
- Heißschmelzkleberversiegelung
- Fallentladung
- Inline-Wägung und Pufferförderung
- Roboterpalettierung
Die Positionierung und Integration der Wäge-, Förder- und Palettierungsmodule wird durch das endgültige Produktionslinienlayout bestimmt.
Automatisches Umdrehen, Zählen und Anordnen der Tasche
Organisieren von Produkten vor dem Laden des Gehäuses
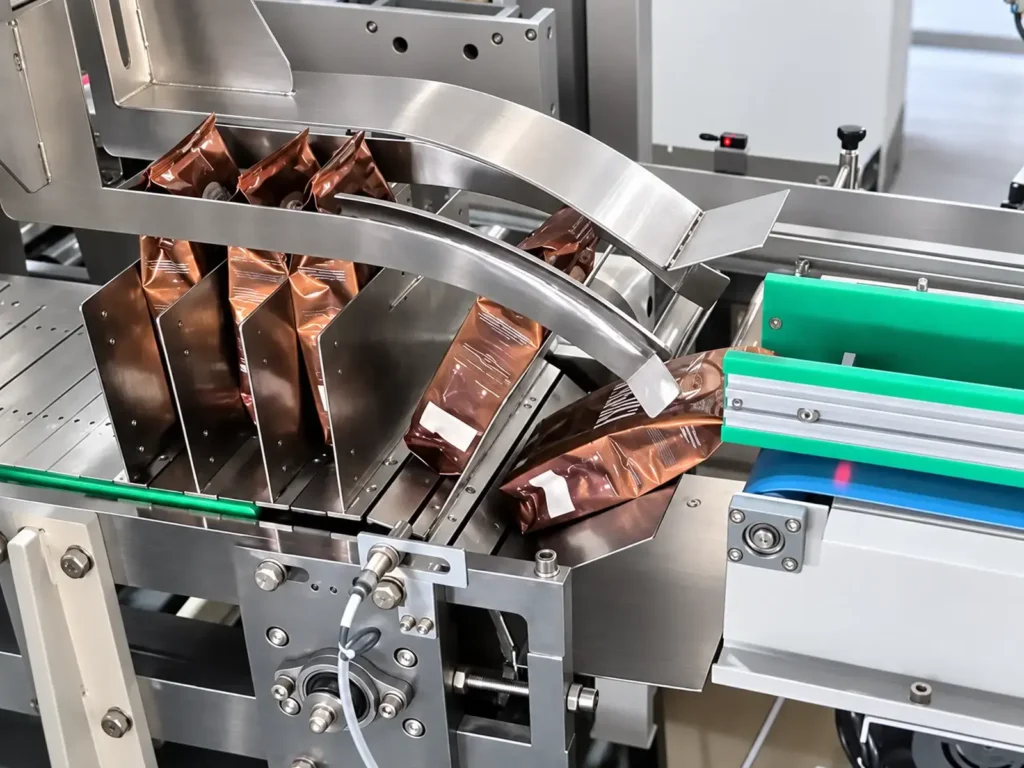
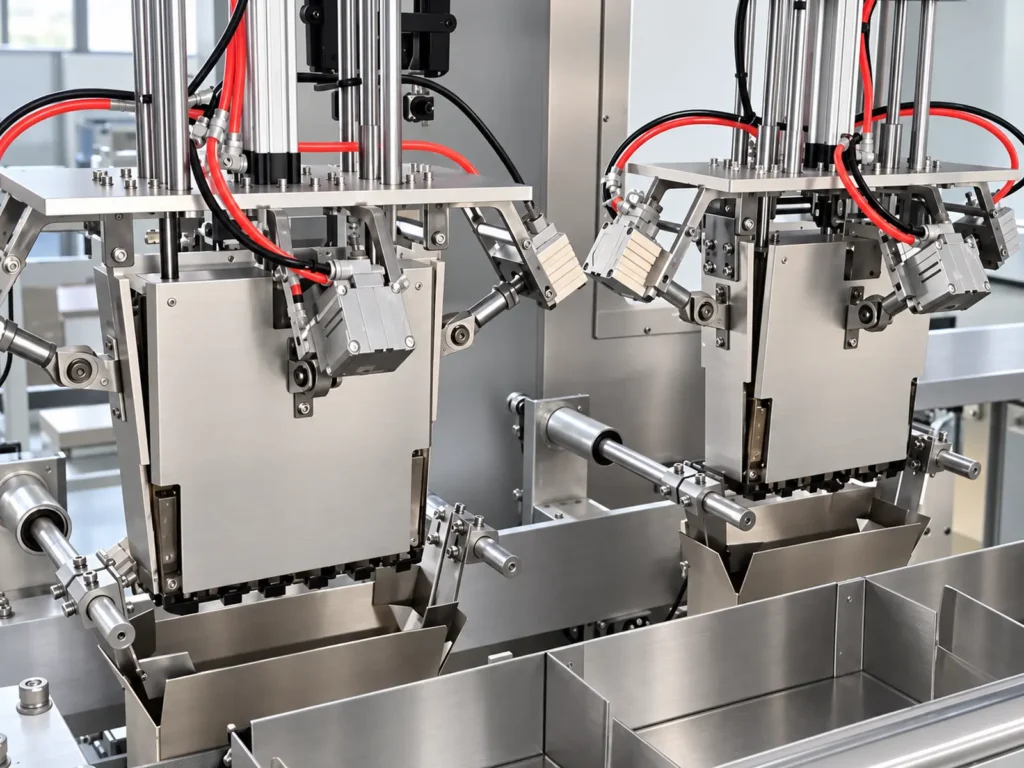
Sobald die Kaffeebeutel in den Kofferverpacker gelangen, werden sie von der Ausrüstung in die erforderliche seitliche Ausrichtung umgedreht, dann gezählt und entsprechend der Zielmenge pro Fall angeordnet.
Dieser Prozess stellt sicher, dass die Produktgruppe, die in die Ladestation gelangt, eine definierte Menge, Ausrichtung und Anordnung hat, und bereitet sie auf das anschließende 90-Grad-Drehen und Seitendruckladen vor.
Referenzkonfigurationen umfassen 2×3, 2×4, und 2×5 Arrangements Spezifische Produkthandhabungsmechanismen und Anpassungsmethoden müssen anhand der tatsächlichen Abmessungen und des Zustands der Kaffeebeutel bestätigt werden.
Zulaufanforderungen
Um einen reibungslosen Übergang zwischen Produkthandhabung und Fallbeladung zu gewährleisten, muss die vorgelagerte Förderanlage folgende Bedingungen erfüllen:
- Kaffeebeutel sind bereits versiegelt.
- Die Einfügeausrichtung entspricht der voreingestellten Ausrichtung.
- Beutelform und - zustand sind relativ einheitlich.
- Vermeidung von schiefen Beuteln, umgestürzten Beuteln oder abnormalem Stapeln.
- Die Förderkadenz entspricht der nachgelagerten Verarbeitungskapazität.
Die Ausstoßhöhe, die Förderrichtung und der Produktabstand der vorgeschalteten Verpackungsmaschine sollten während der Entwurfsphase der Produktionslinie gegenseitig bestätigt werden.
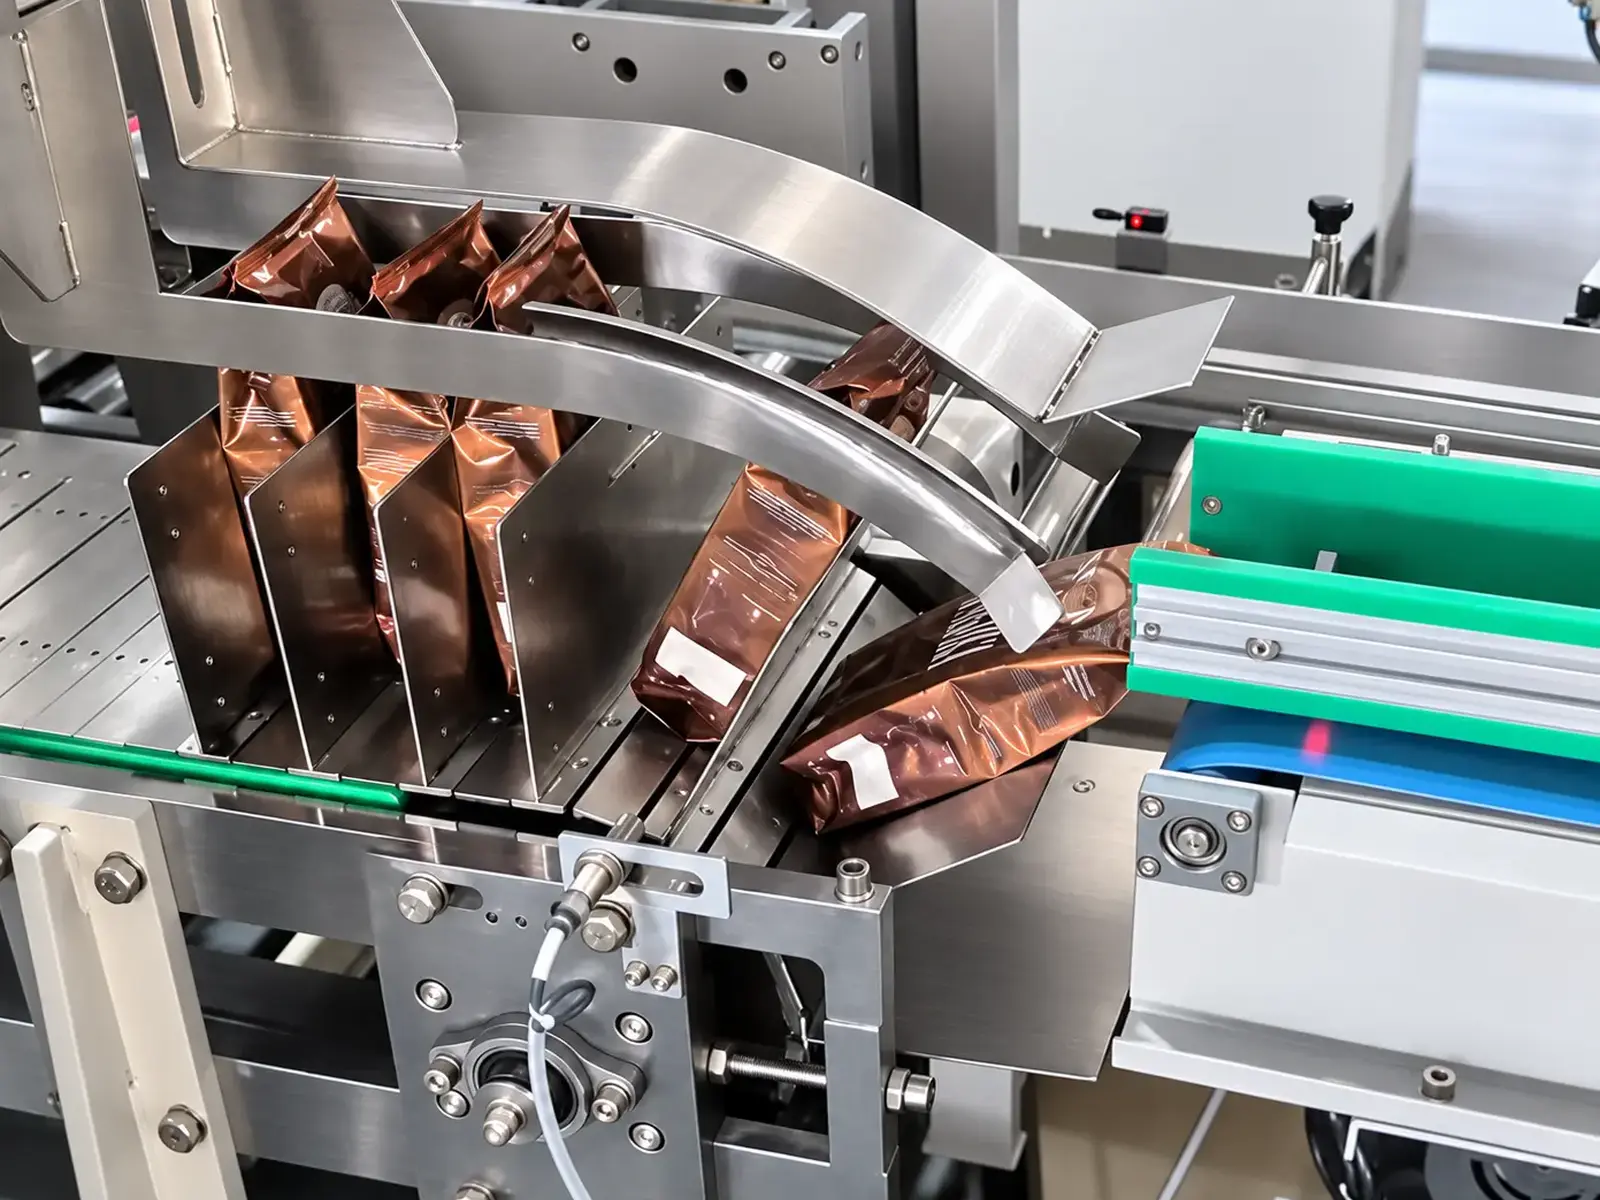
90° Dreh- und Seitendruckgehäuse. Beladung
Laden der angeordneten Kaffeebeutelgruppe in den Karton
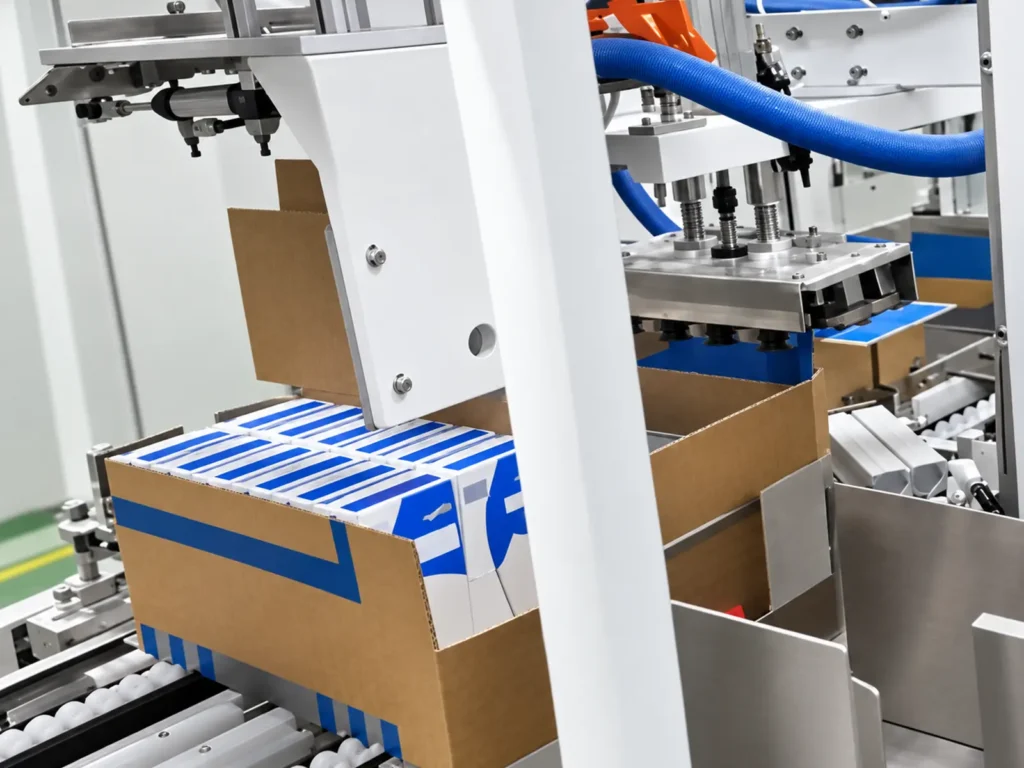
Nach dem Zählen und Anordnen dreht das Gerät die Produktgruppe um 90° in die erforderliche Ladeausrichtung und lädt sie dann mit einem Seitendruckmechanismus in den Karton.
Bei Seitendruckbeladung müssen die Produktgruppenabmessungen mit der Kartonöffnung und dem Innenraum übereinstimmen. Bei der Lösungsvalidierung sollten der Ladevorgang und der Nachladezustand anhand der tatsächlichen Beuteldicke, Packungsdichte und Kartonabmessungen überprüft werden.
Zu den wichtigsten Aspekten der Probenprüfung gehören:
- Ob die Produktgruppe die voreingestellte Anordnung beibehält.
- Ob der Schubvorgang reibungslos verläuft.
- Ob der Beutelkörper oder die Dichtungskanten unter Quetschung oder Abrieb leiden.
- Ob die Produktposition nach dem Laden den Anforderungen entspricht.
- Ob der Karton eine erhebliche Verformung aufweist.
Wickelgehäuseumformung und Heißschmelzkleberversiegelung
Vom Blanko-Retrieval bis zur Nachladeversiegelung
Das Gerät verwendet mit dem Mechanismus kompatible Wickelkofferrohlinge, um das Herausholen, Formen und Transportieren von Rohlingen zur Ladestation durchzuführen. Nachdem die Kaffeebeutel in den Karton geladen wurden, faltet das Gerät die Klappen und Platten in einer vorgegebenen Reihenfolge und schließt den Versiegelungsprozess mit Heißschmelzkleber ab.
Struktur, Abmessungen, Steifigkeit und Material des Kartons müssen den betrieblichen Anforderungen der Ausrüstung entsprechen. Die Kartonspezifikationen sollten gleichzeitig mit dem Design der Produktanordnung fertiggestellt werden, um die Kompatibilität über die Form-, Lade- und Versiegelungsstufen hinweg sicherzustellen.
Details zur Kartonspezifikation
- Flache Stanzanordnung (entfaltet).
- Umformkartonmaße (extern und intern/öffnend).
- Plattenmaterial, Dicke und Steifigkeit.
- Faltenlinien und Faltstruktur.
- Schmelzklebstoffauftragspunkte.
- Dichtungsleistung nach tatsächlicher Belastung.
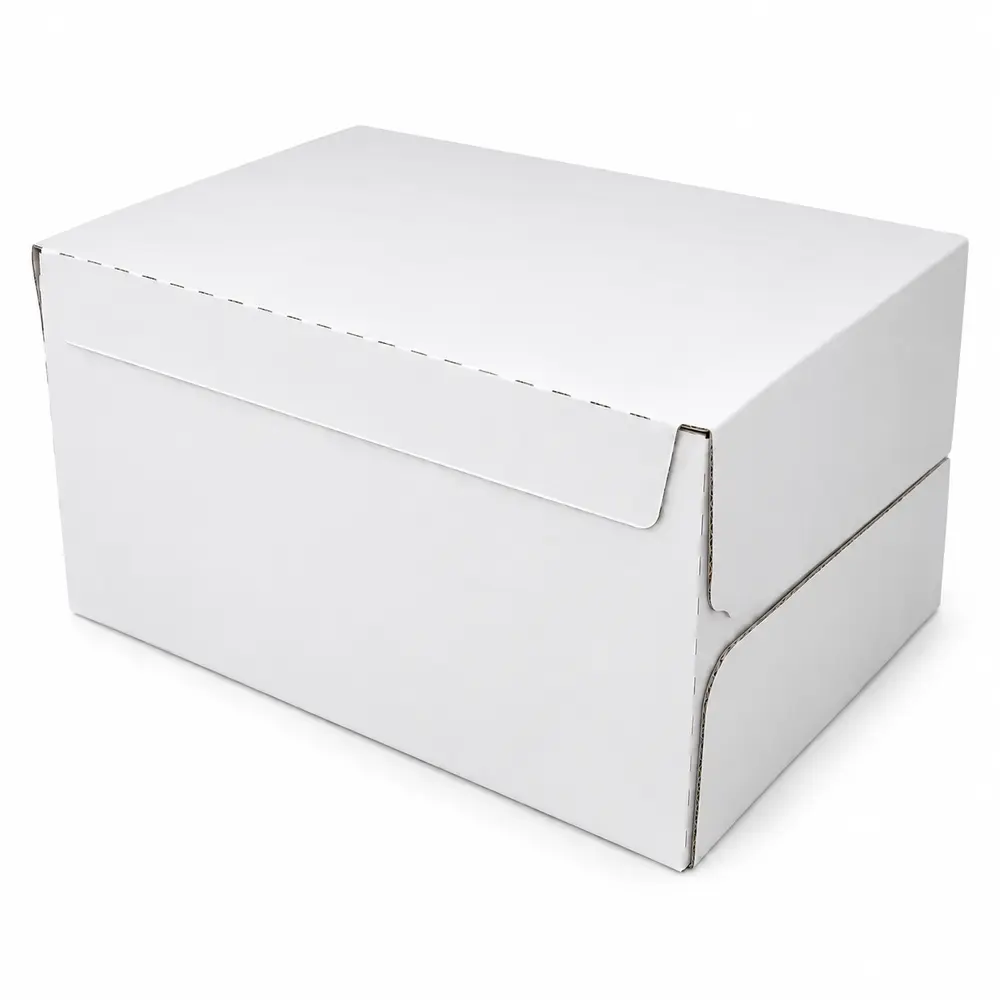
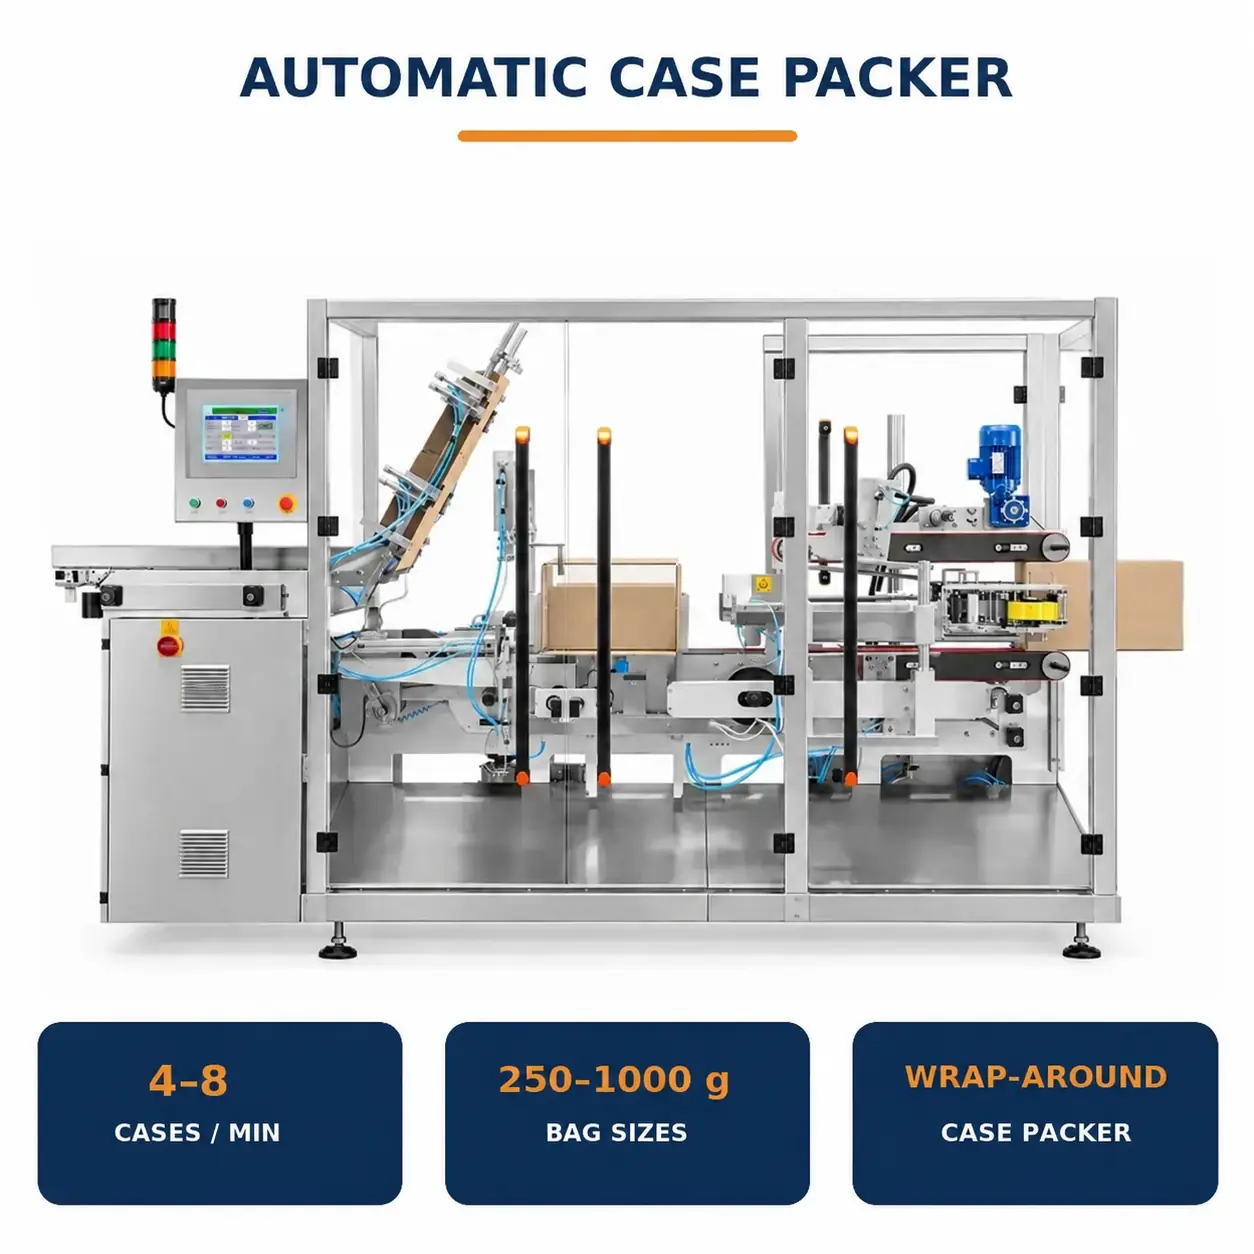
Wichtige technische Funktionen
Automatisches Seitendrehen/Ausstehen
Passt Kaffeebeutel an die erforderliche Ausrichtung zum Verpacken an und gewährleistet so eine konsistente Futterausrichtung für die anschließende Zählung, Gruppierung und Anordnung.
Zählung und Anordnung nach Zielmenge
Konfiguriert das Anordnungsmuster basierend auf der Anzahl der Beutel pro Karton und den Produktabmessungen, wodurch Produktgruppen erstellt werden, die für die Ladestation bereit sind.
90° Rotation der Produktgruppe
Reorientiert die Produktgruppe nach der Bildung, um sie an den seitlichen Druckbelastungsweg anzupassen.
Seitliches Push-Loading
Verwendet einen seitlichen Schiebemechanismus, um die organisierten Kaffeebeutel als eine Einheit in den Karton zu transportieren.
Umwickelndes Gehäuseformen und Heißschmelzversiegelung
Integriert Rohlingsformen, Laden, automatisches Klappenfalten und Klebesiegelung in einen nahtlosen Arbeitsablauf.
Integration mit Wiegen und robotergestütztem Palettieren
Nachgeschaltete Geräte können basierend auf den Projektanforderungen konfiguriert werden, um die Gewichtskontrolle, den Transport und die Roboterpalettierung der gefüllten Kartons zu bewältigen.
Integration der Produktionslinie und Standortlayout
Layout basierend auf Upstream-Ausgabe- und Workshop-Bedingungen
Der Kofferverpacker kann mit vorgelagerten Förderlinien für Kaffeeverpackungen verbunden werden. Das Liniendesign muss die Zufuhr von Kaffeebeuteln, die Wiederauffüllung des Kartonzuschnitts, die Abgabe versiegelter Kartons und die robotische Palettierungszone berücksichtigen.
Die Layoutüberprüfung umfasst:
- Anzahl der vorgelagerten Verpackungsmaschinen und Entladungsgeschwindigkeiten.
- Förderhöhe und Einlaufrichtung.
- Ausrichtung der Kaffeebeutel beim Betreten des Zufuhr-/Anordnungsmechanismus.
- Förderabstand zwischen dem Kofferverpacker und der nachgeschalteten Ausrüstung.
- Raum für Betrieb, Materialauffüllung und Wartung.
- Gänge für die Palettenplatzierung und - handhabung.
- Roboter-Sicherheits-Gehäuseszone.
Förderwege und Gerätekonfigurationen können je nach Werkstatt variieren; Die endgültigen Abmessungen der Grundfläche unterliegen der bestätigten Layoutzeichnung.

Inline-wiegen
Konfiguration für die Gewichtskontrolle im Ganzkörper
Versiegelte Kartons können je nach Projekt zur Ganzkörpergewichtskontrolle zu Inline-Wägegeräten geleitet werden.
Die Referenzwägegenauigkeit für das Projekt beträgt ±10 –20 g. Die tatsächliche Wiegeleistung muss anhand des Kartongewichts, der Fördergeschwindigkeit, des Produktzustands und der Standortbedingungen überprüft werden.
Wenn Funktionen wie Aus-Toleranz-Alarme, automatische Ablehnung, Datenprotokollierung oder Datenübertragung an andere Systeme erforderlich sind, sollten die entsprechenden Funktions- und Schnittstellenspezifikationen während der Vorschlagsphase definiert werden.
Roboterpalettierung
Palettierend versiegelte Kartons
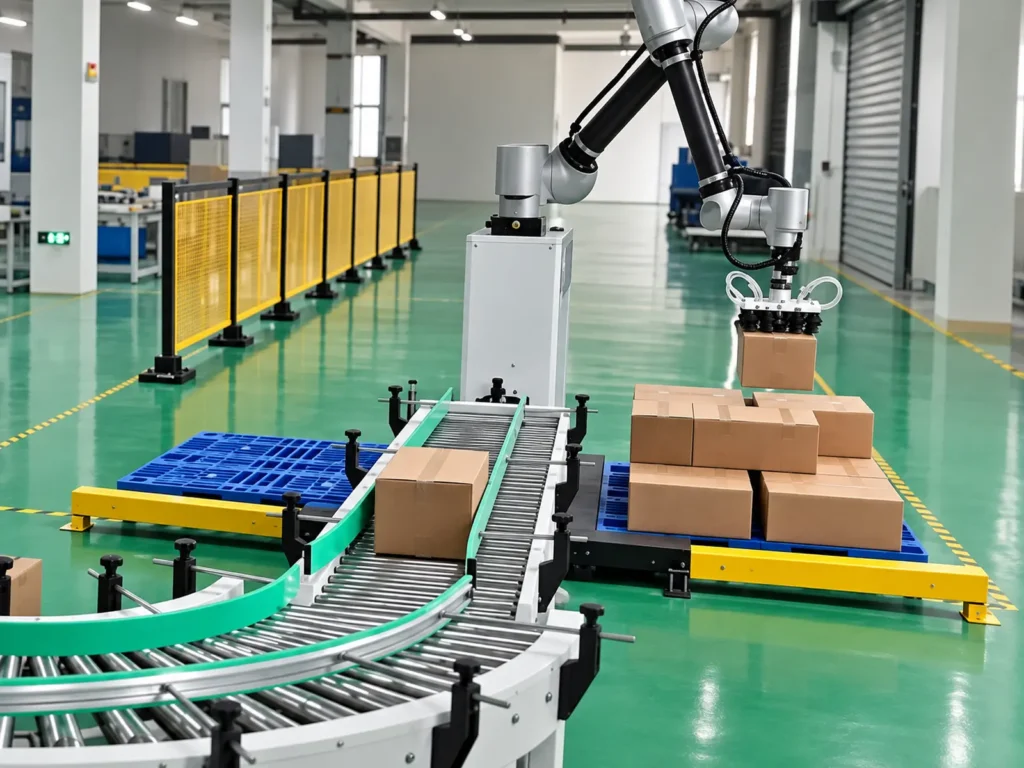
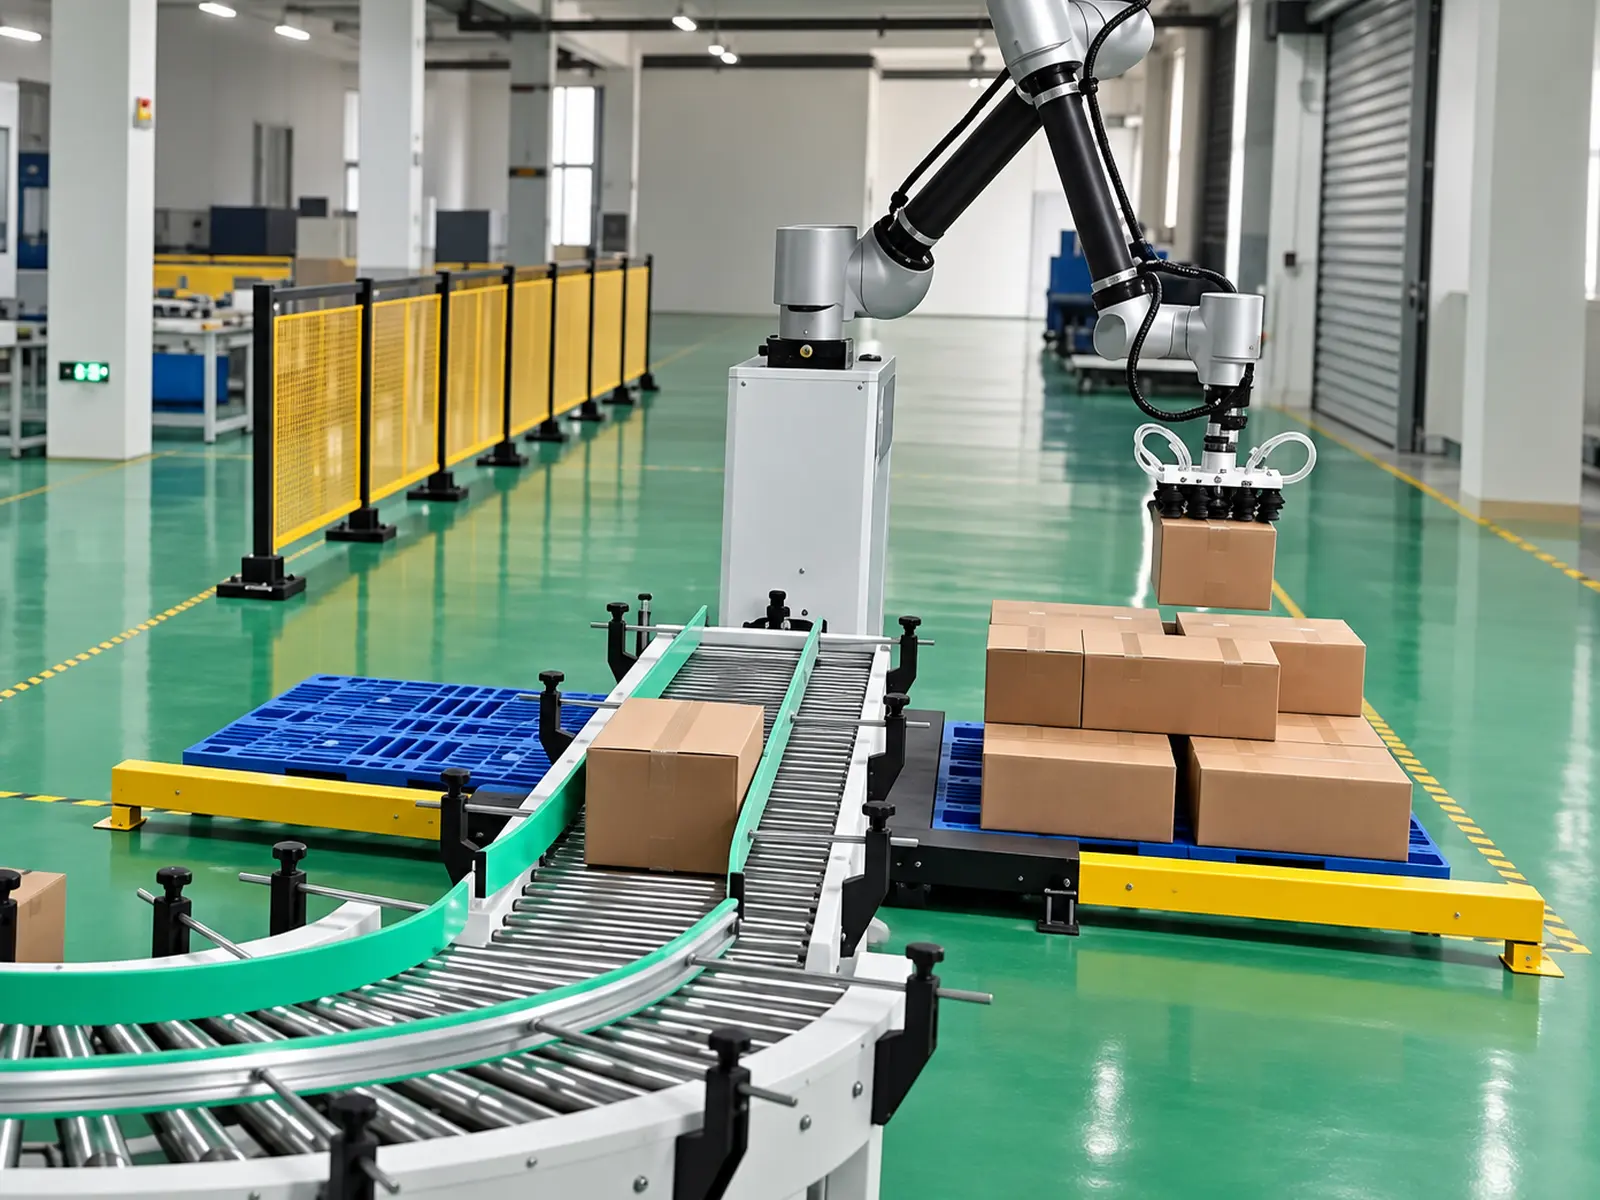
Nach der nachgeschalteten Förderung erreichen Kartons die Roboter-Aufnahmeposition; Der mit einem Vakuumpreifer ausgestattete Roboter legt sie entsprechend dem bestätigten Palettierungsmuster auf die Palette.
Die Referenzpalettierungskonfiguration umfasst:
- 6-achsiger Roboter.
- Vakuumgreifer.
- Ca. 1,6 m Pufferförderer.
- Palettierkontrollsystem.
- Sicherheitszaun.
Roboter-Referenzspezifikationen
| Parameter | Referenzkonfiguration |
|---|---|
| Anzahl der Achsen | 6 Achsen |
| Nennmax. Nutzlast | 30 kg |
| Erreichen | 1900 mm |
| Leistung | 3,5 kW |
| Schutzgrad | IP54 |
| Stromversorgung | Einphasig 220 V / 50 Hz |
Die Nennnutzlast des Roboters entspricht nicht dem zulässigen Gewicht eines einzelnen Kartons. Die tatsächliche Handhabungskapazität muss das Gewicht des Greifers, den Schwerpunkt des Kartons und die Betriebsbedingungen berücksichtigen.
Palettenabmessungen, Stapelhöhe, Schichtanordnung und tatsächliche Palettierungsgeschwindigkeit sollten separat basierend auf den Kartonspezifikationen und dem Standortlayout bestätigt werden.
Steuerung und Schlüsselkonfiguration
Koordinierung des Stationsbetriebs über das Steuerungssystem
Das Referenzsystem nutzt Siemens-SPS und Touchscreens mit Inovance-Servomotoren und variablen Frequenzantrieben (VFDs) sowie pneumatischen AirTAC-Komponenten, um den Gerätebetrieb und den Transfer von Station zu Station zu verwalten.
| Konfigurationselement | Referenzkonfiguration |
|---|---|
| Hauptkörpermaterialien | Edelstahl, Stahl und Aluminium |
| SPS | Siemens |
| Touchscreen | Siemens |
| Servomotor | Inovanz |
| VFD | Inovanz |
| Pneumatische Komponenten | AirTAC |
| Heißschmelzklebesystem | Robatech |
Bestimmte Marken, Modelle und Konfigurationen unterliegen dem endgültigen technischen Vorschlag.
Wichtige technische Parameter
Referenzkonfiguration für Verpackungsgeräte für Kaffeebeutelkoffer
| Parameter | Details |
|---|---|
| Maschinenmodell | AF-C100 |
| Produkt behandelt | Vorverpackte Kaffeebohnenbeutel |
| Referenztaschengewichte | 250 g, 500 g, 1000 g |
| Stabile Verpackungsgeschwindigkeit | 4 – 8 Fälle/Minute |
| Referenzvereinbarung | 2×3, 2×4, 2×5 |
| Produktorientierung/-arrangement | Umdrehen, um auf der Seite zu stehen, gezählte Anordnung, 90° -Drehung |
| Verpackungsmethode | Seitendruckbelastung |
| Kartontyp | Wickelgehäuse; Die gestanzte Struktur muss zur Ausrüstung passen |
| Versiegelungsmethode | Heißschmelzkleberversiegelung |
| Betriebsspannung | 220 V / 50 Hz |
| Druckluftdruck | 30,6 MPa |
| Downstream-konfiguration | Zu den Optionen gehören Inline-Wägen, Pufferförderung und Roboterpalettierung |
Die Produktionskapazität hängt vom tatsächlichen Produkt, der Anzahl der Beutel pro Fall, der Kartonstruktur und den Zykluszeiten der vor - und nachgelagerten Prozesse ab. Ausrüstungsabmessungen, Gesamtleistung und Gewicht werden basierend auf der endgültigen Konfiguration und dem Layout bestätigt.
Mustertests und Projektbestätigung
Validierung des Verpackungsschemas anhand tatsächlicher Kaffeebeutel und -kartons
Selbst bei Kaffeeprodukten gleichen Gewichts können Beutelabmessungen, Füllstände und Siegelkonfigurationen variieren. Um die Gerätekonfiguration zu bestätigen, wird empfohlen, tatsächlich fertige Beutel und Probekartonrohlinge zur Bewertung bereitzustellen.
Es wird empfohlen, die folgenden Punkte gemeinsam zu bestätigen:
- Kaffeebeutelförderung und Zufuhrrichtung.
- Beutel-Wende- und Kehrtwende-Effekt (auf der Kante stehend).
- Zähl- und Gruppierungsanordnung.
- Produktgruppe 90° Drehung.
- Seitlicher Fallbeladungsprozess.
- Zustand der Beutel und Dichtungskanten nach dem Gehäuse.
- Kartonbildung, Klappenfalten und Heißschmelzklebstoffversiegelung.
- Anpassungsanforderungen für verschiedene Spezifikationen.
- Inline-Wägefunktion und Genauigkeitsanforderungen.
- Roboter-Picking und Palettieranordnung.
- Gesamtzykluszeit im Dauerbetrieb.
Testbedingungen und Akzeptanzkriterien sollten während der Projektbestätigungsphase vereinbart werden.
Inspektion vor dem Versand
Überprüfung der Koordination über den gesamten Verpackungsprozess
Für die Inspektion vor dem Versand wird empfohlen, die vereinbarten Produkte, Kartonzuschnitte und Gehäusekonfigurationen zu verwenden, um den kontinuierlichen Betrieb der Ausrüstung vom Einlauf bis zur fertigen Gehäuseleistung zu beobachten.
Zu den wichtigsten Inspektionspunkten gehören:
- Reibungslosigkeit der Kaffeebeutelförderung.
- Übereinstimmung der Beutelumschlag- und Aufwärtshaltung mit den Anforderungen.
- Genauigkeit der Zählung und Anordnung.
- Stabilität von Rotations - und Querschubvorgängen.
- Normaler Betrieb des Kartonzuschnittpflückens, Formens und Positionierens.
- Koordination der Klappenfalt- und Klebstoffauftragsmaßnahmen.
- Aussehen und Klebequalität versiegelter Etuis.
- Übereinstimmung von Wägung und nachgelagerter Förderung mit vereinbarten Anforderungen.
- Übereinstimmung der Roboter-Fallbehandlung und Palettierung mit den Einstellungen.
- Relevante Alarm-, Not- und Sicherheitsschutzfunktionen.
Die tatsächlichen Abnahmepositionen, die Betriebsdauer und die Bestehenskriterien basieren auf den von beiden Parteien bestätigten technischen Anforderungen.
Tatsächliches Betriebsvideo
Betrachten des kompletten Prozesses von der Kaffeebeutelzufuhr bis zum Palettieren
Verwende das eigentliche Produktbetriebsvideo, um zu verstehen, wie Kaffeebeutel umgedreht und umgedreht, in das angegebene Muster angeordnet, um 90° gedreht und seitlich in das Gehäuse gedrückt werden Wichtige Prozessschritte zum Beobachten:
Kaffeebeuteleinzug → Umdrehen zur Seite → Zählen & Anordnen → 90° -Drehen → Seitlich in die Hülle schieben → Klappenfalten & - kleben → Gehäuseausfluss → Inline-Wägen → Roboterpalettieren
Einzelheiten zum Beuteltyp, zur Menge pro Koffer und zur Gerätekonfiguration, die im Video gezeigt werden, sollten zusammen mit den Anzeigeinformationen vermerkt werden, um festzustellen, ob die Lösung zu Ihrem spezifischen Produkt passt.
FAQ
Umfasst diese Ausstattung Kaffeebohnenfüllung und Beutelversiegelung?
Diese Ausrüstung verarbeitet vorverpackte Kaffeebeutel und konzentriert sich dabei auf die nachgelagerte Produkthandhabung, das Verpacken von Koffern und das Verschließen von Koffern. Das Befüllen von Kaffeebohnen und das Verschließen von Beuteln erfolgt durch separate Verpackungsmaschinen.
Mit welchen Taschengewichten kann umgegangen werden?
Referenzprojekte umfassen Kaffeebeutel mit 250 g, 500 g und 1000 g. Die Eignung hängt von Faktoren wie Beutelabmessungen, Dicke, Form, Dichtungstyp und dem Zustand der eingehenden Beutel ab; das Gewicht allein ist nicht der allein bestimmende Faktor.
Wie viele Taschen passen jeweils?
Referenzprojekte umfassen Konfigurationen von 6, 8 und 10 Beuteln pro Fall, angeordnet in 2×3, 2×4, bzw. 2×5 Mustern Andere Verpackungsmengen und - anordnungen können nach Erhalt von Proben und spezifischen Anforderungen bewertet werden.
Wie hoch ist die Packgeschwindigkeit?
Die Referenzverpackungsgeschwindigkeit beträgt 4-Hüllen pro Minute, abhängig von den Spezifikationen des Kaffeebeutels, der Menge pro Fall, der Kartonstruktur und den Bedingungen des eingehenden Produkts. Bei der Integration von Wäge- und Palettierungssystemen muss auch die Gesamtzeit des Leitungszyklus berücksichtigt werden.
Kann es an bestehende Kaffeeverpackungsmaschinen angeschlossen werden?
Wir können Integrationspläne auf der Grundlage der Entladungsspezifikationen der vorhandenen Verpackungsmaschine bewerten. Zu den erforderlichen Informationen gehören die Entladungsgeschwindigkeit, die Förderhöhe, die Einlaufrichtung, die Beutelausrichtung und das Anlagenlayout.
Wird Standardklebeband für die Kartonversiegelung verwendet?
Diese Lösung verwendet Wickelgehäusezuschnitte und Heißschmelzklebstoffversiegelung. Wenn eine Klebebandversiegelung erforderlich ist, müssen die Kartonstruktur und die Gerätekonfiguration separat bestätigt werden.
Welche Anpassungen sind bei der Änderung der Kaffeebeutelspezifikationen erforderlich?
Anpassungen können Förderführungen, Produkteinstellpositionen, Anordnungsmengen, Fallbeladungsausrichtung und Kartonform-/Dichtpositionen umfassen. Der spezifische Umfang und die Art der Einstellung hängen von den Unterschieden zwischen den Spezifikationen ab.
Können Kartons mit falschen Gewichten automatisch abgelehnt werden?
In die Systemkonfiguration kann die Inline-Wägung einbezogen werden, falls eine automatische Zurückweisung erforderlich ist, müssen der Ablehnmechanismus, die Entscheidungskriterien und die entsprechenden Funktionen im Vorschlag klar definiert sein; das bloße Vorhandensein von Wägegeräten garantiert diese Fähigkeit nicht.
Kann der Roboter 30-kg-Kartons handhaben?
30 kg bezieht sich auf die nominale maximale Nutzlast des Roboters Das zulässige Kartongewicht muss das Gewicht des Greifers (Endeffektors) berücksichtigen und anhand des Schwerpunkts und der Betriebsbedingungen überprüft werden.
Können Druck - und Beschriftungsfunktionen hinzugefügt werden?
Anforderungen an Inline-Druck und - Beschriftung können berücksichtigt werden; wir bewerten den Installationsort, die Etikettengröße, die Anwendungsausrichtung, die Datenschnittstellen und die Gesamtgeschwindigkeit der Leitung. Dieses Modul erfordert eine separate Konfigurationsüberprüfung.
Sind vor einer Bestellung Muster erforderlich?
Wir empfehlen die Bereitstellung tatsächlicher Muster von Kaffeebeuteln, Pappe oder Kartons sowie gestanzten Zeichnungen. Physikalische Tests helfen dabei, die Produktinszenierung, die Seitendruckbelastung und die Dichtungsleistung zu überprüfen.
Holen Sie sich eine Lösung zum Packen von Kaffeebeuteln
Geben Sie Einzelheiten zu Ihren Kaffeetüten, Kartons und der Zielausgabe an.
AFPAK kann bei der Definition der automatischen Gehäuseverpackungs- und End-of-Line-Verpackungslösung auf der Grundlage Ihrer tatsächlichen Produkte, Verpackungsanforderungen und Anlagenbedingungen behilflich sein.
Bitte angeben:
- Fotos und tatsächliche Proben der Kaffeebeutel.
- Gewicht und Abmessungen der einzelnen Taschen.
- Anzahl der Beutel pro Karton und Zielanordnung.
- Kartonmuster, Abmessungen und gestanzte Kartonzeichnungen.
- Entladegeschwindigkeit und Förderhöhe der vorgeschalteten Verpackungsmaschine.
- Ziel-Case-Packing-Ausgabe.
- Anlagelayout und verfügbarer Platz.
- Lokale Stromversorgung und Druckluftspezifikationen.
- Anforderungen an das Inline-Wägen oder Drucken/Etikettieren.
- Gesamtgewicht pro Fall, Palettenabmessungen und Zielpalettierungsmuster.
Auf der Grundlage dieser Informationen werden wir feststellen:
- Ausrichtung und Handhabungsmethode des Kaffeebeutels.
- Menge pro Fall und Produktanordnung.
- Seitenlademechanismus und Kartonbildungsstruktur.
- Heißschmelzklebstoff-Dichtungskonfiguration.
- Upstream-/Downstream-Förder- und Ausrüstungsschnittstellen.
- Wiege - und Palettiereinrichtung.
- Geschätzter Durchsatz, Ausrüstungslayout und endgültiger technischer Vorschlag.
Bereiten Sie die oben genannten Projektdetails und Beispielinformationen für Ihre Anfrage vor.