AF-C100 Automatický balič kufrů na kávové sáčky
Automatické převrácení sáčku, počítání a uspořádání, boční plnění a těsnění tavným lepidlem
Skutečná rychlost a konfigurace závisí na rozměrech sáčku, stavu sáčku, množství na pouzdro, struktuře kartonu a toku produktu proti proudu.
Přehled produktů
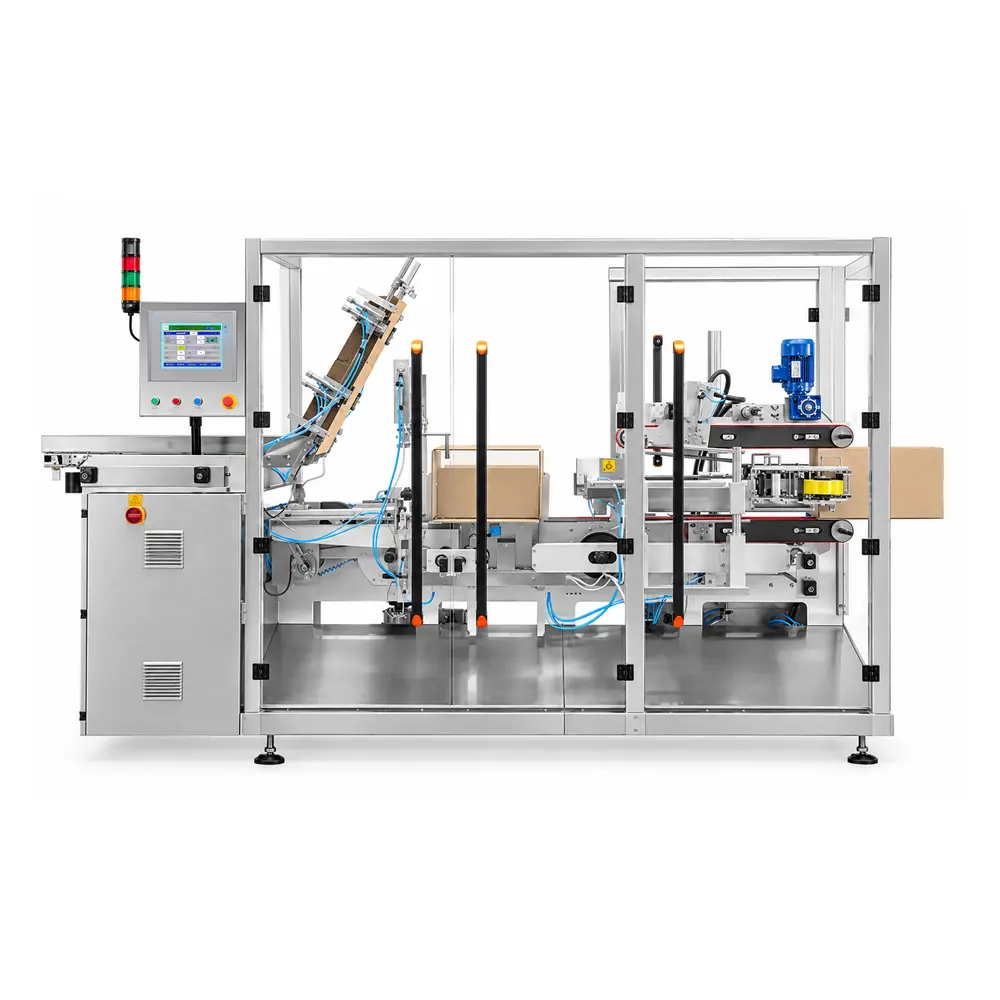
Tento systém, navržený speciálně pro obal balených sáčků na kávová zrna na konci linky, integruje překlápění sáčků (do polohy ve stoje na boku), počítání a uspořádání, otáčení o 90°, nakládání bočním tlakem a tvarování a uzavírání obalů. těsnění.
Zařízení se připojuje k předřazeným linkám pro balení kávy a může být konfigurováno s volitelným in-line vážením, nárazníkovými dopravníky a robotickým paletizací, aby se dokončil celý proces na konci linky od hotových sáčků na kávu po paletizovaná pouzdra.
Od hotového krmení sáčkem až po vykrmování pouzdra
Automatický balič kufrů na kávové sáčky se připojuje k procesům balení proti proudu, přijímá naplněné a utěsněné sáčky na kávu a organizuje je podle předem nastavených množství a vzorů uspořádání.
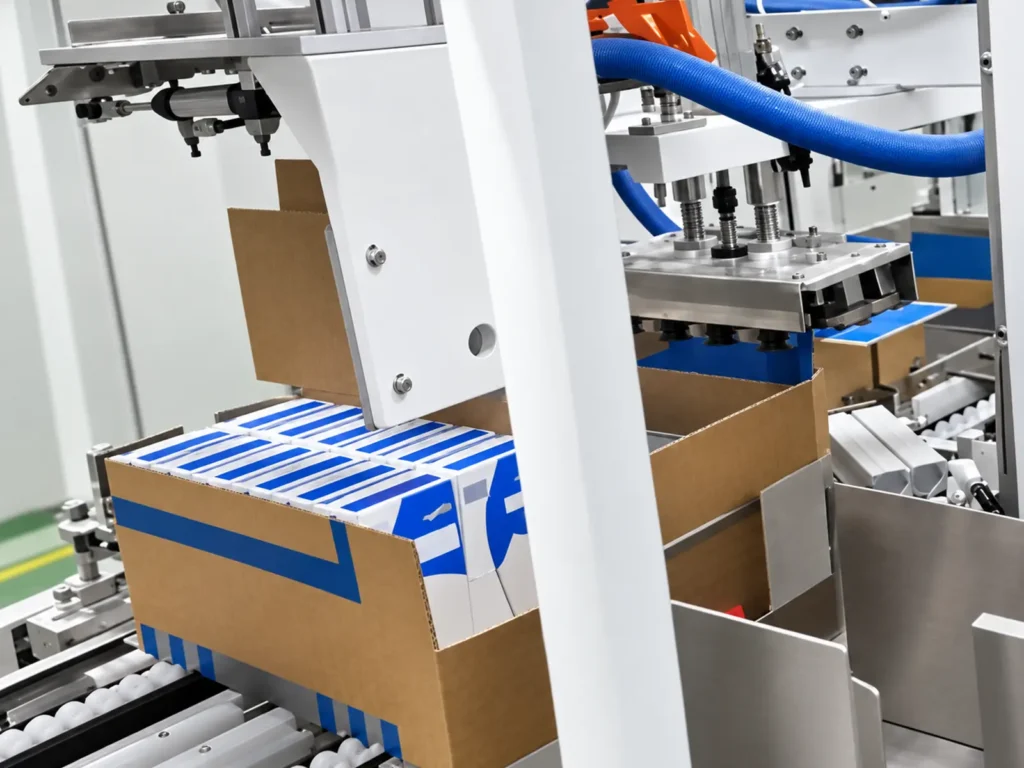
Poté, co jsou sáčky převráceny do boční polohy, spočítány a seskupeny, se skupina produktů otočí o 90°, než tlačný mechanismus naloží celou skupinu do předem vytvořeného umístěného kartonu. Stroj poté automaticky složí chlopně a utěsní pouzdro pomocí tavného lepidla.
Organizace produktů a tvarování kartonů probíhají na vyhrazených stanicích, které se sbíhají v místě nakládky. Zákazníci mohou konfigurovat další koncová zařízení, jako jsou vážicí systémy, dopravníky a robotické paletizátory, na základě objemu výroby, specifikací produktu a uspořádání továrny.
Specifikace kávových sáčků a uspořádání balení pouzdra
Konfigurace na základě skutečného typu tašky a množství na pouzdro
Faktory, jako je tvar, tloušťka kávového sáčku, typ těsnění, zbytkový objem vzduchu a orientace během balení, to vše ovlivňuje procesy seskupování a nakládání kufříků. Řešení zařízení musí být dokončeno na základě skutečných vzorků produktu a struktury kartonu.
Následující tabulka uvádí kombinace obalů z referenčního projektu:
| Specifikace kávové tašky | Množství na případ | Uspořádání balení | Referenční rozměry kartonu (L × W × H) |
|---|---|---|---|
| 1000 g/pytel | 6 sáčků | 2×3 | 250 × 285 × 310 mm |
| 500 g/sáček | 6 sáčků | 2×3 | 250 × 285 × 195 mm |
| 250 g/sáček | 8 sáčků | 2×4 | 325 × 220 × 280 mm |
| 250 g/sáček | 10 sáčků | 2×5 | 420 × 220 × 170 mm |
Výše uvedené jsou referenční kombinace pro konkrétní projekt; vhodnost nelze určit pouze hmotností sáčku. Další typy sáčků, množství na pouzdro a specifikace kartonu lze vyhodnotit po poskytnutí vzorků.
*2×2 je uveden jako možnost uspořádání; konkrétní kombinace sáčku a kartonu zůstává předmětem potvrzení.

Galerie strojů
Přesuňte se baličkou pouzder z kompletního stroje do nakládacích a tvářecích oblastí.
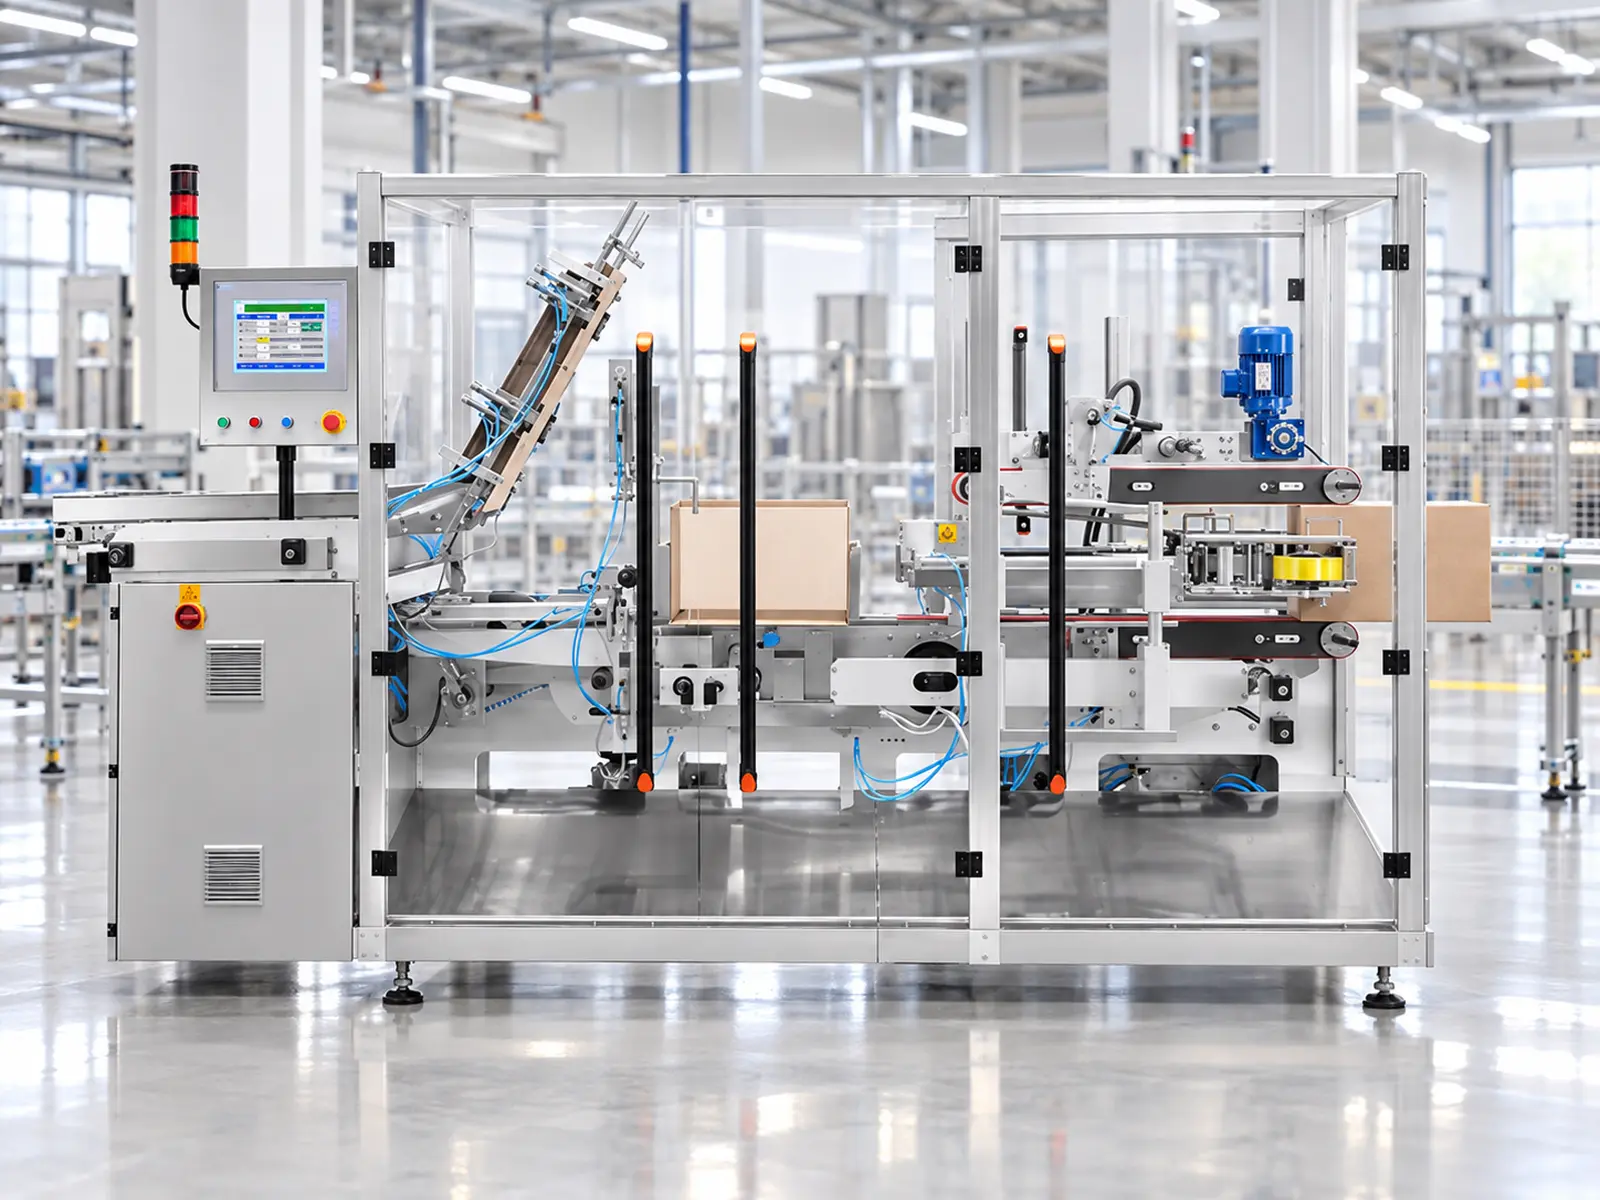
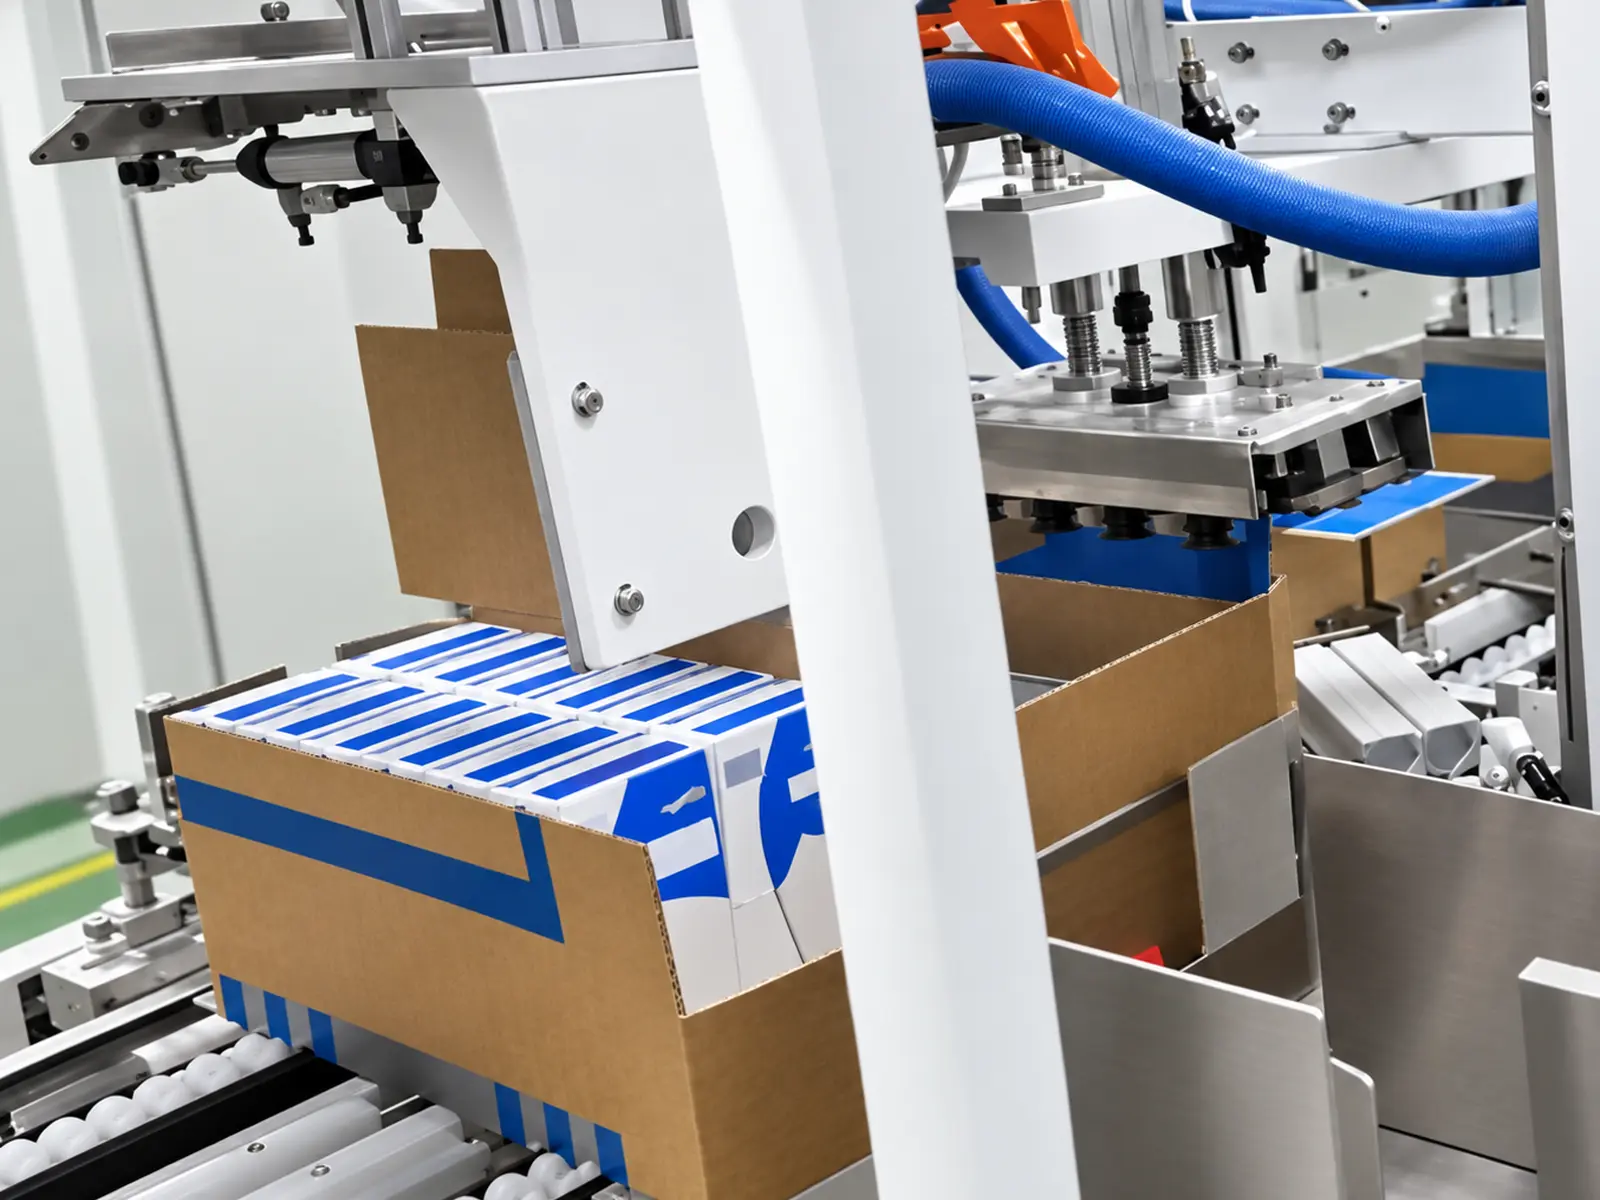
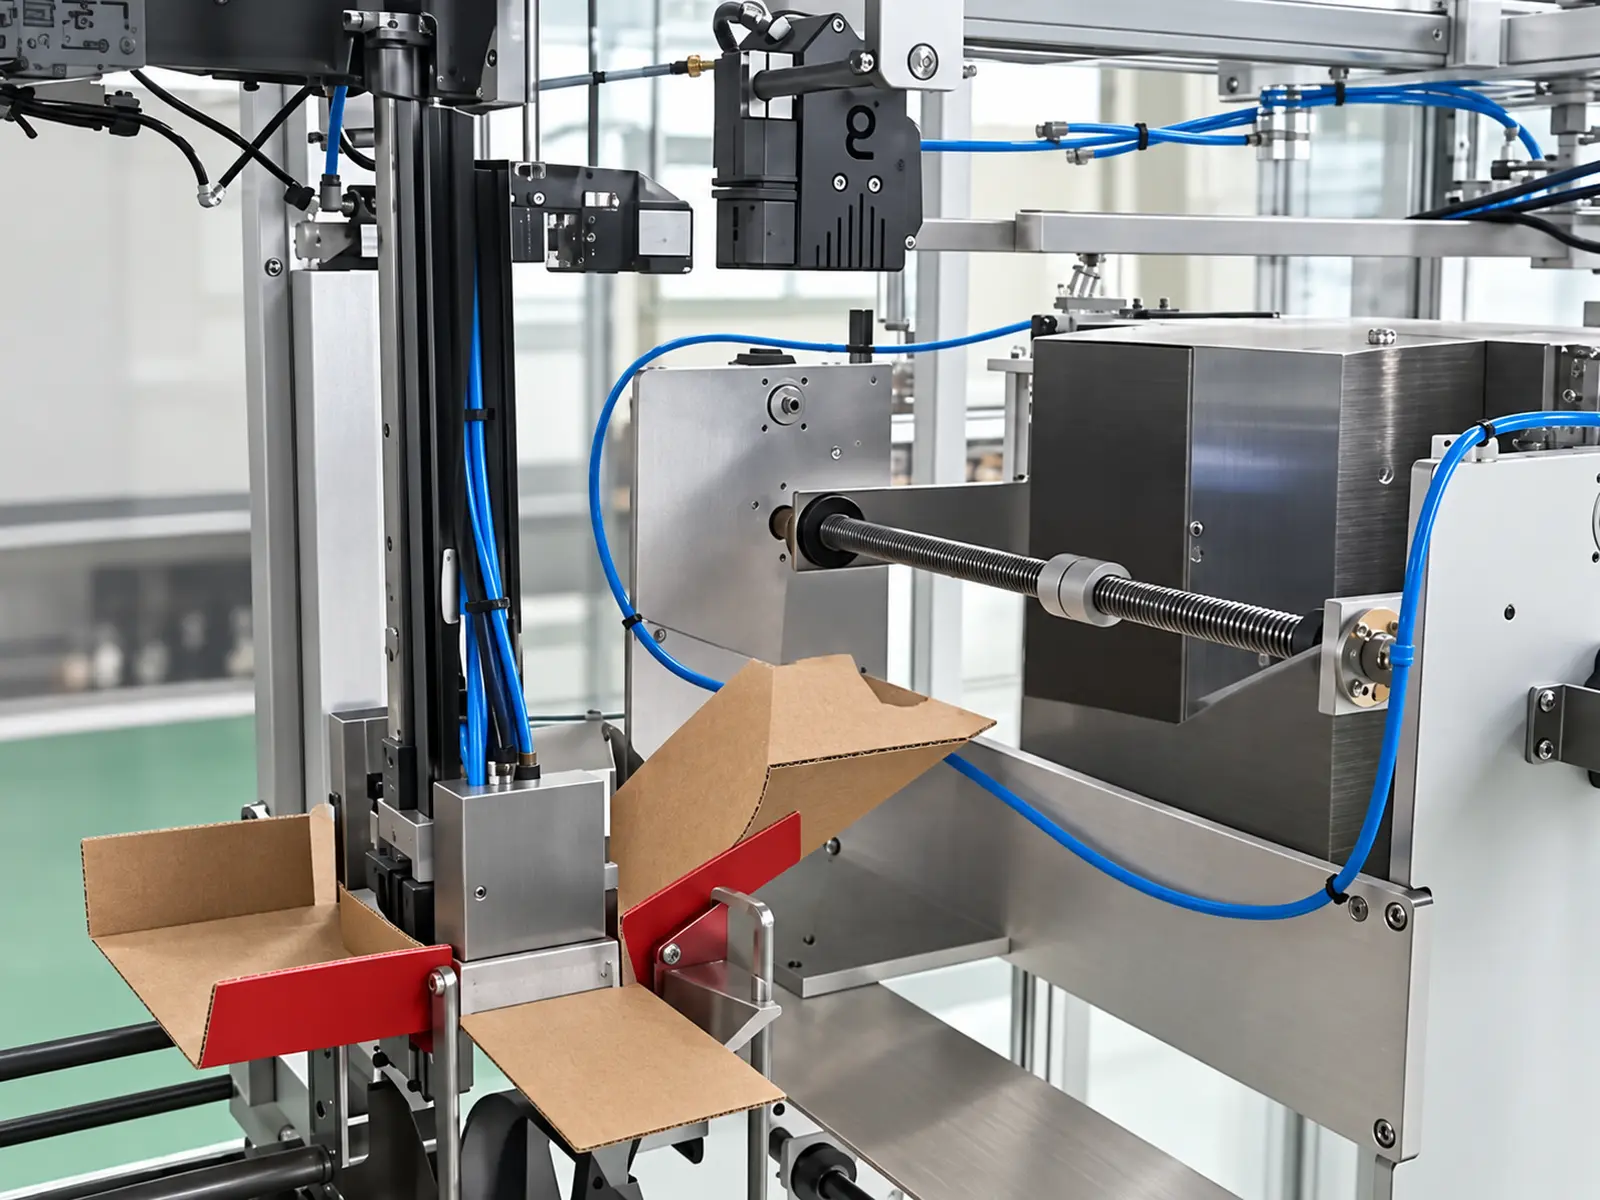
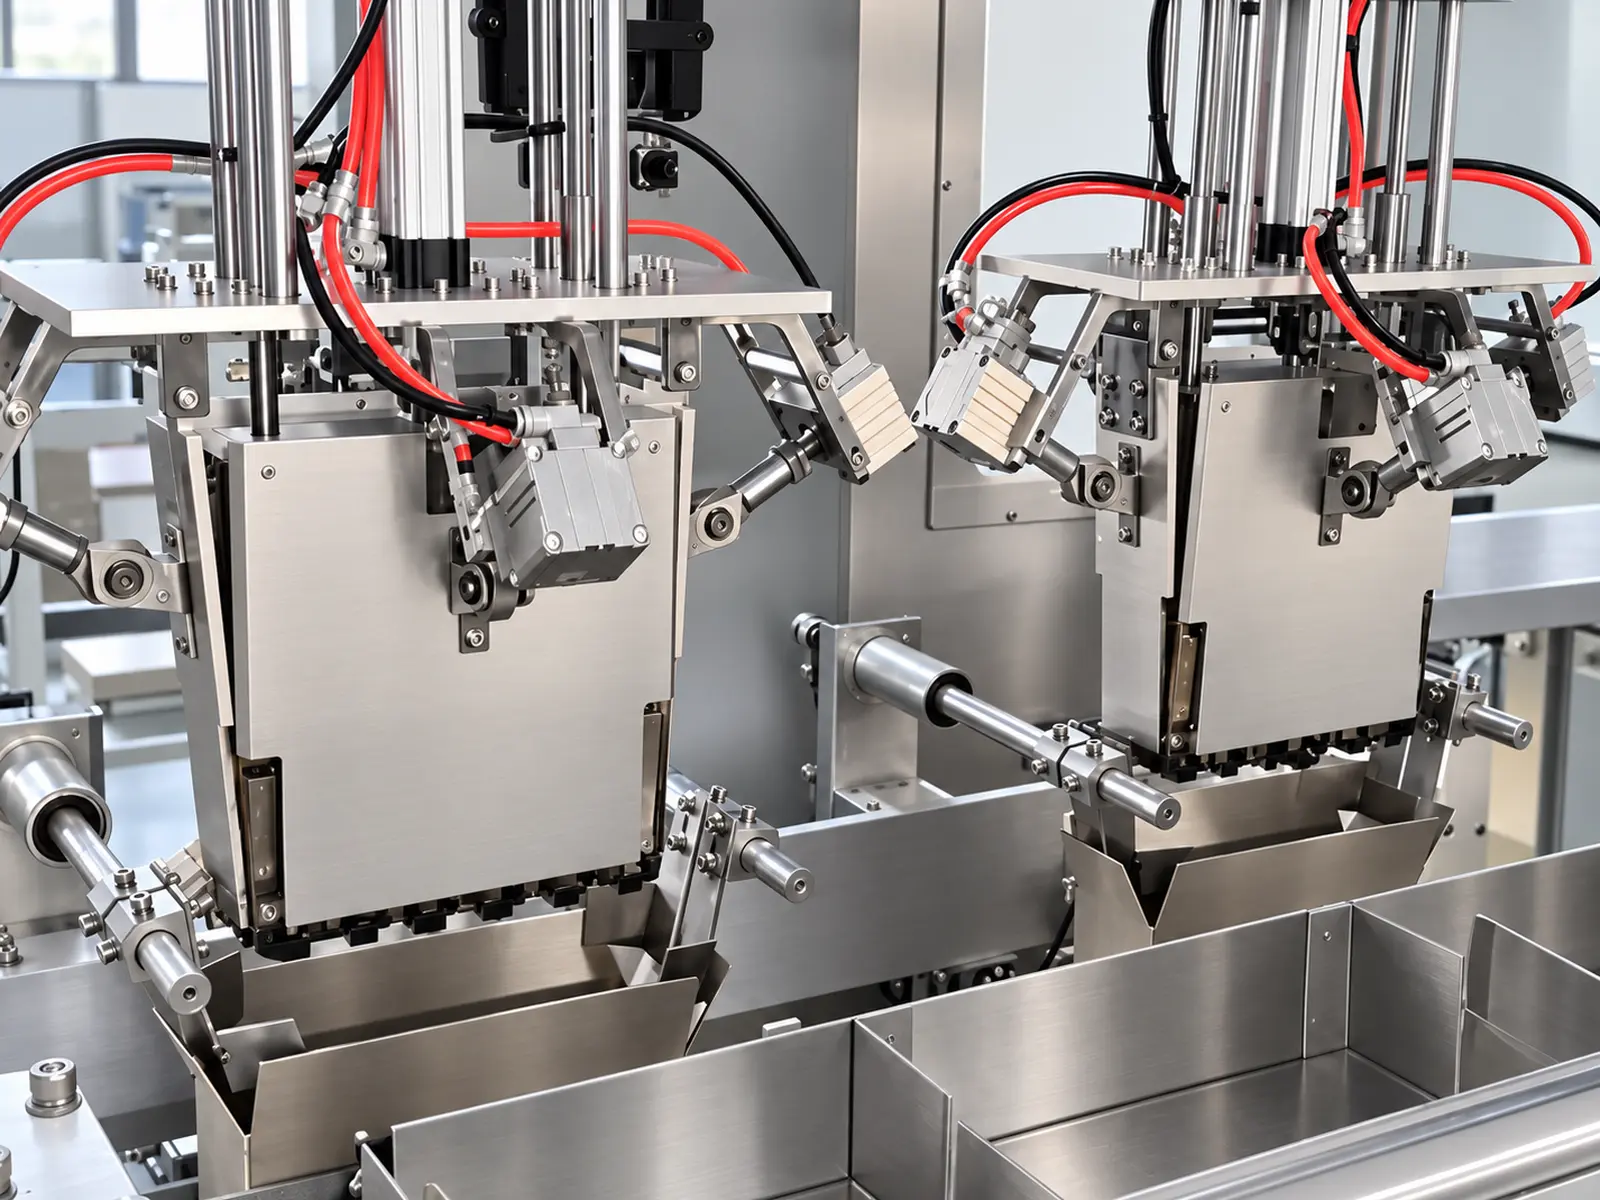
Obrázek 1 z 5
Pracovní postup
Integrace manipulace s kávovými sáčky a tvarování kartonů na balicí stanici
Proces manipulace s kávovým sáčkem
- Hotový přívod sáčku
- Otočení do vzpřímené boční polohy
- Počítání a uspořádání
- 90° rotace skupiny produktů
- Boční zatlačení do kartonu
Proces přípravy kartonu
- Omotávka Polotovar pouzdra zásoba
- Sbírání a tváření
- Přeprava do balící stanice
- Polohování pro nakládání
Těsnění pouzdra a následný proces
- Automatické skládání klapek a poutek
- Těsnění tavným lepidlem
- Vypouštění případu
- In-line vážení a nárazníková doprava
- Robotické paletizace
Umístění a integrace vážicích, dopravních a paletizačních modulů je určeno konečným uspořádáním výrobní linky.
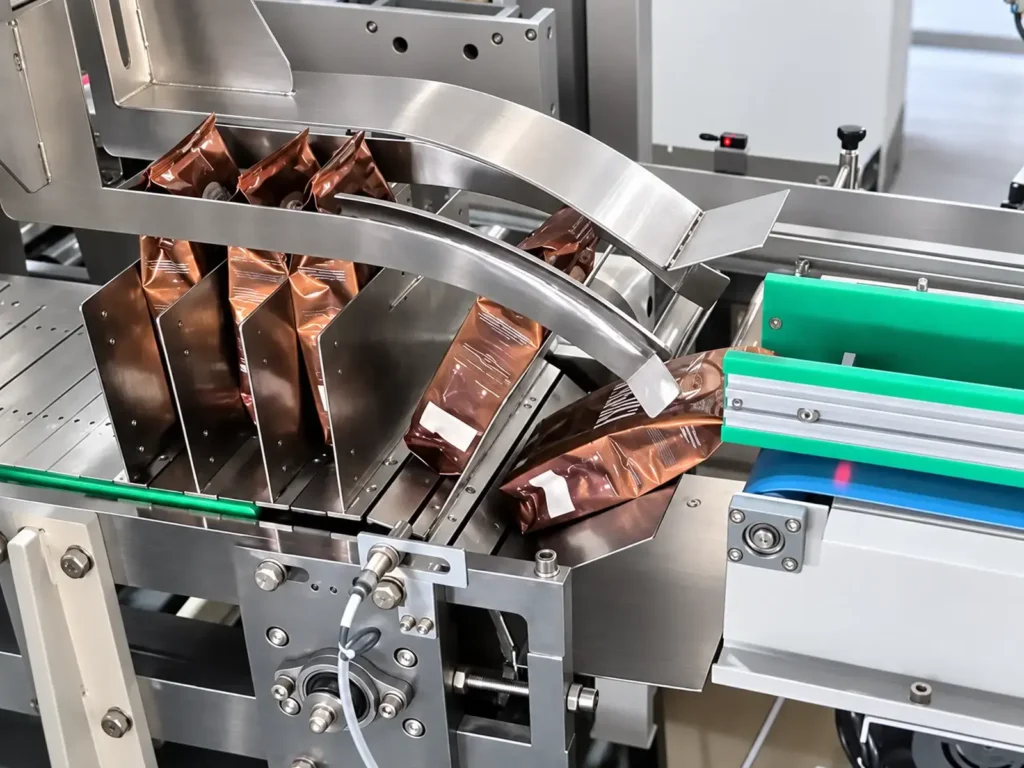
Automatické převrácení, počítání a uspořádání tašky
Organizace produktů před načtením pouzdra
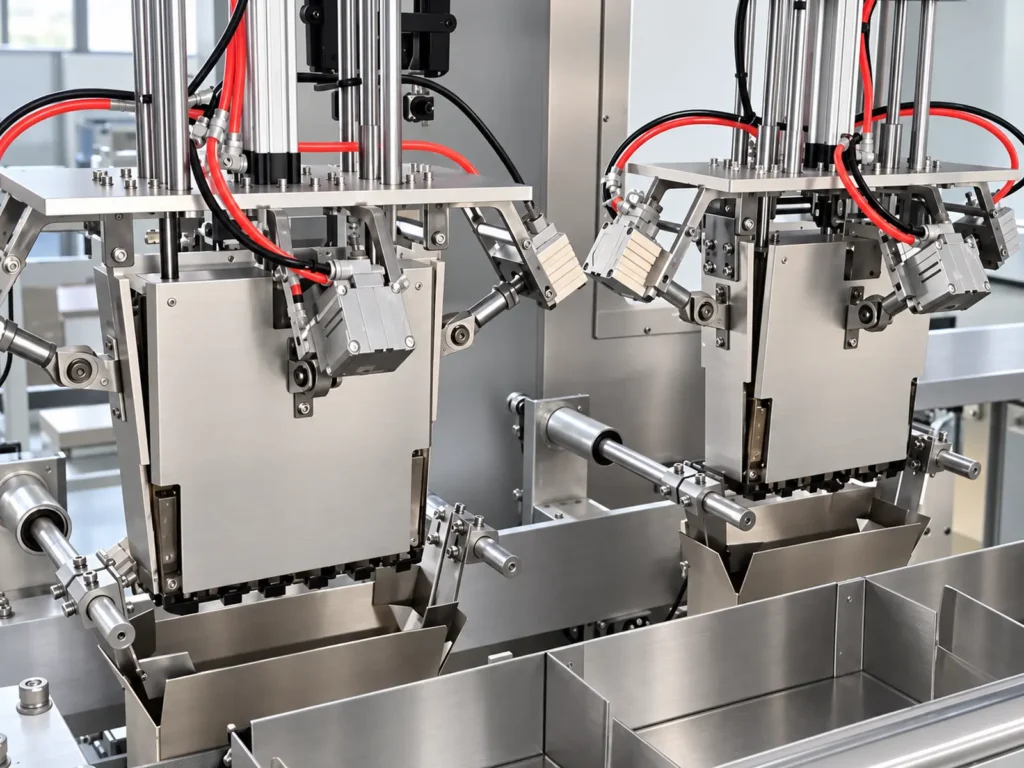
Jakmile sáčky na kávu vstoupí do baličky kufrů, zařízení je převrátí do požadované orientace na boku, poté je spočítá a uspořádá podle cílového množství na kufřík.
Tento proces zajišťuje, že skupina produktů vstupující do nakládací stanice má definovanou veličinu, orientaci a uspořádání a připravuje ji na následné 90stupňové otáčení a boční tlačné nakládání.
Referenční konfigurace zahrnují uspořádání 2×3, 2×4 a 2×5. Konkrétní mechanismy manipulace s produktem a metody nastavení musí být potvrzeny na základě skutečných rozměrů a stavu sáčků na kávu.
Požadavky na krmivo
Pro zajištění hladkého přechodu mezi manipulací s výrobkem a nakládáním kufříku musí dopravníkový systém proti proudu splňovat následující podmínky:
- Sáčky na kávu jsou již zapečetěny.
- Orientace přívodu odpovídá přednastavené orientaci.
- Tvar a stav sáčku jsou relativně konzistentní.
- Vyhýbejte se šikmým pytlům, svrženým pytlům nebo abnormálnímu stohování.
- Dopravní kadence odpovídá následné zpracovatelské kapacitě.
Výška vypouštění, směr dopravy a rozteč produktů předřazeného balicího stroje by měly být vzájemně potvrzeny během fáze návrhu výrobní linky.
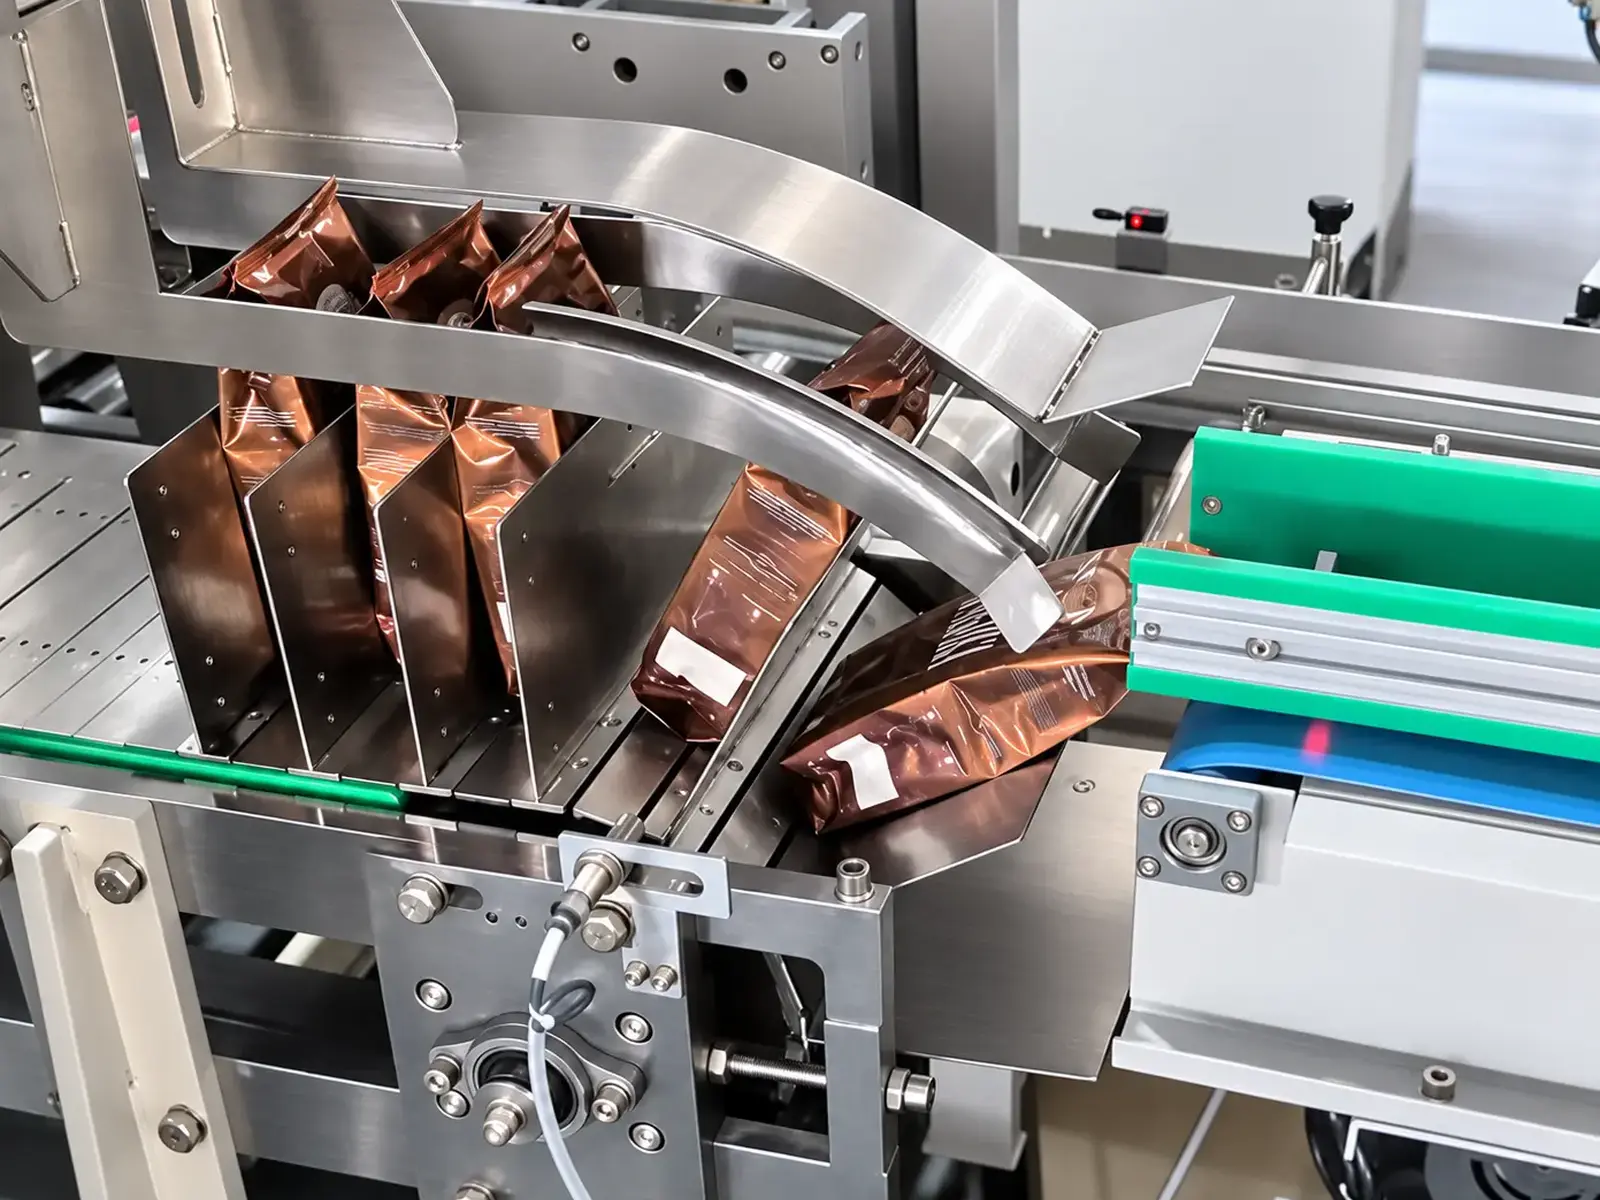
Otočení o 90° a boční tlačení pouzdra
Vložení uspořádané skupiny kávových sáčků do kartonu
Po počítání a uspořádání zařízení otočí skupinu produktů o 90° do požadované orientace nakládání a poté ji pomocí bočního tlačného mechanismu vloží do kartonu.
Nakládání bočním tlakem vyžaduje, aby rozměry skupiny výrobků odpovídaly otvoru kartonu a vnitřnímu prostoru. Během ověřování řešení by měl být proces nakládání a stav po naložení ověřen na základě skutečné tloušťky sáčku, hustoty balení a rozměrů kartonu.
Mezi klíčové aspekty testování vzorků patří:
- Zda skupina výrobků zachovává přednastavené uspořádání.
- Zda je proces tlačení hladký.
- Zda tělo vaku nebo okraje těsnění trpí drcením nebo oděrem.
- Zda poloha výrobku splňuje požadavky po naložení.
- Zda karton vykazuje významnou deformaci.
Obalovací tvarování pouzdra a těsnění tavným lepidlem
Od vytažení prázdného materiálu až po těsnění po naložení
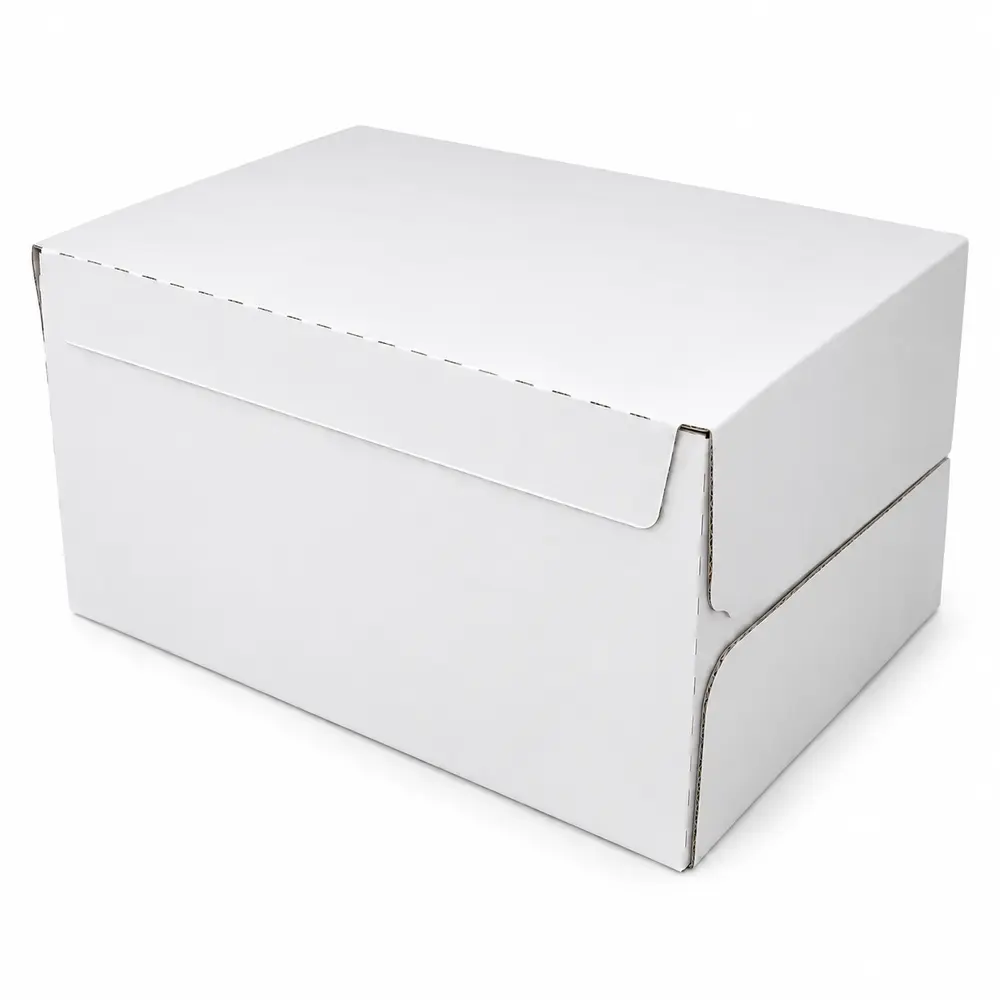
Zařízení používá polotovary Wrap-around Case kompatibilní s mechanismem k provádění vytahování, tvarování a transportu polotovarů do nakládací stanice. Po vložení sáčků na kávu do kartonu zařízení složí chlopně a panely v předem stanoveném pořadí a dokončí proces utěsnění pomocí tavného lepidla.
Vysekávací struktura, rozměry, tuhost a materiál kartonu musí splňovat provozní požadavky zařízení. Specifikace kartonu by měly být dokončeny současně s návrhem uspořádání výrobku, aby byla zajištěna kompatibilita napříč fázemi tváření, nakládání a těsnění.
Podrobnosti o specifikaci kartonu
- Ploché vyseknuté uspořádání (rozložené).
- Rozměry tvarovaného kartonu (vnější a vnitřní/otvírací).
- Materiál desky, tloušťka a tuhost.
- Záhybové linie a skládací konstrukce.
- Místa nanášení tavného lepidla.
- Výkon těsnění po skutečném zatížení.
Klíčové inženýrské funkce
Automatické otáčení na stranu/nahoru
Upraví sáčky na kávu na požadovanou orientaci pro balení, čímž zajistí konzistentní vyrovnání krmiva pro následné počítání, seskupování a uspořádání.
Počítání a uspořádání podle cílového množství
Konfiguruje vzor uspořádání na základě počtu sáčků na karton a rozměrů produktu, čímž vytvoří skupiny produktů připravené pro nakládací stanici.
90° Rotace skupiny produktů
Po vytvoření znovu upraví skupinu produktů tak, aby byla zarovnána s boční dráhou tlačného zatížení.
Boční Push-Loading
Používá boční tlačný mechanismus k přenosu organizovaných sáčků na kávu do kartonu jako jediné jednotky.
Obalovací tvarování pouzdra a těsnění za tepla
Integruje tváření polotovarů, nakládání, automatické skládání klapek a těsnění lepidla do bezproblémového pracovního postupu.
Integrace s vážením a robotickou paletizací
Následné zařízení může být konfigurováno na základě požadavků projektu tak, aby zvládlo kontrolu hmotnosti, dopravu a robotické paletizaci plněných kartonů.
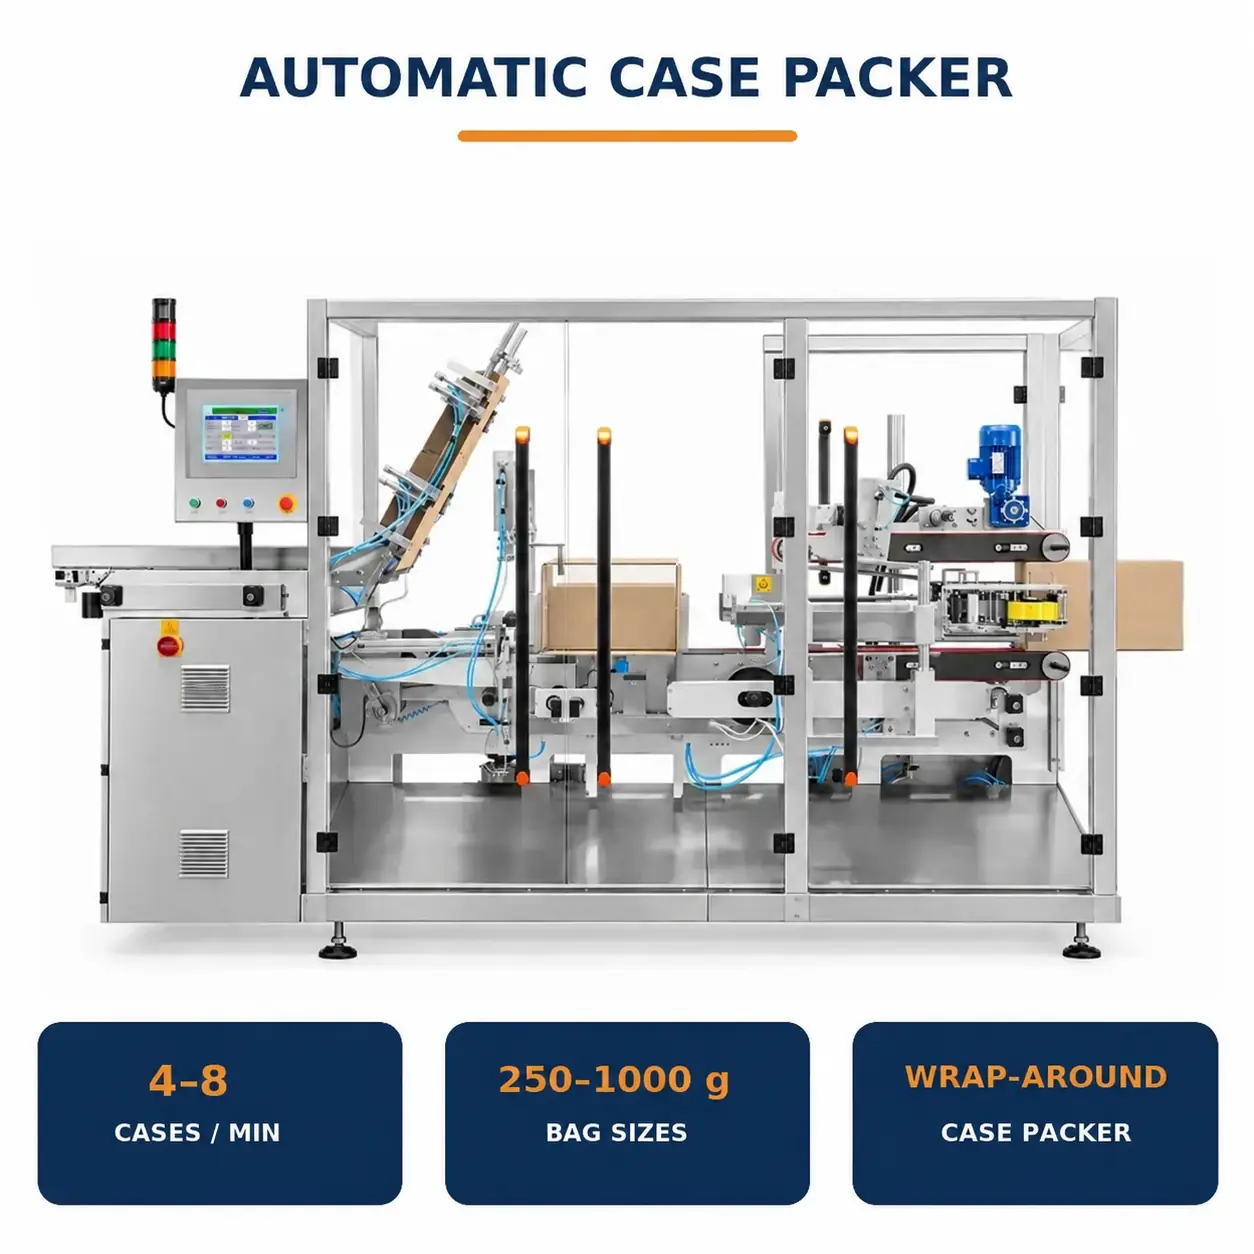
Integrace výrobní linky a uspořádání místa
Rozvržení na základě výstupního proudu a podmínek dílny
Balírna kufrů se může propojit s dopravníkovými linkami pro balení kávy proti proudu. Konstrukce linky musí zohledňovat přívod kávových sáčků, doplňování kartonových polotovarů, utěsněné vykládání kartonů a robotickou paletizační zónu.
Ověření rozložení zahrnuje:
- Počet balicích strojů proti proudu a rychlosti vypouštění.
- Výška dopravníku a směr přísunu.
- Orientace sáčků na kávu při vstupu do podávacího/uspořádacího mechanismu.
- Dopravní vzdálenost mezi baličem kufrů a zařízením po proudu.
- Prostor pro provoz, doplňování materiálu a údržbu.
- Uličky pro umístění a manipulaci s paletami.
- Bezpečnostní zóna robota.
Dopravní cesty a konfigurace zařízení se mohou lišit podle dílny; konečné rozměry stopy podléhají potvrzenému výkresu rozvržení.

In-line vážení
Konfigurace pro celopřípadovou kontrolu hmotnosti
Uzavřené kartony lze směrovat do in-line vážícího zařízení pro celopouzdrové kontroly hmotnosti, jak to vyžaduje projekt.
Referenční přesnost vážení pro projekt je ±10 cz20 g. Skutečný výkon vážení musí být ověřen na základě hmotnosti kartonu, rychlosti dopravy, stavu produktu a podmínek na místě.
Pokud jsou požadovány funkce, jako jsou alarmy mimo toleranci, automatické odmítnutí, protokolování dat nebo přenos dat do jiných systémů, měly by být ve fázi návrhu definovány odpovídající funkční specifikace a specifikace rozhraní.
Robotické paletizace
Paletizace uzavřených kartonů
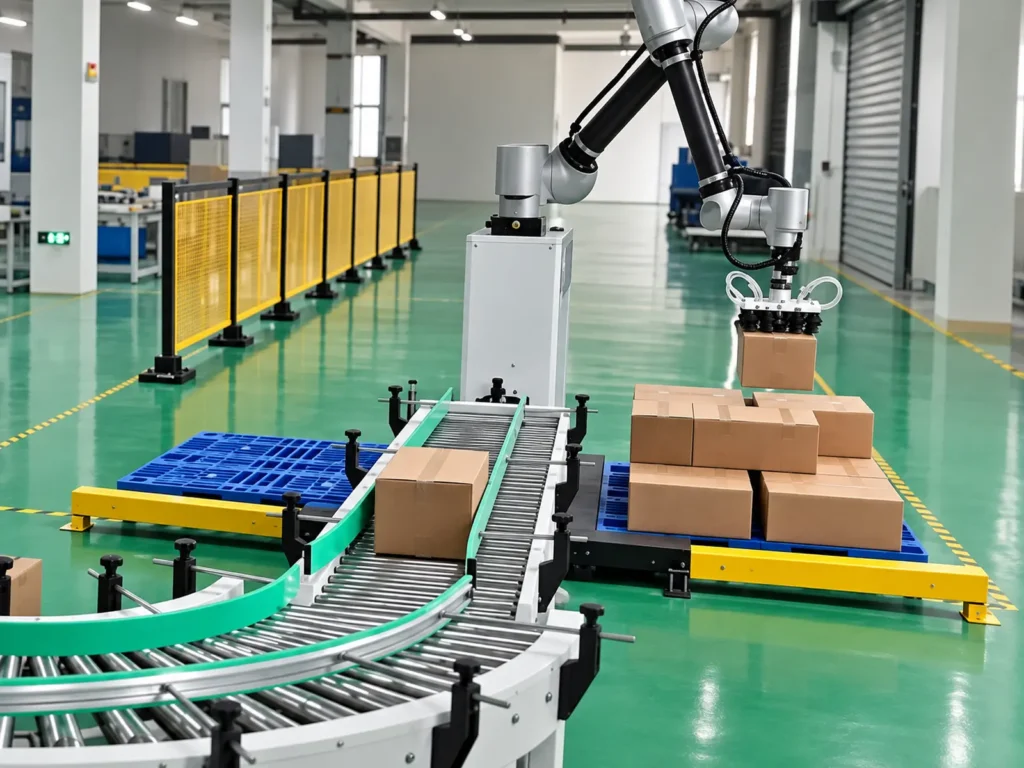
Po následné přepravě dorazí kartony do pozice vyzvednutí robota; robot vybavený vakuovým chapadlem je umístí na paletu podle potvrzeného paletizačního vzoru.
Referenční konfigurace paletizace zahrnuje:
- 6-osý robot.
- Vakuový chapač.
- Cca 1,6 m nárazníkový dopravník.
- Paletizační řídicí systém.
- Bezpečnostní oplocení.
Referenční specifikace robotů
| Parametr | Referenční konfigurace |
|---|---|
| Počet os | 6 os |
| Jmenovitý max. užitečné zatížení | 30 kg |
| Dosáhnout | 1900 mm |
| Síla | 3,5 kW |
| Hodnocení ochrany | IP54 |
| Napájecí zdroj | Jednofázový 220 V /50 Hz |
Jmenovité užitečné zatížení robota se nerovná přípustné hmotnosti jednoho kartonu Skutečná manipulační kapacita musí zohledňovat hmotnost chapadla, těžiště kartonu a provozní podmínky.
Rozměry palet, výška stohování, uspořádání vrstev a skutečná rychlost paletizace by měly být potvrzeny samostatně na základě specifikací kartonu a uspořádání místa.
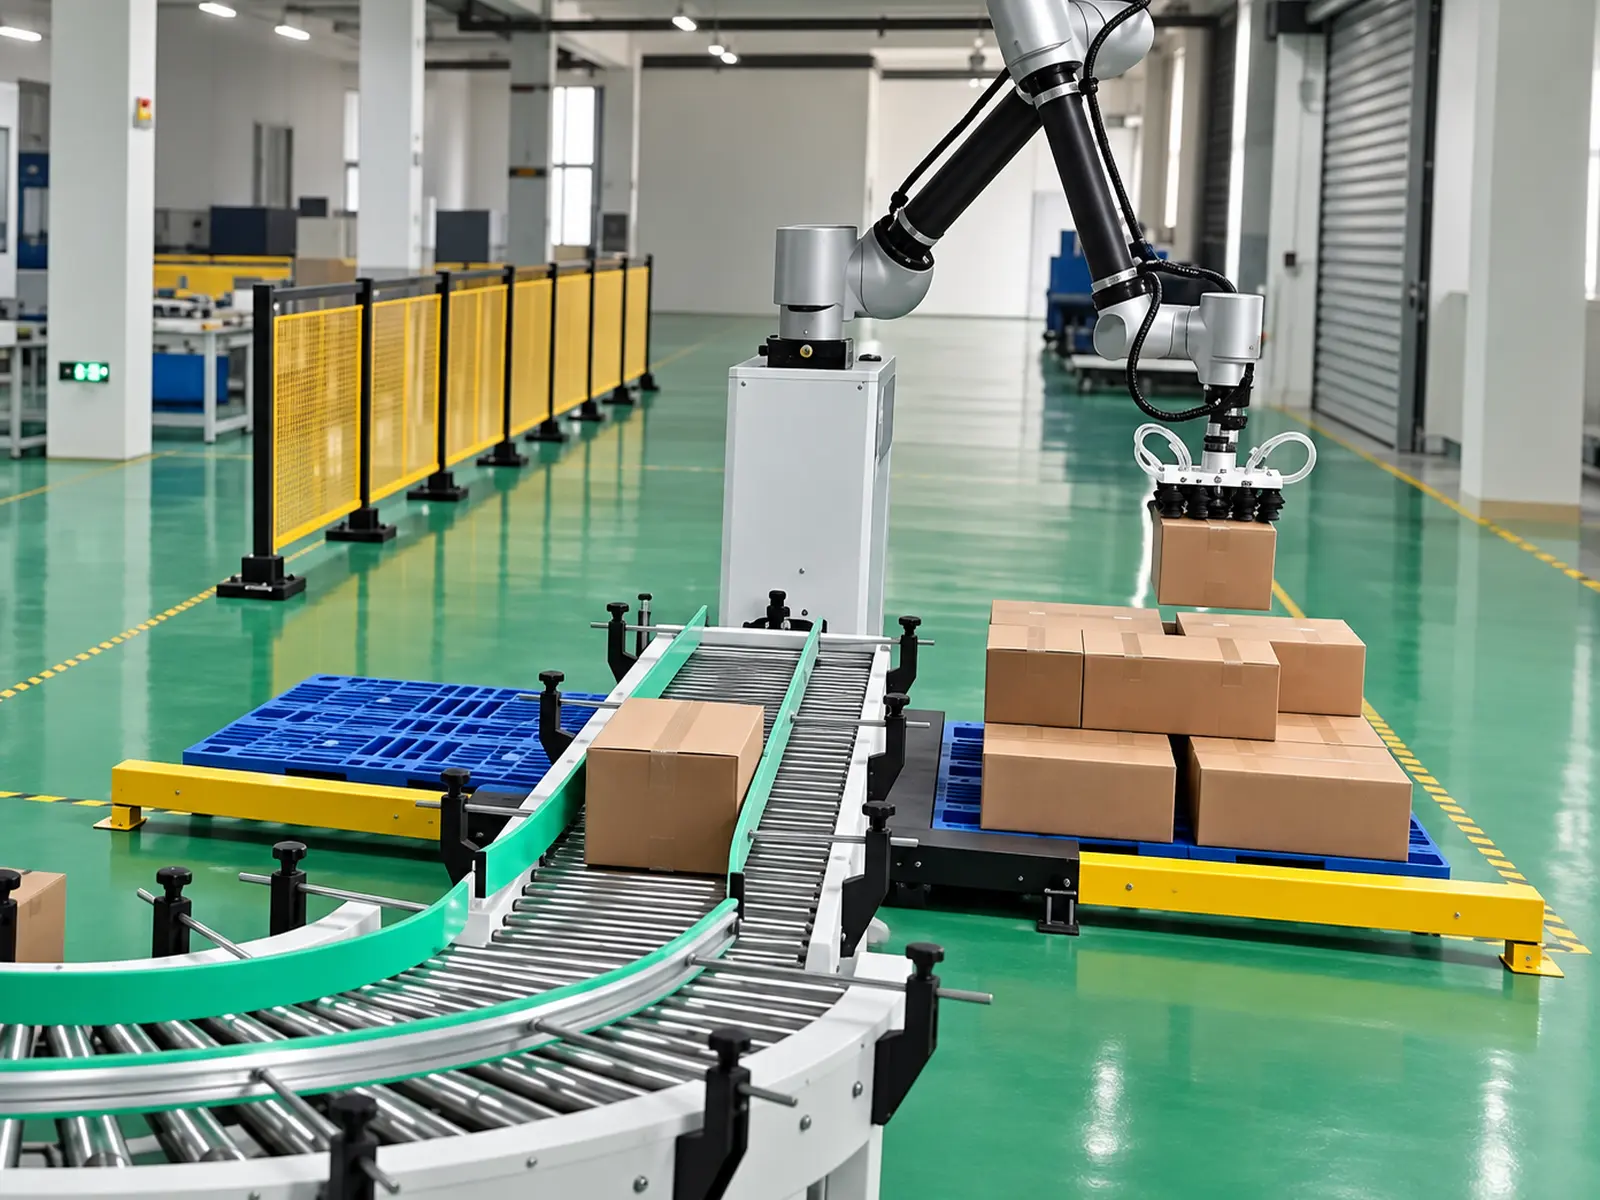
Konfigurace ovládání a klíče
Koordinace provozu stanic prostřednictvím řídicího systému
Referenční systém využívá PLC a dotykové obrazovky Siemens, které zahrnují servomotory Inovance a pohony s proměnnou frekvencí (VFD), stejně jako pneumatické komponenty AirTAC, pro řízení provozu zařízení a přenosů ze stanice na stanici.
| Konfigurační položka | Referenční konfigurace |
|---|---|
| Materiály hlavního těla | Nerezová ocel, ocel a hliník |
| PLC | Siemens |
| Dotyková obrazovka | Siemens |
| Servomotor | Inovace |
| VFD | Inovace |
| Pneumatické komponenty | AirTAC |
| Systém tavných lepidel | Robatech |
Konkrétní značky, modely a konfigurace podléhají konečnému technickému návrhu.
Klíčové technické parametry
Referenční konfigurace pro zařízení pro balení kufříku na kávové sáčky
| Parametr | Podrobnosti |
|---|---|
| Model stroje | AF-C100 |
| Manipulace s produktem | Předbalené sáčky na kávová zrna |
| Referenční závaží sáčků | 250 g, 500 g, 1000 g |
| Stabilní rychlost balení | 4,8 případů/minutu |
| Referenční ujednání | 2×3, 2×4, 2×5 |
| Orientace/uspořádání produktu | Překlopte, abyste stáli na boku, počítané uspořádání, otočení o 90° |
| Způsob balení | Boční tlačné zatížení |
| Typ kartonu | Wrap-around Case; vysekávací konstrukce musí odpovídat vybavení |
| Metoda těsnění | Těsnění tavným lepidlem |
| Provozní napětí | 220 V / 50Hz |
| Tlak stlačeného vzduchu | ≥0,6 MPa |
| Konfigurace Downstream | Možnosti zahrnují in-line vážení, nárazníkovou dopravu a robotické paletizace |
Výrobní kapacita závisí na skutečném produktu, počtu sáčků na pouzdro, struktuře kartonu a dobách cyklu procesů před a po proudu. Rozměry zařízení, celkový výkon a hmotnost budou potvrzeny na základě konečné konfigurace a uspořádání.
Testování vzorků a potvrzení projektu
Ověření schématu balení pomocí skutečných sáčků na kávu a kartonů
Dokonce i u kávových produktů stejné hmotnosti se mohou lišit rozměry sáčků, úrovně nafouknutí a konfigurace těsnění. Pro potvrzení konfigurace zařízení se doporučuje poskytnout skutečné hotové sáčky a zkušební kartonové přířezy pro hodnocení.
Doporučuje se společně potvrdit následující položky:
- Doprava a směr přívodu kávového sáčku.
- Efekt převrácení a převrácení sáčku (stojí na okraji).
- Počítání a uspořádání seskupení.
- Skupina produktů 90° rotace.
- Proces laterálního nakládání případů.
- Stav sáčků a těsnicích hran po plášti.
- Tváření kartonu, skládání chlopní a těsnění tavným lepidlem.
- Požadavky na úpravu pro různé specifikace.
- Funkce inline vážení a požadavky na přesnost.
- Robotické vychystávání a paletizační uspořádání.
- Celková doba cyklu linky při nepřetržitém provozu.
Podmínky zkoušek a kritéria přijatelnosti by měly být dohodnuty během fáze potvrzení projektu.
Předzásilková kontrola
Kontrola koordinace napříč celým procesem balení
Pro kontrolu před odesláním se doporučuje použít dohodnuté produkty, kartonové přířezy a konfigurace pláště pro sledování nepřetržitého provozu zařízení od přívodu až po výstup hotového pouzdra.
Mezi klíčové kontrolní položky patří:
- Hladkost dopravy kávových sáčků.
- Splnění polohy převrácení a převrácení tašky s požadavky.
- Přesnost počítání a uspořádání.
- Stabilita rotace a bočních tlačných procesů.
- Normální operace vychystávání, tvarování a polohování kartonových polotovarů.
- Koordinace skládání chlopní a nanášení lepidla.
- Vzhled a kvalita lepení uzavřených pouzder.
- Shoda vážení a následné dopravy s dohodnutými požadavky.
- Soulad robotické manipulace s pouzdrem a paletizace s nastavením.
- Příslušné funkce alarmu, nouzového zastavení a bezpečnostní ochrany.
Skutečné akceptační položky, doba trvání provozu a kritéria úspěšnosti musí být založeny na technických požadavcích potvrzených oběma stranami.
Skutečné provozní video
Prohlížení kompletního procesu od přísunu kávových sáčků až po paletizaci
Použijte skutečné video o provozu produktu, abyste pochopili, jak se sáčky na kávu převracejí a převracejí, jsou uspořádány do zadaného vzoru, otočeny o 90° a bočně zatlačeny do pouzdra. Klíčové procesní kroky k pozorování:
Přivádění do kávového sáčku → Překlápění do stojanu na boku → Počítání a uspořádání → 90° otočení → Boční zatlačení do pouzdra → Skládání a lepení klapek → Vykládání pouzdra → In-line vážení → Robotické paletizace
Podrobnosti týkající se typu sáčku, množství na pouzdro a konfigurace zařízení zobrazené ve videu je třeba poznamenat spolu s informacemi na displeji, které vám pomohou určit, zda řešení vyhovuje vašemu konkrétnímu produktu.
FAQ
Zahrnuje toto vybavení náplň kávových zrn a těsnění sáčků?
Toto zařízení manipuluje s předem zabalenými sáčky na kávu se zaměřením na následnou manipulaci s produktem, balení kufrů a těsnění kufrů. Plnění kávových zrn proti proudu a těsnění sáčků se provádí samostatným balicím strojem.
S jakými závažími tašek lze zacházet?
Referenční projekty zahrnují 250 g, 500 g a 1000 g sáčky na kávu Vhodnost závisí na faktorech, jako jsou rozměry sáčku, tloušťka, tvar, typ těsnění a stav příchozích sáčků; samotná hmotnost není jediným určujícím faktorem.
Kolik tašek se vejde do každého případu?
Referenční projekty zahrnují konfigurace 6, 8 a 10 sáčků na pouzdro, uspořádané do vzorů 2×3, 2×4 a 2×5, v tomto pořadí. Další množství balení a uspořádání lze vyhodnotit po obdržení vzorků a specifických požadavků.
Jaká je rychlost balení?
Referenční rychlost balení je 4,8 pouzdra za minutu, v závislosti na specifikacích kávových sáčků, množství na pouzdro, struktuře kartonu a podmínkách příchozího produktu. Při integraci systémů vážení a paletizace je třeba vzít v úvahu také celkovou dobu cyklu linky.
Může se připojit ke stávajícím strojům na balení kávy?
Plány integrace můžeme vyhodnotit na základě specifikací vykládky stávajícího balicího stroje. Požadované informace zahrnují rychlost vykládky, výšku dopravníku, směr přísunu, orientaci sáčku a uspořádání zařízení.
Používá standardní lepicí pásku pro těsnění kartonu?
Toto řešení využívá polotovary obalového pouzdra a těsnění tavným lepidlem. Pokud je požadováno utěsnění pásky, musí být struktura kartonu a konfigurace zařízení potvrzeny samostatně.
Jaké úpravy jsou nutné při změně specifikací kávových sáčků?
Úpravy mohou zahrnovat vedení dopravníku, polohy pro umístění produktu, množství uspořádání, vyrovnání nakládání pouzdra a polohy tvarování/těsnění kartonu. Konkrétní rozsah a způsob nastavení závisí na rozdílech mezi specifikacemi.
Lze kartony s nesprávným závažím automaticky odmítnout?
Do konfigurace systému lze zahrnout in-line vážení Je-li požadováno automatické odmítnutí, musí být v návrhu jasně definován mechanismus odmítnutí, kritéria rozhodování a odpovídající funkce; pouhá přítomnost vážicího zařízení tuto schopnost nezaručuje.
Zvládne robot 30 kg kartony?
30 kg se vztahuje na jmenovité maximální užitečné zatížení robota Povolená hmotnost kartonu musí zohledňovat hmotnost chapadla (koncového efektoru) a být ověřena na základě těžiště a provozních podmínek.
Lze přidat funkce tisku a označování?
Požadavky na in-line tisk a označování lze vyhovět; vyhodnotíme umístění instalace, velikost štítku, orientaci aplikace, datová rozhraní a celkovou rychlost linky. Tento modul vyžaduje samostatnou kontrolu konfigurace.
Jsou vzorky vyžadovány před zadáním objednávky?
Doporučujeme poskytnout skutečné vzorky kávových sáčků, kartonů nebo kartonů a výkresů vyseknutím. Fyzické testování pomáhá ověřit umístění produktu, boční tlačení a výkon těsnění.
Získejte řešení pro balení kufříků do kávových sáčků
Uveďte podrobnosti o svých sáčcích na kávu, kartonech a cílovém výstupu.
AFPAK může pomoci při definování řešení automatického balení pouzder a balení na konci linky na základě vašich skutečných produktů, požadavků na balení a podmínek zařízení.
Uveďte prosím:
- Fotografie a skutečné vzorky kávových sáčků.
- Hmotnost a rozměry jednotlivých sáčků.
- Počet sáčků na karton a uspořádání terče.
- Vzorky kartonů, rozměry a výkresy vysekané lepenkou.
- Rychlost vypouštění a výška dopravníku balicího stroje proti proudu.
- Cílový výstup balení kufrů.
- Dispozice zařízení a dostupný prostor.
- Specifikace místního napájení a stlačeného vzduchu.
- Požadavky na in-line vážení nebo tisk/etiketování.
- Celková hmotnost na pouzdro, rozměry palety a vzor paletizace cíle.
Na základě těchto informací určíme:
- Orientace a způsob manipulace s kávovým sáčkem.
- Množství na případ a uspořádání produktu.
- Mechanismus bočního plnění a struktura pro vytváření kartonů.
- Konfigurace těsnění tavného lepidla.
- Přepravní a rozhraní zařízení proti proudu/po proudu.
- Nastavení vážení a paletizace.
- Odhadovaná propustnost, uspořádání zařízení a konečný technický návrh.
Připravte si podrobnosti o projektu a vzorové informace výše pro váš dotaz.