АФ-С100 Автоматический упаковщик чехлов для кофейных сумок
Автоматическая переворачивание мешка, подсчет и компоновка, загрузка боковым толканием и герметизация термоплавким клеем
Фактическая скорость и конфигурация зависят от размеров сумки, состояния сумки, количества в каждом корпусе, структуры коробки и потока продукта вверх по потоку.
Обзор продукта
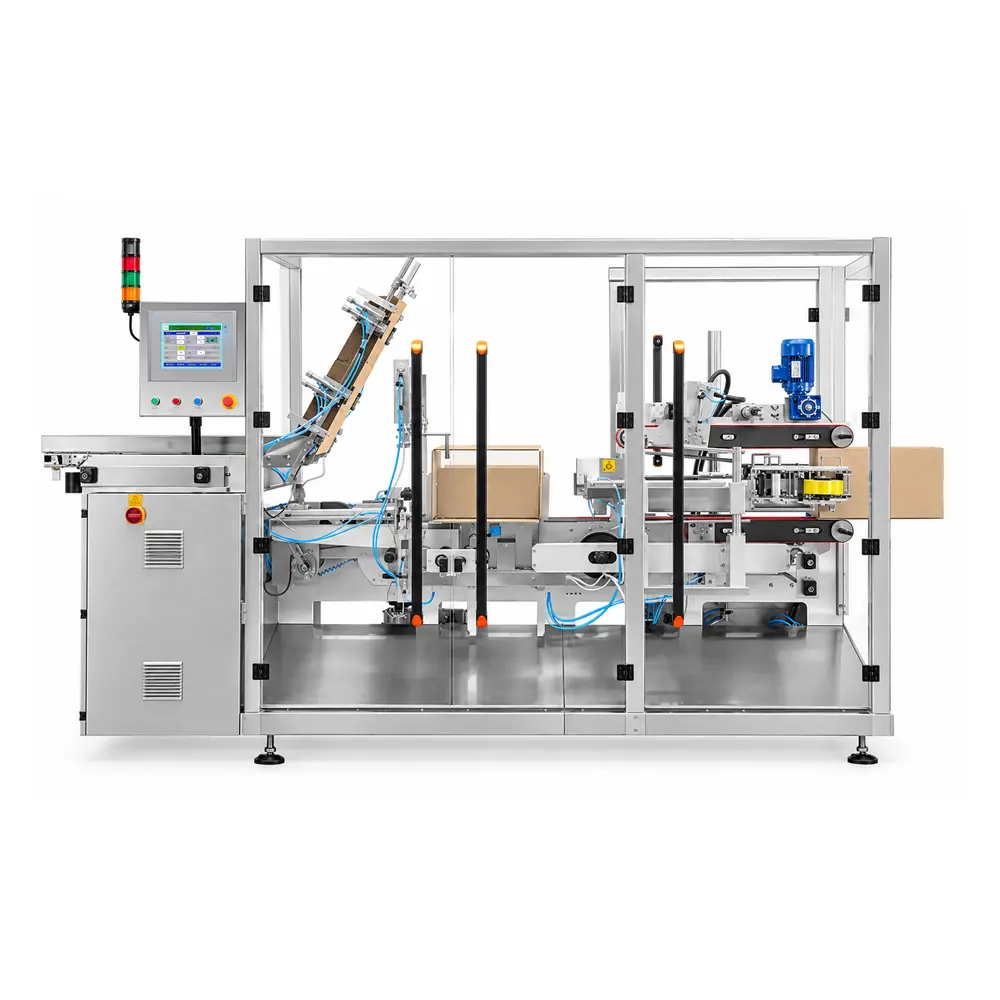
Эта система, разработанная специально для оболочки упакованных пакетов из кофейных зерен на конце линии, включает в себя переворачивание пакета (в положение, стоящее сбоку), счет и расположение, поворот на 90°, загрузку боковым толканием, а также формирование корпуса с запахом и герметизация клапана.
Оборудование соединяется с расположенными выше по потоку линиями упаковки кофе и может быть оснащено дополнительными поточными конвейерами для взвешивания, буферными конвейерами и роботизированными паллетирующими устройствами для завершения всего процесса в конце линии от готовых пакетов для кофе до чехлов на поддонах.
От готовой подачи мешка к выходу из корпуса
Автоматический упаковщик футляров для кофейных пакетов подключается к процессам упаковки выше по потоку, принимая наполненные и запечатанные кофейные пакеты и организуя их в соответствии с заданными количествами и схемами расположения.
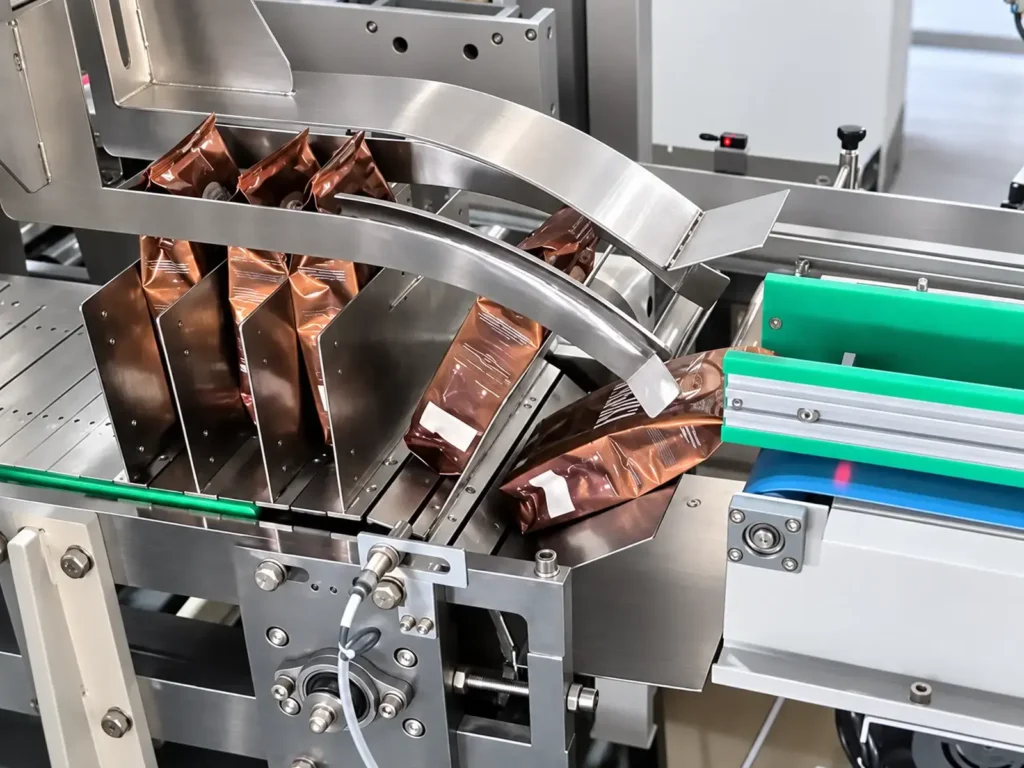
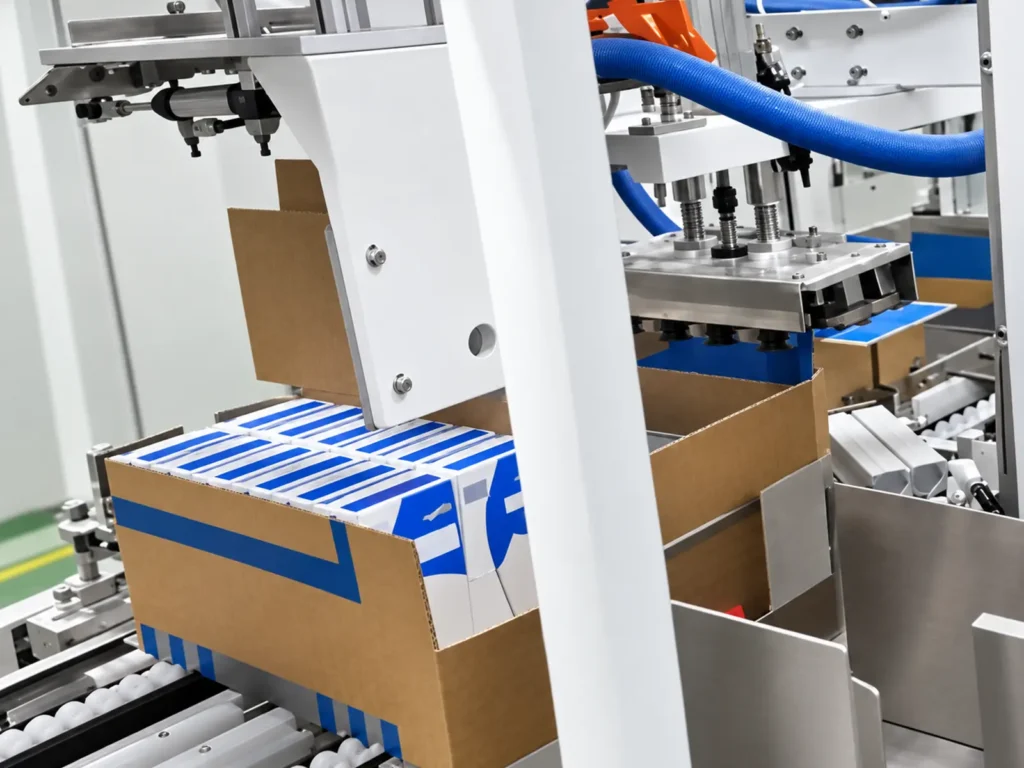
После того, как мешки переворачиваются в положение стоя вбок, подсчитываются и группируются, группа продуктов поворачивается на 90°, прежде чем толкающий механизм загружает всю группу в предварительно сформированную, расположенную коробку. Затем машина автоматически складывает створки и герметизирует корпус с помощью термоплавкого клея.
Организация продукта и формирование коробки происходят на выделенных станциях, сходящихся в точке загрузки Клиенты могут настроить дополнительное оборудование конца линии, такие как системы взвешивания, конвейеры, и роботизированные паллетизаторы на основе объема производства, спецификаций продукта, и планировки завода.
Спецификации кофейного мешка и порядок упаковки в футляр
Конфигурация в зависимости от фактического типа сумки и количества в каждом корпусе
Такие факторы, как форма, толщина, тип уплотнения, объем остаточного воздуха и ориентация кофейного пакета во время упаковки, влияют на процессы группировки и загрузки корпуса. Решение по оборудованию должно быть окончательно доработано на основе фактических образцов продукта и структуры коробки.
В следующей таблице перечислены комбинации упаковки из эталонного проекта:
| Спецификация кофейного мешка | Количество в каждом случае | Расположение упаковки | Эталонные размеры коробки (L × W × H) |
|---|---|---|---|
| 1000 г/мешок | 6 мешков | 2×3 | 250 × 285 × 310 мм |
| 500 г/мешок | 6 мешков | 2×3 | 250 × 285 × 195 мм |
| 250 г/мешок | 8 мешков | 2×4 | 325 × 220 × 280 мм |
| 250 г/мешок | 10 мешков | 2×5 | 420 × 220 × 170 мм |
Вышеуказанные являются эталонными комбинациями для конкретного проекта; пригодность не может быть определена исключительно по весу мешка. Другие типы мешков, количества в каждом случае и характеристики коробки могут быть оценены при предоставлении образцов.
*2×2 указан как вариант компоновки; конкретная комбинация сумки и коробки остается подлежащей подтверждению.

Галерея машин
Перемещайте пакер корпуса от всей машины к зонам загрузки и формования.
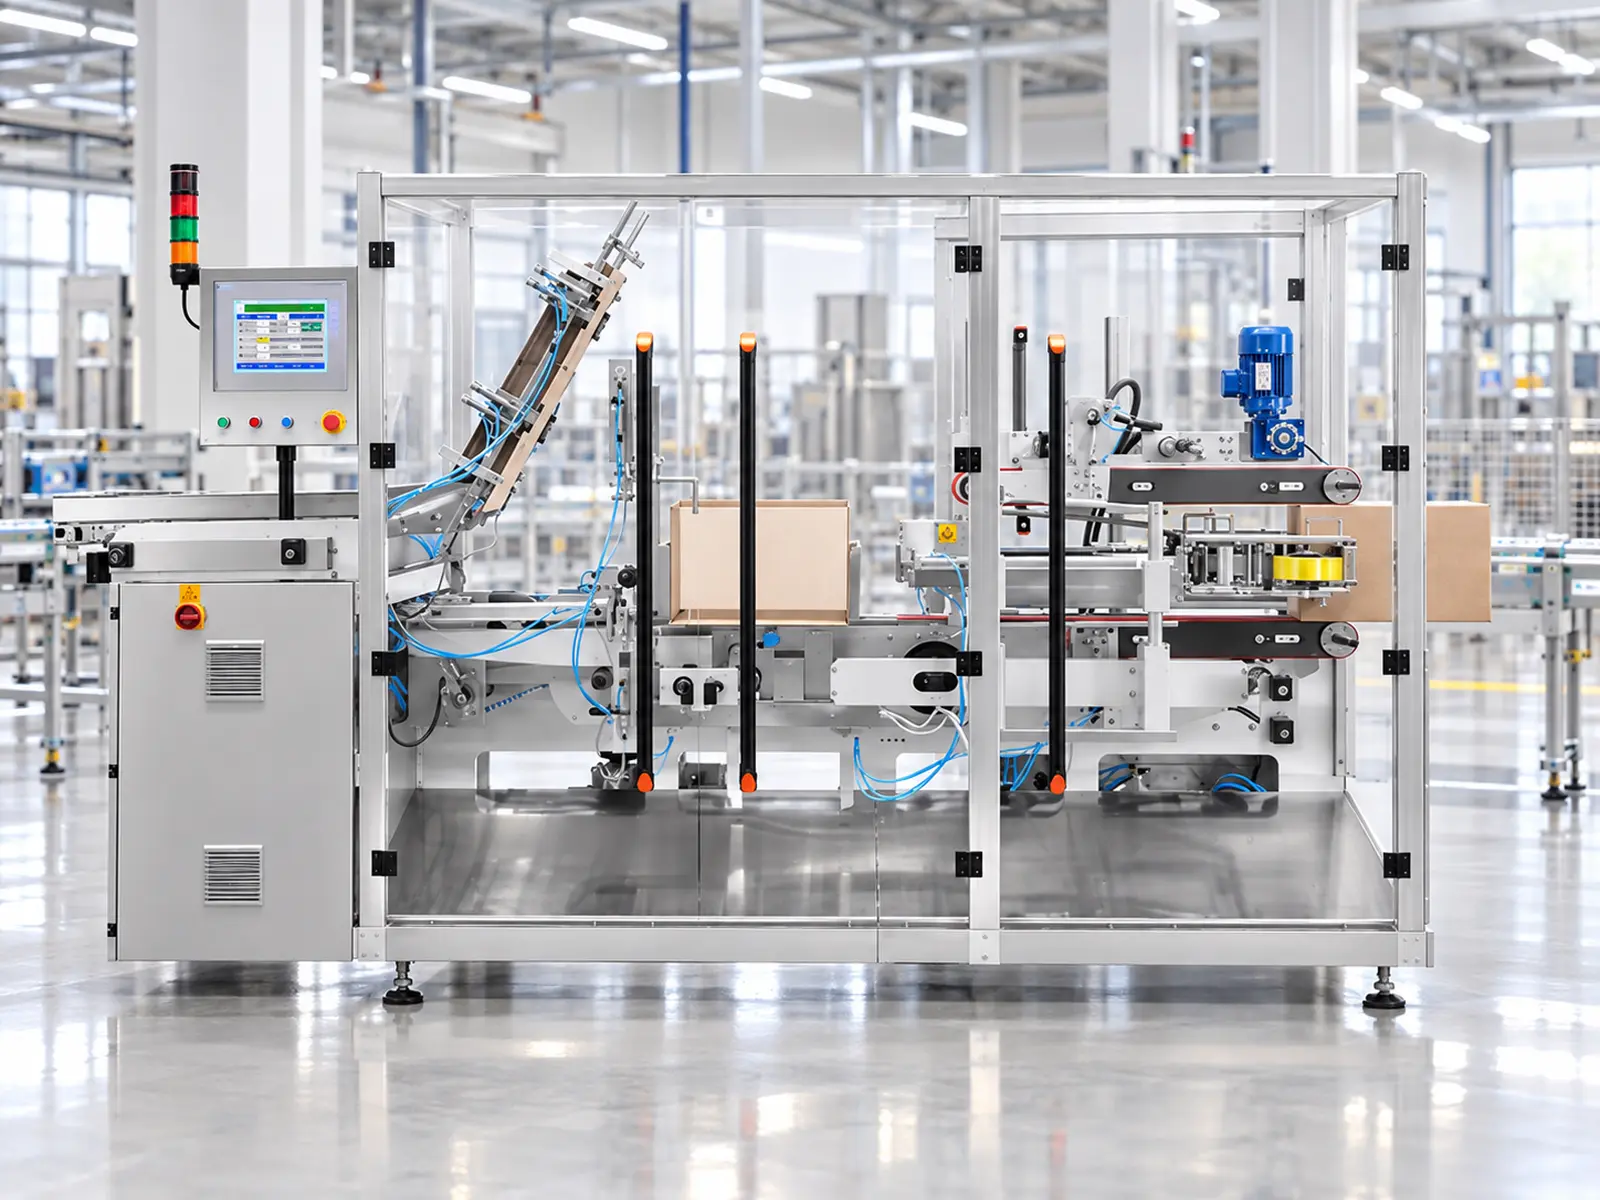
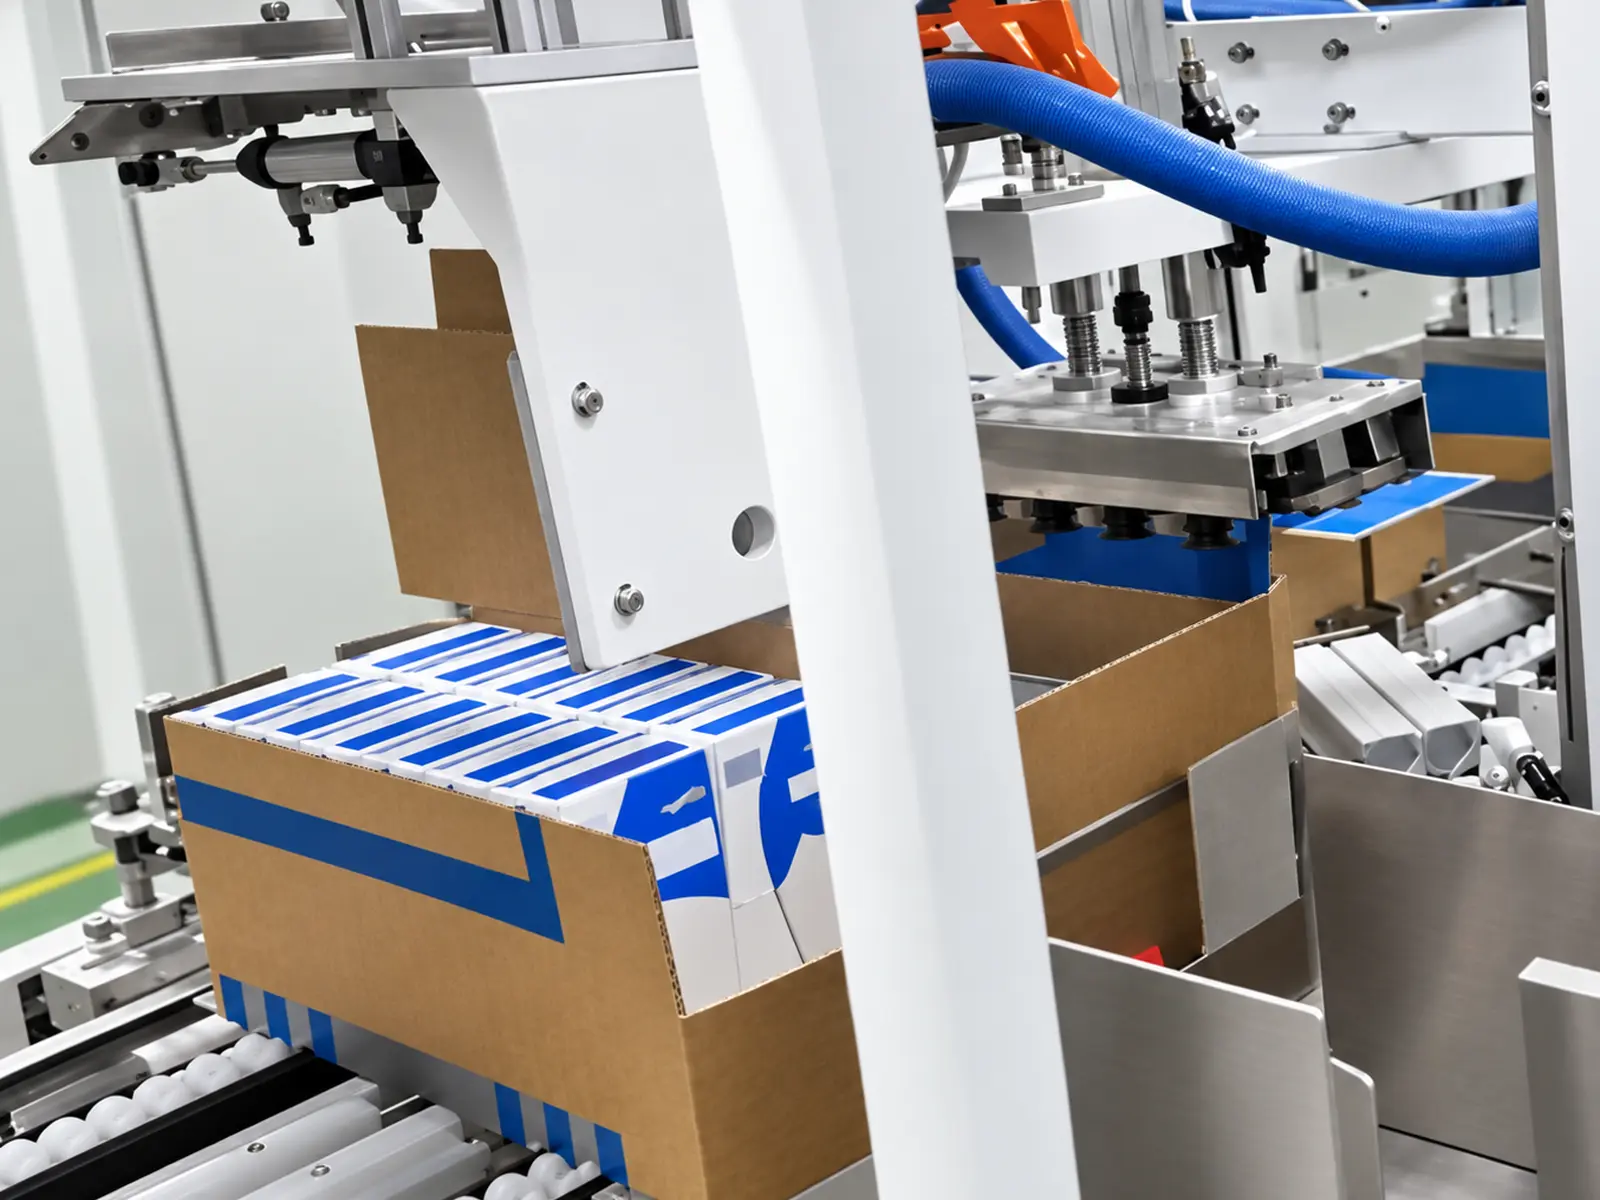
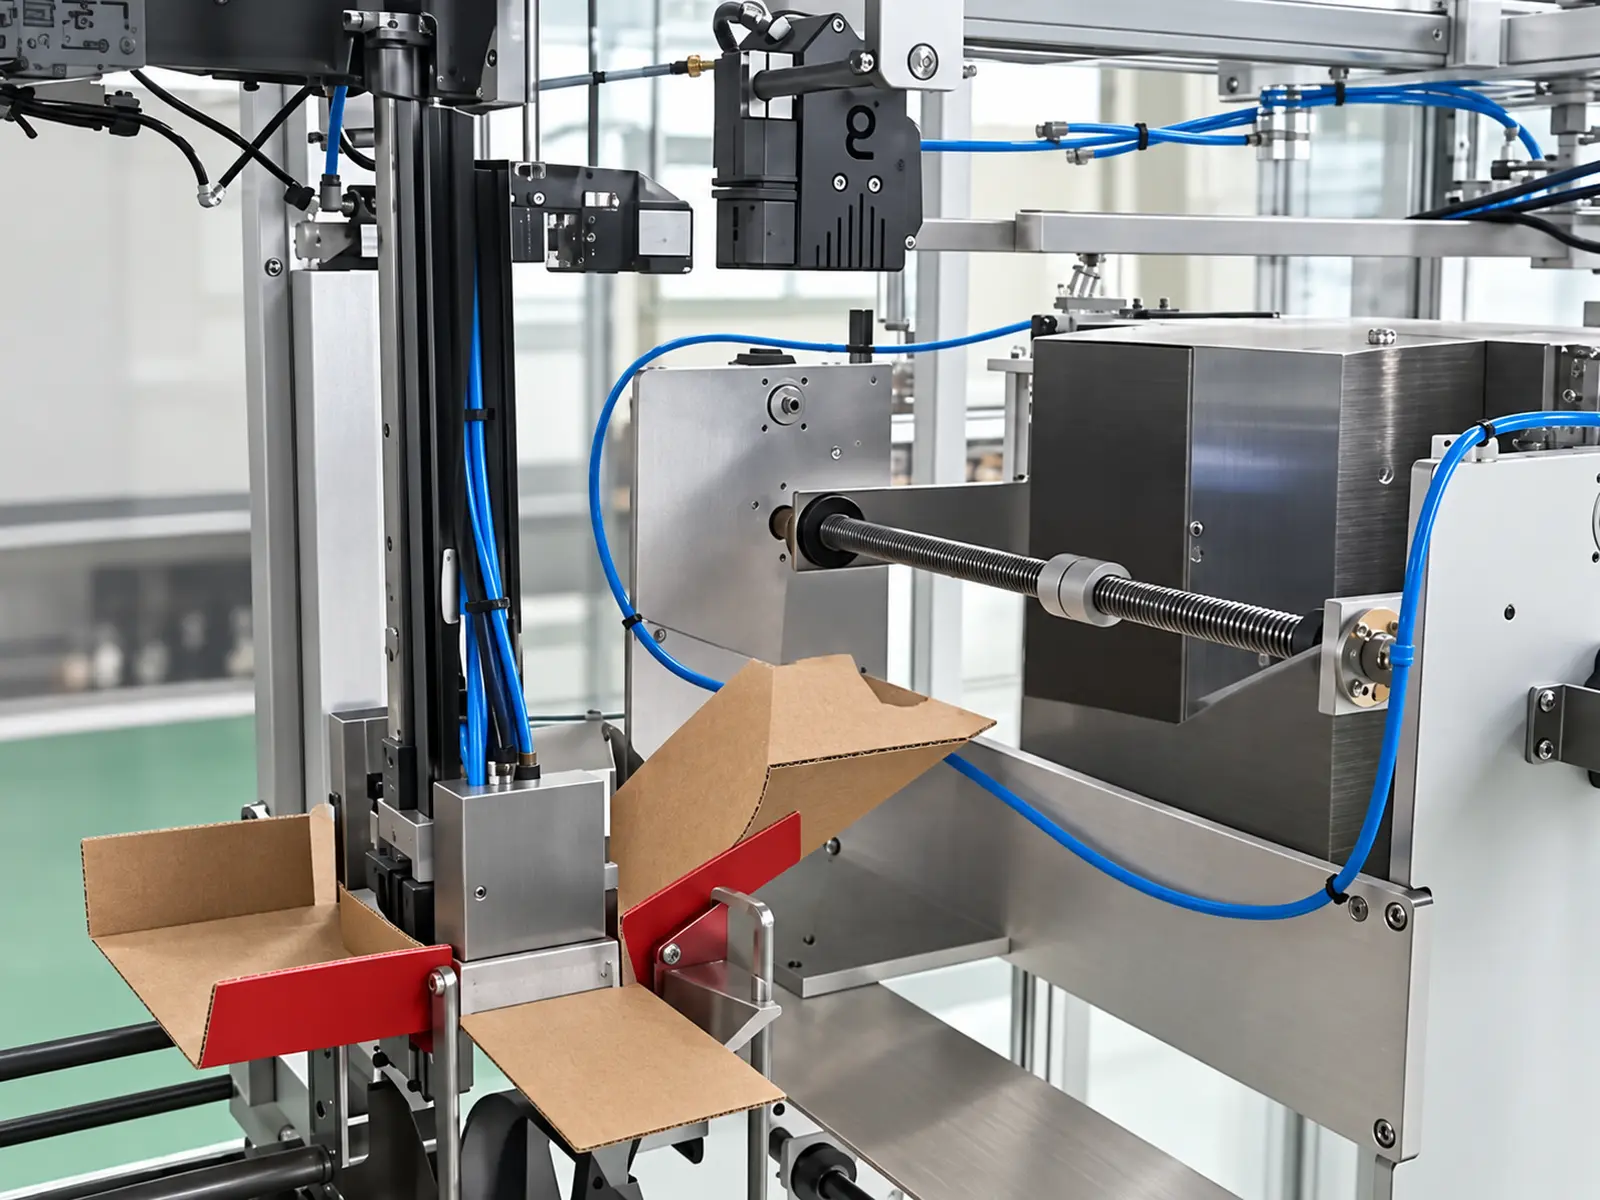
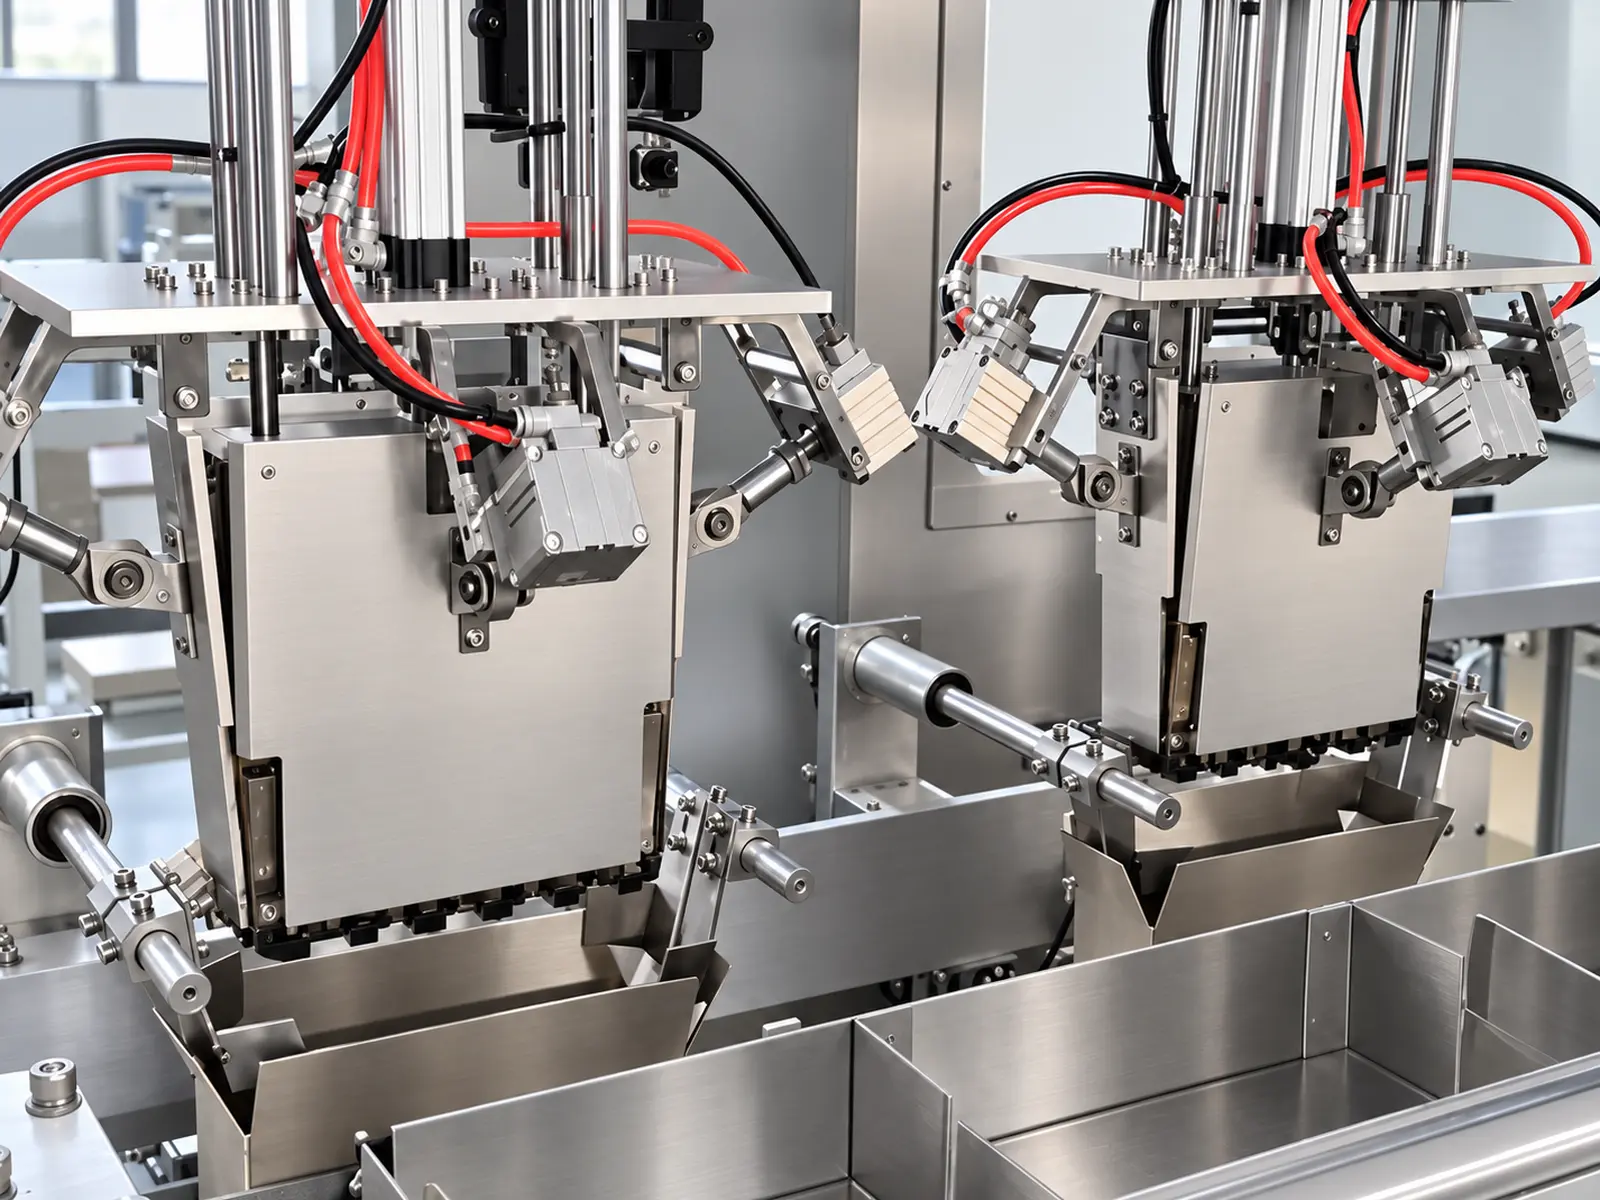
Изображение 1 из 5
Рабочий процесс
Интеграция обработки кофейных пакетов и формирования картонных коробок на упаковочной станции
Процесс обращения с кофейными мешками
- Готовая подача мешка
- Вращение в вертикальное боковое положение
- Подсчет и расстановка
- вращение группы продуктов на 90°
- Боковой толчок в картонную коробку
Процесс приготовления картонной коробки
- Заготовка корпуса
- Сбор и формирование
- Транспортировка на упаковочную станцию
- Позиционирование для погрузки
Запечатывание корпуса и процесс последующего использования
- Автоматическое складывание клапанов и язычков
- Термоплавкое клейкое уплотнение
- Разрядка дела
- Линейное взвешивание и буферная транспортировка
- Роботизированное паллетирование
Расположение и интеграция модулей взвешивания, транспортировки и паллетирования определяются окончательной компоновкой производственной линии.
Автоматическое переворачивание, подсчет и упорядочивание сумок
Организация продукции перед загрузкой корпуса
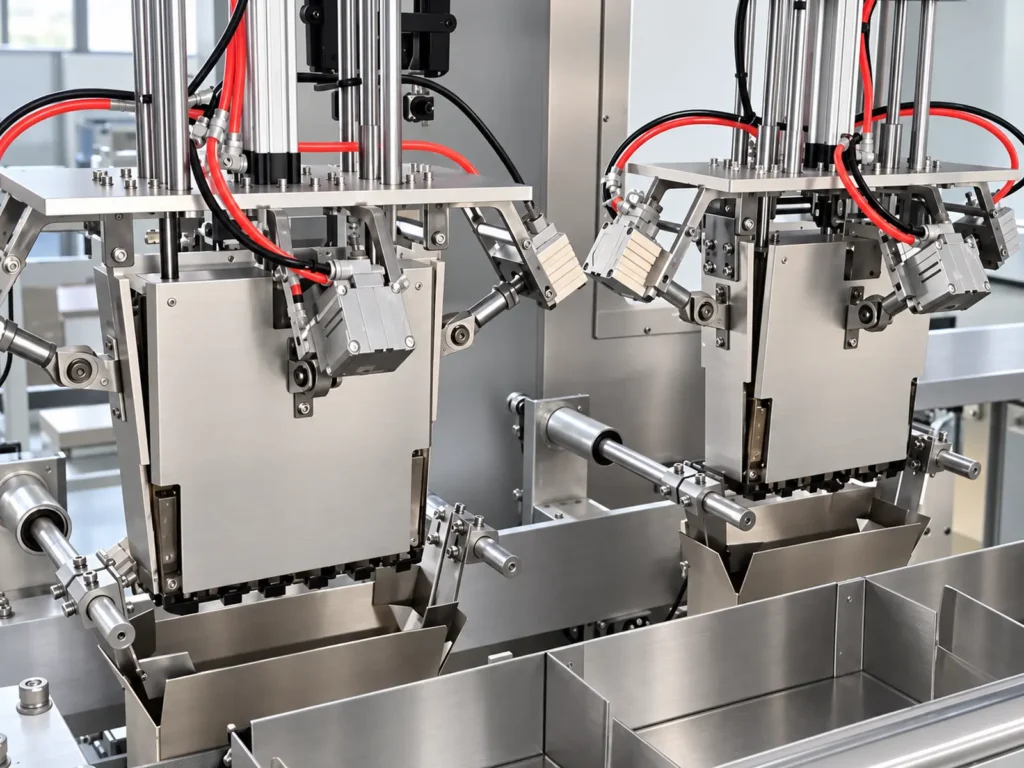
Как только пакеты для кофе попадают в упаковщик корпуса, оборудование переворачивает их в требуемую боковую ориентацию, затем подсчитывает и расставляет их в соответствии с целевым количеством на каждый ящик.
Этот процесс гарантирует, что группа продуктов, поступающая на станцию загрузки, имеет определенное количество, ориентацию и расположение, что подготавливает ее к последующему повороту на 90 градусов и боковой выталкивающей загрузке.
Эталонные конфигурации включают в себя 2×3, 2×4, и 2×5 расположения Конкретные механизмы обработки продукта и методы регулировки должны быть подтверждены на основе фактических размеров и состояния кофейных пакетов.
Требования к подаче
Для обеспечения плавного перехода между обработкой продукции и загрузкой корпуса система конвейера верхнего потока должна отвечать следующим условиям
- Кофейные пакеты уже запечатаны.
- Ориентация подачи соответствует заданной ориентации.
- Форма и состояние сумки относительно одинаковы.
- Избегание перекошенных пакетов, опрокинутых пакетов или ненормальной укладки.
- Каденция транспортировки соответствует мощности последующей обработки.
Высота разгрузки, направление транспортировки и расстояние между продуктами расположенной выше упаковочной машины должны быть взаимно подтверждены на этапе проектирования производственной линии.
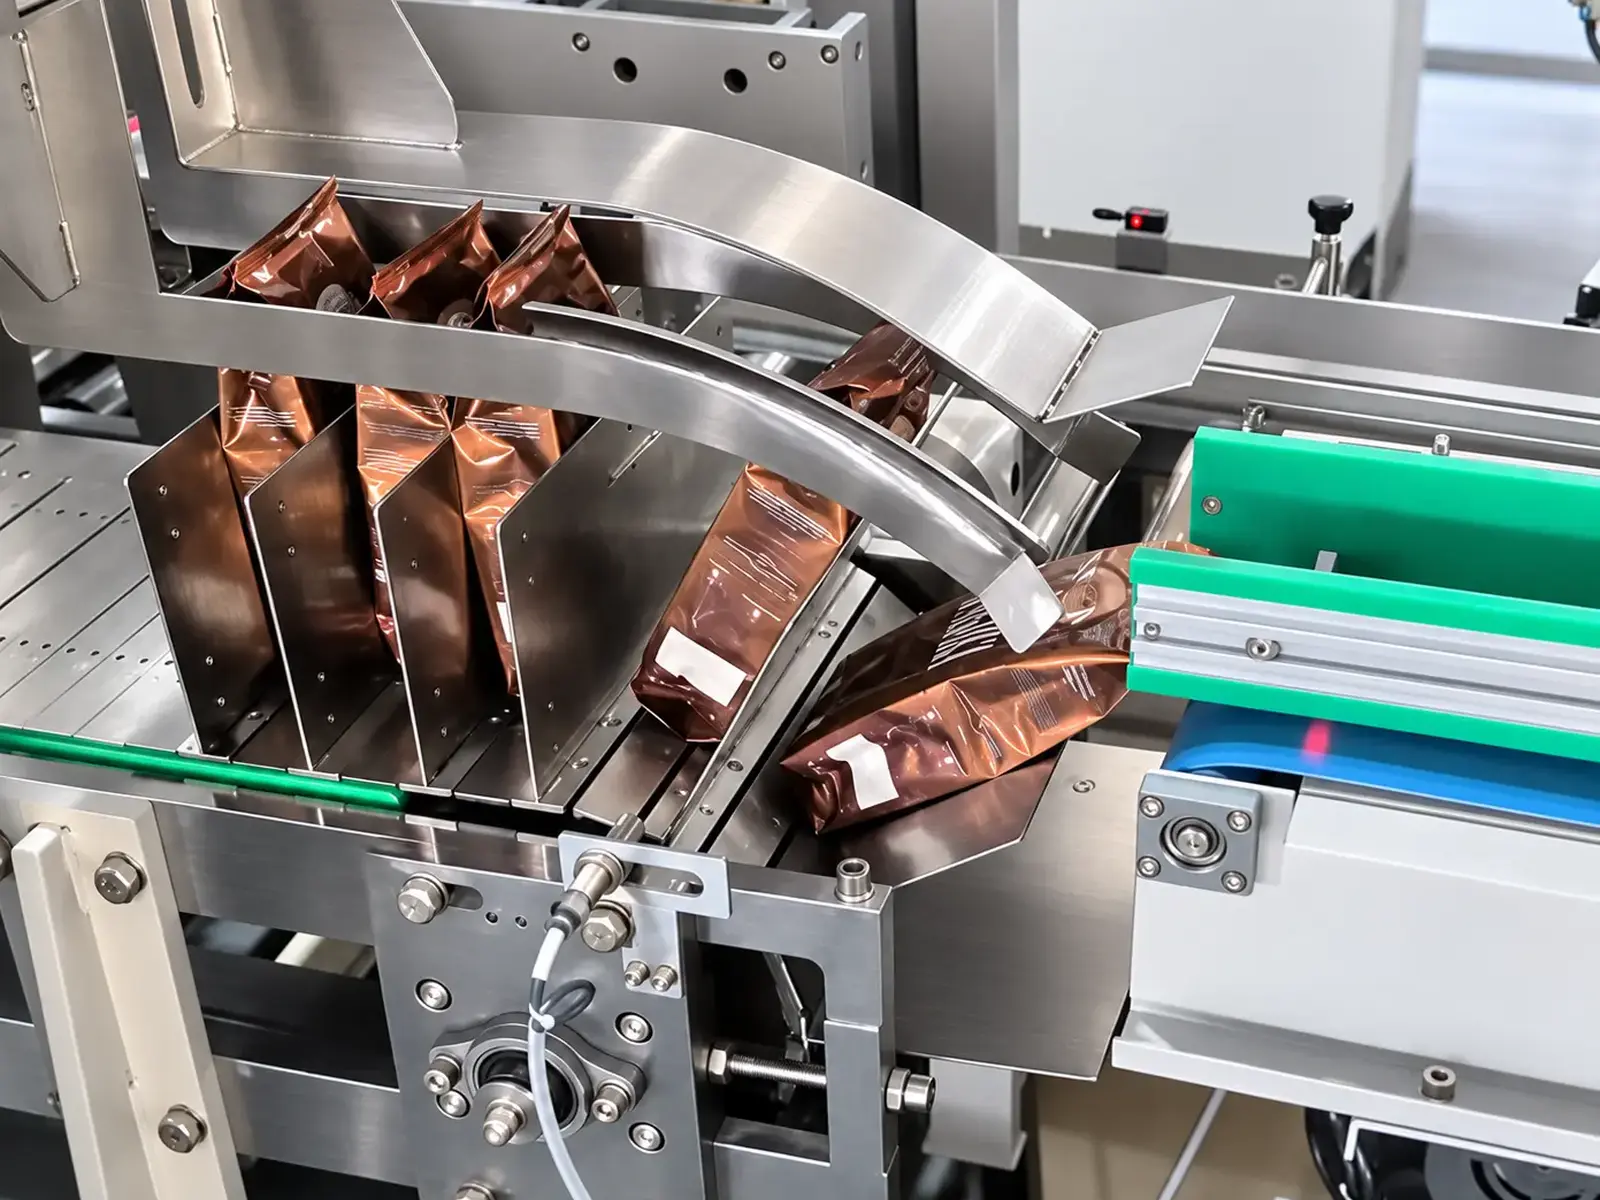
Поворот на 90° и загрузка корпуса боковым толканием
Загрузка упорядоченной группы пакетов для кофе в картонную коробку
После подсчета и расстановки оборудование поворачивает группу изделий на 90° до требуемой ориентации загрузки, а затем использует механизм бокового толкания для загрузки ее в коробку.
Для загрузки с боковым нажатием требуются размеры группы продуктов, соответствующие отверстию коробки и внутреннему пространству. Во время проверки решения процесс загрузки и состояние последующей загрузки должны быть проверены на основе фактической толщины пакета, плотности упаковки и размеров коробки.
К числу ключевых аспектов тестирования образцов относятся
- Сохраняет ли группа продуктов заданное расположение.
- Является ли процесс толкания гладким.
- Страдают ли корпус мешка или края уплотнения от дробления или истирания.
- Соответствует ли положение продукта требованиям после загрузки.
- Проявляет ли коробка значительную деформацию.
Формирование обертывания и запечатывание клеем горячим расплавом
От извлечения заготовки до герметизации после загрузки
В оборудовании используются заготовки для обертывания, совместимые с механизмом, для извлечения, формования и транспортировки заготовок на станцию загрузки. После загрузки пакетов для кофе в коробку оборудование складывает клапаны и панели в заданной последовательности и завершает процесс герметизации с использованием термоплавкого клея.
Вырезанная конструкция коробки, размеры, жесткость и материал должны соответствовать эксплуатационным требованиям оборудования. Спецификации коробки должны быть окончательно согласованы одновременно с конструкцией конструкции изделия, чтобы обеспечить совместимость на этапах формования, загрузки и запечатывания.
Подробности спецификации коробки
- Плоская вырезанная компоновка (развернутая).
- Размеры формованной коробки (внешняя и внутренняя/открывающая).
- Материал доски, толщина и жесткость.
- Линии сгиба и складная структура.
- Точки нанесения термоплавкого клея.
- Эффективность герметизации после фактической загрузки.
Основные инженерные возможности
Автоматическое переворачивание/ожидание
Отрегулирует пакеты для кофе до необходимой ориентации для упаковки, обеспечивая последовательное выравнивание подачи для последующего подсчета, группировки и расположения.
Подсчет и расположение по целевому количеству
Настраивает схему расположения на основе количества пакетов в коробке и размеров продукта, создавая группы продуктов, готовые к станции загрузки.
90° Вращение группы продуктов
Переориентирует группу продуктов после формирования так, чтобы она соответствовала боковому пути выталкивающей загрузки.
Боковая нажимная нагрузка
Использует механизм бокового толкателя для переноса организованных пакетов кофе в картонную коробку как единое целое.
Формирование корпуса и герметизация в горячем расплаве
Интегрирует формование, загрузку, автоматическое складывание створок и запечатывание клеем в бесшовный рабочий процесс.
Интеграция с взвешиванием и роботизированным паллетированием
Последующее оборудование может быть сконфигурировано в соответствии с требованиями проекта для проверки веса, транспортировки и роботизированного паллетирования заполненных картонных коробок.
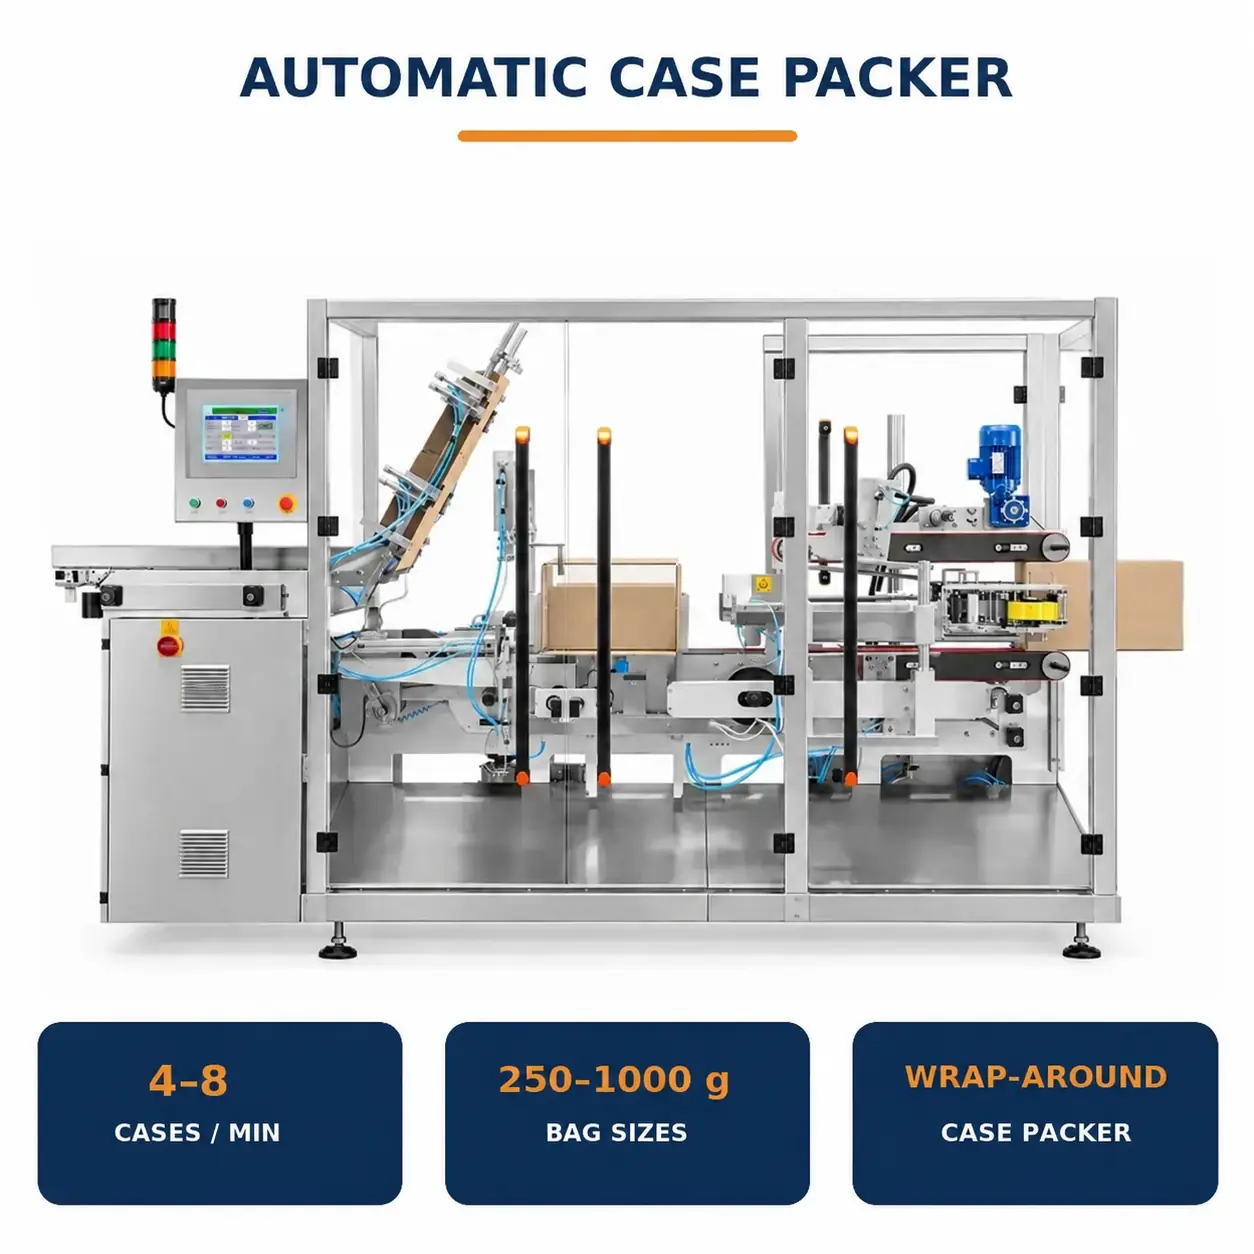
Интеграция производственной линии и планировка сайта
Макет на основе результатов и условий семинара
Пакер корпуса может взаимодействовать с конвейерными линиями упаковки кофе вверх по потоку. конструкция линии должна учитывать подачу кофейного пакета, пополнение картонной заготовки, разгрузку герметичной коробки и зону роботизированного поддона.
Проверка макета включает в себя
- Количество упаковочных машин и скорость разгрузки.
- Высота конвейера и направление подачи.
- Ориентация кофейных пакетов при входе в механизм подачи/расположения.
- Расстояние транспортировки между пакером корпуса и последующим оборудованием.
- Место для эксплуатации, пополнения материалов и технического обслуживания.
- Проходы для размещения и обработки поддонов.
- Зона ограждения безопасности роботов.
Пути транспортировки и конфигурации оборудования могут различаться в зависимости от мастерской; окончательные размеры площади зависят от подтвержденного макета.

Встроенное взвешивание
Конфигурация для проверки веса в полном корпусе
Герметичные коробки можно направить на встроенное весовое оборудование для проверки веса в полном корпусе в соответствии с требованиями проекта.
Эталонная точность взвешивания для проекта такова ±10 — ±10 г 20 г. Фактические характеристики взвешивания должны быть проверены на основе веса коробки, скорости транспортировки, состояния продукта и условий на месте.
Если требуются такие функции, как сигнализация о недопустимости, автоматическое отклонение, регистрация данных или передача данных в другие системы, соответствующие функциональные и интерфейсные спецификации должны быть определены на этапе предложения.
Роботизированное паллетирование
Палетирование запечатанных картонных коробок
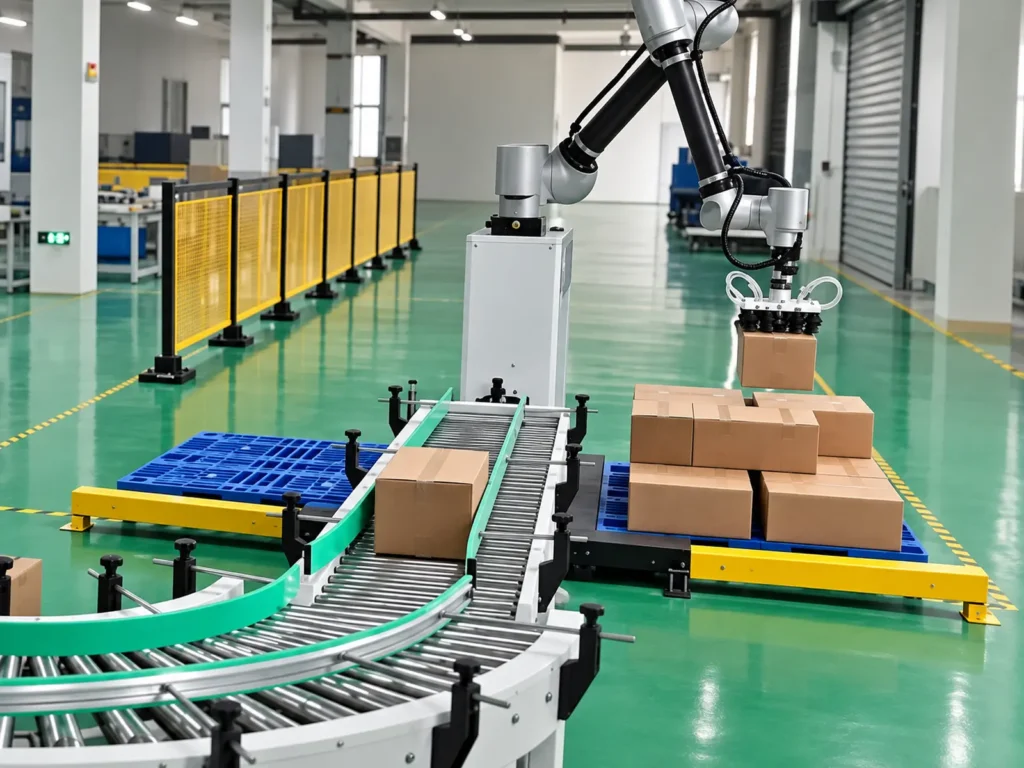
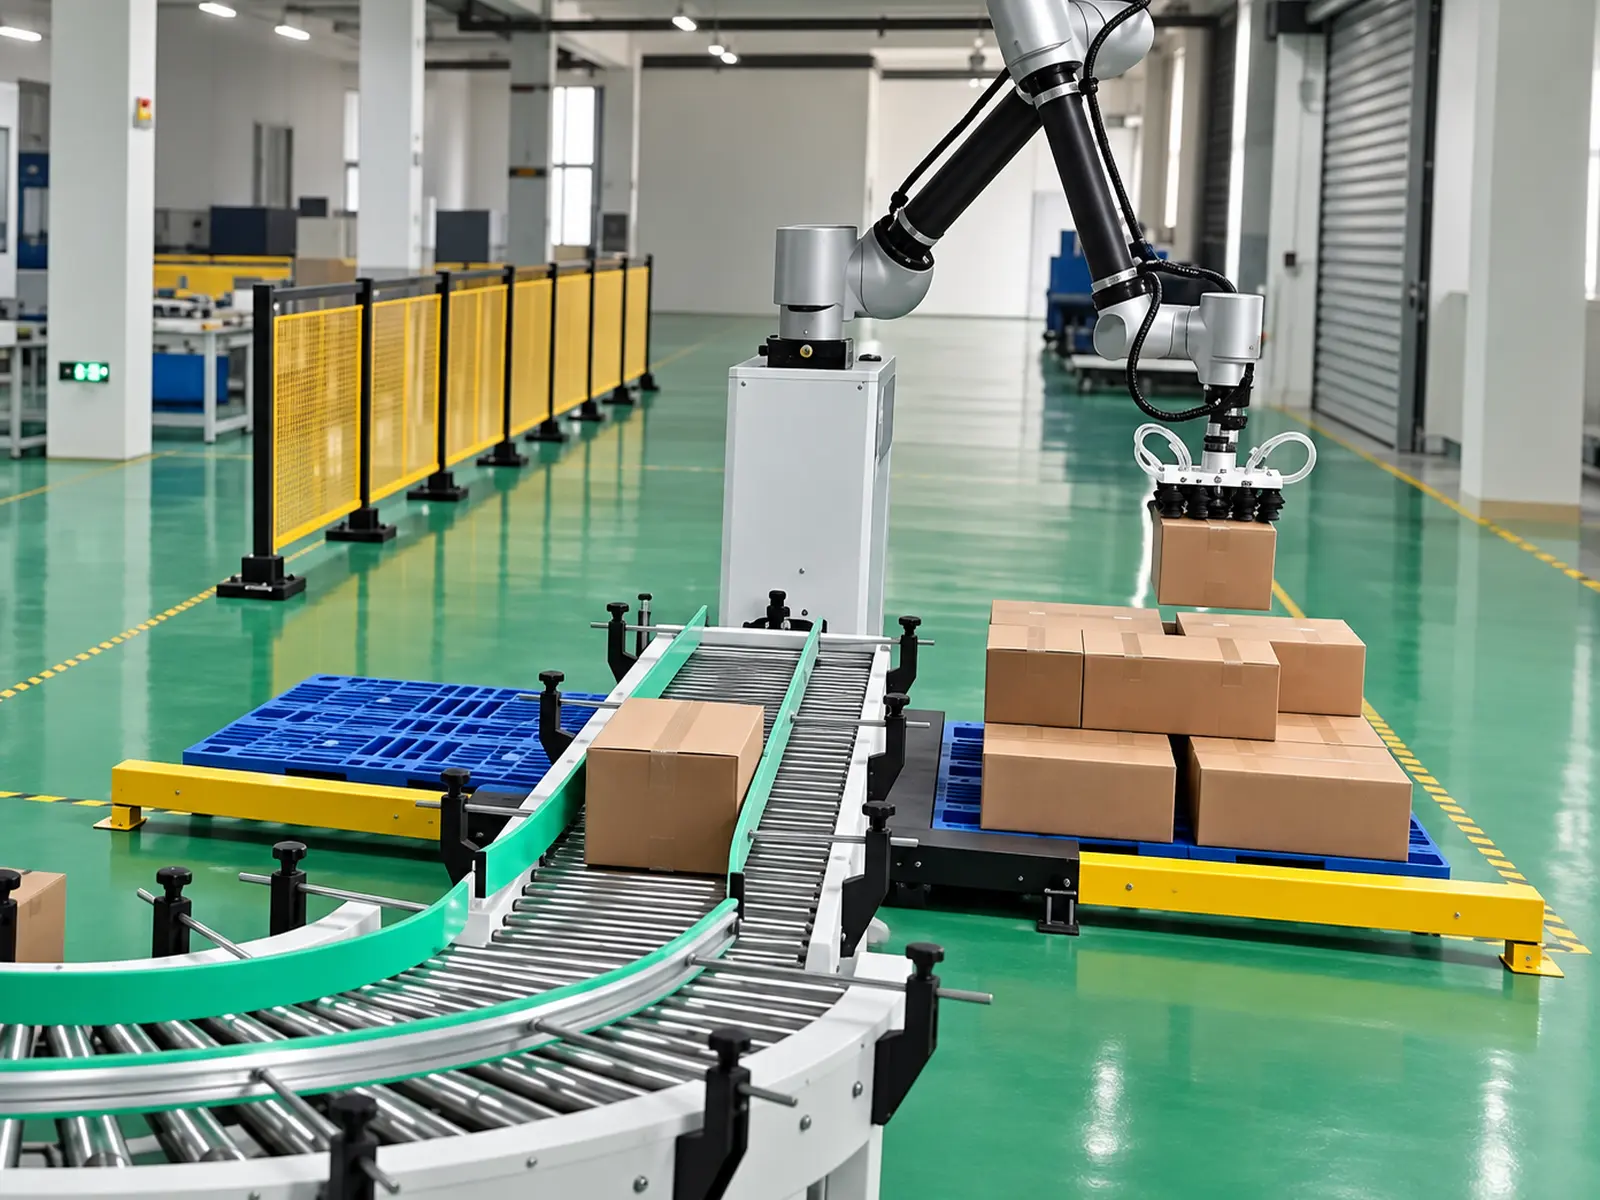
После последующей транспортировки картонные коробки поступают на позицию захвата робота; робот, оснащенный вакуумным захватом, помещает их на поддон в соответствии с подтвержденной схемой поддона.
Эталонная конфигурация паллетирования включает в себя:
- 6-осевой робот.
- Вакуумный захват.
- Приблизительно 1,6 м буферный конвейер.
- Система управления паллетированием.
- Защитное ограждение.
Справочные характеристики робота
| Параметр | Эталонная конфигурация |
|---|---|
| Количество осей | 6 осей |
| Номинальный макс. полезной нагрузки | 30 кг |
| Достигать | 1900 мм |
| Мощность | 3,5 кВт |
| Рейтинг защиты | IP54 |
| Питание | Однофазный 220В/50Гц |
Номинальная полезная нагрузка робота не соответствует допустимому весу одной коробки. Фактическая пропускная способность должна учитывать вес захвата, центр тяжести коробки и условия эксплуатации.
Размеры поддонов, высота штабелирования, расположение слоев и фактическая скорость паллетирования должны быть подтверждены отдельно на основе спецификаций картонной коробки и планировки площадки.
Управление и настройка ключа
Координация работы станции через систему управления
В эталонной системе используются ПЛК и сенсорные экраны Siemens, включающие серводвигатели Inovance и приводы переменной частоты (VFD), а также пневматические компоненты AirTAC для управления работой оборудования и передачей данных от станции к станции.
| Элемент конфигурации | Эталонная конфигурация |
|---|---|
| Материалы основного корпуса | Нержавеющая сталь, сталь и алюминий |
| ПЛК | Сименс |
| Сенсорный экран | Сименс |
| Сервомотор | Инновации |
| ВФД | Инновации |
| Пневматические компоненты | ЭйрТАК |
| Система горячего расплава клея | Робатех |
Конкретные бренды, модели и конфигурации подлежат окончательному техническому предложению.
Ключевые технические параметры
Эталонная конфигурация упаковочного оборудования для футляров для кофейных пакетов
| Параметр | Подробности |
|---|---|
| Модель машины | АФ-С100 |
| Обработка продукта | Расфасованные пакеты из кофейных зерен |
| Эталонная сумка Вес | 250 г, 500 г, 1000 г |
| Стабильная скорость упаковки | 4 — 8 случаев/минута |
| Справочная договоренность | 2×3, 2×4, 2×5 |
| Ориентация/организация продукта | Переверните, чтобы встать сбоку, рассчитанное расположение, поворот на 90° |
| Способ упаковки | Боковая загрузка |
| Тип коробки | Обертывающий корпус; высеченная конструкция должна соответствовать оборудованию |
| Метод герметизации | Термоплавкое клей герметизация |
| Рабочее напряжение | 220В/50Гц |
| Давление сжатого воздуха | ≥0,6 МПа |
| Нисходящая конфигурация | Варианты включают поточное взвешивание, транспортировку буфера и роботизированное паллетирование |
Производственная мощность зависит от фактического продукта, количества мешков на корпус, структуры коробки, а также времени цикла восходящих и последующих процессов. Размеры оборудования, общая мощность и вес будут подтверждены на основе окончательной конфигурации и компоновки.
Образец тестирования и подтверждение проекта
Проверка схемы упаковки с использованием реальных кофейных пакетов и картонных коробок
Даже для кофейных продуктов одинакового веса размеры пакетов, уровни надувания и конфигурации уплотнений могут различаться Для подтверждения конфигурации оборудования рекомендуется предоставить для оценки фактические готовые пакеты и пробные картонные заготовки.
Рекомендуется совместно подтвердить следующие пункты
- Транспортировка кофейного мешка и направление подачи.
- Эффект переворачивания и переворачивания сумки (стоя на краю).
- Организация подсчета и группировки.
- Группа изделий вращение на 90°.
- Процесс боковой загрузки корпуса.
- Состояние пакетов и края уплотнения после оболочки.
- Формирование картонной коробки, складывание клапанов и герметизация термоплавким клеем.
- Требования к регулировке для различных спецификаций.
- Функция линейного взвешивания и требования к точности.
- Роботизированная система комплектации и паллетирования.
- Общее время цикла линии при непрерывной работе.
Условия испытаний и критерии приемки должны быть согласованы на этапе подтверждения проекта.
Предотгрузочная инспекция
Проверка координации всего процесса упаковки
Для предотгрузочного контроля рекомендуется использовать согласованные продукты, картонные заготовки и конфигурации корпуса для наблюдения за непрерывной работой оборудования от подачи до готовой продукции.
Ключевые пункты проверки включают в себя:
- Плавность транспортировки кофейных пакетов.
- Соответствие требований переворачиванию и переворачиванию мешка.
- Точность подсчета и расстановки.
- Стабильность процессов вращения и бокового толкания.
- Нормальная работа по сбору, формованию и позиционированию картонных заготовок.
- Координация действий по складыванию клапанов и нанесению клея.
- Внешний вид и качество склеивания запечатанных корпусов.
- Соответствие весовой и последующей транспортировки согласованным требованиям.
- Соответствие роботизированного обращения с чехлами и паллетирования настройкам.
- Соответствующие функции сигнализации, аварийной остановки и защиты безопасности.
Фактические пункты приемки, продолжительность эксплуатации и критерии сдачи должны основываться на технических требованиях, подтвержденных обеими сторонами.
Фактическое видео операции
Просмотр всего процесса от подачи кофейного пакетика до паллетирования
Используйте видео фактической работы продукта, чтобы понять, как кофейные пакеты переворачиваются и переворачиваются, располагаются в указанном узоре, поворачиваются на 90° и вставляются в корпус вбок. Ключевые этапы процесса для наблюдения:
Кофейный пакет infeed → Перевертывание, чтобы стоять на стороне → Подсчет и аранжировка → 90° поворот → Боковой толчок в корпус → Складка и склеивание клапана → Выгрузка корпуса → Встроенное взвешивание → Роботизированное паллетирование
Подробная информация о типе сумки, количестве в каждом футляре и конфигурации оборудования, показанная на видео, должна быть указана рядом с информацией на дисплее, чтобы определить, подходит ли решение вашему конкретному продукту.
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
Включает ли это оборудование начинку из кофейных зерен и запечатывание пакетов?
Это оборудование обрабатывает предварительно упакованные пакеты кофе, уделяя особое внимание обработке продукта ниже по потоку, упаковке корпуса и герметизации корпуса. Заполнение и герметизация пакетов в кофейных зернах выше по потоку выполняются с помощью отдельного упаковочного оборудования.
С какими грузами мешков можно справиться?
Эталонные проекты включают 250 г, 500 г, и 1000 г пакетиков кофе Пригодность зависит от таких факторов, как размеры пакета, толщина, форма, тип уплотнения, и состояние входящих пакетов; вес сам по себе не является единственным определяющим фактором.
Сколько сумок может поместиться в каждом случае?
Эталонные проекты включают конфигурации по 6, 8, и 10 мешков на каждый случай, расположенные в 2×3, 2×4, и 2×5 шаблонов соответственно Другие количества упаковки и расположения могут быть оценены при получении образцов и конкретных требований.
Какова скорость упаковки?
Эталонная скорость упаковки составляет 48 ящиков в минуту, в зависимости от спецификаций кофейного пакета, количества на ящик, структуры коробки и условий входящего продукта. при интеграции систем взвешивания и паллетирования необходимо также учитывать общее время цикла линии.
Может ли он подключиться к существующим машинам для упаковки кофе?
Мы можем оценить планы интеграции на основе существующих спецификаций разгрузки упаковочной машины. Требуемая информация включает скорость разгрузки, высоту конвейера, направление подачи, ориентацию мешка и компоновку объекта.
Используется ли стандартная клейкая лента для герметизации картонной коробки?
В этом решении используются заготовки для обертывания корпуса и термоклеевая герметизация. Если требуется герметизация ленты, конструкция коробки и конфигурация оборудования должны быть подтверждены отдельно.
Какие корректировки необходимы при изменении спецификаций кофейных пакетов?
Регулировки могут включать направляющие конвейера, положения укладки продукта, количества компоновки, выравнивание загрузки корпуса и положения формования/уплотнения коробки. Конкретный объем и метод регулировки зависят от различий между спецификациями.
Могут ли коробки с неправильным весом автоматически отбраковаться?
В конфигурацию системы может быть включено поточное взвешивание Если требуется автоматическое отклонение, то в предложении должны быть четко определены механизм отклонения, критерии принятия решения и соответствующие функции; само наличие весового оборудования не гарантирует эту возможность.
Может ли робот справиться с коробками по 30 кг?
30 кг относится к номинальной максимальной полезной нагрузке робота. допустимый вес коробки должен учитывать вес захвата (конечного рабочего органа) и проверяться на основе центра тяжести и условий эксплуатации.
Можно ли добавить функции печати и маркировки?
Требования к поточной печати и маркировке могут быть учтены; мы оценим место установки, размер этикетки, ориентацию приложения, интерфейсы данных и общую скорость линии. Этот модуль требует отдельного обзора конфигурации.
Требуются ли образцы перед оформлением заказа?
Мы рекомендуем предоставить реальные образцы кофейных пакетов, картона или картонных коробок, а также чертежи высечки. Физическое тестирование помогает проверить стадию продукта, нагрузку боковым толканием и эффективность герметизации.
Получите решение для упаковки чехлов в кофейный пакет
Укажите подробную информацию о ваших кофейных пакетиках, картонных коробках и целевом объеме.
AFPAK может помочь в определении решения для автоматической упаковки корпусов и упаковки в конце линии на основе вашей фактической продукции, требований к упаковке и условий эксплуатации.
Просьба предоставить:
- Фотографии и реальные образцы кофейных пакетов.
- Вес и размеры отдельных сумок.
- Количество пакетов в коробке и целевое расположение.
- Образцы картонных коробок, размеры и картонные чертежи.
- Скорость разгрузки и высота конвейера упаковочной машины переднего хода.
- Целевой выход упаковки корпуса.
- Планировка объекта и доступное пространство.
- Местное электроснабжение и характеристики сжатого воздуха.
- Требования к поточному взвешиванию или печати/маркировке.
- Общий вес на корпус, размеры поддона и целевой рисунок паллетирования.
На основании этой информации мы определим
- Метод ориентации и обращения с кофейным мешком.
- Количество на корпус и расположение продукта.
- Механизм боковой загрузки и конструкция, образующая картонные коробки.
- Конфигурация термосвариваемого клея.
- Интерфейсы транспортировки и оборудования вверх/вниз по течению.
- Настройка взвешивания и паллетирования.
- Предполагаемая пропускная способность, компоновка оборудования и окончательное техническое предложение.
Подготовьте детали проекта и образец информации выше для вашего запроса.