AF-C100 Kahve Torbaları için Otomatik Kasa Paketleyici
Otomatik torba çevirme, sayma ve düzenleme, yandan itmeli yükleme ve sıcakta eriyen yapışkan sızdırmazlık
Gerçek hız ve konfigürasyon torba boyutlarına, torba durumuna, kasa başına miktara, karton yapısına ve yukarı akış ürün akışına bağlıdır.
Ürüne Genel Bakış
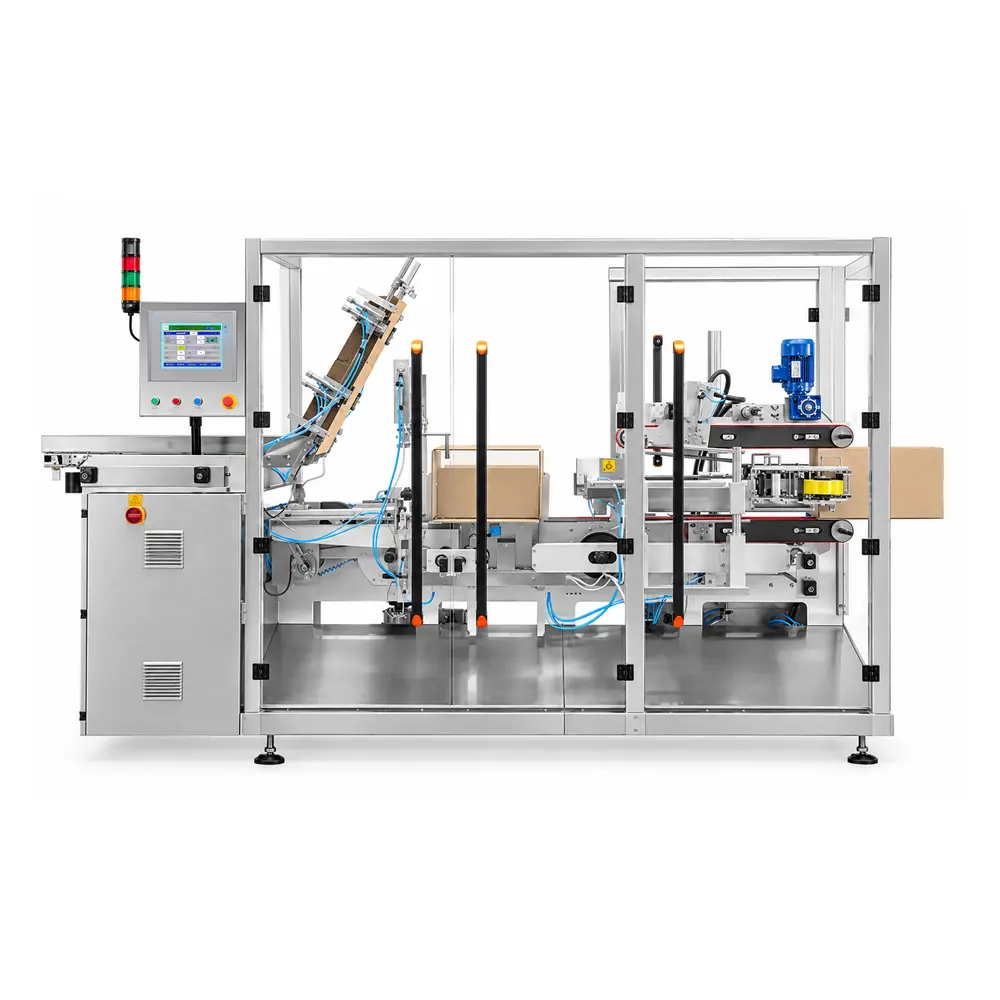
Paketlenmiş kahve çekirdeği torbalarının hat sonu muhafazası için özel olarak tasarlanan bu sistem, torba çevirmeyi (yan durma konumuna), saymayı ve düzenlemeyi, 90° döndürmeyi, yandan itmeli yüklemeyi ve Sarma Kutusunu oluşturmayı ve Kapak sızdırmazlığı.
Ekipman, yukarı akışlı kahve paketleme hatlarına bağlanır ve bitmiş kahve poşetlerinden paletli kasalara kadar tüm hat sonu sürecini tamamlamak için isteğe bağlı hat içi tartım, tampon konveyörleri ve robotik paletleme ile yapılandırılabilir.
Bitmiş Torba Beslemesinden Case Outfeed'e
Otomatik kahve poşeti kılıfı paketleyicisi, yukarı akış paketleme işlemlerine bağlanır, doldurulmuş ve mühürlenmiş kahve poşetlerini alır ve bunları önceden ayarlanmış miktarlara ve düzenleme modellerine göre düzenler.
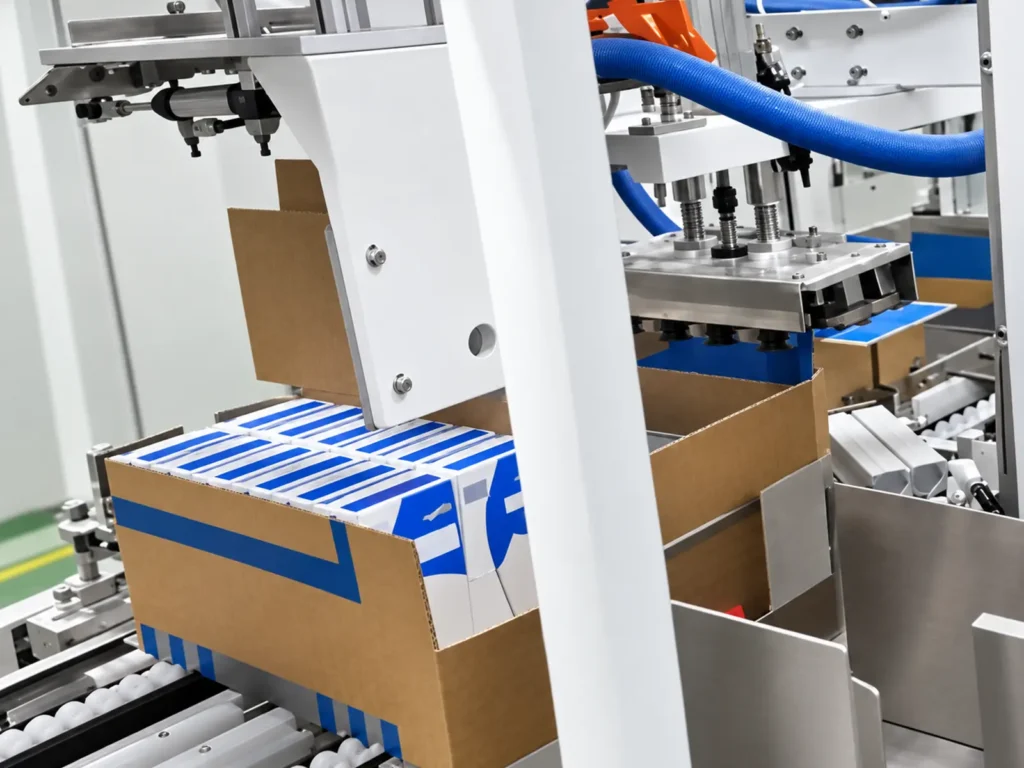
Torbalar yan ayakta pozisyona çevrildikten, sayıldıktan ve gruplandırıldıktan sonra, bir itici mekanizma tüm grubu önceden oluşturulmuş, konumlandırılmış bir kartona yüklemeden önce ürün grubu 90° döner. Makine daha sonra kanatları otomatik olarak katlar ve sıcakta eriyen yapıştırıcı kullanarak kasayı kapatır.
Ürün organizasyonu ve karton oluşturma, yükleme noktasında birleşen özel istasyonlarda gerçekleşir Müşteriler, üretim hacmine, ürün özelliklerine ve fabrika düzenine göre tartım sistemleri, konveyörler ve robotik paletleyiciler gibi ek hat sonu ekipmanlarını - yapılandırabilirler.
Kahve Torbası Özellikleri ve Kasa Paketleme Düzenlemesi
Gerçek Çanta Türüne ve Kasa Başına Miktarına Göre Yapılandırma
Kahve poşetinin şekli, kalınlığı, conta tipi, artık hava hacmi ve paketleme sırasındaki yönelimi gibi faktörlerin tümü gruplandırma ve kasa yükleme süreçlerini etkiler. Ekipman çözümü, gerçek ürün numunelerine ve karton yapısına göre sonuçlandırılmalıdır.
Aşağıdaki tabloda bir referans projeden elde edilen ambalaj kombinasyonları listelenmektedir:
| Kahve Poşeti Şartnamesi | Vaka Başına Miktar | Paketleme Düzenlemesi | Referans Karton Boyutları (L × W × H) |
|---|---|---|---|
| 1000 gr/torba | 6 çanta | 2×3 | 250×285×310mm |
| 500 gr/torba | 6 çanta | 2×3 | 250×285×195 mm |
| 250 gr/torba | 8 çanta | 2×4 | 325×220×280 mm |
| 250 gr/torba | 10 torba | 2×5 | 420×220×170mm |
Yukarıdakiler belirli bir proje için referans kombinasyonlarıdır; uygunluk sadece torba ağırlığına göre belirlenemez Diğer torba türleri, vaka başına miktarlar ve karton özellikleri numunelerin sağlanması üzerine değerlendirilebilir.
*2×2 bir düzenleme seçeneği olarak listelenmiştir; belirli torba ve karton kombinasyonu onaylanmaya tabi kalır.

Makine Galerisi
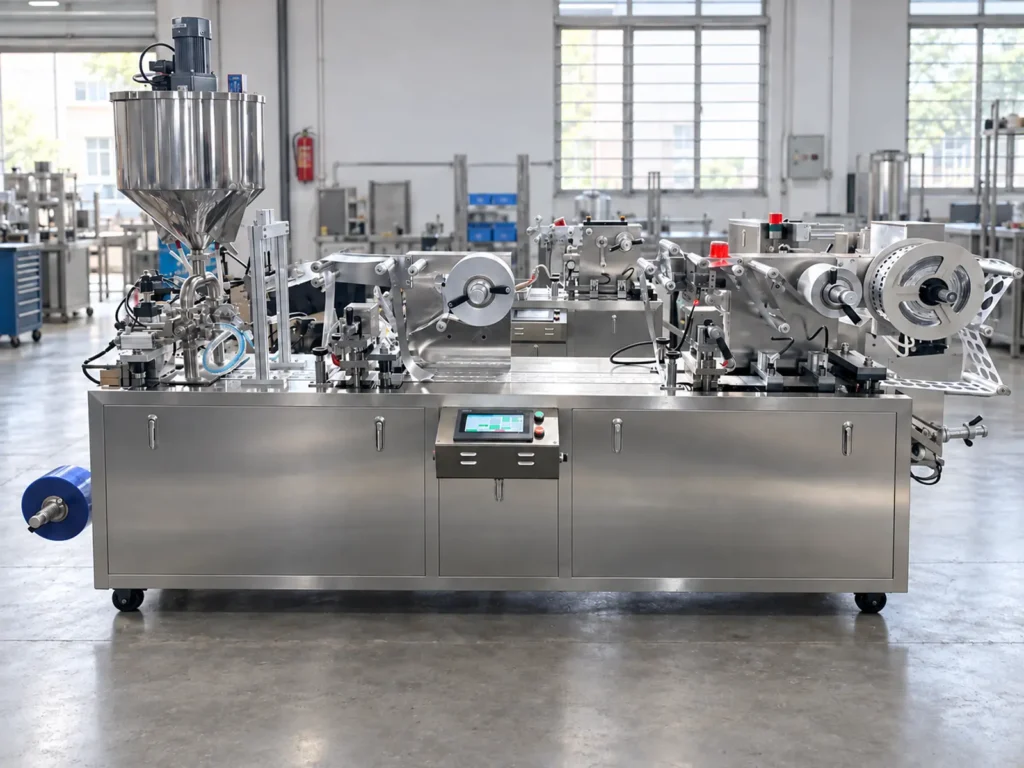
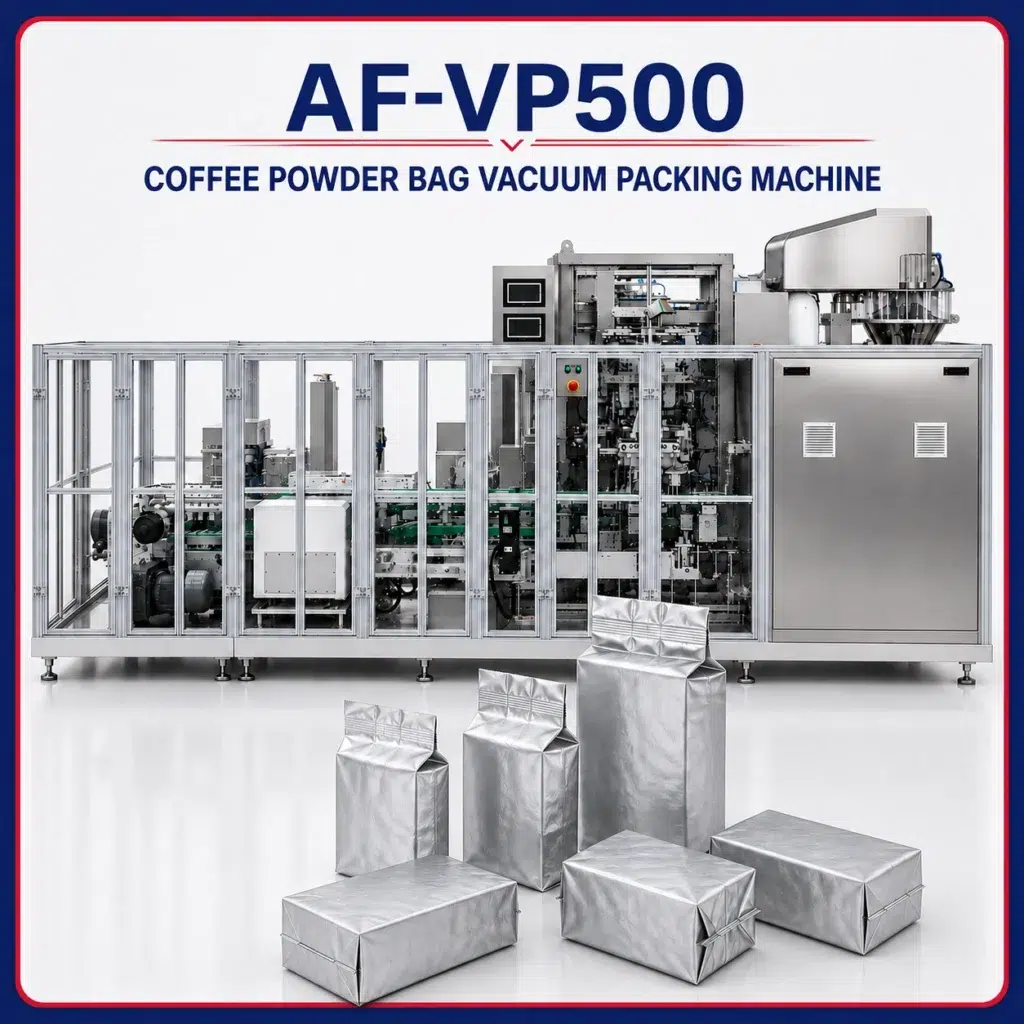
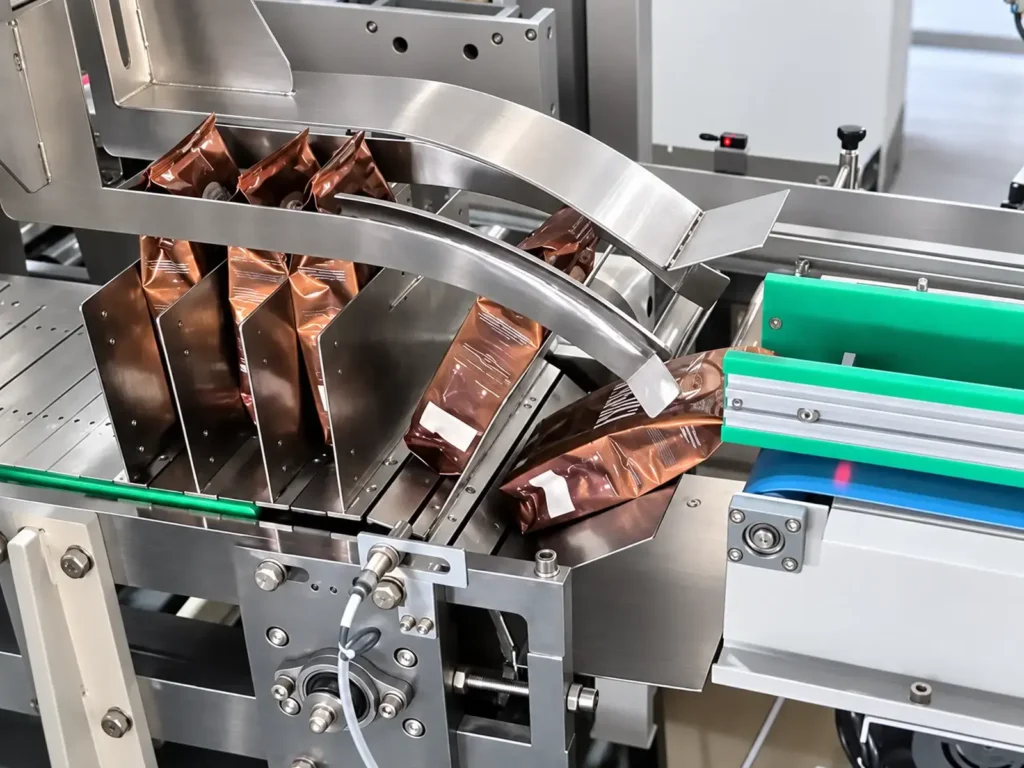
Kasa paketleyicisinden komple makineden yükleme ve şekillendirme alanlarına geçin.
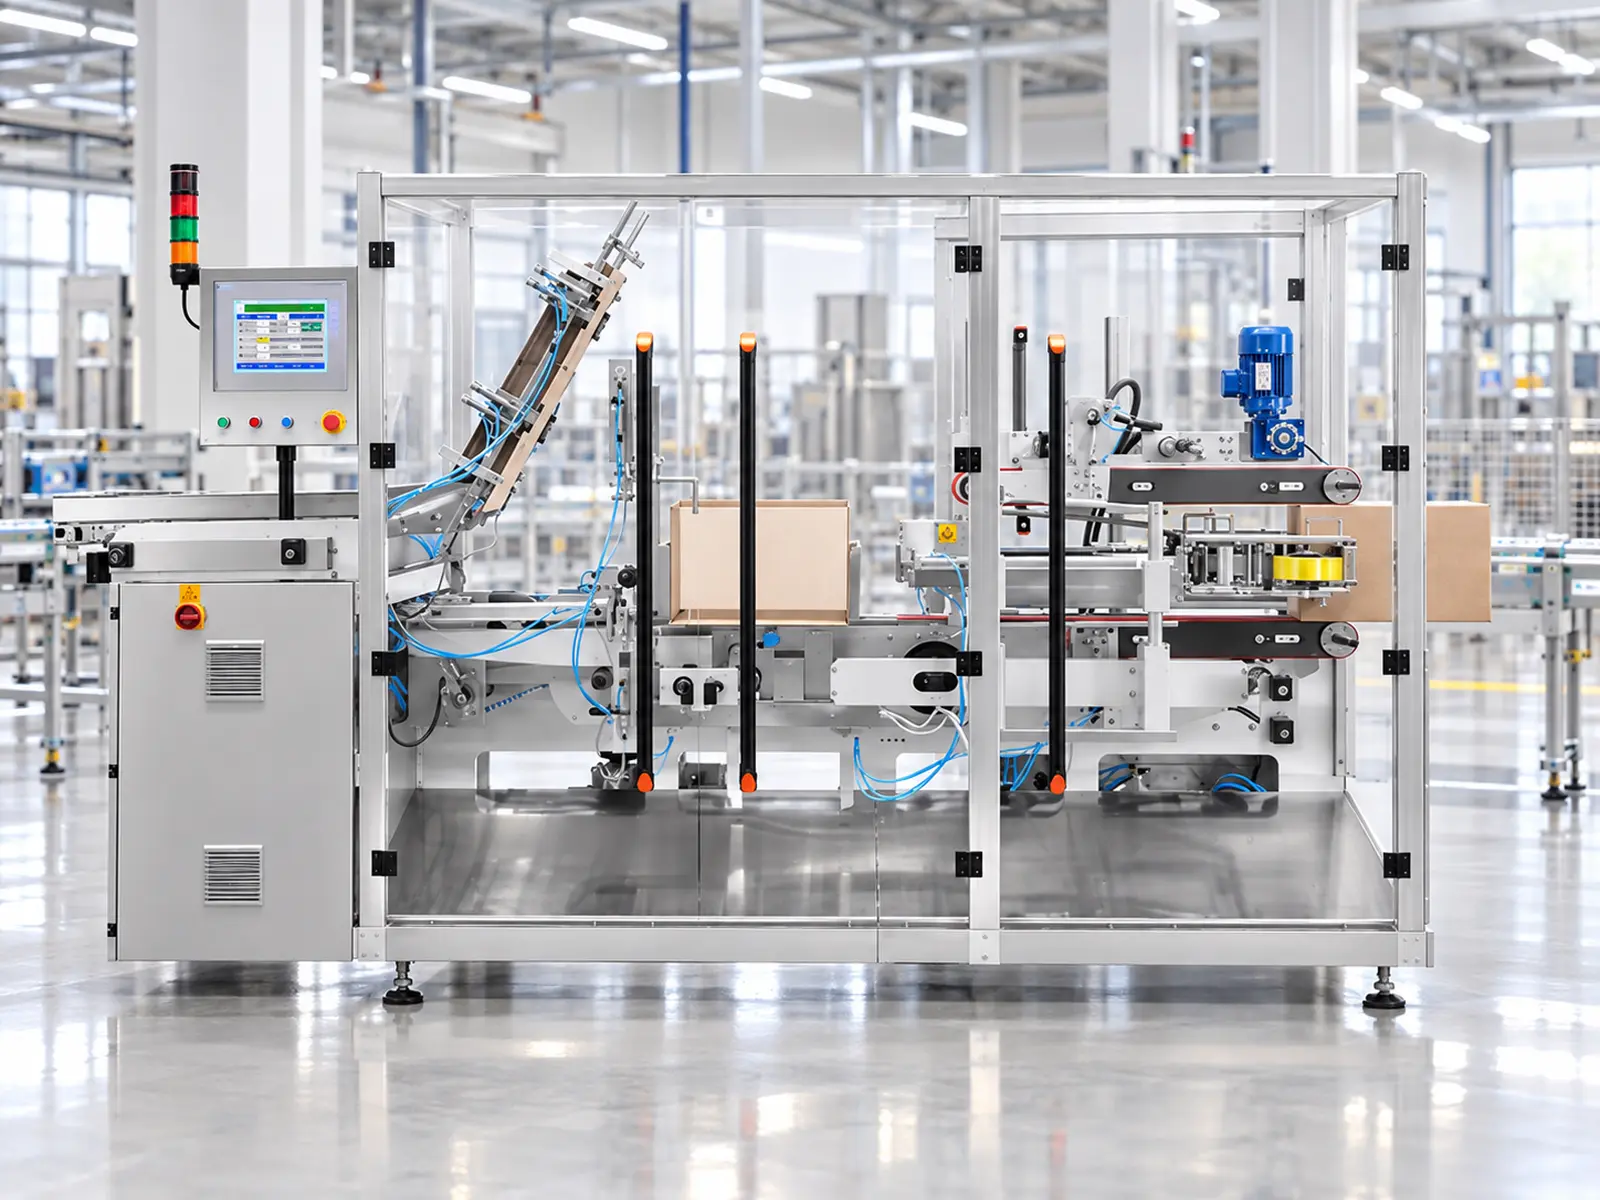
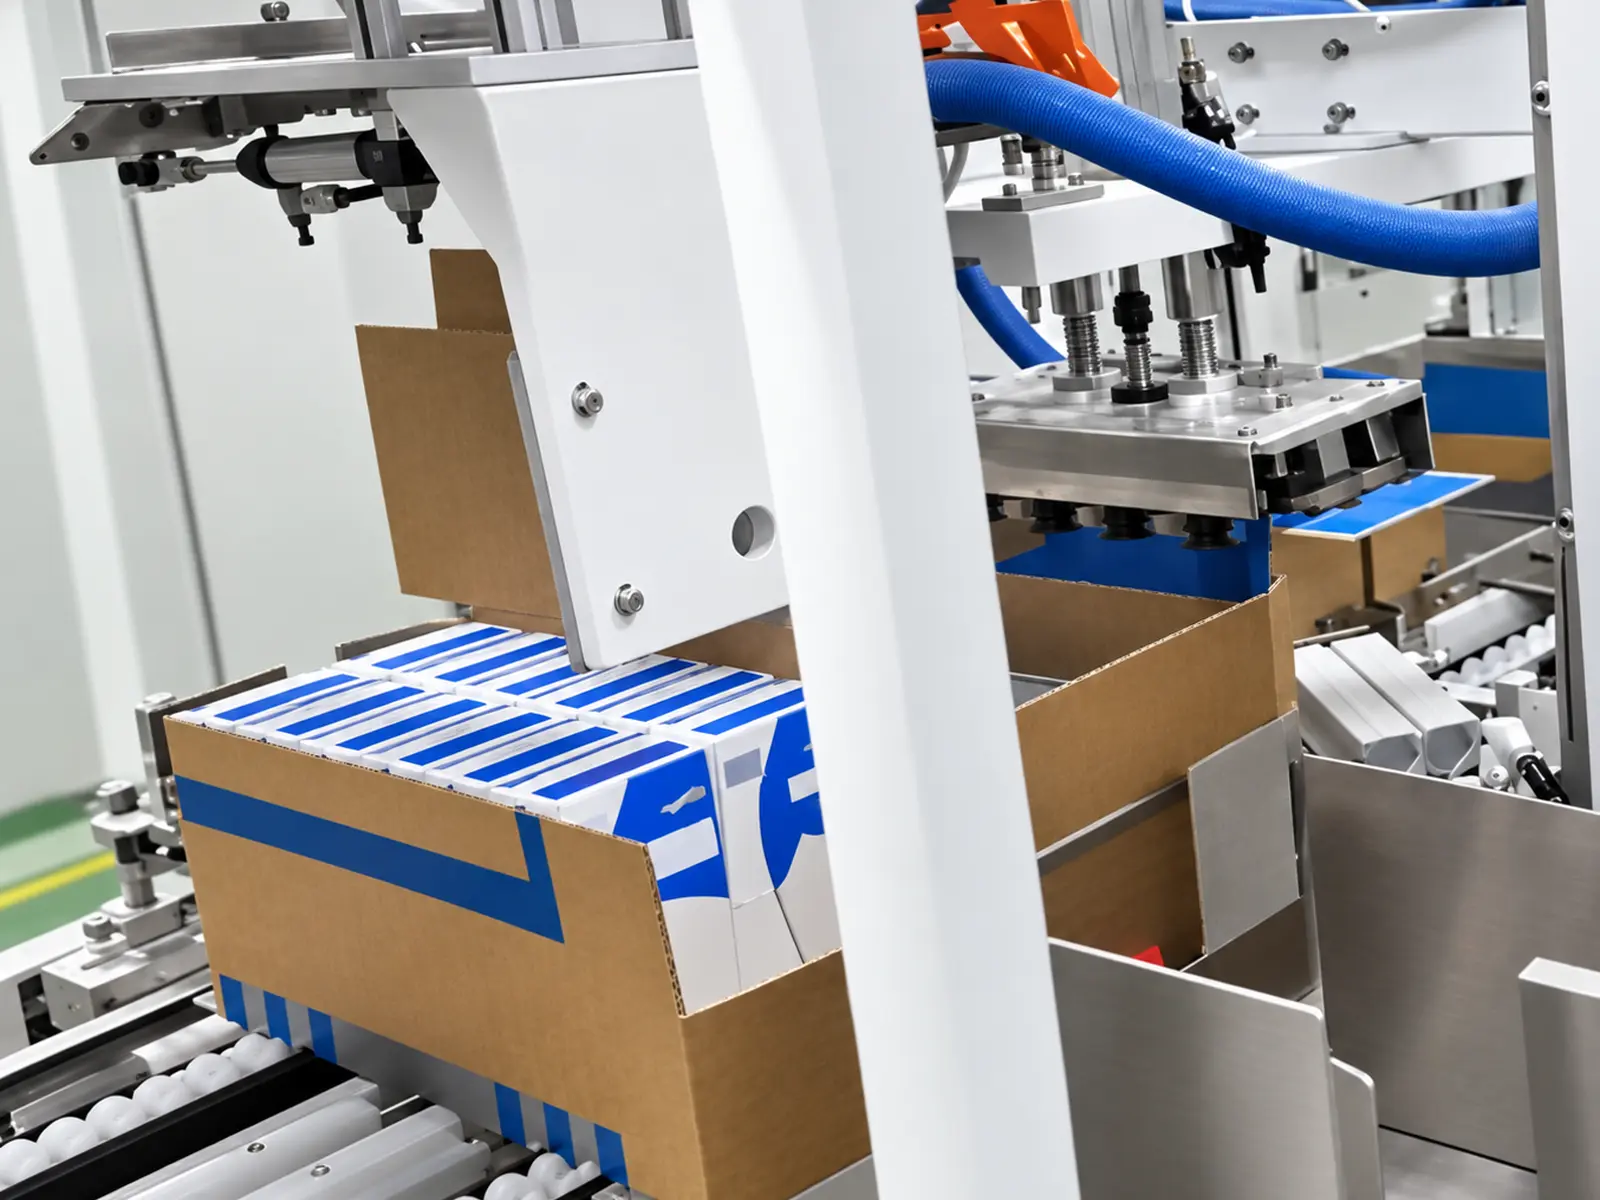
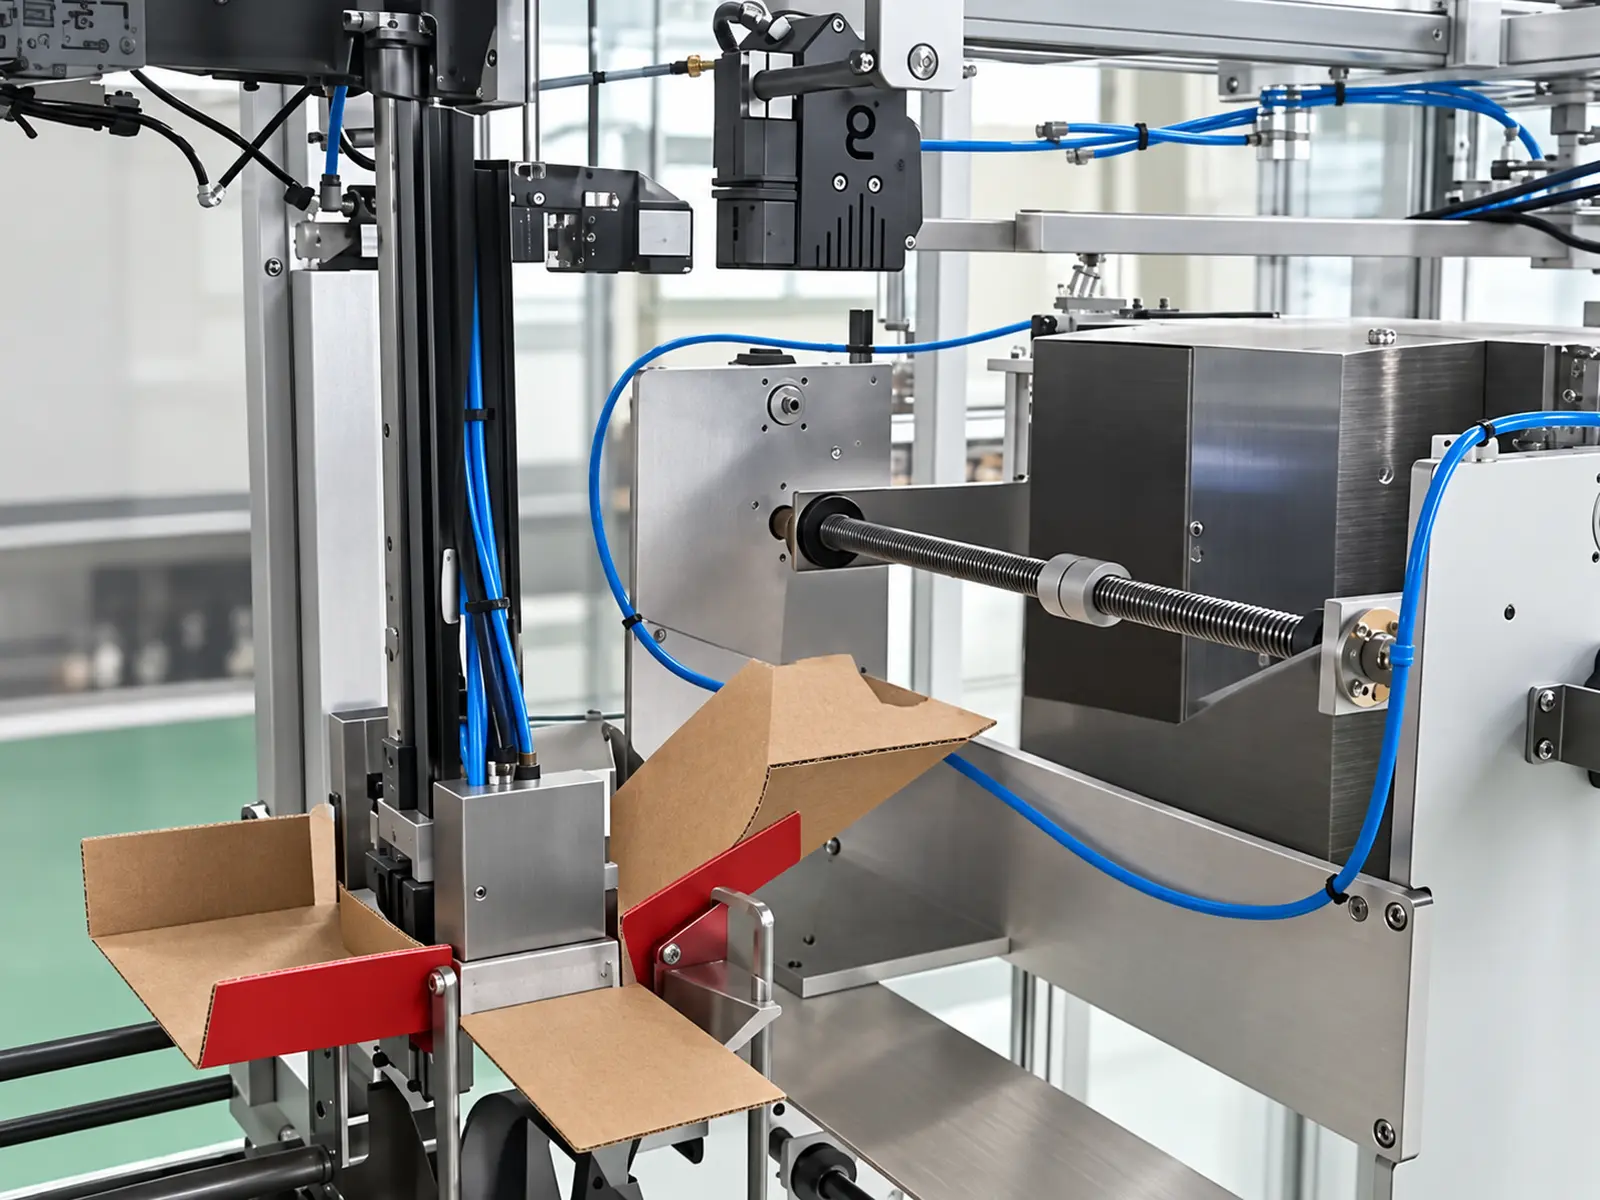
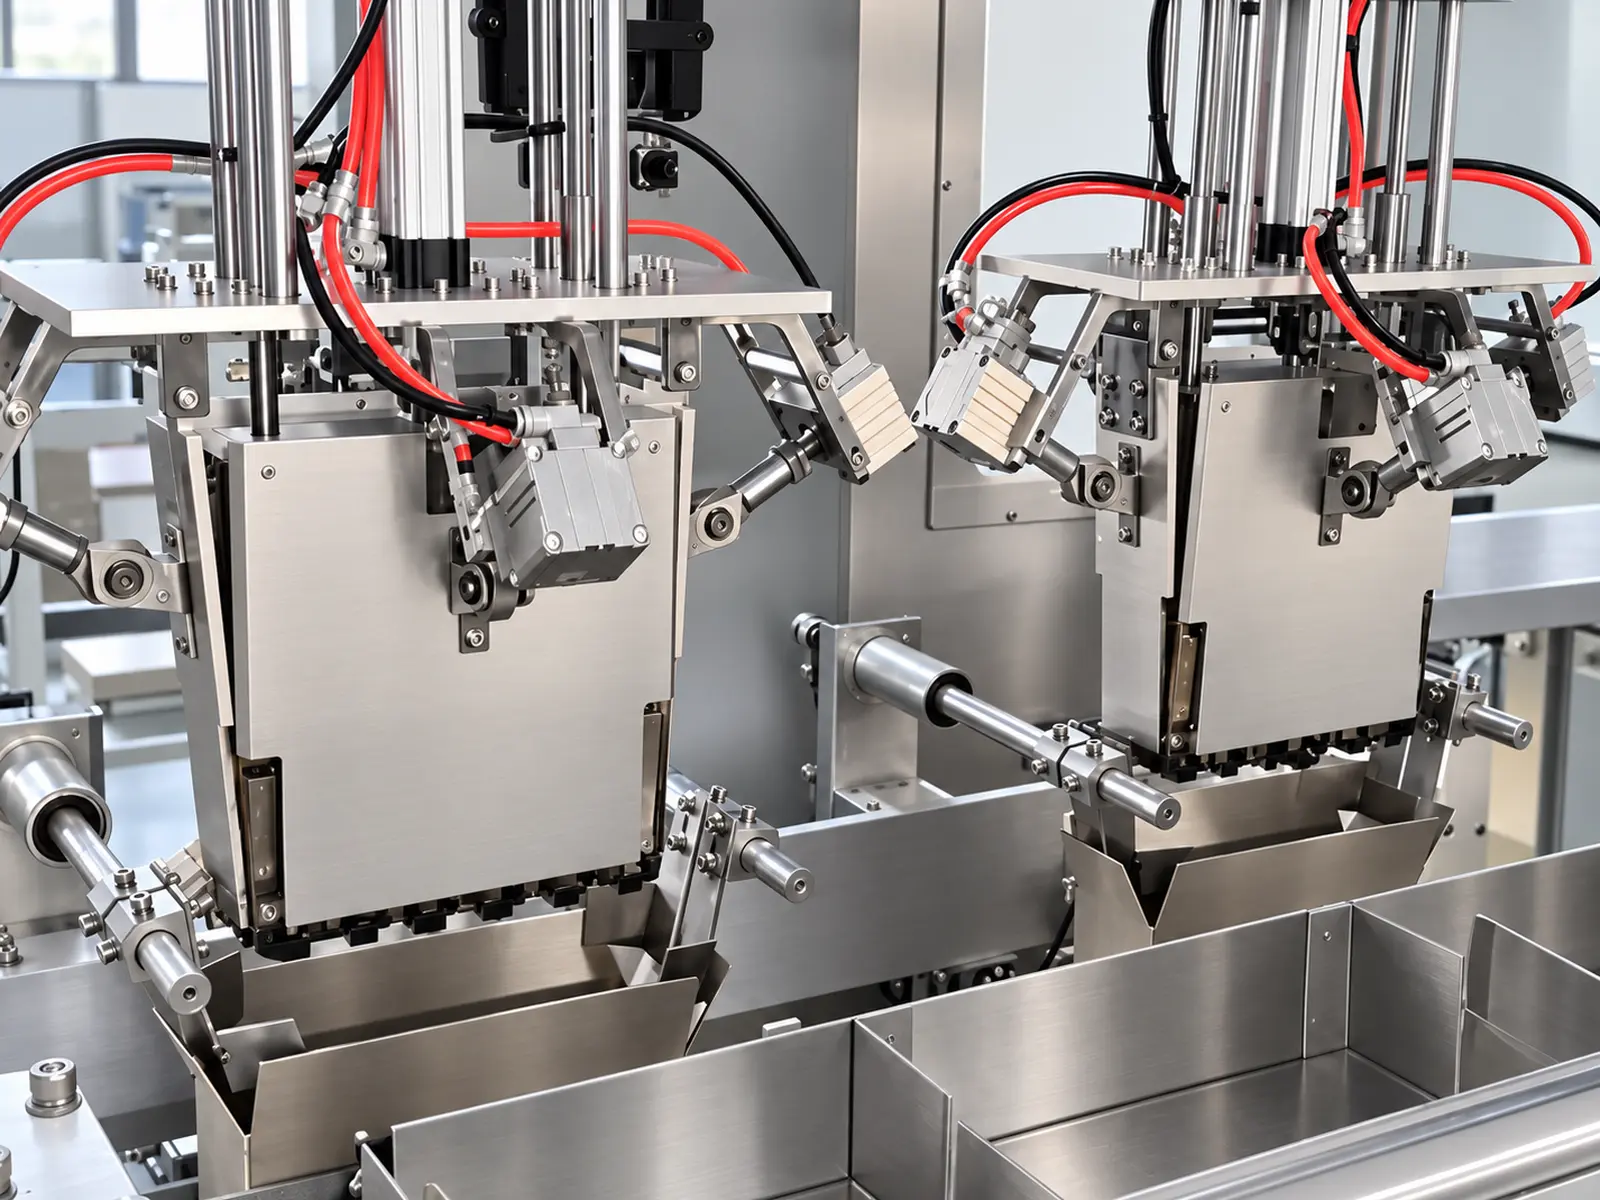
5'in 1. resmi
İş akışı
Paketleme İstasyonunda Kahve Torbası Taşıma ve Karton Şekillendirme Entegrasyonu
Kahve Torbası Taşıma Süreci
- Bitmiş torba besleme
- Dik yan konuma döndürme
- Sayım ve düzenleme
- Ürün grubunun 90° dönüşü
- Kartona yanal itme
Karton Hazırlama Süreci
- Sarma Kutusu boş kaynağı
- Toplama ve şekillendirme
- Paketleme istasyonuna taşıma
- Yükleme için konumlandırma
Kasa Sızdırmazlık ve Downstream Süreci
- Otomatik kapak ve sekme katlama
- Sıcakta eriyen yapışkan sızdırmazlık
- Kasa tahliyesi
- Hat içi tartım ve tampon taşıma
- Robotik paletleme
Tartım, taşıma ve paletleme modüllerinin konumlandırılması ve entegrasyonu nihai üretim hattı düzenine göre belirlenir.
Otomatik Çanta Çevirme, Sayma ve Düzenleme
Kasa yüklemeden önce ürünleri organize etmek
Kahve poşetleri kasa paketleyicisine girdikten sonra ekipman bunları gerekli yan ayakta oryantasyona çevirir, ardından sayar ve kasa başına hedef miktara göre düzenler.
Bu işlem, yükleme istasyonuna giren ürün grubunun tanımlanmış bir miktara, yönelime ve düzenlemeye sahip olmasını sağlayarak onu daha sonraki 90 derecelik dönüş ve yandan itmeli yüklemeye hazırlar.
Referans konfigürasyonları 2×3, 2×4 ve 2×5 düzenlemelerini içerir.Kahve poşetlerinin gerçek boyutlarına ve durumuna göre belirli ürün işleme mekanizmaları ve ayarlama yöntemleri onaylanmalıdır.
Besleme gereksinimleri
Ürün elleçleme ve kasa yükleme arasında yumuşak bir geçiş sağlamak için, yukarı akış konveyör sistemi aşağıdaki koşulları karşılamalıdır:
- Kahve poşetleri zaten mühürlü.
- Besleme yönelimi önceden ayarlanmış yönelimle eşleşir.
- Çanta şekli ve durumu nispeten tutarlıdır.
- Çarpık torbalardan, devrilmiş torbalardan veya anormal istiflemeden kaçınma.
- Taşıma kadansı aşağı akış işleme kapasitesiyle eşleşir.
Üretim hattı tasarım aşamasında yukarı akış paketleme makinesinin boşaltma yüksekliği, taşıma yönü ve ürün aralığı karşılıklı olarak onaylanmalıdır.
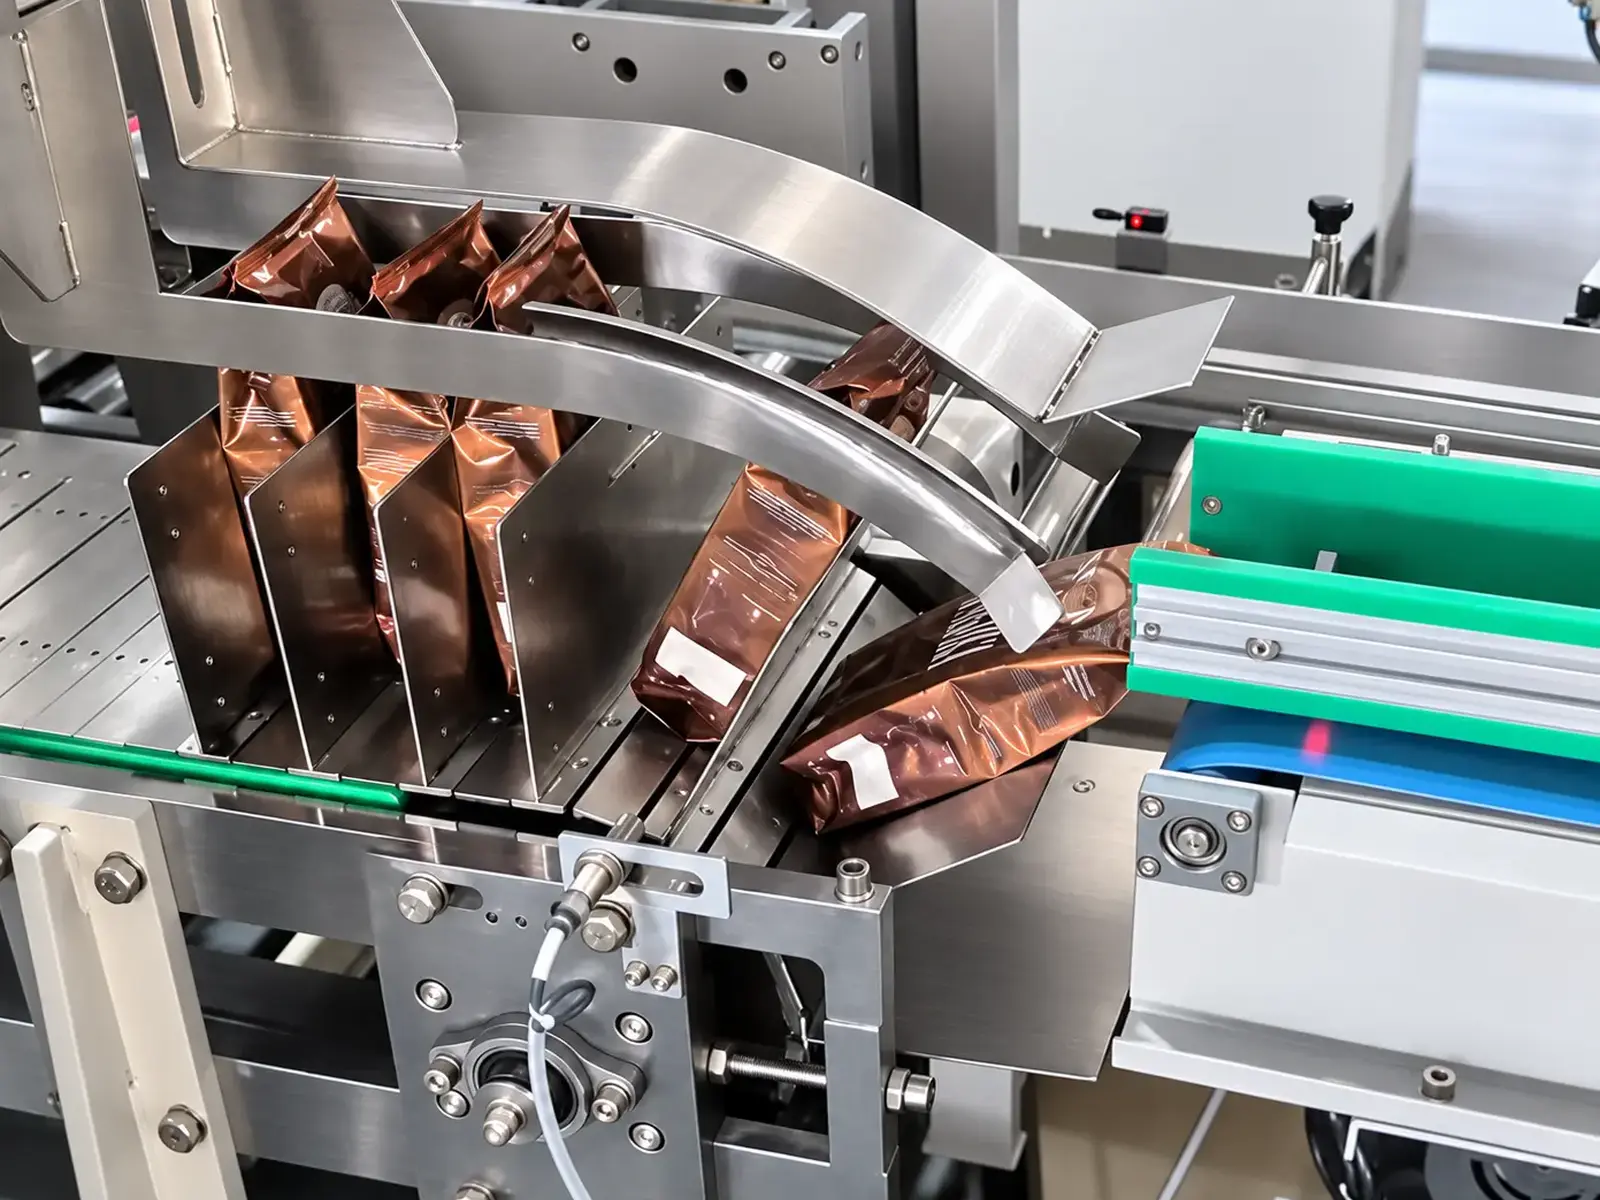
90° Döner ve Yandan İtmeli Kasa Yükleme
Düzenlenen kahve poşeti grubunun kartona yüklenmesi
Sayma ve düzenleme işleminden sonra, ekipman ürün grubunu gerekli yükleme yönüne 90° döndürür ve daha sonra kartona yüklemek için bir yandan itme mekanizması kullanır.
Yandan itmeli yükleme, ürün grubu boyutlarının karton açıklığı ve iç boşluğa uymasını gerektirir. Çözelti doğrulaması sırasında yükleme işlemi ve yükleme sonrası durum, gerçek torba kalınlığı, paketleme yoğunluğu ve karton boyutlarına göre doğrulanmalıdır.
Numune testinin temel yönleri şunları içerir:
- Ürün grubunun önceden ayarlanmış düzenlemeyi sürdürüp sürdürmediği.
- İtme işleminin düzgün olup olmadığı.
- Torba gövdesinin veya conta kenarlarının ezilme veya aşınma sorunu yaşayıp yaşamadığı.
- Ürün pozisyonunun yükleme sonrasında gereksinimleri karşılayıp karşılamadığı.
- Kartonun önemli deformasyon gösterip göstermediği.
Sarma-etrafında Kasa Şekillendirme ve Sıcak-Eriyik Tutkal Sızdırmazlık
Boş alımdan yükleme sonrası sızdırmazlığa kadar
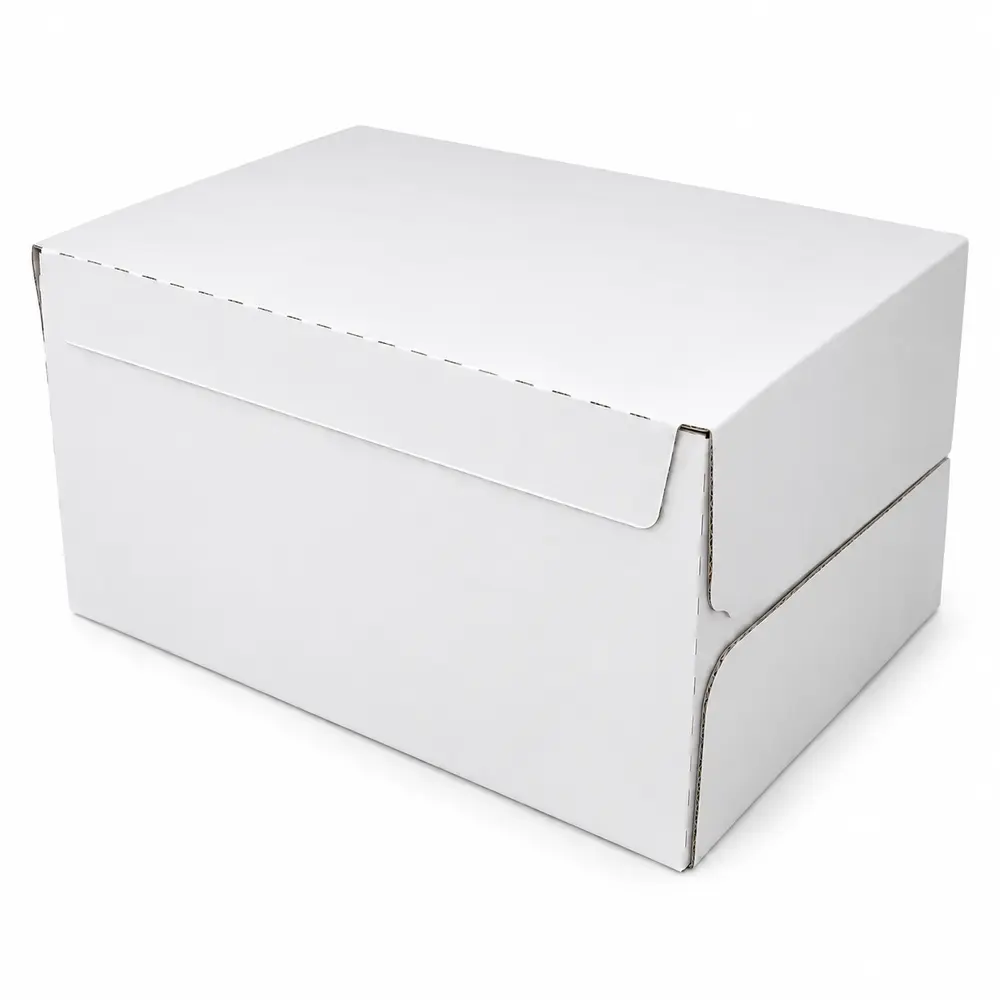
Ekipman, boş alma, şekillendirme ve yükleme istasyonuna taşıma işlemlerini gerçekleştirmek için mekanizma ile uyumlu Sarma-etrafında Kasa boşluklarını kullanır.Kahve torbaları kartona yüklendikten sonra, ekipman önceden belirlenmiş bir sırayla kanatları ve panelleri katlar ve sıcakta eriyen yapıştırıcı kullanarak sızdırmazlık işlemini tamamlar.
Kartonun kalıp kesim yapısı, boyutları, sertliği ve malzemesi ekipmanın operasyonel gereksinimlerini karşılamalıdır. Şekillendirme, yükleme ve sızdırmazlık aşamalarında uyumluluğu sağlamak için karton spesifikasyonları ürün düzenleme tasarımıyla eş zamanlı olarak sonuçlandırılmalıdır.
Karton Şartname Detayları
- Düz kalıp kesim düzeni (katlanmamış).
- Şekillendirilmiş karton boyutları (dış ve iç/açıklık).
- Levha malzemesi, kalınlığı ve sertliği.
- Kırışık çizgileri ve katlama yapısı.
- Sıcakta eriyen yapışkan uygulama noktaları.
- Gerçek yükleme sonrasında sızdırmazlık performansı.
Anahtar Mühendislik Özellikleri
Otomatik Yan Döndürme/Bekleme
Kahve poşetlerini paketleme için gerekli yönelime ayarlayarak sonraki sayım, gruplama ve düzenleme için tutarlı yem hizalaması sağlar.
Hedef Miktara Göre Sayma ve Düzenleme
Düzenleme modelini karton başına torba sayısına ve ürün boyutlarına göre yapılandırarak yükleme istasyonuna hazır ürün grupları oluşturur.
90° Ürün Grubu Rotasyonu
Yanal itme-yükleme yolu ile hizalanmak için oluşumdan sonra ürün grubunu yeniden yönlendirir.
Yanal İtme-Yükleme
Organize kahve poşetlerini kartona tek bir ünite olarak aktarmak için yanal bir itici mekanizma kullanır.
Sarma Kasası Şekillendirme ve Sıcakta Eriyen Sızdırmazlık
Boş şekillendirme, yükleme, otomatik kapak katlama ve yapışkanlı sızdırmazlığı kesintisiz bir iş akışına entegre eder.
Tartım ve Robotik Paletleme ile Entegrasyon
Aşağı yöndeki ekipman, doldurulmuş kartonların ağırlık muayenesi, taşınması ve robotik paletlenmesini gerçekleştirmek için proje gereksinimlerine göre yapılandırılabilir.
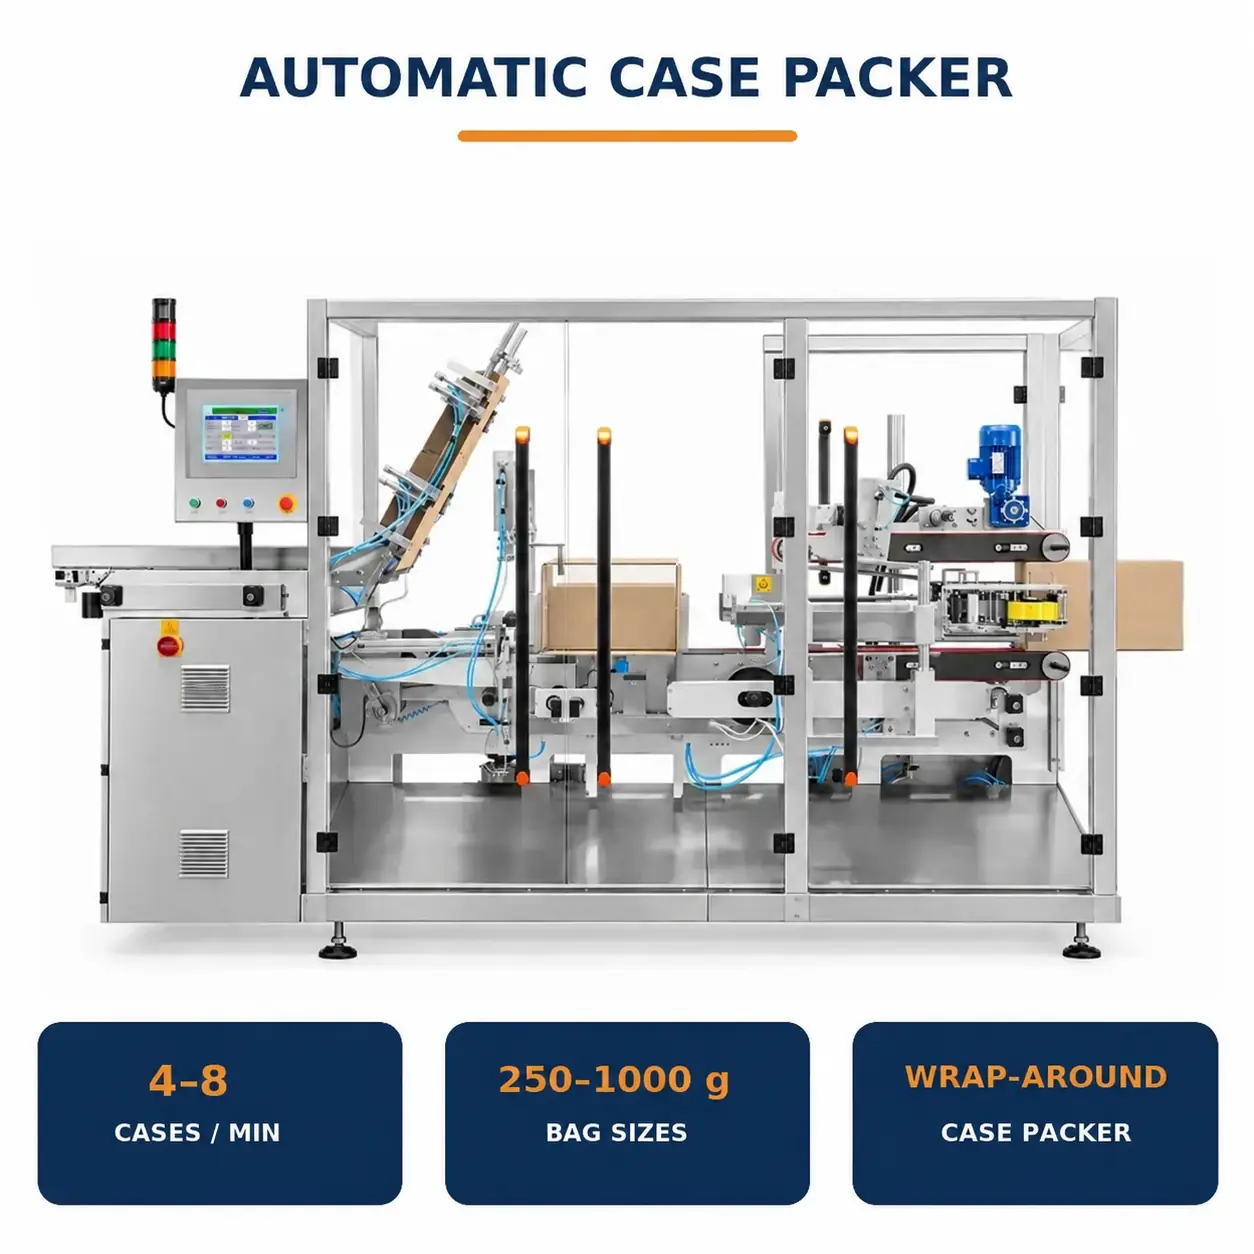
Üretim Hattı Entegrasyonu ve Saha Düzeni
Yukarı Akış Çıktısına ve Atölye Koşullarına Dayalı Düzen
Kasa paketleyici yukarı akış kahve paketleme konveyör hatları ile arayüz oluşturabilir.hat tasarımı kahve torbası besleme, karton boş ikmal, mühürlü karton boşaltma ve robotik paletleme bölgesi için hesap vermelidir.
Düzen doğrulaması şunları içerir:
- Yukarı yöndeki paketleme makinelerinin sayısı ve boşaltma hızları.
- Konveyör yüksekliği ve besleme yönü.
- Besleme/düzenleme mekanizmasına girildiğinde kahve poşetlerinin yönlendirilmesi.
- Kasa paketleyici ile aşağı akış ekipmanı arasındaki taşıma mesafesi.
- Operasyon, malzeme ikmali ve bakım için alan.
- Palet yerleştirme ve taşıma için koridorlar.
- Robot güvenlik muhafaza bölgesi.
Taşıma yolları ve ekipman konfigürasyonları atölyeye göre değişiklik gösterebilir; son ayak izi boyutları onaylanmış düzen çizimine tabidir.

Hat İçi Tartım
Tam kasa ağırlık denetimi için konfigürasyon
Mühürlü kartonlar, projenin gerektirdiği şekilde tam kasa ağırlık kontrolleri için hat içi tartım ekipmanına yönlendirilebilir.
Proje için referans tartım doğruluğu ±10–20 gr. Gerçek tartım performansı karton ağırlığına, taşıma hızına, ürün durumuna ve saha koşullarına göre doğrulanmalıdır.
Tolerans dışı alarmlar, otomatik reddetme, veri kaydı veya diğer sistemlere veri iletimi gibi işlevler gerekiyorsa, teklif aşamasında ilgili işlevsellik ve arayüz özellikleri tanımlanmalıdır.
Robotik Paletleme
Paletleme mühürlü kartonlar
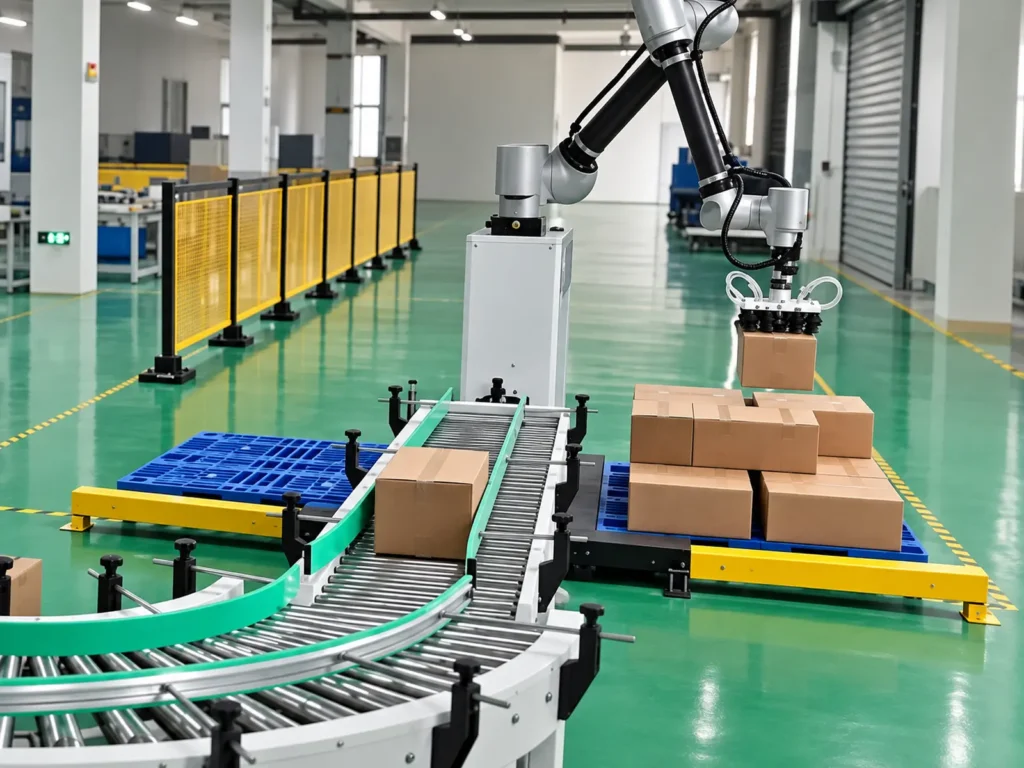
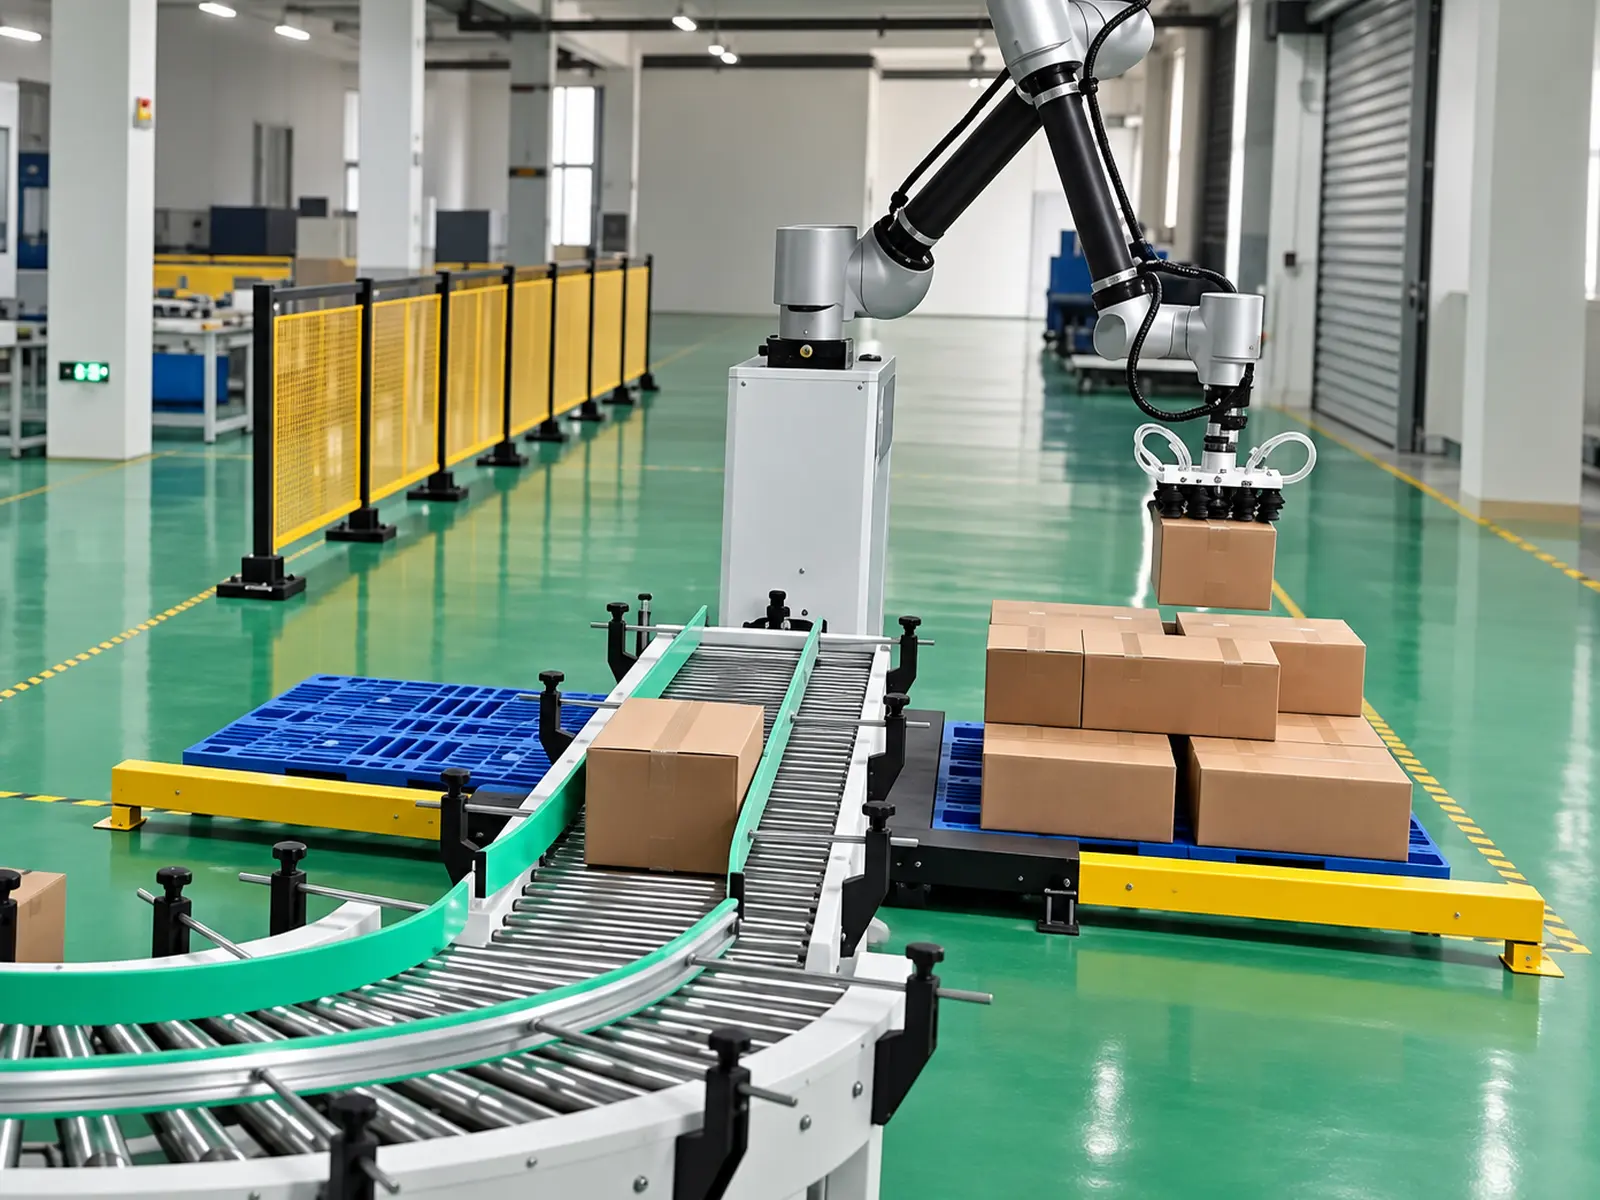
Aşağı yönde taşıma sonrasında kartonlar robotun teslim alma konumuna ulaşır; Vakum tutucuyla donatılmış robot, bunları onaylanmış paletleme modeline göre paletin üzerine yerleştirir.
Referans paletleme konfigürasyonu şunları içerir:
- 6 eksenli robot.
- Vakum tutucu.
- Yaklaşık 1,6 m tampon konveyör.
- Paletleme kontrol sistemi.
- Güvenlik eskrim.
Robot referans özellikleri
| Parametre | Referans Yapılandırması |
|---|---|
| Eksen sayısı | 6 eksen |
| Nominal maksimum. yük | 30 kg |
| Ulaşmak | 1900 mm |
| Güç | 3,5 kW |
| Koruma derecesi | IP54 |
| Güç kaynağı | Tek fazlı 220V / 50Hz |
Robotun nominal yükü, tek bir kartonun izin verilen ağırlığına eşit değildir Gerçek taşıma kapasitesi, tutucu ağırlığını, karton ağırlık merkezini ve çalışma koşullarını hesaba katmalıdır.
Palet boyutları, istifleme yüksekliği, katman düzeni ve gerçek paletleme hızı, karton özelliklerine ve saha düzenine göre ayrı ayrı onaylanmalıdır.
Kontrol ve Anahtar Yapılandırması
İstasyon operasyonlarını kontrol sistemi üzerinden koordine etmek
Referans sistemi, ekipman operasyonlarını ve istasyondan istasyona transferleri yönetmek için Inovance servo motorları ve değişken frekanslı sürücülerin (VFD'ler) yanı sıra AirTAC pnömatik bileşenlerini içeren Siemens PLC'leri ve dokunmatik ekranları kullanır.
| Yapılandırma Öğesi | Referans Yapılandırması |
|---|---|
| Ana Gövde Malzemeleri | Paslanmaz çelik, çelik ve alüminyum |
| PLC | Siemens |
| Dokunmatik ekran | Siemens |
| Servo Motor | Yenilik |
| VFD | Yenilik |
| Pnömatik Bileşenler | AirTAC |
| Sıcakta Eriyen Tutkal Sistemi | Robatech |
Belirli markalar, modeller ve konfigürasyonlar nihai teknik teklife tabidir.
Anahtar Teknik Parametreler
Kahve poşeti kutusu paketleme ekipmanı için referans konfigürasyonu
| Parametre | Ayrıntılar |
|---|---|
| Makine Modeli | AF-C100 |
| Ürün Handled | Önceden paketlenmiş kahve çekirdeği torbaları |
| Referans Çanta Ağırlıkları | 250g, 500g, 1000g |
| Kararlı Paketleme Hızı | 4–8 vaka/dakika |
| Referans Düzenlemesi | 2×3, 2×4, 2×5 |
| Ürün Yönlendirme/Düzenleme | Yan durmak için çevirin, düzenleme sayılır, 90° dönüş |
| Paketleme Yöntemi | Yandan itmeli yükleme |
| Karton Türü | Sarma Kutusu; kalıp kesim yapısı ekipmanla eşleşmelidir |
| Sızdırmazlık Yöntemi | Sıcakta eriyen tutkal sızdırmazlığı |
| Çalışma Gerilimi | 220V / 50Hz |
| Basınçlı Hava Basıncı | ≥0,6 MPa |
| Aşağı Akış Yapılandırması | Seçenekler arasında hat içi tartım, tampon taşıma ve robotik paletleme yer alır |
Üretim kapasitesi gerçek ürüne, kasa başına torba sayısına, karton yapısına ve yukarı ve aşağı yönlü süreçlerin çevrim sürelerine bağlıdır. Ekipman boyutları, toplam güç ve ağırlık, nihai konfigürasyon ve düzene göre onaylanacaktır.
Örnek Test ve Proje Onayı
Gerçek kahve poşetleri ve kartonları kullanarak paketleme şemasının doğrulanması
Aynı ağırlıktaki kahve ürünleri için bile, torba boyutları, şişirme seviyeleri ve conta konfigürasyonları değişebilir Ekipman konfigürasyonunu onaylamak için, değerlendirme için gerçek bitmiş torbalar ve deneme karton boşlukları sağlanması önerilir.
Aşağıdaki maddelerin ortaklaşa onaylanması önerilir:
- Kahve poşeti taşıma ve besleme yönü.
- Çanta çevirme ve yukarı kaldırma (kenarda durma) etkisi.
- Sayma ve gruplama düzenlemesi.
- Ürün grubu 90° döndürme.
- Yanal kasa yükleme işlemi.
- Muhafaza sonrası torbaların ve conta kenarlarının durumu.
- Karton şekillendirme, kapak katlama ve sıcakta eriyen yapışkan sızdırmazlık.
- Farklı özellikler için ayarlama gereksinimleri.
- Satır içi tartım fonksiyonu ve doğruluk gereksinimleri.
- Robotik toplama ve paletleme düzenlemesi.
- Sürekli çalışma sırasında genel hat çevrim süresi.
Proje onay aşamasında test koşulları ve kabul kriterleri üzerinde anlaşmaya varılmalıdır.
Sevkiyat Öncesi Muayene
Paketleme sürecinin tamamı boyunca koordinasyonun kontrol edilmesi
Sevkiyat öncesi inceleme için, ekipmanın beslemeden bitmiş kasa çıktısına kadar sürekli çalışmasını gözlemlemek amacıyla üzerinde anlaşmaya varılan ürünlerin, karton boşluklarının ve kasa konfigürasyonlarının kullanılması önerilir.
Anahtar muayene öğeleri şunları içerir:
- Kahve poşeti taşımanın düzgünlüğü.
- Torba çevirme ve yukarı kaldırma duruşunun gereksinimlere uygunluğu.
- Sayma ve düzenlemenin doğruluğu.
- Dönme ve yanal itme işlemlerinin stabilitesi.
- Karton boş toplama, şekillendirme ve konumlandırmanın normal çalışması.
- Flap katlama ve yapıştırıcı uygulama eylemlerinin koordinasyonu.
- Mühürlü kasaların görünümü ve yapıştırma kalitesi.
- Tartım ve aşağı yönde taşımanın mutabakata varılan gerekliliklere uygunluğu.
- Robotik kasa işleme ve paletlemenin ayarlara uygunluğu.
- İlgili alarm, acil durdurma ve güvenlik koruma işlevleri.
Gerçek kabul kalemleri, çalışma süresi ve geçme kriterleri, her iki tarafça onaylanan teknik gerekliliklere dayanacaktır.
Gerçek Operasyon Videosu
Kahve poşeti beslemesinden paletlemeye kadar tüm süreci görüntüleme
Kahve poşetlerinin nasıl ters çevrildiğini ve yukarı kaldırıldığını, belirtilen desene nasıl yerleştirildiğini, 90° döndürüldüğünü ve yanal olarak kasaya nasıl itildiğini anlamak için gerçek ürün operasyon videosunu kullanın. Gözlemlemek için temel işlem adımları:
Kahve poşeti besleme → Yan tarafa çevirme → Sayma ve düzenleme → 90° dönüş → Kasaya yan itme → Kapak katlama ve yapıştırma → Kasa boşaltma → Sıralı tartım → Robotik paletleme
Çözümün özel ürününüze uygun olup olmadığını belirlemeye yardımcı olmak için videoda gösterilen çanta türü, kasa başına miktar ve ekipman yapılandırmasına ilişkin ayrıntılar, ekran bilgilerinin yanında belirtilmelidir.
SSS
Bu ekipman kahve çekirdeği dolumu ve torba sızdırmazlığını içeriyor mu?
Bu ekipman, aşağı yönde ürün taşıma, kasa paketleme ve kasa sızdırmazlık konularına odaklanarak önceden paketlenmiş kahve poşetlerini idare eder. Yukarı yönde kahve çekirdeği doldurma ve torba sızdırmazlık, ayrı paketleme makineleri tarafından gerçekleştirilir.
Hangi çanta ağırlıkları ele alınabilir?
Referans projeleri arasında 250g, 500g ve 1000g kahve poşetleri yer alıyor. Uygunluk, poşet boyutları, kalınlığı, şekli, conta tipi ve gelen poşetlerin durumu gibi faktörlere bağlıdır; ağırlık tek başına belirleyici faktör değildir.
Her bir kasaya kaç çanta sığabilir?
Referans projeleri, sırasıyla 2×3, 2×4 ve 2×5 desenlerinde düzenlenmiş, vaka başına 6, 8 ve 10 torba konfigürasyonları içerir. Diğer ambalaj miktarları ve düzenlemeleri, numunelerin alınması ve özel gereksinimler üzerine değerlendirilebilir.
Paketleme hızı nedir?
Referans paketleme hızı, kahve poşeti özelliklerine, kasa başına miktara, karton yapısına ve gelen ürün koşullarına bağlı olarak dakikada 4–8 kasadır. Tartım ve paletleme sistemlerini entegre ederken genel hat çevrim süresi de dikkate alınmalıdır.
Mevcut kahve paketleme makinelerine bağlanabilir mi?
Entegrasyon planlarını mevcut paketleme makinesinin deşarj özelliklerine göre değerlendirebiliriz. Gerekli bilgiler deşarj hızı, konveyör yüksekliği, besleme yönü, torba yönelimi ve tesis düzenini içerir.
Karton sızdırmazlık için standart yapışkan bant kullanıyor mu?
Bu çözüm Wrap-around Case boşluklarını ve sıcakta eriyen yapışkan sızdırmazlığı kullanır. Bant sızdırmazlığı gerekiyorsa karton yapısı ve ekipman konfigürasyonu ayrı olarak onaylanmalıdır.
Kahve poşeti özelliklerini değiştirirken hangi ayarlamalara ihtiyaç vardır?
Ayarlamalar konveyör kılavuzlarını, ürün hazırlama konumlarını, düzenleme miktarlarını, kasa yükleme hizalamasını ve karton oluşturma/sızdırmazlık konumlarını içerebilir. Özel kapsam ve ayarlama yöntemi, spesifikasyonlar arasındaki farklara bağlıdır.
Yanlış ağırlıktaki kartonlar otomatik olarak reddedilebilir mi?
Hat içi tartım sistem konfigürasyonuna dahil edilebilir. Otomatik ret gerekiyorsa, ret mekanizması, karar kriterleri ve ilgili işlevler teklifte açıkça tanımlanmalıdır; yalnızca tartım ekipmanının varlığı bu yeteneği garanti etmez.
Robot 30 kg'lık kartonları kaldırabilir mi?
30 kg robotun nominal maksimum yükünü ifade eder.İzin verilen karton ağırlığı, kıskacın (uç efektör) ağırlığını hesaba katmalı ve ağırlık merkezi ve çalışma koşullarına göre doğrulanmalıdır.
Baskı ve etiketleme fonksiyonları eklenebilir mi?
Satır içi yazdırma ve etiketleme gereksinimleri karşılanabilir; kurulum konumunu, etiket boyutunu, uygulama yönünü, veri arayüzlerini ve genel hat hızını değerlendireceğiz. Bu modül ayrı bir yapılandırma incelemesi gerektirir.
Sipariş vermeden önce numune alınması gerekiyor mu?
Kahve poşetleri, karton veya kartonların gerçek örneklerini ve kalıp kesim çizimlerini sağlamanızı öneririz. Fiziksel testler, ürün aşamalandırmasını, yandan itmeli yüklemeyi ve sızdırmazlık performansını doğrulamaya yardımcı olur.
Kahve Torbası Kılıf Paketleme Çözümü Alın
Kahve poşetleriniz, kartonlarınız ve hedef çıktılarınızla ilgili ayrıntıları sağlayın.
AFPAK, gerçek ürünlerinize, paketleme gereksinimlerinize ve tesis koşullarınıza göre otomatik kasa paketleme ve hat sonu paketleme çözümünün tanımlanmasına yardımcı olabilir.
Lütfen sağlayın:
- Kahve poşetlerinin fotoğrafları ve gerçek örnekleri.
- Bireysel torbaların ağırlığı ve boyutları.
- Karton başına torba sayısı ve hedef düzenlemesi.
- Karton numuneler, boyutlar ve karton kalıp kesim çizimleri.
- Yukarı akış paketleme makinesinin deşarj hızı ve konveyör yüksekliği.
- Hedef kasa paketleme çıkışı.
- Tesis düzeni ve kullanılabilir alan.
- Yerel güç kaynağı ve basınçlı hava özellikleri.
- Hat içi tartım veya baskı/etiketleme için gereklilikler.
- Kasa başına toplam ağırlık, palet boyutları ve hedef paletleme modeli.
Bu bilgilere dayanarak şunları belirleyeceğiz:
- Kahve poşeti oryantasyonu ve taşıma yöntemi.
- Kasa başına miktar ve ürün düzenlemesi.
- Yandan yükleme mekanizması ve karton şekillendirme yapısı.
- Sıcakta eriyen yapışkan sızdırmazlık konfigürasyonu.
- Yukarı/aşağı taşıma ve ekipman arayüzleri.
- Tartım ve paletleme kurulumu.
- Tahmini verim, ekipman düzeni ve nihai teknik teklif.
Sorgunuz için yukarıdaki proje ayrıntılarını ve örnek bilgileri hazırlayın.