AF-C100 さん コーヒーバッグ用自動ケースパッカー
自動バッグの反転、カウントと配置、サイドプッシュ荷重、ホットメルト接着シール
実際の速度と構成は、バッグの寸法、バッグの状態、ケースあたりの数量、カートンの構造、および上流の製品の流れによって異なります。.
製品概要
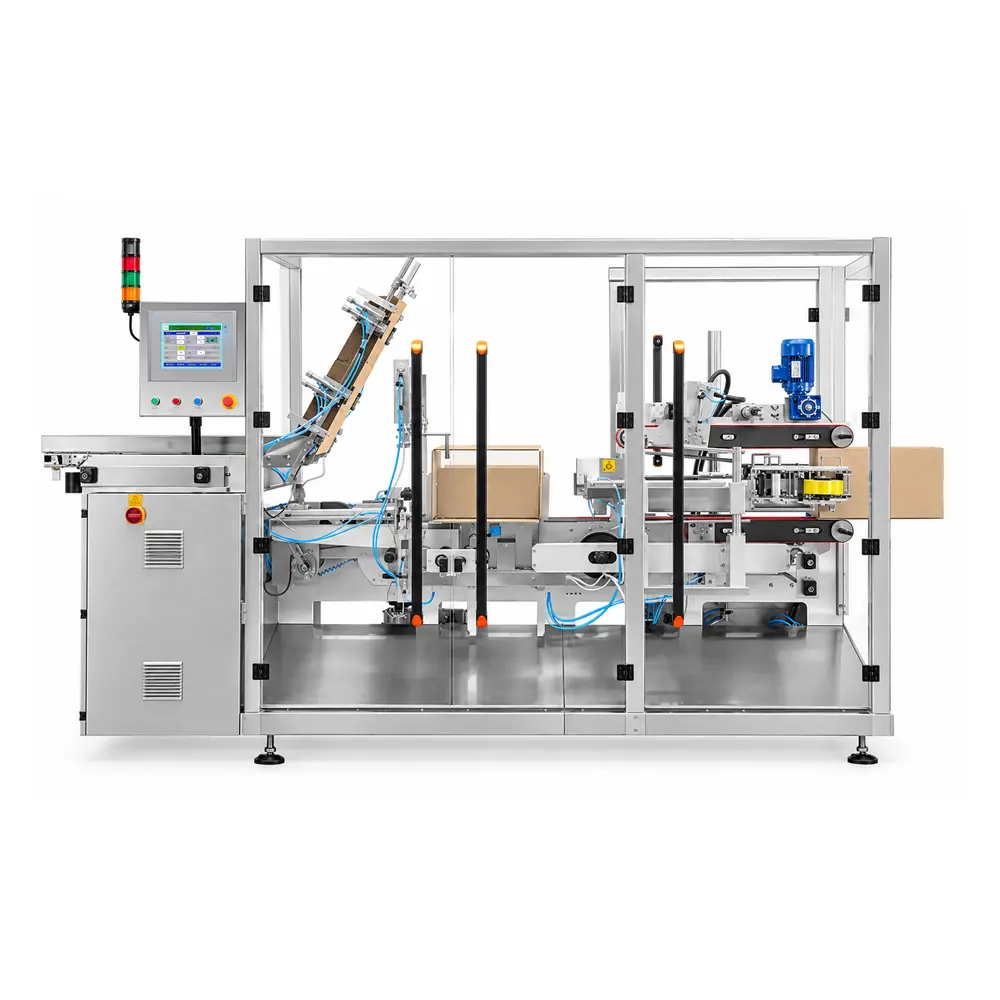
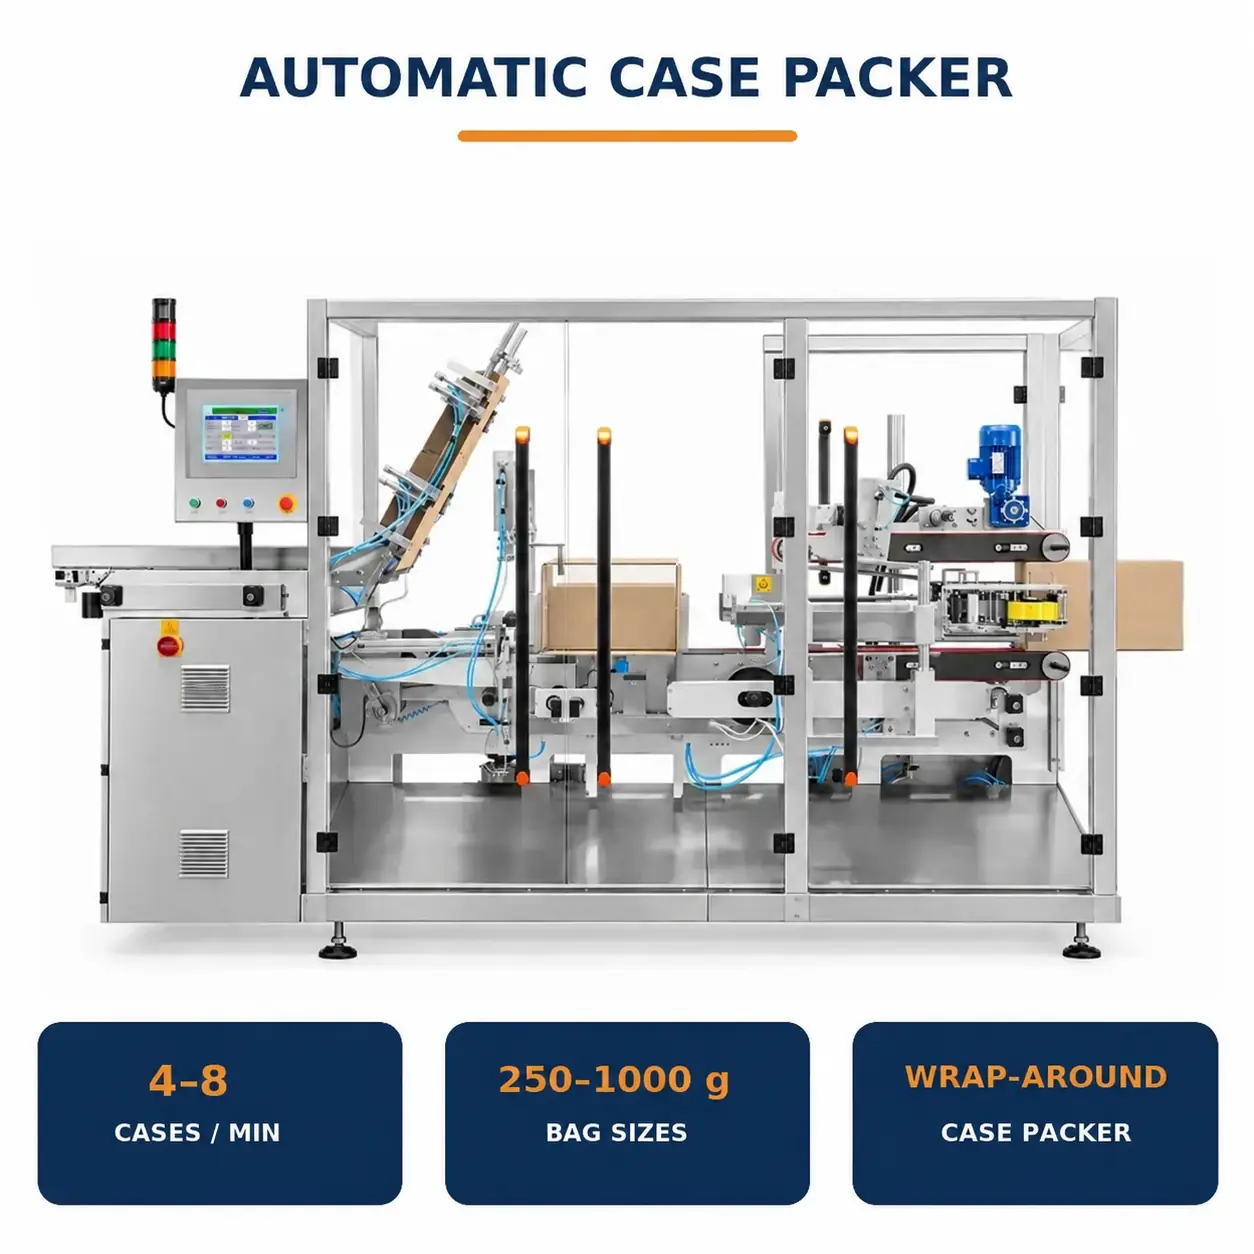
パッケージ化されたコーヒー豆バッグのラインエンドケーシング用に特別に設計されたこのシステムは、バッグの反転(横置き位置への)、計数と配置、90° 回転、サイドプッシュ荷重、およびケースのラップアラウンド形成を統合しています。フラップシール。.
この装置は上流のコーヒー包装ラインに接続されており、オプションのインライン計量、バッファコンベア、ロボットパレタイジングで構成して、完成したコーヒーバッグからパレット積みされたケースまでのラインエンドプロセス全体を完了できます。.
完成したバッグの送り込みからケースの送り出しまで
自動コーヒーバッグケースパッカーは、上流の包装プロセスに接続し、充填および密封されたコーヒーバッグを受け取り、事前に設定された数量と配置パターンに従ってそれらを整理します。.
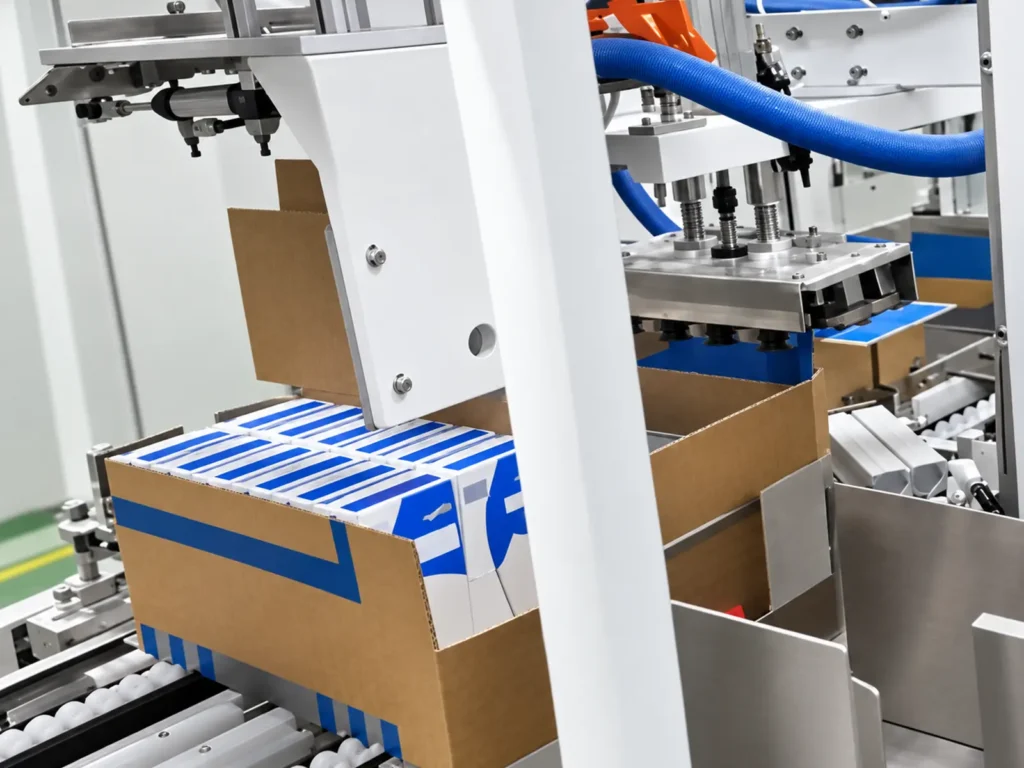
バッグを横置き位置にひっくり返し、数えてグループ化した後、製品グループが 90° 回転し、プッシャー機構がグループ全体を事前に形成された位置決めされたカートンに装填します。その後、機械はフラップを自動的に折り畳み、ホットメルト接着剤を使用してケースを密閉します。.
製品の整理とカートンの成形は専用ステーションで行われ、積み込みポイントで集中します。顧客は、生産量、製品仕様、工場レイアウトに基づいて、計量システム、コンベア、ロボットパレタイザーなどの追加の最終設備を構成できます。.
コーヒーバッグの仕様とケースの梱包手配
実際のバッグの種類とケースごとの数量に基づいた構成
コーヒーバッグの形状、厚さ、シールの種類、残留空気量、梱包時の向きなどの要因はすべて、グループ化およびケースローディングのプロセスに影響します。機器のソリューションは、実際の製品サンプルとカートン構造に基づいて最終決定する必要があります。.
次の表は、参照プロジェクトのパッケージングの組み合わせを示しています:
| コーヒーバッグの仕様 | ケースごとの数量 | パッキング手配 | 参照カートンの寸法 (L × W × H) |
|---|---|---|---|
| 1000 g/袋 | 6 バッグ | 2×3 | 250×285×310mm |
| 500 グラム/袋 | 6 バッグ | 2×3 | 250×285×195mm |
| 250g/袋 | 8 バッグ | 2×4 | 325×220×280mm |
| 250g/袋 | 10 バッグ | 2×5 | 420×220×170mm |
上記は特定のプロジェクトのための参照組合せです; 適性は袋の重量によってだけ決定できません。 、他の袋のタイプ、場合ごとの量、およびカートンの指定はサンプルの提供によって評価することができます。.
※2×2は手配オプションとして記載されています。特定のバッグとカートンの組み合わせは引き続き確認の対象となります。.

マシン ギャラリー
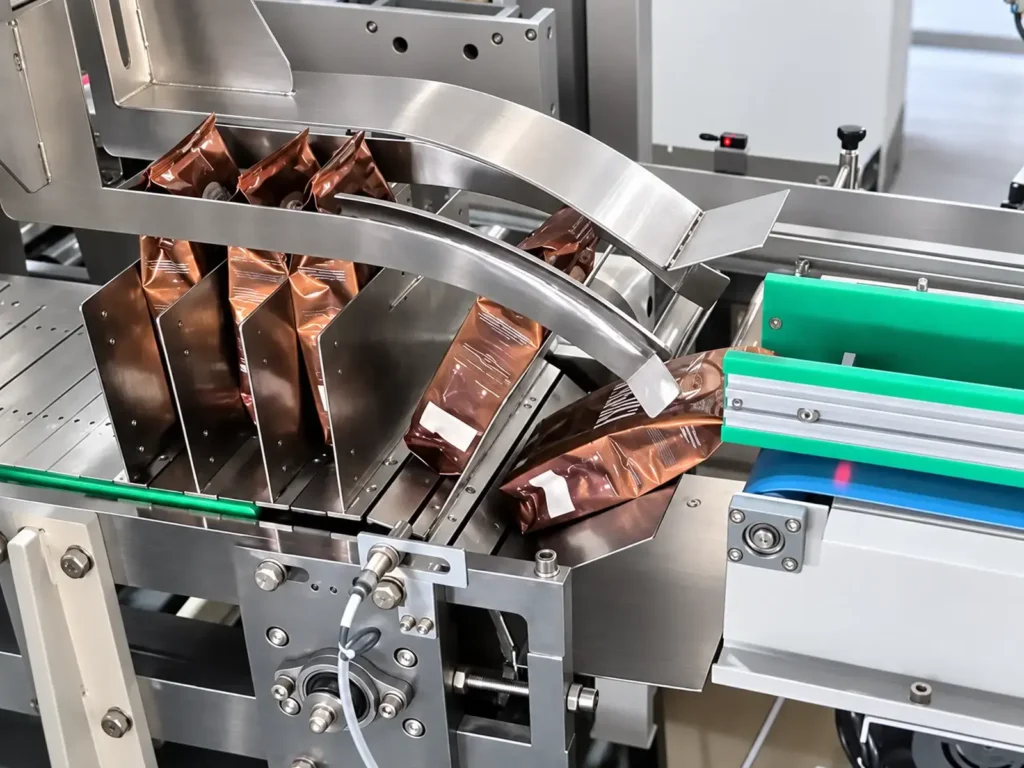
ケースパッカーを通って機械全体から積み込みおよび成形エリアに移動します。.
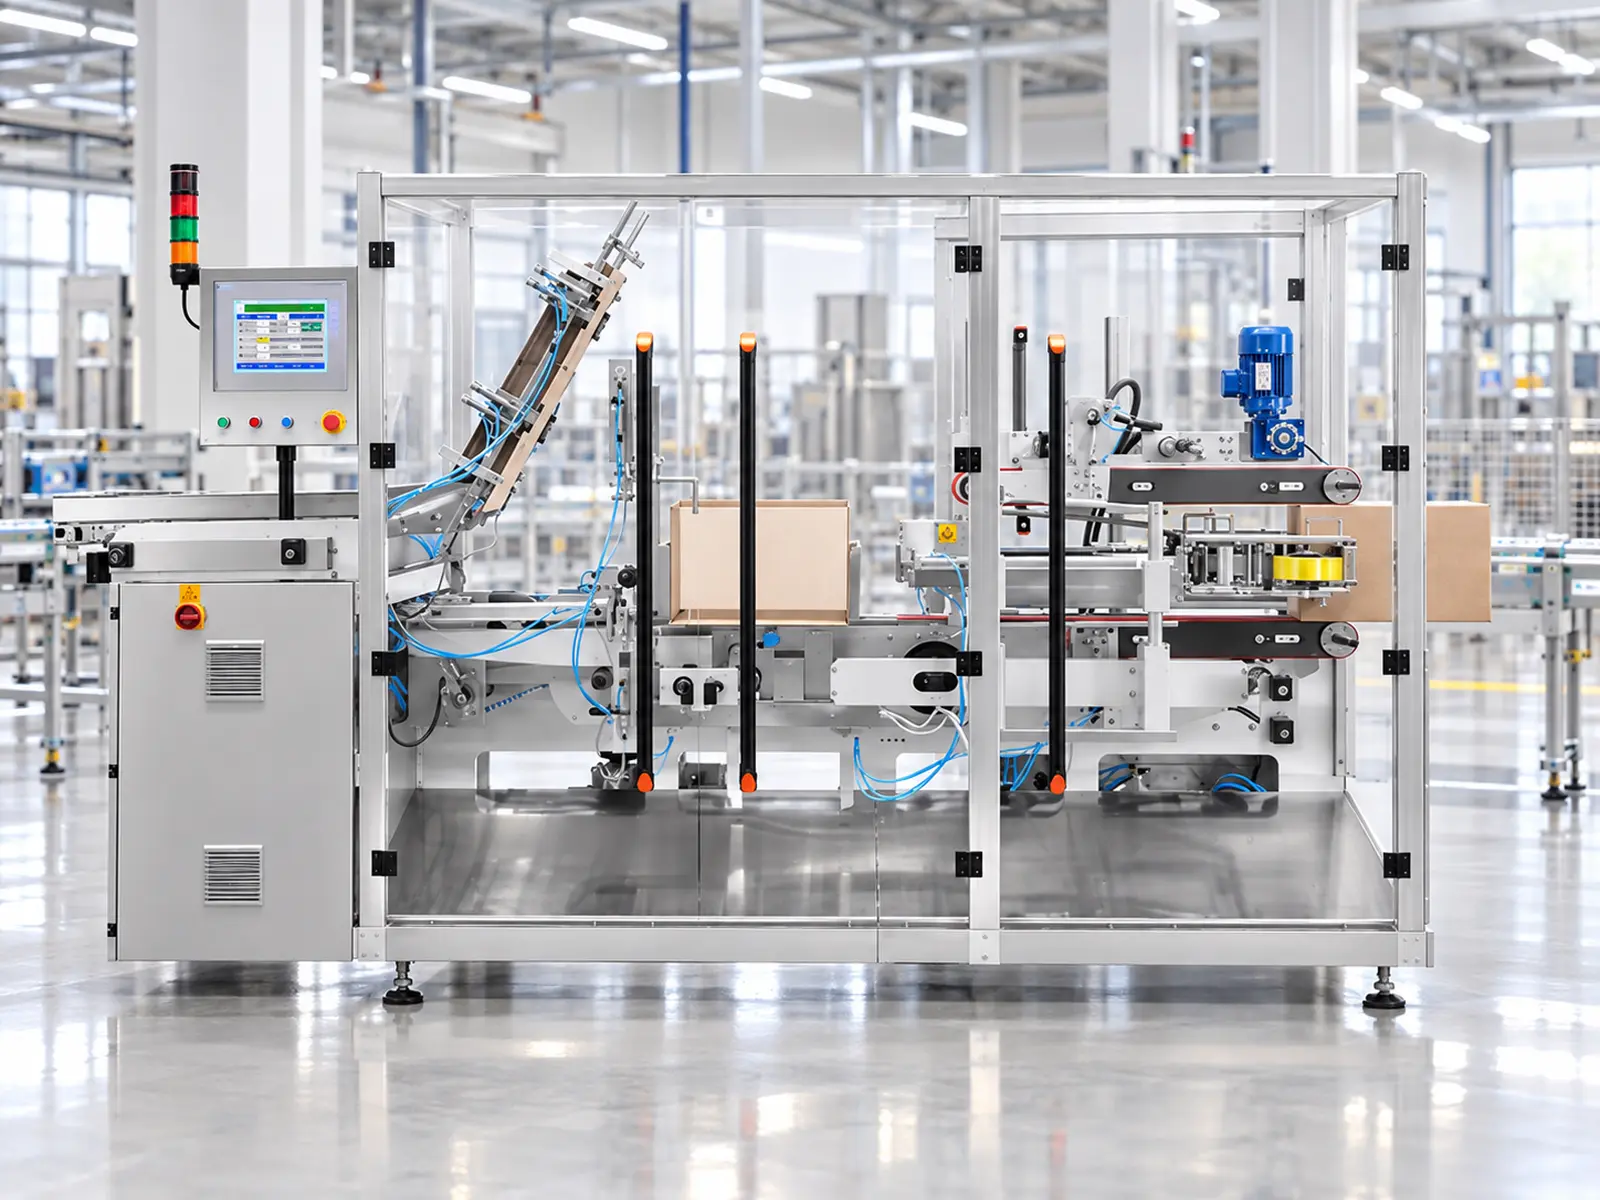
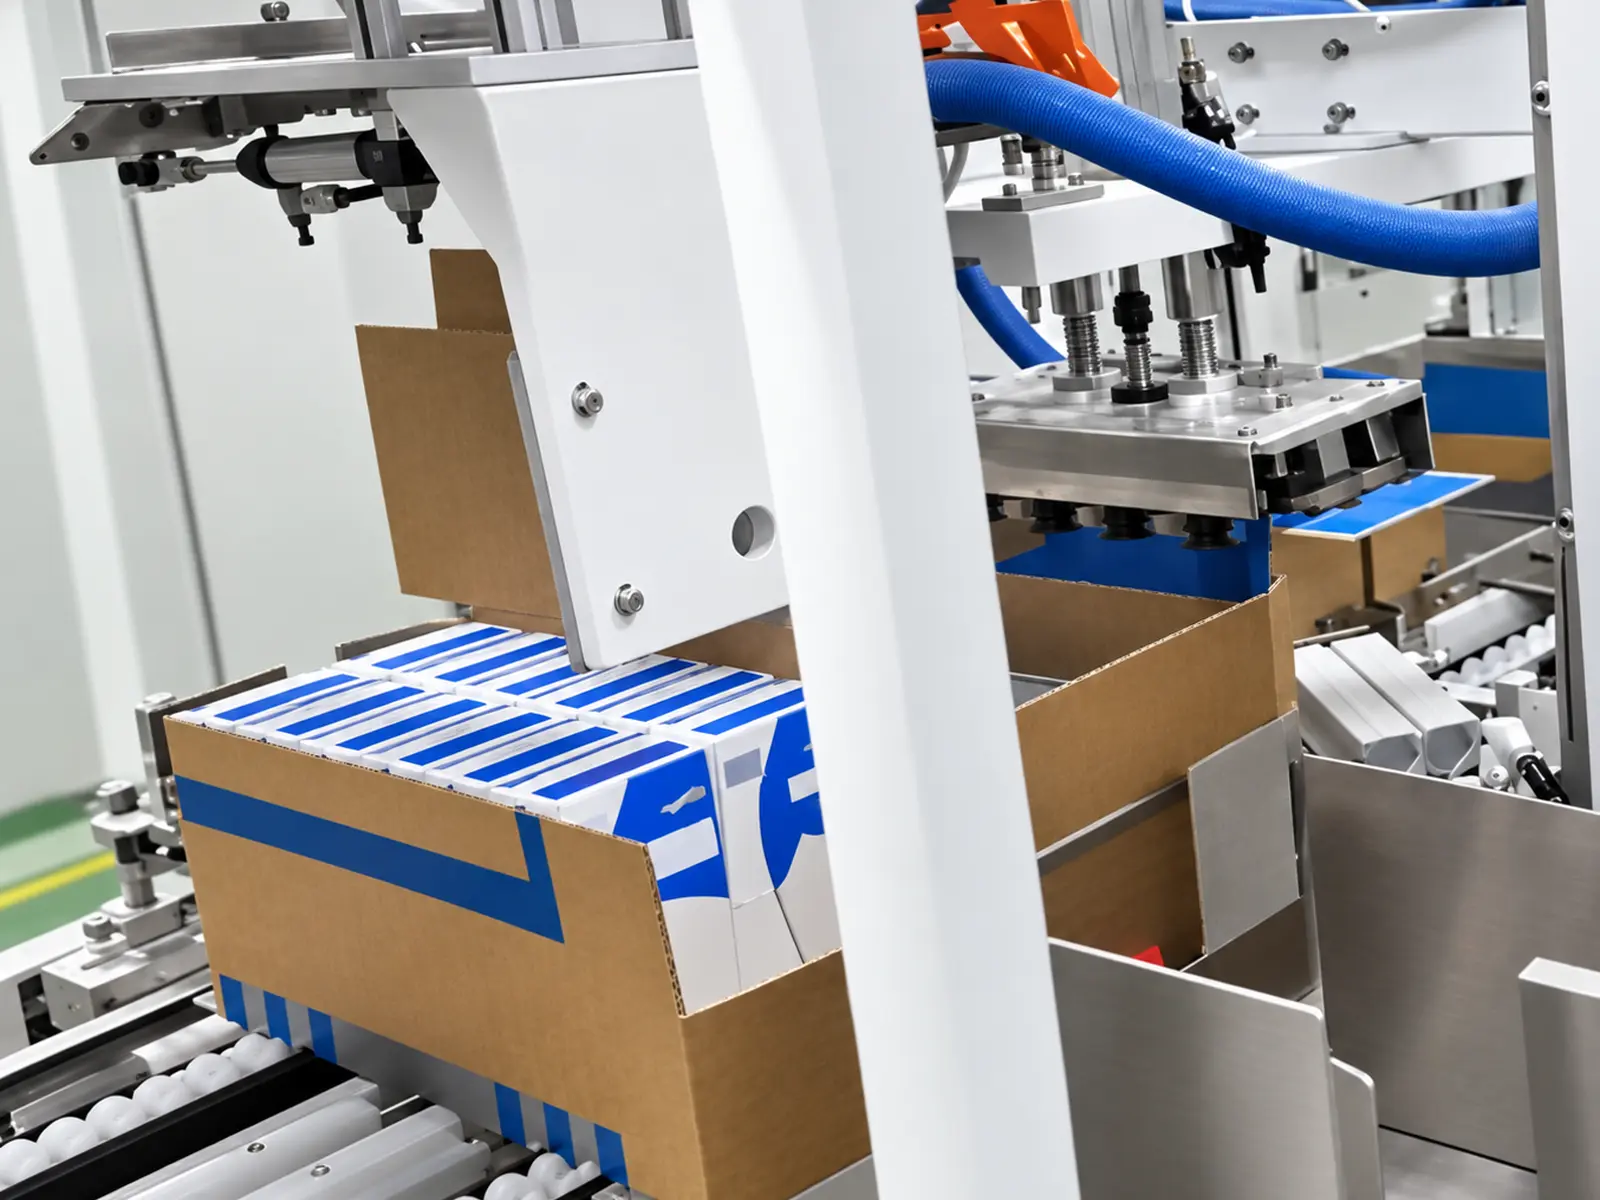
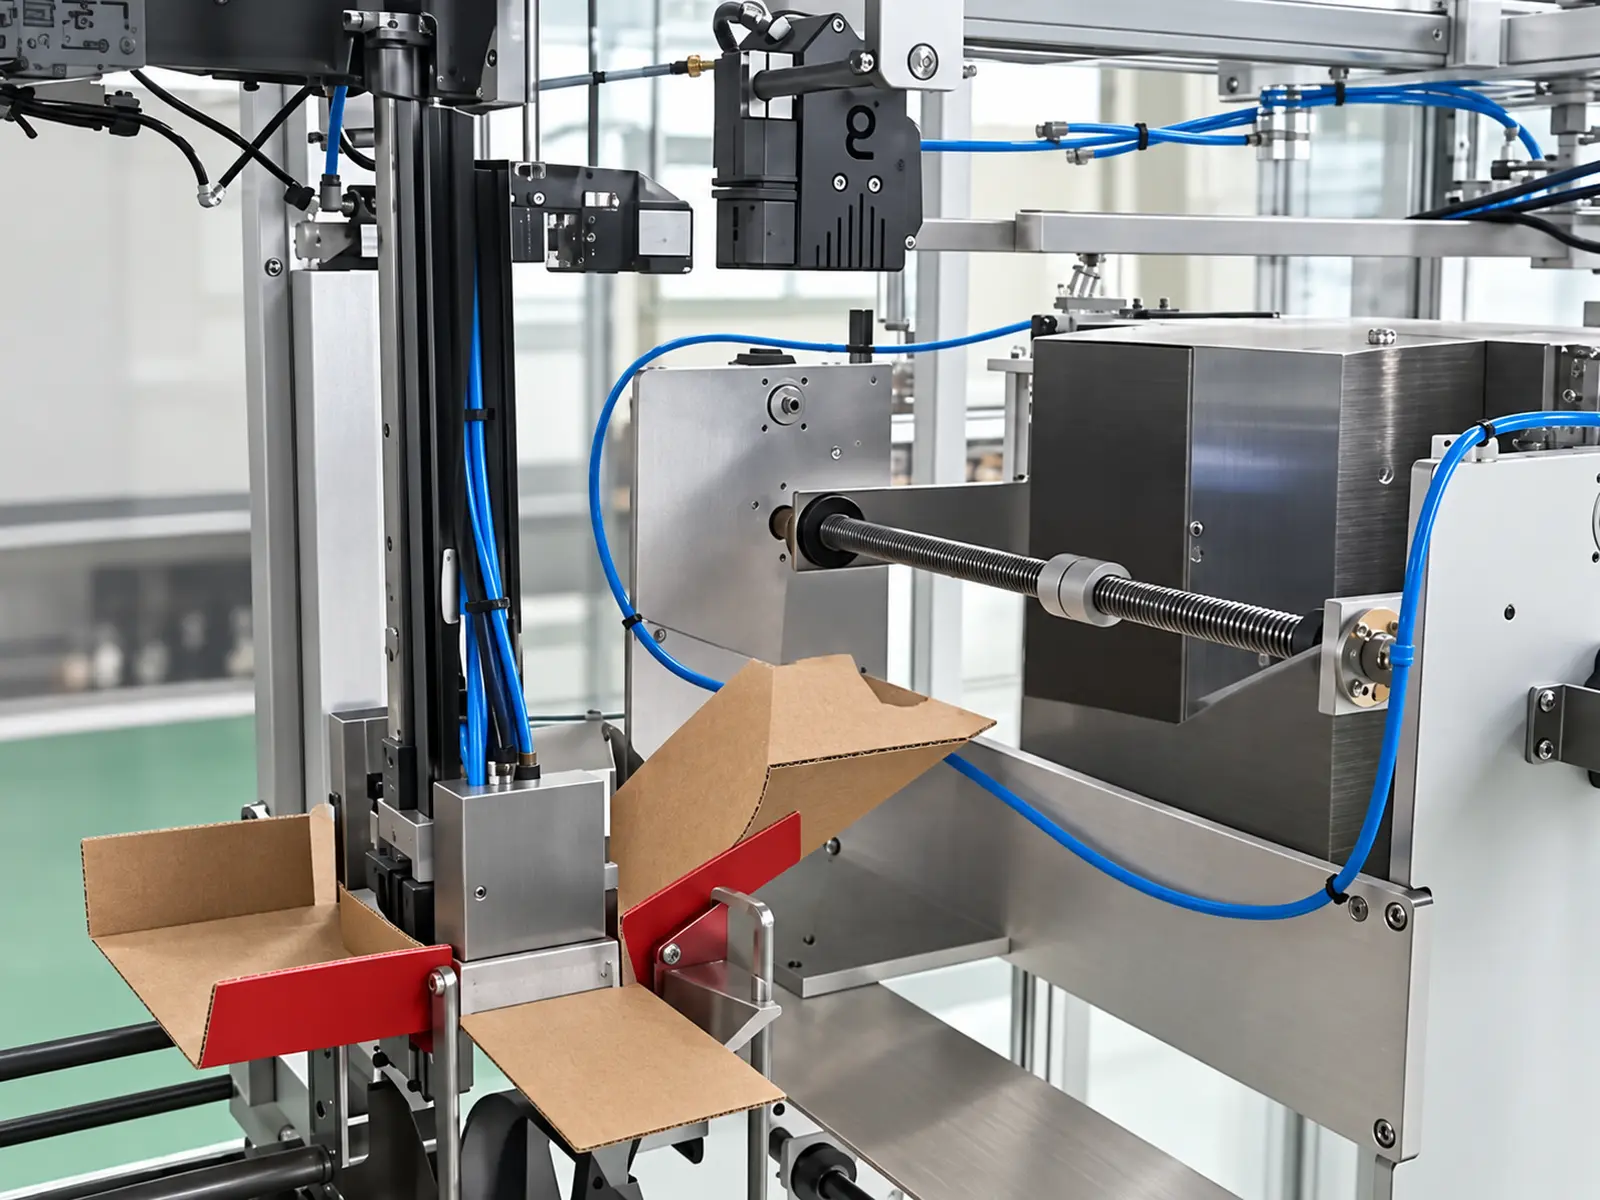
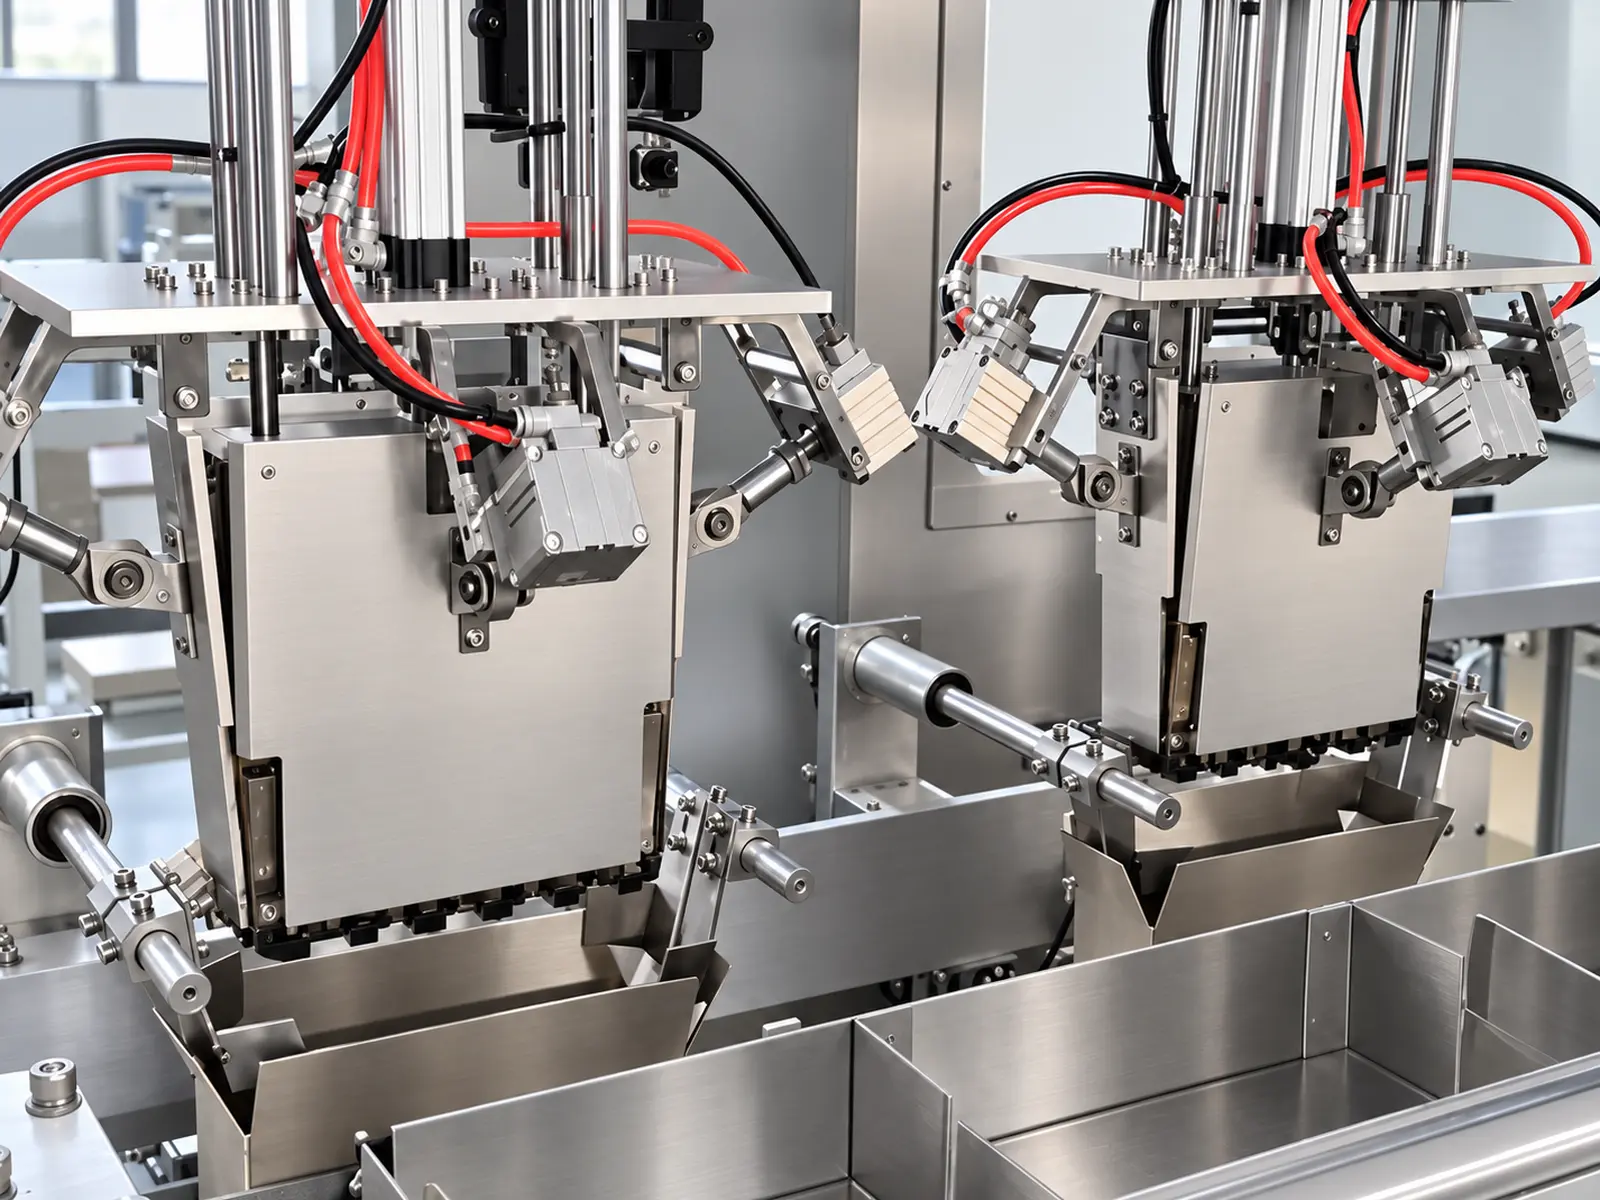
5 の画像1
ワークフロー
梱包ステーションでのコーヒーバッグの取り扱いとカートンの成形を統合します
コーヒーバッグの取り扱いプロセス
- 終了する袋の infeed
- 直立した側面の位置への回転
- カウントと配置
- 製品グループの90° 回転
- 横方向の押し込みをカートンに入れます
カートンの準備プロセス
- ラップアラウンドケースブランクサプライ
- ピッキングとフォーミング
- 梱包ステーションへの搬送
- 読み込みのための位置決め
ケースシールと下流プロセス
- 自動フラップとタブの折り畳み
- ホットメルト接着剤シーリング
- ケース放電
- インライン計量およびバッファ搬送
- ロボットパレタイジング
計量、搬送、パレタイジングモジュールの位置決めと統合は、最終的な生産ラインのレイアウトによって決定されます。.
自動バッグのフリップ、カウント、配置
ケースロード前に製品を整理します
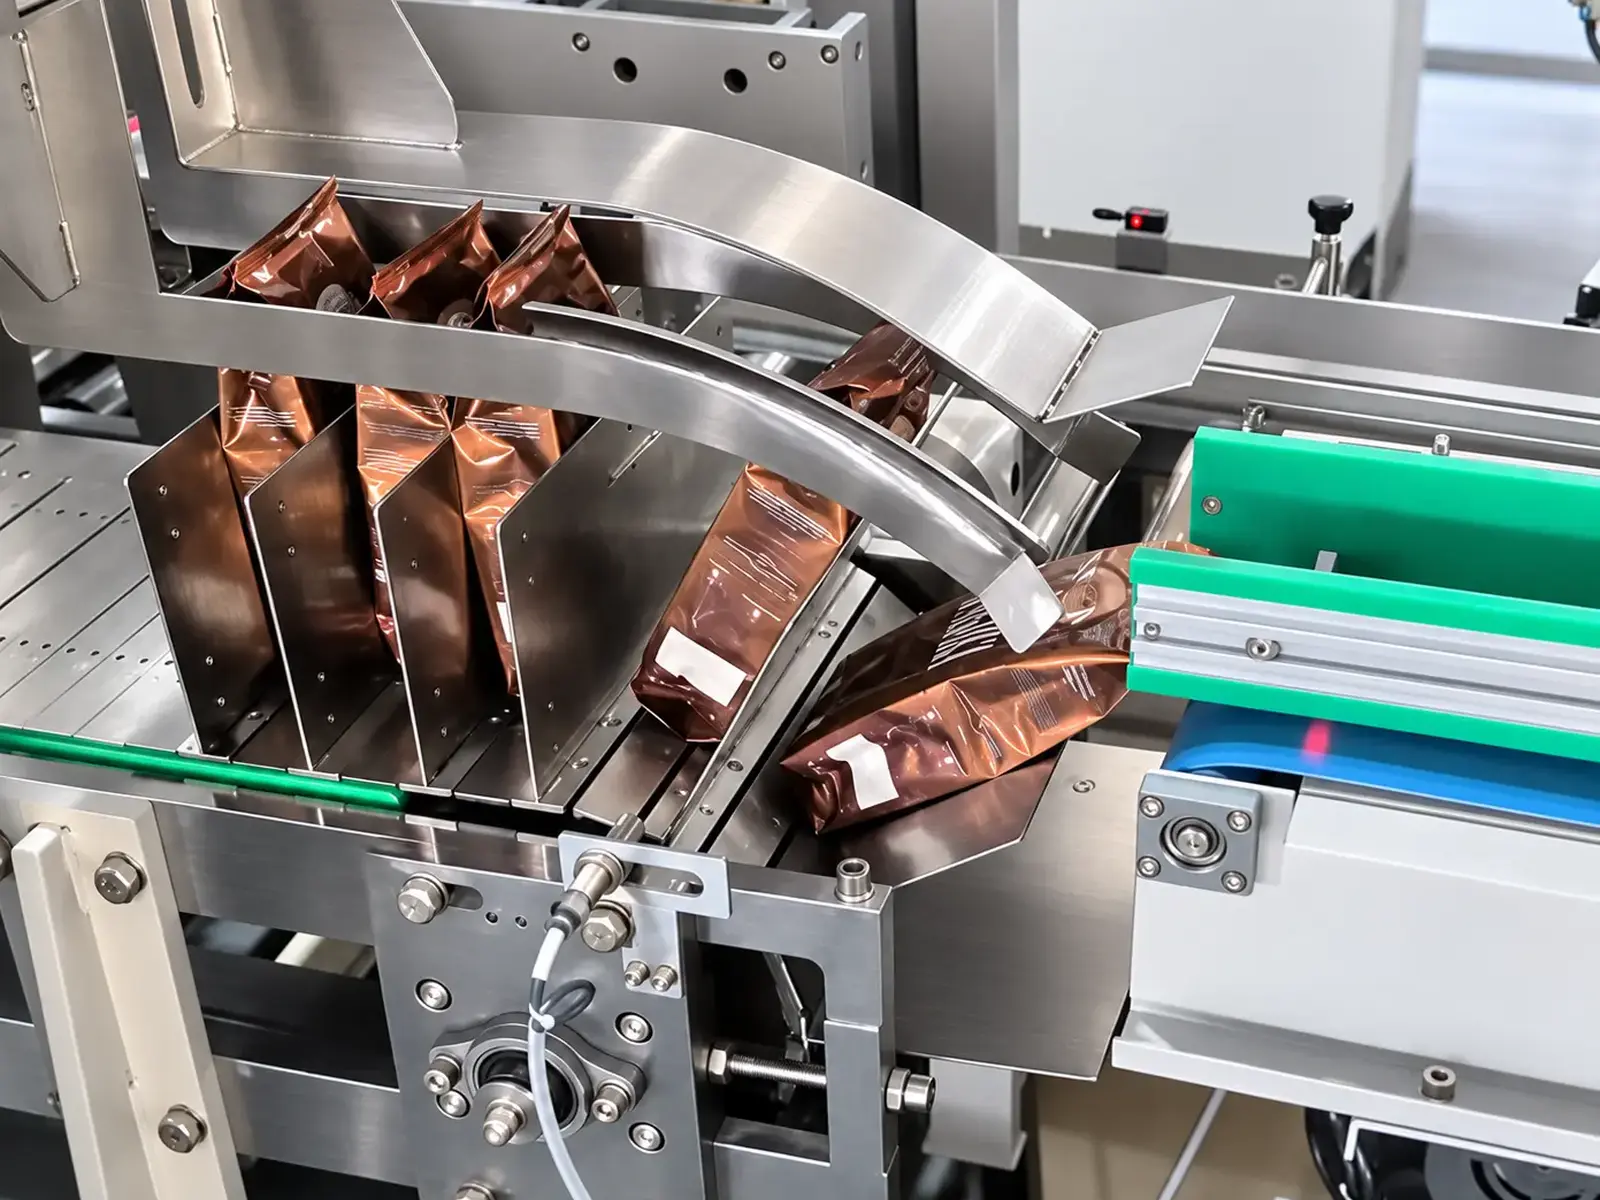
コーヒーバッグがケースパッカーに入ると、装置はコーヒーバッグを必要な横置きの向きにひっくり返し、ケースごとの目標数量に応じてカウントして配置します。.
このプロセスにより、積載ステーションに入る製品グループの数量、方向、配置が明確になり、その後の 90 度の回転とサイドプッシュによる積載に備えることができます。.
参考構成としては、2×3、2x4、2x5の配置が挙げられる。具体的な製品の取り扱い機構や調整方法は、コーヒーバッグの実際の寸法や状態に基づいて確認する必要がある。.
Infeed の要件
製品の取り扱いとケースの装填の間のスムーズな移行を確実にするために、上流のコンベアシステムは次の条件を満たす必要があります:
- コーヒーバッグは既に封印されています.
- Infeed の向きは、あらかじめ設定された向きと一致します。.
- バッグの形状と状態は比較的一貫しています。.
- 串に刺した袋、倒した袋、または異常な積み重ねの回避。.
- ケイデンスを伝達することは下流の処理能力と一致します。.
上流包装機の排出高さ、搬送方向、製品間隔は、生産ラインの設計段階で相互に確認する必要があります。.
90° 回転およびサイドプッシュケースの装填
並べたコーヒーバッググループをカートンに積み込みます
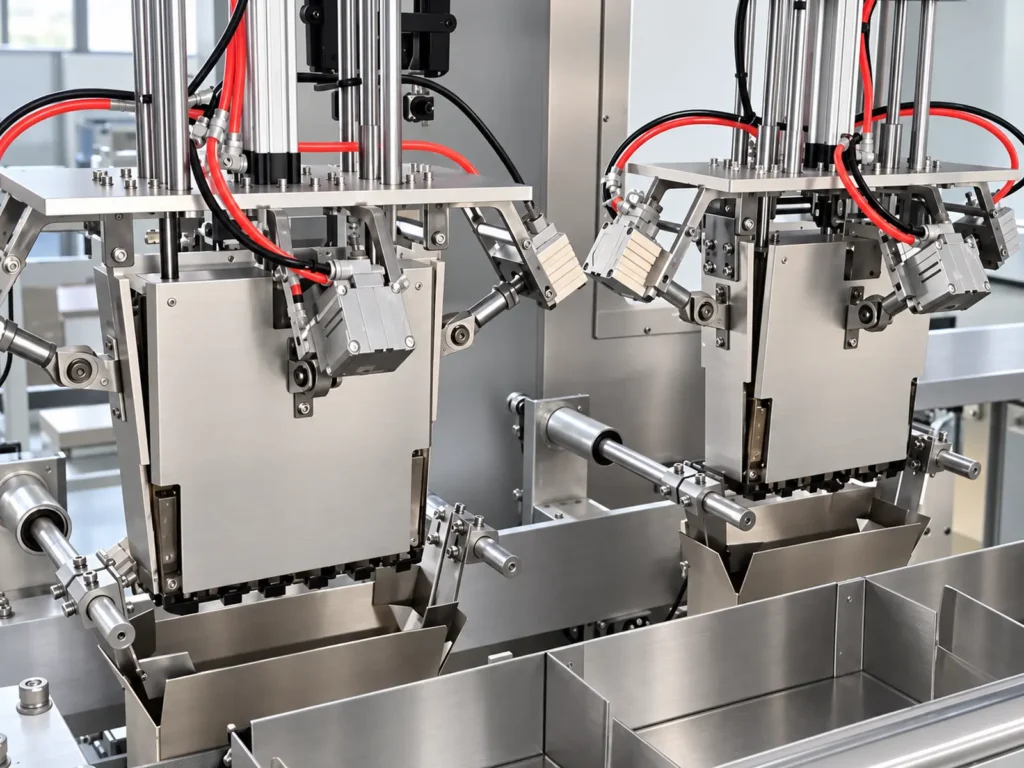
数えて配置した後、装置は製品グループを必要な装填方向まで 90° 回転させ、サイドプッシュ機構を使用してカートンに装填します。.
サイドプッシュローディングでは、製品グループの寸法がカートンの開口部と内部スペースに一致する必要があります。ソリューションの検証では、実際のバッグの厚さ、梱包密度、カートンの寸法に基づいて、ローディングプロセスと積み込み後の状態を検証する必要があります。.
サンプルテストの主な側面には、次のものがあります:
- 製品グループがプリセットされた配置を維持しているかどうか。.
- 押すプロセスが滑らかであるかどうか。.
- バッグ本体やシールの端が潰れたり摩耗したりする場合。.
- 積載後の製品位置が要件を満たしているかどうか。.
- カートンが重大な変形を示しているかどうか。.
ラップアラウンドケースの成形とホットメルト接着剤シール
ブランク回収から荷役後のシーリングまで
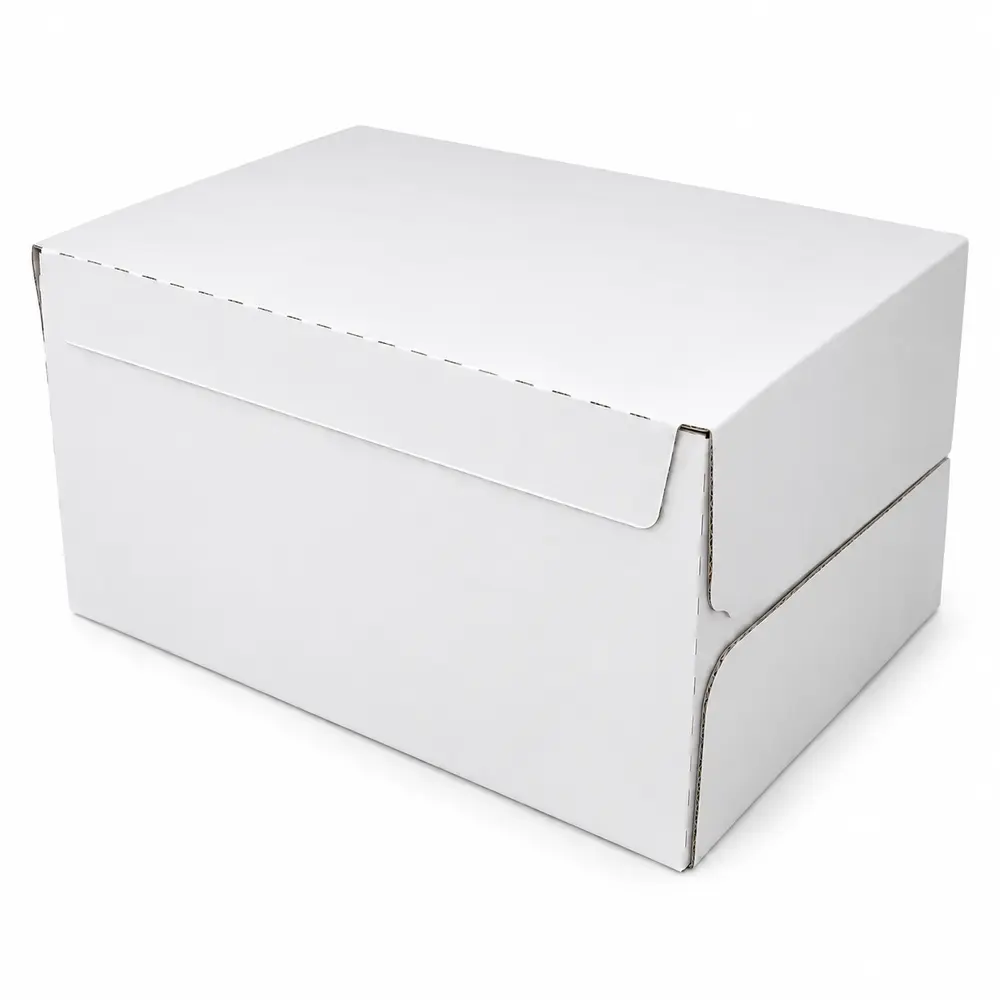
装置は機構に対応したラップアラウンドケースブランクを使用し、ブランクの回収、成形、積載ステーションへの搬送を行います。コーヒーバッグをカートンに積み込んだ後、装置はフラップとパネルを所定の順序で折り畳み、ホットメルト接着剤を使用してシールプロセスを完了します。.
カートンのダイカット構造、寸法、剛性、および材料は、機器の動作要件を満たす必要があります カートンの仕様は、成形、ローディング、およびシーリング段階にわたる互換性を確保するために、製品配置設計と同時に最終決定する必要があります。.
カートン仕様の詳細
- 平型抜きレイアウト(展開).
- 形成されたカートンの寸法(外面および内部/開口部).
- 基板材質、厚さ、剛性.
- 折り目線と折り畳み構造.
- ホットメルト接着剤の塗布ポイント.
- 実際の積載後のシーリング性能.
主要なエンジニアリング機能
自動サイドターニング/アップエンディング
コーヒーバッグを梱包に必要な向きに調整し、その後の計数、グループ化、配置で一貫したフィードのアライメントを確保します。.
ターゲット数量ごとのカウントと配置
カートンあたりの袋数と製品の寸法に基づいて配置パターンを構成し、積み込みステーションに対応する製品グループを作成します。.
90° 製品グループの回転
横方向のプッシュローディング経路に合わせて、形成後に製品グループの方向を変更します。.
横プッシュローディング
横方向のプッシャー機構を使用して、整理されたコーヒーバッグを単一のユニットとしてカートンに移します。.
ラップアラウンドケースの成形とホットメルトシール
ブランク成形、ローディング、自動フラップ折り畳み、接着シールをシームレスなワークフローに統合します。.
計量およびロボットパレタイジングとの統合
下流装置は、プロジェクトの要件に基づいて構成でき、充填されたカートンの重量検査、搬送、ロボットによるパレタイジングを処理できます。.
生産ラインの統合とサイトのレイアウト
上流出力とワークショップの条件に基づいたレイアウト
ケースパッカーは、上流のコーヒー包装コンベアラインとインターフェースできます。ライン設計では、コーヒーバッグの供給、カートンブランクの補充、密封されたカートンの排出、およびロボットパレタイジングゾーンを考慮する必要があります。.
レイアウトの検証には以下が含まれます:
- 上流包装機の数と排出速度。.
- コンベヤーの高さおよび送り込み方向.
- インフィード/アレンジメント機構に入ったときのコーヒーバッグの向き。.
- ケースパッカーと下流機器間の距離を伝達します。.
- 操作、材料の補充、メンテナンスのためのスペース。.
- パレットの配置と取り扱いのための通路。.
- ロボット 安全 エンクロージャゾーン.
搬送経路と機器の構成は作業場によって異なる場合があります。最終的な設置面積の寸法は、確認されたレイアウト図の影響を受けます。.

インライン計量
全ケース重量検査のための構成
密封されたカートンは、プロジェクトの要求に応じて、インライン計量装置に送ってフルケースの重量チェックを行うことができます。.
プロジェクトの基準計量精度は次のとおりです ±10~20g. 。実際の計量性能は、カートンの重量、搬送速度、製品の状態、および現場の状態に基づいて検証する必要があります。.
公差外アラーム、自動拒否、データ ロギング、他のシステムへのデータ送信などの機能が必要な場合は、提案段階で対応する機能仕様とインターフェイス仕様を定義する必要があります。.
ロボットパレタイジング
パレタイジングはカートンを密封しました
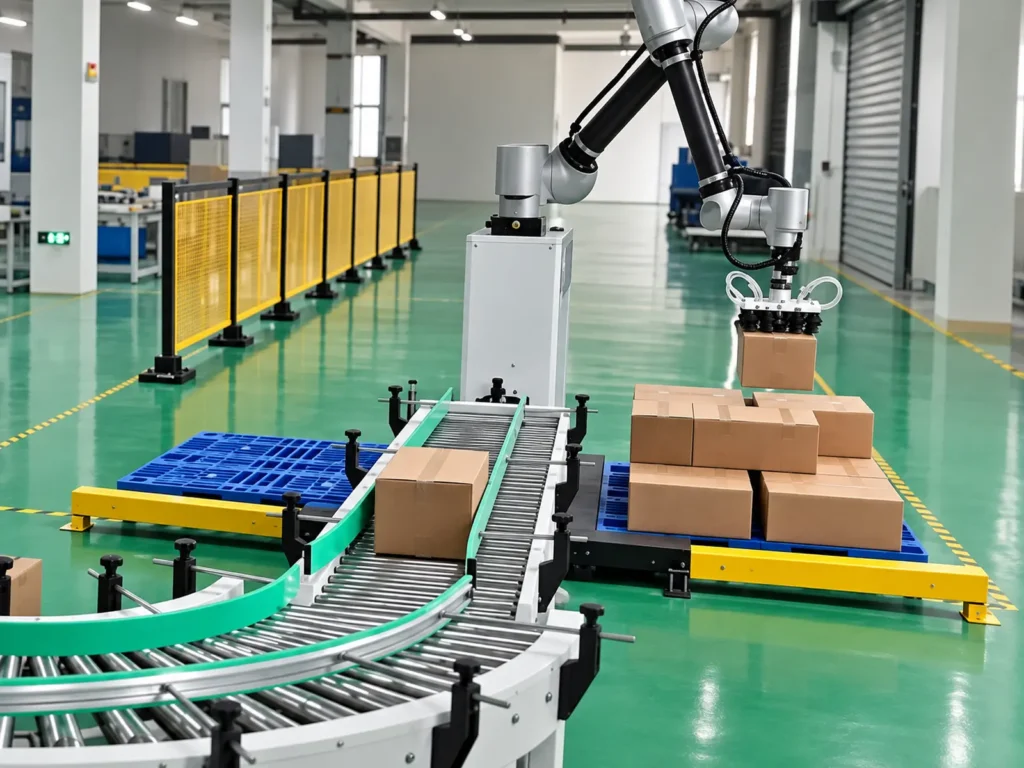
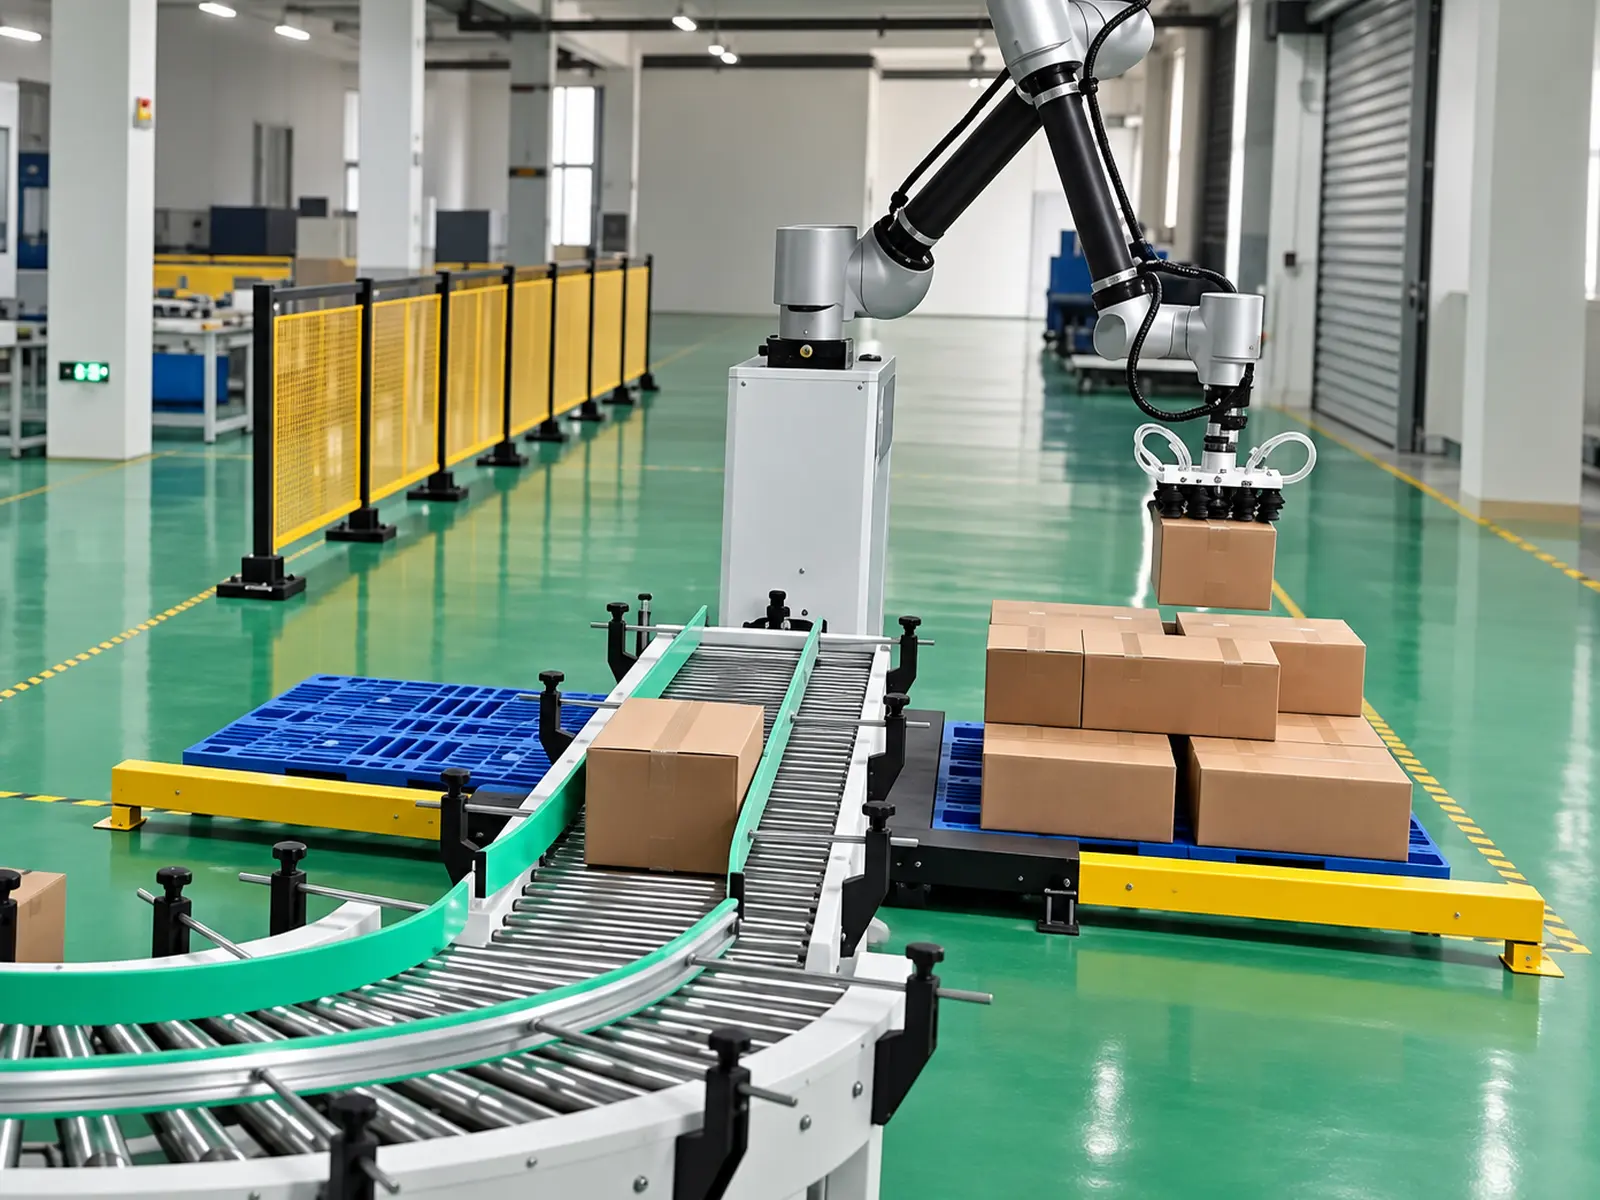
下流搬送後、カートンはロボットのピックアップ位置に到着します。ロボットは真空グリッパーを備え、確認されたパレタイズパターンに従ってパレット上に置きます。.
参照パレタイジング構成には以下が含まれます:
- 6 軸ロボット.
- 真空 グリッパー.
- 約1.6mバッファコンベア.
- パレタイジング 制御 システム.
- 安全柵.
ロボット参考仕様
| パラメータ | 参照構成reference Configuration |
|---|---|
| 軸数 | 6 つの軸線 |
| 公称最大積載量 | 30 キログラム |
| 達する | 1900 ミリメートル |
| 力 | 3.5 キロワット |
| 保護の評価 | IP54 さん |
| 電源 | 単相220V / 50Hz |
ロボットの公称ペイロードは、単一のカートンの許容重量に相当しません。実際の取り扱い能力には、グリッパー重量、カートンの重心、および動作条件を考慮する必要があります。.
パレットの寸法、積層高さ、層の配置、実際のパレタイジング速度は、カートンの仕様と現場のレイアウトに基づいて個別に確認する必要があります。.
制御とキー構成
制御システムを介してステーションの操作を調整します
このリファレンス システムは、シーメンス PLC とタッチスクリーンを利用し、Inovance サーボ モーターと可変周波数ドライブ (VFD)、および AirTAC 空気圧コンポーネントを組み込んで、機器の動作とステーション間の転送を管理します。.
| 構成 項目 | 参照構成reference Configuration |
|---|---|
| 本体材質 | ステンレス鋼、鋼、アルミニウム |
| PLC | シーメンス |
| タッチスクリーン | シーメンス |
| サーボ モーター | イノヴァンス |
| VFD | イノヴァンス |
| 空気圧コンポーネント | エアタック |
| ホットメルト接着剤システム | ロバテック |
特定のブランド、モデル、構成は最終的な技術提案の対象となります。.
主要な技術パラメータ
コーヒーバッグケースパッキング装置の参照構成
| パラメータ | 詳細 |
|---|---|
| マシンモデル | AF-C100 さん |
| 取扱製品 | 包装済みのコーヒー豆バッグ |
| 参考袋の重量 | 250g、500g、1000g |
| 安定した梱包速度 | 4~8件/分 |
| 参照配置 | 2×3, 2×4, 2×5 |
| 製品の向き/配置 | 横に立つためにひっくり返る、カウントされた整理、90° 回転 |
| パッキング方法 | サイドプッシュ読み込み中 |
| カートンのタイプ | ラップアラウンドケース;ダイカット構造は機器と一致する必要があります |
| シーリング方法 | ホットメルト接着剤シーリング |
| 動作電圧 | 220V / 50Hz |
| 圧縮空気圧 | ■0.6 MPa |
| 下流構成 | オプションには、インライン計量、バッファ搬送、ロボットパレタイジングなどがあります |
生産能力は、実際の製品、ケースあたりの袋数、カートン構造、上流および下流プロセスのサイクルタイムによって異なります。機器の寸法、総出力、重量は、最終的な構成とレイアウトに基づいて確認されます。.
サンプルテストとプロジェクトの確認
実際のコーヒーバッグとカートンを使用して梱包スキームを検証します
同じ重さのコーヒー製品でも、袋の寸法、膨張レベル、シール構成が異なる場合があります。機器の構成を確認するには、評価のために実際の完成袋と試用カートンブランクを提供することをお勧めします。.
以下の項目を共同で確認することをお勧めします:
- コーヒーバッグの搬送と送り込み方向。.
- バッグの反転と反転(エッジで立つ)効果。.
- 数え上げとグループ化の配置.
- 製品グループ 90° 回転.
- 横ケースローディングプロセス.
- ケーシング後のバッグとシールエッジの状態。.
- カートン成形、フラップ折り畳み、ホットメルト接着シール。.
- さまざまな仕様の調整要件。.
- インライン計量機能と精度の要件。.
- ロボティックピッキングとパレタイジングの配置.
- 連続運転時の全体的なラインサイクル時間。.
テスト条件と合格基準は、プロジェクトの確認段階で合意する必要があります。.
出荷前検査
完全なパッケージングプロセス全体にわたる調整を確認します
出荷前検査では、合意された製品、カートンブランク、およびケーシング構成を使用して、供給から完成したケース出力までの機器の連続動作を観察することをお勧めします。.
主な検査項目には以下が含まれます:
- コーヒーバッグ搬送の滑らかさ.
- バッグのひっくり返し姿勢とひっくり返し姿勢の要件への準拠。.
- 数え方と配置の正確さ.
- 回転および横方向の押すプロセスの安定性。.
- カートンブランクのピッキング、成形、位置決めの通常動作。.
- フラップの折り畳みと接着剤の塗布動作の調整。.
- 密封されたケースの出現そして結合の質.
- 計量および下流搬送が合意された要件に準拠していること。.
- ロボットケースの取り扱いとパレタイジングの設定への準拠。.
- 関連する警報、緊急停止、安全保護機能。.
実際の受け入れ項目、運用期間、合格基準は、両当事者が確認した技術要件に基づくものとします。.
実動 操作 ビデオ
コーヒーバッグの送り込みからパレタイズまでの全工程の様子
実際の製品操作ビデオを使用して、コーヒーバッグがどのように反転してひっくり返され、指定されたパターンに配置され、90° 回転され、ケースに横方向に押し込まれるかを観察するための主要なプロセスステップ:
コーヒーバッグインフィード→横立ちフリップ→カウント&アレンジ→90° ターン→サイドプッシュインケース→フラップフォールディング&接着→ケース排出→インライン計量→ロボットパレタイジング
ビデオに示されているバッグの種類、ケースごとの数量、および機器の構成に関する詳細は、ソリューションが特定の製品に適合しているかどうかを判断するために、表示情報とともに記載する必要があります。.
よくある質問
この機器にはコーヒー豆の充填と袋のシールが含まれていますか?
この装置は、下流の製品取り扱い、ケースパッキング、ケースシーリングに重点を置いて、包装済みのコーヒーバッグを処理します。上流のコーヒー豆の充填とバッグのシーリングは、別々の包装機械によって実行されます。.
扱える袋の重量は?
参考プロジェクトは250g、500g、1000gのコーヒー袋を含んでいます。 suitabilityは袋の寸法、厚さ、形、シールのタイプ、および入って来る袋の状態のような要因によって決まります; 重量だけは唯一の決定要因ではないです。.
それぞれの場合に何袋入りますか?
参考プロジェクトには、ケースあたり 6、8、および 10 袋の構成が含まれており、それぞれ 2 x3、2 x4、および 2 x5 のパターンで配置されています。その他の梱包数量および配置は、サンプルおよび特定の要件を受け取ったときに評価できます。.
梱包速度は?
基準梱包速度は、コーヒーバッグの仕様、ケースあたりの数量、カートンの構造、入荷する製品の状態に応じて、1 分あたり 4 ~ 8 ケースです。計量およびパレタイジング システムを統合する場合は、全体的なライン サイクル タイムも考慮する必要があります。.
既存のコーヒー包装機に接続できますか?
既存包装機の排出仕様書に基づいて統合計画を評価できます。必要な情報には、排出速度、コンベヤの高さ、送り込み方向、バッグの向き、施設のレイアウトが含まれます。.
カートンシーリングに標準の粘着テープを使用していますか?
このソリューションは、ケースブランクのラップアラウンドとホットメルト接着シールを利用しています。テープシールが必要な場合は、カートン構造と機器の構成を個別に確認する必要があります。.
コーヒーバッグの仕様を変更する際に必要な調整は?
調整には、コンベア ガイド、製品のステージング位置、配置数量、ケースローディング アライメント、およびカートンの成形/シール位置が含まれる場合があります。特定の範囲と調整方法は、仕様の違いによって異なります。.
間違った重みを持つカートンは自動的に拒否できますか?
インライン計量もシステム構成に含めることができます。 automatic rejection が必要な場合、rejection のメカニズム、決定基準、対応する機能は提案書で明確に定義されなければなりません; 計量機器が存在するだけでは、この機能が保証されるわけではありません。.
ロボットは30kgのカートンを扱えますか?
30 kgとは、ロボットの公称最大ペイロードを指します。許容カートン重量は、グリッパー(エンドエフェクター)の重量を考慮し、重心と動作条件に基づいて検証する必要があります。.
印刷やラベル付け機能を追加できますか?
インライン印刷とラベリングの要件に対応することができます; 私たちは、インストール場所、ラベルのサイズ、アプリケーションの向き、データインターフェース、および全体的なライン速度を評価します このモジュールは、別の構成レビューを必要とします。.
注文する前にサンプルは必要ですか?
コーヒーバッグ、段ボールまたはカートン、ダイカット図面の実際のサンプルを提供することをお勧めします。物理テストは、製品のステージング、サイドプッシュ荷重、およびシール性能を検証するのに役立ちます。.
コーヒーバッグのケースパッキングソリューションを入手してください
コーヒーバッグ、カートン、目標出力に関する詳細を提供します。.
AFPAK は、実際の製品、梱包要件、設備条件に基づいて、自動ケースパッキングおよび最終梱包ソリューションの定義を支援します。.
提供してください:
- コーヒーバッグの写真と実際のサンプル。.
- 個々のバッグの重量と寸法。.
- カートンごとの袋の数およびターゲットの整理.
- カートンのサンプル、寸法、およびボール紙のダイカット図面。.
- 上流包装機の排出速度とコンベヤーの高さ。.
- ターゲットのケースパッキング出力.
- 施設のレイアウトと利用可能なスペース。.
- ローカル電源と圧縮空気の仕様。.
- インライン計量または印刷/ラベルの要件。.
- ケースごとの総重量、パレットの寸法、およびターゲットのパレタイジング パターン。.
この情報に基づいて、以下を決定します:
- コーヒーバッグの向きと取り扱い方法。.
- ケースごとの数量および製品の配置。.
- サイドローディング機構とカートン成形構造。.
- ホットメルト接着剤シール構成.
- 上流/下流の搬送および機器インターフェース.
- 計量およびパレタイズのセットアップ.
- 推定スループット、機器レイアウト、および最終的な技術提案。.
お問い合わせのために、上記のプロジェクトの詳細とサンプル情報を準備してください。.