AF-C100 Ambalator automat de carcasă pentru pungi de cafea
Răsturnarea, numărarea și aranjarea automată a pungilor, încărcarea prin împingere laterală și etanșarea adezivului topit la cald
Viteza și configurația reală depind de dimensiunile pungii, starea pungii, cantitatea pe carcasă, structura cartonului și fluxul de produs în amonte.
Prezentare generală a produsului
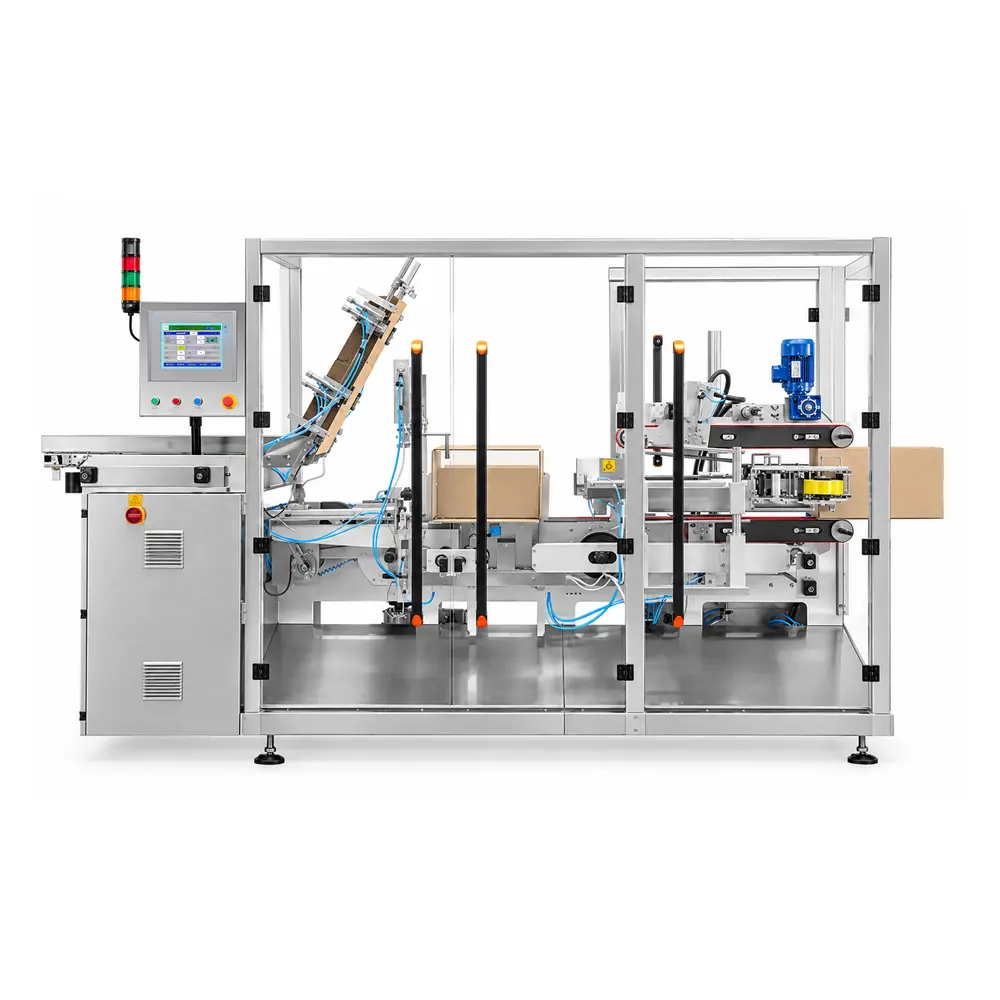
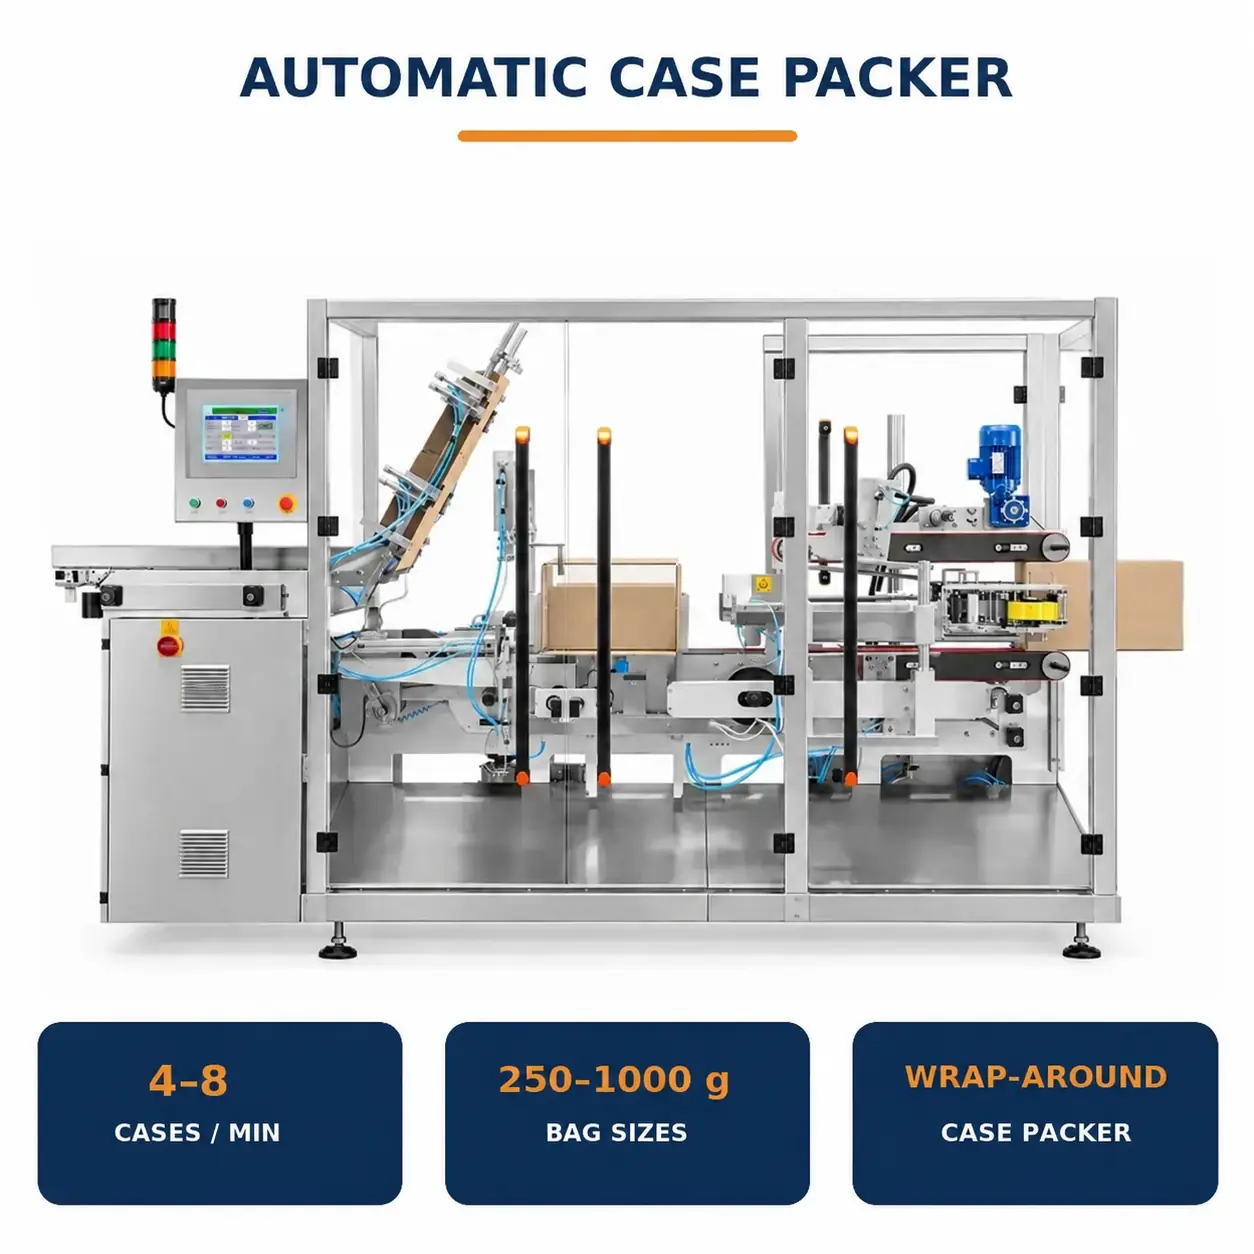
Proiectat special pentru carcasa de capăt de linie a pungilor de boabe de cafea ambalate, acest sistem integrează răsturnarea pungilor (într-o poziție laterală), numărarea și aranjarea, rotația la 90°, încărcarea cu împingere laterală și formarea carcasei Wrap-around și etanșare cu clapă.
Echipamentul se conectează la liniile de ambalare a cafelei din amonte și poate fi configurat cu cântărire opțională în linie, transportoare tampon și paletizare robotizată pentru a finaliza întregul proces de sfârșit de linie, de la pungi de cafea finite la cutii paletizate.
De la alimentarea cu sac terminat la ieșirea carcasei
Ambalatorul automat de cutii pentru pungi de cafea se conectează la procesele de ambalare din amonte, primind pungi de cafea umplute și sigilate și organizându-le în funcție de cantități prestabilite și modele de aranjare.
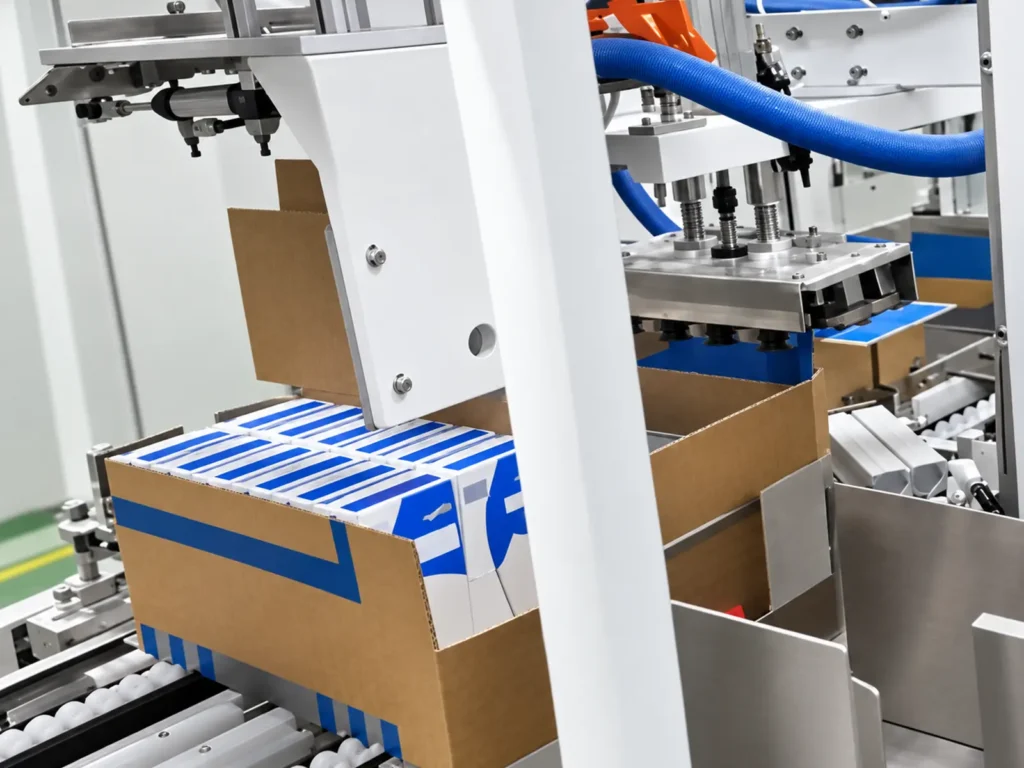
După ce pungile sunt răsturnate într-o poziție laterală, numărate și grupate, grupul de produse se rotește cu 90° înainte ca un mecanism de împingere să încarce întregul grup într-o cutie de carton preformată, poziționată. Mașina pliază apoi automat clapele și etanșează carcasa folosind adeziv topit la cald.
Organizarea produsului și formarea cartonului au loc la stații dedicate, convergând la punctul de încărcare. Clienții pot configura echipamente suplimentare de capăt de linie, cum ar fi sisteme de cântărire, transportoare și paletizatoare robotizate, pe baza volumului de producție, a specificațiilor produsului și a aspectului fabricii.
Specificații pentru pungi de cafea și aranjament de ambalare a carcasei
Configurație bazată pe tipul real de pungă și cantitatea pe carcasă
Factori precum forma pungii de cafea, grosimea, tipul de etanșare, volumul de aer rezidual și orientarea în timpul ambalării influențează procesele de grupare și încărcare a carcasei. Soluția echipamentului trebuie finalizată pe baza probelor reale de produs și a structurii cutiei.
Următorul tabel listează combinațiile de ambalaje dintr-un proiect de referință:
| Specificație pentru punga de cafea | Cantitate pe caz | Aranjament de ambalare | Dimensiuni de referință ale cutiei (L × W × H) |
|---|---|---|---|
| 1000 g/sac | 6 pungi | 2×3 | 250×285×310 mm |
| 500 g/pungă | 6 pungi | 2×3 | 250×285×195 mm |
| 250 g/pungă | 8 pungi | 2×4 | 325×220×280mm |
| 250 g/pungă | 10 pungi | 2×5 | 420×220×170 mm |
Cele de mai sus sunt combinații de referință pentru un anumit proiect; adecvarea nu poate fi determinată numai de greutatea pungii. Alte tipuri de pungi, cantități pe carcasă și specificații de carton pot fi evaluate la furnizarea de mostre.
*2×2 este listat ca opțiune de aranjament; combinația specifică de pungă și cutie rămâne supusă confirmării.

Galeria mașinilor
Deplasați-vă prin ambalatorul de carcasă de la mașina completă la zonele de încărcare și formare.
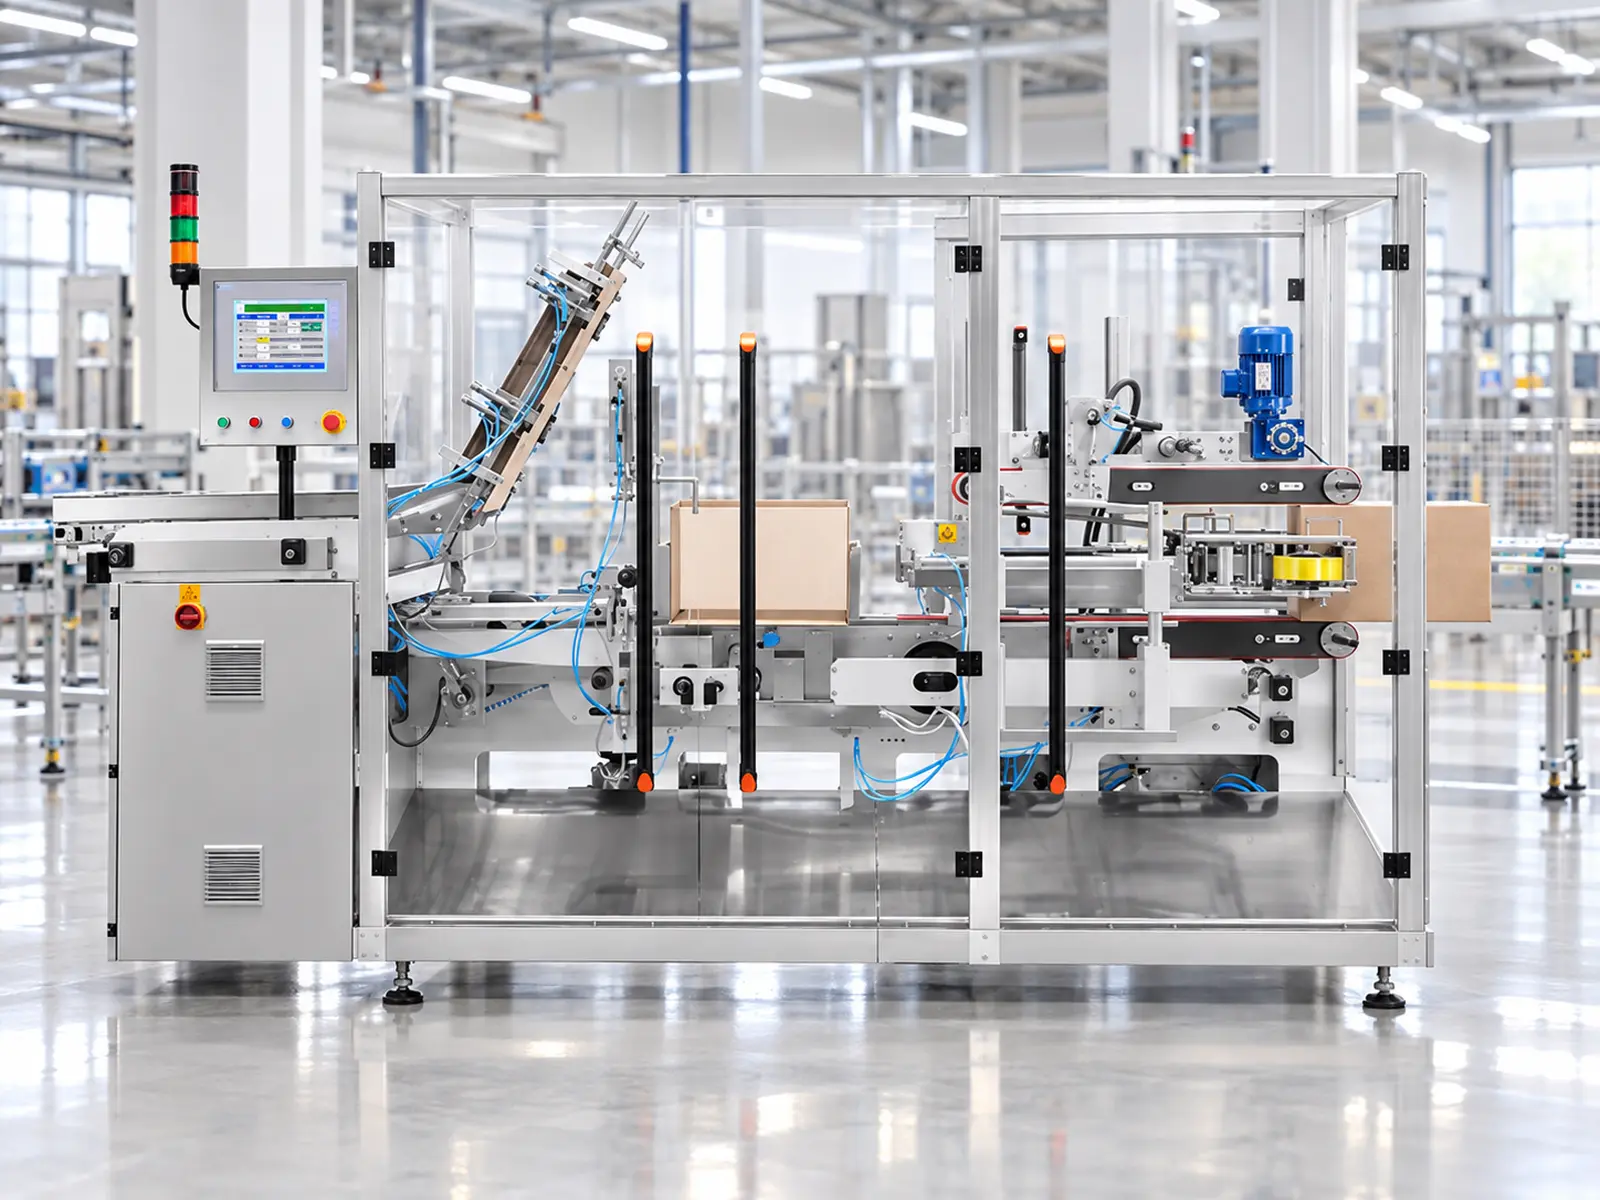
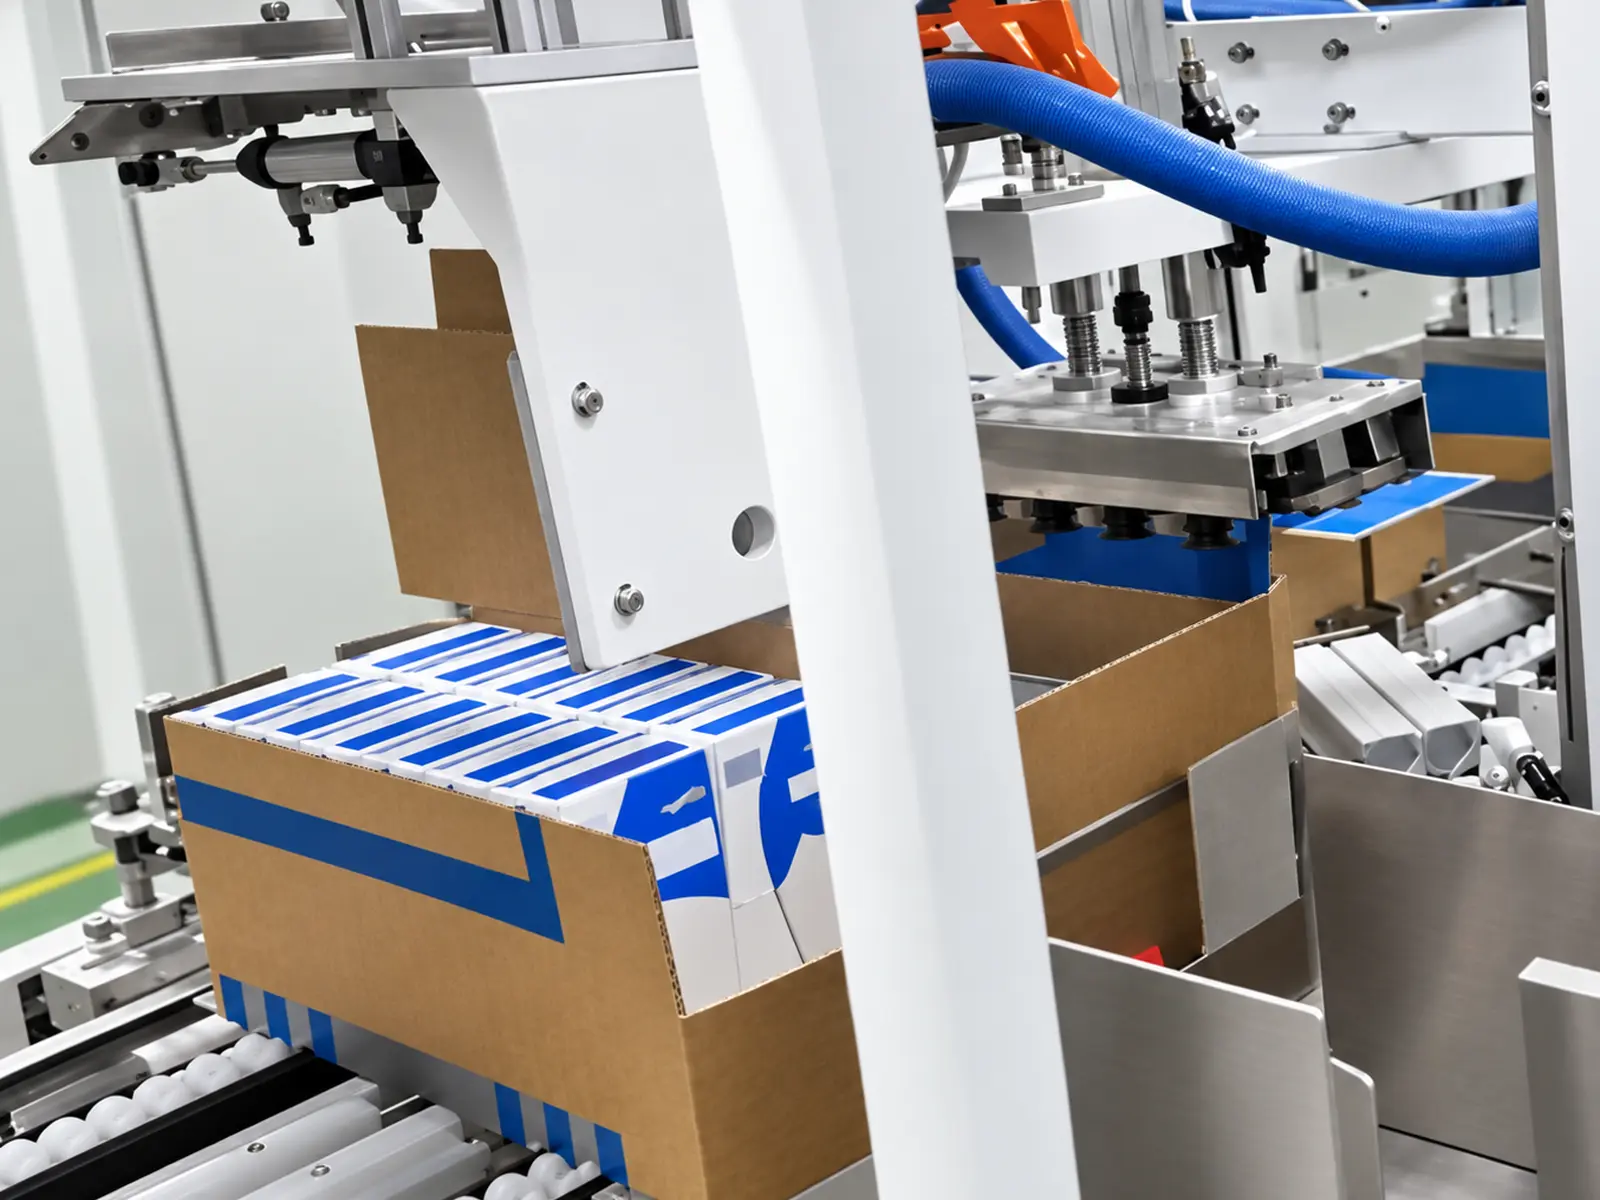
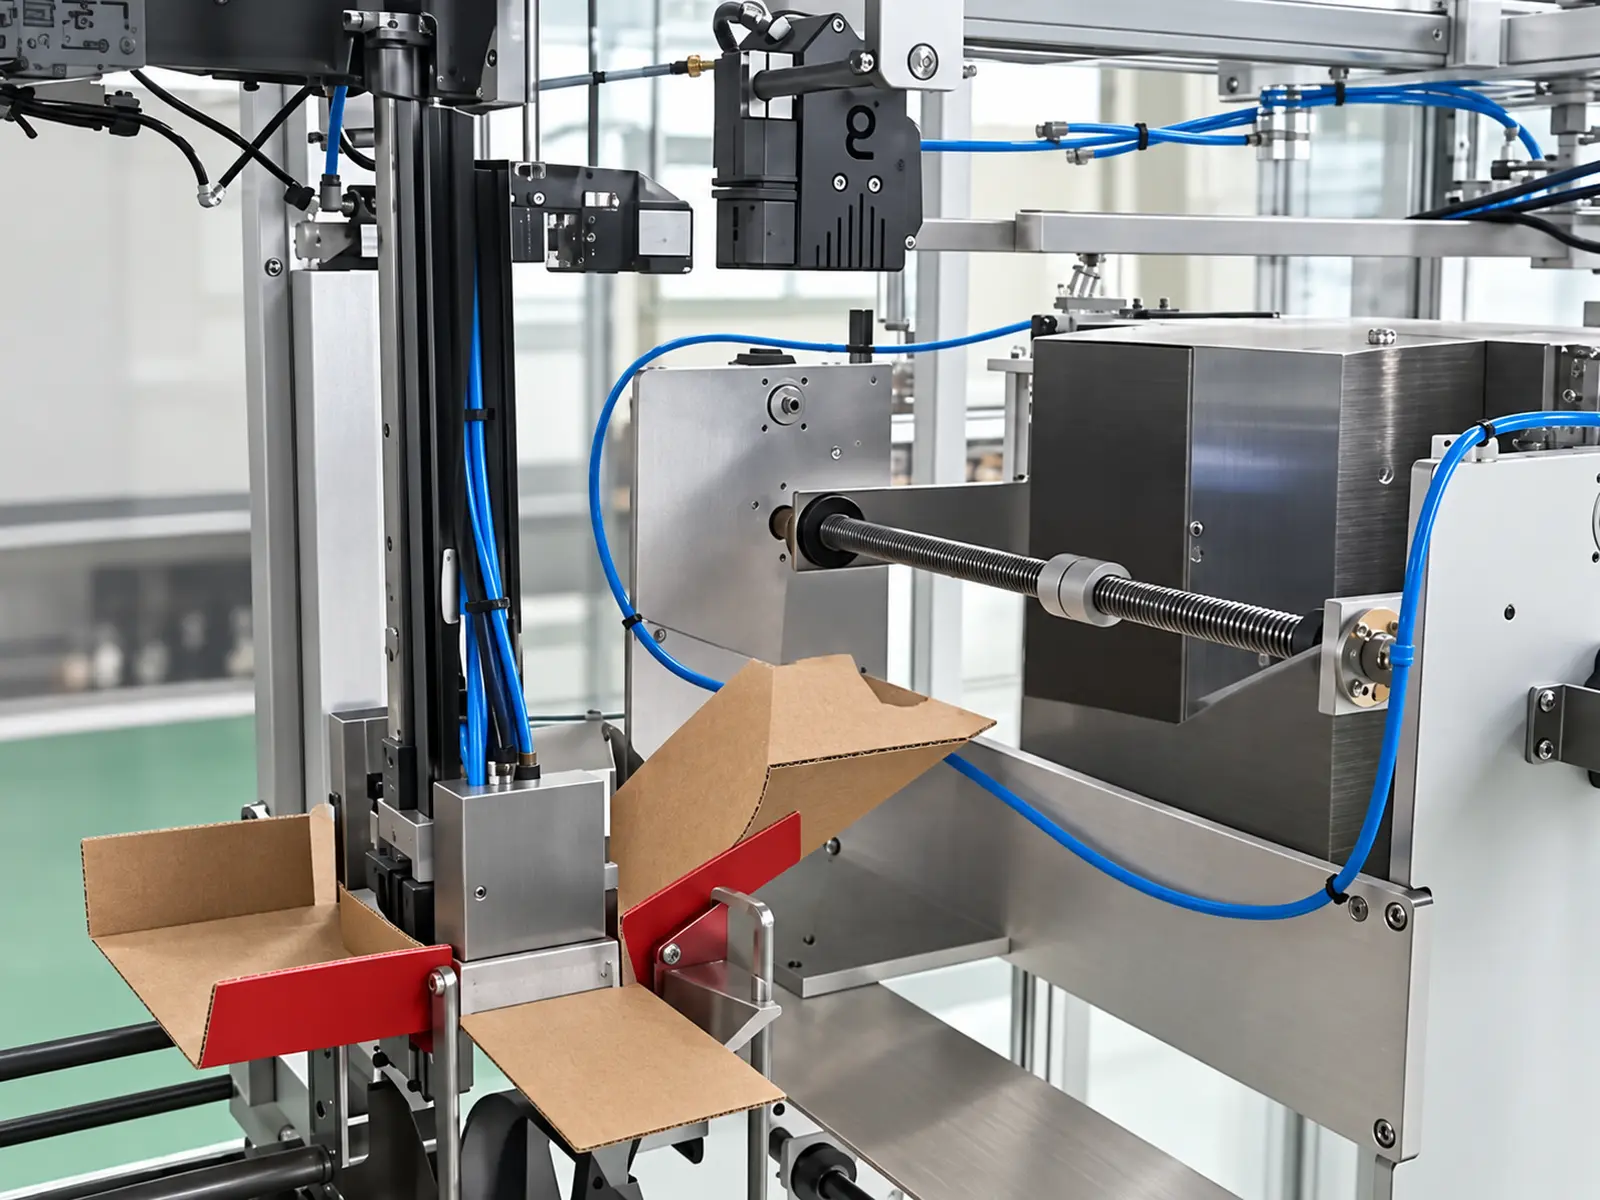
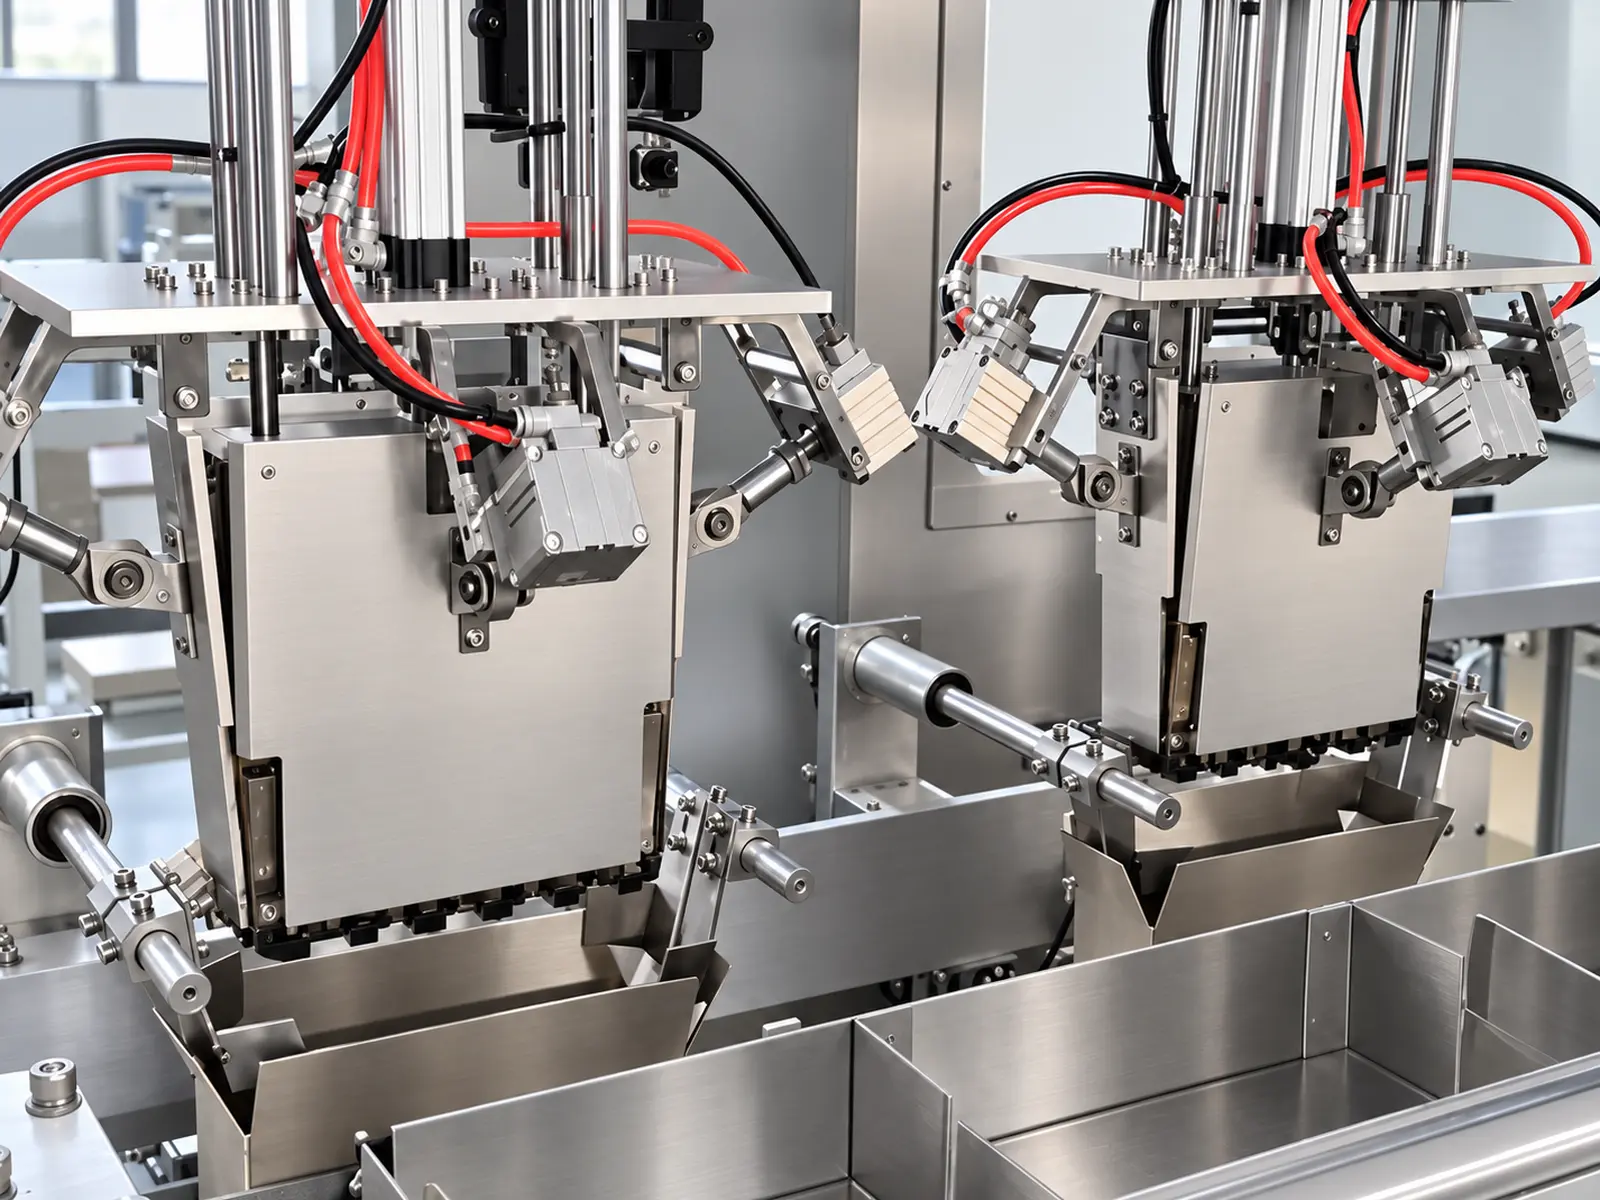
Imaginea 1 din 5
Flux de lucru
Integrarea manipulării pungilor de cafea și a formării cutiei la stația de ambalare
Procesul de manipulare a pungilor de cafea
- Finisat sac infeed
- Rotire în poziție laterală verticală
- Numărare și aranjare
- Rotația la 90° a grupului de produse
- Împingeți lateral în cutie
Procesul de preparare a cutiei
- Wrap-around Carcasă blank de aprovizionare
- Culegere și formare
- Transport la stația de ambalare
- Pozitionare pentru incarcare
Sigilarea carcasei și procesul în aval
- Plierea automată a clapetei și a filelor
- Etanșare cu adeziv topit la cald
- Descărcarea cazului
- Cântărire în linie și transport tampon
- Paletizare robotizată
Poziționarea și integrarea modulelor de cântărire, transport și paletizare sunt determinate de aspectul final al liniei de producție.
Întoarcerea automată a pungilor, numărarea și aranjarea
Organizarea produselor înainte de încărcarea cazului
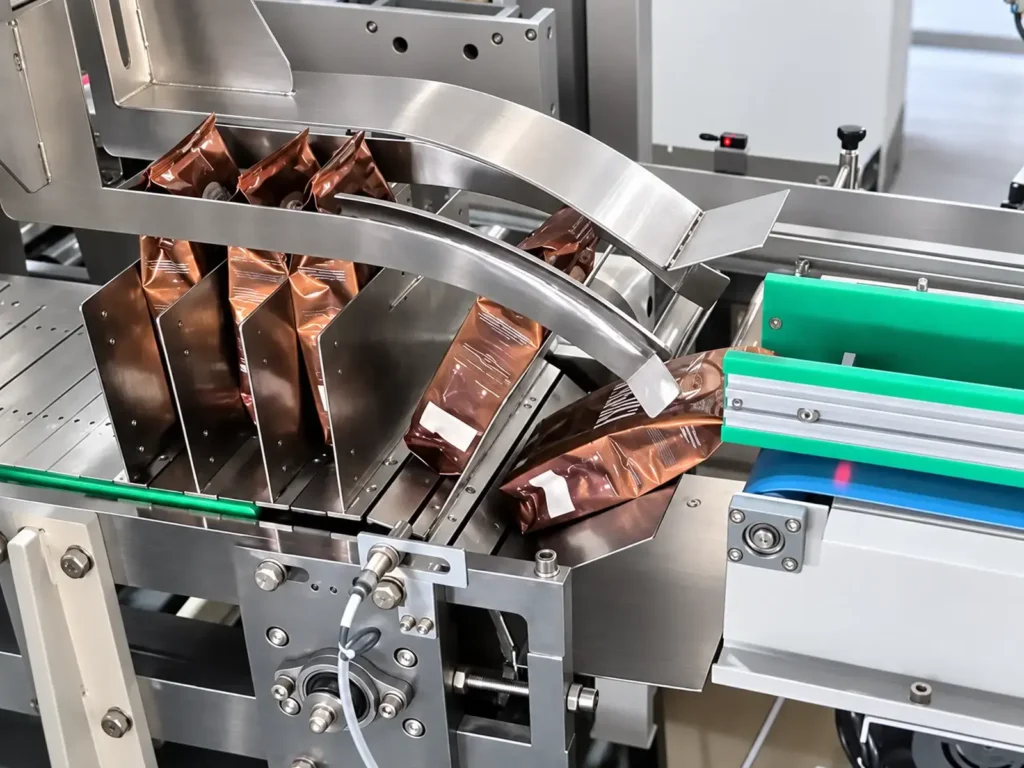
Odată ce pungile de cafea intră în ambalatorul carcasei, echipamentul le răstoarnă în orientarea laterală necesară, apoi le numără și le aranjează în funcție de cantitatea țintă pe carcasă.
Acest proces asigură că grupul de produse care intră în stația de încărcare are o cantitate, orientare și aranjament definite, pregătindu-l pentru întoarcerea ulterioară la 90 de grade și încărcarea cu împingere laterală.
Configurațiile de referință includ aranjamente 2×3, 2×4 și 2×5. Mecanismele specifice de manipulare a produselor și metodele de ajustare trebuie confirmate pe baza dimensiunilor și stării reale a pungilor de cafea.
Cerințe de alimentare
Pentru a asigura o tranziție lină între manipularea produsului și încărcarea carcasei, sistemul de transport din amonte trebuie să îndeplinească următoarele condiții:
- Pungile de cafea sunt deja sigilate.
- Orientarea de alimentare se potrivește cu orientarea prestabilită.
- Forma și starea pungii sunt relativ consistente.
- Evitarea pungilor oblice, a pungilor răsturnate sau a stivuirii anormale.
- Cadența de transport se potrivește cu capacitatea de procesare din aval.
Înălțimea de descărcare, direcția de transport și distanța dintre produse ale mașinii de ambalare din amonte ar trebui confirmate reciproc în timpul fazei de proiectare a liniei de producție.
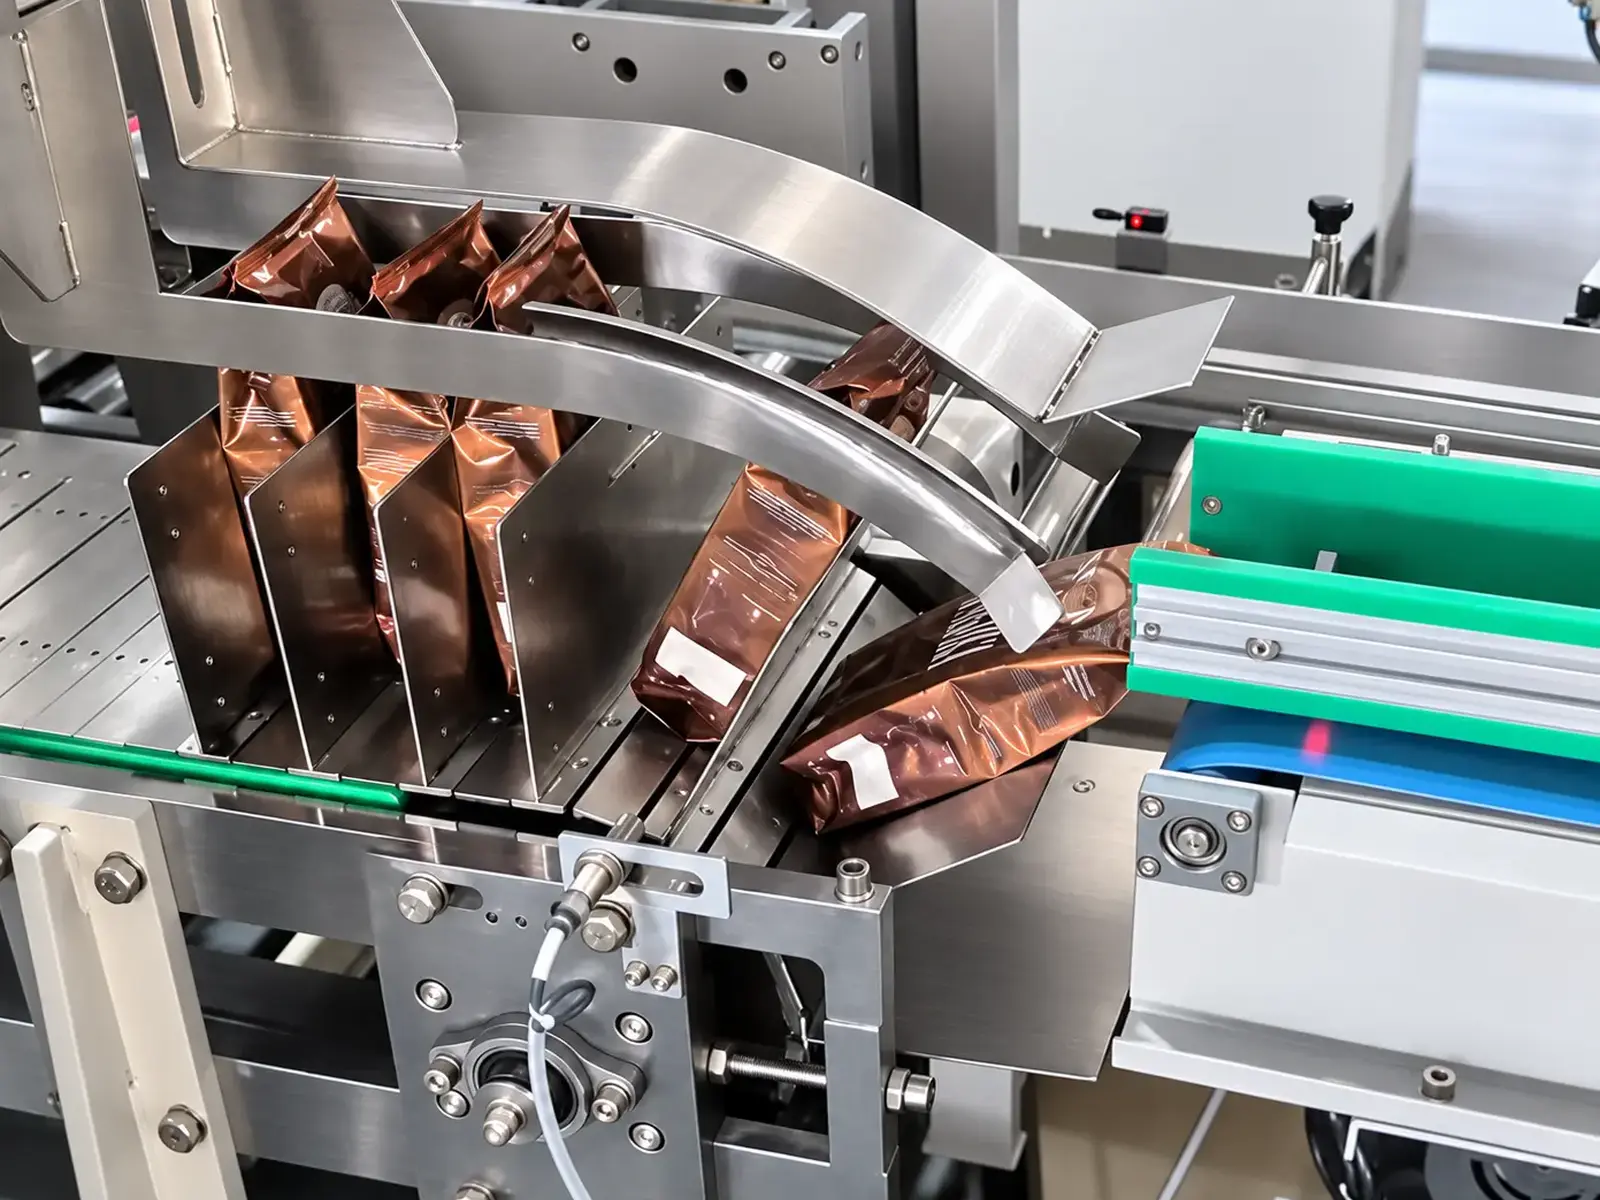
Încărcare cu carcasă de rotire și împingere laterală la 90°
Încărcarea grupului de pungi de cafea aranjate în cutie
După numărare și aranjare, echipamentul rotește grupul de produse cu 90° la orientarea de încărcare necesară și apoi folosește un mecanism de împingere laterală pentru a-l încărca în cutie.
Încărcarea prin împingere laterală necesită dimensiunile grupului de produse pentru a se potrivi cu deschiderea cutiei de carton și spațiul interior. În timpul validării soluției, procesul de încărcare și starea post-încărcare trebuie verificate pe baza grosimii reale a pungii, a densității de ambalare și a dimensiunilor cutiei.
Aspectele cheie ale testării probelor includ
- Dacă grupul de produse menține aranjamentul prestabilit.
- Dacă procesul de împingere este lin.
- Indiferent dacă corpul pungii sau marginile de etanșare suferă de zdrobire sau abraziune.
- Dacă poziția produsului îndeplinește cerințele după încărcare.
- Dacă cutia prezintă o deformare semnificativă.
Formarea carcasei și etanșarea lipiciului prin topire la cald
De la extragerea semifabricatului până la etanșarea post-încărcare
Echipamentul utilizează semifabricate Wrap-around Case compatibile cu mecanismul pentru a efectua recuperarea, formarea și transportul semifabricatului la stația de încărcare. După ce pungile de cafea sunt încărcate în cutie, echipamentul pliază clapetele și panourile într-o secvență predeterminată și finalizează procesul de etanșare folosind adeziv topit la cald.
Structura, dimensiunile, rigiditatea și materialul cutiei de carton trebuie să îndeplinească cerințele operaționale ale echipamentului. Specificațiile cutiei trebuie finalizate concomitent cu proiectarea aranjamentului produsului pentru a asigura compatibilitatea între etapele de formare, încărcare și etanșare.
Detalii despre specificațiile cutiei
- Aspect plat tăiat cu matriță (desfășurat).
- Dimensiuni de carton formate (exterior și interior/deschidere).
- Materialul plăcii, grosimea și rigiditatea.
- Linii de încrețire și structură pliabilă.
- Puncte de aplicare a adezivului topit la cald.
- Performanța de etanșare după încărcarea reală.
Caracteristici cheie de inginerie
Întoarcere laterală/Sus automată
Reglează pungile de cafea la orientarea necesară pentru ambalare, asigurând alinierea consecventă a furajelor pentru numărarea, gruparea și aranjarea ulterioară.
Numărarea și aranjarea în funcție de cantitatea țintă
Configura modelul de aranjare bazat pe numărul de pungi pe cutie și dimensiunile produsului, creând grupuri de produse pregătite pentru stația de încărcare.
Rotație grup de produse 90°
Reorientează grupul de produse după formare pentru a se alinia cu calea laterală de încărcare prin împingere.
Push-Loading lateral
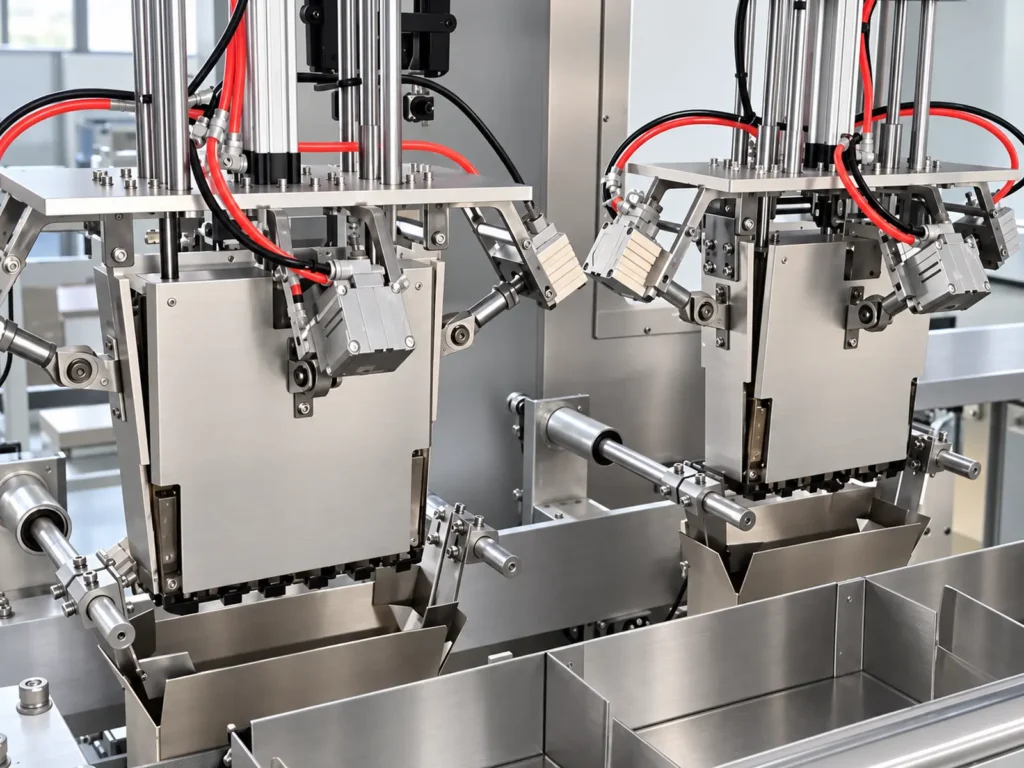
Utilizează un mecanism de împingere laterală pentru a transfera pungile de cafea organizate în cutie ca o singură unitate.
Formarea carcasei și etanșarea prin topire la cald
Integrează formarea semifabricatului, încărcarea, plierea automată a clapetelor și etanșarea cu adeziv într-un flux de lucru fără sudură.
Integrare cu Cântărire și Paletizare Robotică
Echipamentele din aval pot fi configurate pe baza cerințelor proiectului pentru a gestiona inspecția greutății, transportul și paletizarea robotizată a cutiilor de carton umplute.
Integrarea liniei de producție și aspectul site-ului
Aspect bazat pe rezultatele din amonte și condițiile atelierului
Ambalatorul de carcasă poate interfața cu liniile transportoare de ambalare a cafelei din amonte. Designul liniei trebuie să țină cont de alimentarea pungii de cafea, reaprovizionarea semifabricatului de carton, descărcarea sigilată a cartonului și zona de paletizare robotizată.
Verificarea aspectului include:
- Numărul de mașini de ambalat în amonte și vitezele de descărcare.
- Înălțimea transportorului și direcția de alimentare.
- Orientarea pungilor de cafea la intrarea în mecanismul de alimentare/aranjare.
- Distanța de transport între ambalatorul carcasei și echipamentul din aval.
- Spațiu pentru operare, reaprovizionare cu materiale și întreținere.
- Coridoare pentru amplasarea și manipularea paleților.
- Zona incintei de siguranță a robotului.
Traseele de transport și configurațiile echipamentelor pot varia în funcție de atelier; dimensiunile amprentei finale sunt supuse desenului de aspect confirmat.

Cântărire în linie
Configurație pentru inspecția greutății carcasei complete
Cutiile de carton sigilate pot fi direcționate către echipamentele de cântărire în linie pentru verificarea greutății carcasei complete, conform cerințelor proiectului.
Precizia de cântărire de referință pentru proiect este ±10cu20g. Performanța reală de cântărire trebuie verificată pe baza greutății cutiei, a vitezei de transport, a stării produsului și a condițiilor de amplasament.
Dacă sunt necesare funcții precum alarmele în afara toleranței, respingerea automată, înregistrarea datelor sau transmiterea datelor către alte sisteme, specificațiile funcționale și de interfață corespunzătoare ar trebui definite în etapa propunerii.
Paletizare robotizată
Paletizarea cutiilor sigilate
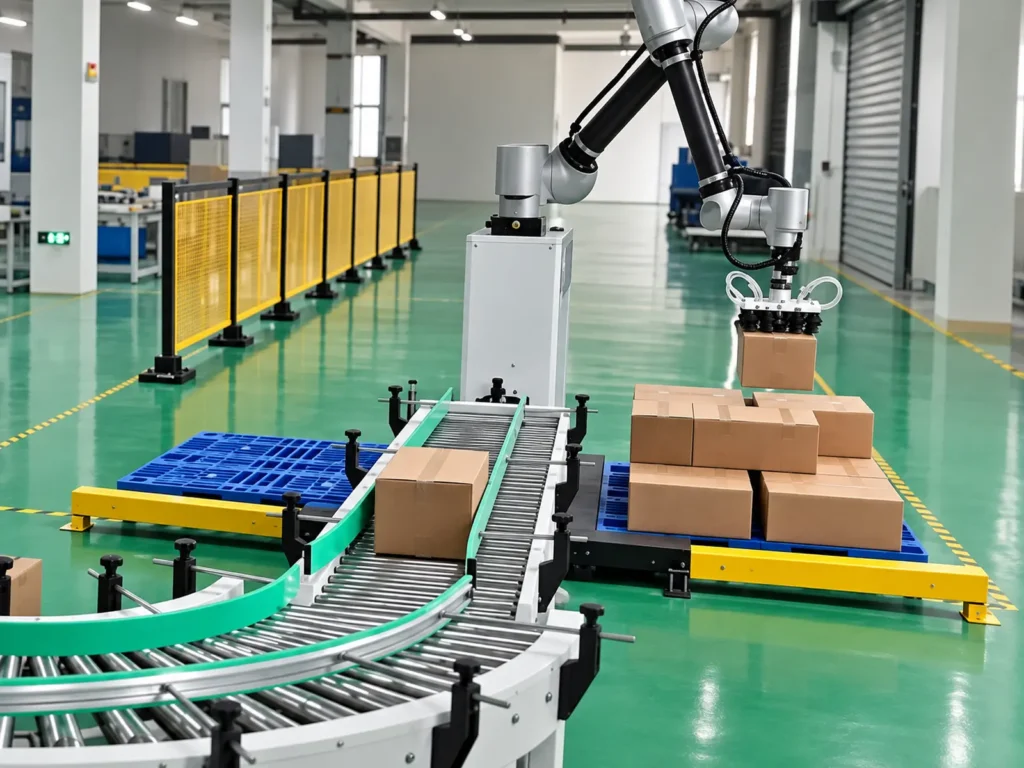
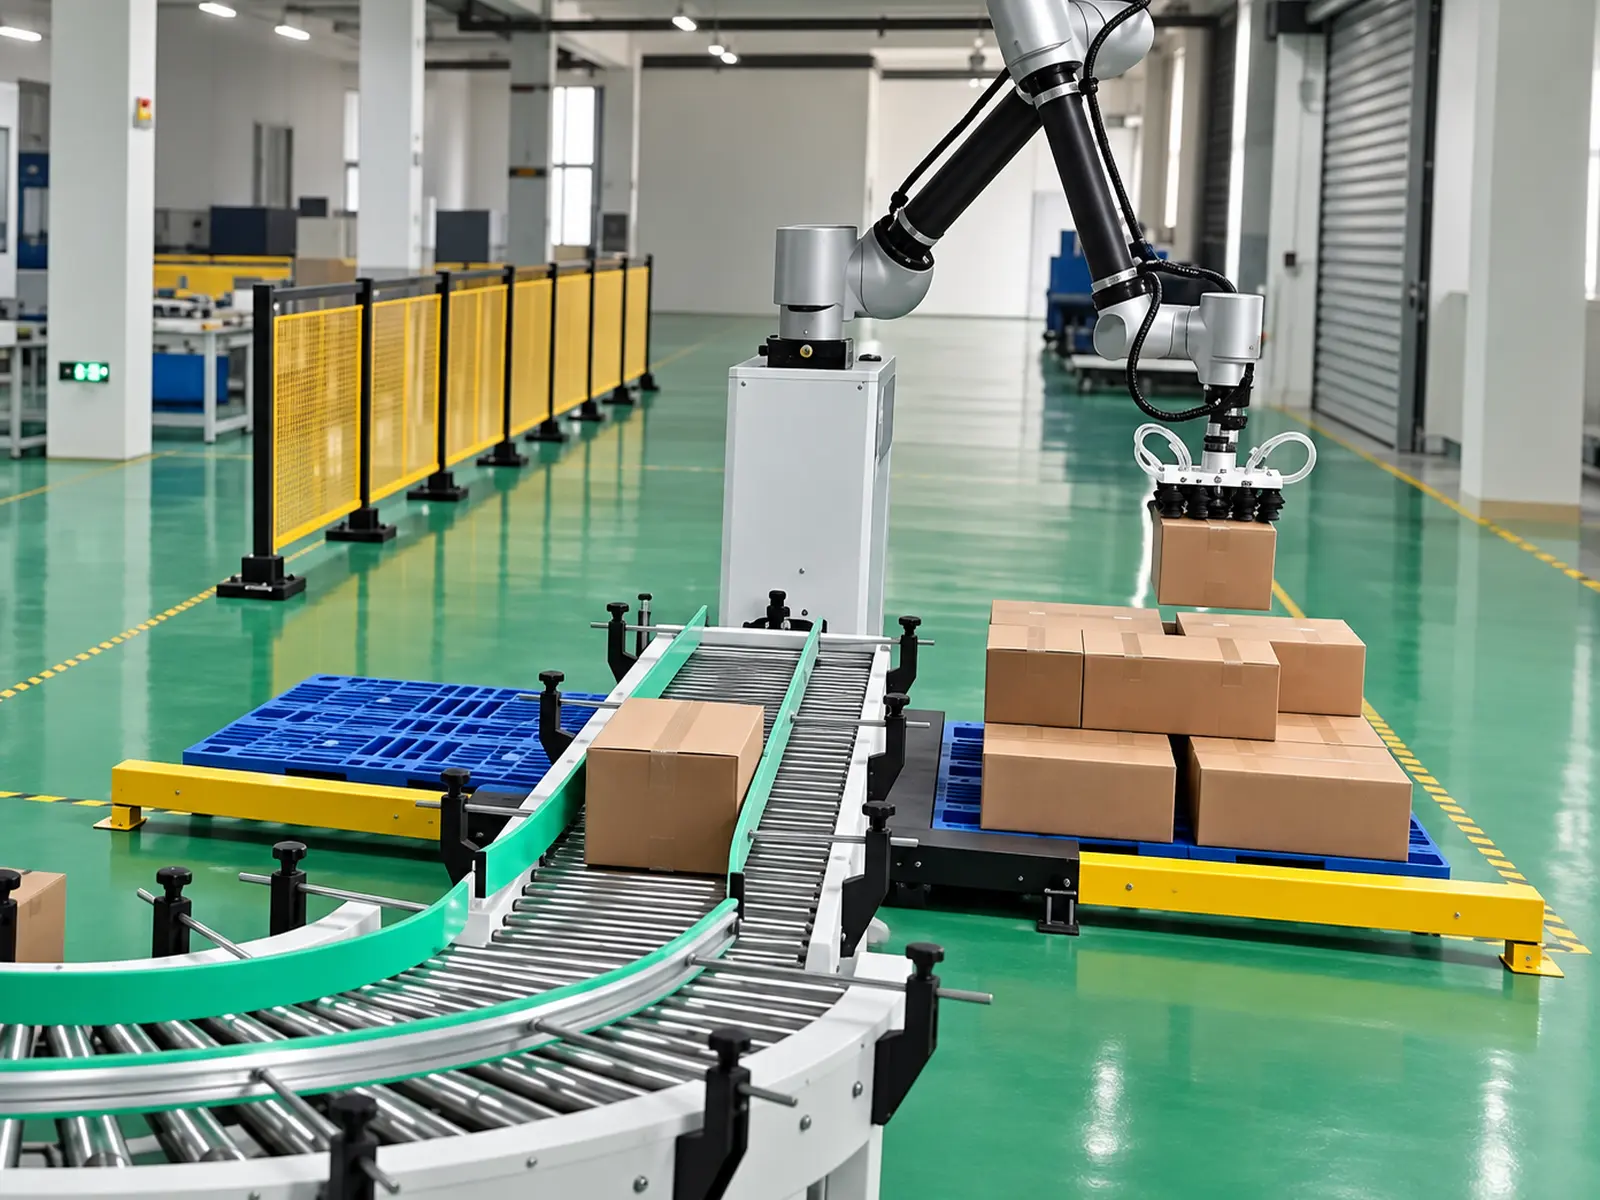
După transportul în aval, cutiile de carton ajung în poziția de preluare a robotului; robotul, echipat cu un dispozitiv de prindere cu vid, le plasează pe palet conform modelului de paletizare confirmat.
Configurația de paletizare de referință include:
- robot cu 6 axe.
- Prindere cu vid.
- Aprox. 1,6 m transportor tampon.
- Sistem de control al paletizării.
- Garduri de siguranță.
Specificații de referință pentru robot
| Parametru | Configurare de referință |
|---|---|
| Numărul de axe | 6 axe |
| Sarcina utilă nominală max | 30 kg |
| Ajunge | 1900 mm |
| Putere | 3,5 kW |
| Rating protecție | IP54 |
| Alimentare | Monofazat 220 V/50 Hz |
Sarcina utilă nominală a robotului nu echivalează cu greutatea admisă a unei singure cutii de carton. Capacitatea reală de manipulare trebuie să țină cont de greutatea prinderii, centrul de greutate al cutiei de carton și condițiile de funcționare.
Dimensiunile paleților, înălțimea de stivuire, aranjarea straturilor și viteza reală de paletizare trebuie confirmate separat, pe baza specificațiilor cutiei și a aspectului amplasamentului.
Control și configurare cheie
Coordonarea operațiunilor stației prin sistemul de control
Sistemul de referință utilizează PLC-uri și ecrane tactile Siemens, încorporând servomotoare Inovance și unități de frecvență variabilă (VFD), precum și componente pneumatice AirTAC, pentru a gestiona operațiunile echipamentelor și transferurile de la stație la stație.
| Element de configurare | Configurare de referință |
|---|---|
| Materiale ale corpului principal | Oțel inoxidabil, oțel și aluminiu |
| PLC | Siemens |
| Ecran tactil | Siemens |
| Servomotor | Inovance |
| VFD | Inovance |
| Componente pneumatice | AirTAC |
| Sistem de lipici cu topire la cald | Robatech |
Mărcile, modelele și configurațiile specifice sunt supuse propunerii tehnice finale.
Parametrii tehnici cheie
Configurație de referință pentru echipamentul de ambalare a carcasei pentru pungi de cafea
| Parametru | Detalii |
|---|---|
| Model mașină | AF-C100 |
| Produs manipulat | Pungi de boabe de cafea preambalate |
| Greutăți pentru pungi de referință | 250 g, 500 g, 1000 g |
| Viteza de ambalare stabilă | 4,8 cazuri/minut |
| Aranjament de referință | 2×3, 2×4, 2×5 |
| Orientarea/Aranjamentul produsului | Flip pentru a sta pe o parte, aranjament numărat, rotație de 90° |
| Metoda de ambalare | Încărcare laterală |
| Tip cutie | Carcasă Wrap-around; structura tăiată trebuie să se potrivească cu echipamentul |
| Metoda de etanșare | Etanșare cu adeziv topit la cald |
| Tensiune de funcționare | 220 V/50 Hz |
| Presiunea aerului comprimat | ≥0,6 MPa |
| Configurare în aval | Opțiunile includ cântărirea în linie, transportul tampon și paletizarea robotizată |
Capacitatea de producție depinde de produsul real, numărul de pungi pe carcasă, structura cartonului și timpii de ciclu ai proceselor din amonte și din aval. Dimensiunile echipamentului, puterea totală și greutatea vor fi confirmate pe baza configurației și aspectului final.
Testarea probelor și confirmarea proiectului
Validarea schemei de ambalare folosind pungi de cafea și cutii de carton reale
Chiar și pentru produsele de cafea de aceeași greutate, dimensiunile pungilor, nivelurile de umflare și configurațiile de etanșare pot varia. Pentru a confirma configurația echipamentului, se recomandă furnizarea de pungi finite reale și semifabricate de carton de probă pentru evaluare.
Se recomandă confirmarea în comun a următoarelor elemente:
- Transportul pungii de cafea și direcția de alimentare.
- Efect de răsturnare și răsturnare a pungii (în picioare pe margine).
- Aranjament de numărare și grupare.
- Grup de produse Rotație 90°.
- Proces lateral de încărcare a carcasei.
- Starea pungilor și a marginilor de etanșare după carcasă.
- Formarea cutiei, plierea clapetelor și etanșarea adezivului topit la cald.
- Cerințe de ajustare pentru diferite specificații.
- Funcția de cântărire în linie și cerințele de precizie.
- Aranjament robotizat de cules și paletizare.
- Durata generală a ciclului liniei în timpul funcționării continue.
Condițiile de testare și criteriile de acceptare ar trebui convenite în timpul etapei de confirmare a proiectului.
Inspecție înainte de expediere
Verificarea coordonării pe parcursul întregului proces de ambalare
Pentru inspecția înainte de expediere, se recomandă utilizarea produselor convenite, semifabricatelor de carton și configurațiilor carcasei pentru a observa funcționarea continuă a echipamentului de la alimentare până la ieșirea carcasei finite.
Elementele cheie de inspecție includ:
- Netezimea transportului pungii de cafea.
- Conformitatea posturii de răsturnare și răsturnare a pungii cu cerințele.
- Precizia numărării și aranjamentului.
- Stabilitatea proceselor de rotație și împingere laterală.
- Funcționarea normală a culesului, formării și poziționării semifabricatelor din carton.
- Coordonarea acțiunilor de pliere a clapetelor și de aplicare a adezivului.
- Aspectul și calitatea lipirii carcaselor sigilate.
- Conformitatea cântăririi și transportului în aval cu cerințele convenite.
- Conformitatea manipulării și paletizării carcasei robotizate cu setările.
- Funcții relevante de alarmă, oprire de urgență și protecție de siguranță.
Elementele reale de acceptare, durata operațiunii și criteriile de promovare se bazează pe cerințele tehnice confirmate de ambele părți.
Video de funcționare reală
Vizualizarea procesului complet de la alimentarea cu punga de cafea până la paletizare
Utilizați videoclipul real de funcționare a produsului pentru a înțelege cum pungile de cafea sunt răsturnate și răsturnate, aranjate în modelul specificat, rotite la 90° și împinse lateral în carcasă. Etape cheie ale procesului pentru a observa:
Pungi de cafea infeed → Flipping pentru a sta pe lateral → Numărarea & aranjarea → 90° viraj → Side-push în caz → Flap pliere & lipire → Descărcarea de gestiune caz → În linie de cântărire → Robotic paletizare
Detaliile privind tipul de pungă, cantitatea pe carcasă și configurația echipamentului prezentate în videoclip trebuie notate alături de informațiile de afișare pentru a ajuta la determinarea dacă soluția se potrivește produsului dvs. specific.
FAQ
Acest echipament include umplutura de boabe de cafea și sigilarea pungilor?
Acest echipament se ocupă de pungi de cafea preambalate, concentrându-se pe manipularea produselor în aval, ambalarea carcasei și sigilarea carcasei. umplere cu boabe de cafea în amonte și sigilarea pungilor sunt efectuate de mașini de ambalare separate.
Ce greutăți de sac pot fi manipulate?
Proiectele de referință includ pungi de cafea de 250 g, 500 g și 1000 g. Adecvarea depinde de factori precum dimensiunile pungii, grosimea, forma, tipul de etanșare și starea pungilor primite; greutatea singură nu este singurul factor determinant.
Câte pungi pot încăpea în fiecare caz?
Proiectele de referință includ configurații de 6, 8 și 10 pungi per carcasă, aranjate în modele 2×3, 2×4 și, respectiv, 2×5. Alte cantități și aranjamente de ambalare pot fi evaluate la primirea probelor și a cerințelor specifice.
Care este viteza de ambalare?
Viteza de referință de ambalare este de 4,8 cazuri pe minut, în funcție de specificațiile pungii de cafea, cantitatea pe carcasă, structura cartonului și condițiile de intrare ale produsului. La integrarea sistemelor de cântărire și paletizare, trebuie luat în considerare și timpul total al ciclului liniei.
Se poate conecta la aparatele de ambalare a cafelei existente?
Putem evalua planurile de integrare pe baza specificațiilor de descărcare ale mașinii de ambalare existente. Informațiile necesare includ viteza de descărcare, înălțimea transportorului, direcția de alimentare, orientarea sacului și aspectul instalației.
Folosește bandă adezivă standard pentru etanșarea cutiei?
Această soluție utilizează semifabricate de carcasă Wrap-around și etanșare cu adeziv topit la cald. Dacă este necesară etanșarea cu bandă, structura cutiei și configurația echipamentului trebuie confirmate separat.
Ce ajustări sunt necesare la schimbarea specificațiilor pungii de cafea?
Ajustările pot implica ghidaje ale transportorului, poziții de așezare a produsului, cantități de aranjament, aliniere încărcare carcasă și poziții de formare/etanșare a cartonului. Domeniul de aplicare specific și metoda de reglare depind de diferențele dintre specificații.
Cutiile cu greutăți incorecte pot fi respinse automat?
Cântărirea în linie poate fi inclusă în configurația sistemului. în cazul în care este necesară respingerea automată, mecanismul de respingere, criteriile de decizie și funcțiile corespunzătoare trebuie să fie clar definite în propunere; simpla prezență a echipamentelor de cântărire nu garantează această capacitate.
Poate robotul să manipuleze cutii de carton de 30 kg?
30 kg se referă la sarcina utilă maximă nominală a robotului. Greutatea admisă a cartonului trebuie să țină cont de greutatea dispozitivului de prindere (efectorul final) și să fie verificată pe baza centrului de greutate și a condițiilor de funcționare.
Se pot adăuga funcţii de imprimare şi etichetare?
Cerințele de imprimare și etichetare în linie pot fi adaptate; vom evalua locația instalării, dimensiunea etichetei, orientarea aplicației, interfețele de date și viteza generală a liniei. Acest modul necesită o revizuire separată a configurației.
Sunt necesare mostre înainte de a plasa o comandă?
Vă recomandăm să furnizați mostre reale de pungi de cafea, carton sau cutii de carton și desene tăiate. Testarea fizică ajută la verificarea stadializării produsului, a încărcării prin împingere laterală și a performanței de etanșare.
Obțineți o soluție de ambalare a carcasei pentru pungi de cafea
Furnizați detalii despre pungile de cafea, cutiile de carton și rezultatul țintă.
AFPAK poate ajuta la definirea soluției automate de ambalare a carcasei și a ambalajului final pe baza produselor dvs. reale, a cerințelor de ambalare și a condițiilor instalației.
Vă rugăm să furnizați:
- Fotografii și mostre reale ale pungilor de cafea.
- Greutatea și dimensiunile pungilor individuale.
- Numărul de pungi per cutie și aranjamentul țintă.
- Mostre de carton, dimensiuni și desene tăiate cu carton.
- Viteza de descărcare și înălțimea transportorului mașinii de ambalare din amonte.
- Ieșire țintă de ambalare a carcasei.
- Amenajarea facilității și spațiul disponibil.
- Specificații privind alimentarea locală cu energie și aerul comprimat.
- Cerințe privind cântărirea în linie sau imprimarea/etichetarea.
- Greutatea totală per carcasă, dimensiunile paleților și modelul de paletizare țintă.
Pe baza acestor informații, vom stabili:
- Orientarea pungii de cafea și metoda de manipulare.
- Cantitate pe carcasă și aranjament de produs.
- Mecanism de încărcare laterală și structură de formare a cartonului.
- Configurație de etanșare cu adeziv topit la cald.
- Interfețe de transport și echipamente în amonte/aval.
- Configurare cântărire și paletizare.
- Debitul estimat, aspectul echipamentului și propunerea tehnică finală.
Pregătiți detaliile proiectului și informațiile eșantion de mai sus pentru întrebarea dvs.