AF-C100 Automatische Case Packer voor Koffiezakken
Automatisch zakomdraaien, tellen en rangschikken, zijwaartse drukbelasting en smeltlijmafdichting
De werkelijke snelheid en configuratie zijn afhankelijk van de afmetingen van de zak, de toestand van de zak, de hoeveelheid per doos, de kartonnen structuur en de stroomopwaartse productstroom.
Productoverzicht
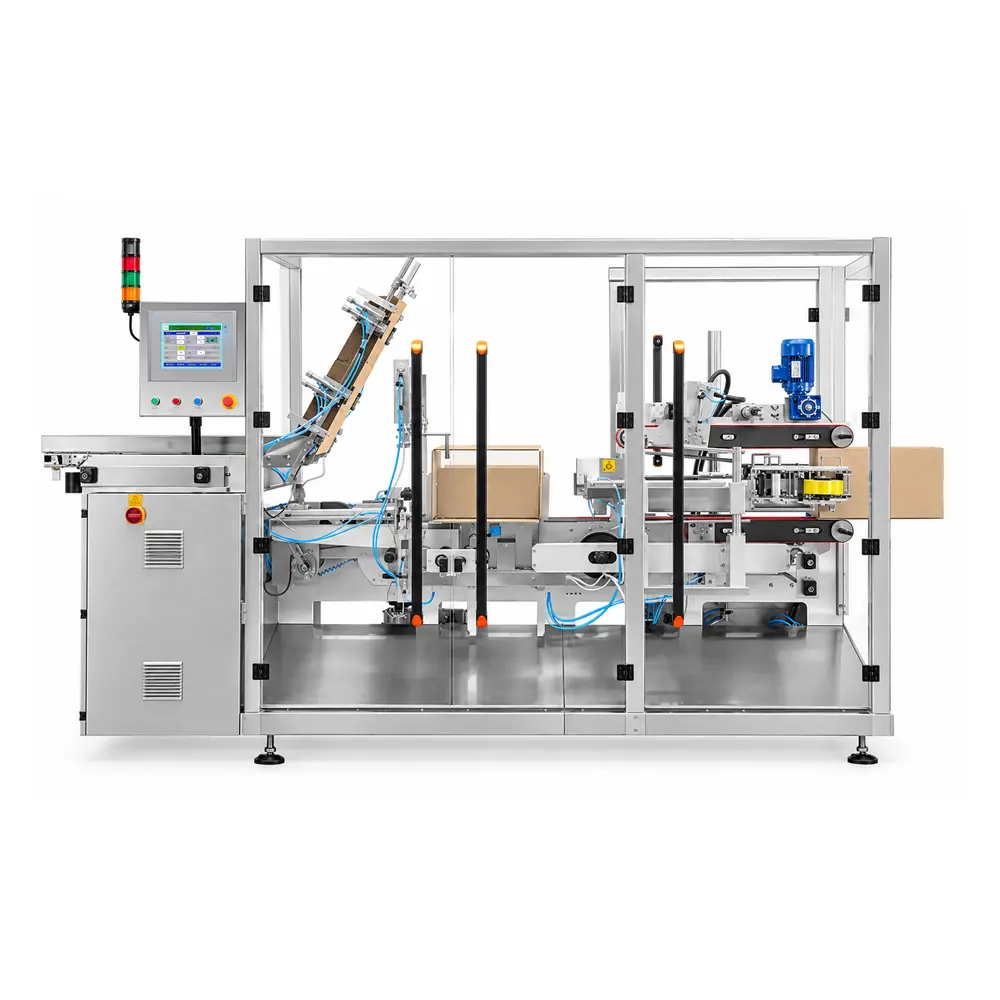
Dit systeem is speciaal ontworpen voor de eindbehuizing van verpakte koffiebonenzakken en integreert het omdraaien van zakken (naar een zijstaande positie), tellen en rangschikken, 90° rotatie, zijwaartse drukbelasting en omwikkelbare behuizing en flap afdichten.
De apparatuur wordt aangesloten op stroomopwaartse koffieverpakkingslijnen en kan worden geconfigureerd met optionele in-line wegen, buffertransporteurs en robotpalletiseren om het volledige end-of-line proces te voltooien, van afgewerkte koffiezakken tot palletdozen.
Van afgewerkte zakinvoer tot kofferuitvoer
De automatische koffietas-doosverpakker maakt verbinding met upstream-verpakkingsprocessen, ontvangt gevulde en verzegelde koffiezakken en organiseert deze volgens vooraf ingestelde hoeveelheden en opstellingspatronen.
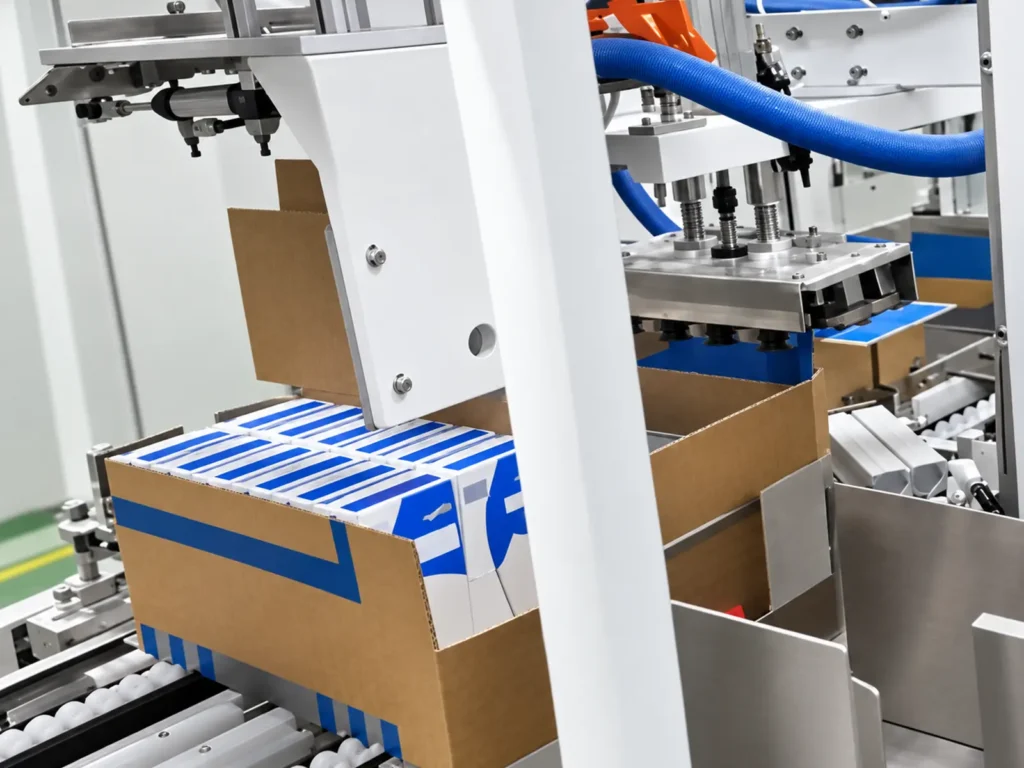
Nadat de zakken naar een zijstaande positie zijn geklapt, geteld en gegroepeerd, draait de productgroep 90° voordat een duwmechanisme de hele groep in een voorgevormde, gepositioneerde doos laadt. De machine vouwt vervolgens automatisch de flappen en sluit de behuizing af met behulp van smeltlijm.
Productorganisatie en kartonvorming vinden plaats op speciale stations en convergeren op het laadpunt. Klanten kunnen extra end-of-line-vormen configureren, zoals weegsystemen, transport- en robotpaletvormers, gebaseerd op productievolume, productspecificaties en fabrieksindeling.
Specificaties van de koffiezak en regeling voor het verpakken van dozen
Configuratie op basis van het werkelijke zaktype en de hoeveelheid per koffer
Factoren zoals de vorm, dikte, afdichtingstype, restluchtvolume en oriëntatie van de koffiezak tijdens het verpakken hebben allemaal invloed op de groeperings- en kofferlaadprocessen. De apparatuuroplossing moet worden afgerond op basis van daadwerkelijke productmonsters en kartonnen structuur.
In de volgende tabel zijn verpakkingscombinaties van een referentieproject opgenomen
| Specificatie van koffiezak | Aantal per geval | Verpakkingsregeling | Referentie Karton Afmetingen (L × W × H) |
|---|---|---|---|
| 1000 g/zak | 6 zakken | 2×3 | 250 × 285 × 310 mm |
| 500 g/zak | 6 zakken | 2×3 | 250 × 285 × 195 mm |
| 250 g/zak | 8 zakken | 2×4 | 325 × 220 × 280 mm |
| 250 g/zak | 10 zakken | 2×5 | 420 × 220 × 170 mm |
Bovenstaande zijn referentiecombinaties voor een specifiek project; geschiktheid kan niet uitsluitend worden bepaald op basis van het gewicht van de zak. Andere zaktypen, hoeveelheden per doos en kartonspecificaties kunnen worden beoordeeld na het verstrekken van monsters.
*2×2 wordt vermeld als een arrangementoptie; de specifieke zak en kartoncombinatie blijft onderworpen aan bevestiging.

Machine Gallery
Beweeg door de kofferverpakker van de complete machine naar de laad- en vormgebieden.
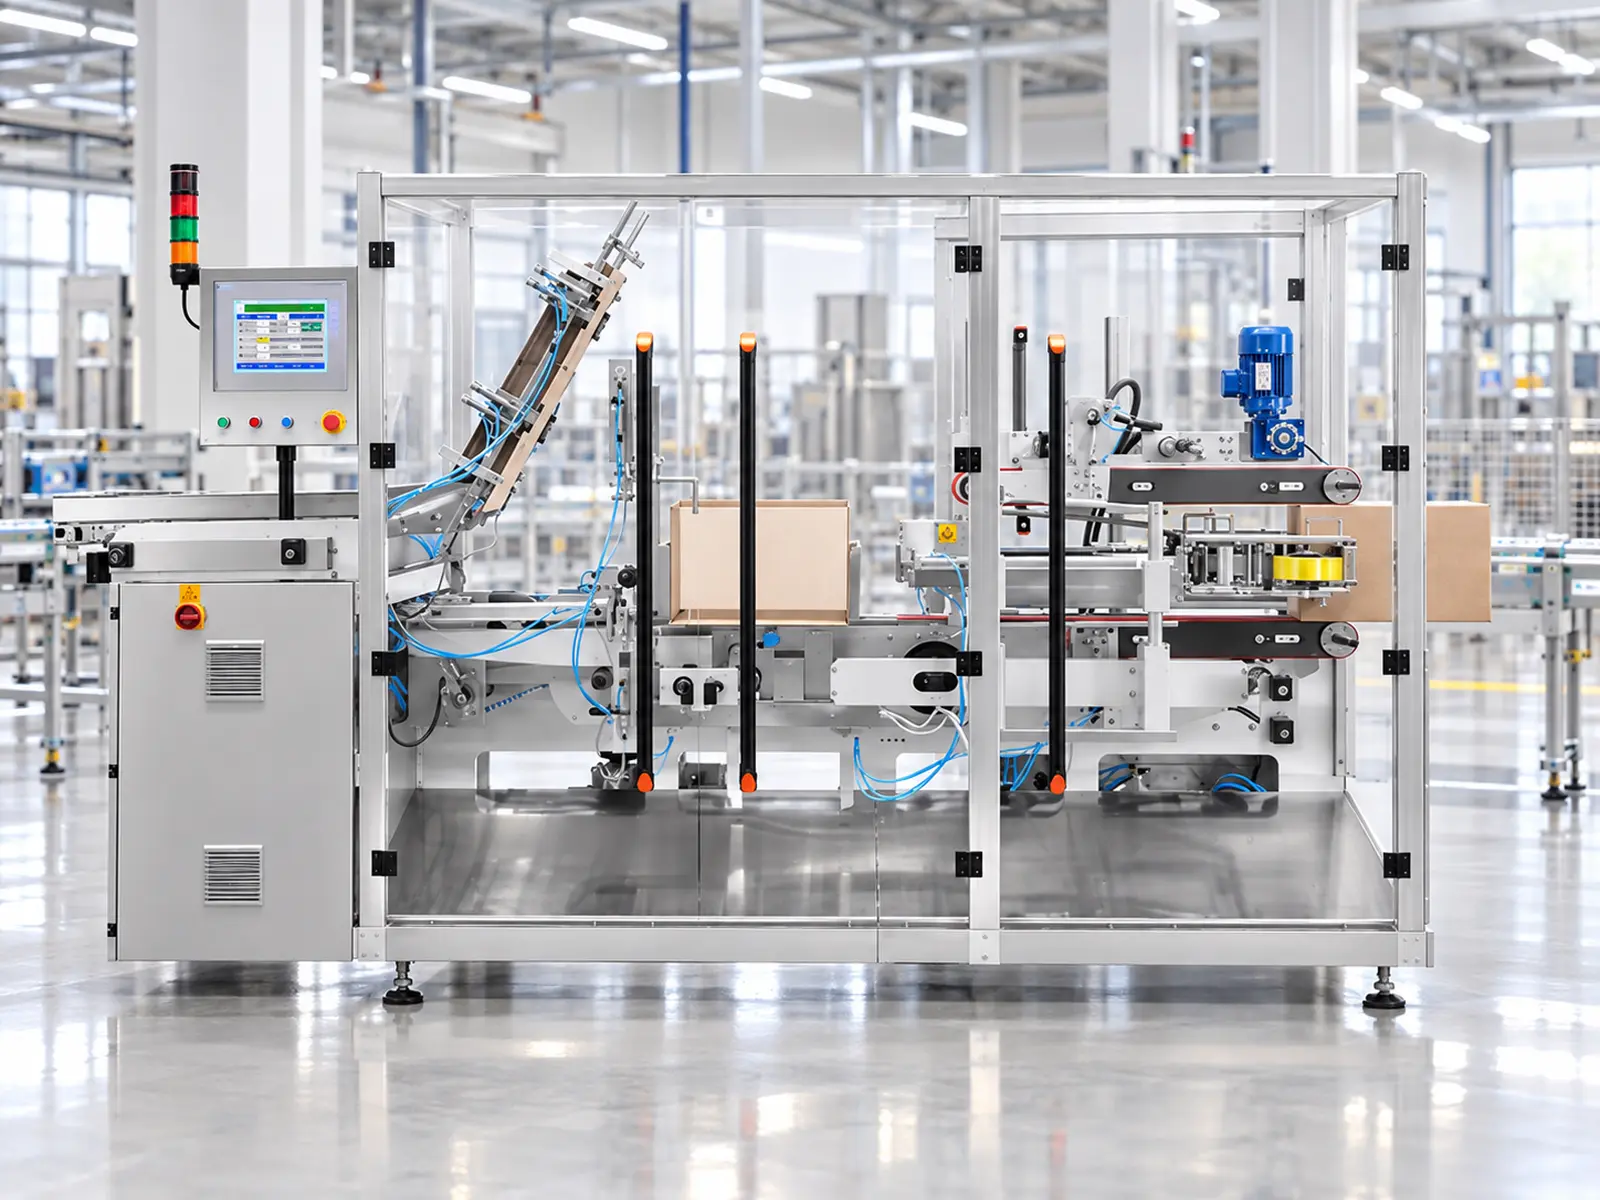
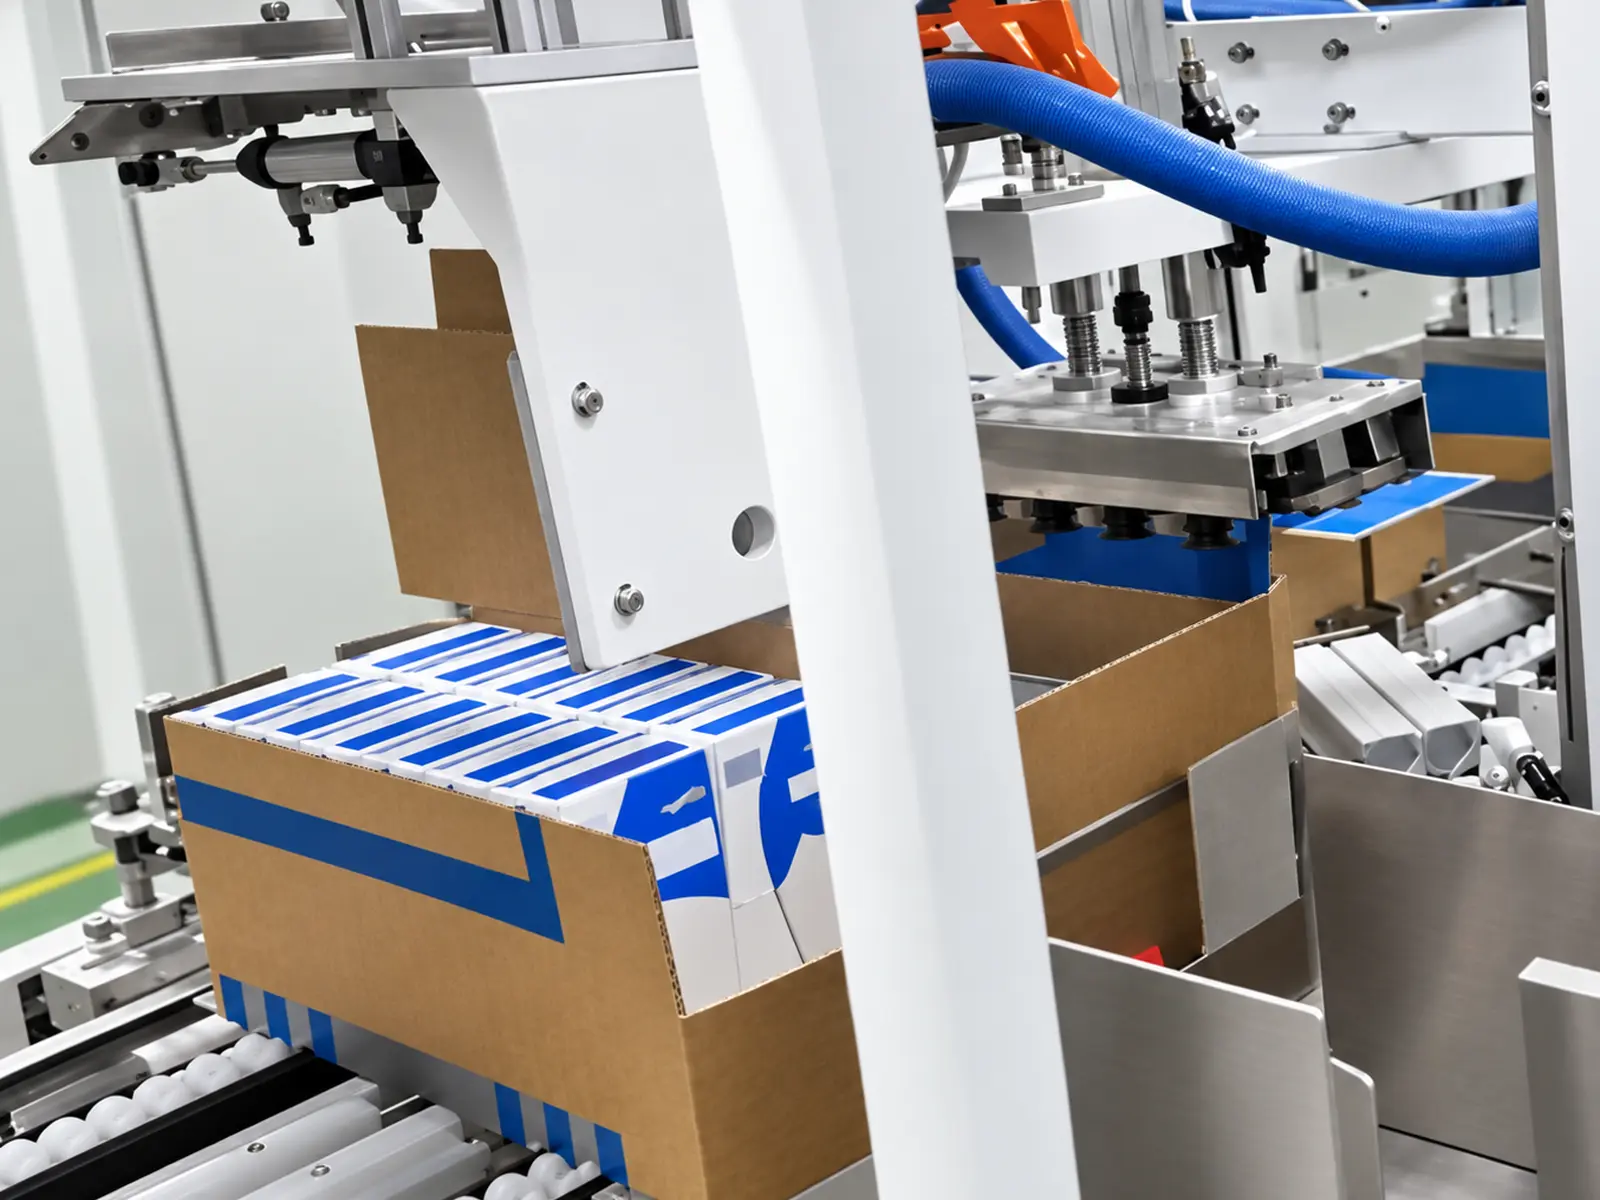
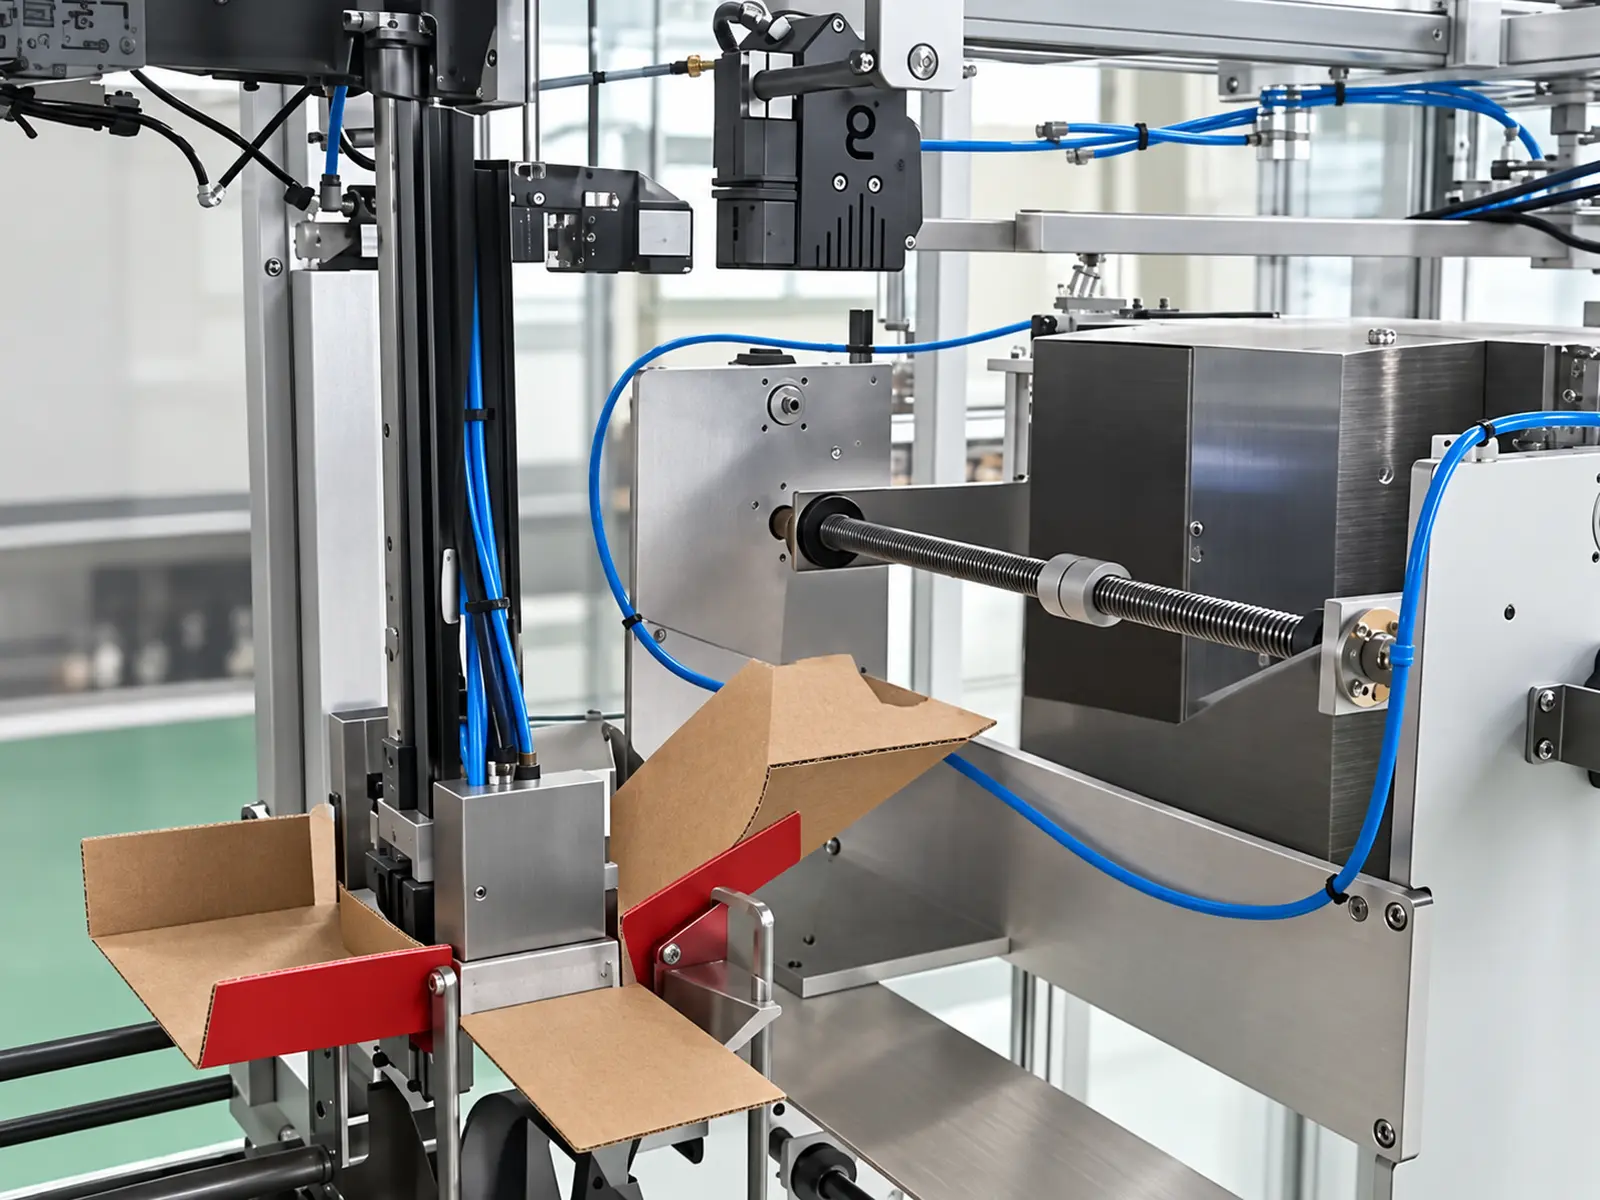
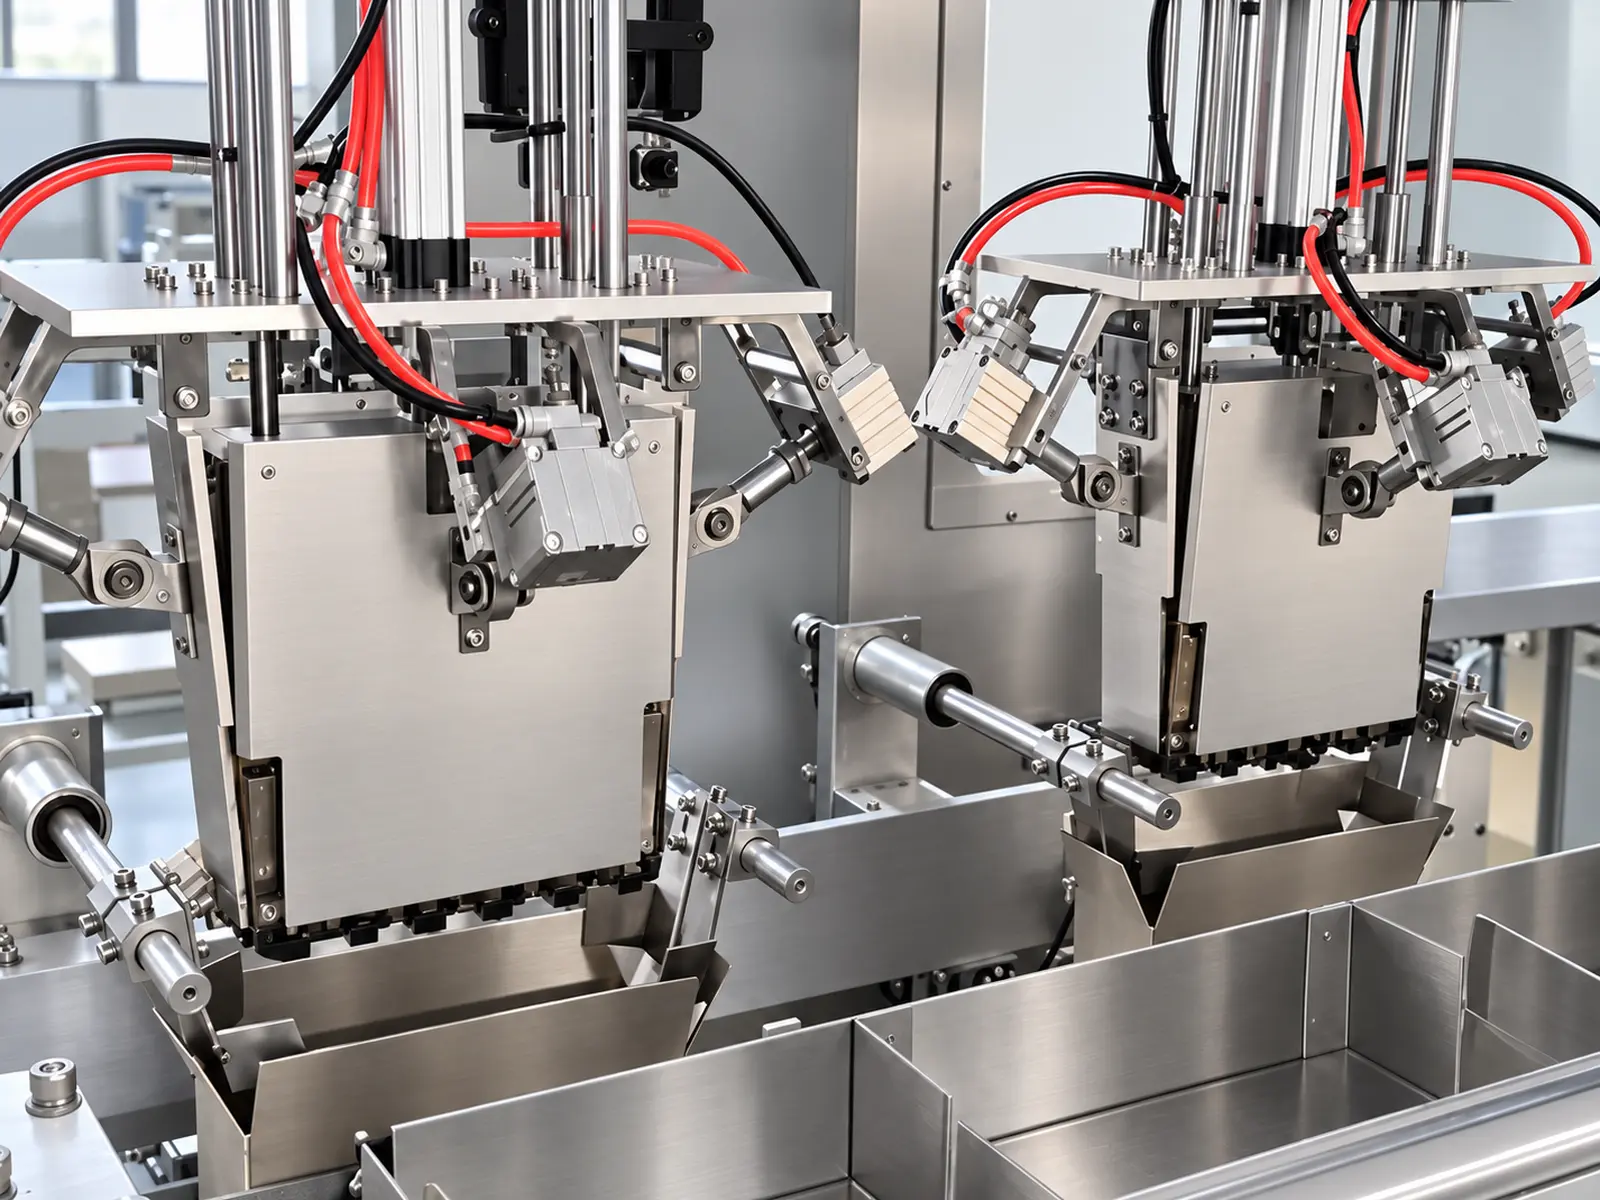
Afbeelding 1 van 5
Workflow
Integratie van het hanteren van koffiezakken en het vormen van dozen bij het verpakkingsstation
Proces voor het hanteren van koffiezakken
- Afgewerkte zakinvoer
- Rotatie naar rechtopstaande zijpositie
- Tellen en rangschikken
- 90° rotatie van productgroep
- Laterale duw in doos
Kartonvoorbereidingsproces
- Omwikkelbare behuizing blanco voorraad
- Plukken en vormen
- Transporteren naar pakstation
- Positionering voor laden
Case Sealing en stroomafwaarts proces
- Automatische flap en tabblad vouwen
- Heetsmeltlijmafdichting
- Zaakontlading
- In-line wegen en buffertransport
- Robotpalletiseren
De positionering en integratie van de weeg-, transport- en palletiseermodules worden bepaald door de uiteindelijke productielijnindeling.
Automatisch tassen omdraaien, tellen en regelen
Het organiseren van producten vóór het laden van de zaak
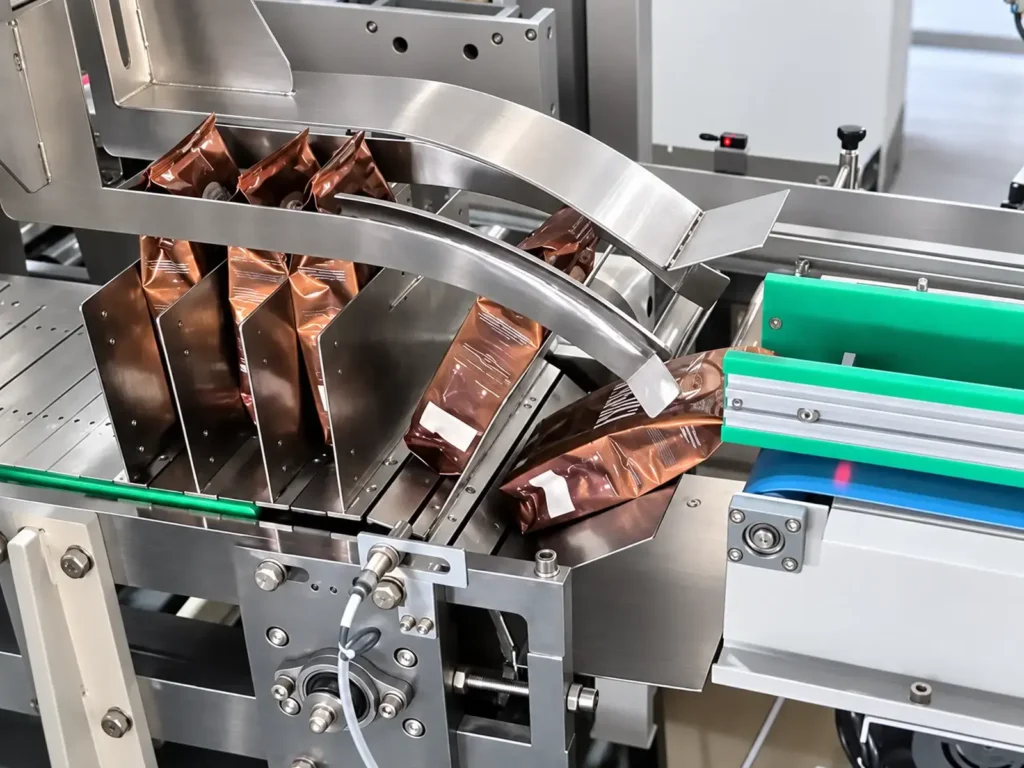
Zodra de koffiezakken de koffiepacker binnenkomen, draait de apparatuur ze in de vereiste zijstaande richting, telt en rangschikt ze vervolgens op basis van de beoogde hoeveelheid per doos.
Dit proces zorgt ervoor dat de productgroep die het laadstation binnenkomt een gedefinieerde hoeveelheid, oriëntatie en opstelling heeft, waardoor deze wordt voorbereid op daaropvolgende 90 graden draaien en zijwaartse drukbelasting.
Referentieconfiguraties omvatten 2×3, 2×4, en 2×5-opstellingen Specifieke productbehandelingsmechanismen en aanpassingsmethoden moeten worden bevestigd op basis van de werkelijke afmetingen en staat van de koffiezakken.
Invoervereisten
Om een soepele overgang tussen productbehandeling en zaakbelading te garanderen, moet het stroomopwaartse transportsysteem aan de volgende voorwaarden voldoen
- Koffiezakken zijn al verzegeld.
- Invoeroriëntatie komt overeen met de vooraf ingestelde oriëntatie.
- De vorm en staat van de zak zijn relatief consistent.
- Vermijding van scheve zakken, omgevallen zakken of abnormaal stapelen.
- De transportcadans komt overeen met de stroomafwaartse verwerkingscapaciteit.
De afvoerhoogte, transportrichting en productafstand van de stroomopwaartse verpakkingsmachine moeten wederzijds worden bevestigd tijdens de ontwerpfase van de productielijn.
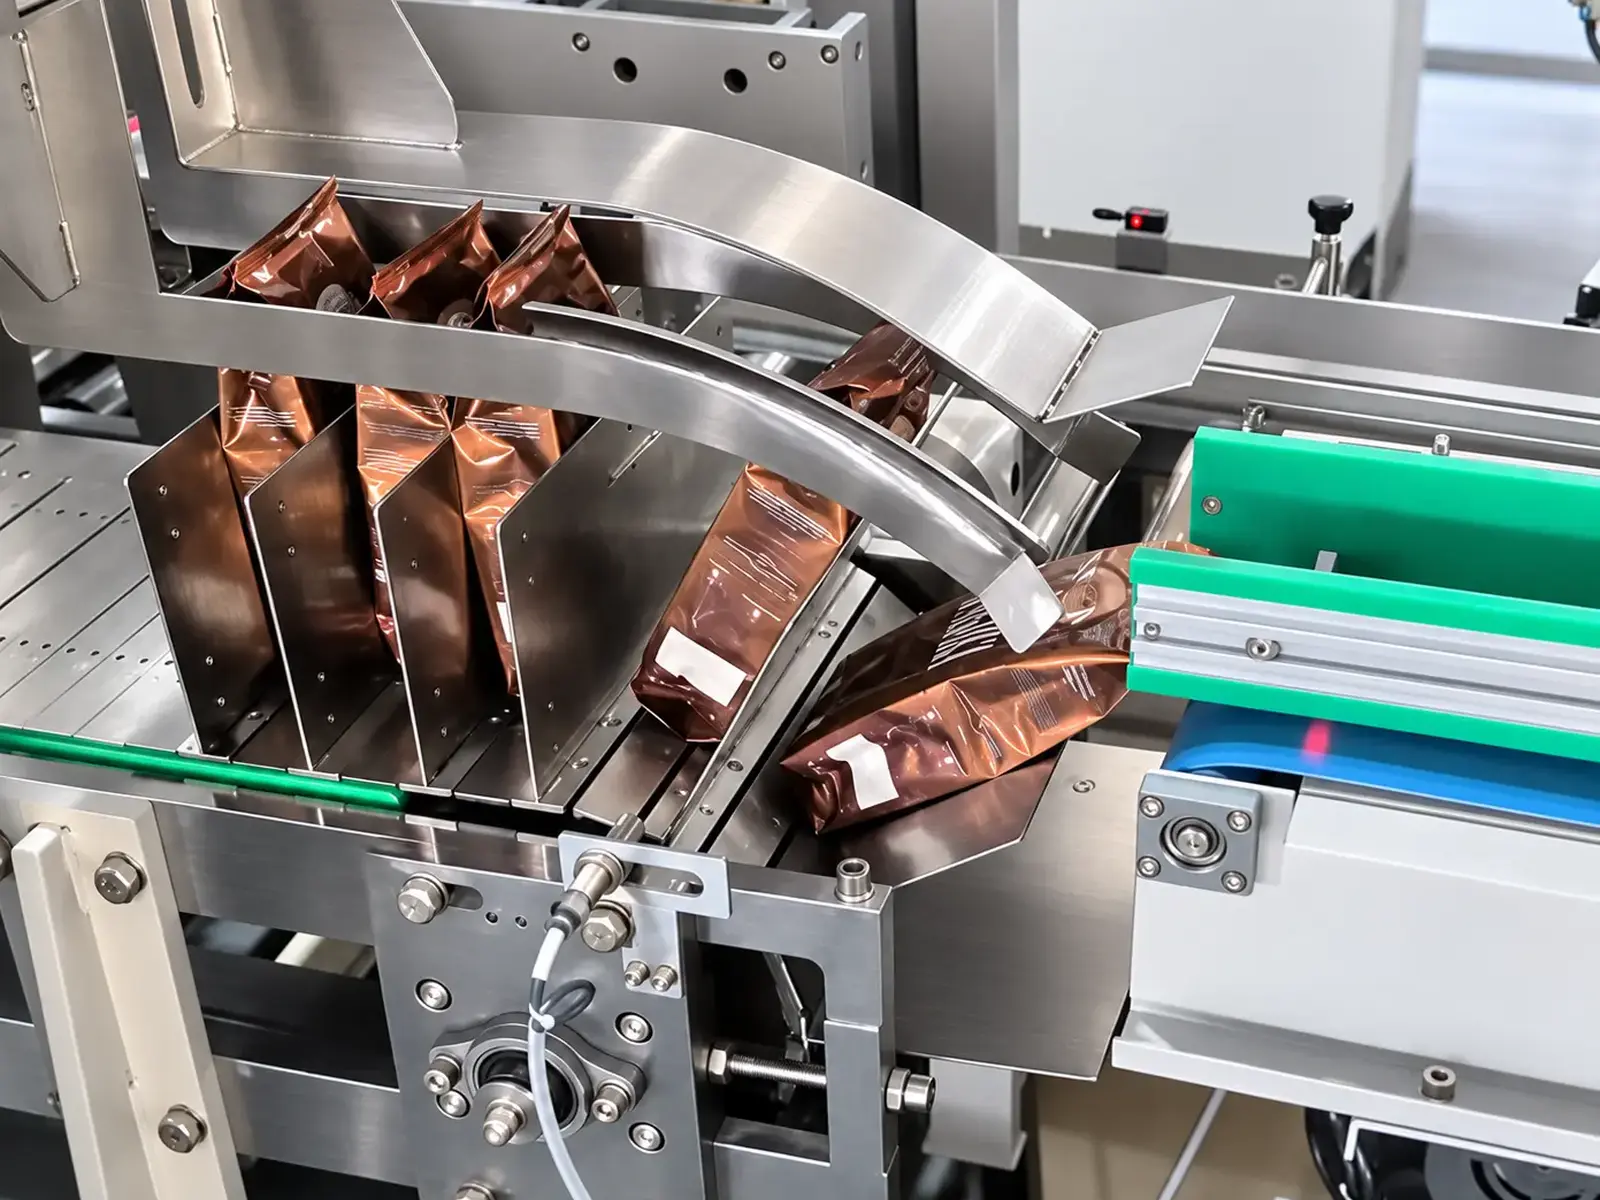
90° Draaien en Side-Push Case Laden
Het laden van de gerangschikte koffiezakgroep in de doos
Na het tellen en rangschikken roteert de apparatuur de productgroep 90° naar de vereiste laadoriëntatie en gebruikt vervolgens een zijwaartse duwmechanisme om deze in de doos te laden.
Side-push laden vereist dat de afmetingen van de productgroep overeenkomen met de opening van de doos en de interne ruimte. Tijdens de validatie van de oplossing moeten het laadproces en de post-loading-status worden geverifieerd op basis van de werkelijke zakdikte, verpakkingsdichtheid en doosafmetingen.
Belangrijke aspecten van het testen van monsters zijn onder meer
- Of de productgroep de vooraf ingestelde regeling handhaaft.
- Of het duwproces soepel verloopt.
- Of het zaklichaam of de afdichtingsranden last hebben van verpletteren of schuren.
- Of de productpositie voldoet aan de eisen na het laden.
- Of de doos aanzienlijke vervorming vertoont.
Omwikkelbare behuizing die heet smeltlijmafdichting vormt
Van blanco ophalen tot na het laden afdichten
De apparatuur maakt gebruik van Wrap-around Case-blanco's die compatibel zijn met het mechanisme om het ophalen, vormen en transport van blanco's naar het laadstation uit te voeren. Nadat de koffiezakken in de doos zijn geladen, vouwt de apparatuur de flappen en panelen in een vooraf bepaalde volgorde en voltooit het afdichtingsproces met behulp van smeltlijm.
De gestanste structuur, afmetingen, stijfheid en materiaal van de doos moeten voldoen aan de operationele vereisten van de apparatuur. Kartonspecificaties moeten gelijktijdig met het ontwerp van de productopstelling worden afgerond om compatibiliteit tussen de vorm-, laad- en afdichtingsfasen te garanderen.
Details van de kartonspecificatie
- Platte gestanste lay-out (ongevouwen).
- Afmetingen van gevormde dozen (extern en intern/openend).
- Bordmateriaal, dikte en stijfheid.
- Vouwlijnen en vouwstructuur.
- Hot-melt lijm aanbrengpunten.
- Afdichtingsprestaties na daadwerkelijke belasting.
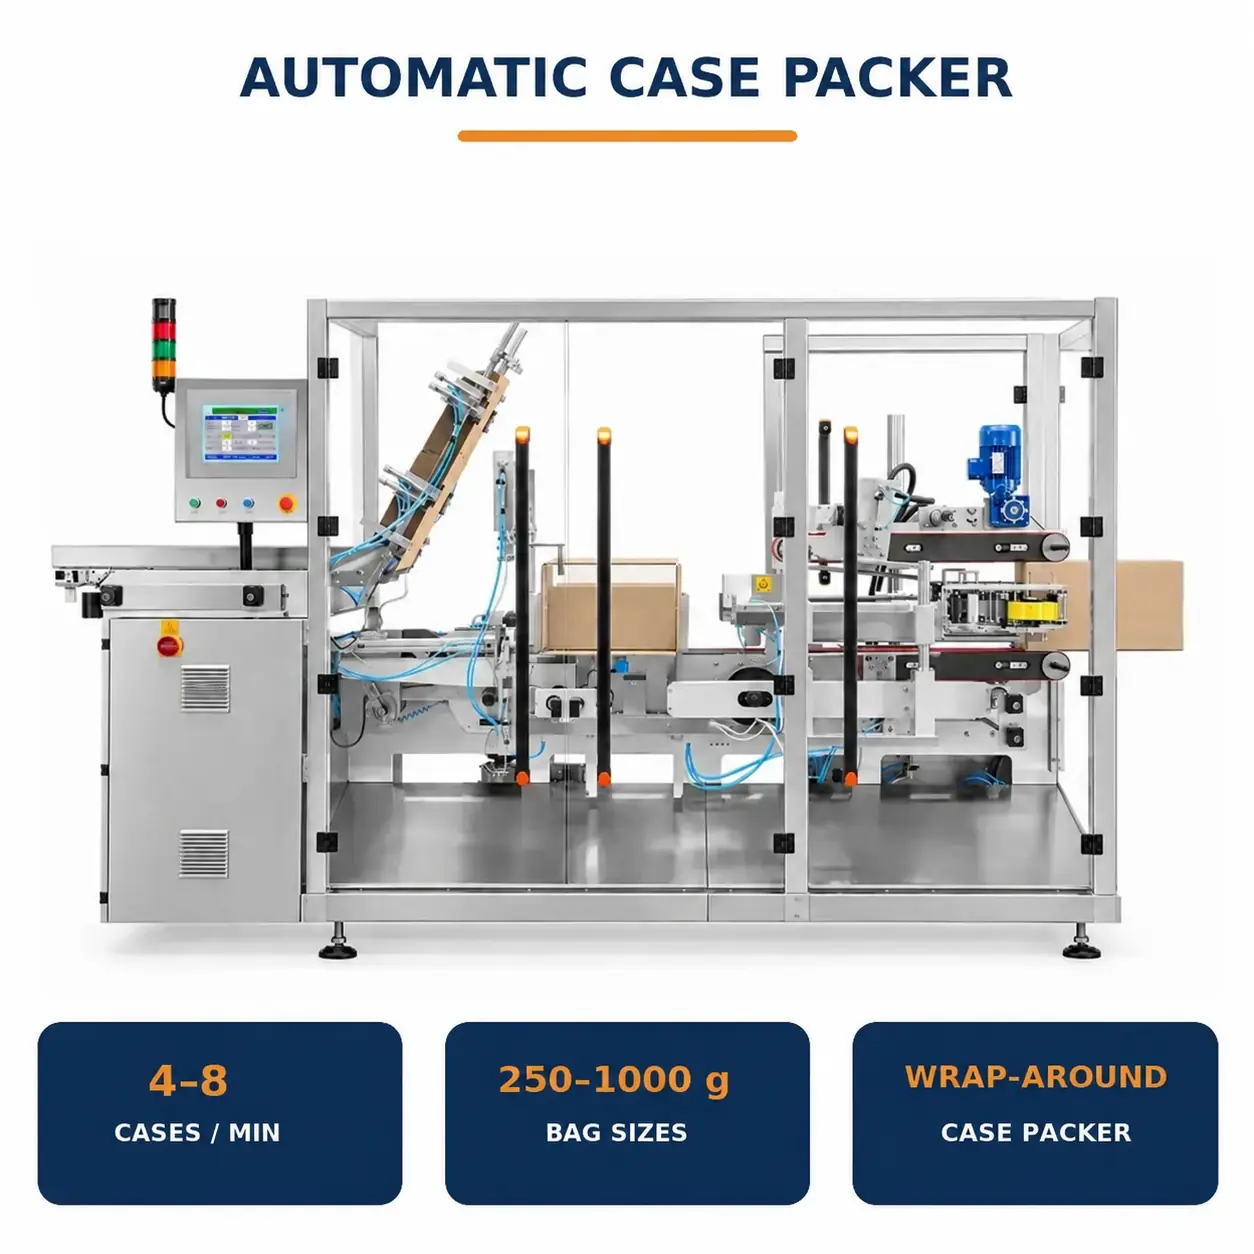
Belangrijkste technische kenmerken
Automatisch Zijwaarts/Upending
Past koffiezakken aan de vereiste oriëntatie voor verpakking aan, waardoor een consistente uitlijning van de voeding wordt gegarandeerd voor daaropvolgende telling, groepering en opstelling.
Telling en rangschikking op doelhoeveelheid
Configureert het opstellingspatroon op basis van het aantal zakken per doos en productafmetingen, waardoor productgroepen worden gecreëerd die klaar zijn voor het laadstation.
90° Productgroeprotatie
Heroriënteert de productgroep na vorming om uit te lijnen met het laterale duwlaadpad.
Lateraal duwladen
Maakt gebruik van een lateraal duwmechanisme om de georganiseerde koffiezakken als één geheel in de doos over te brengen.
Omwikkelbare behuizing en smeltlasafdichting
Integreert blanco vormen, laden, automatisch opvouwen van de flap en lijmafdichting in een naadloze workflow.
Integratie met wegen en robotpalletiseren
Stroomafwaartse apparatuur kan worden geconfigureerd op basis van projectvereisten voor het afhandelen van gewichtsinspectie, transport en robotpalletiseren van de gevulde dozen.
Integratie van productielijnen en locatie-indeling
Lay-out op basis van upstream-uitvoer en werkplaatsomstandigheden
De kofferverpakker kan communiceren met stroomopwaartse transportlijnen voor koffieverpakkingen. Het lijnontwerp moet rekening houden met de toevoer van koffiezakken, het aanvullen van kartonnen plano's, het afvoeren van verzegelde dozen en de robotpalletiseerzone.
Lay-outverificatie omvat:
- Aantal upstream verpakkingsmachines en afvoersnelheden.
- Transportbandhoogte en invoerrichting.
- Oriëntatie van koffiezakken bij het betreden van het invoer-/arrangementmechanisme.
- Transportafstand tussen de kofferverpakker en stroomafwaartse apparatuur.
- Ruimte voor bediening, materiaalaanvulling en onderhoud.
- Gangpaden voor plaatsing en behandeling van pallets.
- Robot veiligheid behuizing zone.
Het transporteren van paden en apparatuurconfiguraties kan per werkplaats verschillen; de uiteindelijke afmetingen van de voetafdruk zijn onderworpen aan de bevestigde lay-outtekening.

In-line Wegen
Configuratie voor gewichtsinspectie van volledige gevallen
Afgedichte dozen kunnen naar in-line weegapparatuur worden geleid voor gewichtscontroles in volledige gevallen, zoals vereist door het project.
De referentieweegnauwkeurigheid voor het project is ±10-20 gr. De werkelijke weegprestaties moeten worden geverifieerd op basis van het gewicht van de doos, de transportsnelheid, de productconditie en de omstandigheden op de locatie.
Als functies zoals alarmen die niet meer tolerant zijn, automatische afwijzing, datalogging of datatransmissie naar andere systemen vereist zijn, moeten de overeenkomstige functionele en interfacespecificaties tijdens de voorstelfase worden gedefinieerd.
Robotic Palletizing
Het palletiseren van verzegelde dozen
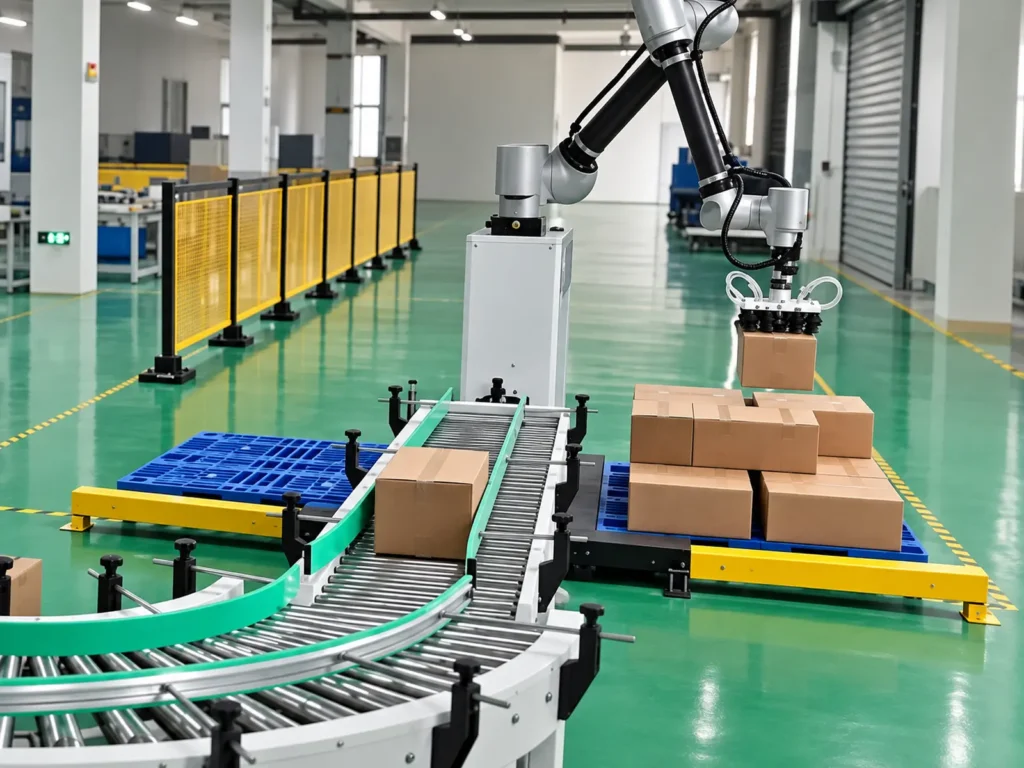
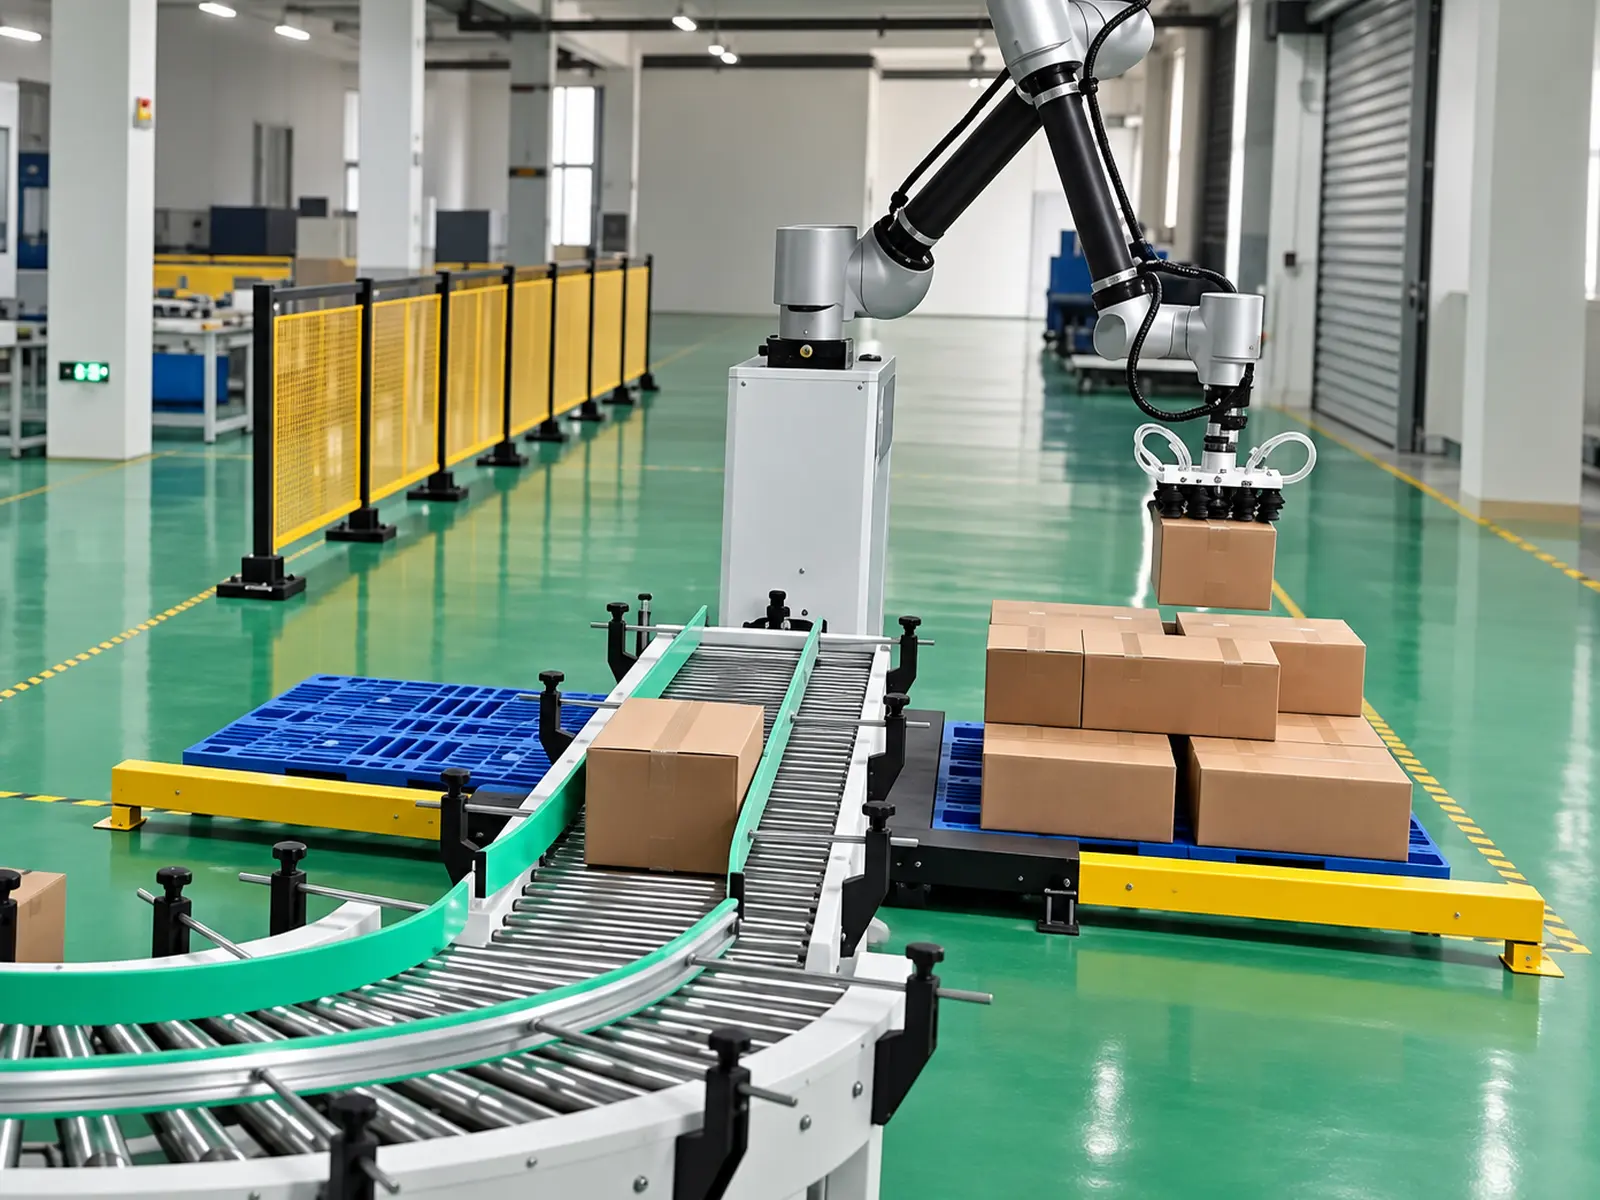
Na stroomafwaarts transport komen dozen aan op de robotopneempositie; de robot, uitgerust met een vacuümgrijper, plaatst ze op de pallet volgens het bevestigde palletiseerpatroon.
Referentie palletiserende configuratie omvat
- 6-assige robot.
- Vacuümgrijper.
- Ca. 1,6 m buffertransporteur.
- Palletiseren controlesysteem.
- Veiligheidshekwerk.
Specificaties van robotreferentie
| Parameter | Referentieconfiguratie |
|---|---|
| Aantal assen | 6 assen |
| Nominaal max. laadvermogen | 30 kg |
| Reach | 1900 mm |
| Power | 3,5 kW |
| Beschermingsrating | IP54 |
| Voeding | Eenfasig 220V /50Hz |
De nominale lading van de robot komt niet overeen met het toegestane gewicht van een enkele doos. De werkelijke handlingcapaciteit moet rekening houden met het gewicht van de grijper, het zwaartepunt van de doos en de bedrijfsomstandigheden.
De afmetingen van de pallet, de stapelhoogte, de laagopstelling en de werkelijke palletiseersnelheid moeten afzonderlijk worden bevestigd op basis van de doosspecificaties en de locatie-indeling.
Controle en sleutelconfiguratie
Coördineren van stationactiviteiten via het besturingssysteem
Het referentiesysteem maakt gebruik van Siemens PLC's en touchscreens, met Inovance-servomotoren en variabele frequentieregelaars (VFD's), evenals pneumatische AirTAC-componenten, om de werking van apparatuur en de overdracht van station naar station te beheren.
| Configuratie-item | Referentieconfiguratie |
|---|---|
| Belangrijkste lichaamsmaterialen | Roestvrij staal, staal en aluminium |
| PLC | Siemens |
| Touchscreen | Siemens |
| Servo Motor | Inovance |
| VFD | Inovance |
| Pneumatische Componenten | AirTAC |
| Hot-Melt Lijm Systeem | Robatech |
Specifieke merken, modellen en configuraties zijn onderworpen aan het definitieve technische voorstel.
Belangrijkste technische parameters
Referentieconfiguratie voor verpakkingsapparatuur voor koffiezakjes
| Parameter | Details |
|---|---|
| Machine Model | AF-C100 |
| Product behandeld | Voorverpakte koffiebonenzakken |
| Referentie Tas Gewichten | 250 gr, 500 gr, 1000 gr |
| Stabiele Packing Speed | 4-8 gevallen/minuut |
| Referentieregeling | 2×3, 2×4, 2×5 |
| Productoriëntatie/regeling | Draai om om op de zijkant te staan, getelde opstelling, rotatie van 90° |
| Verpakkingsmethode | Zijwaartse drukbelasting |
| Kartontype | Omwikkelbare behuizing; gestanste structuur moet bij de apparatuur passen |
| Sealing Method | Hot-melt lijm afdichting |
| Operating Voltage | 220V /50Hz |
| Gecomprimeerde Luchtdruk | ≥0,6 MPa |
| Downstream-configuratie | Opties zijn onder meer in-line wegen, buffertransport en robotpalletiseren |
De productiecapaciteit hangt af van het werkelijke product, het aantal zakken per doos, de kartonstructuur en de cyclustijden van upstream- en downstream-processen. De afmetingen, het totale vermogen en het gewicht van de apparatuur worden bevestigd op basis van de uiteindelijke configuratie en lay-out.
Monstertesten en projectbevestiging
Valideren van het verpakkingsschema met behulp van echte koffiezakken en dozen
Zelfs voor koffieproducten met hetzelfde gewicht kunnen de afmetingen van de zakken, het opblaaspeil en de afdichtingsconfiguraties variëren. Om de configuratie van de apparatuur te bevestigen, wordt aanbevolen om daadwerkelijk afgewerkte zakken en proefdoosblanco's ter evaluatie te verstrekken.
Het verdient aanbeveling om gezamenlijk de volgende items te bevestigen
- Koffiezak transporteren en invoerrichting.
- Zakomdraaien en opwaarts (staand op de rand) effect.
- Tel- en groeperingsregeling.
- Productgroep 90° rotatie.
- Lateraal proces voor het laden van dozen.
- Staat van zakken en afdichtingsranden na omhulsel.
- Kartonvorming, flapvouwen en smeltlijmafdichting.
- Aanpassingsvereisten voor verschillende specificaties.
- Inline weegfunctie en nauwkeurigheidseisen.
- Robotic picking en palletizing regeling.
- Totale lijncyclustijd tijdens continu gebruik.
Testvoorwaarden en acceptatiecriteria moeten worden overeengekomen tijdens de projectbevestigingsfase.
Pre-shipment Inspectie
Controle van de coördinatie over het volledige verpakkingsproces
Voor de inspectie vóór verzending wordt aanbevolen om de overeengekomen producten, plano's voor dozen en behuizingsconfiguraties te gebruiken om de continue werking van de apparatuur te observeren, van invoer tot uitvoer van de afgewerkte behuizing.
Belangrijke inspectie-items zijn onder meer
- Gladheid van het transport van koffiezakken.
- Naleving van het omdraaien van zakken en een opwaartse houding met de vereisten.
- Nauwkeurigheid van tellen en rangschikken.
- Stabiliteit van rotatie en zijdelingse duwprocessen.
- Normale werking van het plukken, vormen en positioneren van kartonnen plano's.
- Coördinatie van klepvouw- en lijmaanbrengacties.
- Uiterlijk en hechtkwaliteit van verzegelde gevallen.
- Naleving van weging en stroomafwaarts transport met overeengekomen eisen.
- Naleving van de behandeling van robotkoffers en palletisering met instellingen.
- Relevante alarm-, noodstop- en veiligheidsbeschermingsfuncties.
De werkelijke acceptatie-items, de werkingsduur en de slaagcriteria moeten gebaseerd zijn op de technische vereisten die door beide partijen zijn bevestigd.
Actual Operation Video
Het volledige proces bekijken van koffiezakinvoer tot palletiseren
Gebruik de daadwerkelijke video van de productverrichting om te begrijpen hoe koffiezakken worden omgedraaid en opgestoken, in het gespecificeerde patroon worden gerangschikt, 90° worden gedraaid en zijdelings in de behuizing worden geduwd Belangrijkste processtappen om te observeren
Koffiezak invoerkanaal → Omdraaien om op kant te staan → Tellen & rangschikken → 90° draai → Zijwaartse druk in geval → Flap vouwen & lijmen → Case ontlading → In-line wegen → Robotic palletizing
Details met betrekking tot het type zak, de hoeveelheid per doos en de configuratie van de apparatuur die in de video worden weergegeven, moeten naast de weergave-informatie worden vermeld om te helpen bepalen of de oplossing bij uw specifieke product past.
FAQ
Bevat deze apparatuur het vullen van koffiebonen en het verzegelen van zakken?
Deze apparatuur verwerkt voorverpakte koffiezakken, met de nadruk op downstream productbehandeling, hoesverpakking en hoesafdichting. Het upstream vullen van koffiebonen en het afdichten van zakken worden uitgevoerd door afzonderlijke verpakkingsmachines.
Welke zakgewichten kunnen worden gehanteerd?
Referentieprojecten omvatten 250g, 500g, en 1000g koffiezakken Geschiktheid hangt af van factoren zoals zakafmetingen, dikte, vorm, afdichtingstype, en de staat van inkomende zakken; gewicht alleen is niet de enige bepalende factor.
Hoeveel zakken kunnen in elk geval passen?
Referentieprojecten omvatten configuraties van 6, 8, en 10 zakken per geval, gerangschikt in respectievelijk 2×3, 2×4, en 2×5 patronen Andere verpakkingshoeveelheden en regelingen kunnen worden geëvalueerd bij ontvangst van monsters en specifieke vereisten.
Wat is de verpakkingssnelheid?
De referentieverpakkingssnelheid is 4-8 gevallen per minuut, afhankelijk van de specificaties van de koffiezak, de hoeveelheid per doos, de kartonstructuur en de omstandigheden van het binnenkomende product. Bij het integreren van weeg- en palletiseersystemen moet ook rekening worden gehouden met de totale lijncyclustijd.
Kan het aansluiten op bestaande koffieverpakkingsmachines?
We kunnen integratieplannen evalueren op basis van de lossingsspecificaties van de bestaande verpakkingsmachine. Vereiste informatie omvat de lossnelheid, transporthoogte, invoerrichting, zakoriëntatie en de indeling van de faciliteit.
Gebruikt het standaard plakband voor het verzegelen van dozen?
Deze oplossing maakt gebruik van Wrap-around Case blanks en hot-melt lijm afdichting Als tape afdichting nodig is, moeten de kartonstructuur en de configuratie van de apparatuur afzonderlijk worden bevestigd.
Welke aanpassingen zijn nodig bij het wijzigen van de specificaties van de koffiezak?
Aanpassingen kunnen betrekking hebben op transportgeleidingen, productopstelposities, rangschikkingshoeveelheden, uitlijning van de behuizing en posities voor het vormen/afdichten van dozen. De specifieke reikwijdte en aanpassingsmethode zijn afhankelijk van de verschillen tussen de specificaties.
Kunnen dozen met onjuiste gewichten automatisch worden afgewezen?
In-line wegen kan in de systeemconfiguratie worden opgenomen Indien automatische afwijzing vereist is, moeten het afwijzingsmechanisme, de beslissingscriteria en de bijbehorende functies duidelijk worden gedefinieerd in het voorstel; de loutere aanwezigheid van weegapparatuur garandeert deze mogelijkheid niet.
Kan de robot 30 kg dozen aan?
30 kg verwijst naar de nominale maximale nuttige lading van de robot Het toegestane gewicht van de doos moet rekening houden met het gewicht van de grijper (eindeffector) en worden geverifieerd op basis van het zwaartepunt en de bedrijfsomstandigheden.
Kunnen print - en labelfuncties worden toegevoegd?
Er kan worden voldaan aan de vereisten voor in-line afdrukken en labelen; we zullen de installatielocatie, de labelgrootte, de applicatieoriëntatie, de data-interfaces en de algehele lijnsnelheid evalueren. Deze module vereist een afzonderlijke configuratiebeoordeling.
Zijn monsters vereist voordat u een bestelling plaatst?
Wij adviseren het verstrekken van daadwerkelijke steekproeven van koffiezakken, karton of kartons, en gestanste tekeningen Fysieke testen helpt productstadiëring, zijwaartse druklading, en verzegelingsprestaties te verifiëren.
Koop een oplossing voor het verpakken van koffietassen
Geef details over uw koffiezakken, dozen en doeluitvoer.
AFPAK kan helpen bij het definiëren van de automatische verpakking en de eindverpakkingsoplossing op basis van uw daadwerkelijke producten, verpakkingsvereisten en facilitaire omstandigheden.
Geef alstublieft op:
- Foto's en daadwerkelijke monsters van de koffiezakken.
- Gewicht en afmetingen van individuele zakken.
- Aantal zakken per doos en doelopstelling.
- Kartonmonsters, afmetingen en kartonnen gestanste tekeningen.
- Afvoersnelheid en transporthoogte van de upstream verpakkingsmachine.
- Doel case-packing output.
- Indeling van de faciliteit en beschikbare ruimte.
- Specificaties lokale stroomvoorziening en perslucht.
- Eisen voor in-line wegen of printen/labelen.
- Totaal gewicht per koffer, palletafmetingen en doelpalletiseerpatroon.
Op basis van deze informatie zullen wij bepalen
- Oriëntatie en behandelingsmethode van de koffiezak.
- Hoeveelheid per zaak en productregeling.
- Zijlaadmechanisme en kartonvormende structuur.
- Hot-melt lijm afdichting configuratie.
- Upstream/downstream transport- en apparatuurinterfaces.
- Weeg - en palletiseeropstelling.
- Geschatte doorvoer, lay-out van de apparatuur en definitief technisch voorstel.
Bereid de bovenstaande projectdetails en voorbeeldinformatie voor op uw aanvraag.