AF-C100 Emballeur automatique de caisses pour sacs à café
Retournement, comptage et disposition automatiques des sacs, chargement par poussée latérale et scellement adhésif thermofusible
La vitesse et la configuration réelles dépendent des dimensions du sac, de l'état du sac, de la quantité par caisse, de la structure du carton et du flux de produit en amont.
Présentation du produit
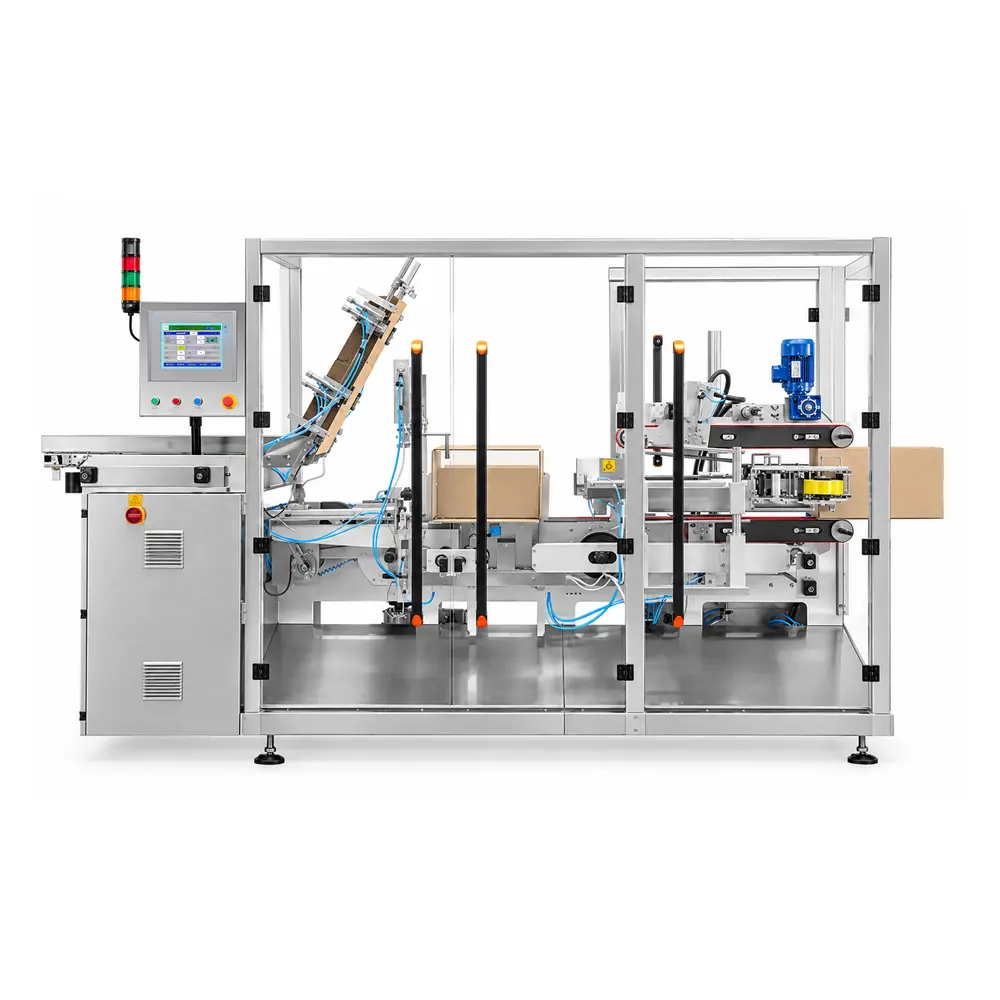
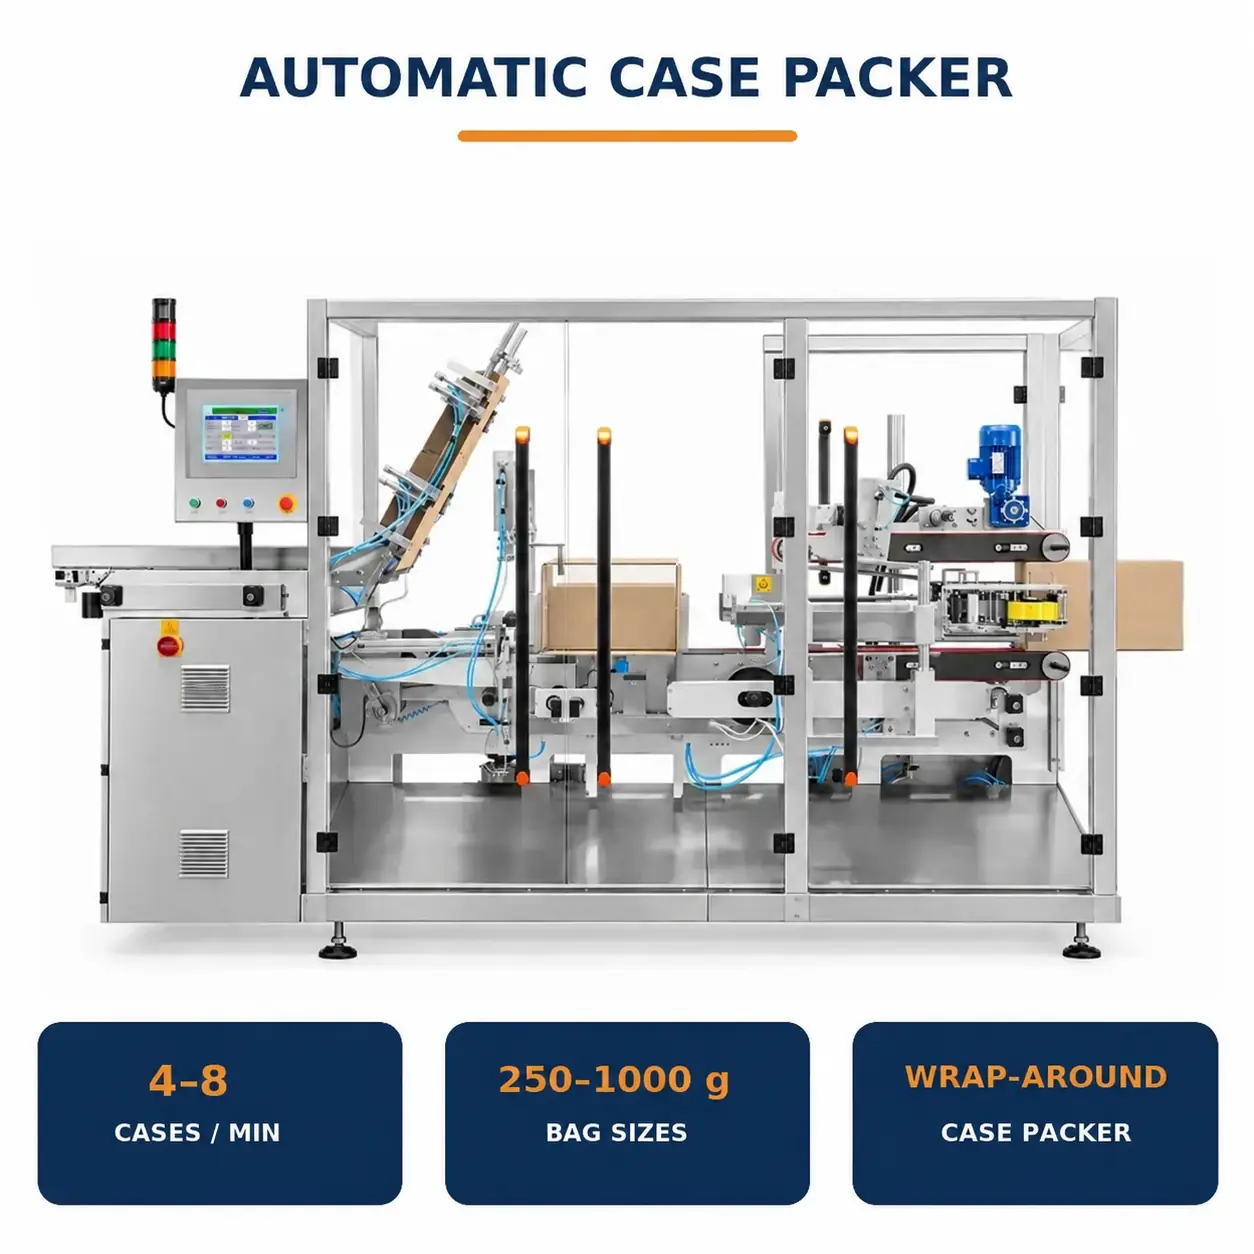
Conçu spécifiquement pour le boîtier de fin de ligne des sacs de grains de café emballés, ce système intègre le retournement du sac (vers une position latérale), le comptage et la disposition, la rotation à 90°, le chargement par poussée latérale et le formage du boîtier et le revêtement. scellement des rabats.
L'équipement se connecte aux lignes de conditionnement de café en amont et peut être configuré avec une pesée en ligne en option, des convoyeurs tampons et une palettisation robotisée pour terminer l'ensemble du processus de fin de ligne, des sacs de café finis aux caisses palettisées.
De l'alimentation du sac fini à l'alimentation du boîtier
Le packer automatique de caisses de sacs de café se connecte aux processus d'emballage en amont, recevant les sacs de café remplis et scellés et les organisant en fonction de quantités prédéfinies et de modèles de disposition.
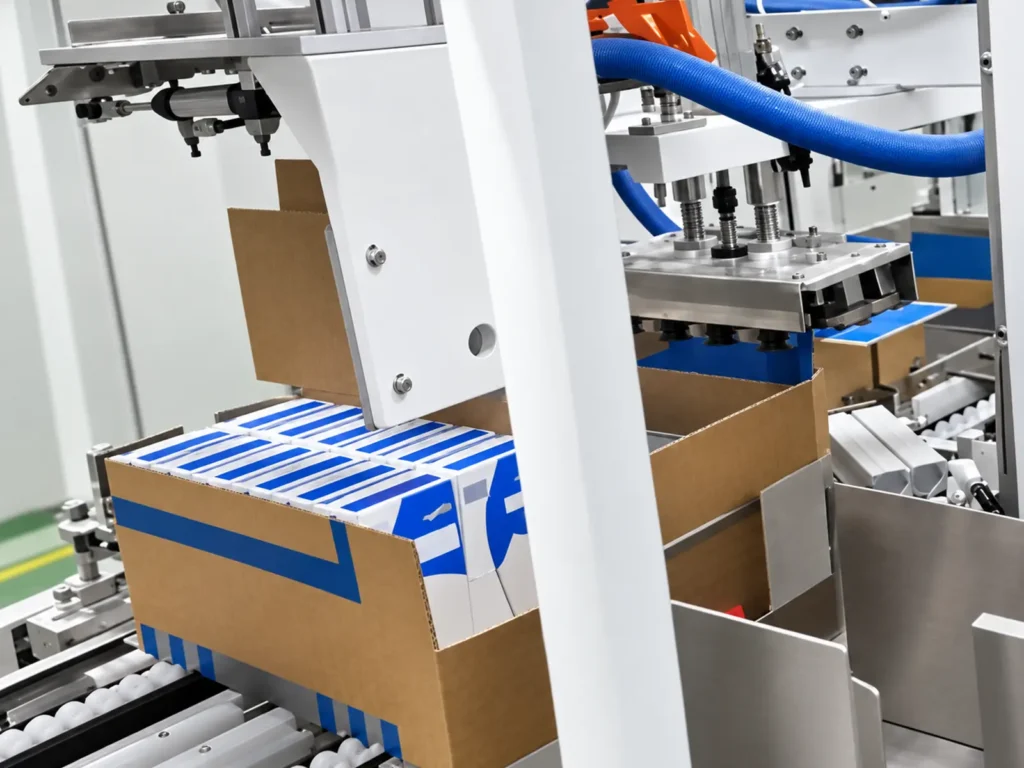
Après que les sacs soient retournés en position debout sur le côté, comptés et groupés, le groupe de produits tourne de 90° avant qu'un mécanisme poussoir ne charge tout le groupe dans un carton préformé et positionné La machine plie ensuite automatiquement les rabats et scelle le boîtier à l'aide d'un adhésif thermofusible.
L'organisation du produit et le formage des cartons se produisent dans des stations dédiées, convergeant vers le point de chargement. Les clients peuvent configurer des équipements de fin de ligne supplémentaires tels que des systèmes de pesée, des convoyeurs et des palettiseurs robotisés basés sur le volume de production, les spécifications du produit et la disposition de l'usine.
Spécifications du sac à café et disposition d'emballage du boîtier
Configuration basée sur le type de sac réel et la quantité par cas
Des facteurs tels que la forme, l'épaisseur, le type de joint, le volume d'air résiduel et l'orientation du sac de café pendant l'emballage influencent tous les processus de regroupement et de chargement du boîtier. La solution de l'équipement doit être finalisée sur la base d'échantillons de produits réels et de la structure du carton.
Le tableau suivant répertorie les combinaisons d'emballages d'un projet de référence :
| Spécification du sac de café | Quantité Par Cas | Disposition d'emballage | Dimensions du carton de référence (L × W × H) |
|---|---|---|---|
| 1000 g/sac | 6 sacs | 2×3 | 250×285×310mm |
| 500 g/sac | 6 sacs | 2×3 | 250×285×195mm |
| 250 g/sac | 8 sacs | 2×4 | 325×220×280mm |
| 250 g/sac | 10 sacs | 2×5 | 420×220×170mm |
Les combinaisons ci-dessus sont des combinaisons de référence pour un projet spécifique ; l'adéquation ne peut pas être déterminée uniquement par le poids du sac. D'autres types de sacs, quantités par étui et spécifications du carton peuvent être évalués après fourniture d'échantillons.
*2.2 est répertorié comme option d'arrangement ; la combinaison spécifique de sac et de carton reste sujette à confirmation.

Galerie de machines
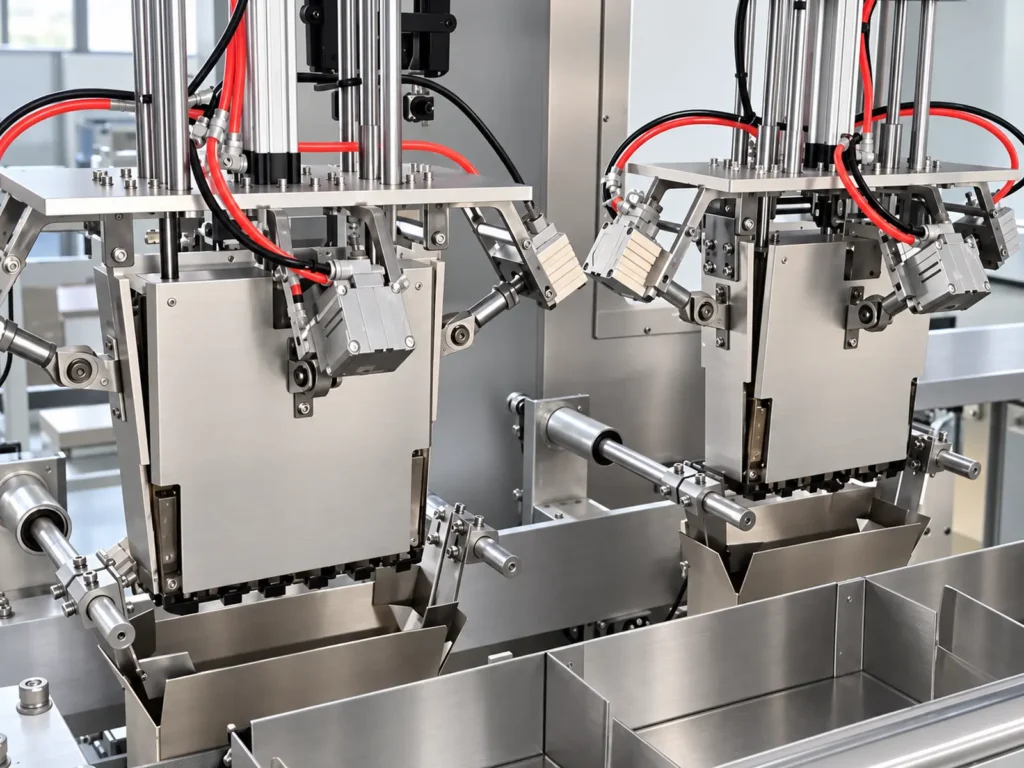
Déplacez-vous dans le packer de caisses de la machine complète aux zones de chargement et de formage.
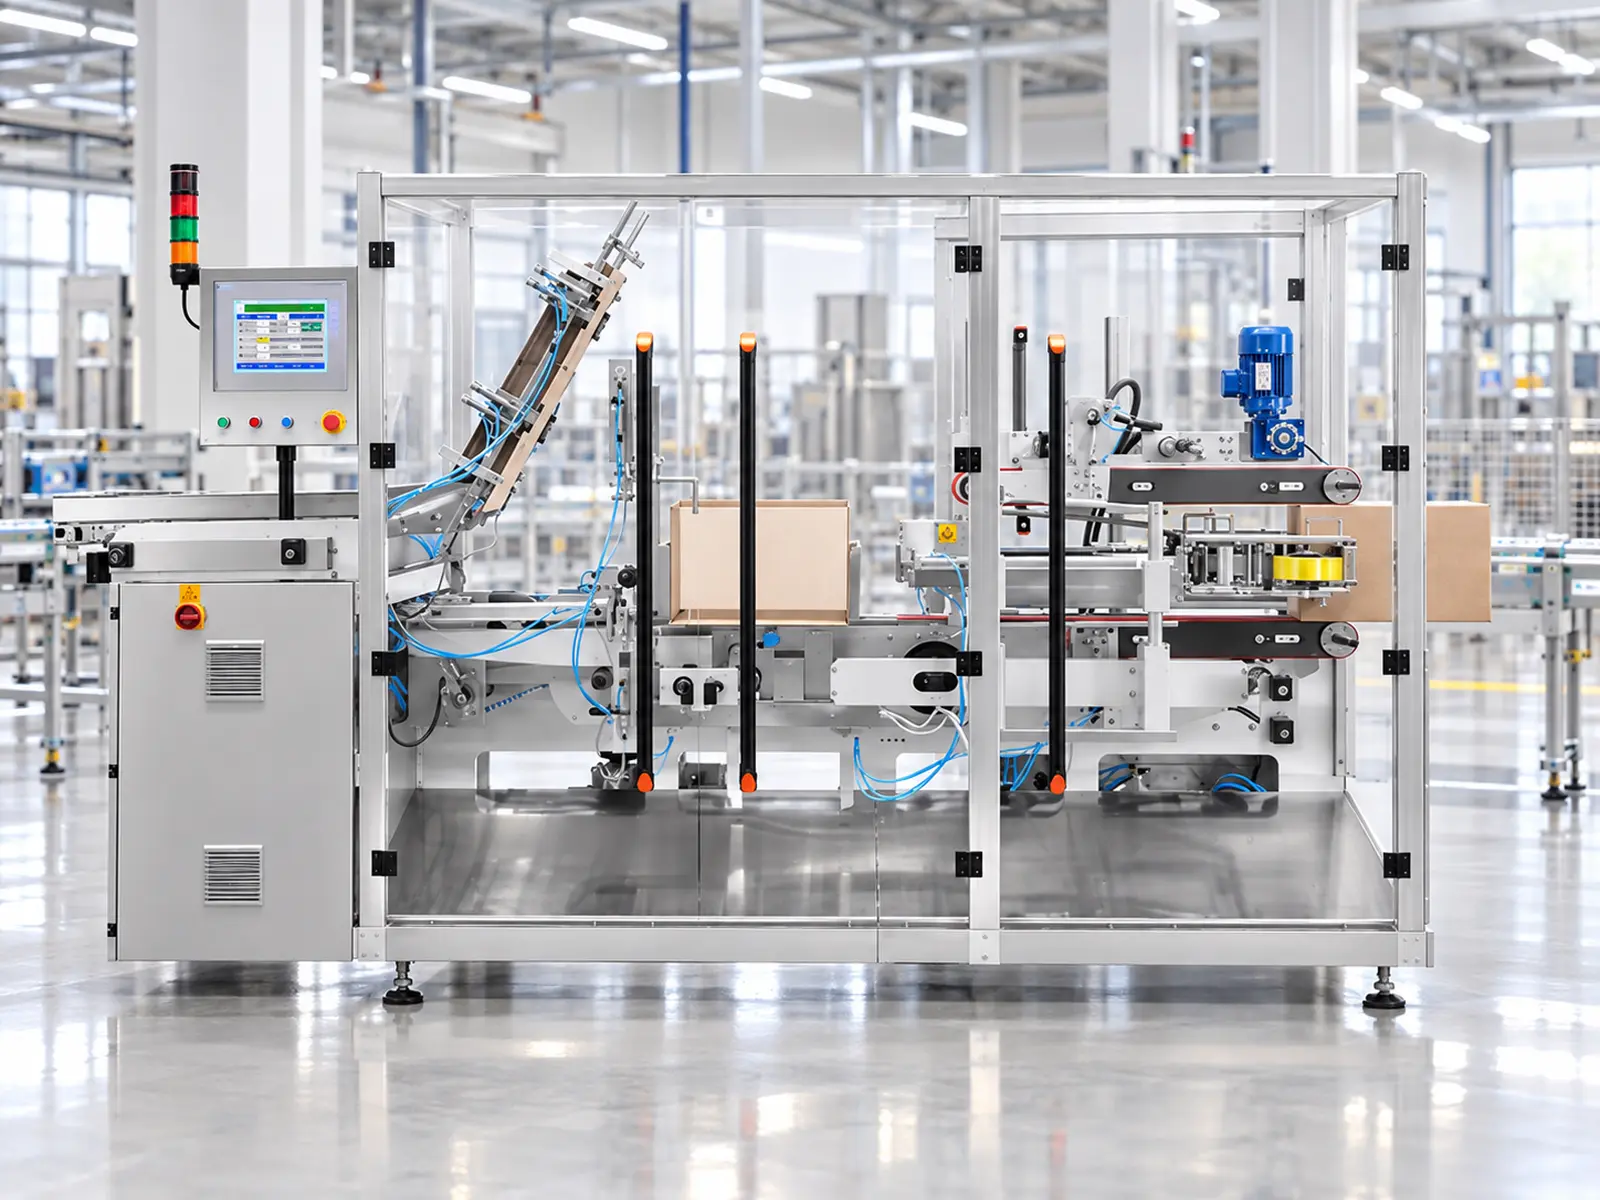
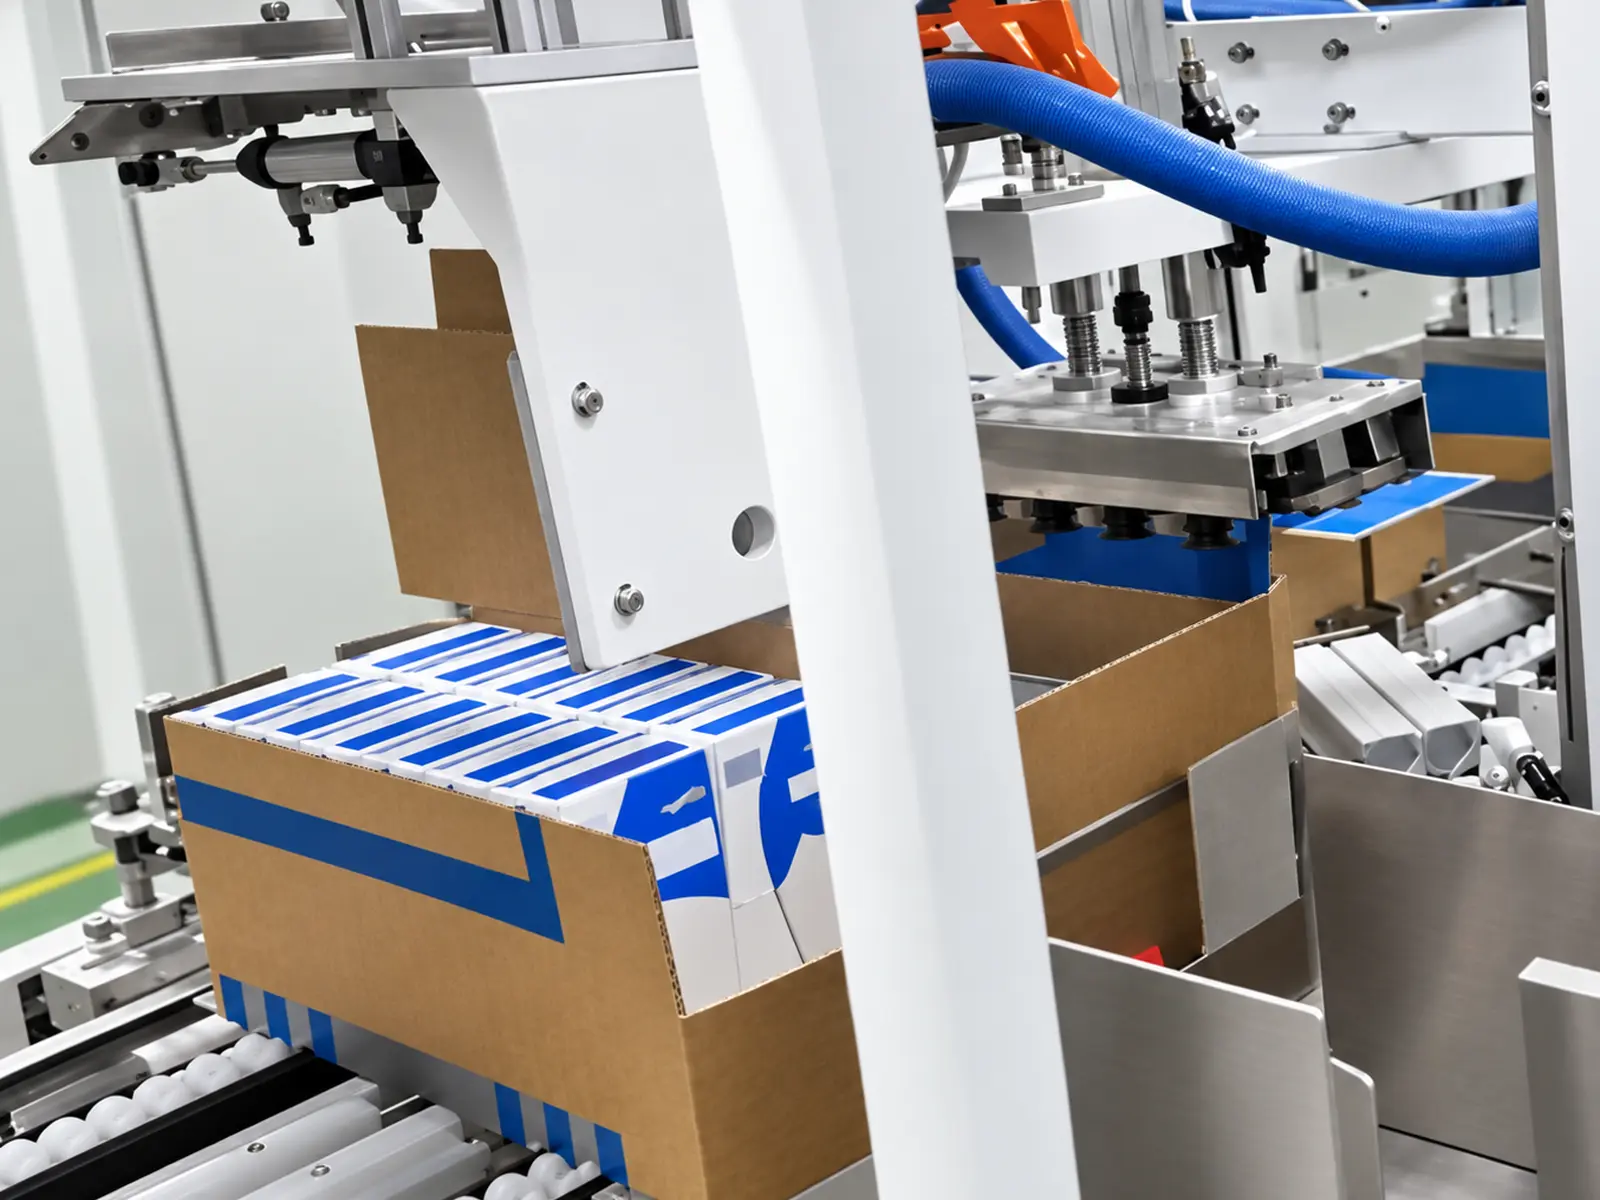
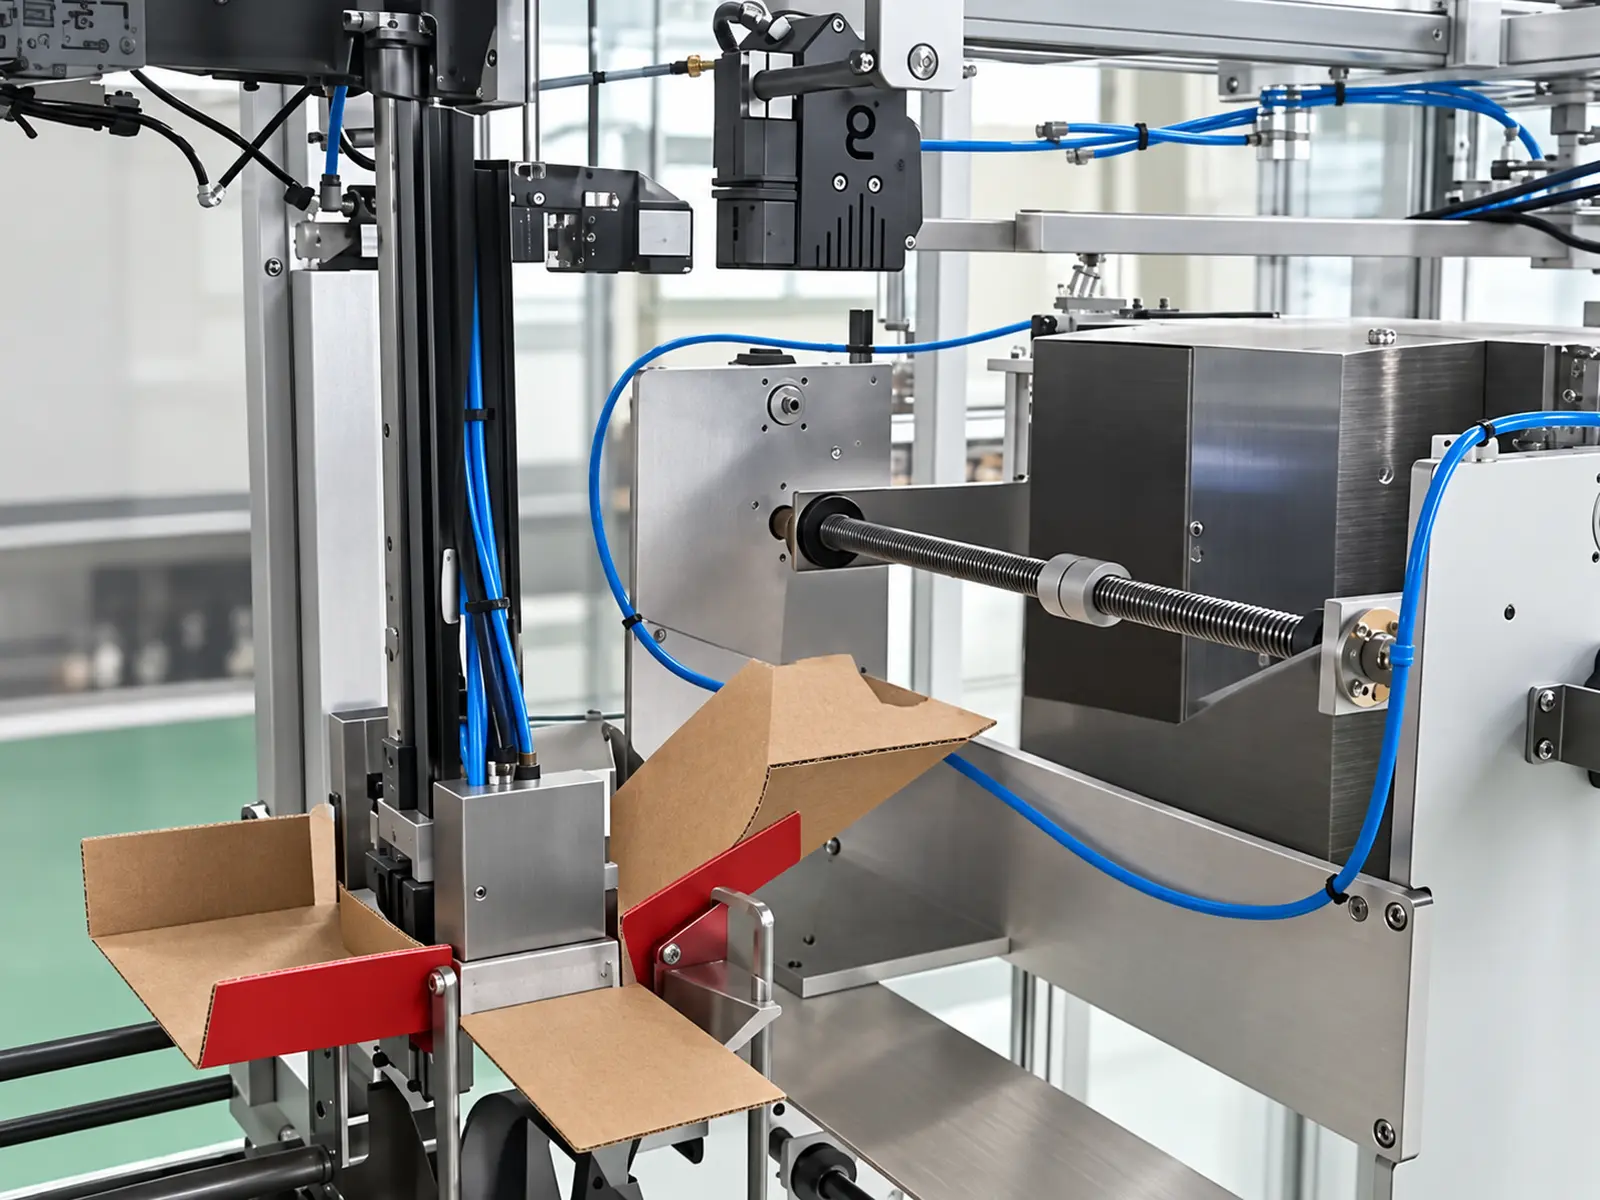
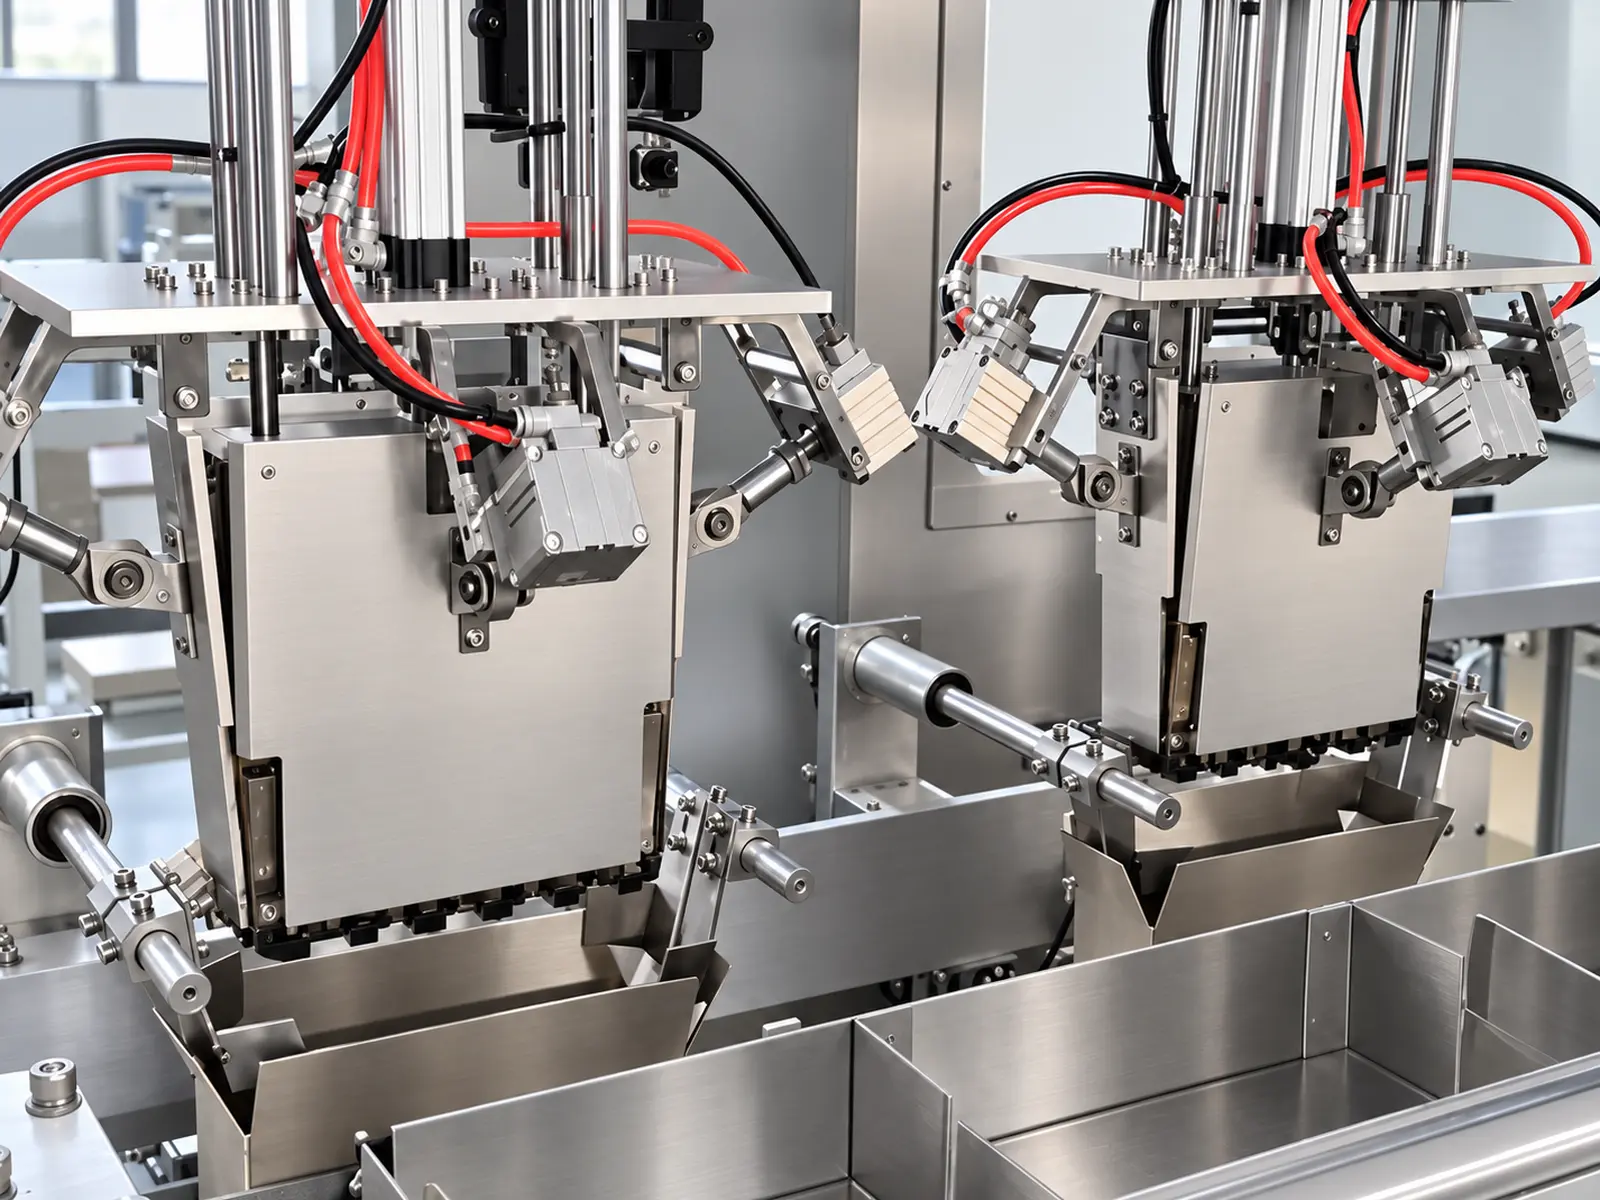
Image 1 sur 5
Flux de travail
Intégration de la manipulation des sacs de café et du formage des cartons au poste d'emballage
Processus de manipulation des sacs à café
- Engraissement du sac fini
- Rotation en position verticale
- Comptage et arrangement
- Rotation à 90° du groupe de produits
- Poussée latérale dans le carton
Processus de préparation des cartons
- Enveloppement Fourniture à blanc
- Cueillette et formage
- Transport vers la station d'emballage
- Positionnement pour le chargement
Scellement de cas et processus en aval
- Pliage automatique des volets et des tabulations
- Scellement adhésif thermofusible
- Décharge de cas
- Pesée en ligne et transport tampon
- Palettisation robotisée
Le positionnement et l'intégration des modules de pesée, de transport et de palettisation sont déterminés par le tracé final de la ligne de production.
Retournement, comptage et organisation automatiques des sacs
Produits d'organisation avant le chargement du boîtier
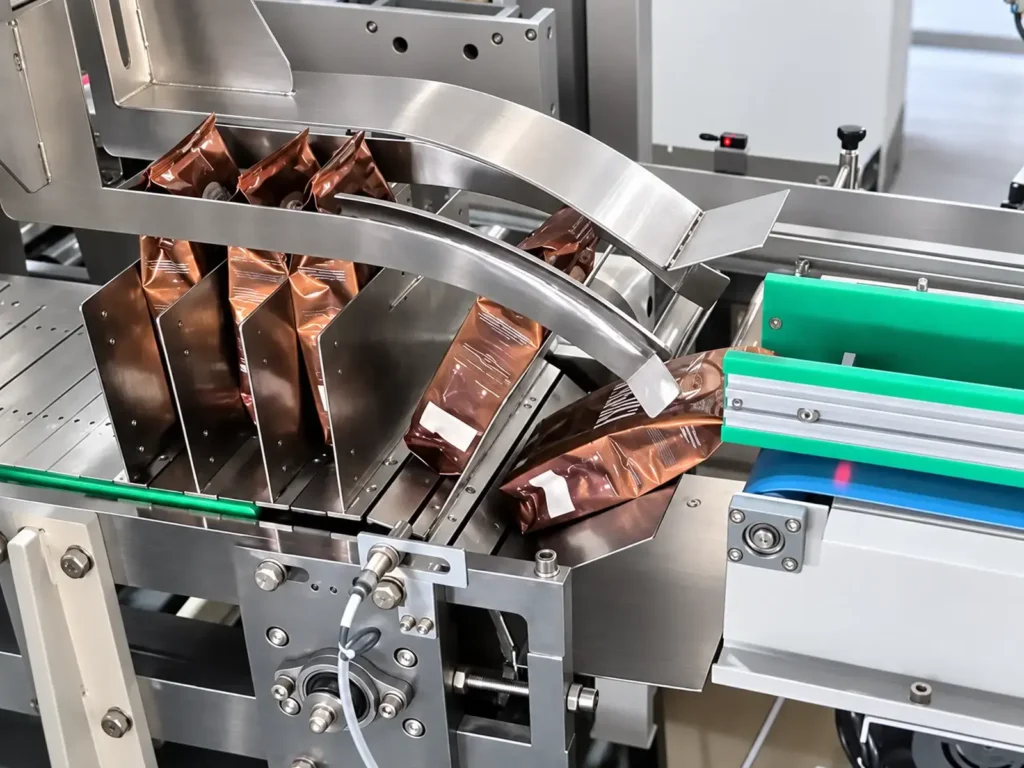
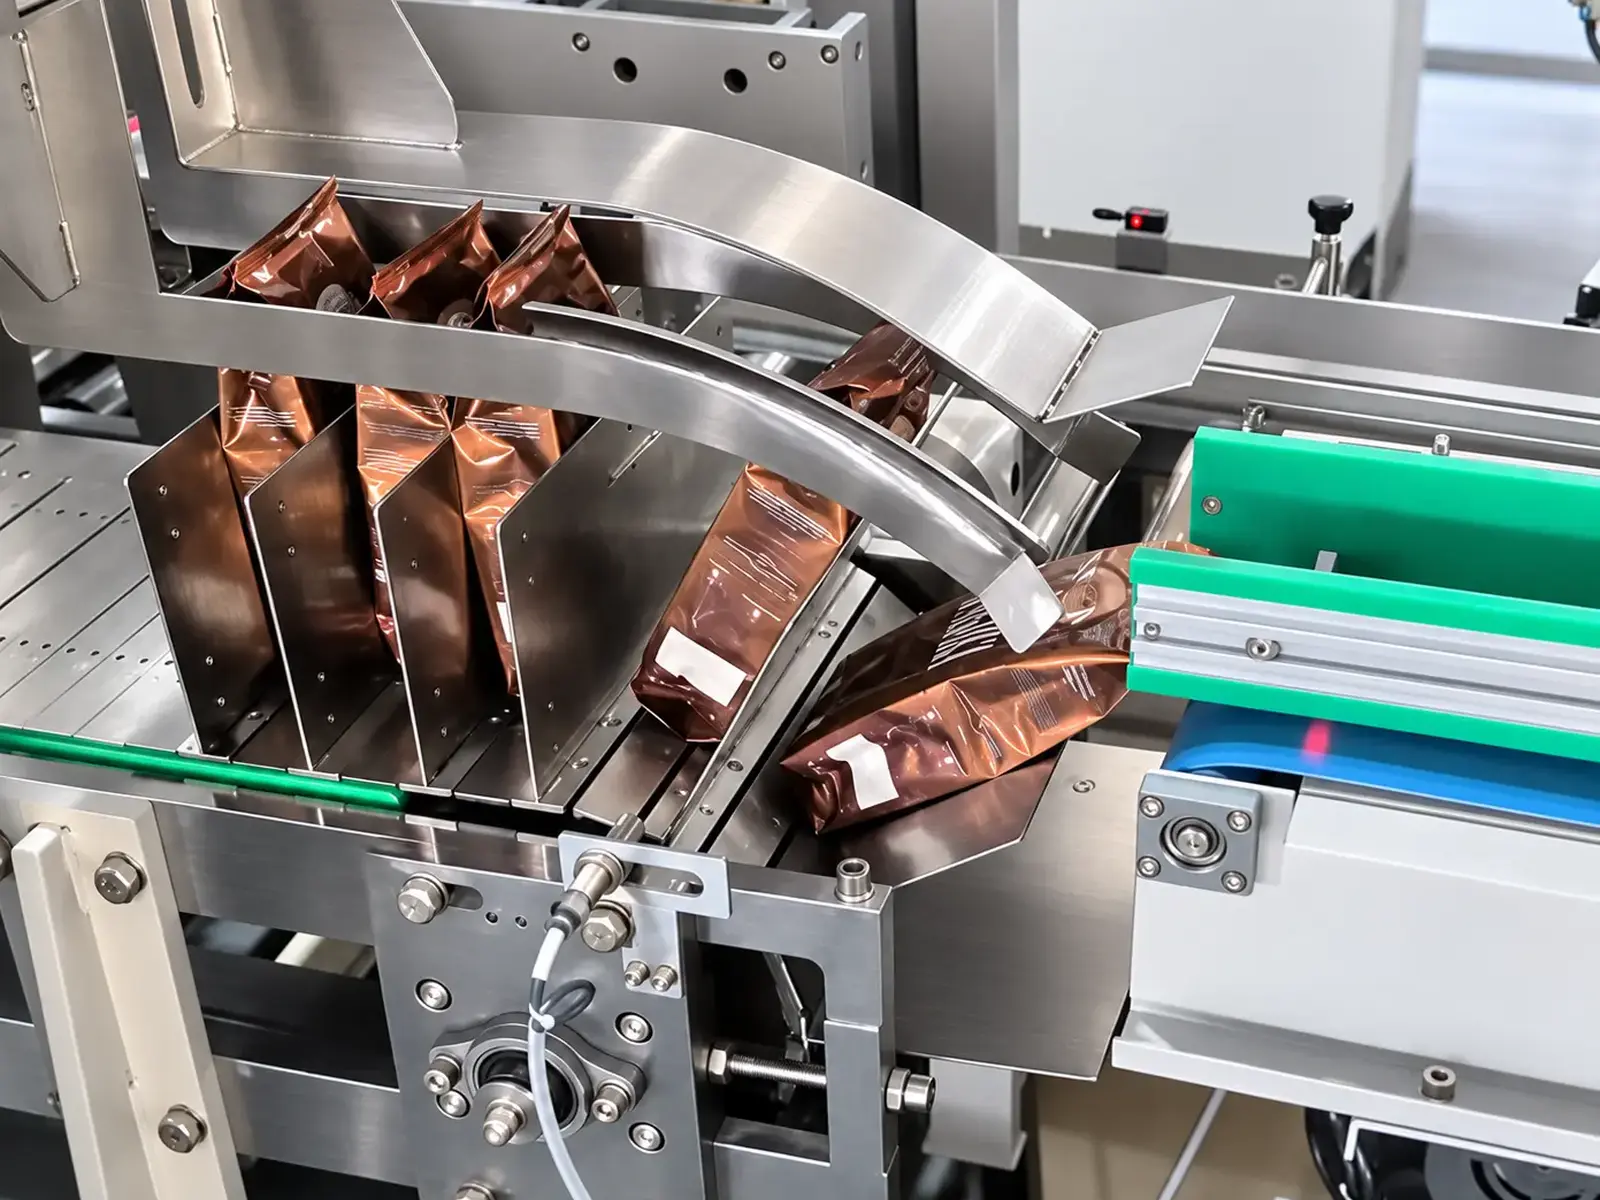
Une fois que les sacs de café entrent dans le packer de caisses, l'équipement les retourne dans l'orientation latérale requise, puis les compte et les dispose en fonction de la quantité cible par caisse.
Ce processus garantit que le groupe de produits entrant dans la station de chargement a une quantité, une orientation et un agencement définis, le préparant pour un tournage ultérieur à 90 degrés et un chargement par poussée latérale.
Les configurations de référence comprennent des dispositions de 2×3, 2×4 et 2×5. ?Les mécanismes spécifiques de manipulation des produits et les méthodes d'ajustement doivent être confirmés en fonction des dimensions et de l'état réels des sacs de café.
Exigences en matière d'alimentation
Pour assurer une transition sans heurt entre la manutention du produit et le chargement des caisses, le système de convoyage amont doit remplir les conditions suivantes
- Les sacs à café sont déjà scellés.
- L'orientation d'alimentation correspond à l'orientation prédéfinie.
- La forme et l'état du sac sont relativement cohérents.
- Évitement des sacs asymétriques, des sacs renversés ou de l'empilage anormal.
- La cadence de transport correspond à la capacité de traitement en aval.
La hauteur de décharge, la direction de transport et l'espacement des produits de la machine d'emballage en amont doivent être mutuellement confirmés pendant la phase de conception de la chaîne de production.
90° Tournage et chargement de boîtier à poussée latérale
Chargement du groupe de sacs de café arrangés dans le carton
Après comptage et disposition, l'équipement fait tourner le groupe de produits de 90° jusqu'à l'orientation de chargement requise, puis utilise un mécanisme de poussée latérale pour le charger dans le carton.
Le chargement par poussée latérale nécessite que les dimensions du groupe de produits correspondent à l'ouverture du carton et à l'espace interne. Lors de la validation de la solution, le processus de chargement et l'état de post-chargement doivent être vérifiés en fonction de l'épaisseur réelle du sac, de la densité d'emballage et des dimensions du carton.
Parmi les aspects clés des tests sur échantillons, on peut citer
- Si le groupe de produits maintient l'arrangement prédéfini.
- Si le processus de poussée est fluide.
- Si le corps du sac ou les bords du joint souffrent d'écrasement ou d'abrasion.
- Si la position du produit répond aux exigences après le chargement.
- Si le carton présente une déformation significative.
Formage de boîtier enveloppant et scellement de colle thermofusible
De la récupération des blancs au scellement après chargement
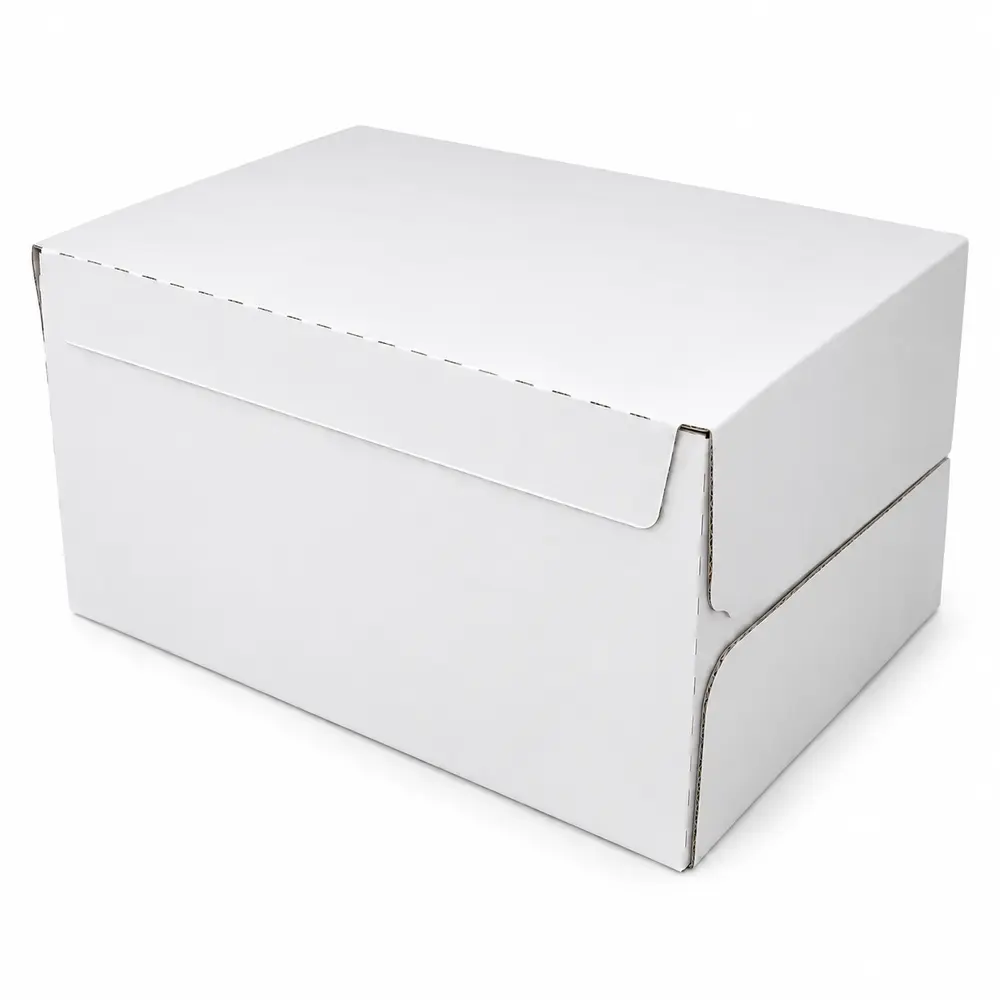
L'équipement utilise des ébauches de boîtier enveloppantes compatibles avec le mécanisme pour effectuer la récupération, le formage et le transport des ébauches jusqu'au poste de chargement. Une fois les sacs de café chargés dans le carton, l'équipement plie les rabats et les panneaux dans une séquence prédéterminée et termine le processus de scellement à l'aide d'un adhésif thermofusible.
La structure, les dimensions, la rigidité et le matériau découpés du carton doivent répondre aux exigences opérationnelles de l'équipement. Les spécifications du carton doivent être finalisées simultanément avec la conception de l'agencement du produit pour garantir la compatibilité entre les étapes de formage, de chargement et d'étanchéité.
Détails de spécification de carton
- Disposition plate découpée (dépliée).
- Dimensions du carton formé (externe et interne/ouverture).
- Matériau, épaisseur et rigidité du panneau.
- Lignes de pli et structure pliante.
- Points d'application d'adhésif thermofusible.
- Performances d'étanchéité après chargement réel.
Caractéristiques clés de l'ingénierie
Tournage latéral automatique/en haut
Ajuste les sacs de café à l'orientation requise pour l'emballage, garantissant un alignement cohérent des aliments pour un comptage, un regroupement et un agencement ultérieurs.
Comptage et arrangement par quantité cible
Configure le modèle de disposition en fonction du nombre de sacs par carton et des dimensions du produit, créant ainsi des groupes de produits prêts pour la station de chargement.
Rotation du groupe de produits à 90°
Réoriente le groupe de produits après formation pour l'aligner avec le chemin de chargement par poussée latéral.
Chargement push latéral
Utilise un mécanisme de poussoir latéral pour transférer les sacs de café organisés dans le carton en une seule unité.
Formage de boîtier enveloppant et scellement thermofusible
Intègre le formage des ébauches, le chargement, le pliage automatique des rabats et le scellement adhésif dans un flux de travail transparent.
Intégration avec la pesée et la palettisation robotique
L'équipement en aval peut être configuré en fonction des exigences du projet pour gérer l'inspection du poids, le transport et la palettisation robotisée des cartons remplis.
Intégration de la ligne de production et disposition du site
Mise en page basée sur la sortie en amont et les conditions de l'atelier
Le packer de caisses peut s'interfacer avec les lignes de convoyage d'emballage de café en amont La conception de la ligne doit tenir compte de l'alimentation du sac de café, du réapprovisionnement des ébauches de carton, de la décharge scellée du carton et de la zone de palettisation robotisée.
La vérification de la disposition comprend :
- Nombre de machines de conditionnement amont et vitesses de décharge.
- Hauteur du convoyeur et direction d'alimentation.
- Orientation des sacs de café à l'entrée dans le mécanisme d'alimentation/arrangement.
- Distance de transport entre le packer de caisses et l'équipement en aval.
- Espace pour l'opération, le réapprovisionnement en matériel, et la maintenance.
- Allées pour le placement et la manipulation des palettes.
- Zone d'enceinte de sécurité des robots.
Les chemins de transport et les configurations des équipements peuvent varier selon l'atelier ; les dimensions finales de l'empreinte sont soumises au tracé confirmé.

Pesée en ligne
Configuration pour l'inspection du poids plein-cas
Les cartons scellés peuvent être acheminés vers un équipement de pesée en ligne pour des contrôles de poids complets, comme l'exige le projet.
La précision de pesée de référence pour le projet est ±1020g. Les performances réelles de pesée doivent être vérifiées en fonction du poids du carton, de la vitesse de transport, de l'état du produit et des conditions du site.
Si des fonctions telles que des alarmes hors tolérance, un rejet automatique, une journalisation des données ou une transmission de données à d'autres systèmes sont requises, les spécifications fonctionnelles et d'interface correspondantes doivent être définies au cours de l'étape de proposition.
Palettisation robotisée
Palettisation des cartons scellés
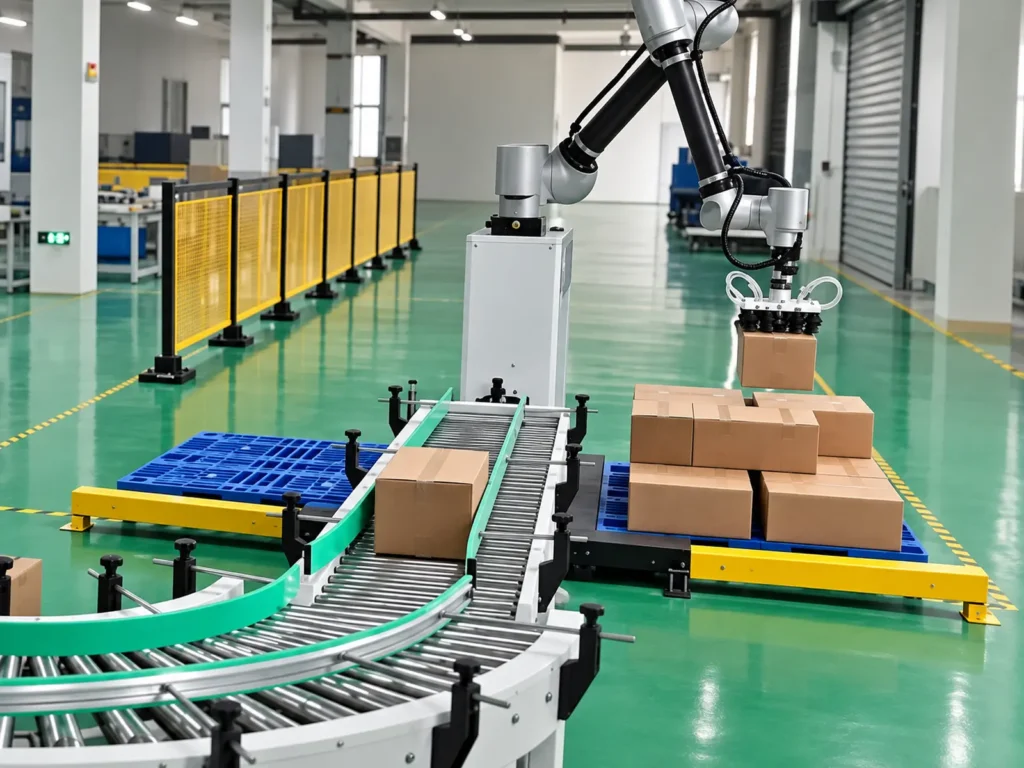
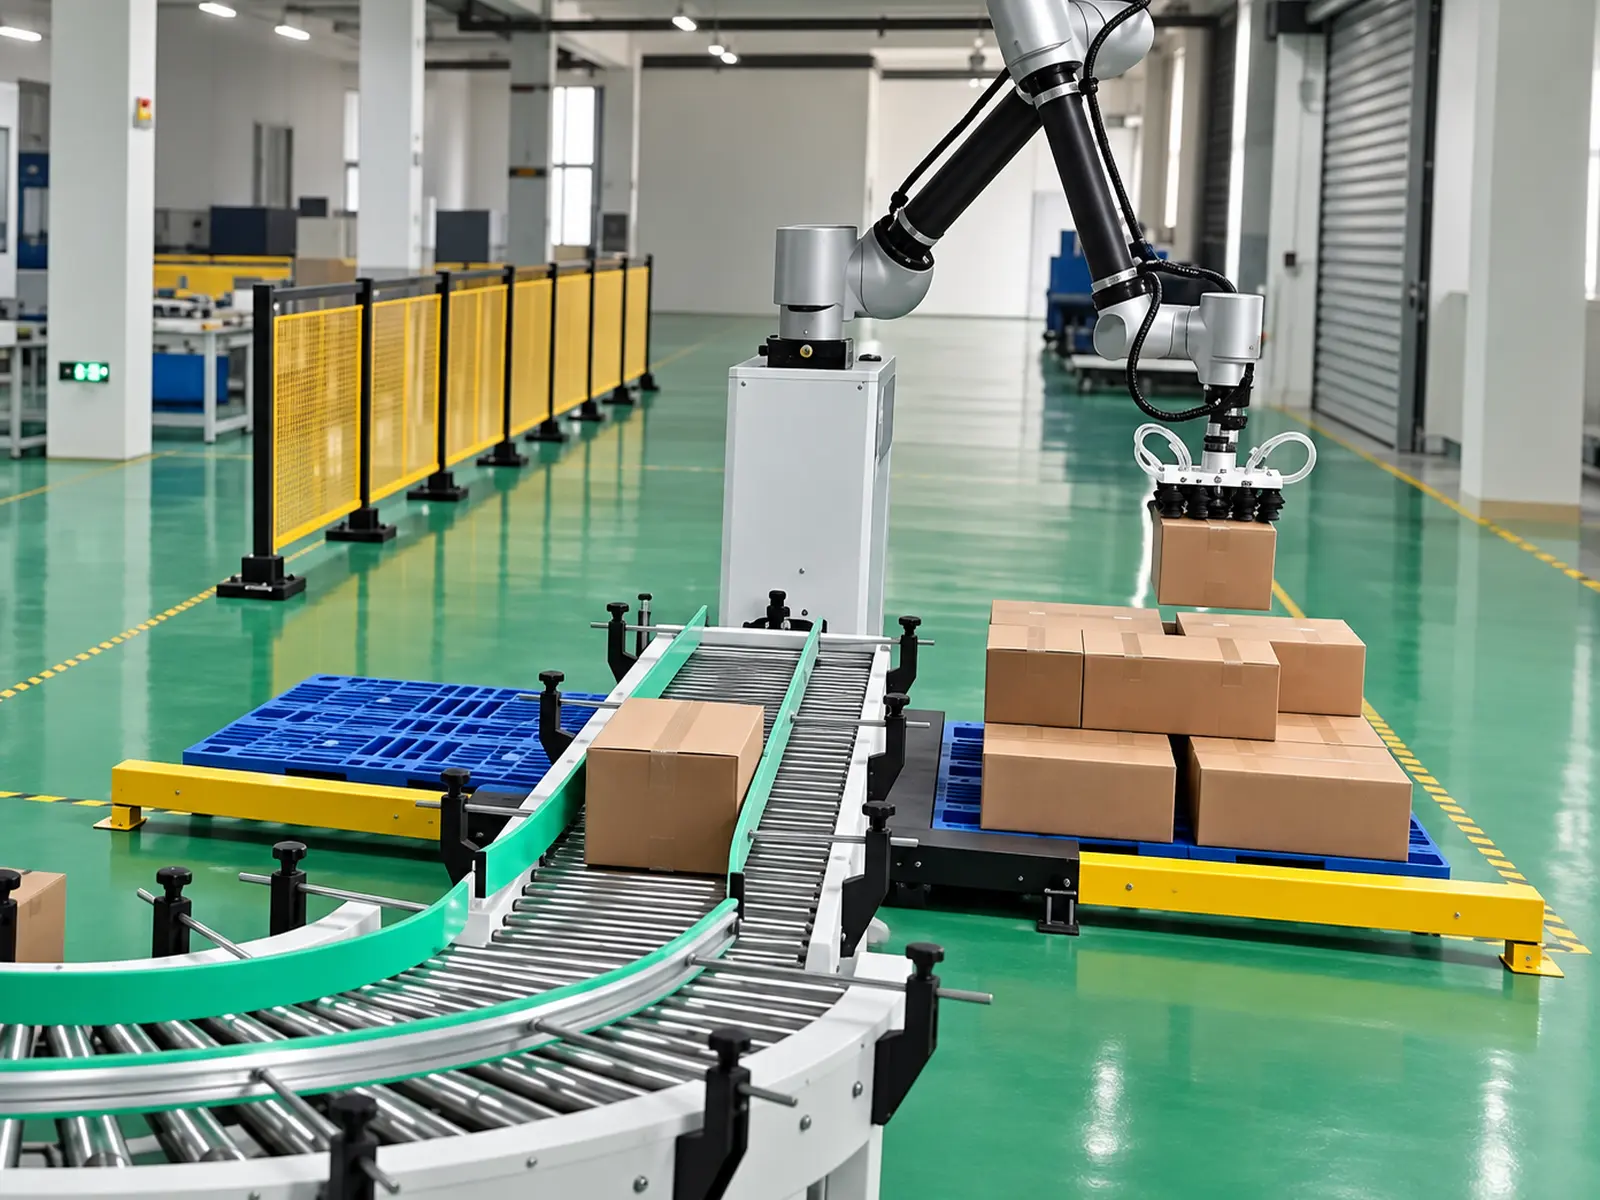
Après le convoyage en aval, les cartons arrivent à la position de ramassage du robot ; le robot, équipé d'une pince à vide, les place sur la palette selon le schéma de palettisation confirmé.
La configuration de palettisation de référence comprend notamment
- Robot 6 axes.
- Pince à vide.
- Environ 1,6 m convoyeur tampon.
- Système de contrôle de palettisation.
- Clôture de sécurité.
Spécifications de référence du robot
| Paramètre | Référence Configuration |
|---|---|
| Nombre d'axes | 6 axes |
| Charge utile nominale max | 30kg |
| Atteindre | 1900 mm |
| Puissance | 3,5 kW |
| Cote de protection | IP54 |
| Alimentation électrique | Monophasé 220 V/50 Hz |
La charge utile nominale du robot n'équivaut pas au poids admissible d'un seul carton La capacité de manutention réelle doit tenir compte du poids de la pince, du centre de gravité du carton et des conditions de fonctionnement.
Les dimensions des palettes, la hauteur d'empilage, la disposition des couches et la vitesse réelle de palettisation doivent être confirmées séparément en fonction des spécifications du carton et de la disposition du site.
Contrôle et configuration des clés
Coordonner les opérations de la station via le système de contrôle
Le système de référence utilise des automates et des écrans tactiles Siemens, intégrant des servomoteurs Inovance et des entraînements à fréquence variable (VFD), ainsi que des composants pneumatiques AirTAC, pour gérer les opérations des équipements et les transferts de station à station.
| Élément de configuration | Référence Configuration |
|---|---|
| Matériaux du corps principal | Acier inoxydable, acier et aluminium |
| PLC | Siemens |
| Écran tactile | Siemens |
| Servo-moteur | Inovance |
| VFD | Inovance |
| Composants pneumatiques | AirTAC |
| Système de colle thermofusible | Robatech |
Les marques, modèles et configurations spécifiques sont soumis à la proposition technique finale.
Paramètres techniques clés
Configuration de référence pour l'équipement d'emballage de caisses de sacs de café
| Paramètre | Détails |
|---|---|
| Modèle Machine | AF-C100 |
| Produit manipulé | Sacs à grains de café préemballés |
| Poids du sac de référence | 250 g, 500 g, 1000 g |
| Vitesse d'emballage stable | 4 cas/minute |
| Arrangement de référence | 2×3, 2×4, 2×5 |
| Orientation/arrangement produit | Retourner pour se tenir sur le côté, disposition comptée, rotation de 90° |
| Méthode d'emballage | Chargement par poussée latérale |
| Type de carton | Boîtier enveloppant ; la structure découpée doit correspondre à l'équipement |
| Méthode d'étanchéité | Scellement par colle thermofusible |
| Tension de fonctionnement | 220V/50Hz |
| Pression d'air comprimé | ≥0,6 MPa |
| Configuration aval | Les options incluent la pesée en ligne, le transport de tampons et la palettisation robotique |
La capacité de production dépend du produit réel, du nombre de sacs par caisse, de la structure du carton et des temps de cycle des processus en amont et en aval Les dimensions de l'équipement, la puissance totale et le poids seront confirmés en fonction de la configuration et de la disposition finales.
Tests d'échantillons et confirmation de projet
Valider le système d'emballage à l'aide de sacs à café et de cartons réels
Même pour les produits de café du même poids, les dimensions du sac, les niveaux de gonflage et les configurations de joint peuvent varier Pour confirmer la configuration de l'équipement, il est recommandé de fournir des sacs finis réels et des ébauches de carton d'essai pour évaluation.
Il est recommandé de confirmer conjointement les éléments suivants :
- Transmission du sac de café et direction d'alimentation.
- Effet de retournement de sac et de renversement (debout sur le bord).
- Disposition de comptage et de regroupement.
- Groupe de produits Rotation à 90°.
- Processus de chargement latéral des caisses.
- État des sacs et des bords des joints après le tubage.
- Formage de carton, pliage de rabat et scellement adhésif thermofusible.
- Exigences d'ajustement pour différentes spécifications.
- Fonction de pesée en ligne et exigences de précision.
- Arrangement robotisé de cueillette et de palettisation.
- Temps de cycle de ligne global pendant le fonctionnement continu.
Les conditions d'essai et les critères d'acceptation doivent être convenus lors de la phase de confirmation du projet.
Inspection Pré-expédition
Vérification de la coordination tout au long du processus d'emballage complet
Pour l'inspection avant expédition, il est recommandé d'utiliser les produits, les ébauches de carton et les configurations de boîtier convenus pour observer le fonctionnement continu de l'équipement depuis l'alimentation jusqu'à la sortie du boîtier fini.
Les principaux éléments d'inspection comprennent :
- Douceur du transport des sacs de café.
- Conformité du retournement du sac et de la posture incitative aux exigences.
- Précision du comptage et de l'arrangement.
- Stabilité des processus de rotation et de poussée latérale.
- Fonctionnement normal du prélèvement, du formage et du positionnement des ébauches de carton.
- Coordination des actions de pliage des volets et d'application de l'adhésif.
- Aspect et qualité de collage des étuis scellés.
- Conformité du pesage et du transport en aval aux exigences convenues.
- Conformité de la manipulation robotisée des boîtiers et de la palettisation aux paramètres.
- Fonctions d'alarme, d'arrêt d'urgence et de protection de sécurité pertinentes.
Les éléments d'acceptation réels, la durée de fonctionnement et les critères de réussite doivent être basés sur les exigences techniques confirmées par les deux parties.
Vidéo d'opération réelle
Visualisation du processus complet depuis l'alimentation du sac de café jusqu'à la palettisation
Utilisez la vidéo réelle de fonctionnement du produit pour comprendre comment les sacs de café sont retournés et renversés, disposés selon le motif spécifié, tournés à 90° et poussés latéralement dans le boîtier Étapes clés du processus à observer :
Alimentation du sac à café → Retourner pour se tenir sur le côté → Comptage et organisation → Tour à 90° → Pousser latéralement dans le boîtier → Pliage et collage des rabats → Décharge du boîtier → Pesée en ligne → Palettisation robotique
Les détails concernant le type de sac, la quantité par étui et la configuration de l'équipement affichés dans la vidéo doivent être notés à côté des informations d'affichage pour aider à déterminer si la solution convient à votre produit spécifique.
FAQ
Cet équipement comprend-il une garniture aux grains de café et un scellage des sacs ?
Cet équipement gère les sacs de café préemballés, en se concentrant sur la manipulation des produits en aval, l'emballage des caisses et le scellement des caisses. Le remplissage des grains de café en amont et le scellement des sacs sont effectués par des machines d'emballage séparées.
Quels poids de sacs peuvent être manipulés ?
Les projets de référence comprennent des sacs de café de 250 g, 500 g et 1000 g. L'adéquation dépend de facteurs tels que les dimensions du sac, l'épaisseur, la forme, le type de joint et l'état des sacs entrants ; le poids à lui seul n'est pas le seul facteur déterminant.
Combien de sacs peuvent tenir dans chaque cas ?
Les projets de référence comprennent des configurations de 6, 8 et 10 sacs par caisse, disposés respectivement en motifs de 2×3, 2×4 et 2×5. D'autres quantités et dispositions d'emballage peuvent être évaluées dès réception des échantillons et des exigences spécifiques.
Quelle est la vitesse d'emballage ?
La vitesse d'emballage de référence est de 48 caisses par minute, selon les spécifications du sac de café, la quantité par caisse, la structure du carton et les conditions du produit entrant. Lors de l’intégration de systèmes de pesée et de palettisation, la durée globale du cycle de ligne doit également être prise en compte.
Peut-il se connecter aux machines d'emballage de café existantes ?
Nous pouvons évaluer les plans d'intégration en fonction des spécifications de décharge de la machine d'emballage existante Les informations requises comprennent la vitesse de décharge, la hauteur du convoyeur, la direction d'alimentation, l'orientation du sac et la disposition de l'installation.
Utilise-t-il du ruban adhésif standard pour le scellement des cartons ?
Cette solution utilise des ébauches enveloppantes et un scellement adhésif thermofusible. Si un scellement du ruban est requis, la structure du carton et la configuration de l'équipement doivent être confirmées séparément.
Quels ajustements sont nécessaires lors de la modification des spécifications des sacs à café ?
Les ajustements peuvent impliquer des guides de convoyage, des positions d'étagement du produit, des quantités d'agencement, un alignement de chargement de caisse et des positions de formage/scellage de carton. La portée spécifique et la méthode de réglage dépendent des différences entre les spécifications.
Les cartons avec des poids incorrects peuvent-ils être automatiquement rejetés ?
La pesée en ligne peut être incluse dans la configuration du système Si un rejet automatique est requis, le mécanisme de rejet, les critères de décision et les fonctions correspondantes doivent être clairement définis dans la proposition ; la simple présence d'équipements de pesage ne garantit pas cette capacité.
Le robot peut-il manipuler des cartons de 30 kg ?
30 kg se réfère à la charge utile maximale nominale du robot Le poids admissible du carton doit tenir compte du poids de la pince (effecteur final) et être vérifié en fonction du centre de gravité et des conditions de fonctionnement.
Peut-on ajouter des fonctions d'impression et d'étiquetage ?
Les exigences en matière d'impression et d'étiquetage en ligne peuvent être satisfaites ; nous évaluerons l'emplacement d'installation, la taille de l'étiquette, l'orientation de l'application, les interfaces de données et la vitesse globale de la ligne. Ce module nécessite un examen de configuration distinct.
Des échantillons sont-ils requis avant de passer une commande ?
Nous recommandons de fournir des échantillons réels de sacs de café, de carton ou de cartons, et des dessins découpés sous pression Les tests physiques aident à vérifier la stadification du produit, le chargement par poussée latérale et les performances d'étanchéité.
Obtenez une solution d'emballage de caisses de sacs de café
Fournissez des détails sur vos sacs à café, cartons et sortie cible.
AFPAK peut vous aider à définir la solution automatique d'emballage de caisses et d'emballage de fin de ligne en fonction de vos produits réels, de vos exigences d'emballage et des conditions de l'installation.
Veuillez fournir:
- Photos et échantillons réels des sacs de café.
- Poids et dimensions des sacs individuels.
- Nombre de sacs par carton et disposition de la cible.
- Échantillons de carton, dimensions et dessins découpés en carton.
- Vitesse de décharge et hauteur de convoyeur de la machine de conditionnement amont.
- Sortie de conditionnement de cas cible.
- Aménagement des installations et espace disponible.
- Spécifications locales d'alimentation électrique et d'air comprimé.
- Exigences relatives à la pesée en ligne ou à l'impression/étiquetage.
- Poids total par caisse, dimensions de la palette et motif de palettisation cible.
Sur la base de ces informations, nous déterminerons
- Méthode d'orientation et de manipulation du sac à café.
- Quantité par caisse et disposition du produit.
- Mécanisme de chargement latéral et structure de formation de carton.
- Configuration de scellement adhésif thermofusible.
- Interfaces de convoyage et d'équipement amont/aval.
- Configuration de pesage et palettisation.
- Débit estimé, disposition de l'équipement et proposition technique finale.
Préparez les détails du projet et les exemples d'informations ci-dessus pour votre demande.