เอเอฟ-C100 กล่องบรรจุอัตโนมัติสําหรับถุงกาแฟ
การพลิกถุงอัตโนมัติ การนับและการจัดเรียง การโหลดแบบกดด้านข้าง และการปิดผนึกด้วยกาวร้อนละลาย
ความเร็วและการกําหนดค่าที่แท้จริงขึ้นอยู่กับขนาดของถุง สภาพถุง ปริมาณต่อกล่อง โครงสร้างกล่อง และการไหลของผลิตภัณฑ์ต้นน้ํา.
ภาพรวมผลิตภัณฑ์
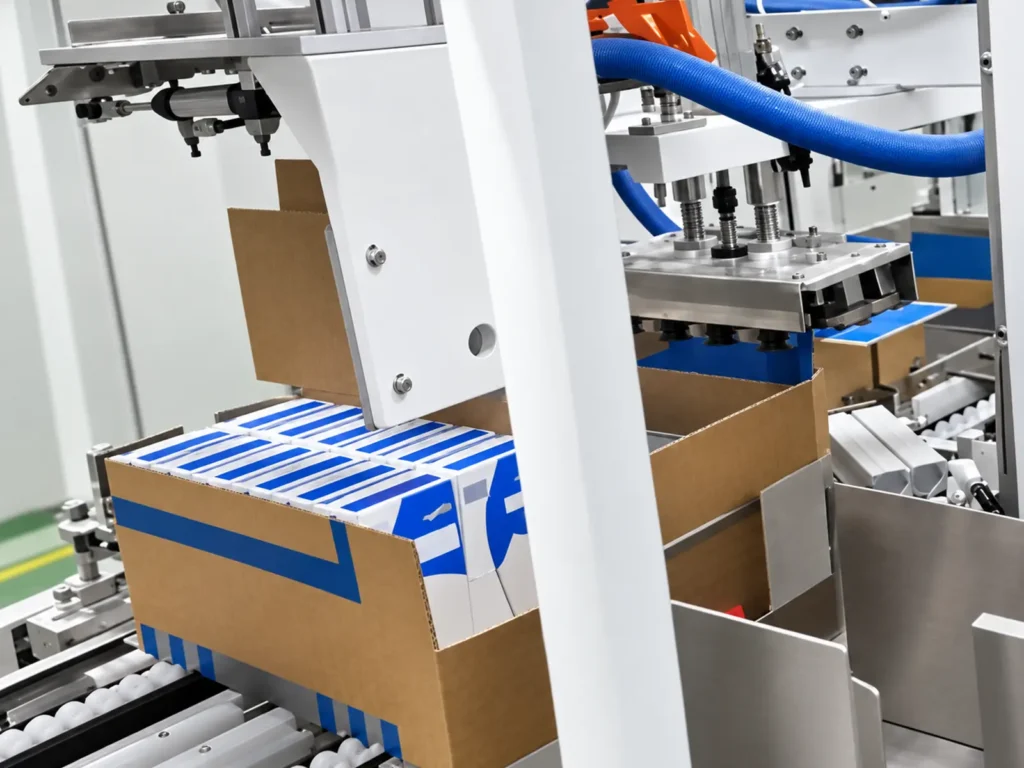
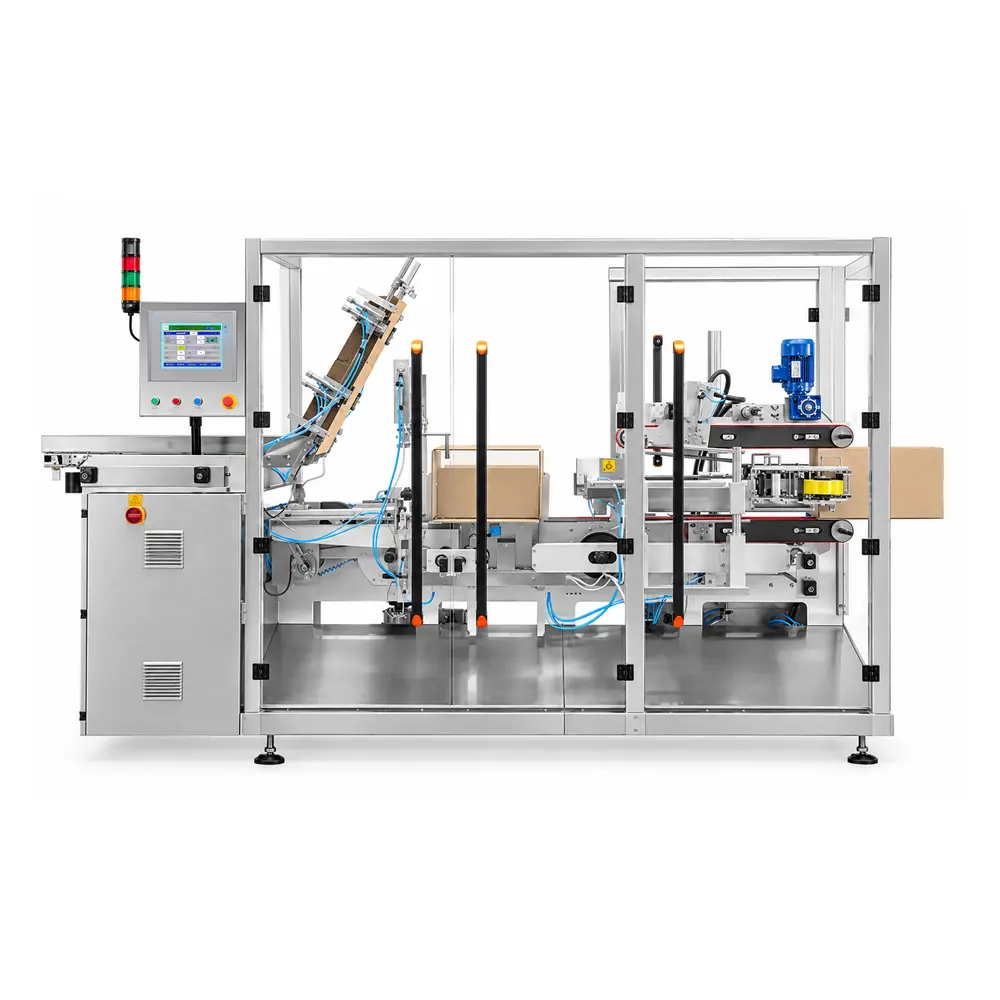
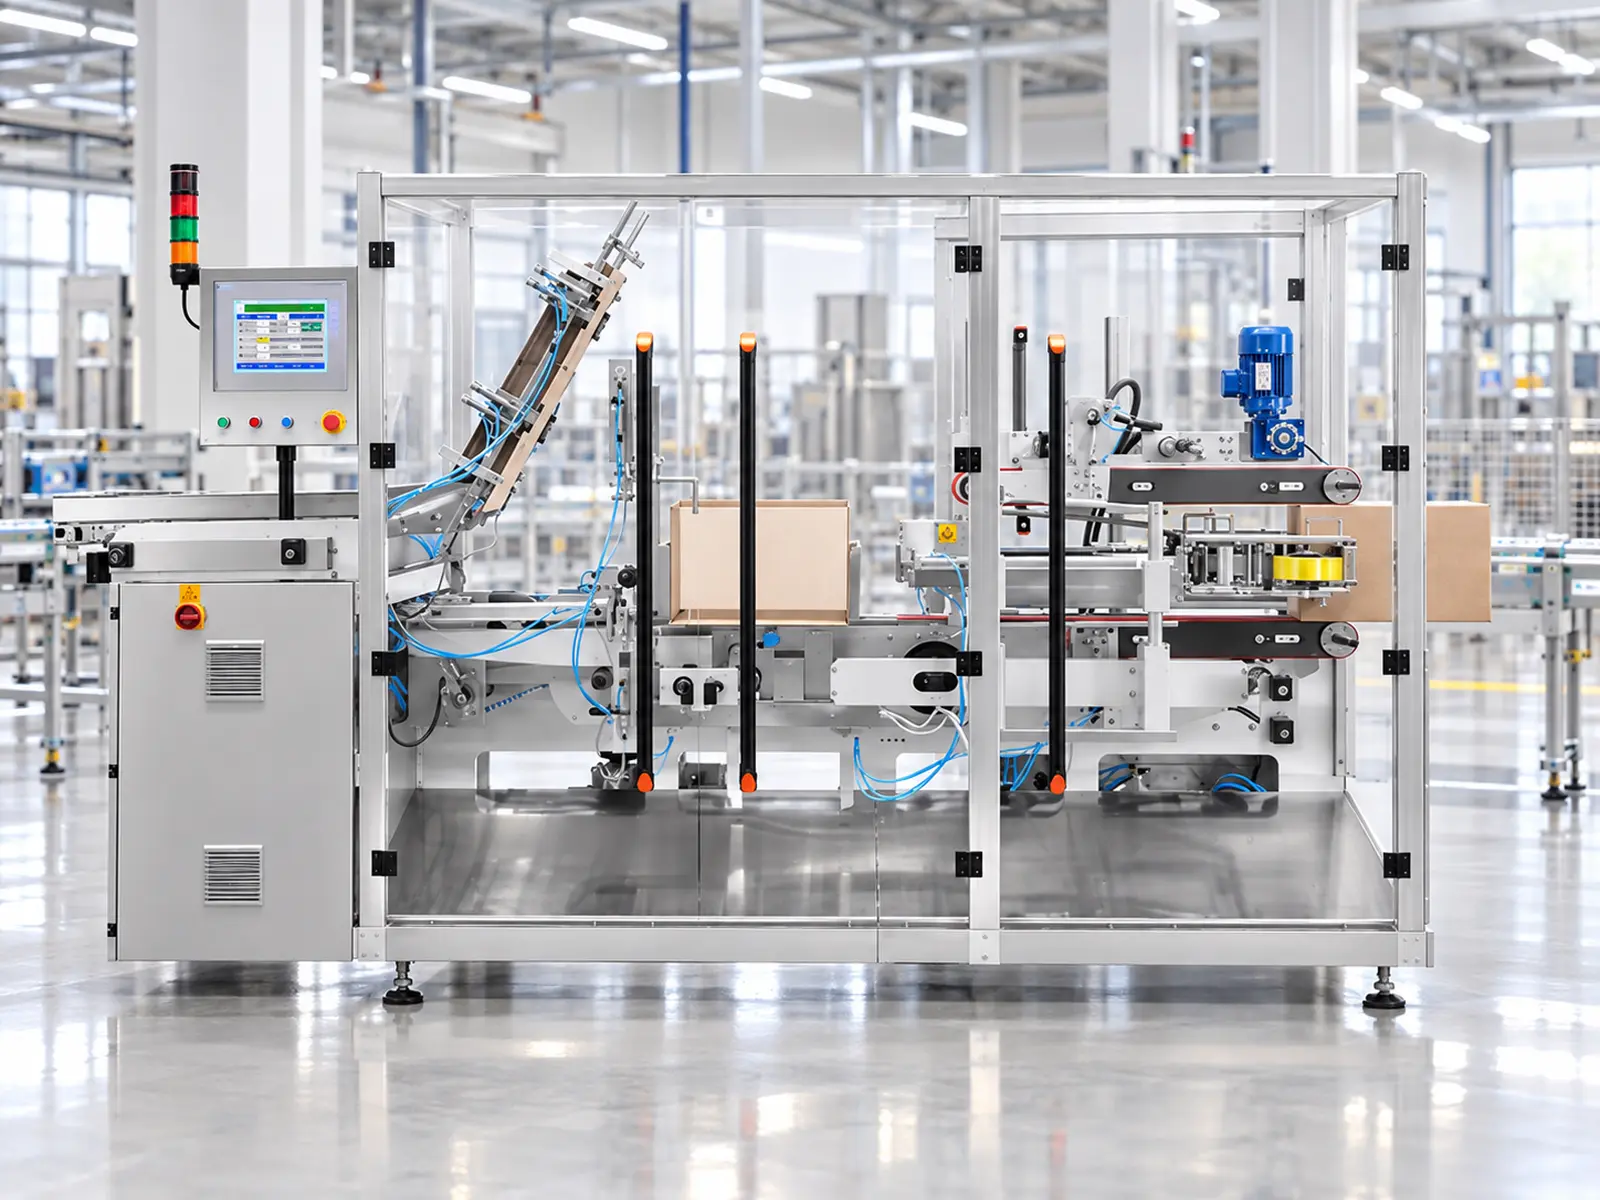
ออกแบบมาโดยเฉพาะสําหรับปลอกปลายแถวของถุงเมล็ดกาแฟบรรจุกล่อง ระบบนี้รวมการพลิกถุง (ไปยังตําแหน่งยืนด้านข้าง) การนับและการจัดเรียง การหมุน 90° การโหลดแบบกดด้านข้าง และการขึ้นรูปเคสแบบพันรอบ และการปิดผนึกพนัง.
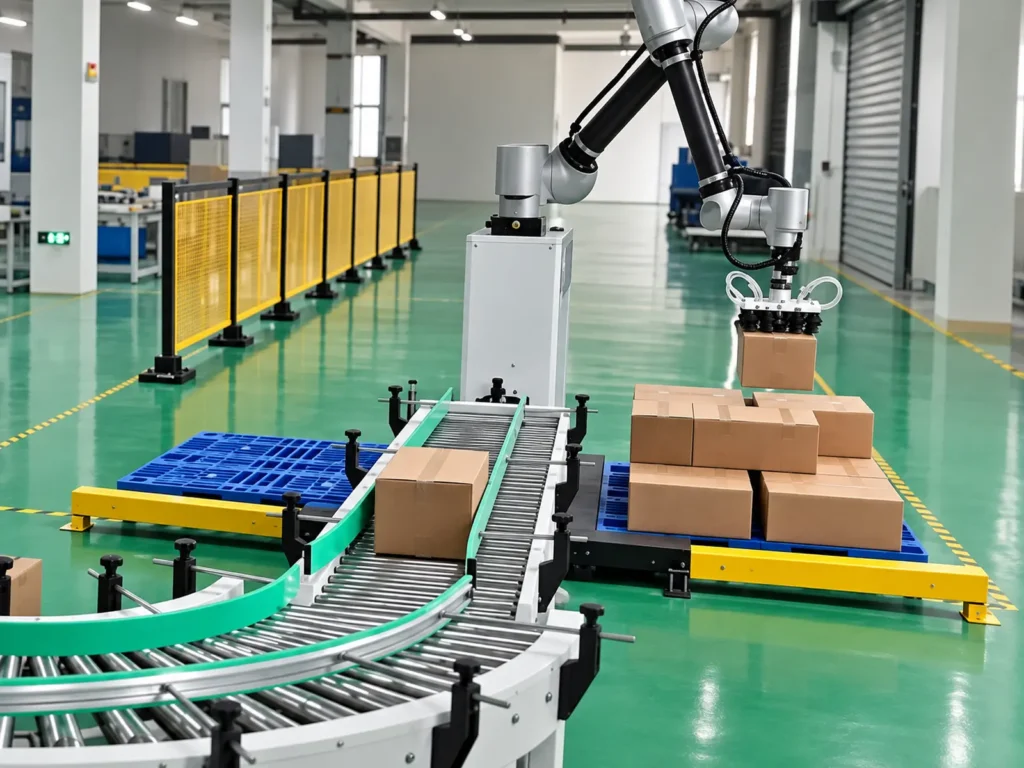
อุปกรณ์เชื่อมต่อกับสายการบรรจุกาแฟต้นน้ําและสามารถกําหนดค่าได้ด้วยการชั่งน้ําหนักในสายการผลิต สายพานลําเลียงบัฟเฟอร์ และการวางพาเลทด้วยหุ่นยนต์ เพื่อทําให้กระบวนการปลายสายทั้งหมดเสร็จสมบูรณ์ ตั้งแต่ถุงกาแฟสําเร็จรูปไปจนถึงกล่องวางบนพาเลท.
จากถุงที่ป้อนเสร็จแล้วไปจนถึงกล่องที่ป้อนออก
เครื่องบรรจุซองกาแฟอัตโนมัติเชื่อมต่อกับกระบวนการบรรจุภัณฑ์ต้นน้ํารับถุงกาแฟที่เติมและปิดผนึกและจัดระเบียบตามปริมาณและรูปแบบการจัดเรียงที่กําหนดไว้ล่วงหน้า.
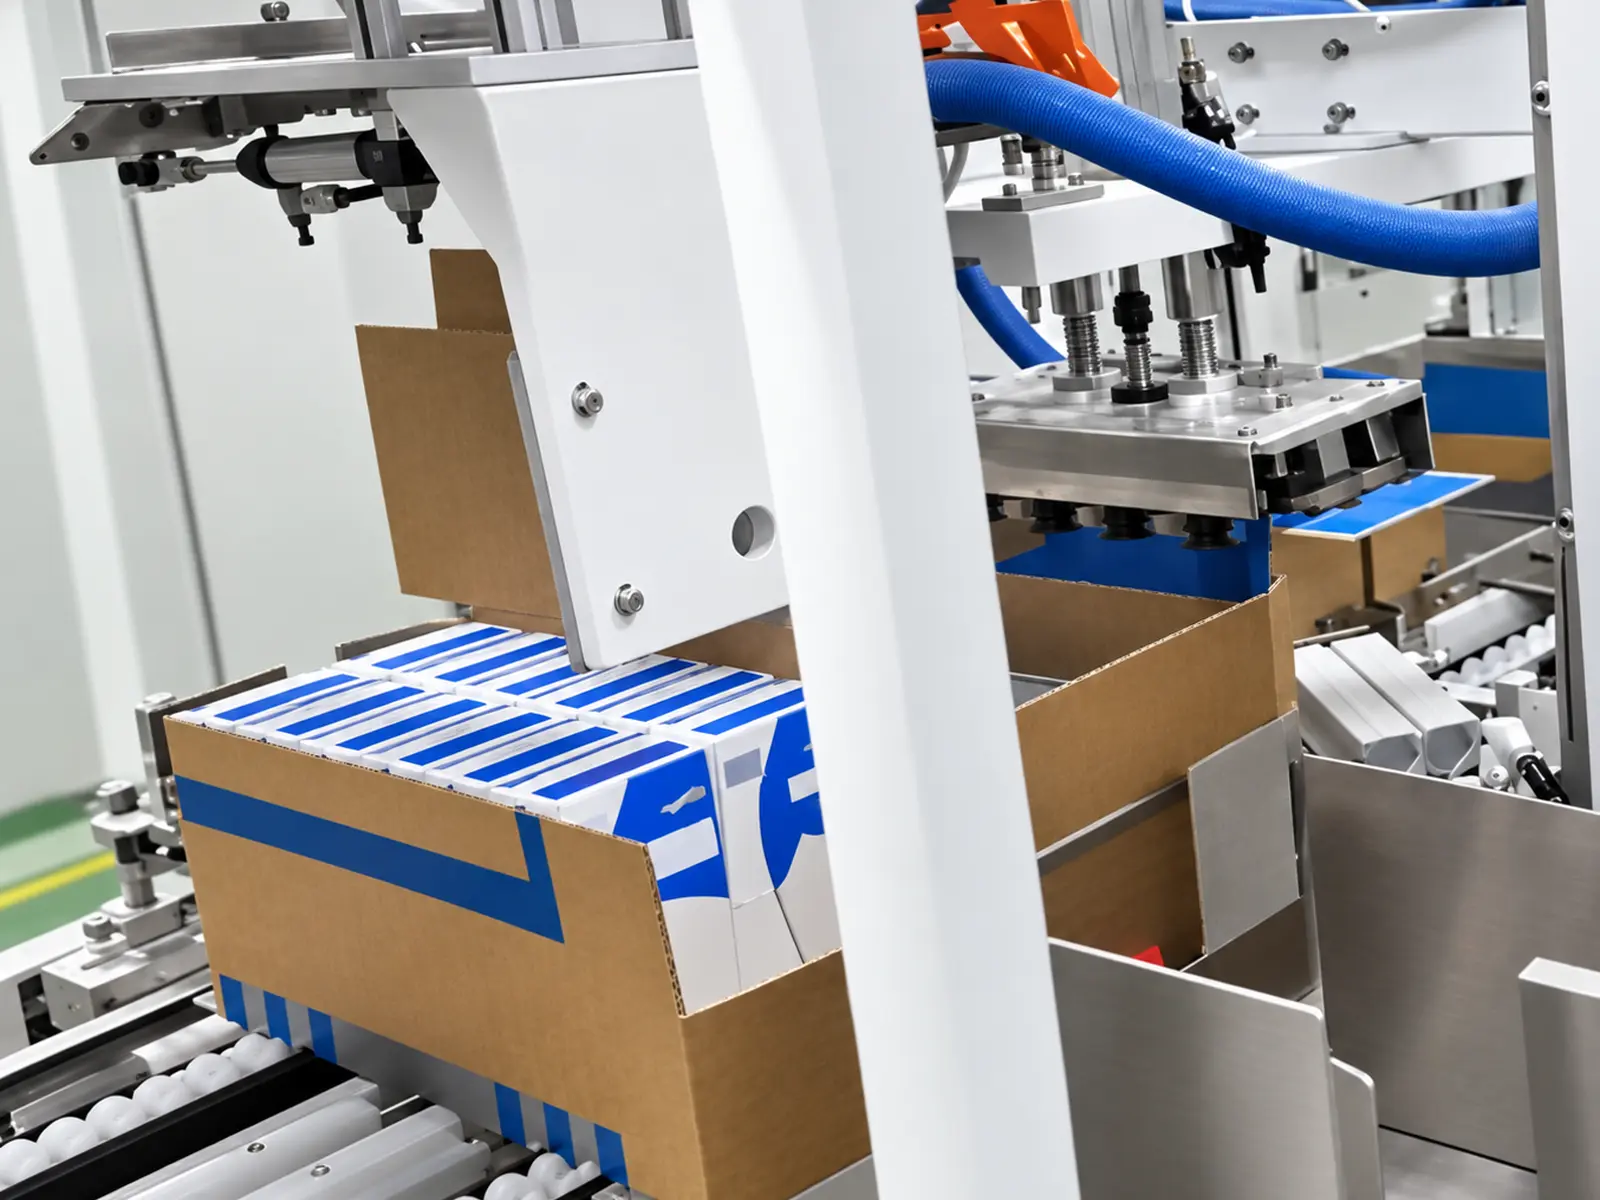
หลังจากที่ถุงพลิกไปยังตําแหน่งยืนด้านข้างนับและจัดกลุ่มกลุ่มผลิตภัณฑ์จะหมุน 90° ก่อนที่กลไกดันจะโหลดทั้งกลุ่มลงในกล่องที่ขึ้นรูปไว้ล่วงหน้าและอยู่ในตําแหน่ง จากนั้นเครื่องจะพับแผ่นพับและปิดผนึกเคสโดยอัตโนมัติโดยใช้กาวร้อนละลาย.
การจัดระเบียบผลิตภัณฑ์และการขึ้นรูปกล่องเกิดขึ้นที่สถานีเฉพาะมาบรรจบกันที่จุดโหลด ลูกค้าสามารถกําหนดค่าอุปกรณ์ปลายสายเพิ่มเติมเช่นระบบชั่งน้ําหนักสายพานลําเลียงและพาเลทหุ่นยนต์ตามข้อกําหนดปริมาณการผลิตผลิตภัณฑ์และแผนผังโรงงาน.
ข้อมูลจําเพาะของถุงกาแฟและการจัดบรรจุกรณี
การกําหนดค่าตามประเภทและปริมาณกระเป๋าจริงต่อกรณี
ปัจจัยต่างๆเช่นรูปร่างของถุงกาแฟความหนาชนิดซีลปริมาณอากาศที่ตกค้างและการวางแนวระหว่างการบรรจุทั้งหมดมีอิทธิพลต่อกระบวนการจัดกลุ่มและการโหลดกรณี โซลูชันอุปกรณ์จะต้องได้รับการสรุปตามตัวอย่างผลิตภัณฑ์และโครงสร้างกล่องจริง.
ตารางต่อไปนี้แสดงรายการชุดบรรจุภัณฑ์จากโครงการอ้างอิง:
| ข้อมูลจําเพาะของถุงกาแฟ | จํานวนต่อกรณี | การจัดเตรียมการบรรจุ | ขนาดกล่องอ้างอิง (L × W × H) |
|---|---|---|---|
| 1,000 กรัม/ถุง | 6 ถุง | 2×3 | 250 × 285 × 310 มม |
| 500 กรัม/ถุง | 6 ถุง | 2×3 | 250 × 285 × 195 มม |
| 250 กรัม/ถุง | 8 ถุง | 2×4 | 325 × 220 × 280 มม |
| 250 กรัม/ถุง | 10 ถุง | 2×5 | 420 × 220 × 170 มม |
ข้างต้นเป็นชุดอ้างอิงสําหรับโครงการเฉพาะ; ความเหมาะสมไม่สามารถกําหนดได้ด้วยน้ําหนักถุงเพียงอย่างเดียว ประเภทถุงอื่น ๆ ปริมาณต่อกรณีและข้อกําหนดกล่องสามารถประเมินได้เมื่อมีการจัดหาตัวอย่าง.
*2×2 ถูกระบุว่าเป็นตัวเลือกการจัดเรียง; การรวมกันของถุงและกล่องเฉพาะยังคงอยู่ภายใต้การยืนยัน.

แกลลอรี่เครื่องจักร
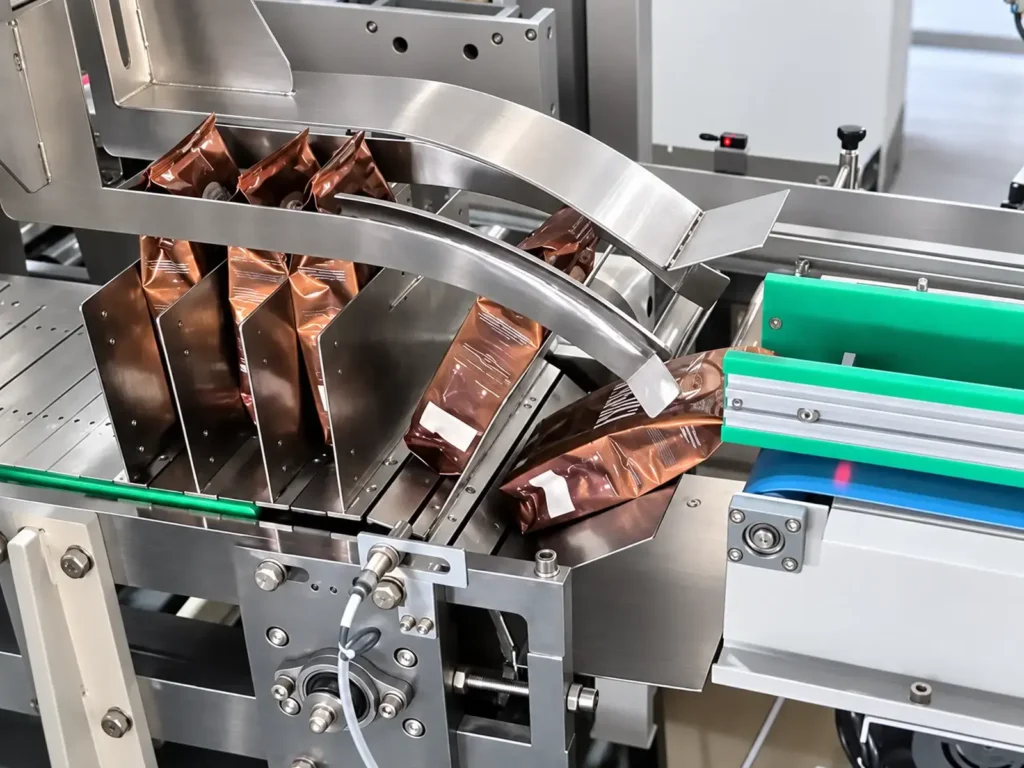
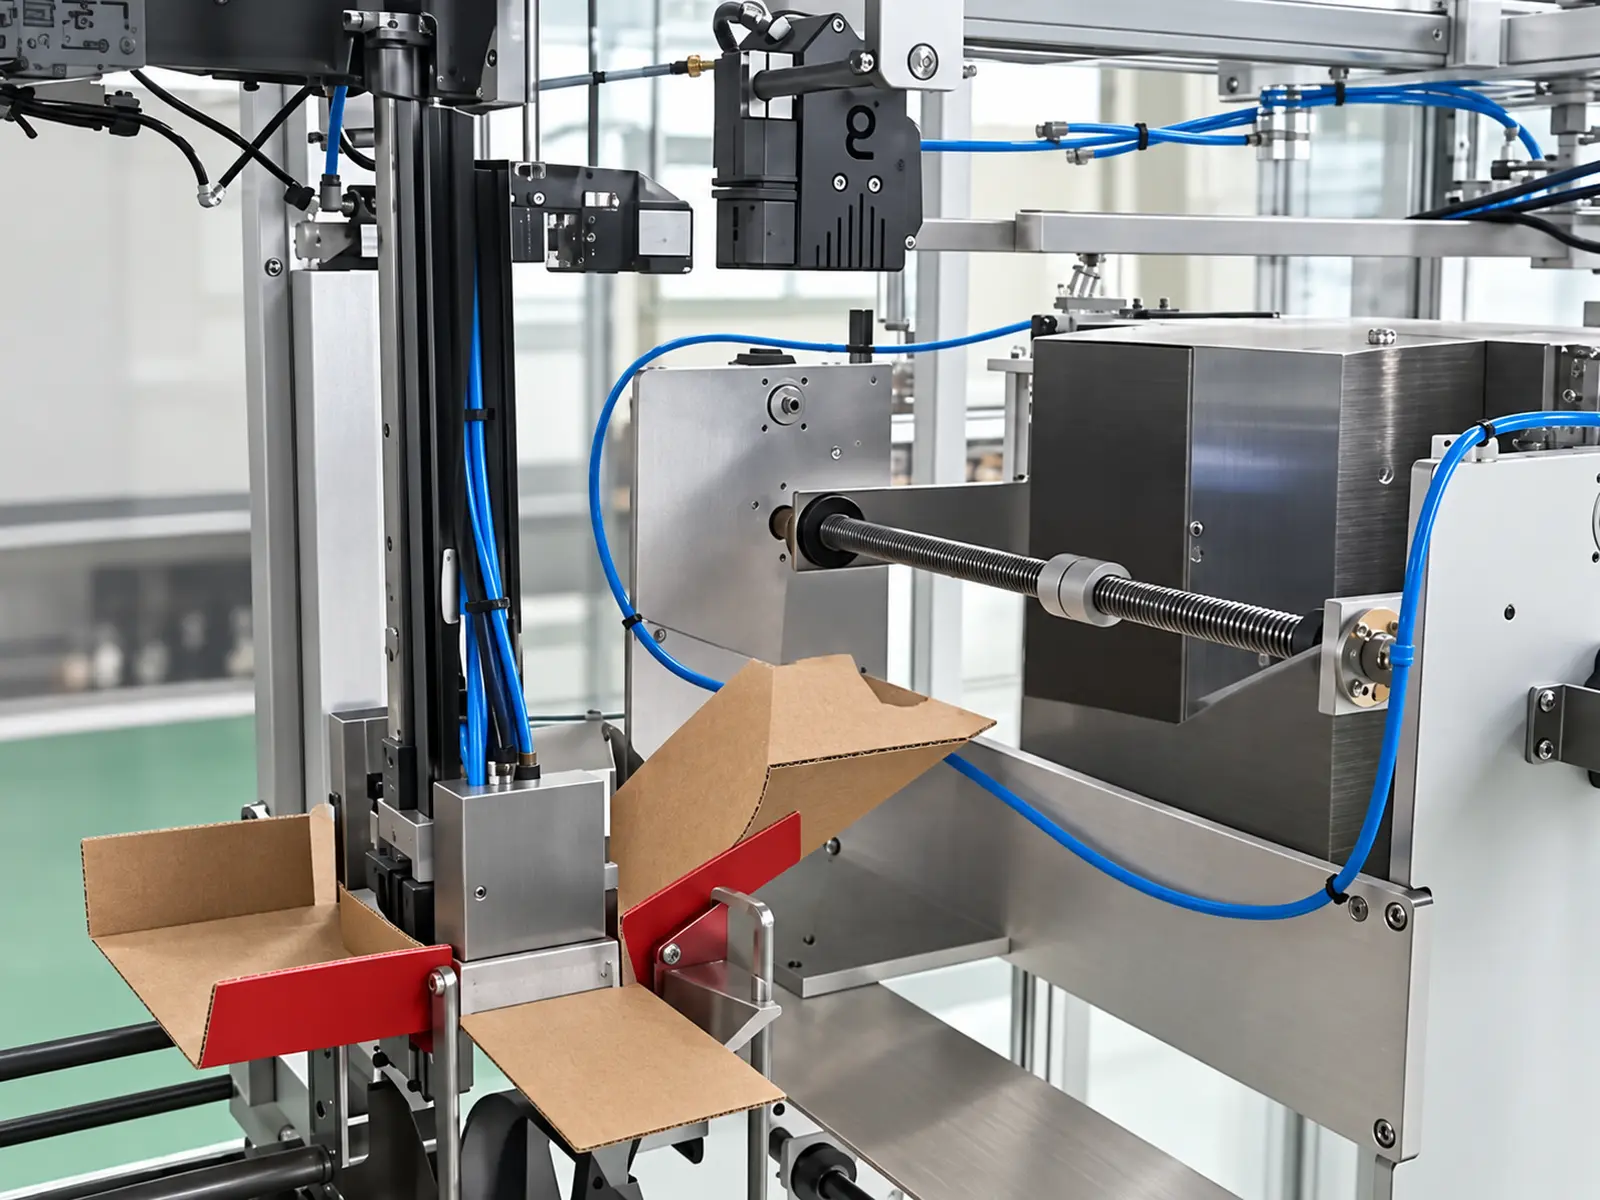
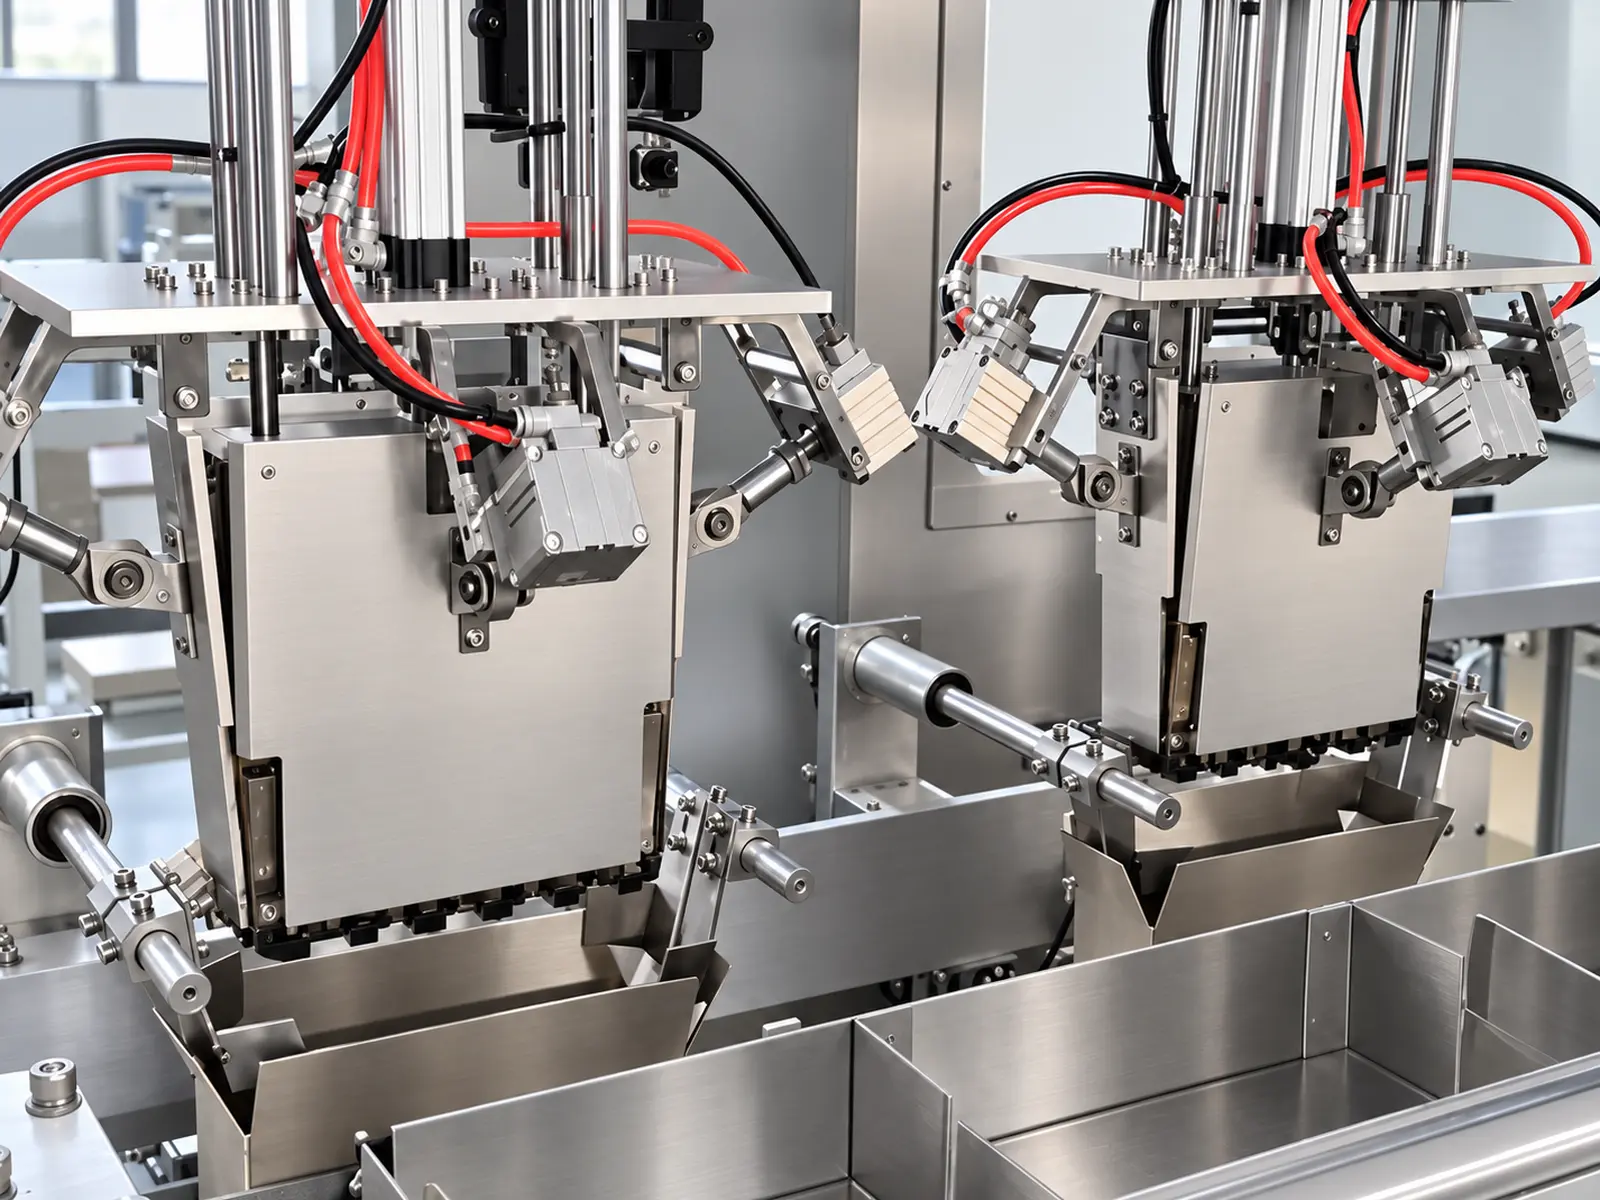
ย้ายผ่านเครื่องบรรจุหีบห่อจากเครื่องจักรที่สมบูรณ์ไปยังพื้นที่โหลดและขึ้นรูป.
รูปภาพ 1 จาก 5
เวิร์กโฟลว์
บูรณาการการจัดการถุงกาแฟและการขึ้นรูปกล่องที่สถานีบรรจุ
กระบวนการจัดการถุงกาแฟ
- ป้อนถุงเสร็จแล้ว
- การหมุนไปยังตําแหน่งด้านตั้งตรง
- การนับและการจัดเรียง
- การหมุน 90° ของกลุ่มผลิตภัณฑ์
- ดันด้านข้างเข้าไปในกล่อง
กระบวนการเตรียมกล่อง
- การจ่ายไฟเปล่าแบบกล่องแบบพันรอบ
- การหยิบและการขึ้นรูป
- การลําเลียงไปยังสถานีบรรจุ
- การวางตําแหน่งสําหรับการโหลด
การปิดผนึกกรณีและกระบวนการขั้นปลาย
- พับพนังและแท็บอัตโนมัติ
- การปิดผนึกด้วยกาวร้อนละลาย
- การปล่อยกรณี
- การชั่งน้ําหนักแบบอินไลน์และการลําเลียงบัฟเฟอร์
- การพาเลทด้วยหุ่นยนต์
การวางตําแหน่งและการบูรณาการโมดูลการชั่งน้ําหนัก การลําเลียง และการวางพาเลทจะถูกกําหนดโดยโครงร่างสายการผลิตขั้นสุดท้าย.
การพลิก นับ และจัดเรียงถุงอัตโนมัติ
การจัดระเบียบสินค้าก่อนการโหลดกรณี
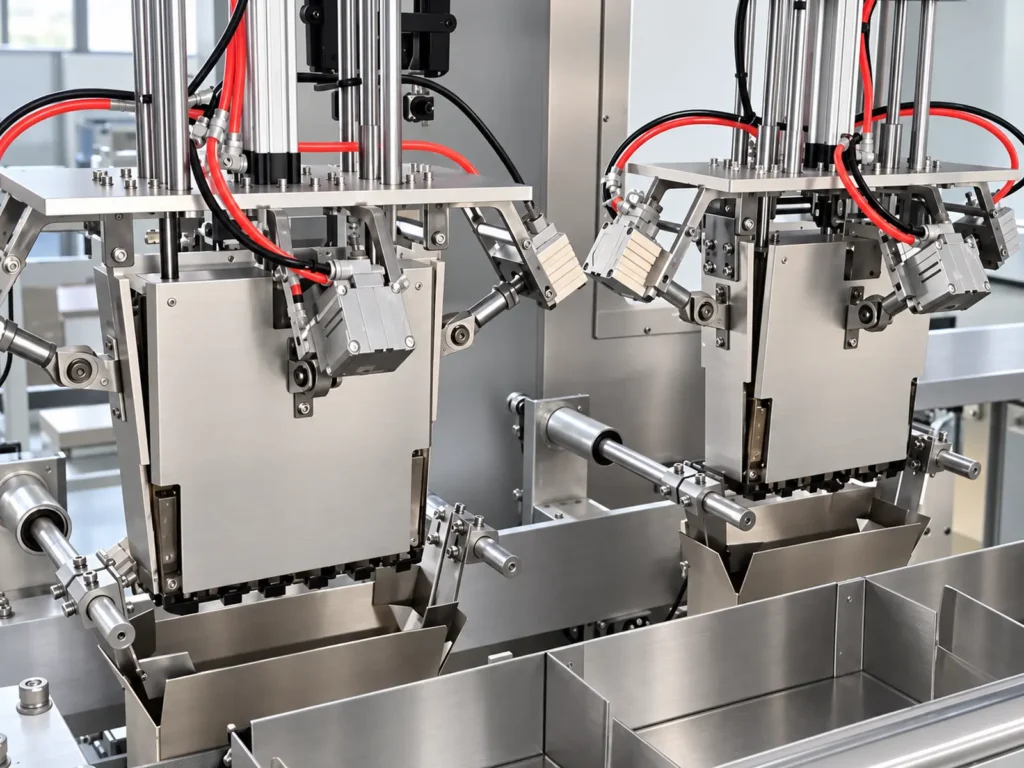
เมื่อถุงกาแฟเข้าไปในกล่องบรรจุ อุปกรณ์จะพลิกถุงกาแฟให้อยู่ในทิศทางตั้งด้านข้างที่ต้องการ จากนั้นนับและจัดเรียงตามปริมาณเป้าหมายต่อกล่อง.
กระบวนการนี้ทําให้มั่นใจได้ว่ากลุ่มผลิตภัณฑ์ที่เข้าสู่สถานีโหลดจะมีปริมาณ การวางแนว และการจัดเรียงที่กําหนดไว้ เพื่อเตรียมพร้อมสําหรับการหมุน 90 องศาและการโหลดแบบกดด้านข้างในภายหลัง.
การกําหนดค่าอ้างอิงประกอบด้วยการจัดเรียงแบบ 2×3, 2×4 และ 2×5 กลไกการจัดการผลิตภัณฑ์เฉพาะและวิธีการปรับเปลี่ยนจะต้องได้รับการยืนยันตามขนาดและสภาพที่แท้จริงของถุงกาแฟ.
ข้อกําหนดในการป้อน
เพื่อให้แน่ใจว่าการเปลี่ยนแปลงที่ราบรื่นระหว่างการจัดการผลิตภัณฑ์และการโหลดกรณีระบบสายพานลําเลียงต้นน้ําต้องเป็นไปตามเงื่อนไขต่อไปนี้:
- ถุงกาแฟปิดผนึกเรียบร้อยแล้ว.
- การวางแนวป้อนข้อมูลตรงกับการวางแนวที่กําหนดไว้ล่วงหน้า.
- รูปทรงและสภาพกระเป๋าค่อนข้างสม่ําเสมอ.
- หลีกเลี่ยงถุงที่เอียง ถุงที่โค่นล้ม หรือการซ้อนที่ผิดปกติ.
- จังหวะการลําเลียงตรงกับความสามารถในการประมวลผลขั้นปลาย.
ความสูงของการปล่อย ทิศทางการลําเลียง และระยะห่างของผลิตภัณฑ์ของเครื่องบรรจุภัณฑ์ต้นน้ําควรได้รับการยืนยันร่วมกันในระหว่างขั้นตอนการออกแบบสายการผลิต.
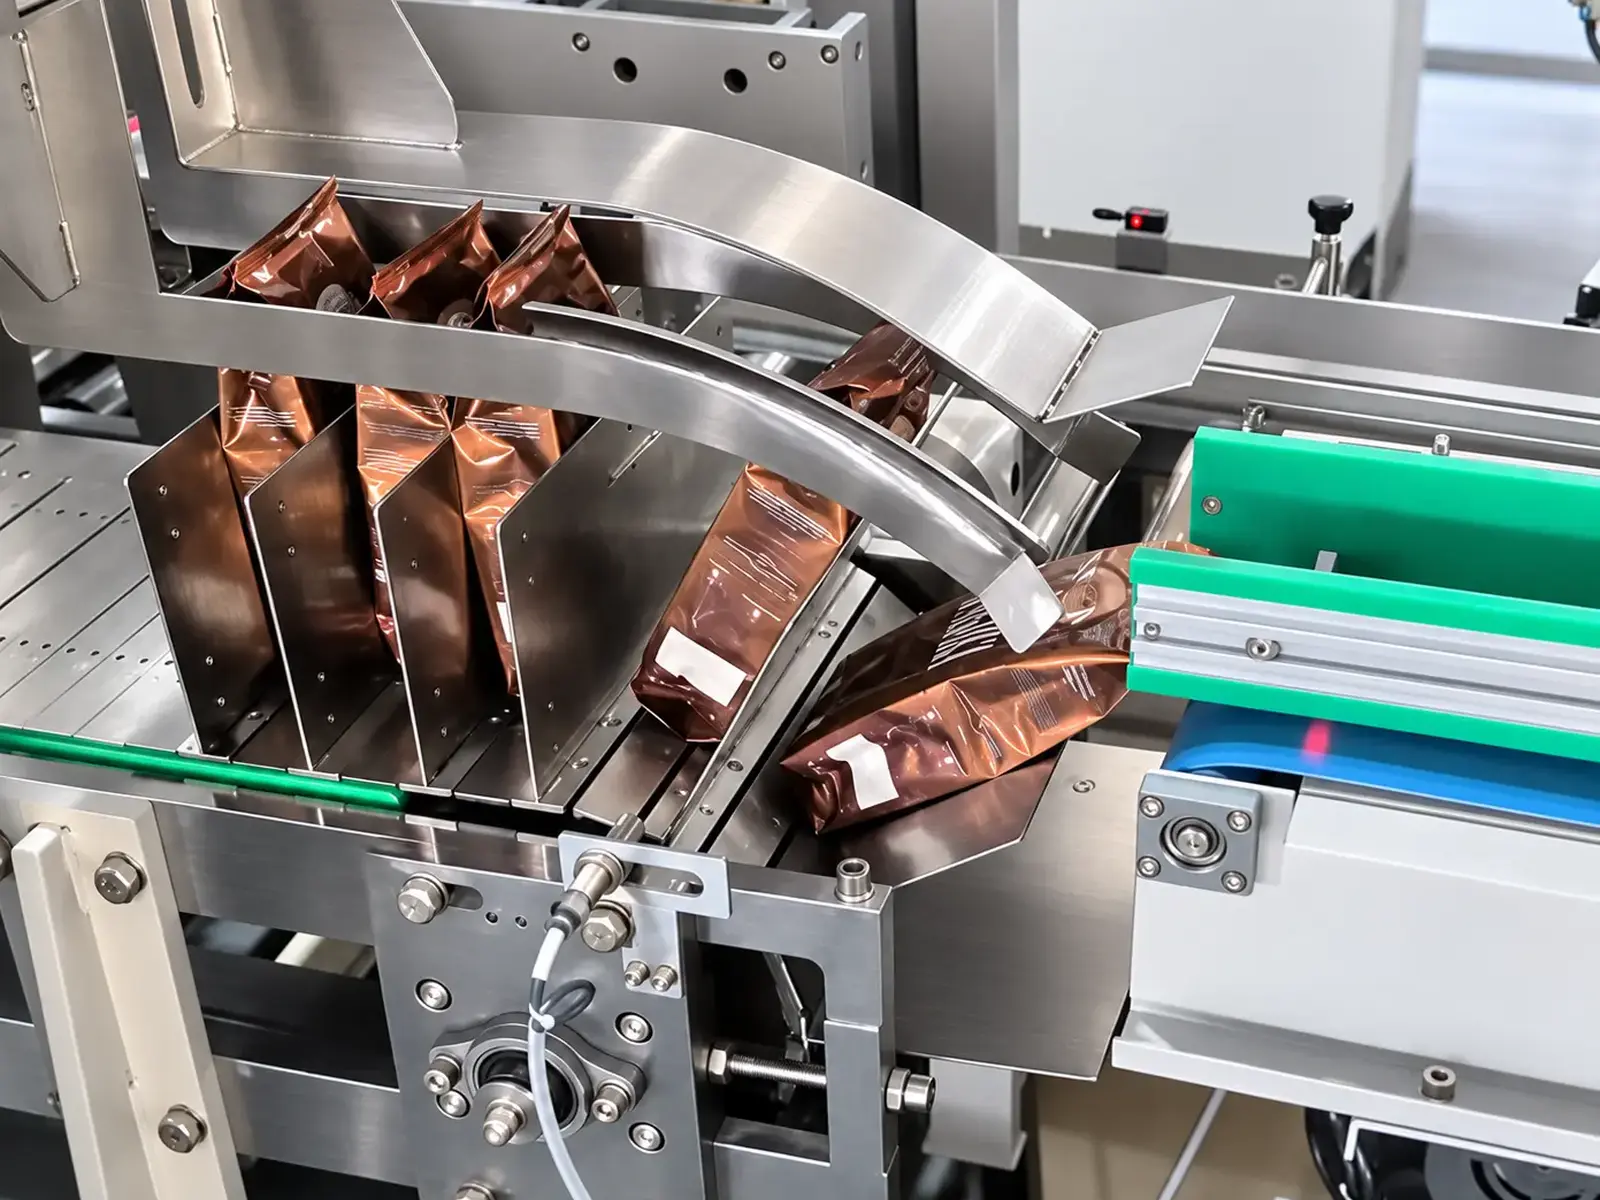
การกลึง 90° และการโหลดเคสแบบกดด้านข้าง
การโหลดกลุ่มถุงกาแฟที่จัดเรียงไว้ในกล่อง
หลังจากนับและจัดเรียงแล้ว อุปกรณ์จะหมุนกลุ่มผลิตภัณฑ์ 90° ไปยังทิศทางการโหลดที่ต้องการ จากนั้นใช้กลไกการดันด้านข้างเพื่อโหลดลงในกล่อง.
การโหลดแบบกดด้านข้างต้องใช้ขนาดกลุ่มผลิตภัณฑ์เพื่อให้ตรงกับการเปิดกล่องและพื้นที่ภายใน ในระหว่างการตรวจสอบความถูกต้องของสารละลายกระบวนการโหลดและสถานะหลังการโหลดควรได้รับการตรวจสอบตามความหนาของถุงจริงความหนาแน่นของการบรรจุและขนาดของกล่อง.
ประเด็นสําคัญของการทดสอบตัวอย่าง ได้แก่
- ไม่ว่ากลุ่มผลิตภัณฑ์จะรักษาการจัดเตรียมที่กําหนดไว้ล่วงหน้าหรือไม่.
- ไม่ว่ากระบวนการผลักดันจะราบรื่น.
- ไม่ว่าตัวกระเป๋าหรือขอบซีลจะเกิดการกระแทกหรือการเสียดสีหรือไม่.
- ตําแหน่งของผลิตภัณฑ์ตรงตามข้อกําหนดหลังจากโหลดหรือไม่.
- กล่องกระดาษมีการเสียรูปอย่างมีนัยสําคัญหรือไม่.
การขึ้นรูปเคสแบบพันรอบและการปิดผนึกกาวร้อนละลาย
จากการดึงข้อมูลเปล่าไปจนถึงการปิดผนึกหลังการโหลด
อุปกรณ์ใช้ช่องว่าง Wrap-around Case ที่เข้ากันได้กับกลไกในการดําเนินการดึงข้อมูลเปล่าการขึ้นรูปและการขนส่งไปยังสถานีโหลด หลังจากบรรจุถุงกาแฟลงในกล่องอุปกรณ์จะพับแผ่นพับและแผงตามลําดับที่กําหนดไว้ล่วงหน้าและเสร็จสิ้นกระบวนการปิดผนึกโดยใช้กาวร้อนละลาย.
โครงสร้างไดคัทของกล่องขนาดความแข็งแกร่งและวัสดุต้องเป็นไปตามข้อกําหนดในการปฏิบัติงานของอุปกรณ์ ข้อมูลจําเพาะของกล่องควรได้รับการสรุปพร้อมกับการออกแบบการจัดเรียงผลิตภัณฑ์เพื่อให้มั่นใจว่าสามารถใช้งานร่วมกันได้ในขั้นตอนการขึ้นรูปการโหลดและการปิดผนึก.
รายละเอียดข้อมูลจําเพาะของกล่อง
- เค้าโครงไดคัทแบบแบน (คลายออก).
- ขนาดกล่องขึ้นรูป (ภายนอกและภายใน/เปิด).
- วัสดุกระดาน ความหนา และความแข็งแกร่ง.
- รอยพับเส้นและโครงสร้างพับ.
- จุดติดกาวร้อนละลาย.
- ประสิทธิภาพการปิดผนึกหลังจากการโหลดจริง.
คุณสมบัติทางวิศวกรรมที่สําคัญ
การกลึงด้านข้างอัตโนมัติ/อยู่ระหว่างดําเนินการ
ปรับถุงกาแฟตามทิศทางที่ต้องการสําหรับการบรรจุ เพื่อให้มั่นใจว่ามีการจัดตําแหน่งฟีดที่สอดคล้องกันสําหรับการนับ การจัดกลุ่ม และการจัดเรียงในภายหลัง.
การนับและการจัดเรียงตามปริมาณเป้าหมาย
กําหนดค่ารูปแบบการจัดเรียงตามจํานวนถุงต่อกล่องและขนาดผลิตภัณฑ์สร้างกลุ่มผลิตภัณฑ์พร้อมสําหรับสถานีโหลด.
การหมุนกลุ่มผลิตภัณฑ์ 90°
ปรับทิศทางกลุ่มผลิตภัณฑ์ใหม่หลังการก่อตัวเพื่อให้สอดคล้องกับเส้นทางการรับน้ําหนักด้านข้าง.
การกดโหลดด้านข้าง
ใช้กลไกดันด้านข้างเพื่อถ่ายโอนถุงกาแฟที่จัดระเบียบลงในกล่องเป็นหน่วยเดียว.
การขึ้นรูปเคสแบบพันรอบและการปิดผนึกแบบร้อนละลาย
รวมการขึ้นรูปเปล่า การโหลด การพับแผ่นพับอัตโนมัติ และการปิดผนึกด้วยกาวเข้ากับขั้นตอนการทํางานที่ไร้รอยต่อ.
บูรณาการกับการชั่งน้ําหนักและการวางพาเลทด้วยหุ่นยนต์
อุปกรณ์ขั้นปลายสามารถกําหนดค่าได้ตามความต้องการของโครงการเพื่อจัดการกับการตรวจสอบน้ําหนัก การลําเลียง และการวางพาเลทด้วยหุ่นยนต์ของกล่องที่บรรจุแล้ว.
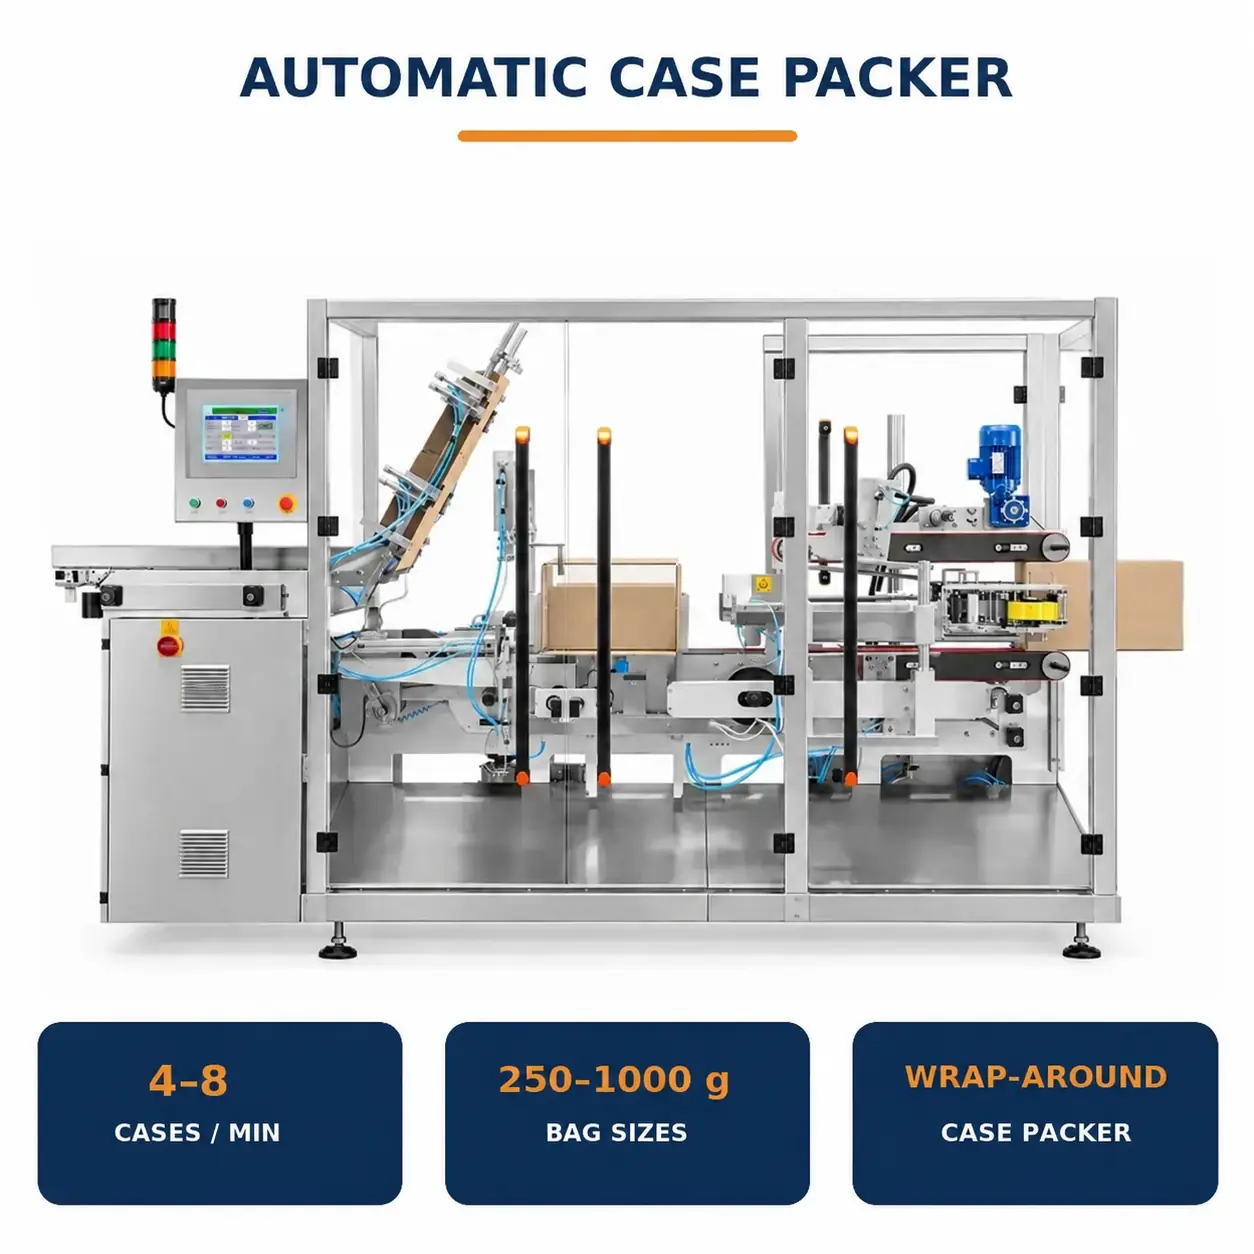
การรวมสายการผลิตและเค้าโครงไซต์
เค้าโครงขึ้นอยู่กับเอาต์พุตต้นน้ําและเงื่อนไขเวิร์กช็อป
เครื่องบรรจุหีบห่อกรณีสามารถเชื่อมต่อกับสายพานลําเลียงบรรจุภัณฑ์กาแฟต้นน้ํา การออกแบบสายต้องคํานึงถึงการป้อนถุงกาแฟการเติมกล่องเปล่าการปลดปล่อยกล่องปิดผนึกและโซนการจัดวางบนพาเลทด้วยหุ่นยนต์.
การตรวจสอบเค้าโครงประกอบด้วย:
- จํานวนเครื่องบรรจุภัณฑ์ต้นน้ําและความเร็วในการคายประจุ.
- ความสูงของสายพานลําเลียงและทิศทางการป้อนเข้า.
- การวางแนวของถุงกาแฟเมื่อเข้าสู่กลไกการป้อน/การจัดเรียง.
- ระยะการลําเลียงระหว่างเครื่องบรรจุกล่องและอุปกรณ์ปลายน้ํา.
- พื้นที่สําหรับการดําเนินงาน การเติมวัสดุ และการบํารุงรักษา.
- ทางเดินสําหรับวางพาเลทและการจัดการ.
- โซนตู้ความปลอดภัยของหุ่นยนต์.
เส้นทางการลําเลียงและการกําหนดค่าอุปกรณ์อาจแตกต่างกันไปตามเวิร์กช็อป ขนาดรอยเท้าสุดท้ายขึ้นอยู่กับการวาดเค้าโครงที่ได้รับการยืนยัน.

การชั่งน้ําหนักแบบอินไลน์
การกําหนดค่าสําหรับการตรวจสอบน้ําหนักแบบเต็มกรณี
กล่องปิดผนึกสามารถส่งไปยังอุปกรณ์ชั่งน้ําหนักในสายการผลิตเพื่อตรวจสอบน้ําหนักเต็มกรณีตามที่โครงการกําหนด.
ความแม่นยําในการชั่งน้ําหนักอ้างอิงสําหรับโครงการคือ ±10 ก. ประสิทธิภาพการชั่งน้ําหนักจริงต้องได้รับการตรวจสอบตามน้ําหนักกล่องความเร็วในการลําเลียงสภาพผลิตภัณฑ์และสภาพไซต์.
หากจําเป็นต้องมีฟังก์ชันต่างๆ เช่น การเตือนที่ไม่ยอมรับ การปฏิเสธอัตโนมัติ การบันทึกข้อมูล หรือการส่งข้อมูลไปยังระบบอื่น ควรกําหนดข้อกําหนดเฉพาะด้านการทํางานและอินเทอร์เฟซที่เกี่ยวข้องในระหว่างขั้นตอนข้อเสนอ.
พาเลทหุ่นยนต์
พาเลทกล่องปิดผนึก
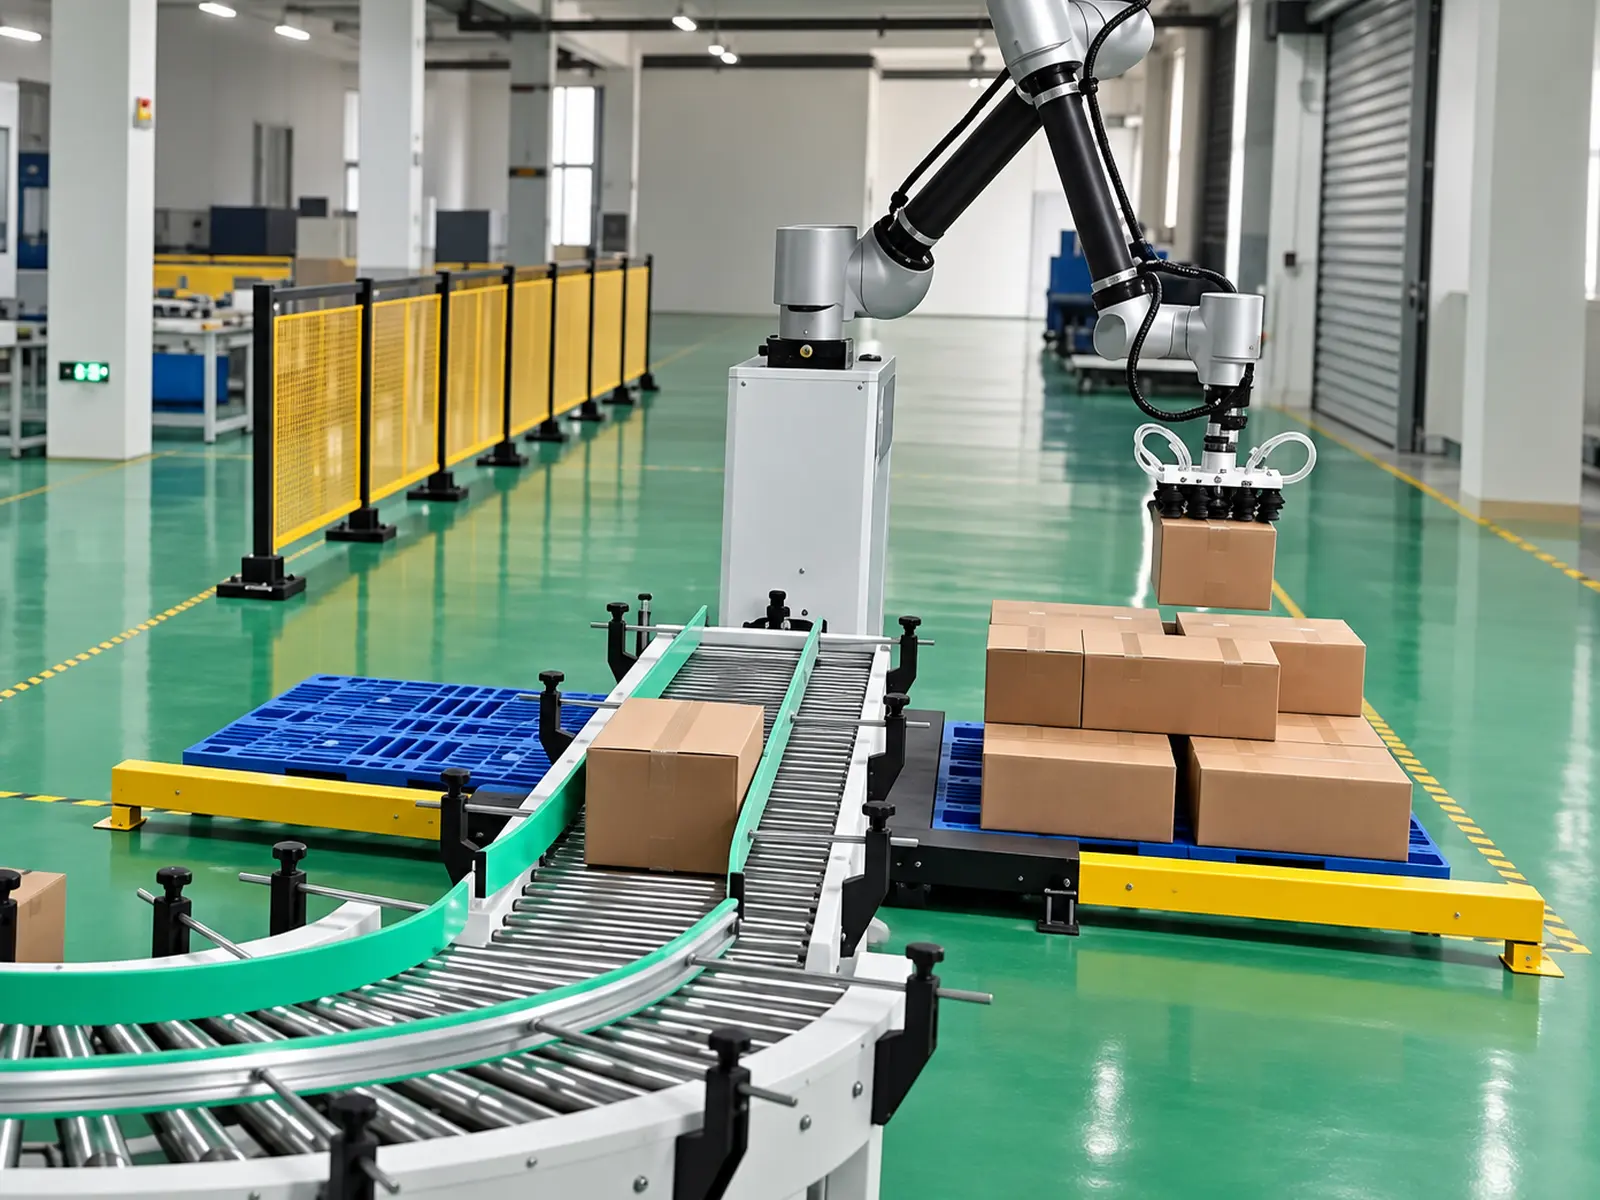
หลังจากการลําเลียงขั้นปลาย กล่องกระดาษจะมาถึงตําแหน่งรับหุ่นยนต์ หุ่นยนต์ที่ติดตั้งกริปเปอร์สุญญากาศจะวางไว้บนพาเลทตามรูปแบบการวางพาเลทที่ได้รับการยืนยัน.
การกําหนดค่าการจัดวางพาเลทอ้างอิงรวมถึง:
- หุ่นยนต์ 6 แกน.
- กริปเปอร์สูญญากาศ.
- ประมาณ สายพานลําเลียงบัฟเฟอร์ 1.6 ม.
- ระบบควบคุมการวางพาเลท.
- ฟันดาบความปลอดภัย.
ข้อมูลจําเพาะอ้างอิงหุ่นยนต์
| พารามิเตอร์ | การกําหนดค่าอ้างอิง |
|---|---|
| จํานวนแกน | 6 แกน |
| สูงสุดที่กําหนด น้ําหนักบรรทุก | 30 กิโลกรัม |
| เข้าถึง | 1900 มม |
| พลัง | 3.5 กิโลวัตต์ |
| คะแนนการป้องกัน | IP54 |
| แหล่งจ่ายไฟ | เฟสเดียว 220V/50Hz |
น้ําหนักบรรทุกที่ระบุของหุ่นยนต์ไม่เท่ากับน้ําหนักที่อนุญาตของกล่องเดียว ความสามารถในการจัดการจริงต้องคํานึงถึงน้ําหนักของกริปเปอร์จุดศูนย์ถ่วงของกล่องและสภาพการทํางาน.
ขนาดพาเลท ความสูงในการซ้อน การจัดเรียงชั้น และความเร็วในการวางพาเลทจริงควรได้รับการยืนยันแยกกันตามข้อกําหนดของกล่องและเค้าโครงของไซต์.
การควบคุมและการกําหนดค่าคีย์
การประสานการทํางานของสถานีผ่านระบบควบคุม
ระบบอ้างอิงใช้ Siemens PLC และหน้าจอสัมผัส ซึ่งรวมเซอร์โวมอเตอร์ Inovance และไดรฟ์ความถี่แปรผัน (VFD) รวมถึงส่วนประกอบนิวแมติก AirTAC เพื่อจัดการการทํางานของอุปกรณ์และการถ่ายโอนจากสถานีไปยังสถานี.
| รายการการกําหนดค่า | การกําหนดค่าอ้างอิง |
|---|---|
| วัสดุตัวเครื่องหลัก | สแตนเลส เหล็ก และอลูมิเนียม |
| บมจ | ซีเมนส์ |
| หน้าจอสัมผัส | ซีเมนส์ |
| เซอร์โวมอเตอร์ | นวัตกรรม |
| วีเอฟดี | นวัตกรรม |
| ส่วนประกอบนิวเมติก | แอร์แทค |
| ระบบกาวร้อนละลาย | โรบาเทค |
แบรนด์ รุ่น และการกําหนดค่าเฉพาะจะอยู่ภายใต้ข้อเสนอทางเทคนิคขั้นสุดท้าย.
พารามิเตอร์ทางเทคนิคที่สําคัญ
การกําหนดค่าอ้างอิงสําหรับอุปกรณ์บรรจุซองกาแฟ
| พารามิเตอร์ | รายละเอียด |
|---|---|
| โมเดลเครื่องจักร | เอเอฟ-C100 |
| จัดการผลิตภัณฑ์ | ถุงเมล็ดกาแฟบรรจุหีบห่อ |
| น้ําหนักถุงอ้างอิง | 250 ก.500 ก.1000 ก |
| ความเร็วในการบรรจุที่มั่นคง | 4 กรณี/นาที |
| การจัดเรียงอ้างอิง | 2×3, 2×4, 2×5 |
| การวางแนวผลิตภัณฑ์/การจัดเตรียม | พลิกไปยืนด้านข้าง นับการจัดเรียง หมุน 90° |
| วิธีการบรรจุ | กําลังโหลดแบบดันด้านข้าง |
| ประเภทกล่องกระดาษ | กรณีห่อ; โครงสร้างไดคัทต้องตรงกับอุปกรณ์ |
| วิธีการปิดผนึก | การปิดผนึกกาวร้อนละลาย |
| แรงดันไฟฟ้าในการดําเนินงาน | 220V/50Hz |
| ความดันอากาศอัด | ≥0.6 เมกะปาสคาล |
| การกําหนดค่าขั้นปลาย | ตัวเลือกต่างๆ ได้แก่ การชั่งน้ําหนักแบบอินไลน์ การลําเลียงบัฟเฟอร์ และการวางพาเลทด้วยหุ่นยนต์ |
กําลังการผลิตขึ้นอยู่กับผลิตภัณฑ์จริงจํานวนถุงต่อกรณีโครงสร้างกล่องและรอบเวลาของกระบวนการต้นน้ําและปลายน้ํา ขนาดอุปกรณ์กําลังรวมและน้ําหนักจะได้รับการยืนยันตามการกําหนดค่าและเค้าโครงขั้นสุดท้าย.
การทดสอบตัวอย่างและการยืนยันโครงการ
การตรวจสอบความถูกต้องของแผนการบรรจุโดยใช้ถุงกาแฟและกล่องจริง
แม้สําหรับผลิตภัณฑ์กาแฟที่มีน้ําหนักเท่ากันขนาดถุงระดับเงินเฟ้อและการกําหนดค่าซีลอาจแตกต่างกัน เพื่อยืนยันการกําหนดค่าอุปกรณ์ขอแนะนําให้จัดเตรียมถุงสําเร็จรูปจริงและช่องว่างกล่องทดลองสําหรับการประเมิน.
แนะนําให้ร่วมกันยืนยันรายการดังนี้
- ทิศทางการลําเลียงและป้อนถุงกาแฟ.
- เอฟเฟกต์การพลิกกระเป๋าและการกลับหัว (ยืนบนขอบ).
- การจัดเรียงการนับและการจัดกลุ่ม.
- กลุ่มผลิตภัณฑ์ 90° การหมุน.
- กระบวนการโหลดเคสด้านข้าง.
- สภาพของถุงและขอบซีลหลังปลอก.
- การขึ้นรูปกล่อง การพับแผ่นพับ และการปิดผนึกด้วยกาวร้อนละลาย.
- ข้อกําหนดในการปรับข้อกําหนดที่แตกต่างกัน.
- ฟังก์ชั่นการชั่งน้ําหนักแบบอินไลน์และข้อกําหนดด้านความแม่นยํา.
- การหยิบหุ่นยนต์และการจัดเรียงพาเลท.
- รอบเวลาของสายโดยรวมระหว่างการทํางานต่อเนื่อง.
เงื่อนไขการทดสอบและเกณฑ์การยอมรับควรได้รับการตกลงกันในระหว่างขั้นตอนการยืนยันโครงการ.
การตรวจสอบก่อนการจัดส่ง
การตรวจสอบการประสานงานในกระบวนการบรรจุภัณฑ์ที่สมบูรณ์
สําหรับการตรวจสอบก่อนการจัดส่ง ขอแนะนําให้ใช้ผลิตภัณฑ์ตามที่ตกลงกันไว้ ช่องว่างของกล่อง และการกําหนดค่าปลอกเพื่อสังเกตการทํางานอย่างต่อเนื่องของอุปกรณ์ตั้งแต่การป้อนเข้าไปจนถึงเอาต์พุตเคสสําเร็จรูป.
รายการตรวจสอบที่สําคัญ ได้แก่:
- ความเรียบของการลําเลียงถุงกาแฟ.
- การปฏิบัติตามท่าพลิกกระเป๋าและคว่ําด้วยข้อกําหนด.
- ความแม่นยําในการนับและการจัดเรียง.
- ความเสถียรของการหมุนและกระบวนการผลักด้านข้าง.
- การทํางานปกติของการหยิบ การขึ้นรูป และการวางตําแหน่งกล่องเปล่า.
- การประสานงานของการพับแผ่นพับและการติดกาว.
- ลักษณะและคุณภาพการยึดเกาะของกล่องปิดผนึก.
- การปฏิบัติตามการชั่งน้ําหนักและการลําเลียงปลายน้ําตามข้อกําหนดที่ตกลงกัน.
- การปฏิบัติตามการจัดการเคสหุ่นยนต์และการวางพาเลทด้วยการตั้งค่า.
- ฟังก์ชั่นการเตือน การหยุดฉุกเฉิน และการป้องกันความปลอดภัยที่เกี่ยวข้อง.
รายการการยอมรับจริง ระยะเวลาการดําเนินงาน และเกณฑ์การผ่านจะต้องเป็นไปตามข้อกําหนดทางเทคนิคที่ได้รับการยืนยันจากทั้งสองฝ่าย.
วิดีโอการดําเนินงานที่เกิดขึ้นจริง
การดูกระบวนการทั้งหมดตั้งแต่การป้อนถุงกาแฟไปจนถึงการวางพาเลท
ใช้วิดีโอการดําเนินงานของผลิตภัณฑ์ที่เกิดขึ้นจริงเพื่อทําความเข้าใจวิธีการพลิกและกลับหัวถุงกาแฟจัดเรียงเป็นรูปแบบที่ระบุหมุน 90°และดันด้านข้างเข้าไปในกรณี ขั้นตอนกระบวนการที่สําคัญในการสังเกต:
การป้อนถุงกาแฟ→การพลิกเพื่อยืนด้านข้าง→การนับและการจัดเรียง→การหมุน 90°→การดันด้านข้างเข้าไปในเคส→การพับแผ่นพับและการติดกาว→การปลดเคส→การชั่งน้ําหนักในสาย→การวางพาเลทด้วยหุ่นยนต์
รายละเอียดเกี่ยวกับประเภทถุง ปริมาณต่อกล่อง และการกําหนดค่าอุปกรณ์ที่แสดงในวิดีโอควรระบุไว้ควบคู่ไปกับข้อมูลการแสดงผล เพื่อช่วยพิจารณาว่าโซลูชันเหมาะสมกับผลิตภัณฑ์เฉพาะของคุณหรือไม่.
คําถามที่พบบ่อย
อุปกรณ์นี้รวมถึงการบรรจุเมล็ดกาแฟและการปิดผนึกถุงหรือไม่?
อุปกรณ์นี้จัดการถุงกาแฟบรรจุหีบห่อก่อนมุ่งเน้นการจัดการผลิตภัณฑ์ปลายน้ําบรรจุกรณีและการปิดผนึกกรณี การบรรจุเมล็ดกาแฟต้นน้ําและปิดผนึกถุงจะดําเนินการโดยเครื่องจักรบรรจุภัณฑ์แยกต่างหาก.
น้ําหนักกระเป๋าอะไรที่สามารถจัดการได้?
โครงการอ้างอิง ได้แก่ ถุงกาแฟ 250 กรัม 500 กรัม และ 1,000 กรัม ความเหมาะสมขึ้นอยู่กับปัจจัยต่างๆ เช่น ขนาดของถุง ความหนา รูปร่าง ประเภทซีล และสภาพของถุงที่เข้ามา น้ําหนักเพียงอย่างเดียวไม่ใช่ปัจจัยกําหนดเพียงอย่างเดียว.
แต่ละกรณีสามารถใส่ถุงได้กี่ใบ?
โครงการอ้างอิงรวมถึงการกําหนดค่า 6, 8 และ 10 ถุงต่อกรณีจัดเรียงในรูปแบบ 2×3, 2×4 และ 2×5 ตามลําดับ ปริมาณการบรรจุและการจัดเตรียมอื่น ๆ สามารถประเมินได้เมื่อได้รับตัวอย่างและข้อกําหนดเฉพาะ.
ความเร็วในการบรรจุคืออะไร?
ความเร็วในการบรรจุอ้างอิงคือ 48 กรณีต่อนาทีขึ้นอยู่กับข้อกําหนดของถุงกาแฟปริมาณต่อกรณีโครงสร้างกล่องและเงื่อนไขของผลิตภัณฑ์ที่เข้ามา เมื่อรวมระบบการชั่งน้ําหนักและการวางพาเลทต้องพิจารณาเวลารอบบรรทัดโดยรวมด้วย.
สามารถเชื่อมต่อกับเครื่องบรรจุภัณฑ์กาแฟที่มีอยู่ได้หรือไม่?
เราสามารถประเมินแผนการบูรณาการตามข้อกําหนดการปลดปล่อยของเครื่องบรรจุภัณฑ์ที่มีอยู่ ข้อมูลที่จําเป็น ได้แก่ ความเร็วในการปล่อยความสูงของสายพานลําเลียงทิศทางการป้อนเข้าการวางแนวถุงและเค้าโครงสิ่งอํานวยความสะดวก.
ใช้เทปกาวมาตรฐานสําหรับการปิดผนึกกล่องหรือไม่?
โซลูชันนี้ใช้ช่องว่างของ Wrap-around Case และการปิดผนึกด้วยกาวร้อนละลาย หากจําเป็นต้องปิดผนึกเทปโครงสร้างกล่องและการกําหนดค่าอุปกรณ์จะต้องได้รับการยืนยันแยกต่างหาก.
จําเป็นต้องปรับเปลี่ยนอะไรบ้างเมื่อเปลี่ยนข้อกําหนดถุงกาแฟ?
การปรับอาจเกี่ยวข้องกับคู่มือสายพานลําเลียงตําแหน่งการจัดเตรียมผลิตภัณฑ์ปริมาณการจัดเรียงกรณีบรรจุและตําแหน่งการขึ้นรูปกล่อง/ปิดผนึก ขอบเขตและวิธีการปรับเฉพาะขึ้นอยู่กับความแตกต่างระหว่างข้อกําหนด.
กล่องที่มีน้ําหนักไม่ถูกต้องสามารถถูกปฏิเสธโดยอัตโนมัติได้หรือไม่?
การชั่งน้ําหนักแบบอินไลน์สามารถรวมอยู่ในการกําหนดค่าระบบได้ หากจําเป็นต้องมีการปฏิเสธอัตโนมัติกลไกการปฏิเสธเกณฑ์การตัดสินใจและฟังก์ชันที่เกี่ยวข้องจะต้องกําหนดไว้อย่างชัดเจนในข้อเสนอการมีอยู่ของอุปกรณ์ชั่งน้ําหนักเพียงอย่างเดียวไม่ได้รับประกันความสามารถนี้.
หุ่นยนต์สามารถจัดการกล่องขนาด 30 กก. ได้หรือไม่?
30 กิโลกรัมหมายถึงน้ําหนักบรรทุกสูงสุดที่ระบุของหุ่นยนต์ น้ําหนักกล่องที่อนุญาตจะต้องคํานึงถึงน้ําหนักของกริปเปอร์ (เอนด์เอฟเฟกต์) และได้รับการตรวจสอบตามจุดศูนย์ถ่วงและสภาพการทํางาน.
สามารถเพิ่มฟังก์ชั่นการพิมพ์และการติดฉลากได้หรือไม่?
สามารถรองรับข้อกําหนดการพิมพ์และการติดฉลากในสายการผลิตได้เราจะประเมินตําแหน่งการติดตั้งขนาดฉลากการวางแนวแอปพลิเคชันอินเทอร์เฟซข้อมูลและความเร็วของสายโดยรวม โมดูลนี้ต้องการการตรวจสอบการกําหนดค่าแยกต่างหาก.
จําเป็นต้องมีตัวอย่างก่อนทําการสั่งซื้อหรือไม่?
เราขอแนะนําให้จัดเตรียมตัวอย่างจริงของถุงกาแฟกระดาษแข็งหรือกล่องกระดาษและภาพวาดไดคัท การทดสอบทางกายภาพช่วยตรวจสอบการจัดเตรียมผลิตภัณฑ์การโหลดแบบกดด้านข้างและประสิทธิภาพการปิดผนึก.
รับโซลูชันการบรรจุซองกาแฟ
ให้รายละเอียดเกี่ยวกับถุงกาแฟ กล่อง และผลผลิตเป้าหมายของคุณ.
AFPAK สามารถช่วยในการกําหนดโซลูชันการบรรจุกล่องอัตโนมัติและบรรจุภัณฑ์ปลายทางตามผลิตภัณฑ์จริง ข้อกําหนดในการบรรจุ และสภาพสิ่งอํานวยความสะดวกของคุณ.
กรุณาให้:
- ภาพถ่ายและตัวอย่างจริงของถุงกาแฟ.
- น้ําหนักและขนาดของกระเป๋าแต่ละใบ.
- จํานวนถุงต่อกล่องและการจัดเรียงเป้าหมาย.
- ตัวอย่างกล่อง ขนาด และภาพวาดไดคัทกระดาษแข็ง.
- ความเร็วในการปลดปล่อยและความสูงของสายพานลําเลียงของเครื่องบรรจุภัณฑ์ต้นน้ํา.
- เอาต์พุตการบรรจุเคสเป้าหมาย.
- รูปแบบสิ่งอํานวยความสะดวกและพื้นที่ว่าง.
- แหล่งจ่ายไฟท้องถิ่นและข้อกําหนดอากาศอัด.
- ข้อกําหนดสําหรับการชั่งน้ําหนักในสายการผลิตหรือการพิมพ์/การติดฉลาก.
- น้ําหนักรวมต่อเคส ขนาดพาเลท และรูปแบบการวางพาเลทเป้าหมาย.
จากข้อมูลนี้เราจะกําหนด:
- การวางแนวถุงกาแฟและวิธีการจัดการ.
- จํานวนต่อกรณีและการจัดเรียงผลิตภัณฑ์.
- กลไกการโหลดด้านข้างและโครงสร้างการขึ้นรูปกล่อง.
- การกําหนดค่าการปิดผนึกด้วยกาวร้อนละลาย.
- การลําเลียงต้นน้ํา/ปลายน้ํา และอินเทอร์เฟซอุปกรณ์.
- การชั่งน้ําหนักและการตั้งค่าการจัดวางบนพาเลท.
- ปริมาณงานโดยประมาณ เค้าโครงอุปกรณ์ และข้อเสนอทางเทคนิคขั้นสุดท้าย.
เตรียมรายละเอียดโครงการและข้อมูลตัวอย่างด้านบนสําหรับการสอบถามของคุณ.