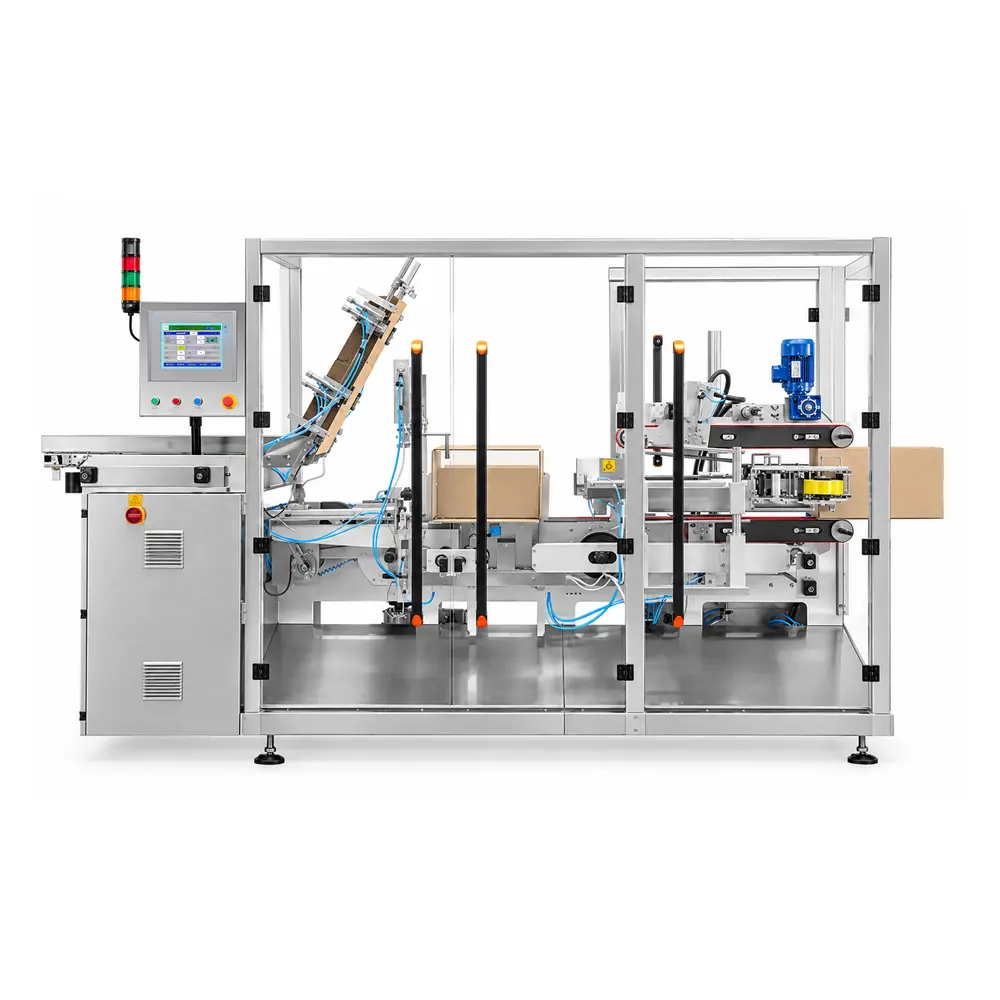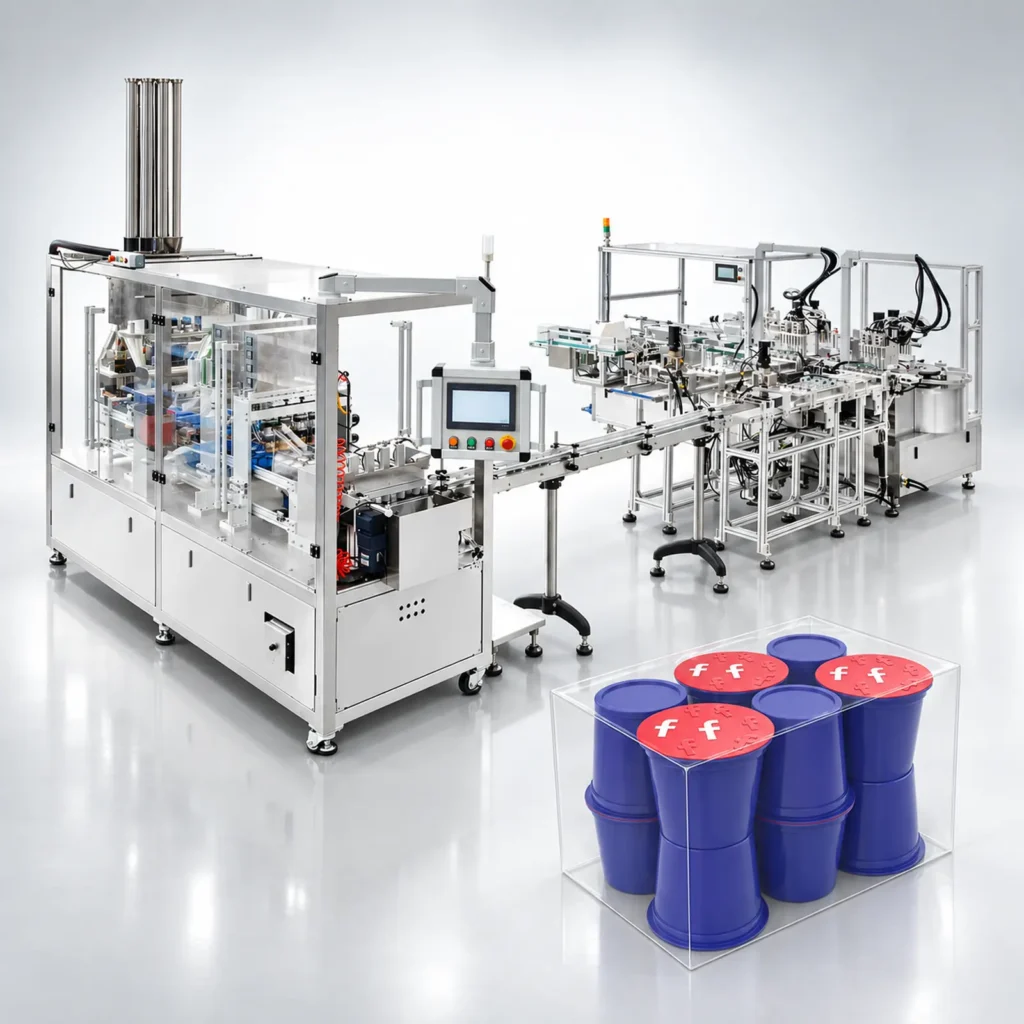

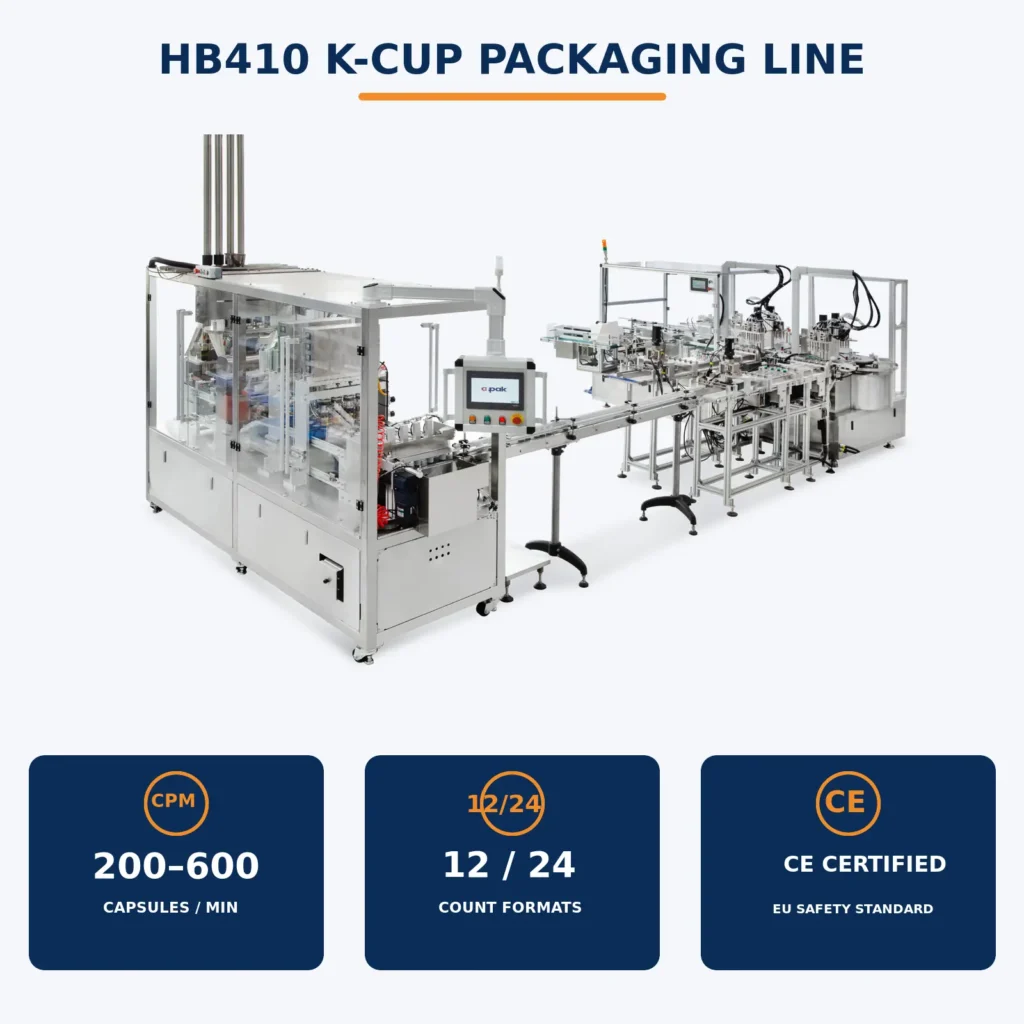
Automatische K-Cup vul-, sluit- en kartonneerlijn
Van gemalen koffie tot afgewerkte winkelkartons Configureer de HB410 van één kanaal van 50 kopjes/min naar een 12-kanaals lijn met een uitgang tot 600 kopjes/min, sluit vervolgens het vullen, afdichten en kartoneren aan in één gecoördineerde workflow.
Ontworpen voor koffiemerken, branders en contractverpakkers die de K-Cup productie uitbreiden Configureer de lijn rond uw koffie, kopjes, deksels, dozen en fabrieksindeling.
Bekijk de workflow voor vullen, afdichten, overzetten en kartoneren De lay-out van de eindapparatuur is geconfigureerd voor uw project.
Key Production Data
| Item | Referentiespecificatie |
|---|---|
| Vulconfiguratie | Eenkanaals tot 12-kanaals K-Cup vullen en afdichten; standaard referentieconfiguratie is 4 kanalen |
| Referentie vullende output | Ongeveer 50 kopjes/min per kanaal; ongeveer 200 kopjes/min in de 4-kanaals configuratie |
| Configuraties met hogere uitvoer | Ongeveer 300 kopjes/min met 6 kanalen, 400 kopjes/min met 8 kanalen, 500 kopjes/min met 10 kanalen en 600 kopjes/min met 12 kanalen |
| Vulbereik | 5-20 g, afhankelijk van de productdichtheid en de bekercapaciteit |
| Standaard vulnauwkeurigheid | ±0,2 g onder overeengekomen productievoorwaarden |
| Met optionele inline checkweighing | Ongeveer 35.40 machinecycli/min; afgewerkte cups/min is afhankelijk van het geselecteerde aantal kanalen |
| Standaard karton formaten | 12 en 24 kopjes per doos |
| Maximale kartonsnelheid van 12 tellen | Tot 20 dozen/min met voldoende kopvoorraad |
| Omschakeling van kartonformaat | Ongeveer 30 minuten, inclusief benodigde wisselonderdelen |
| Typische personeelsbezetting | 2-3 opgeleide operators |
De output van de afgewerkte lijn wordt bevestigd voor uw koffie, verpakkingsmaterialen, kartonformaat en inspectievereisten. Neem bij het schatten van de dagelijkse output aanvulling, reiniging, kwaliteitscontroles en geplande stops op.
Engineering die de dagelijkse productie ondersteunt
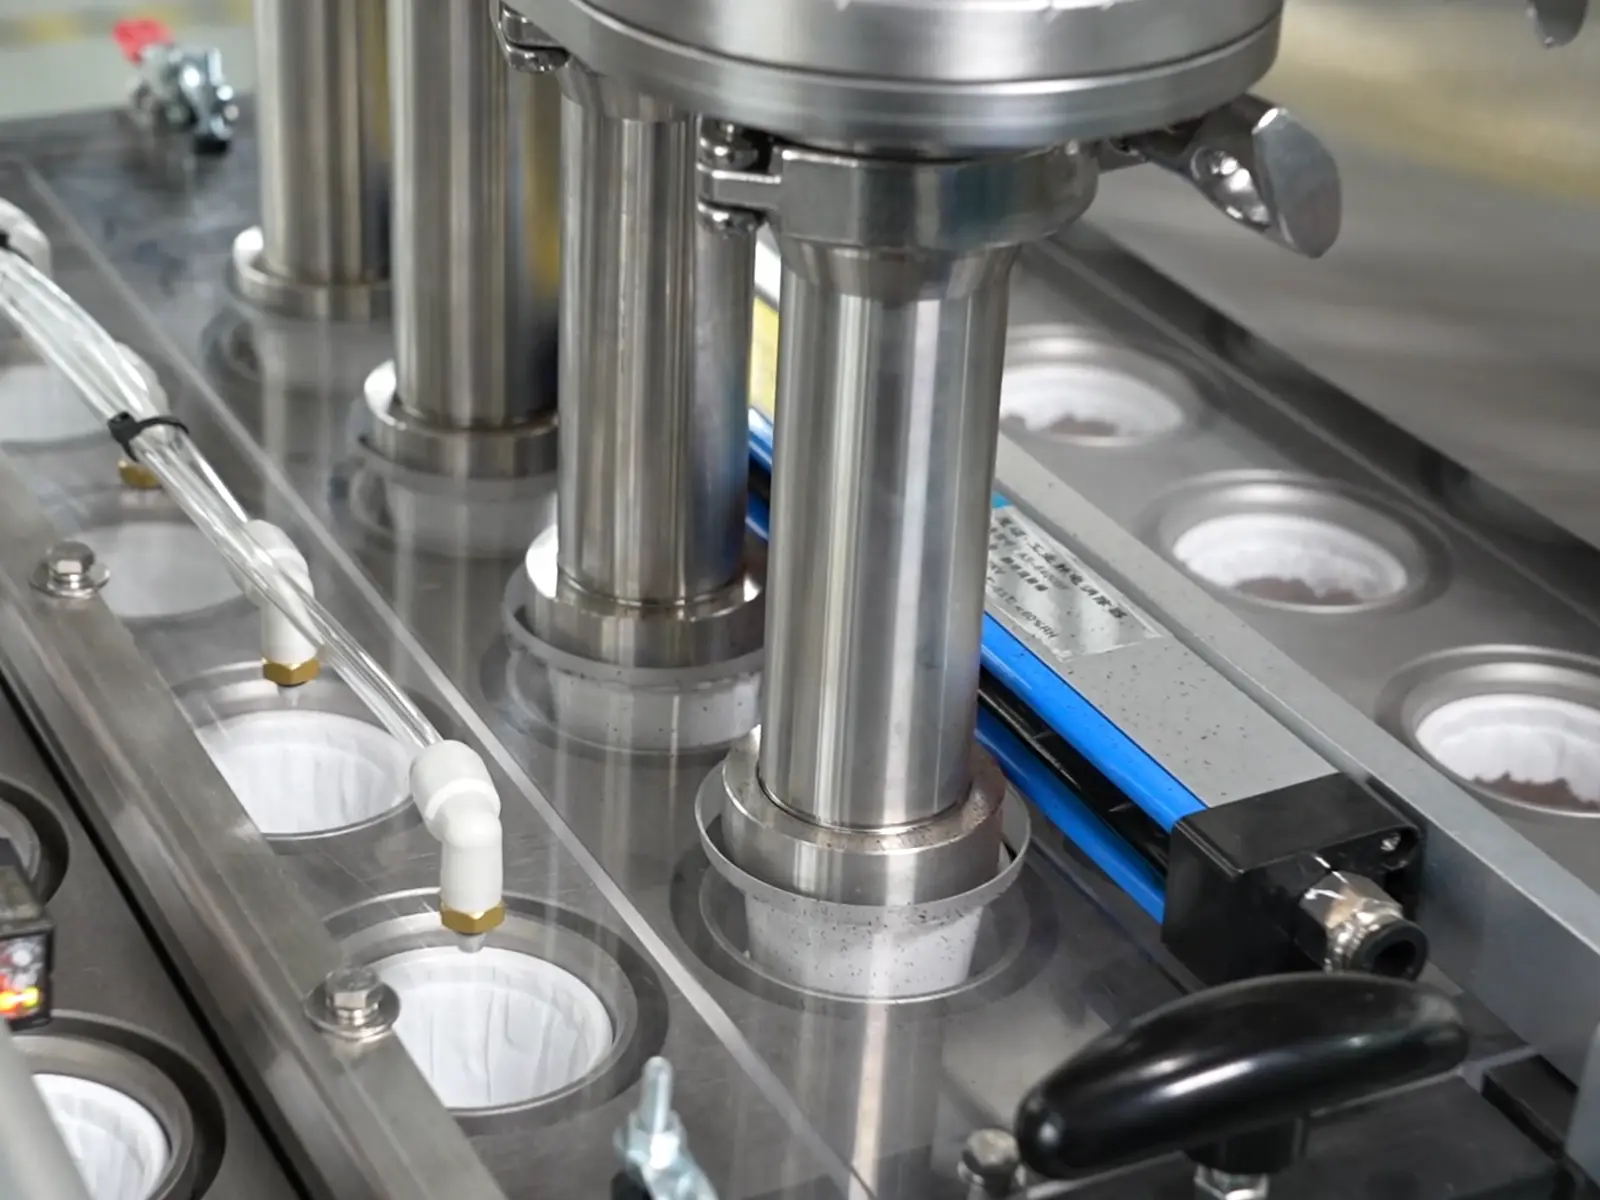
Automatische Koffie Supply
Het vacuümtoevoersysteem brengt gemalen koffie over van de producttoevoercontainer naar de vultrechter, waardoor handmatig bijvullen bij de machine wordt verminderd.
Stabiele materiaalvoorziening ondersteunt een consistente dosering Operators bewaken de beschikbaarheid van producten en het niveau van de hopper tijdens de productie.
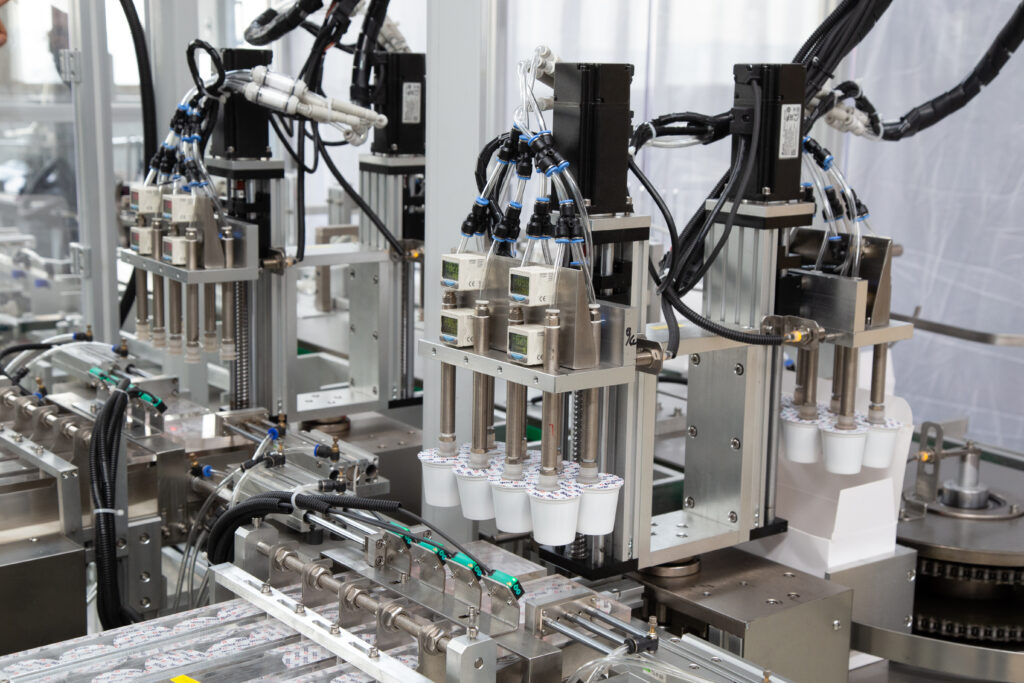
Individueel Verstelbare Servo-Auger Vulling
Elk kanaal heeft een eigen servogestuurde vulvijzel, waardoor doseerinstellingen kunnen worden aangepast voor de geselecteerde kanaalconfiguratie Het instelbare vulbereik is 5-20 g, afhankelijk van de koffiekarakteristieken en de bekercapaciteit.
Standaard nauwkeurigheid is ±0,2 g onder overeengekomen voorwaarden Met geschikte koffie en instellingen, en een stabiel hopper niveau gehandhaafd op ongeveer 50-70% vol, kan ±0,1 g haalbaar zijn Resultaten worden geverifieerd met uw product.
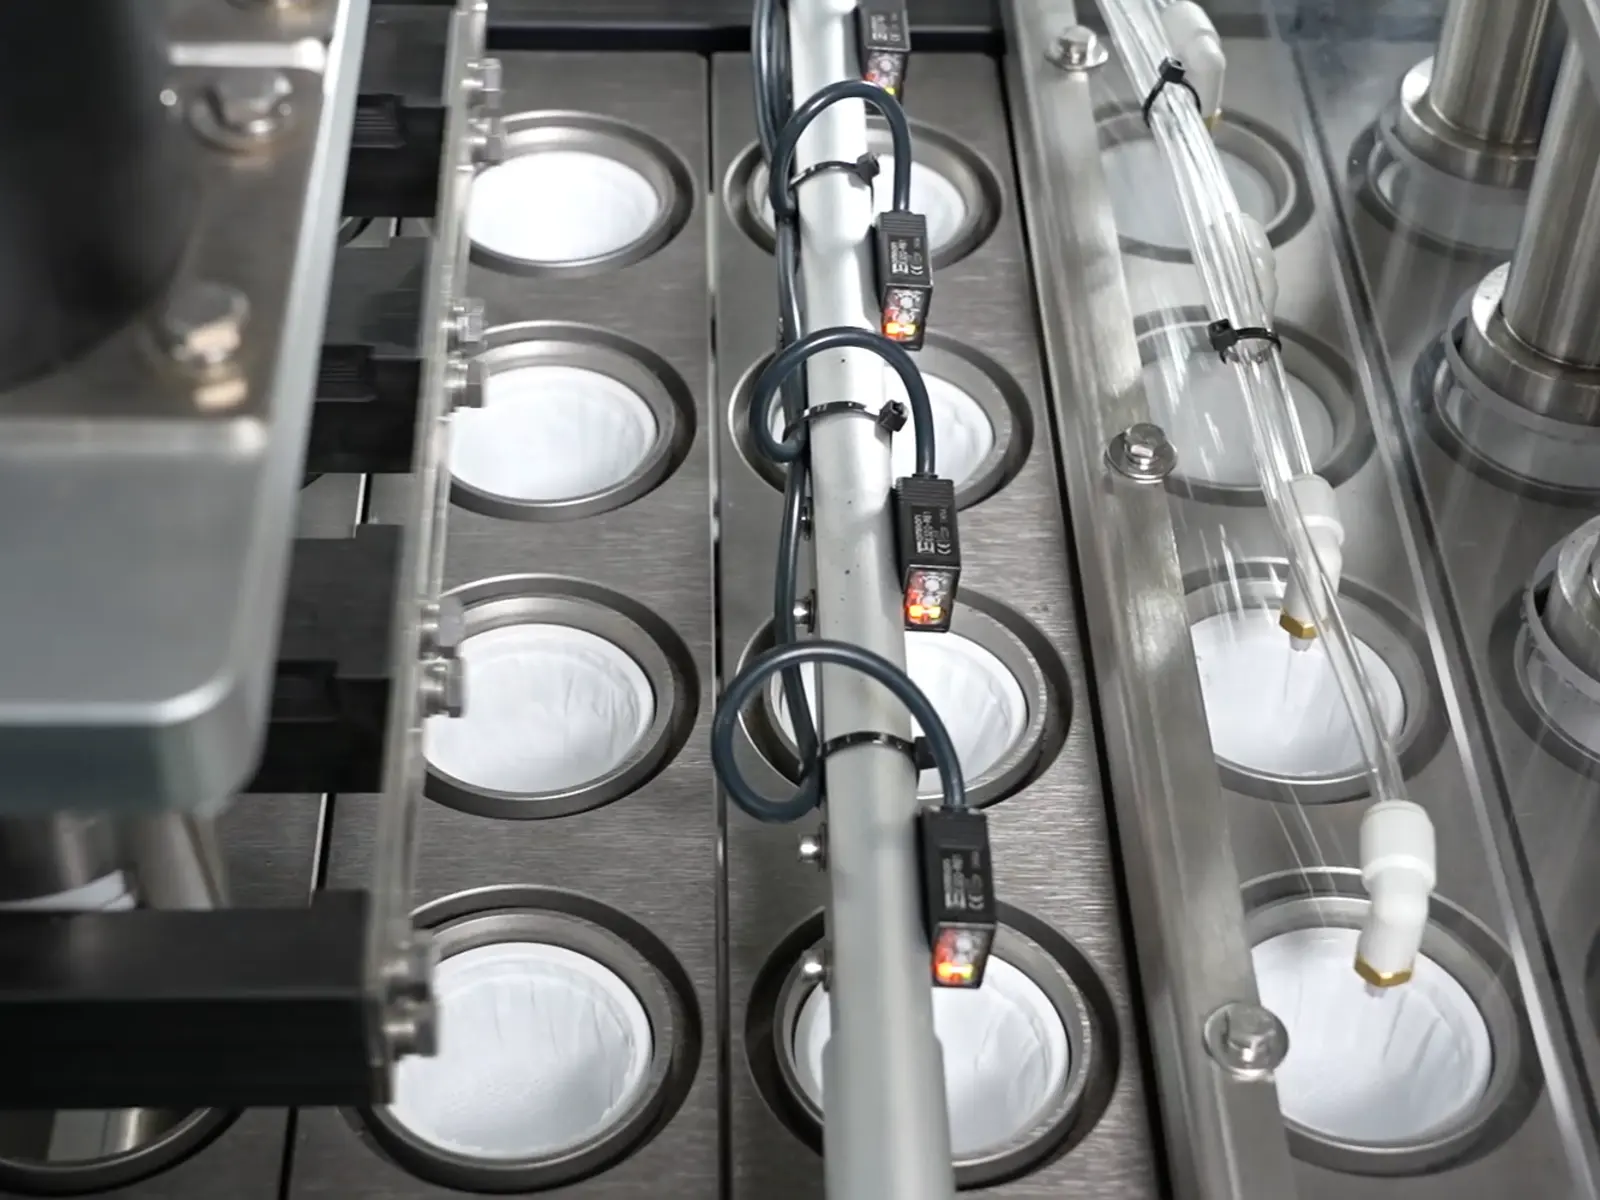
Cup Detection en Stikstofzuivering
Cup-aanwezigheidsdetectie voorkomt vullen wanneer een kopje ontbreekt Stikstofspoelen verplaatst lucht vóór het vullen en ondersteunt productbescherming door het proces.
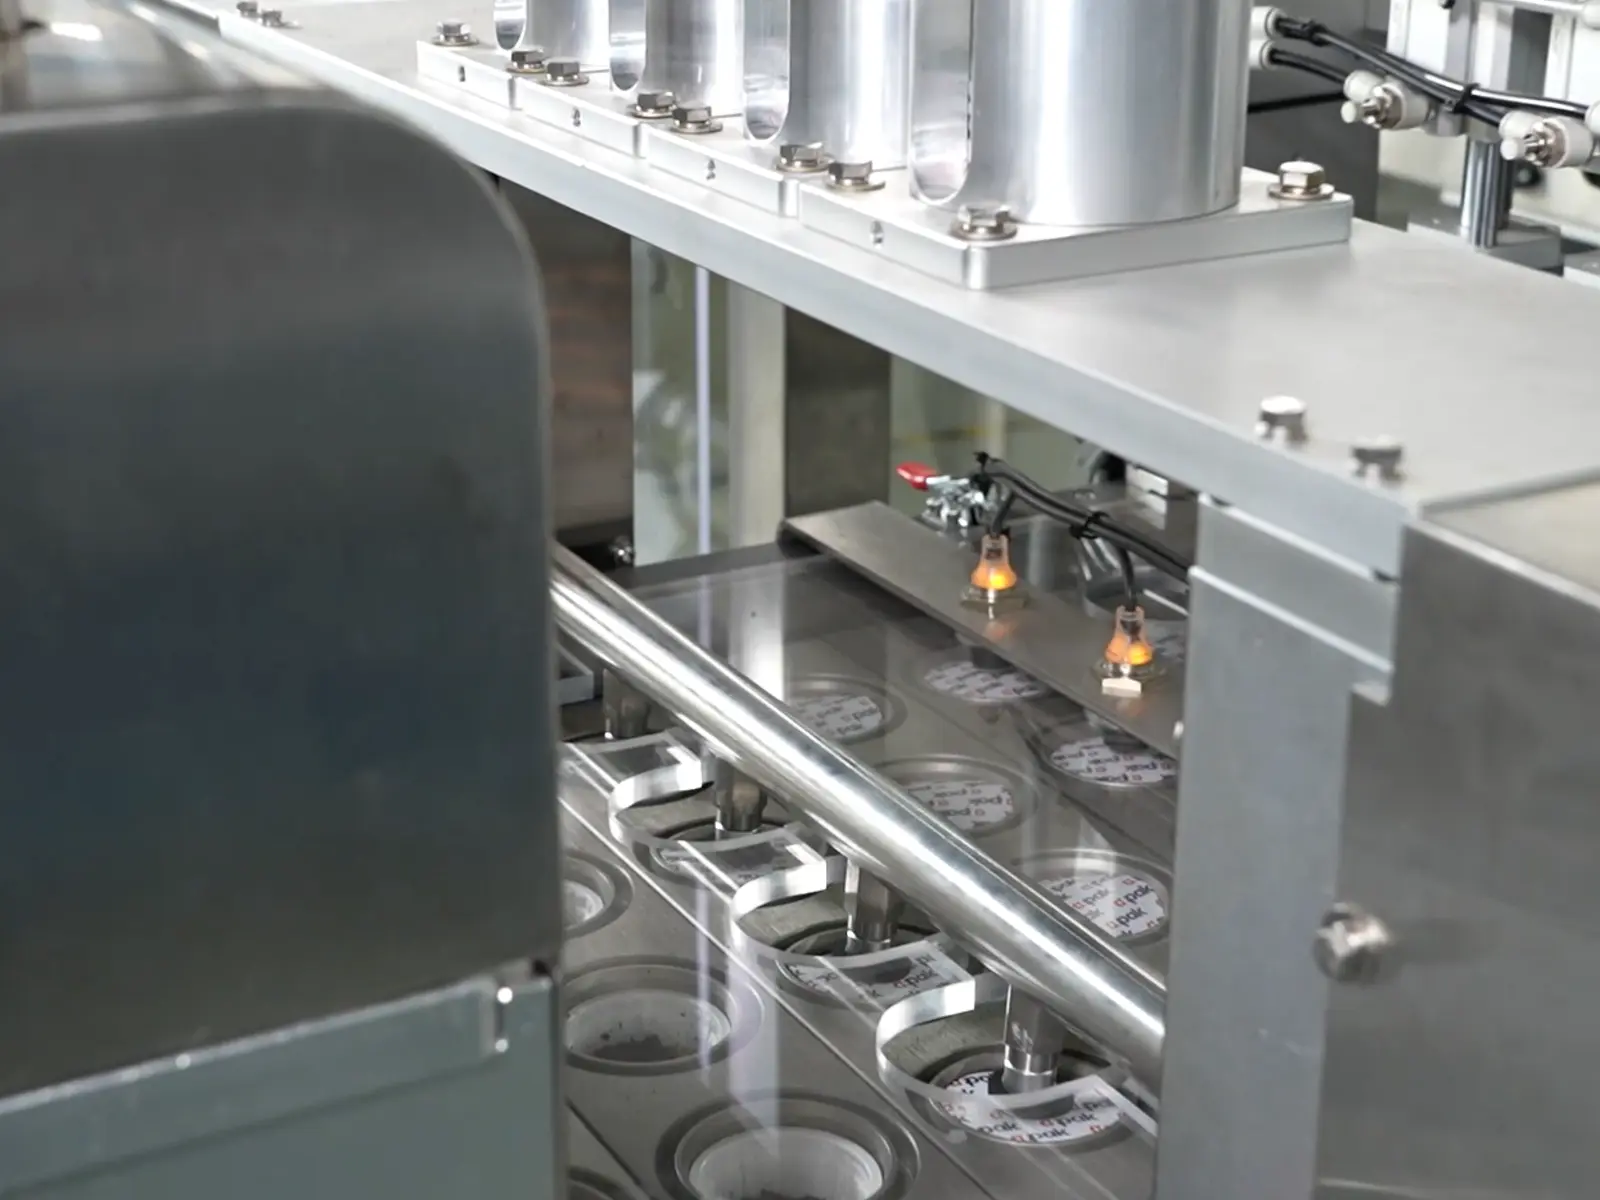
Pre-Cut Deksel Plaatsing
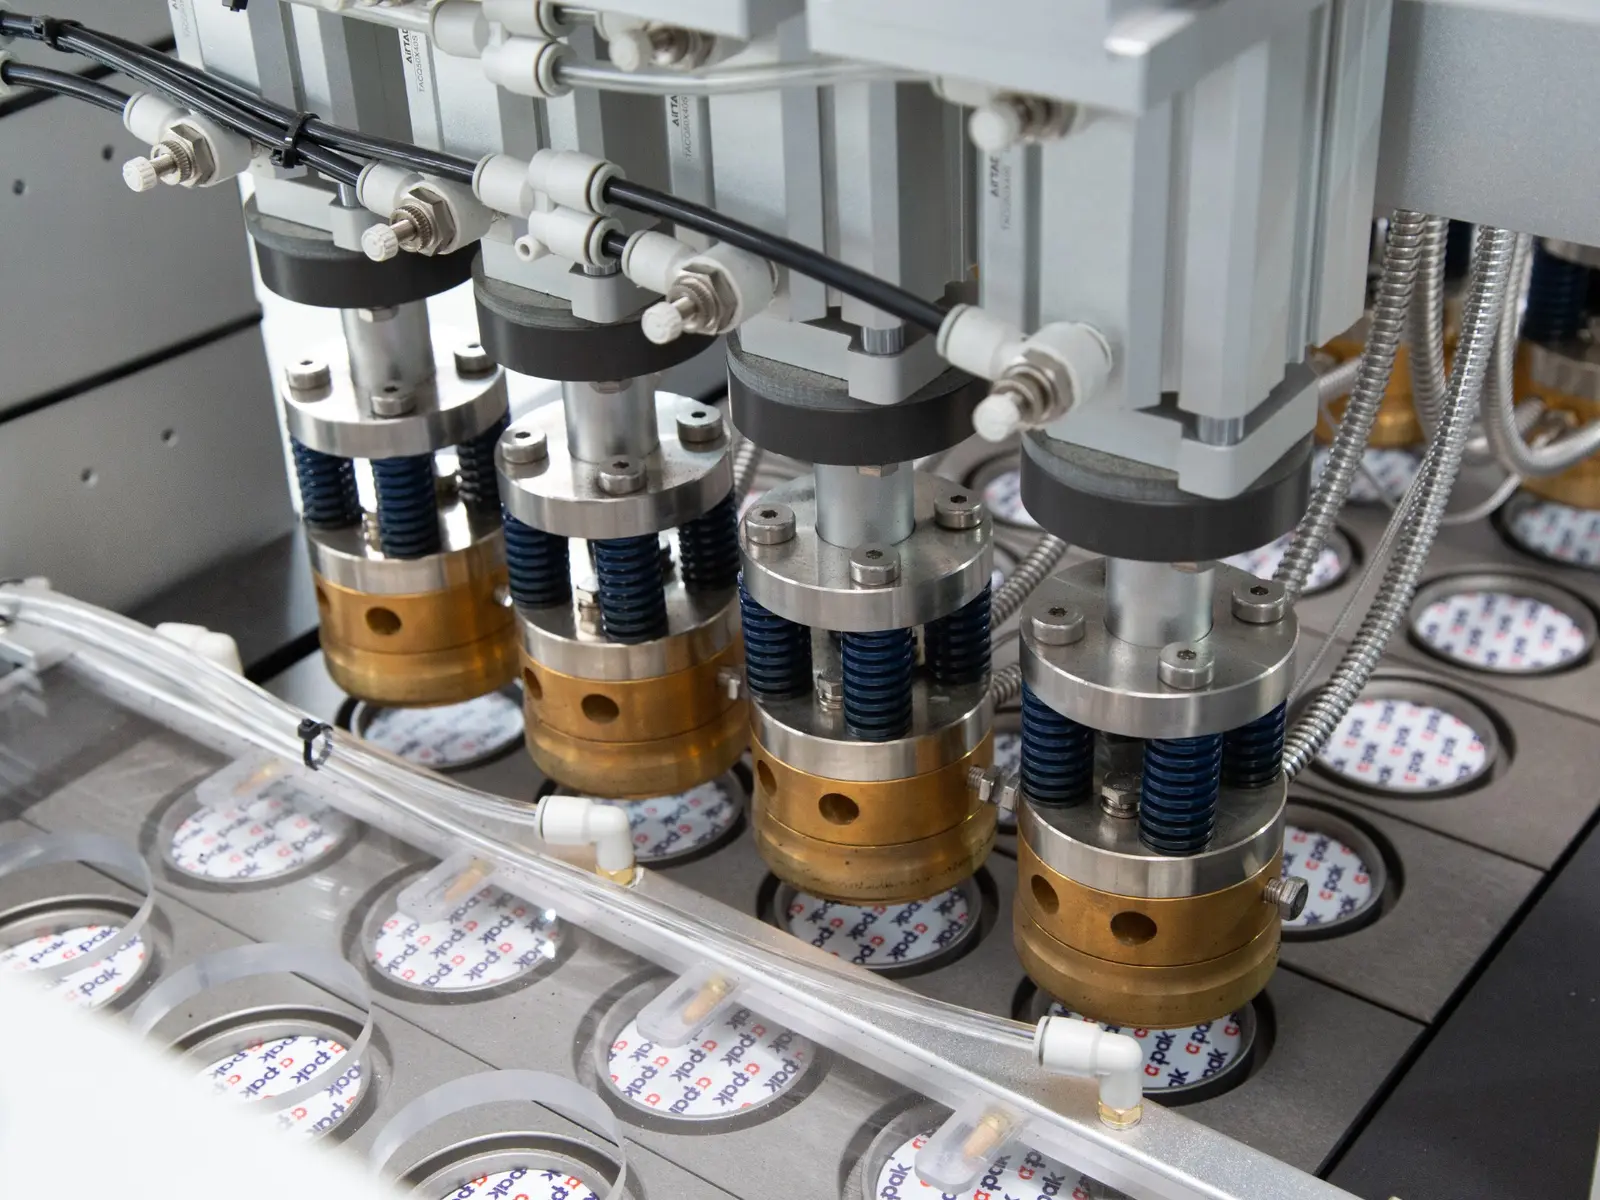
De standaard K-Cup configuratie plaatst voorgesneden deksels vóór de twee hittelasbewerkingen Dekselhantering wordt afgestemd op de geselecteerde beker - en dekselmaterialen.
Twee Heat-Sealing-operaties
Twee afdichtingsbewerkingen maken de afgewerkte K-Cup-afdichting. Afdichtingsinstellingen worden geëvalueerd met behulp van uw daadwerkelijke beker, deksel en product.
Connected Cup Transfer en kartoneren
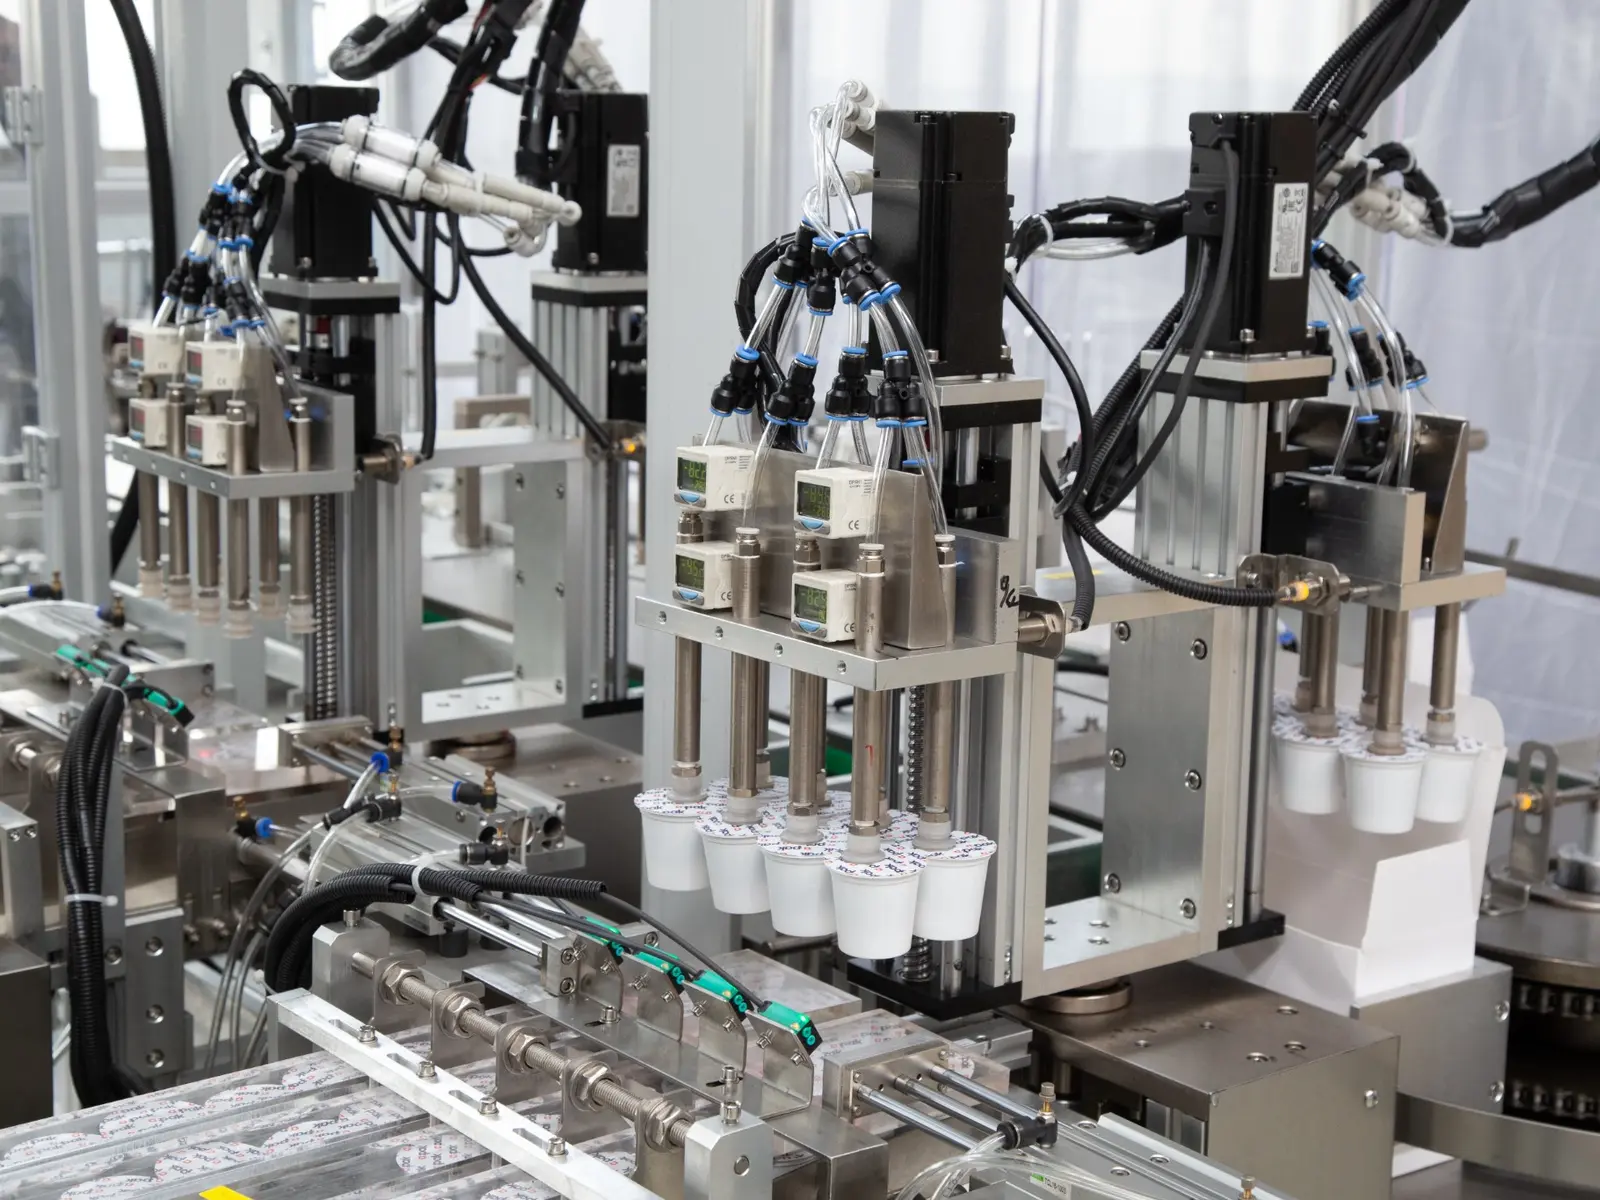
De transportband verbindt het vullen en verzegelen met cupopstelling en het automatische karton laden Het kartoneringssysteem opent vouwkartons, laadt cups en sluit kartons met heet-smeltlijm.
Van lege bekers tot winkelwagentjes
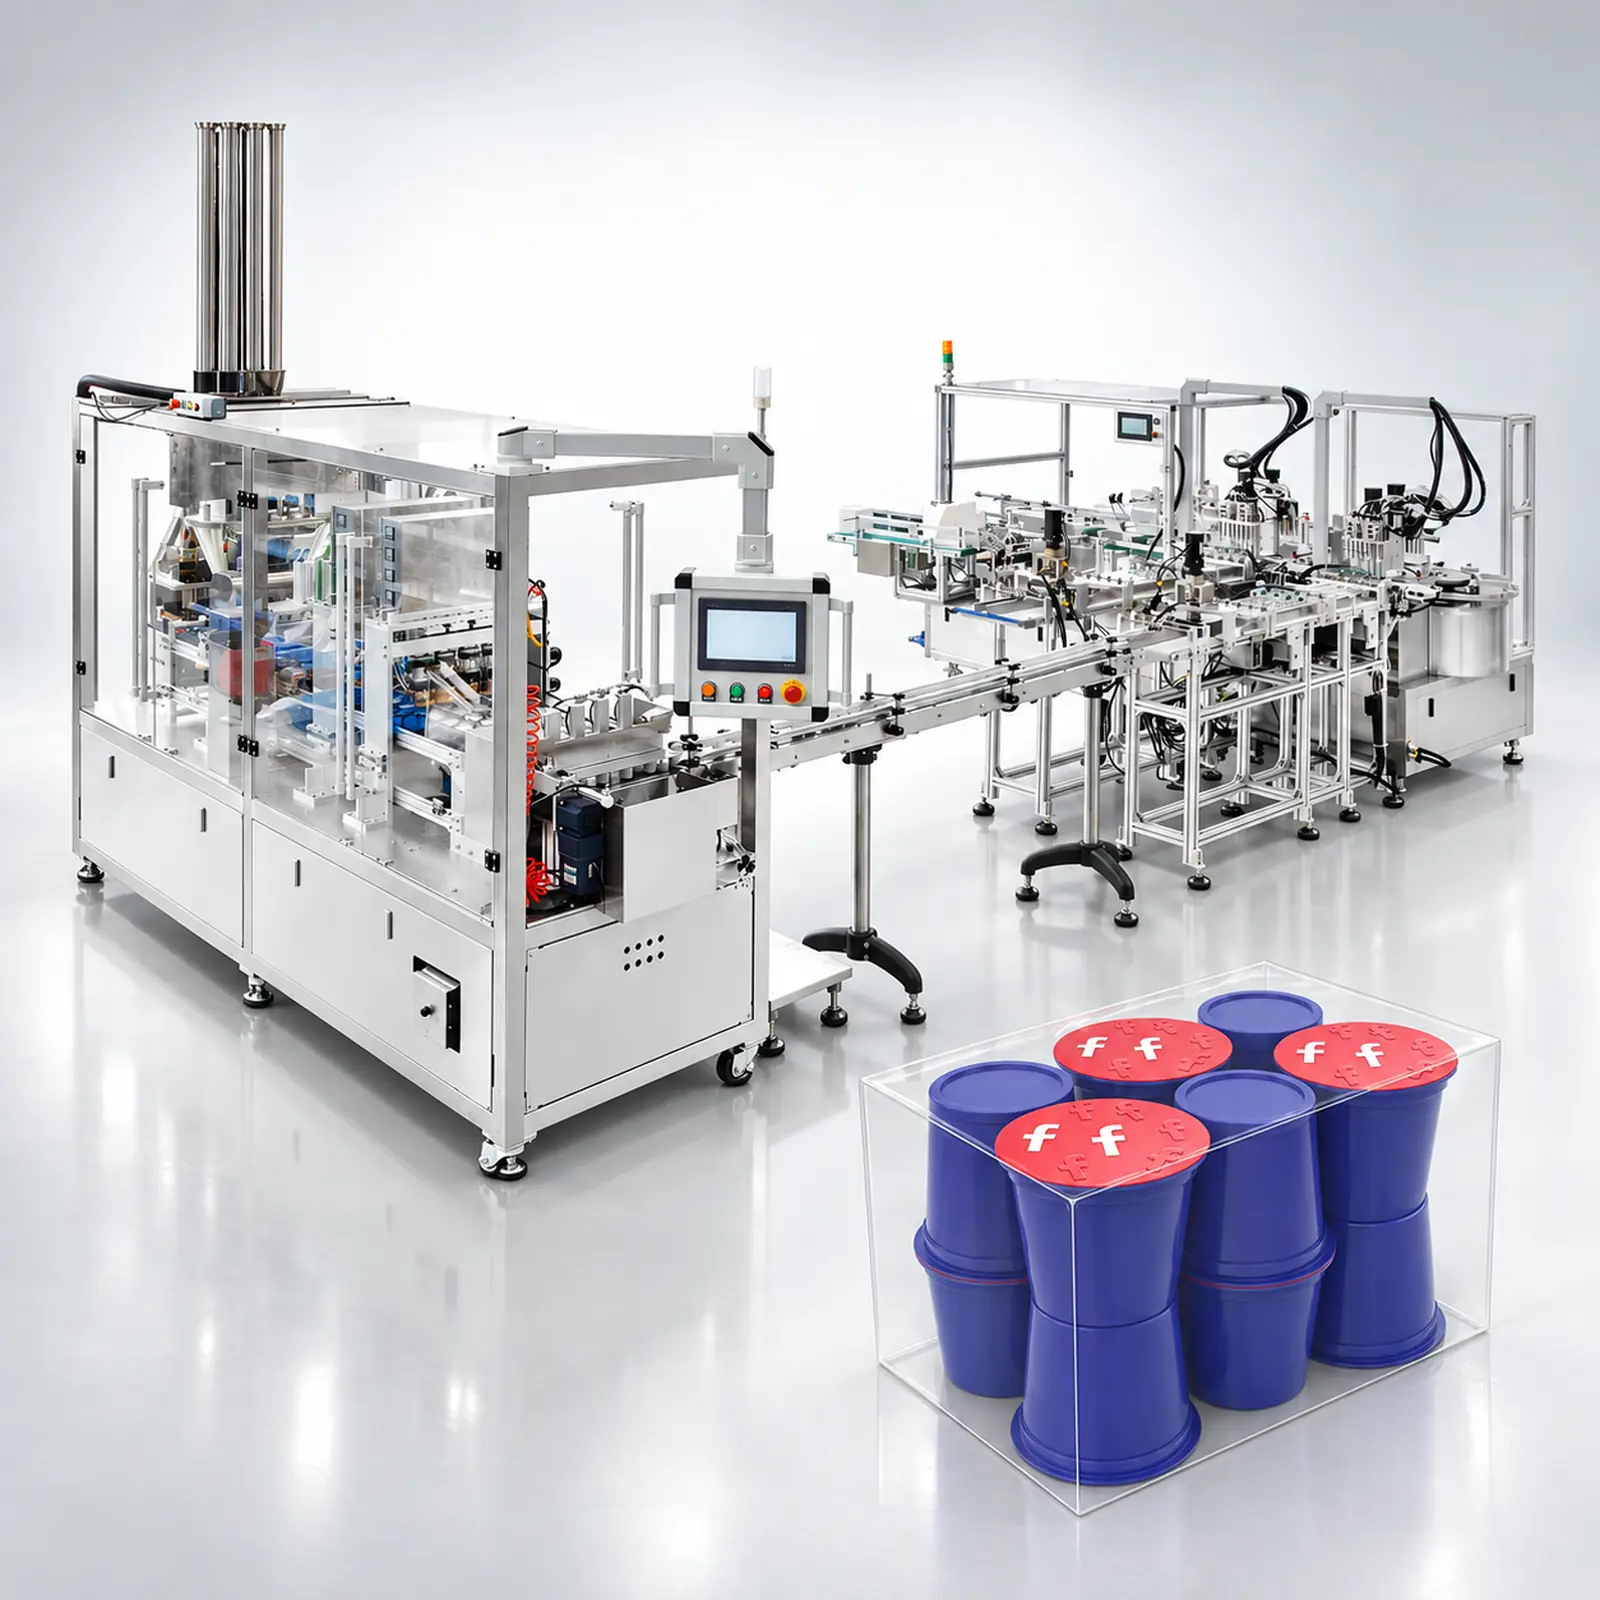
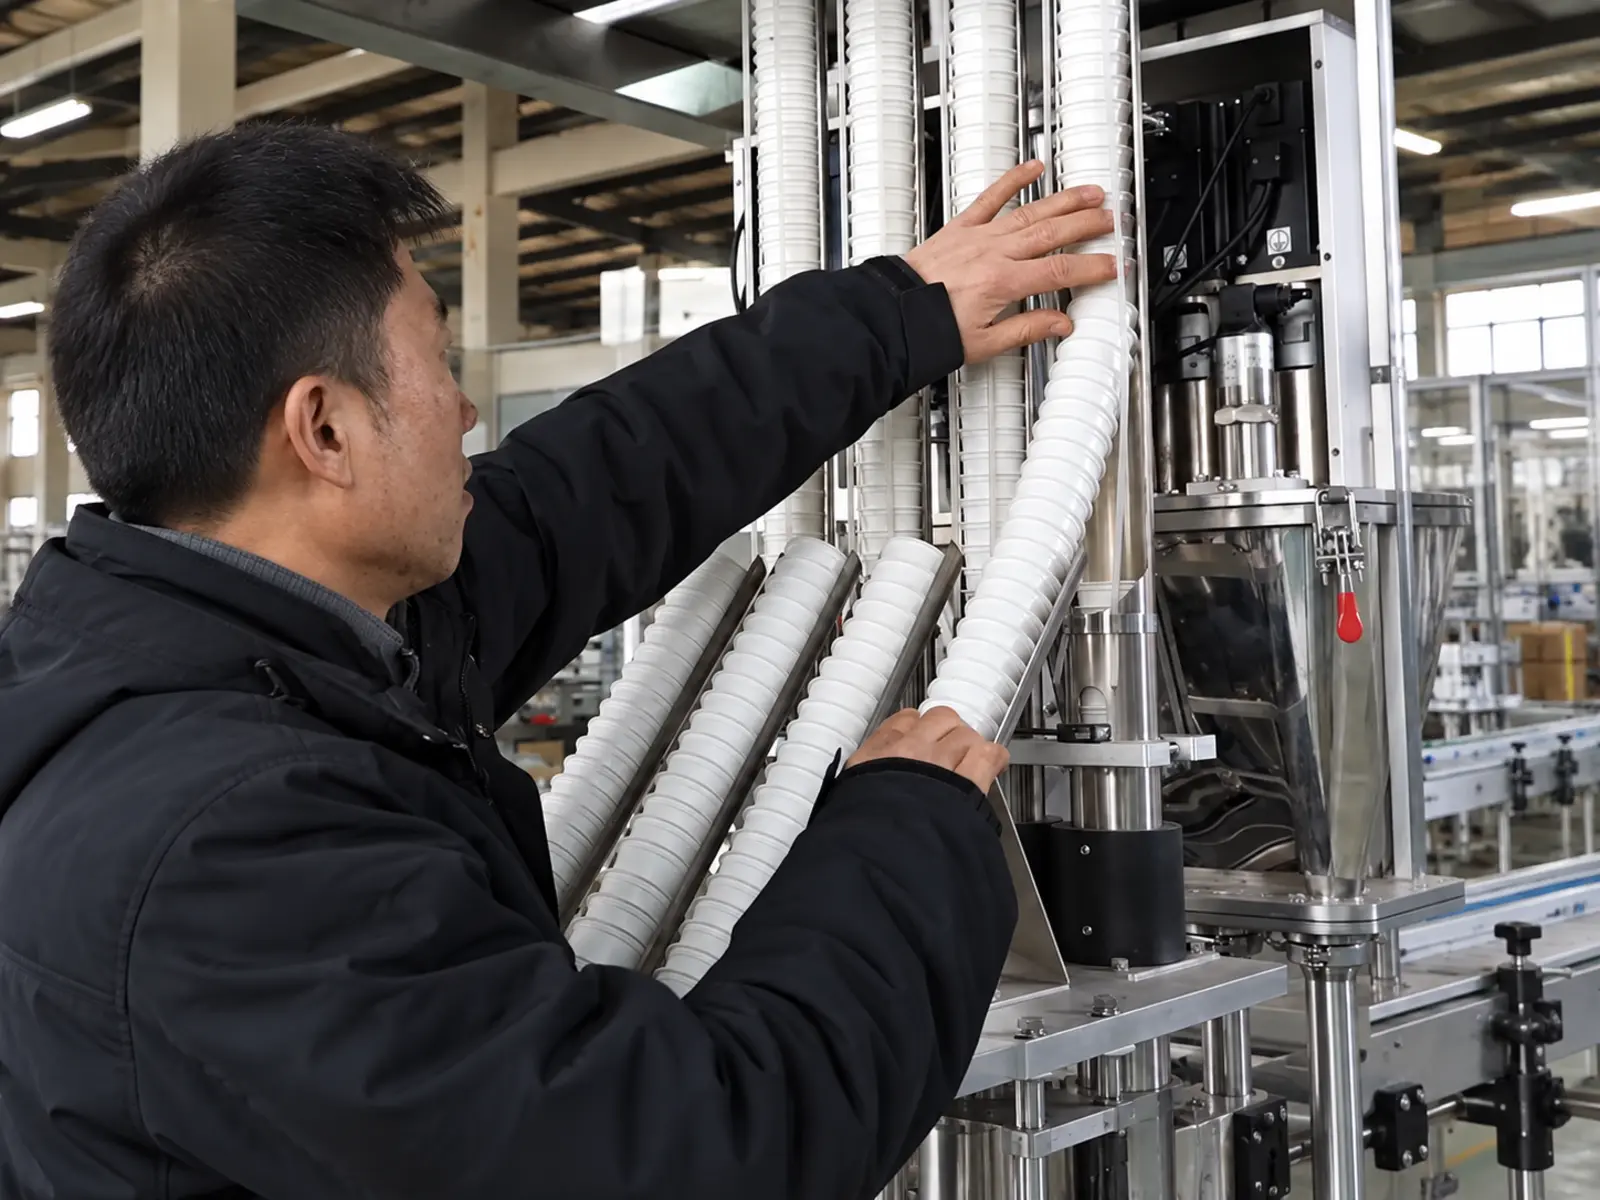
- Cup Feeding en detectiePositioneer bekers en controleer hun aanwezigheid voordat ze worden verwerkt.
- Stikstof spoelen en vullenStikstof inbrengen vóór het vullen en de geselecteerde koffiedosis meten.
- Tamping en Rim CleaningBereid de koffie en verwijder los poeder van het afdichtingsoppervlak.
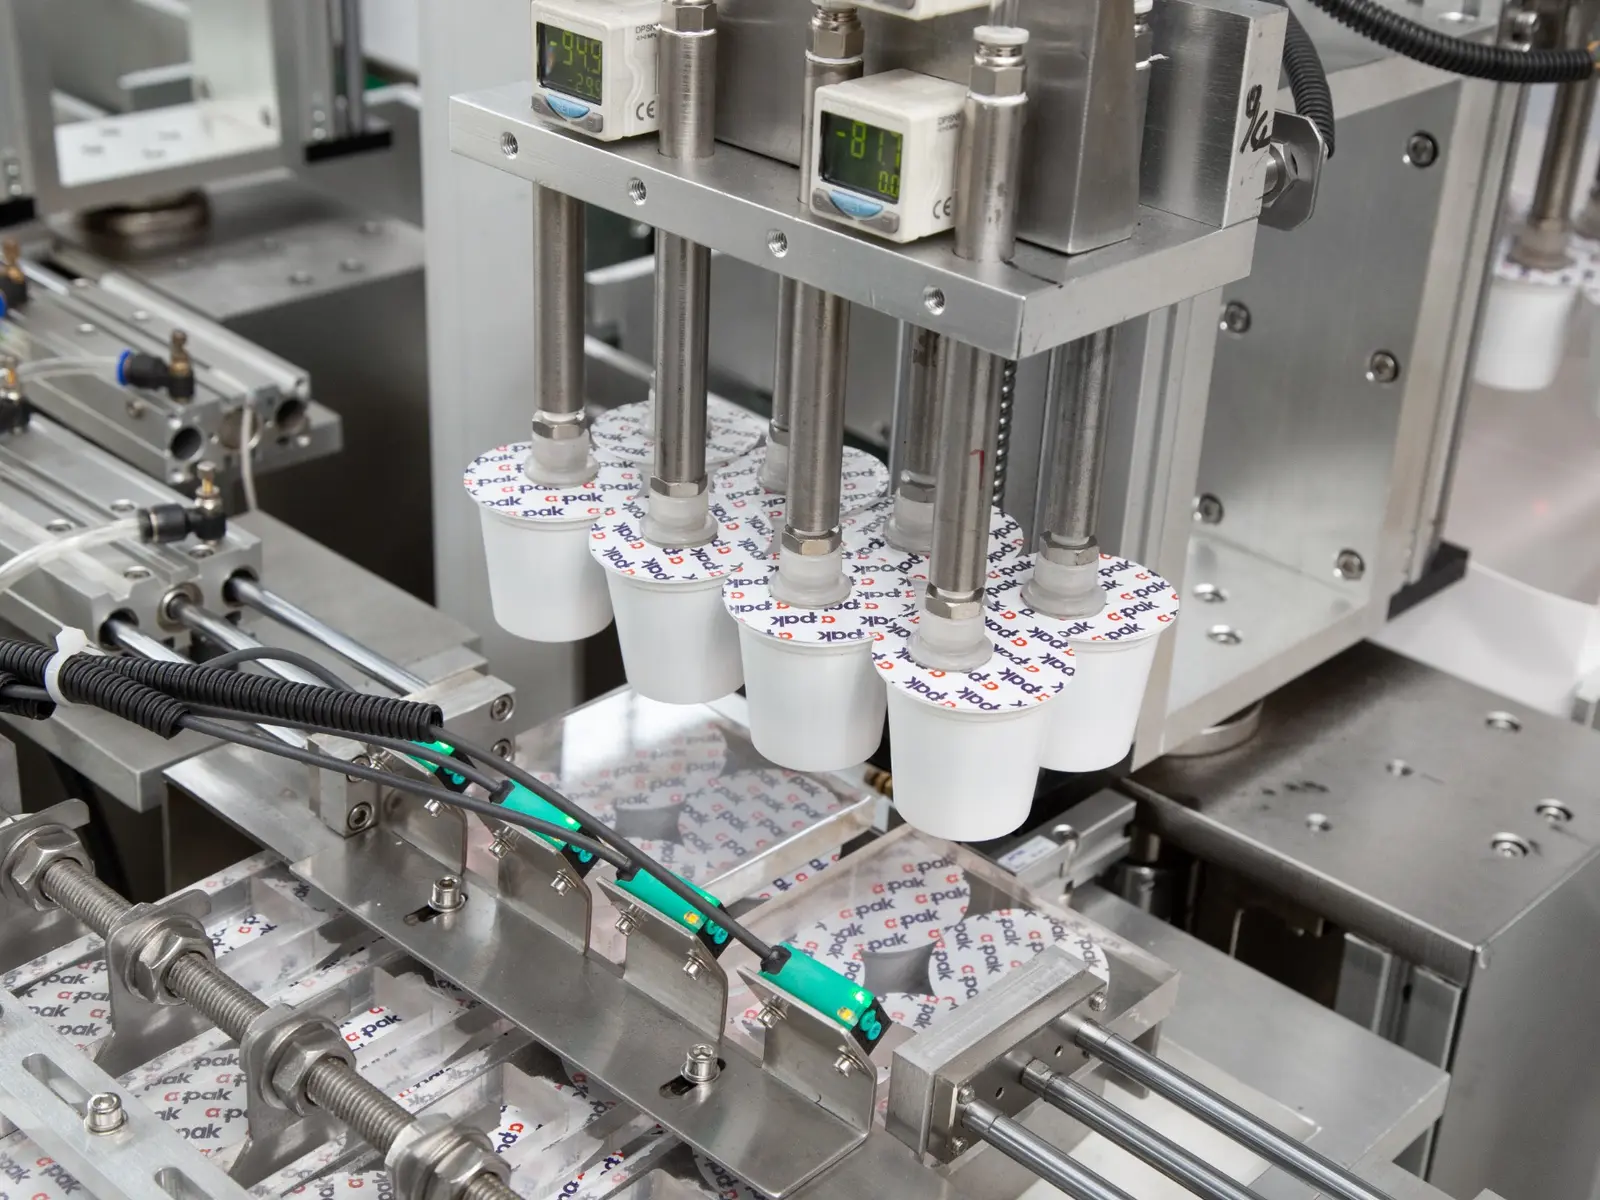
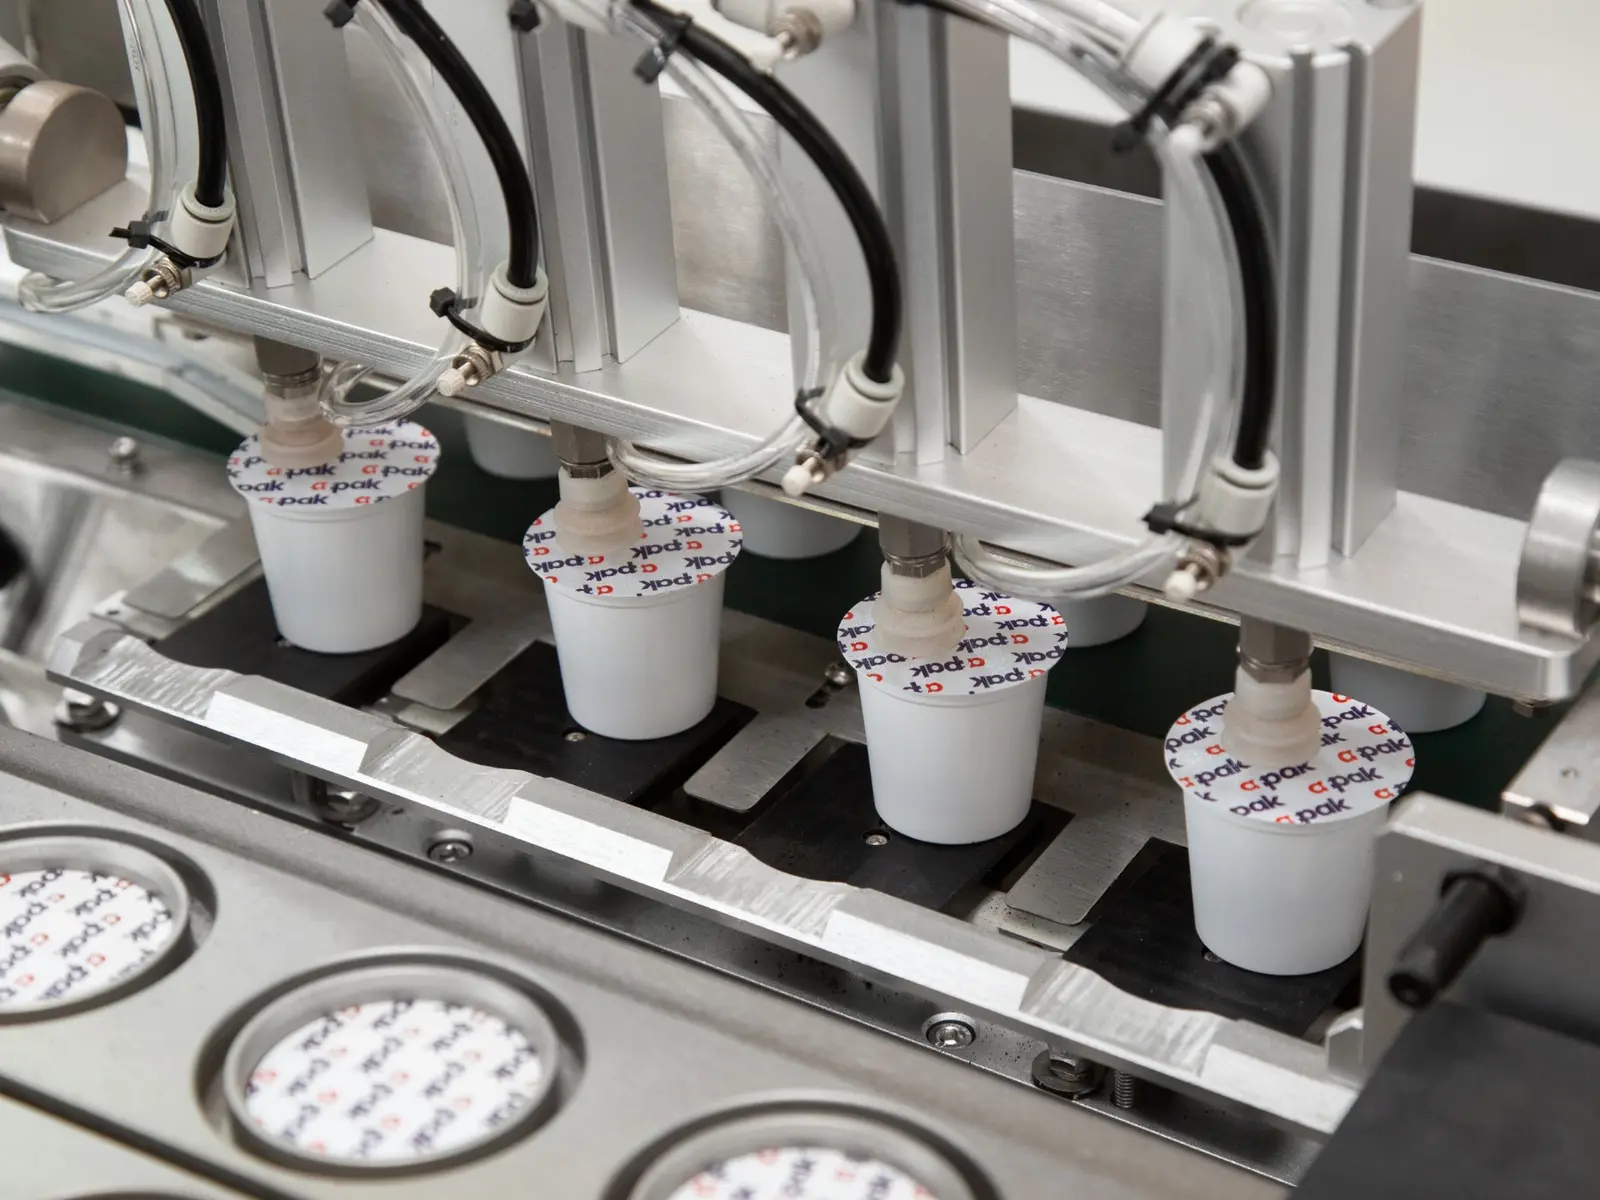
- Dekselplaatsing en dubbele afdichtingPlaats voorgesneden deksels en voltooi twee smeltlasbewerkingen.
- Optionele inspectie en overdrachtControleer gewicht en/of lekkages, weiger defecten en breng geaccepteerde cups over op karton.
- Karton het Laden en het SluitenOpen dozen, laadbekers, breng smeltlijm aan en ontlaad afgewerkte verpakkingen.
Dit is een procesoverzicht De fysieke stationopstelling is afhankelijk van de geselecteerde configuratie.
Standaard Kartonformaten Aangepaste Verpakkingsopties.
2 × 3 × 2 Opstelling
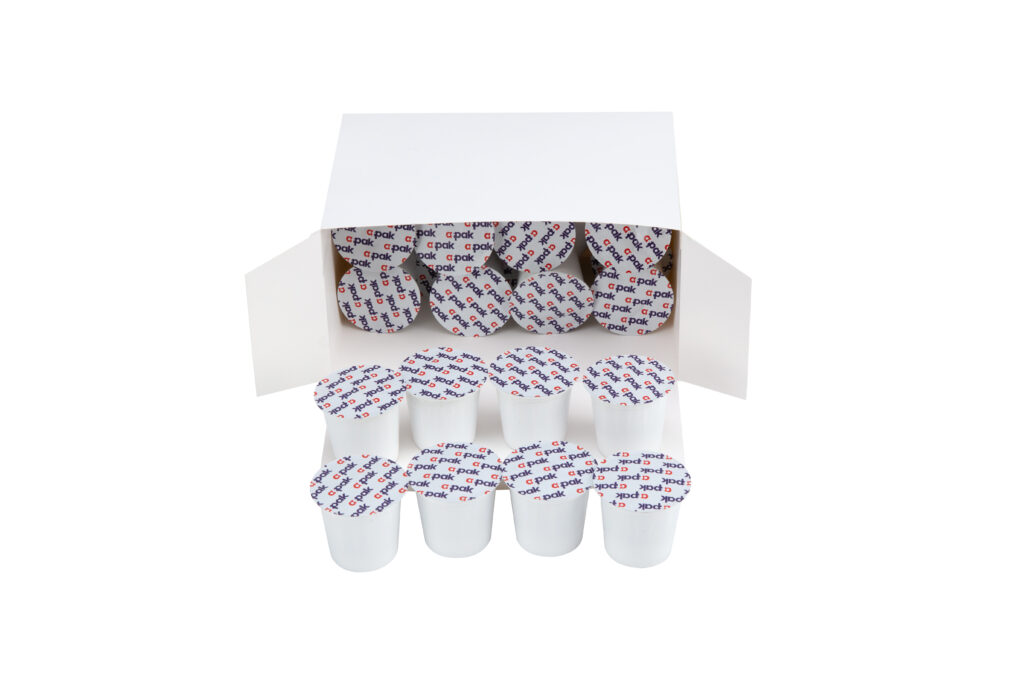
Zes kopjes per laag over twee lagen De goedgekeurde kartonconfiguratie met 12 tellen kan tot 20 dozen/min bereiken als er voldoende kopjes worden geleverd.
2 × 3 × 4 Opstelling
Zes kopjes per laag verdeeld over vier lagen Output wordt bevestigd voor de geselecteerde doos, kop-handling opstelling en beschikbare het vullen capaciteit.
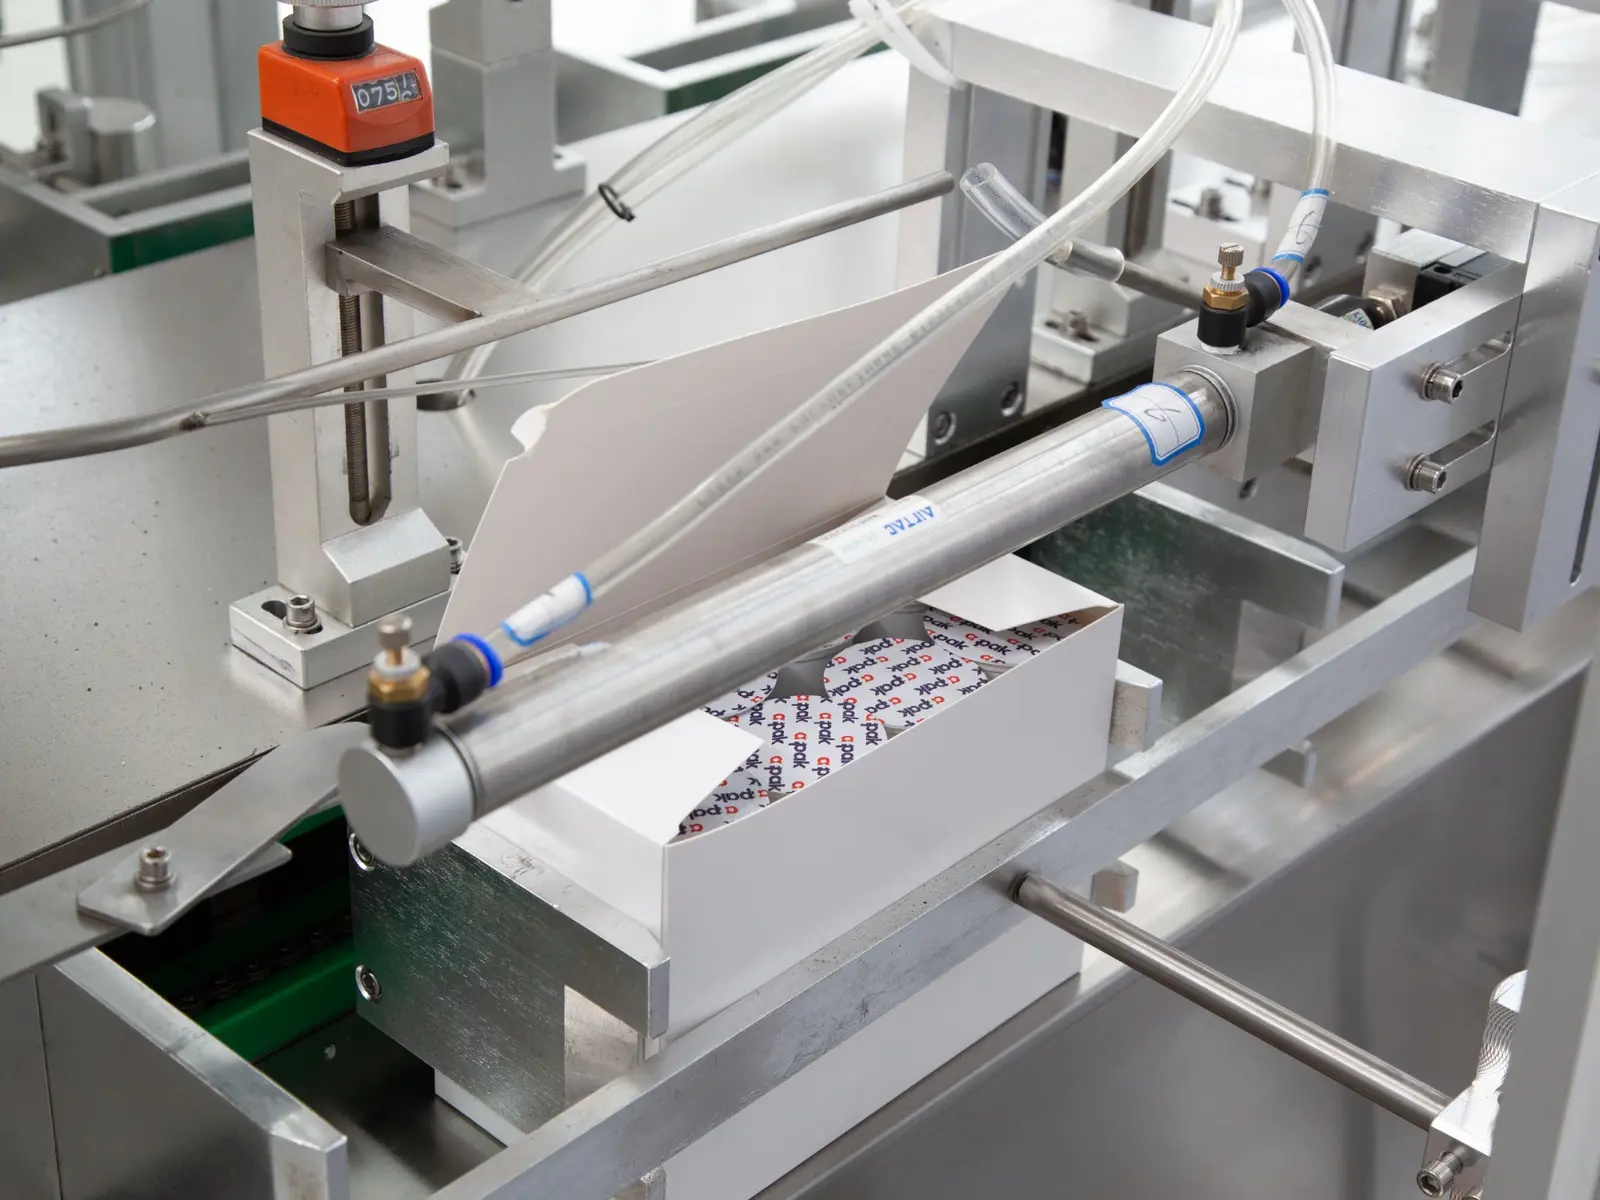
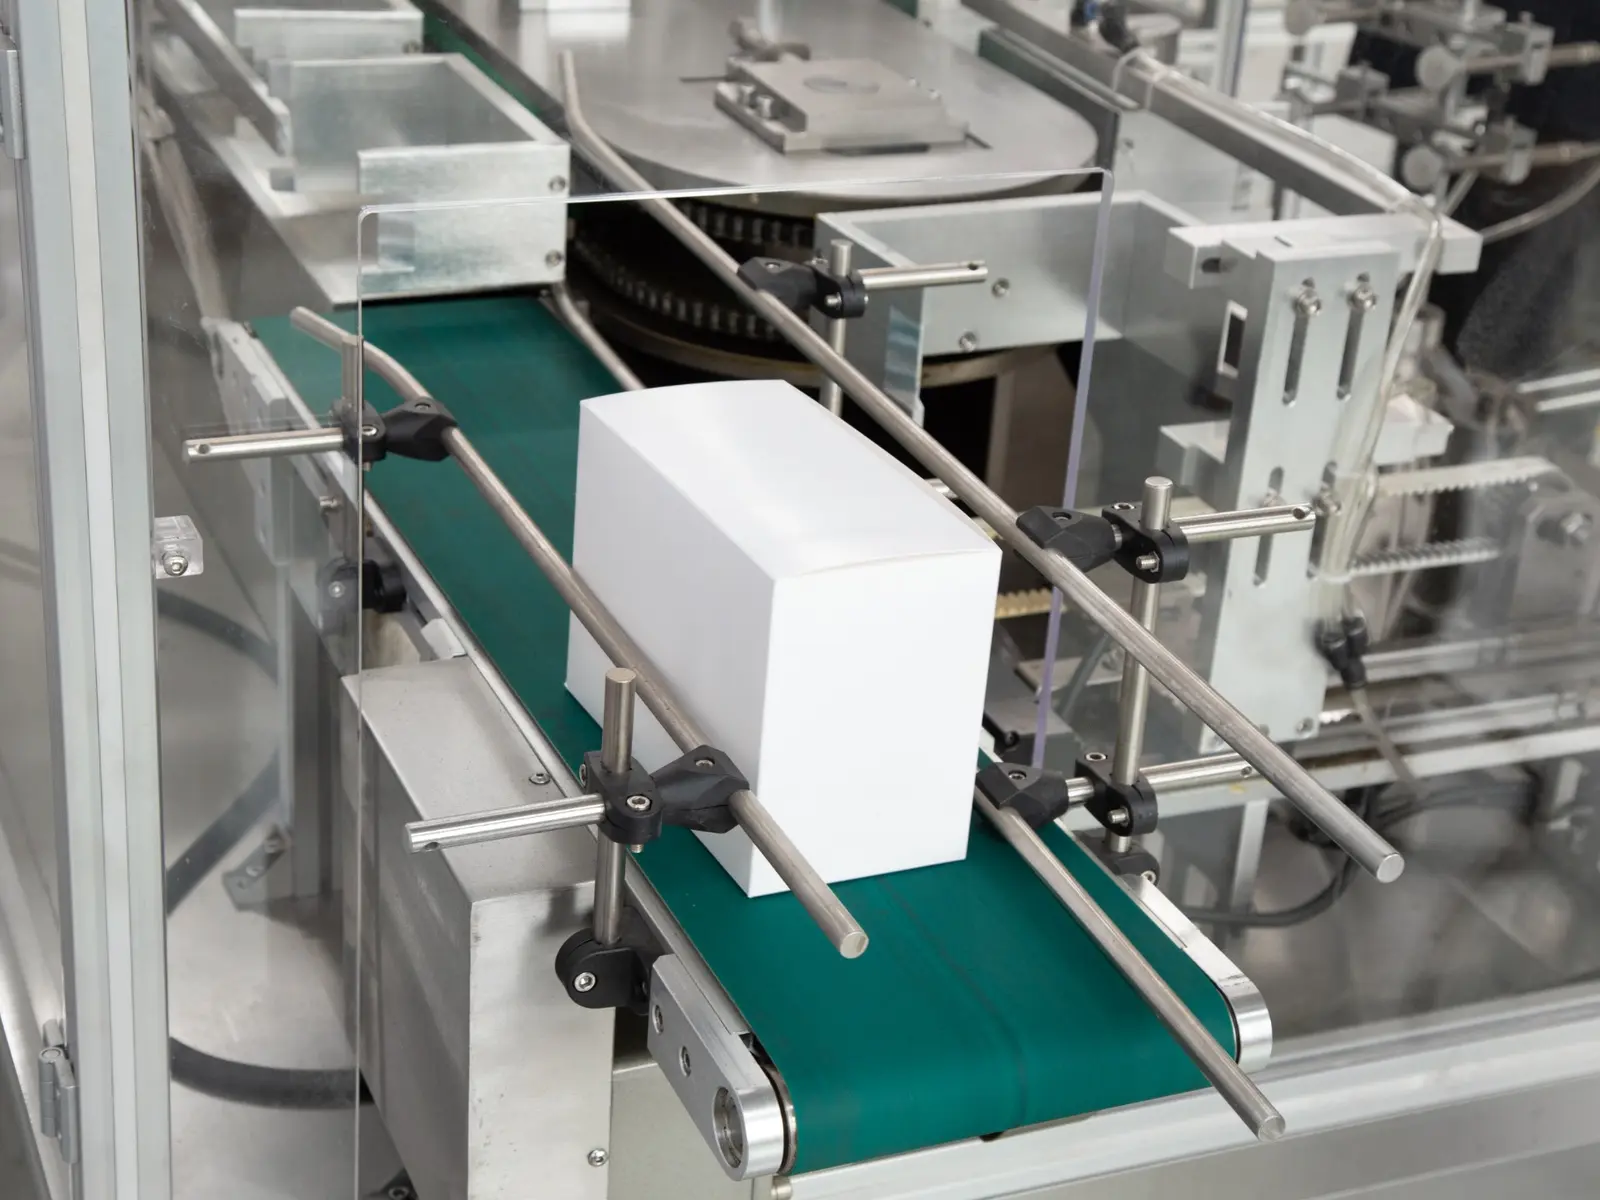
Het standaardsysteem maakt gebruik van vouwkartons met hot-melt lijmsluiting AFPAK kan aangepaste kartonontwerpen en bekeropstellingen evalueren met behulp van uw tekeningen en monsters Schakelen tussen goedgekeurde formaten vereist de bijbehorende wijzigingsonderdelen en duurt doorgaans ongeveer 30 minuten.
Match Filling Output naar Cartoning Capacity
Plan rond beide cups per minuut en cups per doos Elk kanaal is ontworpen voor ongeveer 50 cups/min, zodat de lijn kan worden geconfigureerd van één kanaal tot maximaal 12 kanalen.
De standaard vierkanaalsconfiguratie levert ongeveer 200 cups/min. Configuraties met een hoger vermogen zijn verkrijgbaar bij ongeveer 300, 400, 500 en 600 cups/min met respectievelijk 6, 8, 10 en 12 kanalen.
Voor 20 afgewerkte dozen van 12 tellen per minuut zijn bijvoorbeeld 240 kopjes per minuut nodig. Er is een configuratie met ten minste 5 actieve kanalen nodig om dat theoretische bekervolume te leveren; de dichtstbijzijnde vermelde configuratie met een hogere output is 6 kanalen met een snelheid van ongeveer 300 kopjes/min. AFPAK bevestigt de vulcapaciteit, overdrachtsregelingen en de verwachte output van de afgewerkte doos samen in het technische voorstel.
Groeien Van RN1S naar een Vier-Lane K-Cup Line
Een productiepartnerschap dat met het bedrijf meegroeide
Deze klant startte de K-Cup productie met een AFPAK RN1S vul - en sluitmachine Na ongeveer één jaar in bedrijf te zijn geweest, bracht de aanhoudende omzetgroei hen ertoe te investeren in een AFPAK vierbaans K-Cup productielijn om de capaciteit uit te breiden.
Later voegden ze nog een RN1S-machine toe die was geconfigureerd voor Nespresso-compatibele capsules, waardoor de productie werd uitgebreid naar een tweede capsuleformaat.
Hun investeringen in apparatuur volgden de behoeften van hun groeiende bedrijf, van initiële productie tot hogere productie en een breder productassortiment.
Stikstofbescherming door het Vullen en het Verzegelen
Vóór het vullen wordt stikstof in de lege beker gebracht om lucht te verdringen. Er zijn twee stikstofinjectiepunten in de trechter aangebracht en er wordt nog steeds stikstof toegevoerd rond de daaropvolgende verwerkingsfasen door middel van afdichting.
De beschreven configuratie gebruikt meer dan 10 stikstofinjectiepunten over het product- en bekerverwerkingspad. Het referentiestikstofverbruik is ongeveer 200 l/min, onder voorbehoud van machine-instellingen en bedrijfsomstandigheden.
De resterende houdbaarheid van zuurstof en producten moet worden beoordeeld aan de hand van uw werkelijke koffie, kopjes, deksels en bedrijfsomstandigheden. Zonder testen wordt geen restzuurstof- of houdbaarheidscijfer gespecificeerd.
Inspecteer voltooide bekers vóór het kartoneren
Inline Checkwegen en Afwijzing
Een optionele inline controleweger controleert het afgewerkte bekergewicht en wijst bekers buiten de geselecteerde limieten af.
Om tijd te geven voor de weegreactie werkt de machine met deze optie doorgaans op ongeveer 35-40 cycli/min. Afgewerkte cups/min zijn afhankelijk van het geselecteerde aantal kanalen; een vierkanaalslijn produceert bijvoorbeeld ongeveer 140-160 cups/min bij deze cyclussnelheid.
Compressie-gebaseerde lekdetectie
Een optioneel lekdetectiesysteem maakt gebruik van twee mechanische compressietrappen om druk uit te oefenen op afgedichte cups. Sensoren monitoren de drukreactie om cups te identificeren die druk verliezen.
Bekers die als lekkend zijn geïdentificeerd, worden vóór het karton afgewezen Detectie-instellingen en prestaties worden bevestigd met uw beker, deksel en product.
Lijnomvang en beschikbare opties
| Beschreven lijnbereik | Beschikbare opties |
|---|---|
| Vacuüm koffie voersysteem | Inline controlewegen en gewichtsgebaseerde afwijzing |
| Vul - en sluitmodule, configureerbaar van 1 tot 12 kanalen | Compressiegebaseerde lekdetectie en afstoting |
| Stikstofinjectieopstelling | Extra onderdelen voor het wijzigen van het kartonformaat |
| Voorgesneden dekselbehandeling en twee smeltlasbewerkingen | Aangepaste kartonnen formaten en bekerarrangementen |
| Transportband die vulling verbindt met kartoneren | Projectspecifieke lijnconfiguratie |
| Vouwkarton laad- en sluitsysteem | — |
| Nordson of gelijkwaardige warmsmeltlijmapparatuur | — |
Het uiteindelijke voorstel identificeert onder meer apparatuur, geselecteerde opties, wisselonderdelen en door de klant geleverde nutsvoorzieningen.
Technische Specificaties
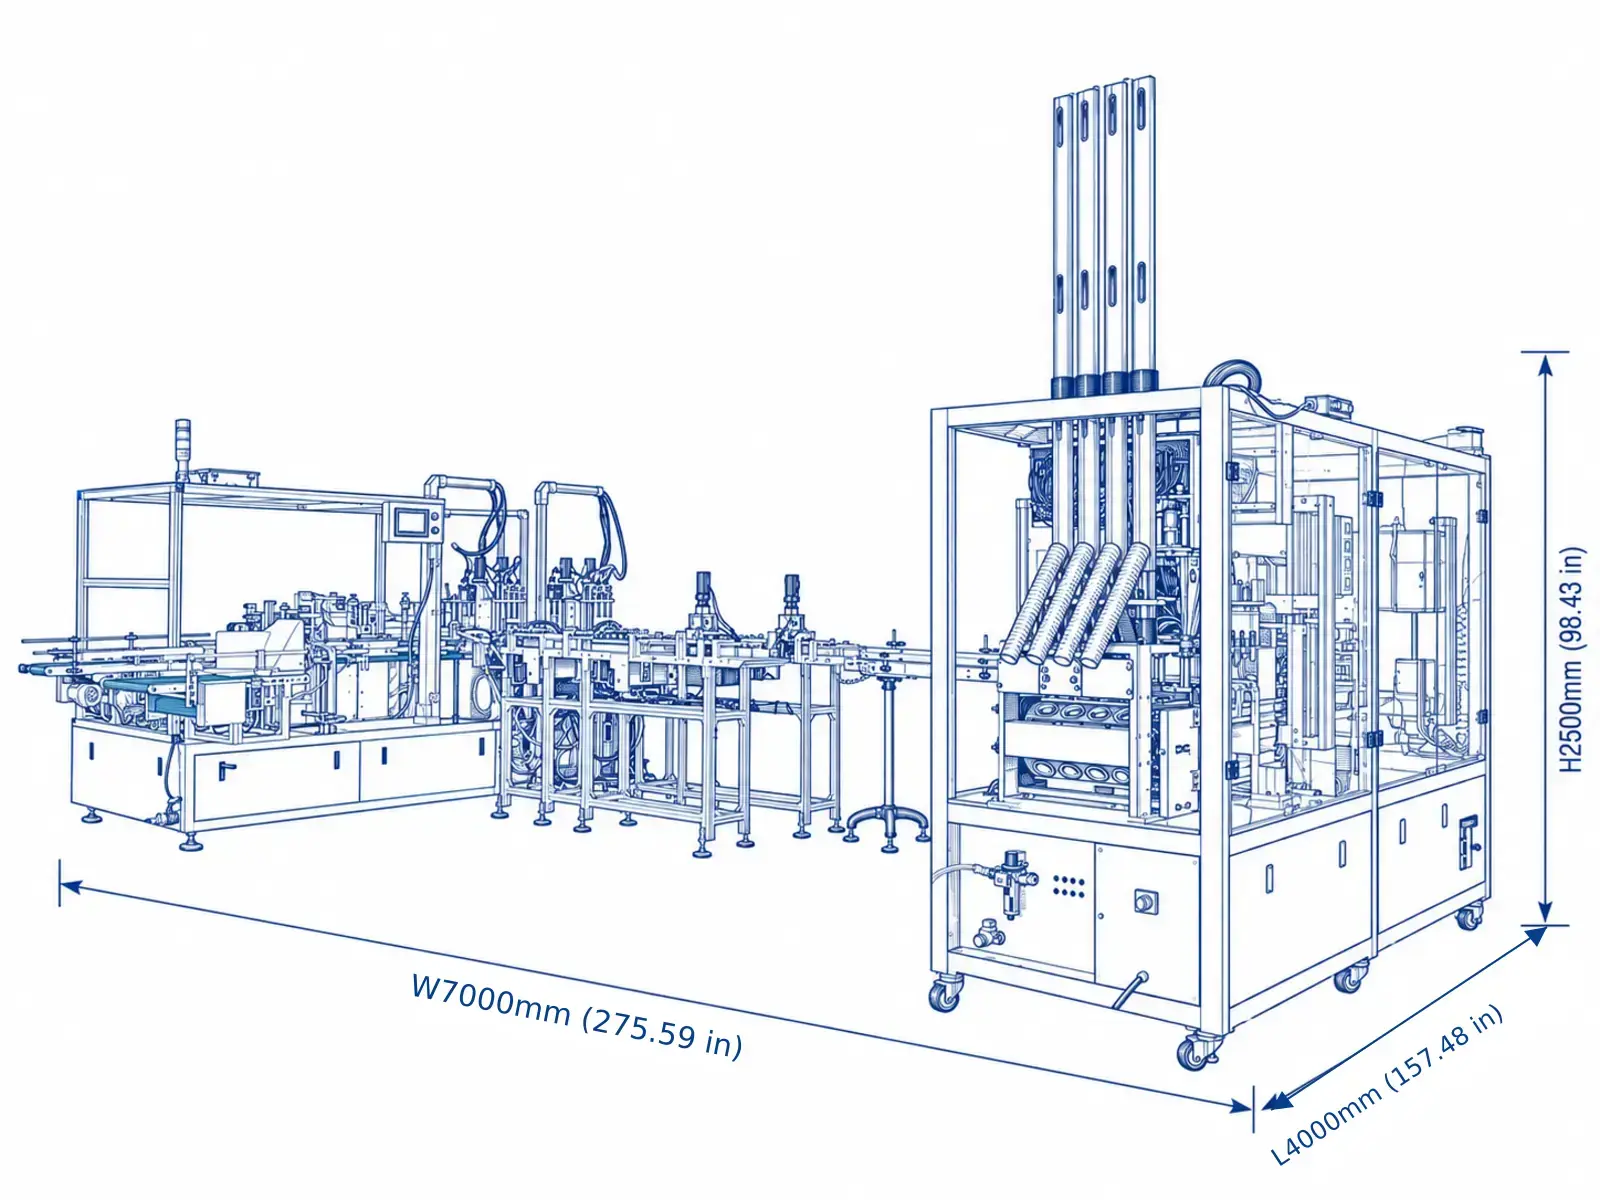
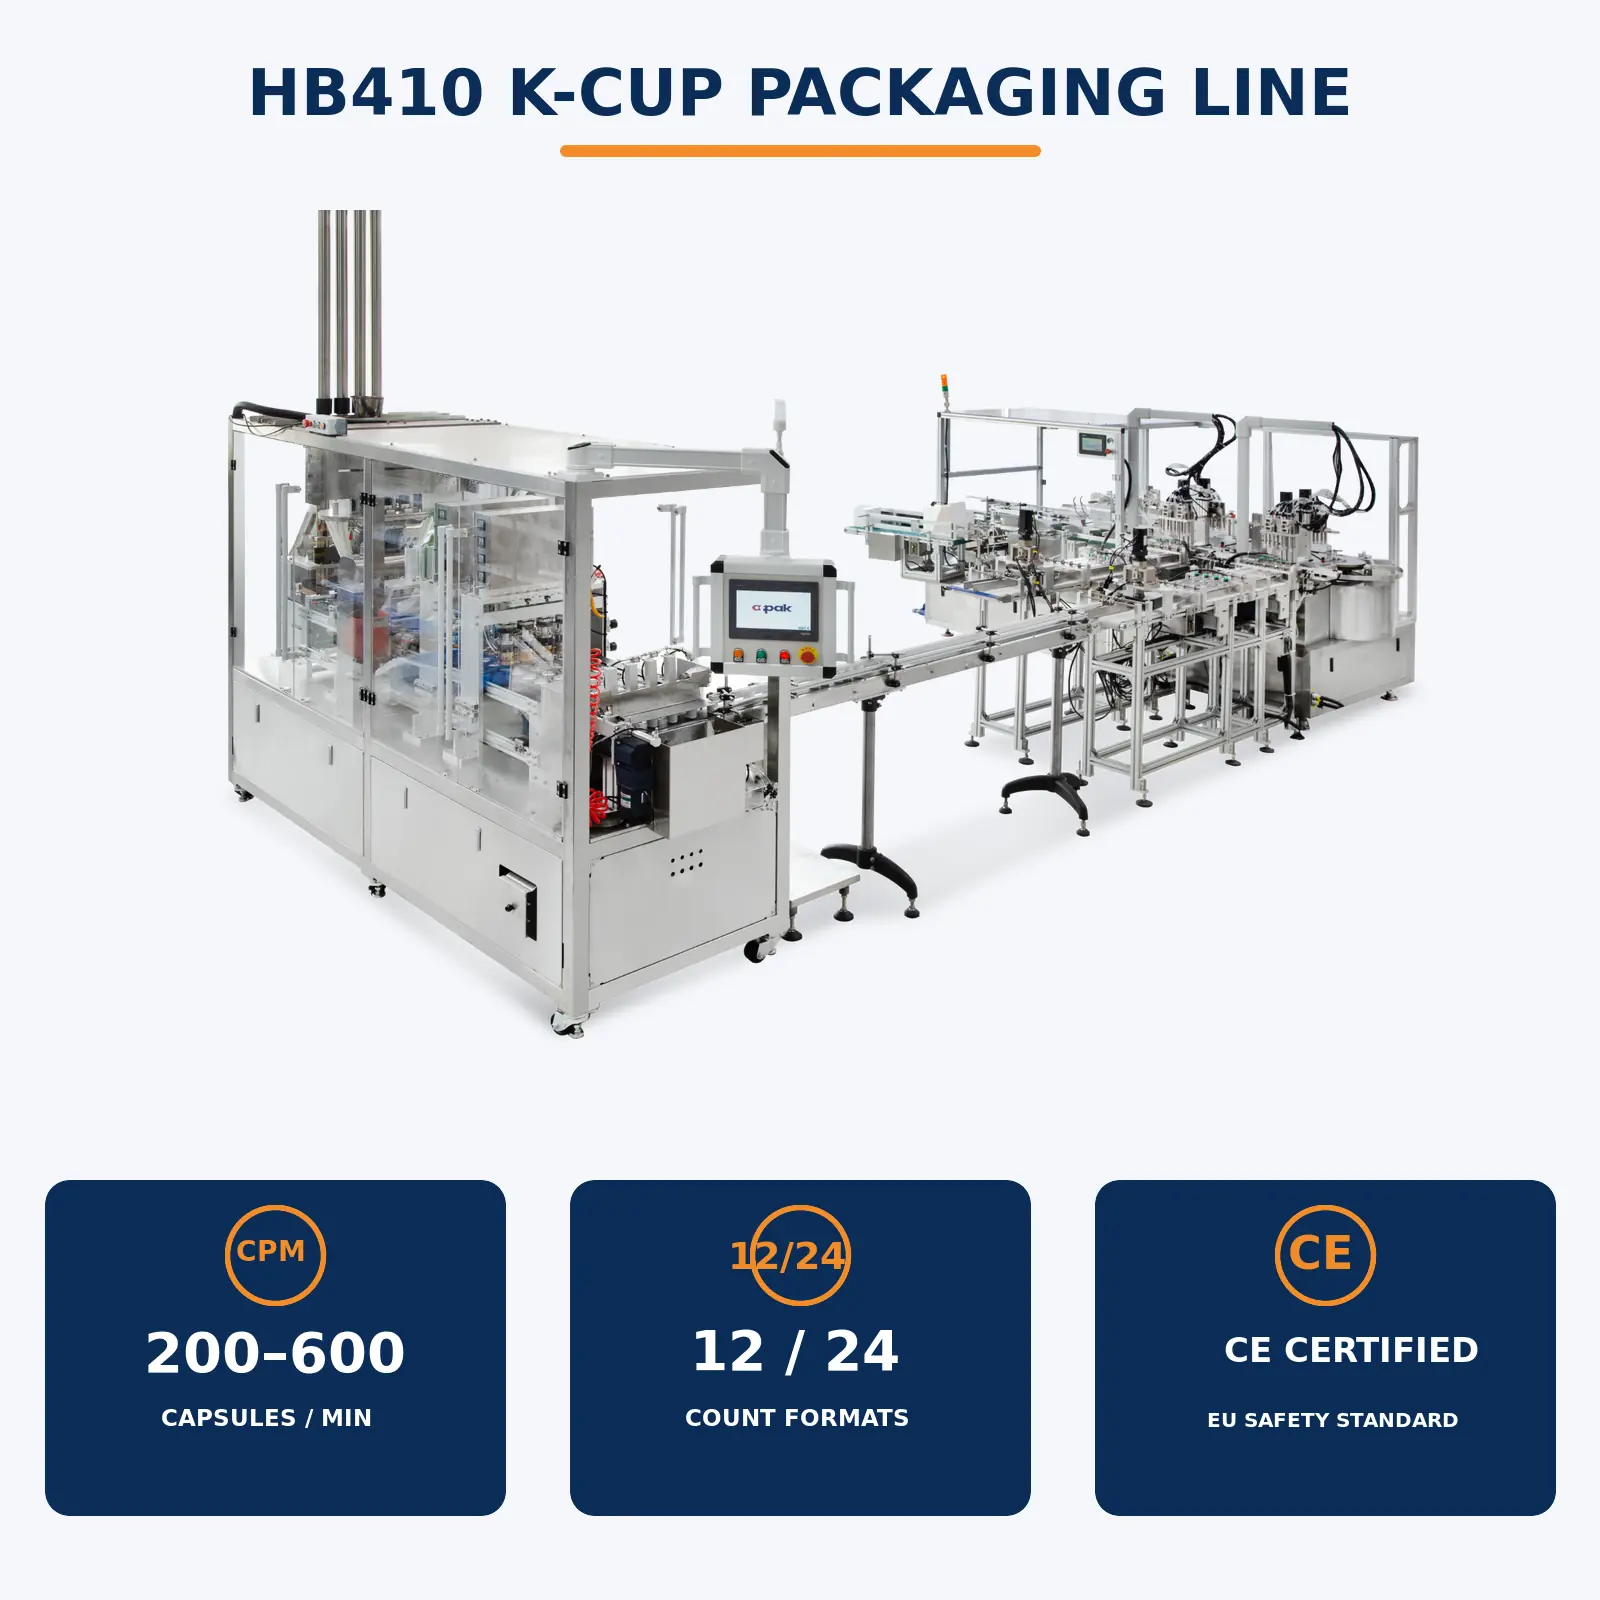
| Parameter | HB410 referentiespecificatie |
|---|---|
| Application | Gemalen koffie in K-Cup-compatibele kopjes |
| Kanalen vullen | 1-12 kanalen; standaard referentieconfiguratie is 4 kanalen |
| Kanaaluitvoer | Ongeveer 50 kopjes/min per kanaal |
| Referentielijnuitvoer | Ongeveer 200 kopjes/min met 4 kanalen; 300-600 kopjes/min met 6-12 kanalen |
| Vulsysteem | Servo aangedreven vijzeldosering |
| Vulbereik | 5-20 g, afhankelijk van de productdichtheid en de bekercapaciteit |
| Standaard vulnauwkeurigheid | ±0,2 g onder overeengekomen voorwaarden |
| Deksel en afdichtingsconfiguratie | Voorgesneden deksels; twee smeltlasbewerkingen |
| Standaard kartonnen tellingen | 12 en 24 kopjes |
| Kartonnen sluiting | Warmsmeltlijm |
| Product-contact materiaal | SUS304 |
| Elektrische voeding | Driefasig 240 V, 50-60 Hz |
| Geschat totaal vermogen | 12 kW; eindvermogen bevestigd in het technisch voorstel |
| Referentie persluchtverbruik | 800 L/min; vereiste voedingsdruk bevestigd voor het project |
| Referentie stikstofverbruik | 200 l/min; leveringsvereisten bevestigd voor het project |
| Belangrijkste component merken | Schneider Electric, Omron, Airtac en andere goedgekeurde merken |
| Apparatuur voor smeltlijm | Nordson of gelijkwaardig |
| Typische personeelsbezetting | 2-3 opgeleide operators |
| Installatie afmetingen | Wordt verstrekt in de projectspecifieke complete lijnindeling |
| Referentie doorlooptijd | Ongeveer 12 weken na ontvangst van de aanbetaling en vereiste monsters |
| Garantie | Twee jaar vanaf de verzending van de machine, onder voorbehoud van contractuele voorwaarden |
Specificaties worden definitief gemaakt voor de geselecteerde configuratie en bestemming De goedgekeurde lay-out identificeert de posities van de apparatuur en de vereiste toegang voor bediening, reiniging en onderhoud.
Bevestig de lijn met uw materialen
- Deel uw vereisten. Geef doeloutput, koffiedosis, kop en dekselspecificaties, kartontelling en fabrieksindeling.
- Stuur representatieve monsters. Lever koffie, kopjes, deksels en dozen voor compatibiliteitsevaluatie.
- Testresultaten beoordelen. Controleer dosering, afdichting, geselecteerde inspectiefuncties en presentatie van afgewerkte karton.
- Akkoord acceptatiecriteria. Bevestig de bedrijfssnelheid, toleranties, nutsvoorzieningen, reikwijdte van de apparatuur en trainingsregelingen.
Installatie, training en ondersteuning
AFPAK biedt operationele documentatie, videobegeleiding en trainingsondersteuning om uw team te helpen zich voor te bereiden op de installatie en dagelijkse productie.
De lokale ondersteuning in de VS omvat probleemoplossing op afstand, live video-probleemoplossing en coördinatie van lokale reserveonderdelen Betaalde installatie- en onderhoudsdiensten ter plaatse zijn beschikbaar, waarbij de reikwijdte en kosten voor het project zijn bevestigd.
De garantieperiode is twee jaar vanaf de verzending van de machine Dekking, uitsluitingen en vervangingsonderdelen zijn gedefinieerd in het verkoopcontract.
Veelgestelde vragen
Kan HB410 zowel dozen van 12 tellen als van 24 tellen verpakken?
Ja. de standaardopstellingen zijn 2 × 3 × 2 voor 12 kopjes en 2 × 3 × 4 voor 24 kopjes Voor het wisselen tussen goedgekeurde formaten zijn de bijbehorende wijzigingsonderdelen vereist.
Welke vulcapaciteiten zijn beschikbaar?
Elk kanaal is ontworpen voor ongeveer 50 kopjes/min HB410 kan worden geconfigureerd van één kanaal tot maximaal 12 kanalen De standaard vierkanaalslijn is ongeveer 200 kopjes/min; 6, 8, 10 en 12 kanalen leveren respectievelijk ongeveer 300, 400, 500 en 600 kopjes/min, onder voorbehoud van product - en configuratietests.
Kunnen we een aangepast kartonontwerp gebruiken?
Ja. Verstuur kartontekeningen, monsters en uw gewenste bekeropstelling, zodat AFPAK de vereisten voor laden, hanteren en sluiten kan evalueren.
Hoe lang duurt het wisselen van karton?
Ongeveer 30 minuten voor de gedefinieerde formaatwijziging, inclusief vervanging van de vereiste wijzigingsonderdelen.
Is ±0,1 g vulnauwkeurigheid gegarandeerd?
De standaardreferentie is ±0,2 g onder overeengekomen voorwaarden Bij geschikte koffie en instellingen, en een stabiel hopperniveau dat op ongeveer 50-70% vol wordt gehouden, kan ±0,1 g haalbaar zijn Resultaten worden geverifieerd door middel van producttesten.
Is inline wegen standaard inbegrepen?
Nr Inline controlewegen is optioneel Met deze optie werkt de machine doorgaans op ongeveer 35-40 cycli/min Afgewerkte cups/min is afhankelijk van het geselecteerde aantal kanalen; een vierkanaalslijn produceert ongeveer 140-160 cups/min bij dit cyclustarief.
Kan de lijn lekkende cups detecteren?
Ja, met het optionele op compressie gebaseerde lekdetectiesysteem Het bewaakt de drukrespons van verzegelde cups en wijst de cups af die als lekkend zijn geïdentificeerd.
Geldt 20 cartons/min voor elke configuratie?
Nr Tot 20 kartons/min is het maximum voor de goedgekeurde 12-count kartonconfiguratie met voldoende cuplevering Het handhaven van die snelheid vereist 240 cups/min De output van de afgewerkte lijn wordt bevestigd voor de vulcapaciteit, het kartonformaat en de geselecteerde inspectiefuncties.
Hoeveel operators zijn er nodig?
Meestal 2-3 opgeleide operators. De personeelsbezetting is afhankelijk van de aanvulling, kwaliteitscontroleprocedures en de fabrieksworkflow.
Wanneer begint de doorlooptijd van 12 weken?
De referentiedoorlooptijd begint nadat AFPAK de aanbetaling en de benodigde monsters heeft ontvangen. Het leveringsschema wordt bevestigd in het projectvoorstel.
Welke lokale Amerikaanse ondersteuning is beschikbaar?
Problemen oplossen op afstand, live video probleemoplossing en lokale coördinatie van reserveonderdelen zijn beschikbaar Betaalde installatie en onderhoud ter plaatse kunnen worden geregeld, met service scope en kosten bevestigd voor het project.
Welke informatie is nodig voor een voorstel?
Stuur uw doeloutput, vullend product en dosis, kop en dekselmonsters of tekeningen, kartontelling en tekening, elektrische vereisten, fabrieksindeling en inspectievereisten.
Configureer HB410 rond uw koffie en dozen
Ontvang een voorstel met betrekking tot vulcapaciteit, kartonformaat, inspectieopties, lijnindeling, hulpprogramma's en serviceregelingen.
Stuur uw beker - en dekselspecificaties, doeldosis, kartonnen tekening, vereiste uitvoer en fabrieksindeling.